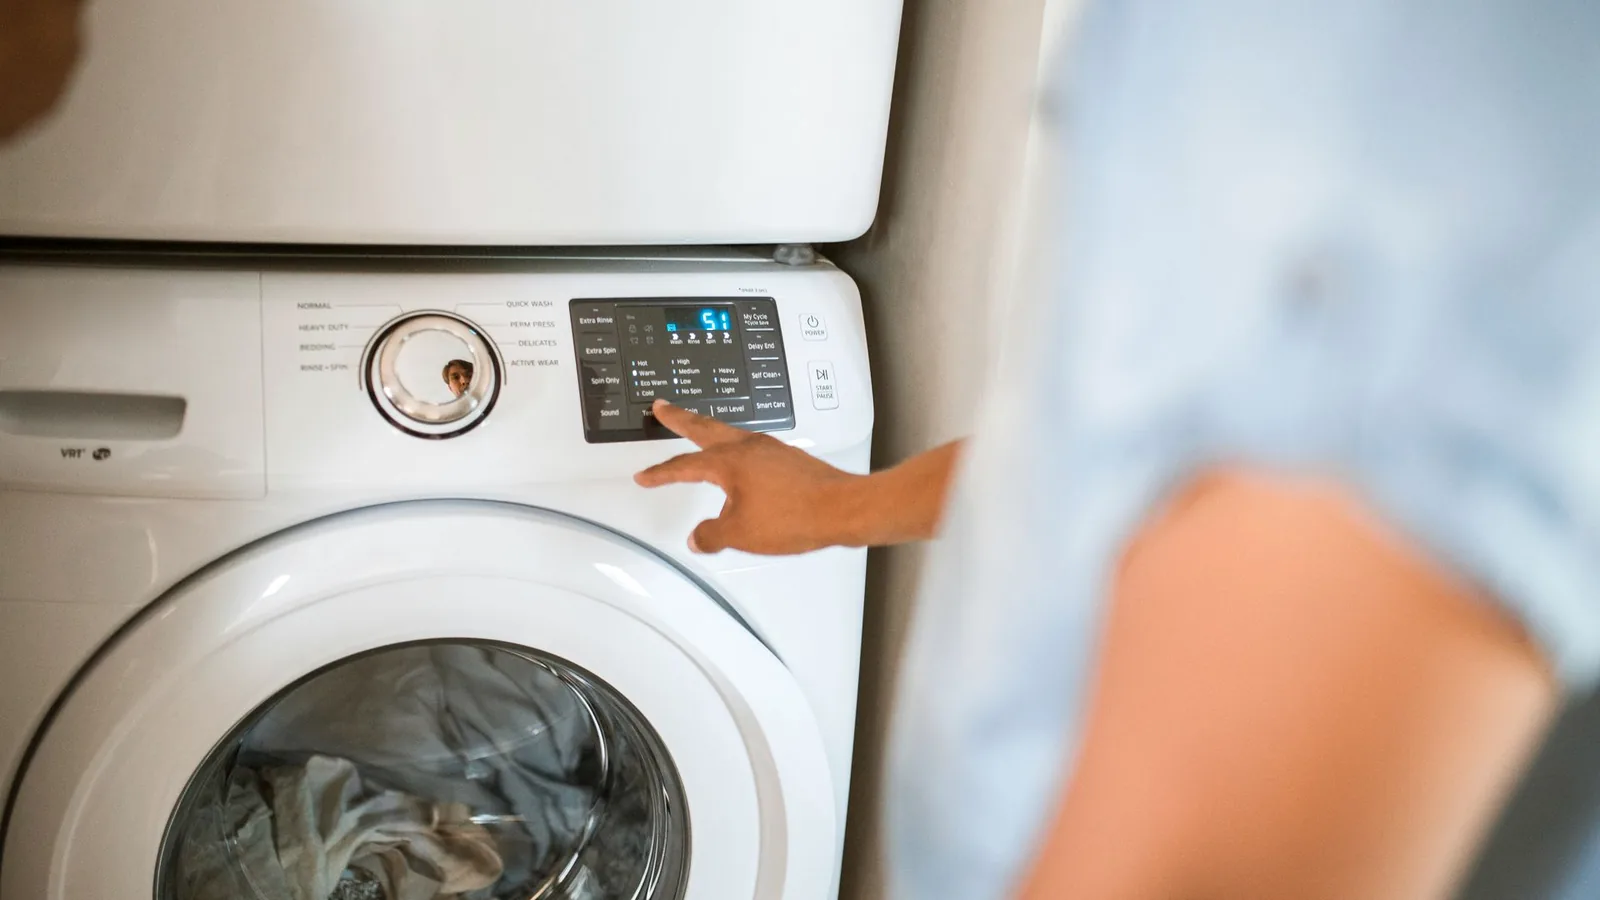
Les interrupteurs à membrane pour panneaux de commande d’appareils conviennent aux interfaces plates, personnalisées et faciles à essuyer, à condition de concevoir ensemble la face graphique, le circuit, le joint périphérique, le boîtier et la sortie de nappe. Pour un OEM, le choix ne se résume pas au PET ou au polycarbonate. Il dépend surtout de l’implantation des touches, de la vapeur et de la condensation, de la température réelle derrière la façade, des produits de nettoyage, du rétroéclairage, des fenêtres d’affichage et du chemin jusqu’au connecteur. Une construction ne doit être approuvée qu’après essais sur un assemblage représentatif de l’appareil.
En cybersécurité d’une interface homme-machine, le matériel frontal peut réduire la surface d’attaque, canaliser l’accès aux ports, retarder une ouverture et rendre certaines interventions visibles. Il ne peut pas, à lui seul, authentifier un technicien, autoriser une clé USB, verrouiller JTAG ou SWD dans le microcontrôleur, vérifier un micrologiciel ni sécuriser le réseau industriel. Pour un OEM, la bonne décision consiste donc à spécifier le panneau, le boîtier, les connecteurs et les témoins comme une première barrière, puis à attribuer chaque contrôle restant au contrôleur, au logiciel et à l’exploitant. Les variables décisives sont la menace physique, le besoin de maintenance, l’environnement, la durée de vie et la chaîne de responsabilité.
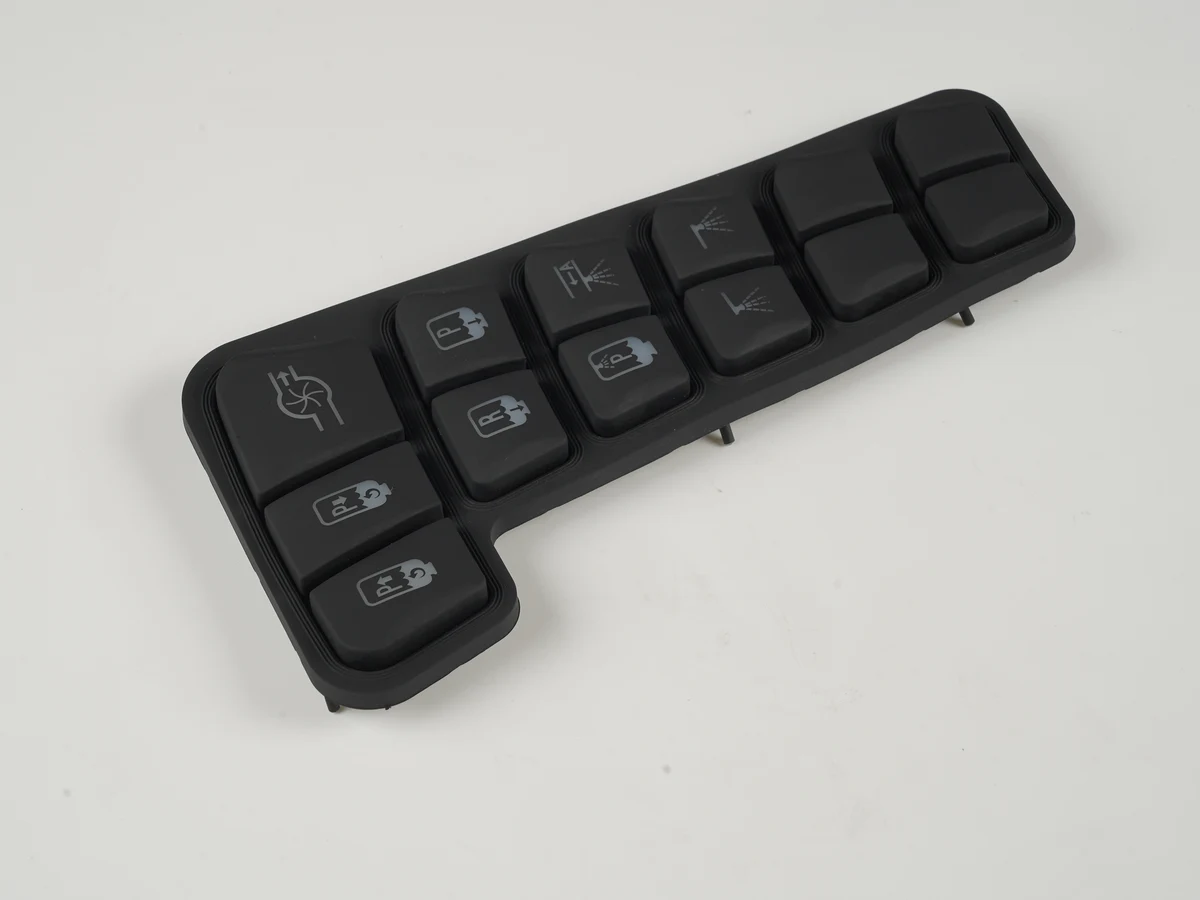
Un clavier en silicone renforcé convient à un équipement militaire lorsqu’il faut réunir un retour tactile physique, une utilisation avec gants, une façade nettoyable et une étanchéité intégrée au boîtier. Les claviers en silicone destinés à cet usage doivent être définis comme un sous-ensemble mécanique et électrique, pas comme une simple nappe moulée. La recommandation vaut si le profil de mission fixe les températures, les fluides, les chocs, les vibrations, la lumière et les contraintes CEM. Les variables décisives sont la courbe force–course, le plan de joint, le composé, le marquage, l’optique, le contact PCB et la preuve obtenue sur l’assemblage représentatif.
Le matériel IHM pour équipements pétroliers et gaziers regroupe la façade opérateur, l'affichage, la technologie d'entrée, le film graphique (overlay), le circuit, les joints et leurs interfaces avec l'enveloppe. Pour un OEM, le bon choix part de la zone gaz ou poussières, du mode de protection de l'équipement final et du profil de mission — soleil, gants, eau, vibrations, fluides corrosifs et température — avant de fixer l'écran ou le tactile. Une façade bien protégée ne confère pas, à elle seule, une conformité ATEX à la machine. L'assemblage doit donc être spécifié et validé dans sa configuration montée, avec des responsabilités de certification explicites.
Le matériel IHM pour systèmes d’eau et d’assainissement doit être défini comme un assemblage, pas comme un simple écran « étanche ». Pour un OEM, la bonne solution associe un affichage lisible, une saisie compatible avec les gants, un overlay résistant aux agents réellement présents, un joint adapté à la découpe, des connecteurs protégés dans leur état de service et des interfaces métalliques maîtrisées. Le choix dépend du lieu de pose, de l’eau libre ou de la condensation, de la chimie, de la lumière ambiante, des opérations critiques et du mode de maintenance. La programmation PLC/SCADA reste hors du périmètre de fabrication de la façade.

Les panneaux tactiles capacitifs pour commandes de maison intelligente sont des interfaces fixes qui détectent un doigt à travers une façade isolante afin de piloter l’éclairage, les ouvrants, le chauffage ou des scénarios. Pour un OEM, le bon choix n’est pas « verre ou plastique » pris isolément : il faut accorder la lentille, l’adhésif, les électrodes, le blindage, l’éclairage, le contrôleur et le boîtier final. Cette solution convient lorsqu’une face continue, nettoyable et personnalisable prime sur le clic mécanique. Elle devient risquée sans critères explicites pour les mains mouillées, les gants, la CEM, la puissance de veille, l’interface hôte et la qualification de l’équipement domestique complet.
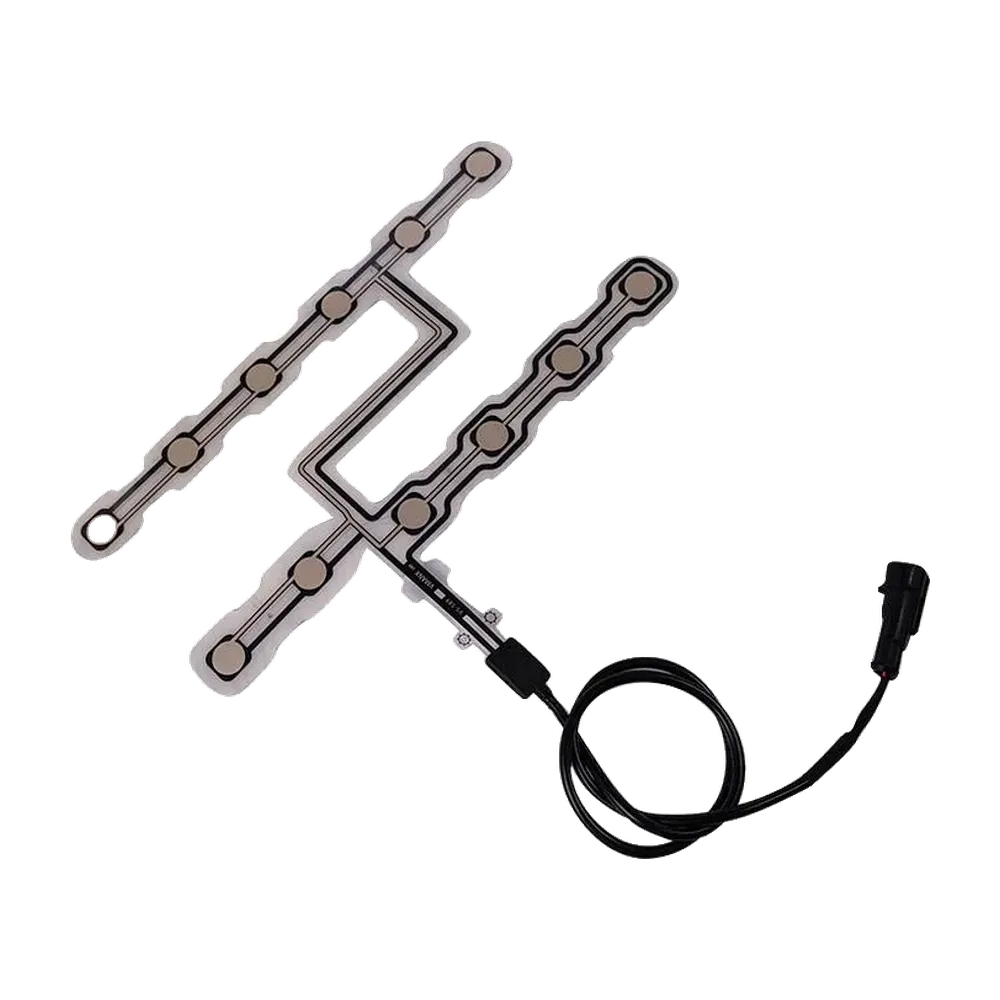
Un capteur d’occupation de siège à double seuil de tension utilise deux frontières électriques pour stabiliser un changement d’état, ou deux voies de mesure pour distinguer plusieurs configurations de charge. Cette architecture convient aux équipes OEM, sièges et électronique qui doivent séparer présence, catégorie et défaut sans confondre le composant avec le système de retenue. La bonne solution part des zones sensibles et du chemin de charge réel, puis fixe l’hystérésis, les temporisations, les plages diagnostiques et le routage. Les capteurs d’occupation de siège fournissent une observation ; l’OEM reste propriétaire des classes, de la stratégie de sécurité et de la validation véhicule.

Le matériel IHM pour équipements de recharge de véhicules électriques réunit la face avant, l’affichage, le tactile ou les touches, les joints, le circuit et les interfaces mécaniques vers l’enveloppe. Pour une borne publique ou industrielle, le bon choix dépend d’abord de l’éclairement, de la pluie, des gants, des chocs, de la charge solaire, du paiement et de l’accès de maintenance. Il faut spécifier puis tester l’assemblage monté, pas seulement acheter un écran dit « extérieur ». Le périmètre traité ici s’arrête au matériel de façade et à ses interfaces ; la programmation PLC/SCADA, l’OCPP et le contrôle de puissance restent hors fabrication IHM.
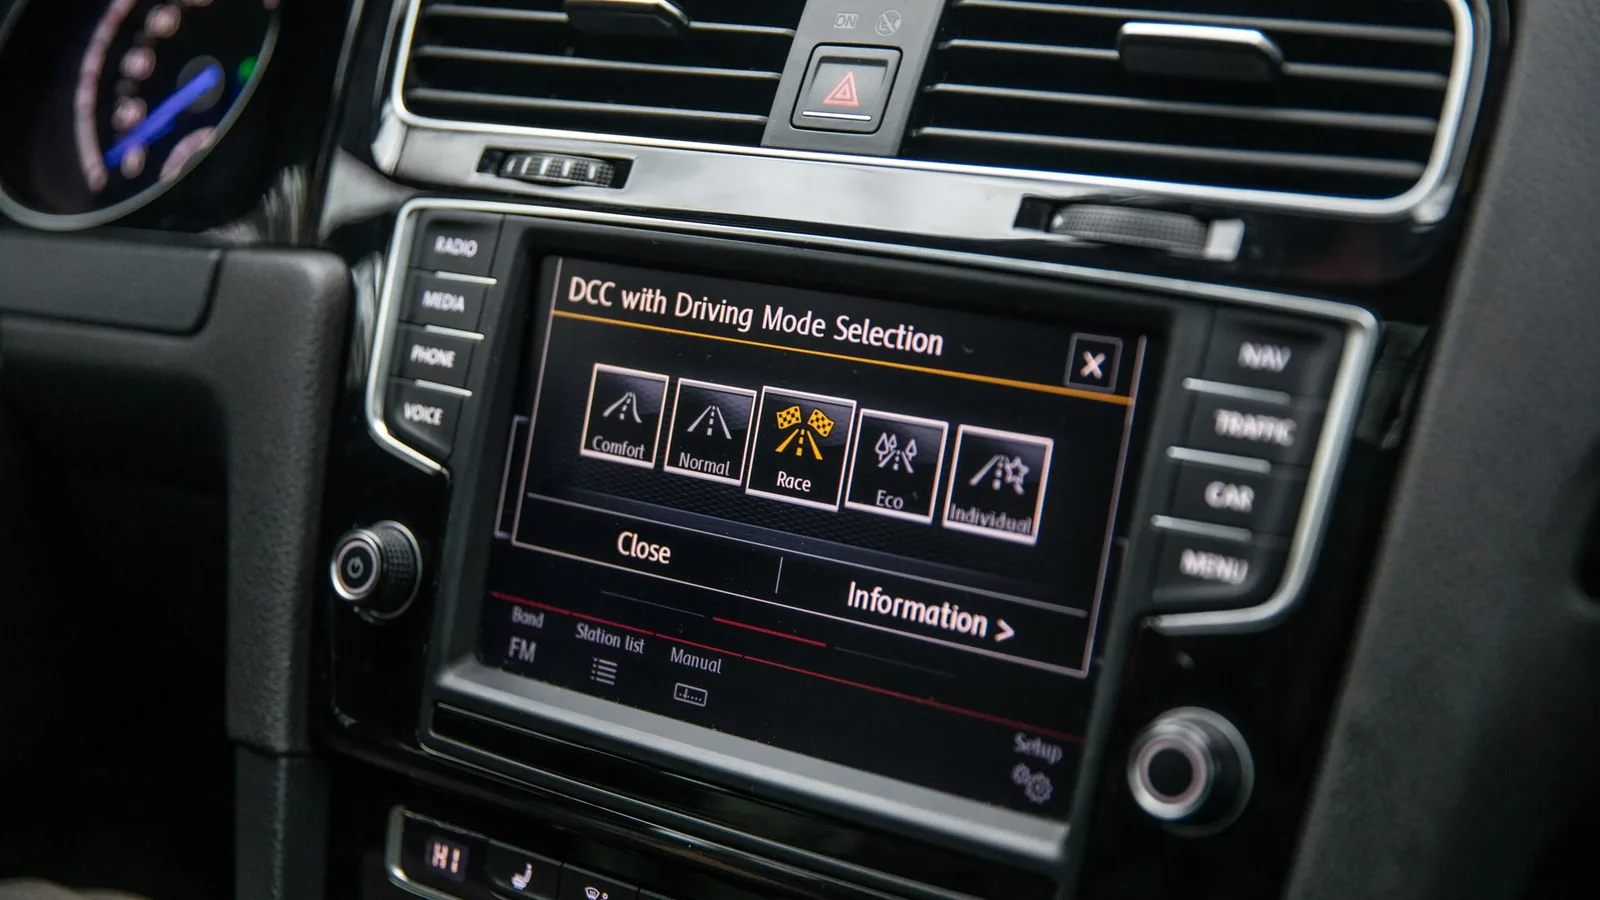
Une interface homme machine voiture — plus naturellement, une interface homme-machine automobile — doit être définie comme un module matériel complet, pas comme un écran ajouté en fin de conception. Pour un OEM ou un Tier-1, la bonne décision consiste à figer ensemble l’empilage optique, la technologie tactile, les commandes de repli, le châssis, le joint, les nappes et la référence du connecteur. La cible dépend de la géométrie du poste de conduite, de la lisibilité, des usages avec eau ou gants, de l’emplacement dans le véhicule, des interfaces CEM et du plan de validation. La programmation applicative, le PLC et le SCADA restent hors du périmètre de fabrication de la façade IHM.
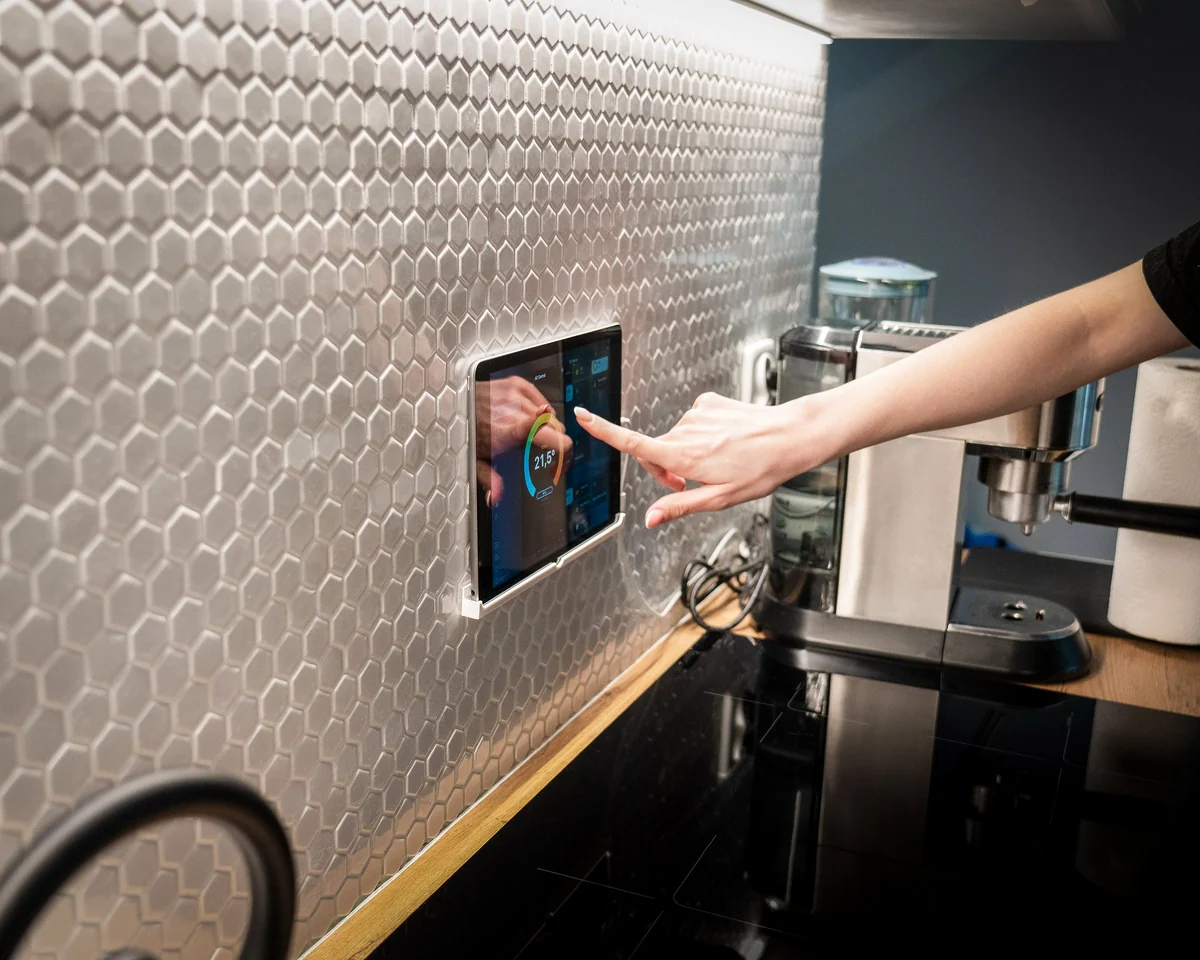
Une IHM distante ou sans fil est un ensemble opérateur physiquement séparé de la commande machine ; sa conception coordonne l’afficheur, le tactile, l’alimentation, le transport des données, l’antenne, l’enveloppe et les états de défaillance.

Une interface USB pour panneau tactile capacitif est pertinente lorsque l’hôte accepte un digitizer HID et que l’OEM veut dissocier le tactile de la carte applicative. La bonne décision ne consiste pourtant pas à ajouter un connecteur à un capteur. Elle consiste à figer l’architecture complète : verre et capteur, contrôleur, descripteur HID, propriétaire du firmware, alimentation, câble, blindage, environnement CEM et systèmes hôtes. Pour des panneaux tactiles capacitifs sur mesure, l’USB HID réduit souvent le travail côté Windows ou Linux. Il reste à valider sur l’empilement final, avec le LCD, le boîtier, le câble et le logiciel réellement livrés.
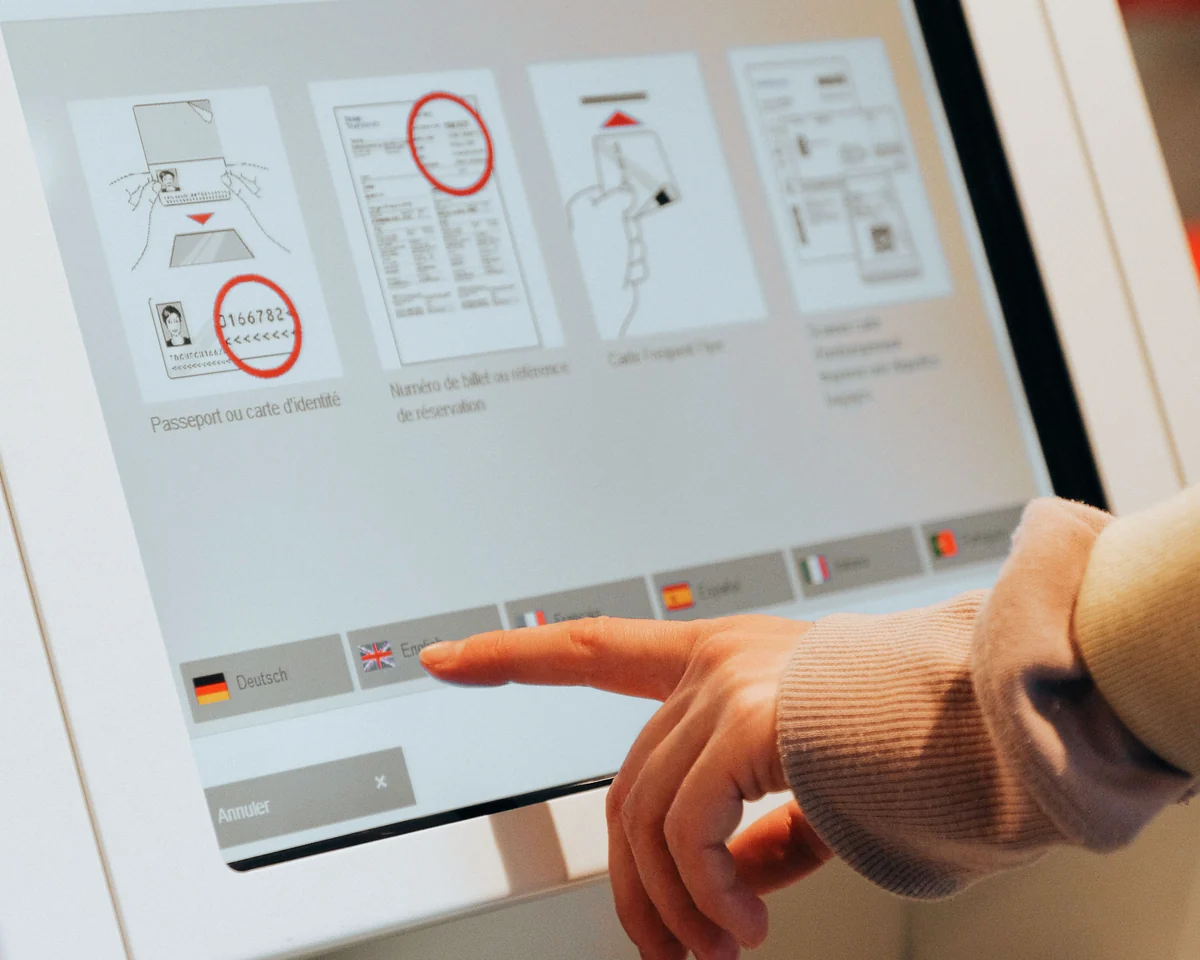
L’ergonomie IHM industrielle consiste à adapter une interface homme-machine aux opérateurs, aux tâches et aux conditions réelles d’emploi. Pour un OEM, elle devient exploitable lorsque la portée, l’angle de vision, les gants, le feedback, le contraste, le groupement des touches, la récupération d’erreur et la charge de travail sont convertis en exigences mesurables. Le résultat attendu n’est pas seulement un écran lisible : c’est une face avant que l’utilisateur prévu peut voir, atteindre et actionner correctement, puis une méthode d’essai qui le démontre. Le périmètre traité ici couvre le panneau, l’afficheur, le tactile, l’overlay, le circuit et leurs interfaces mécaniques ; la programmation PLC/SCADA reste hors périmètre.
Les normes IHM industrielles et la conformité du matériel ne se résument ni à un indice IP ni au logo CE d'un écran. Pour cadrer une face avant, un afficheur ou un sous-ensemble tactile, l'OEM doit filtrer successivement le marché de destination, l'environnement réel, la norme du produit final et le propriétaire de chaque approbation. Le fournisseur du sous-ensemble apporte les preuves de matériaux, de construction et d'essais convenues ; le fabricant de la machine ou de l'équipement conserve la responsabilité de l'analyse de risques, de l'intégration, du dossier technique et de la déclaration finale.
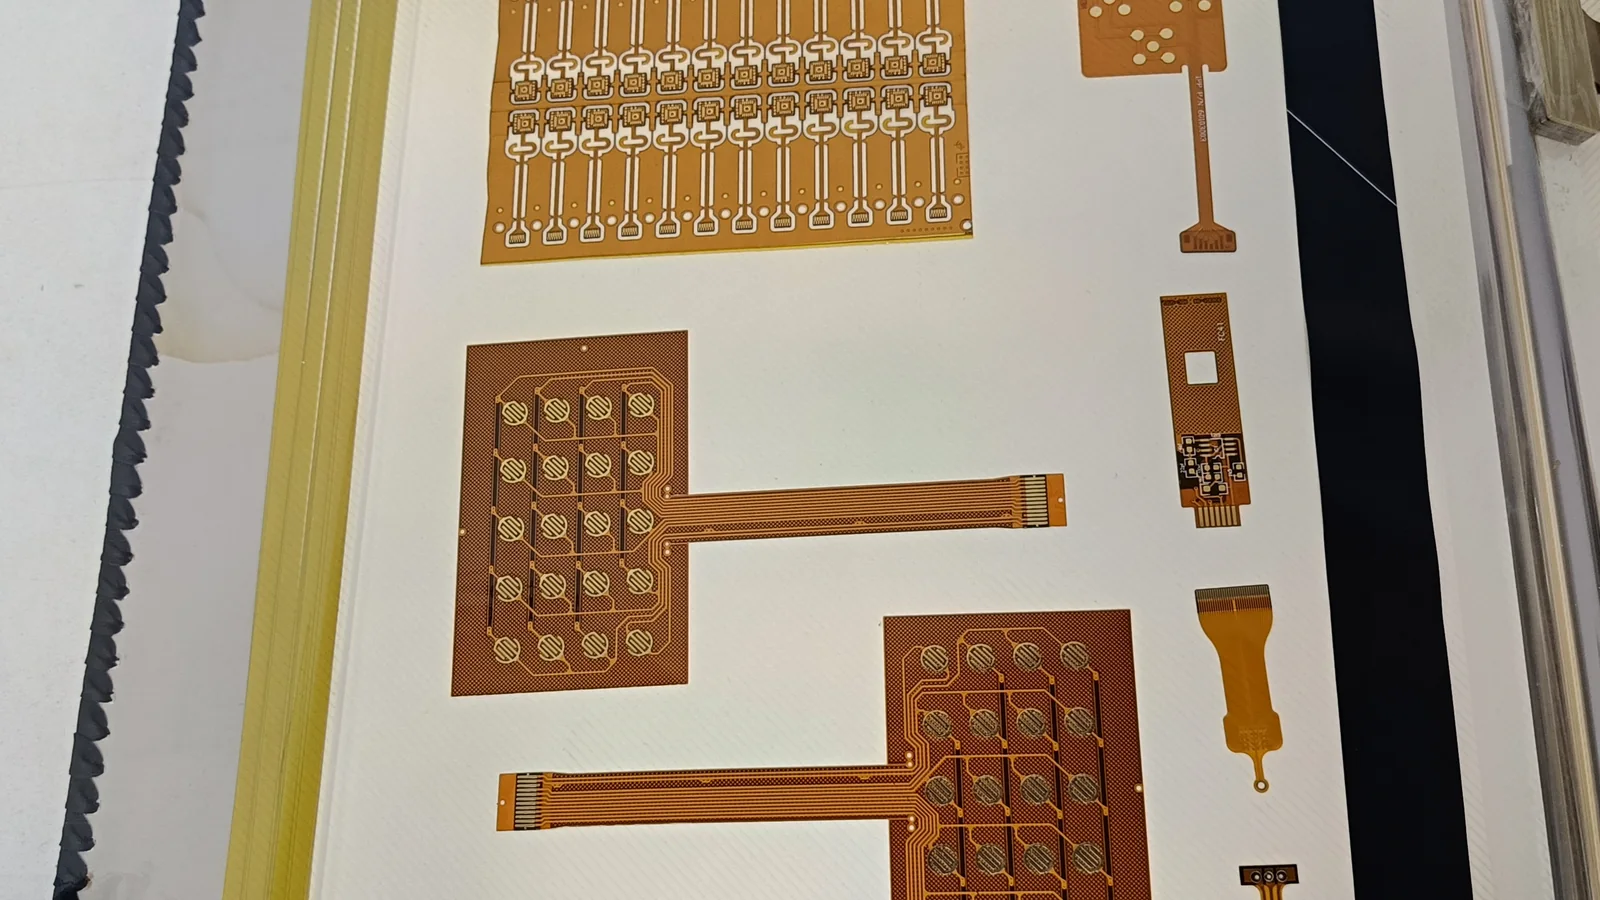
La communication d’une interface homme-machine se choisit comme une pile matérielle, pas comme un simple nom de protocole. Pour un OEM, la bonne décision aligne le contrôleur, le rôle réseau, la couche physique, le connecteur, le câble, l’isolement, la masse fonctionnelle, l’enveloppe et les essais. Ethernet industriel convient aux architectures intégrées et aux échanges riches ; RS-485 reste pertinent pour une liaison série sobre et longue ; CANopen s’impose souvent dans un équipement déjà structuré autour de CAN. Ce guide traite la frontière fabricable des assemblages IHM — face avant, affichage, tactile, circuit et boîtier — sans entrer dans la programmation des API ou des systèmes SCADA.
Une IHM renforcée n’est pas un écran standard auquel on ajoute un joint. C’est un assemblage dont le verre ou la face graphique, le tactile, l’afficheur, le circuit, le blindage, les adhésifs, les connecteurs et l’interface de boîtier sont dimensionnés sur le même profil de mission. Cette démarche concerne les OEM exposés aux chocs, vibrations, poussières, lavages, UV, produits chimiques, écarts thermiques, gants ou atmosphères explosibles. La bonne décision consiste à fixer les agressions, leurs combinaisons et les critères de fonctionnement avant de choisir la construction. Pour les panneaux IHM en zone dangereuse, un indice IP élevé ne remplace jamais une adéquation ATEX de la configuration complète.
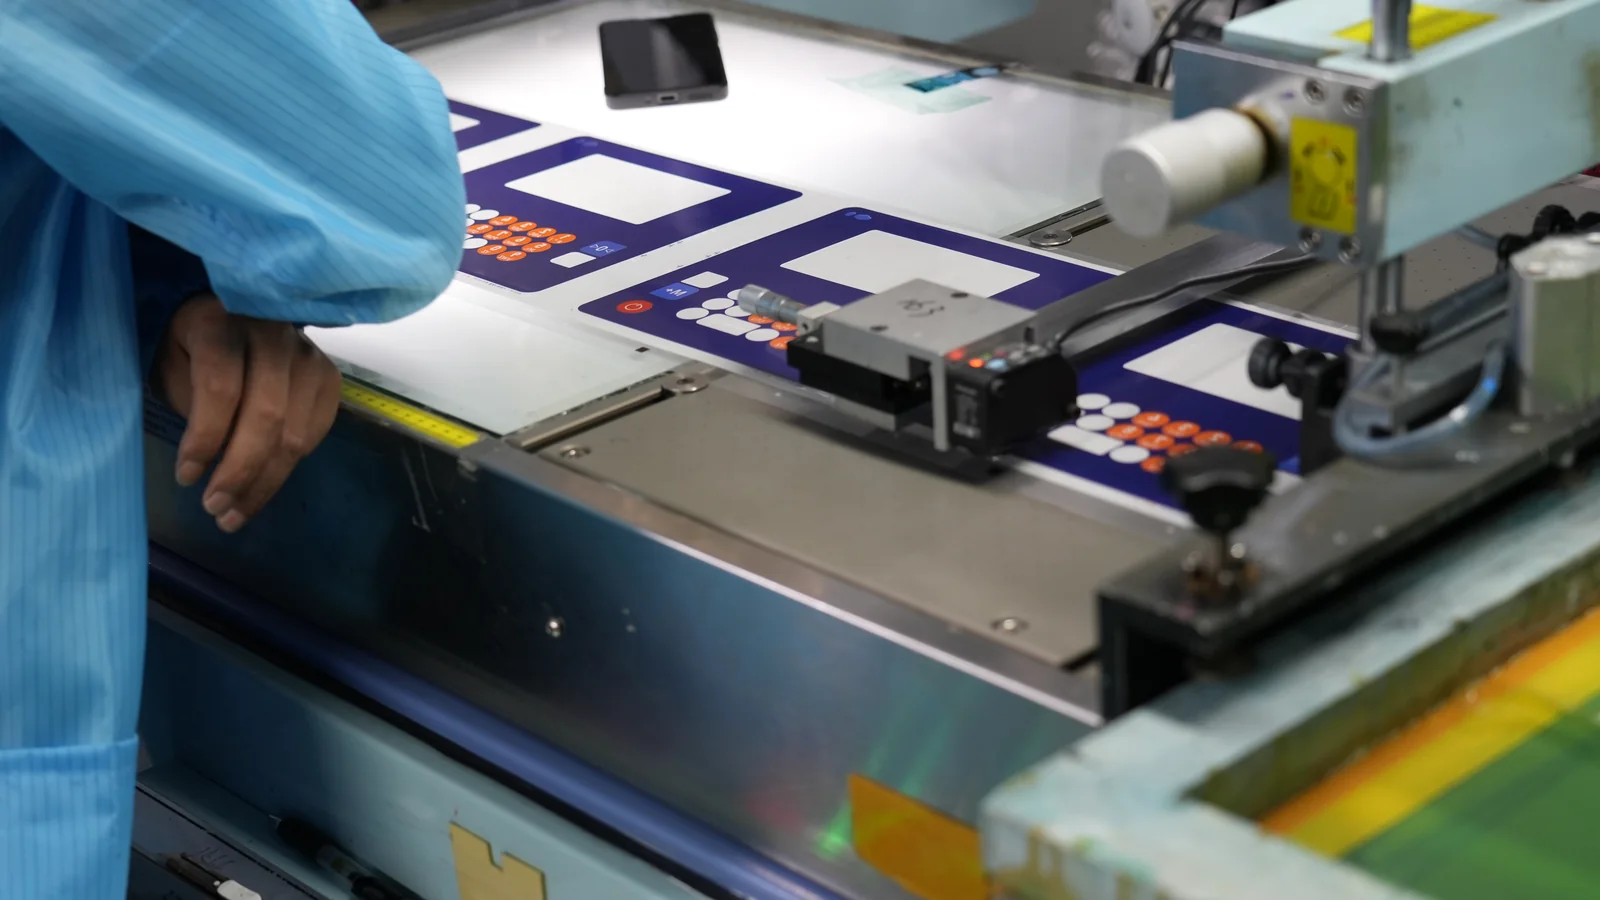
Le processus de développement du matériel IHM pour équipements OEM transforme les tâches de l’utilisateur en un assemblage reproductible : afficheur, tactile ou commandes physiques, décor, circuit, adhésifs, connectique et interface de boîtier. Pour les équipes OEM, la bonne séquence consiste à caractériser l’usage réel, choisir l’architecture, figer les interfaces, prototyper, vérifier les exigences, valider l’usage puis contrôler la configuration avant la série. Le choix ne se résume jamais à une diagonale d’écran. Il dépend de la lumière, des gants, des fluides, du nettoyage, de la température, des efforts mécaniques, de l’ESD, du montage, de la maintenabilité et du volume annuel. Les assemblages IHM se développent donc comme un sous-système, pas comme une simple face décorée.
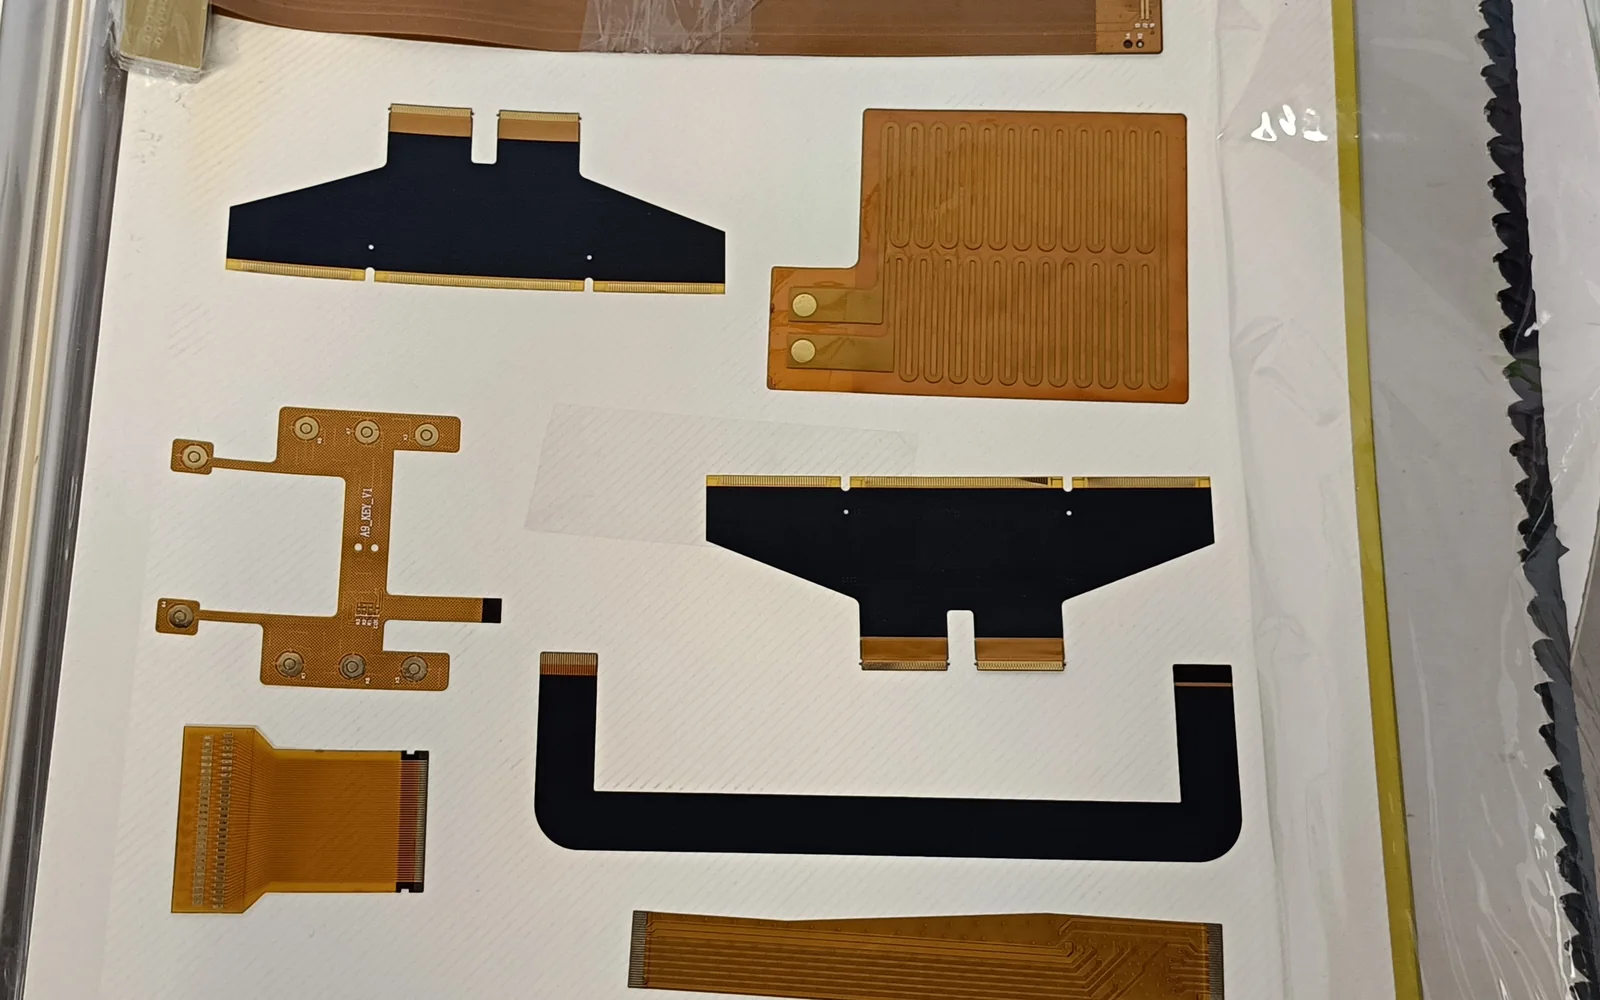
Dans les processus automatisés et IHM , le panneau opérateur ne commande pas directement la machine : il présente l’état du procédé, recueille une intention et l’échange avec l’API, qui exécute la logique de commande. Pour un OEM, la bonne architecture matérielle part donc des tâches réelles — surveiller, régler, acquitter, diagnostiquer ou intervenir — puis fixe l’affichage, la technologie tactile, les commandes physiques, les interfaces, l’étanchéité et l’accès de maintenance. La recommandation reste conditionnelle au profil de mission : gants, eau, produits de nettoyage, lumière, température, vibrations, criticité des actions et durée de disponibilité des composants.
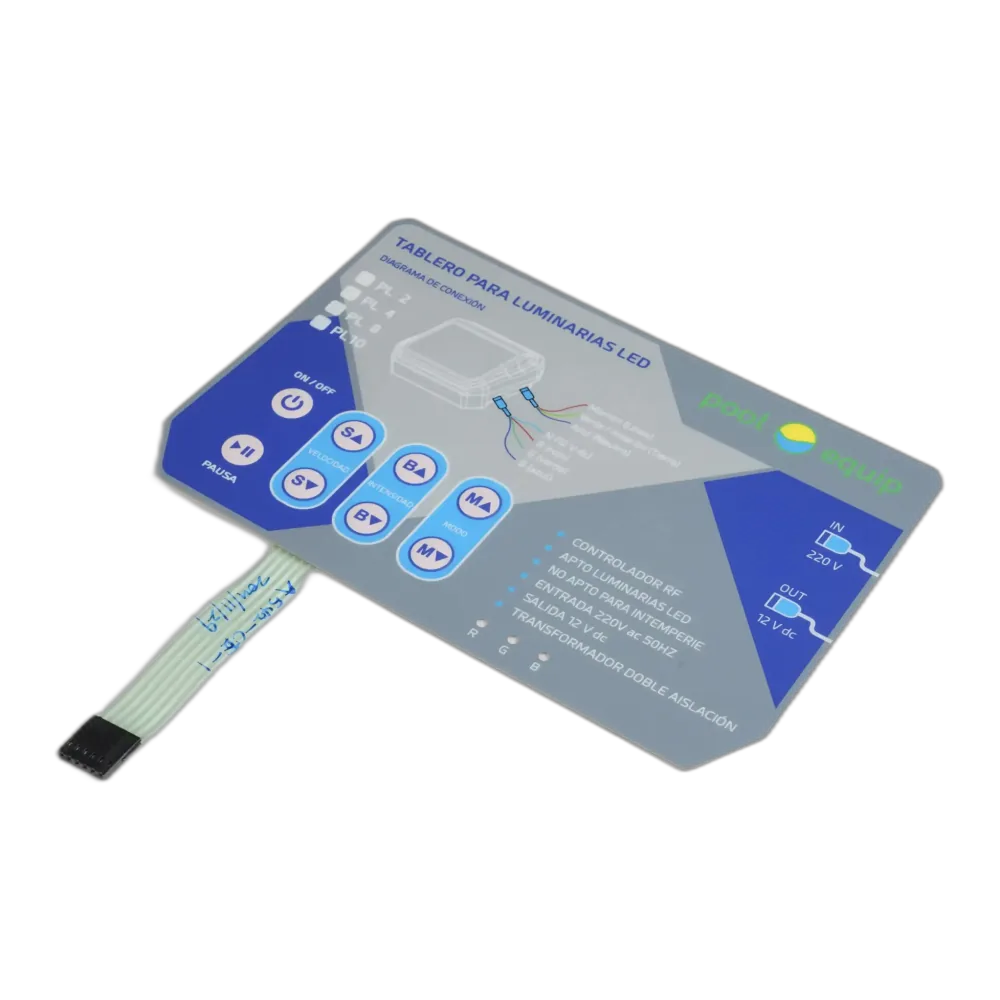
Un matériel IHM ATEX pour zones dangereuses se choisit à partir du dossier de zonage, de la substance, du groupe gaz ou poussières, de la température admissible et du mode de protection de l'équipement complet. Un écran « industriel », un indice IP élevé ou un composant certifié ne suffit pas. L'OEM doit définir l'assemblage frontal, ses interfaces électriques et mécaniques, ses limites ambiantes, puis attribuer clairement la responsabilité de l'évaluation ATEX. JASPER peut fabriquer le sous-ensemble matériel documenté ; le fabricant qui met l'équipement final sur le marché reste propriétaire de sa conformité, sauf répartition contractuelle et réglementaire différente, explicitement établie.
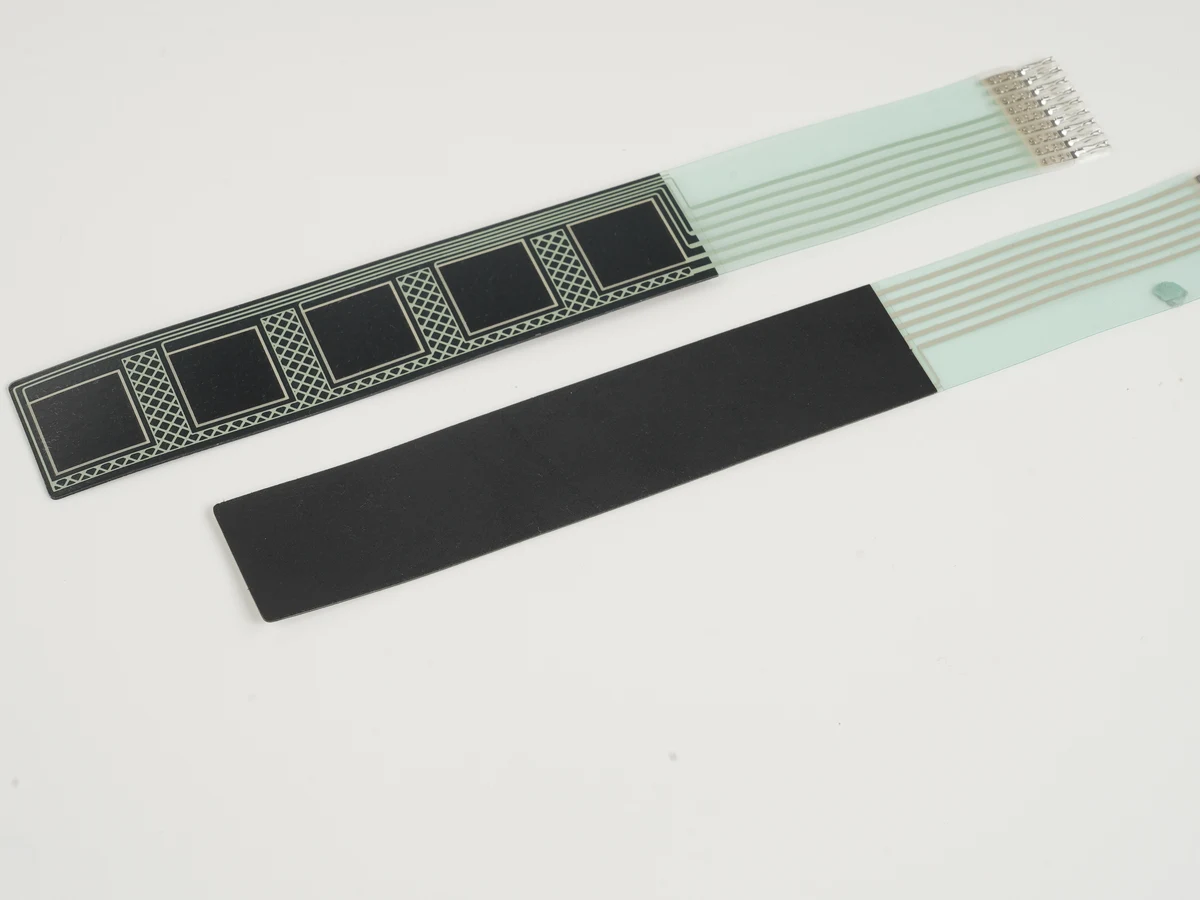
Un film tactile capacitif est un capteur souple qui porte des électrodes transparentes ou imprimées sur un substrat polymère. Il convient aux interfaces OEM minces, aux façades continues et à certaines formes courbes, à condition de valider le rayon, le capot, l’adhésif, la queue et le contrôleur dans l’assemblage réel. Il ne faut pas le confondre avec un capteur PCAP rigide sur verre ni avec un simple film décoratif. Pour un projet de panneaux tactiles capacitifs , la décision dépend surtout de l’aire active, de l’épaisseur diélectrique, du motif d’électrodes, du collage, du bruit de l’afficheur, de l’environnement et du mode d’utilisation.
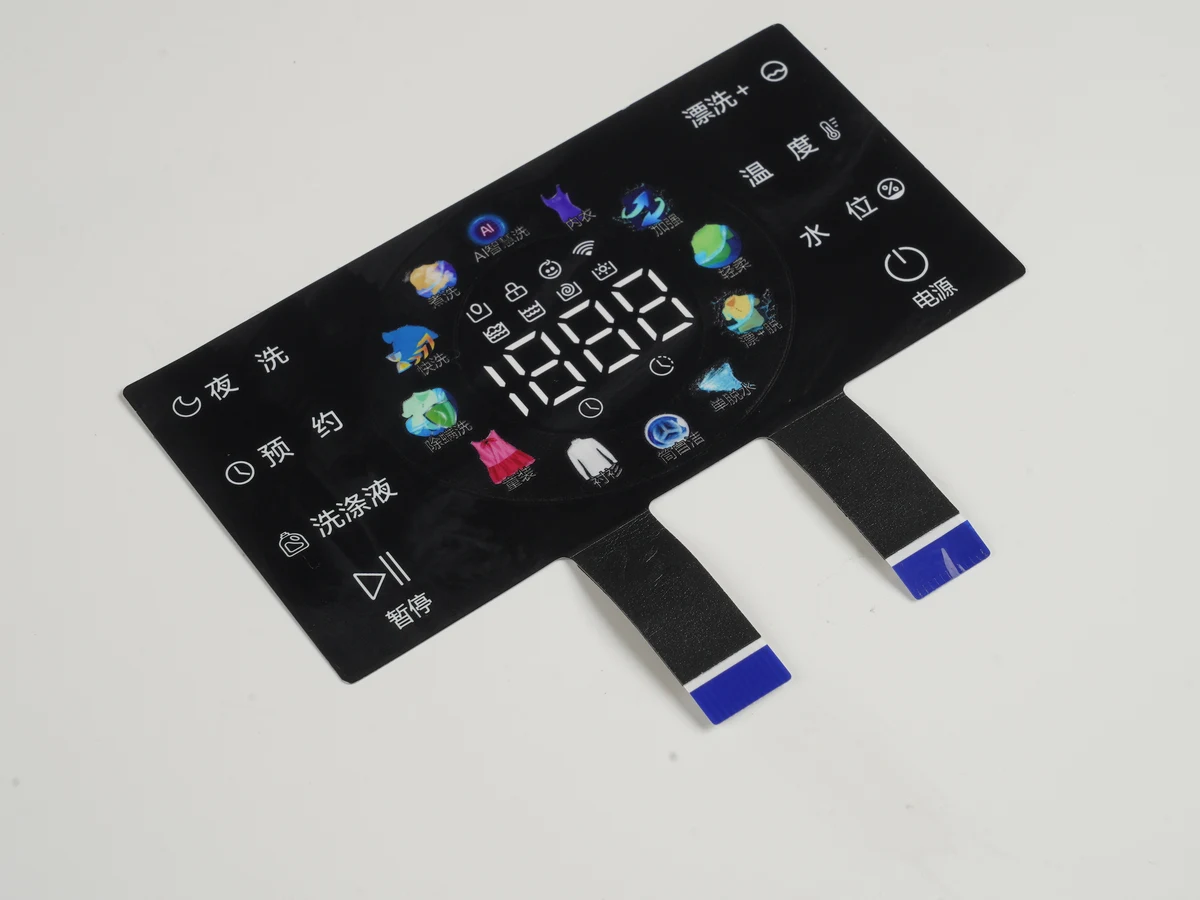
Un panneau tactile capacitif 7 pouces ne se transpose pas à 21,5 pouces par simple mise à l’échelle. Pour une IHM OEM, il faut sélectionner ensemble le motif d’électrodes, le contrôleur, le verre de protection, le collage, l’afficheur et l’interface hôte. La grande diagonale allonge les pistes, augmente la charge électrique, complique le routage périphérique et rend la flèche du verre plus critique. La bonne limite n’est donc pas un nombre de pouces : c’est la marge mesurée sur l’empilement final, avec l’alimentation, le châssis, le firmware, les gants, l’eau et les perturbations prévus.
L’intégration d’un panneau IHM ou d’un Panel PC embarqué commence par une frontière de système, pas par une diagonale d’écran. Pour un OEM, la décision consiste à placer l’affichage, le tactile, le calcul, le stockage, les E/S et l’alimentation dans un même terminal ou dans des modules séparés. Un Panel PC IHM PoE convient si son budget au dispositif alimenté couvre chaque charge. Une version Ex ou EN 50155 n’est pertinente que pour l’environnement réglementé correspondant. Le choix final dépend surtout de l’empilement de façade, du chemin thermique, de l’enveloppe, des connecteurs, de la maintenance et de la propriété des preuves de validation.
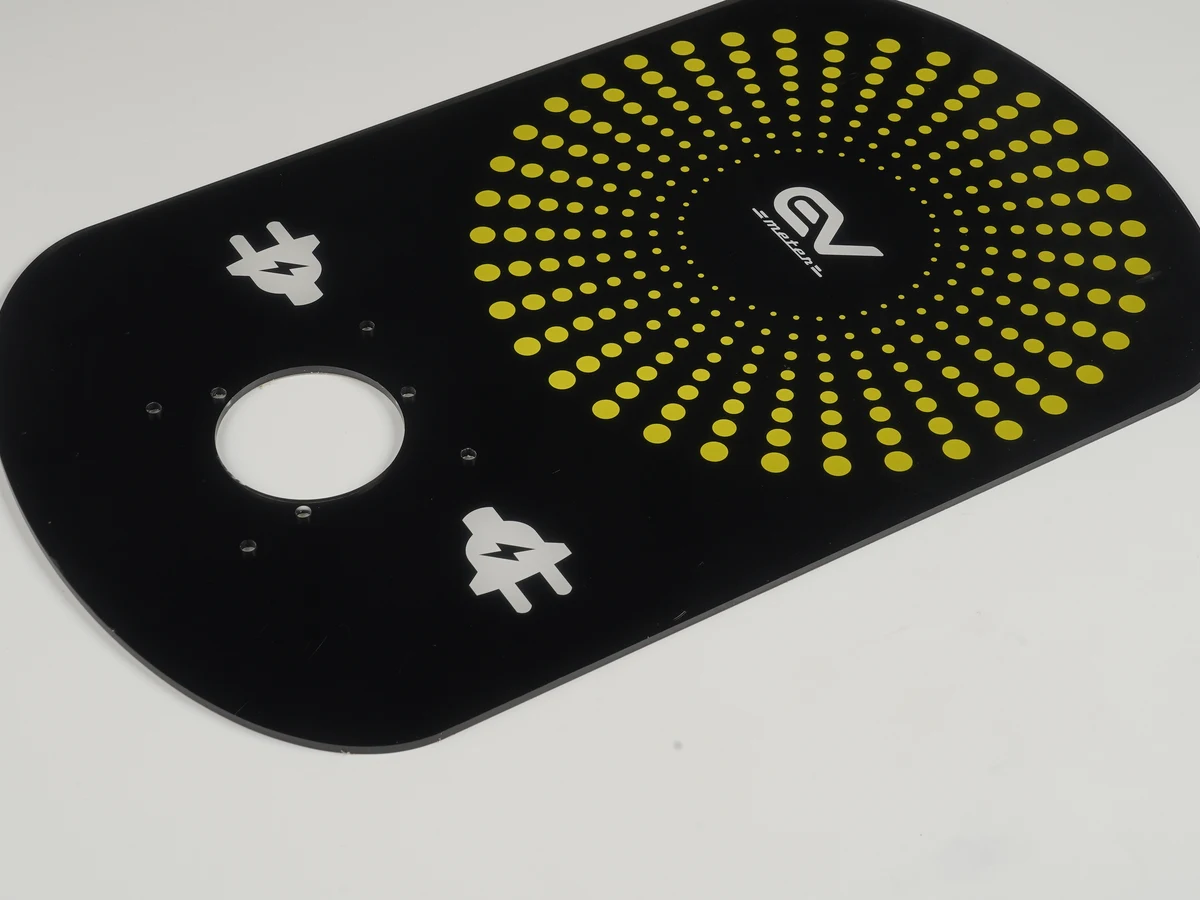
L’intégration d’un module LCD TFT 7,0 pouces 800 × 480 avec panneau tactile capacitif ne se résume pas à superposer deux pièces de même diagonale. L’équipe OEM doit figer l’aire active, la fenêtre visible, la distance verre-pixels, le mode de collage, les appuis du boîtier, le chemin des FPC, le contrôleur et la masse avant de lancer l’outillage. Le collage optique convient lorsque la lisibilité sous forte lumière, la faible parallaxe ou la résistance à la condensation dominent. Un montage périphérique avec entrefer reste pertinent si le coût et la réparabilité priment. Dans les deux cas, le réglage tactile et les essais doivent porter sur l’ensemble final, pas sur le capteur nu.
La conception de matériel IHM haute performance consiste à dimensionner le panneau frontal pour que l’opérateur voie l’état utile, reconnaisse une alarme et exécute l’action correcte dans l’environnement réel. Elle concerne les ingénieurs OEM, designers produit, équipes qualité et achats techniques. La bonne architecture ne se résume pas à un écran lumineux : elle coordonne optique, tactile, touches dédiées, voyants, plastron, circuit, joint et boîtier. Les variables décisives sont la lumière ambiante, la distance de lecture, les gants et contaminants, la criticité des commandes, les tolérances d’empilage, la CEM et le nettoyage. La programmation PLC/SCADA et la logique de sécurité restent hors du périmètre de fabrication du panneau.
Une intégration automate–IHM fiable commence par une frontière écrite : l’automate exécute la logique de commande et échange avec les E/S du procédé ; l’IHM présente les états et transmet les actions autorisées de l’opérateur. Pour un OEM, le bon choix consiste à spécifier séparément l’alimentation, le réseau industriel, les interfaces internes d’affichage et de toucher, les connecteurs, l’isolation, l’enveloppe et les états de défaut. JASPER peut industrialiser la face avant et l’assemblage matériel de l’IHM. La programmation PLC/SCADA, la logique de sécurité et la base de variables restent sous la responsabilité de l’intégrateur et du fabricant de la machine.
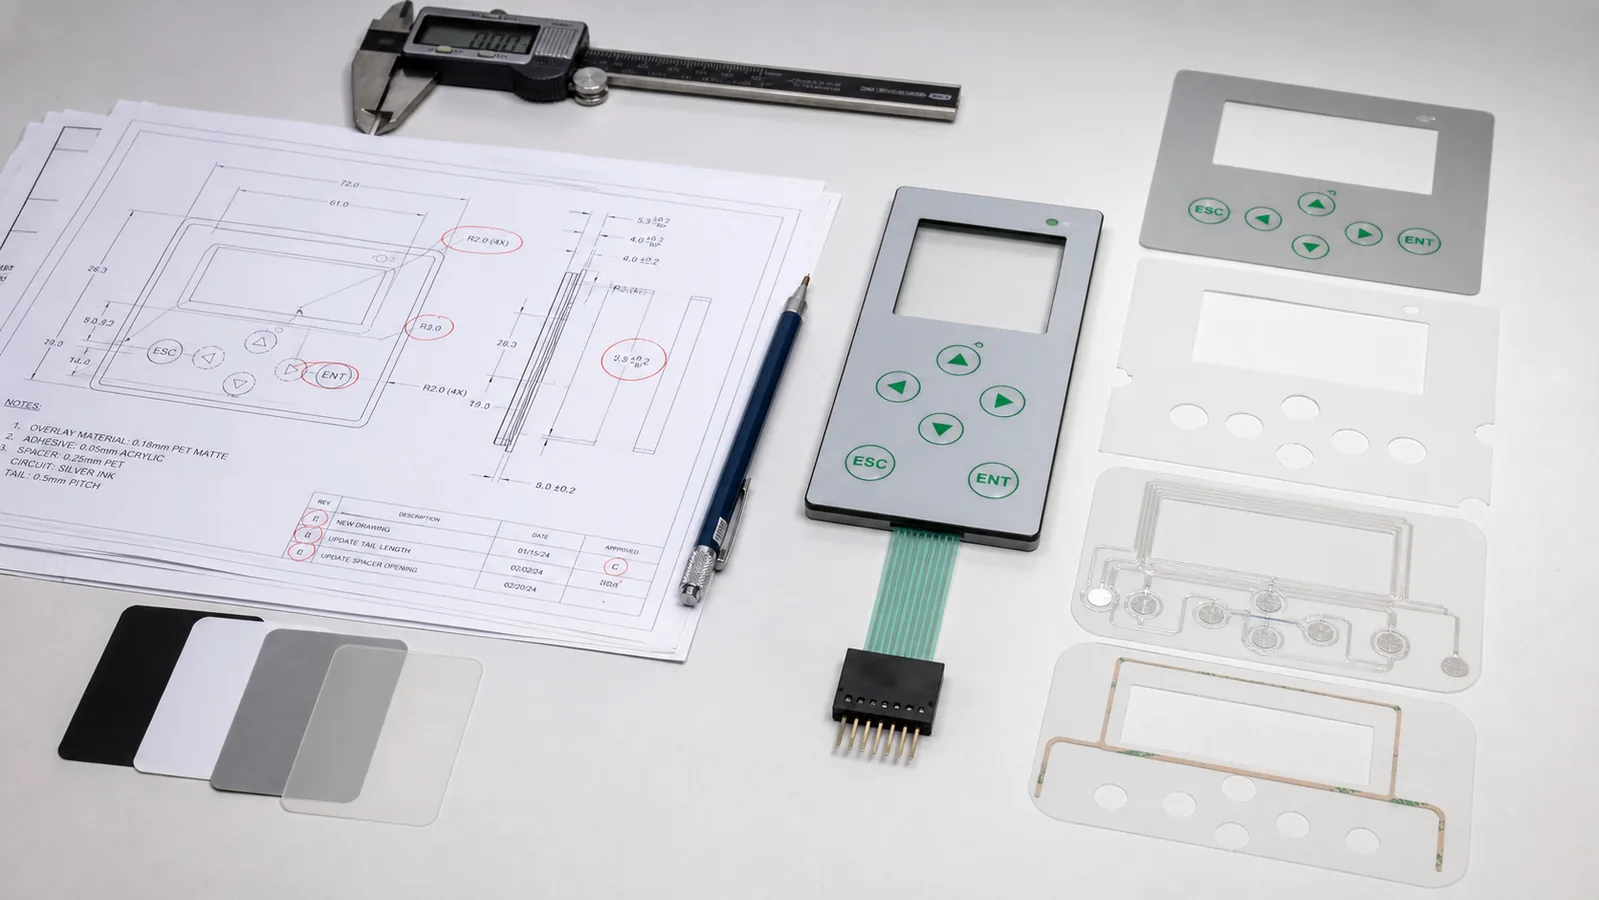
Corrigez neuf erreurs de conception d’un clavier à membrane avant l’outillage : plan, matériaux, étanchéité, éclairage et validation.
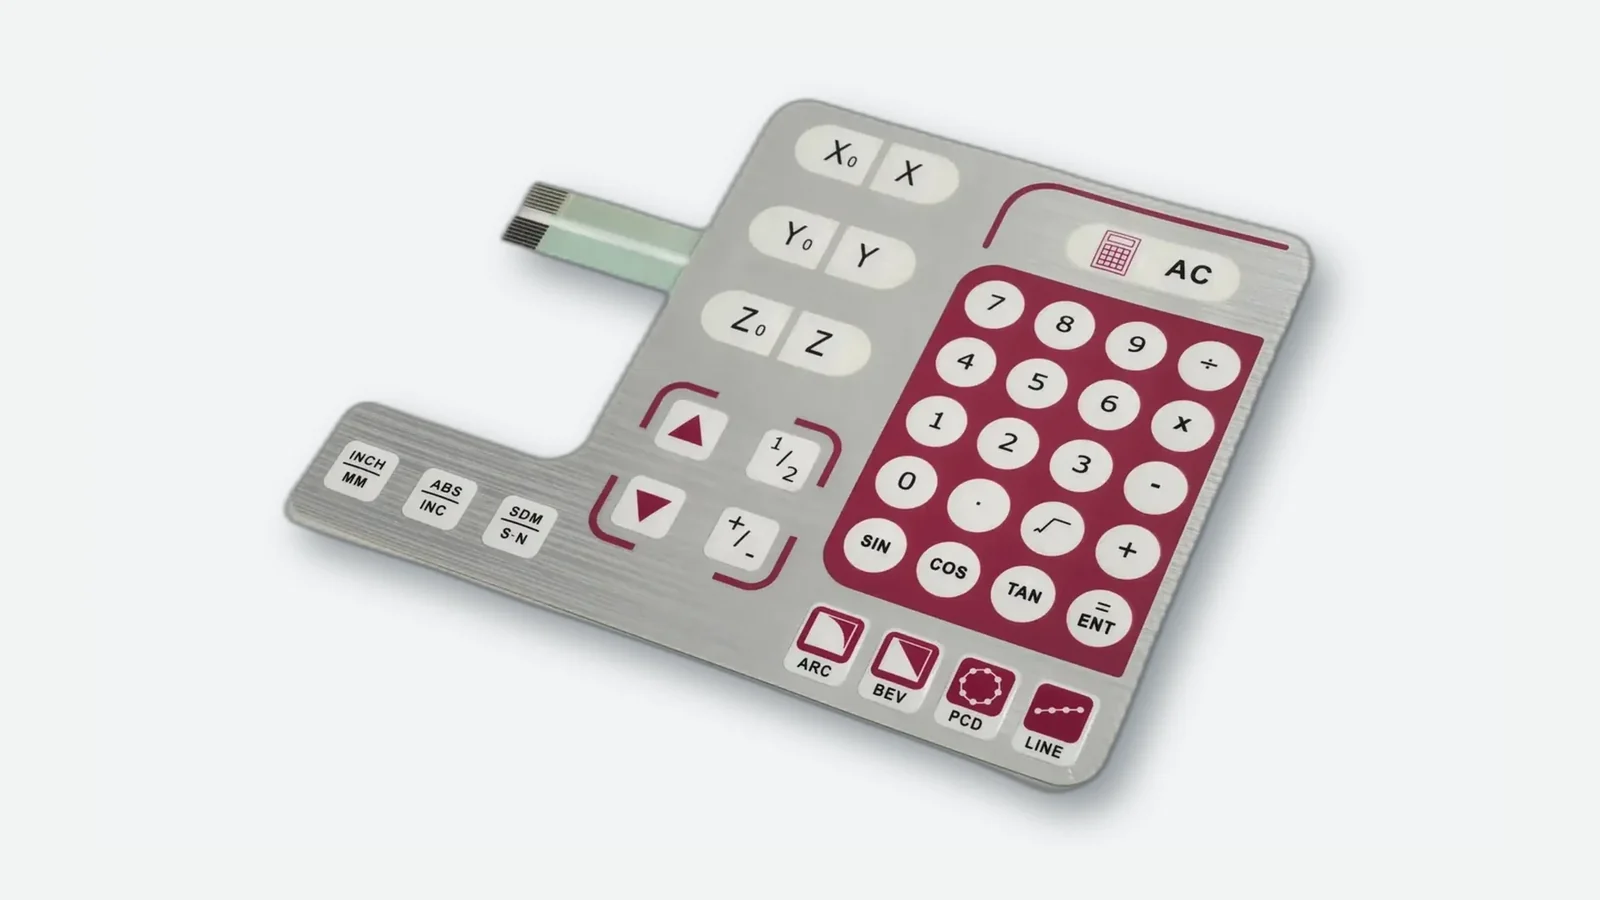
Guide de conception d’un clavier à membrane : 9 critères pour définir l’empilage, le circuit, le toucher, la nappe, l’étanchéité et valider l’échantillon.
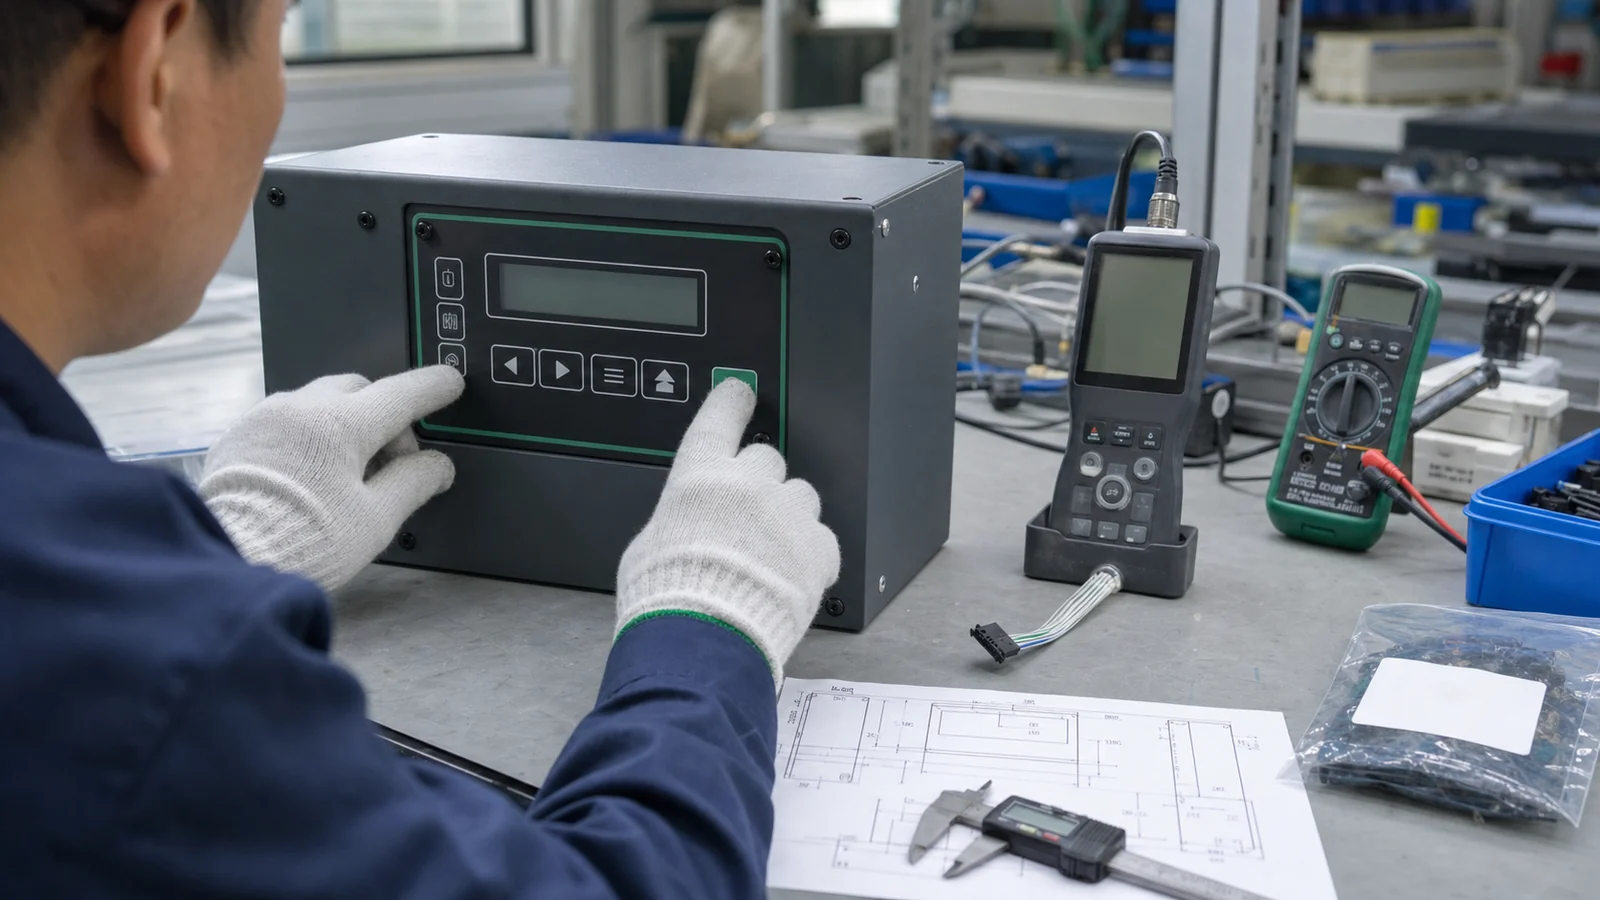
Préparez un devis de clavier à membrane comparable avec 10 données clés : plans, quantités, environnement, connecteur et critères de réception.
Fonctionnement d’un clavier à membrane : suivez l’appui à travers 7 fonctions, du contact et de la nappe jusqu’au contrôleur, avec les limites d’intégration.
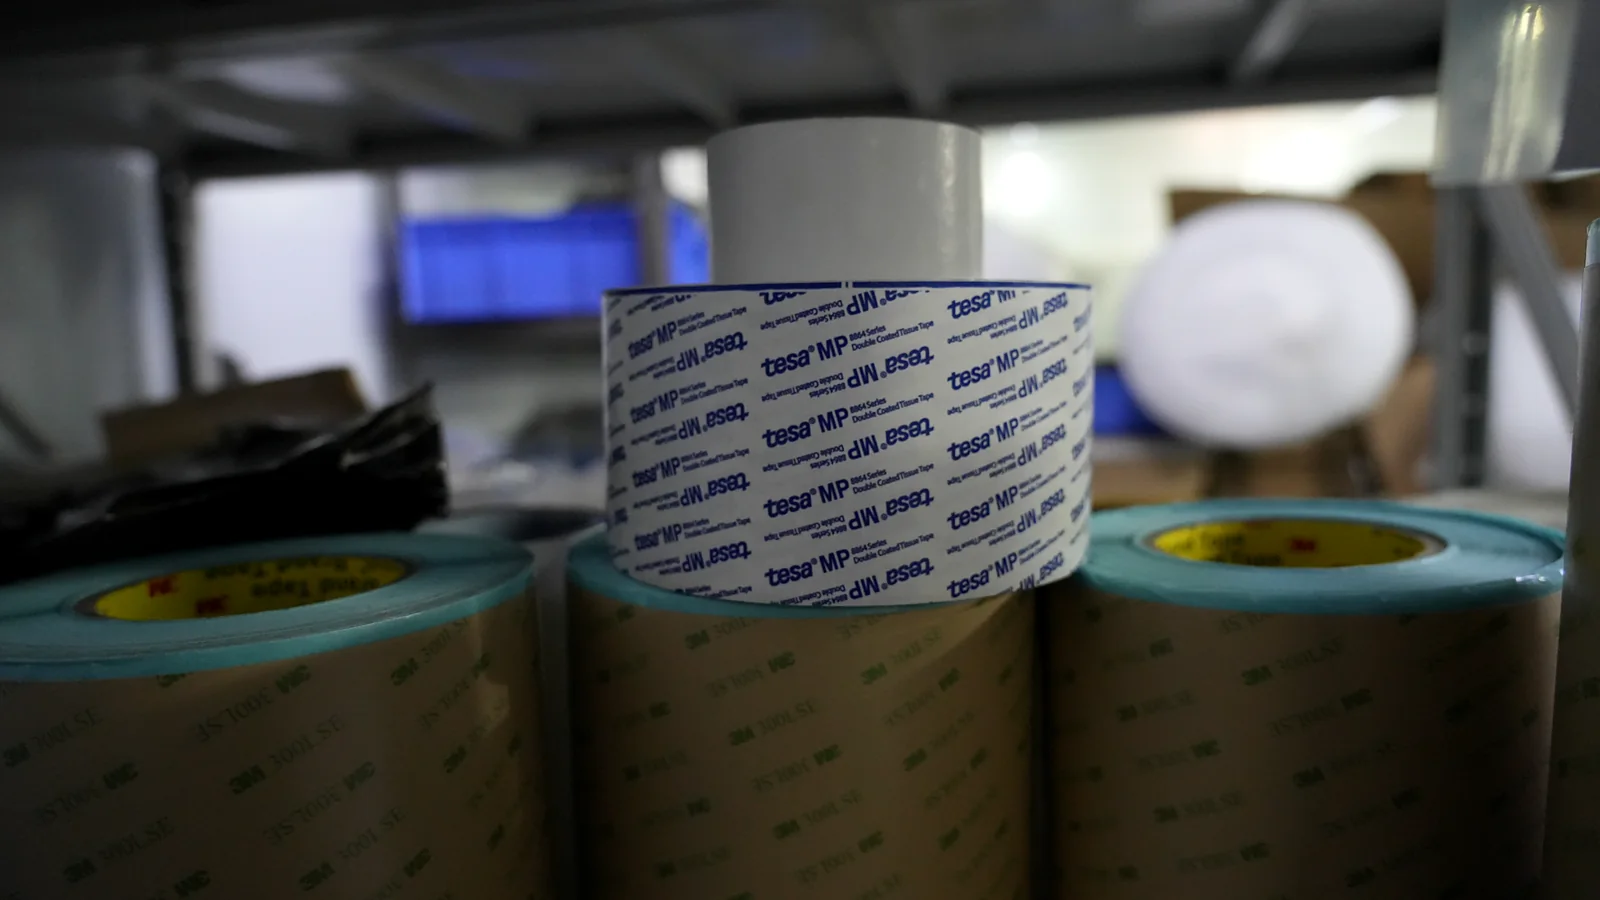
Choisissez les matériaux pour claviers à membrane selon l'usure, le nettoyage, les UV, la température et le support, du film PET à l'adhésif.
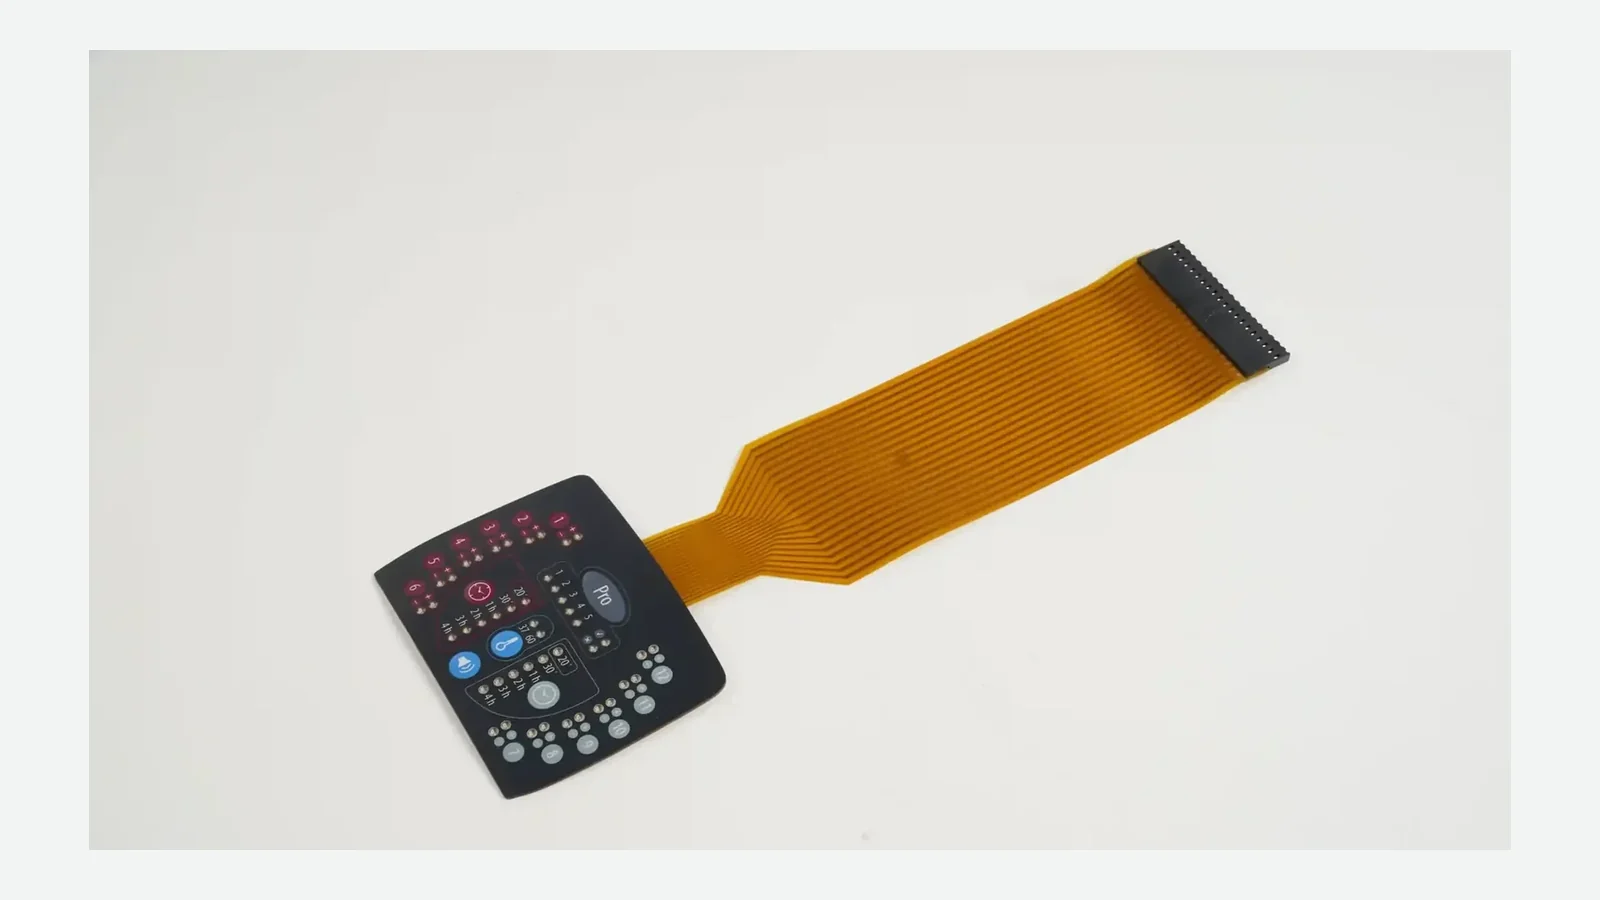
Structure d’un clavier à membrane : rôle des couches, coupelles, circuits, évents, blindage, adhésifs et contrôles avant validation.
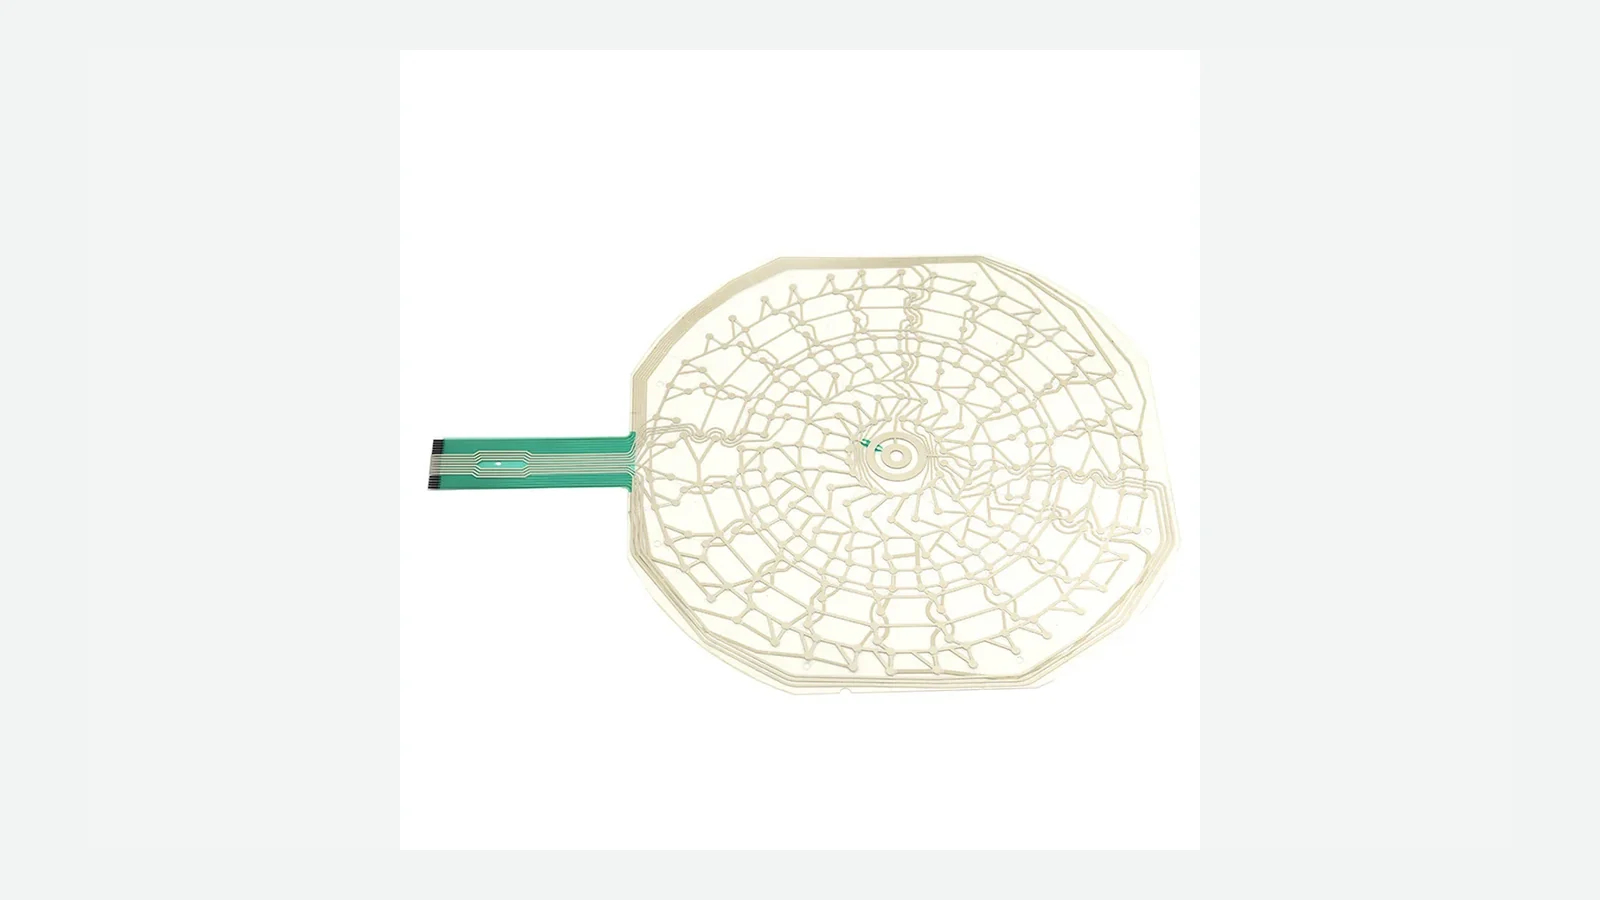
Conception du circuit d’un clavier à membrane : matrice X-Y, PET, FPC, LED, blindage, nappe et brochage à figer avant la libération des plans.
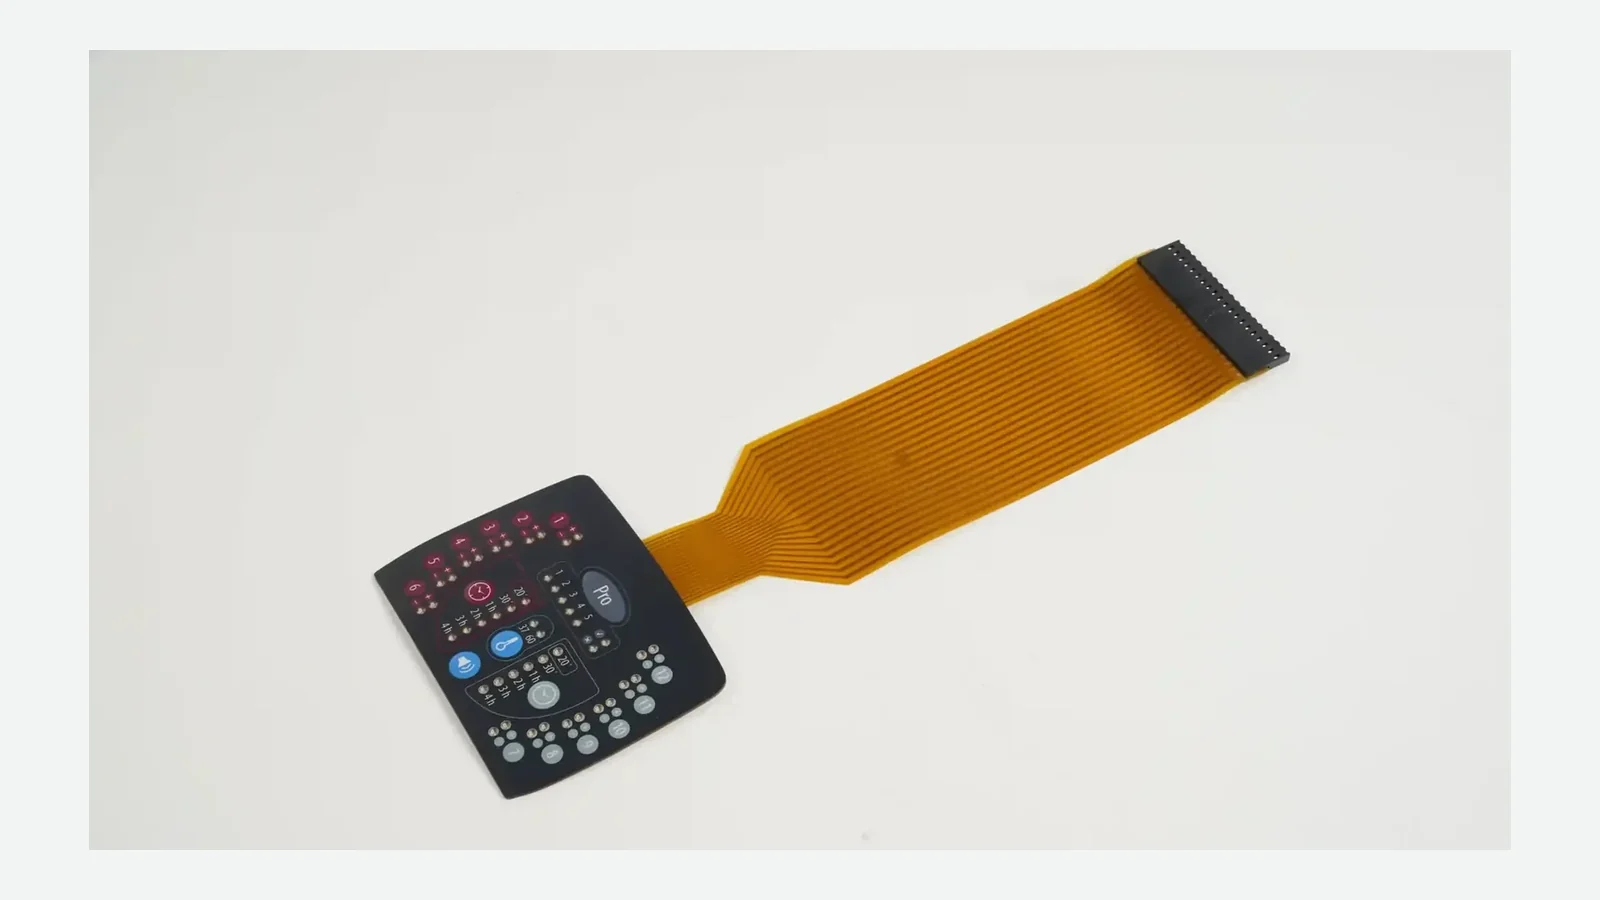
Spécifiez le pas, la face de contact, le renfort, la sortie et le rayon de courbure d’un connecteur de clavier à membrane avant le prototypage.
Choix de l’adhésif pour clavier à membrane : 9 critères pour adapter le collage au support, à l’environnement, à la pression et au temps de repos.
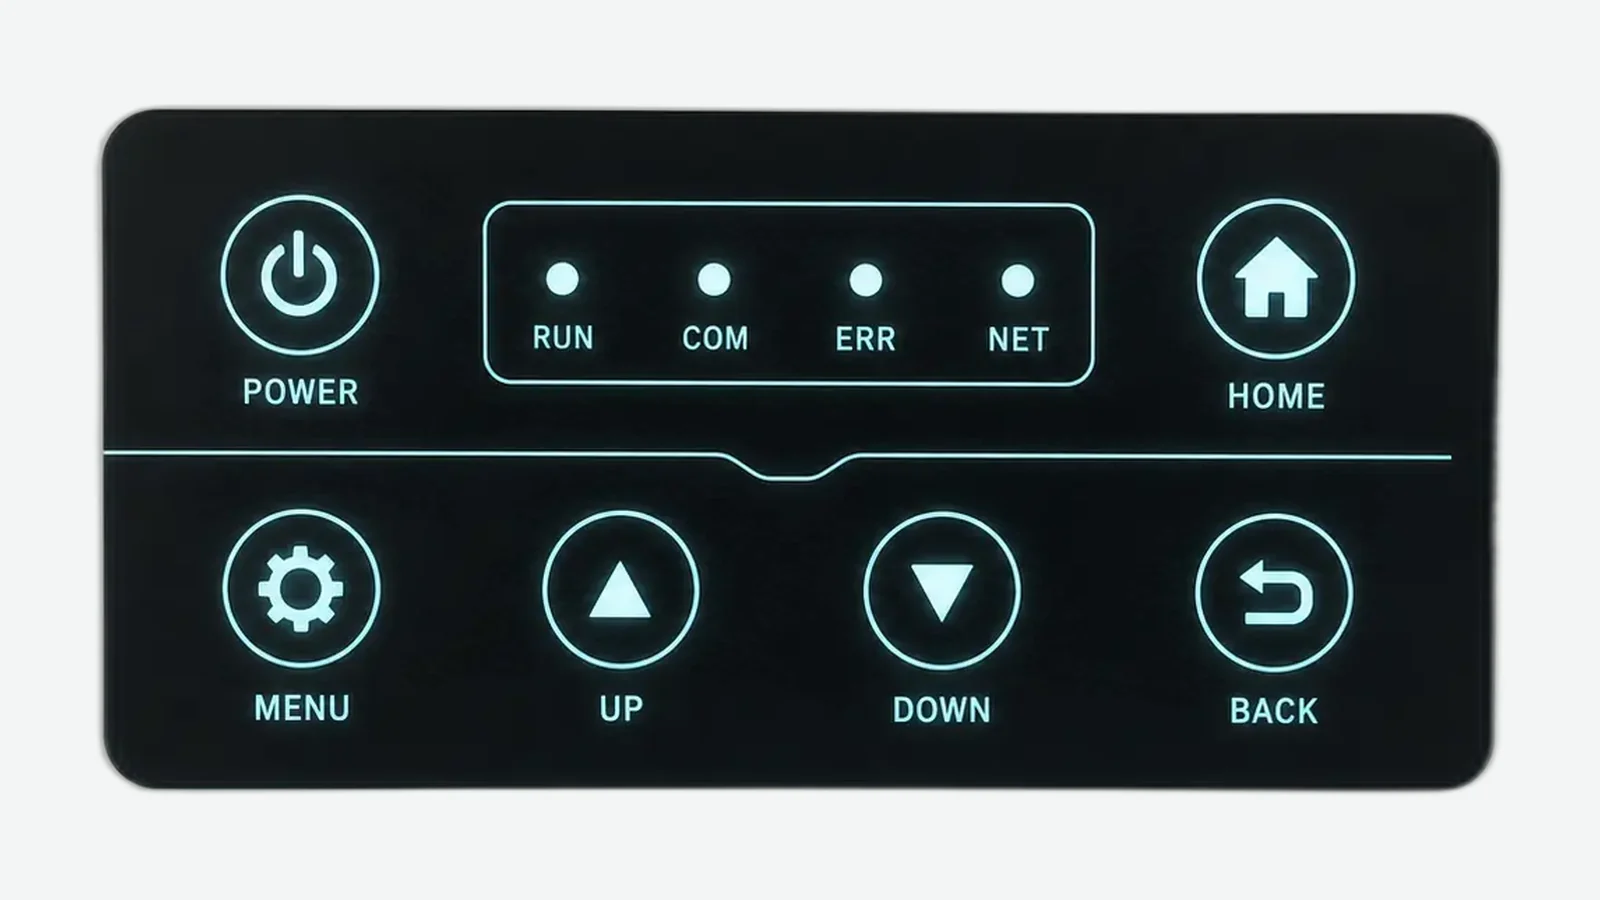
Comparez un clavier à membrane rétroéclairé en LED, LGF ou EL selon l'uniformité, l'épaisseur, la puissance, la durée de vie et la validation.
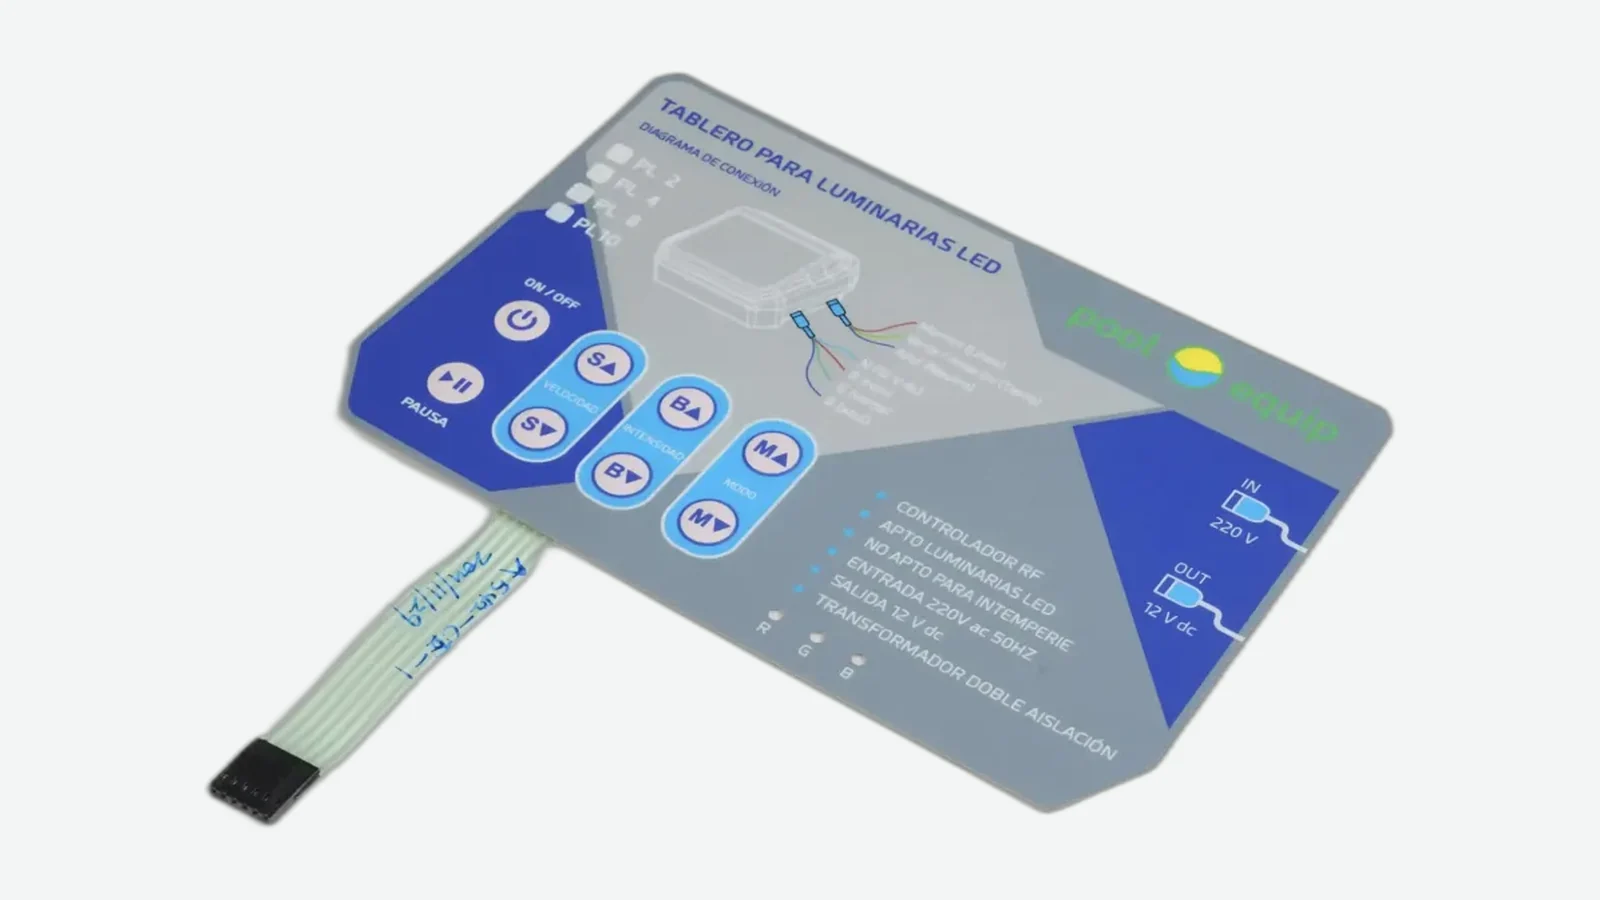
Clavier à membrane IP65 ou IP67 : comparez jets, immersion et 6 voies d'entrée selon la CEI 60529 avant de définir l'essai d'assemblage.
Comprenez le prix d'un clavier à membrane et comparez construction, outillage, contrôles, échantillons, volumes, emballage et modifications.
Choisir un fabricant de claviers à membrane : 10 critères pour vérifier plans, échantillons, contrôles, changements et relance de série.
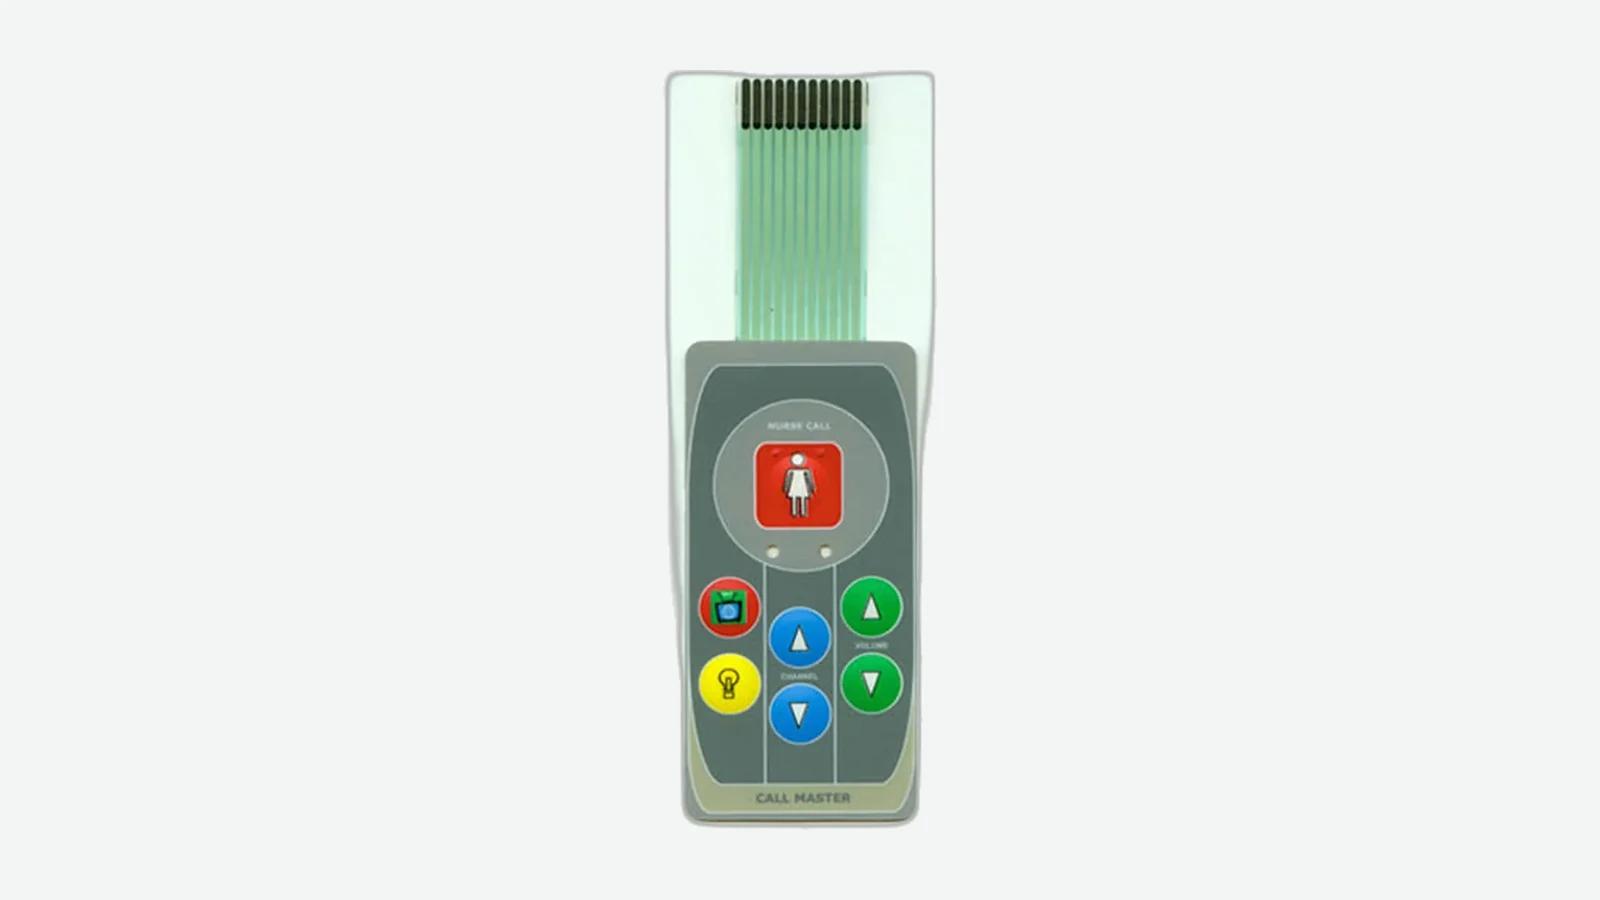
Clavier à membrane tactile ou non tactile : comparez retour, force, course, bruit, gants, nettoyage et critères de validation des échantillons.
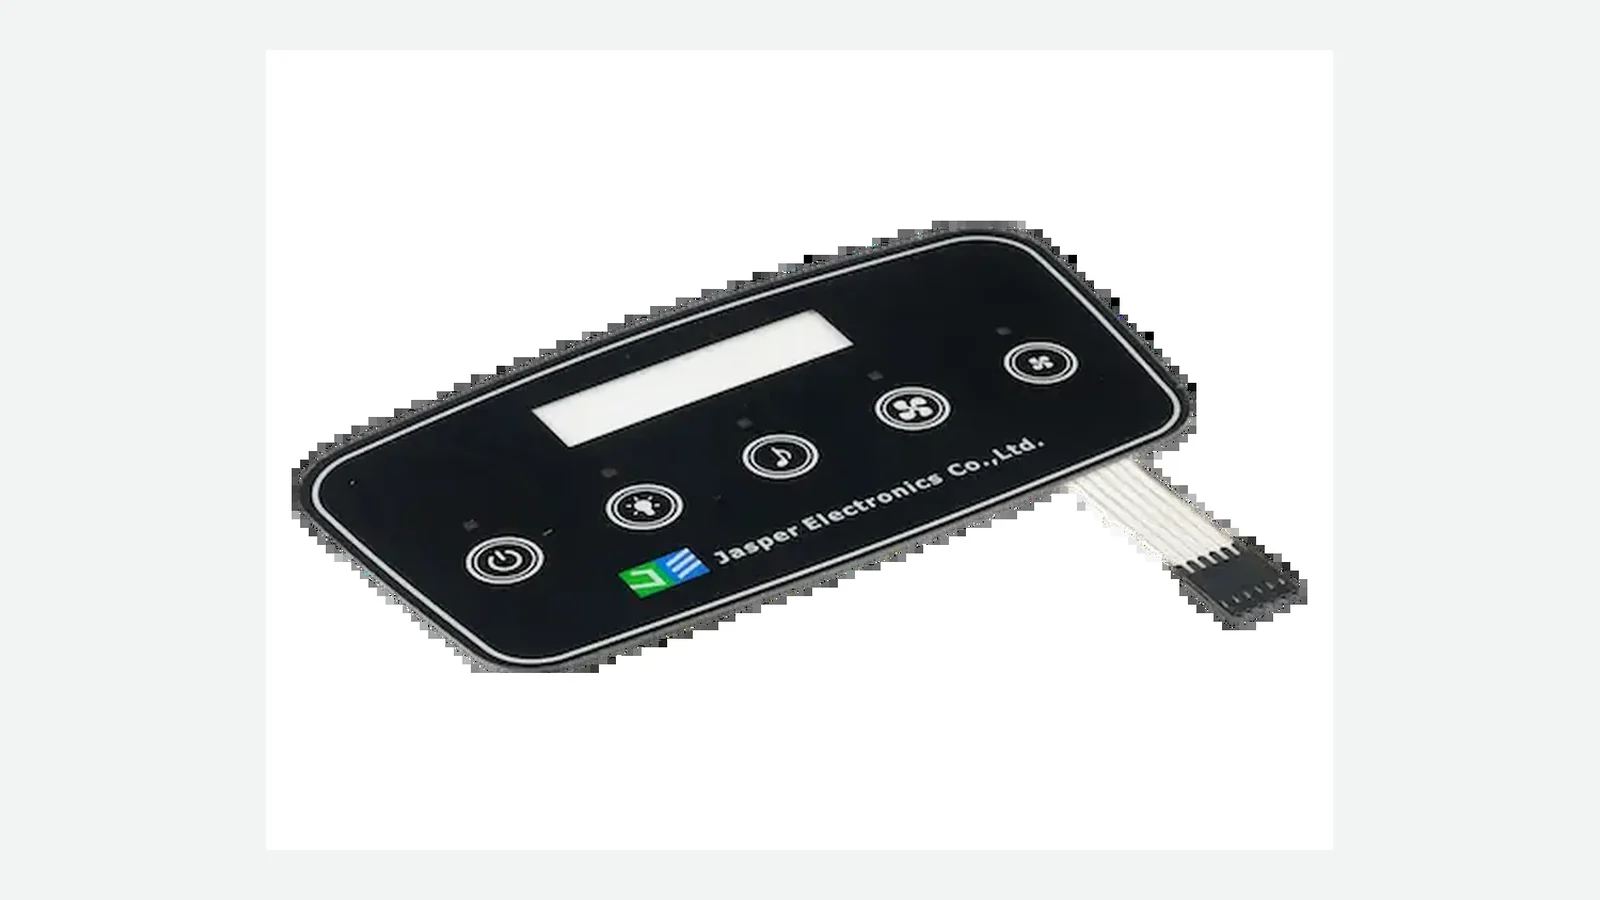
Clavier à membrane ou boutons mécaniques : comparez profil, étanchéité, retour tactile, maintenance et câblage avant la RFQ d'un panneau OEM.
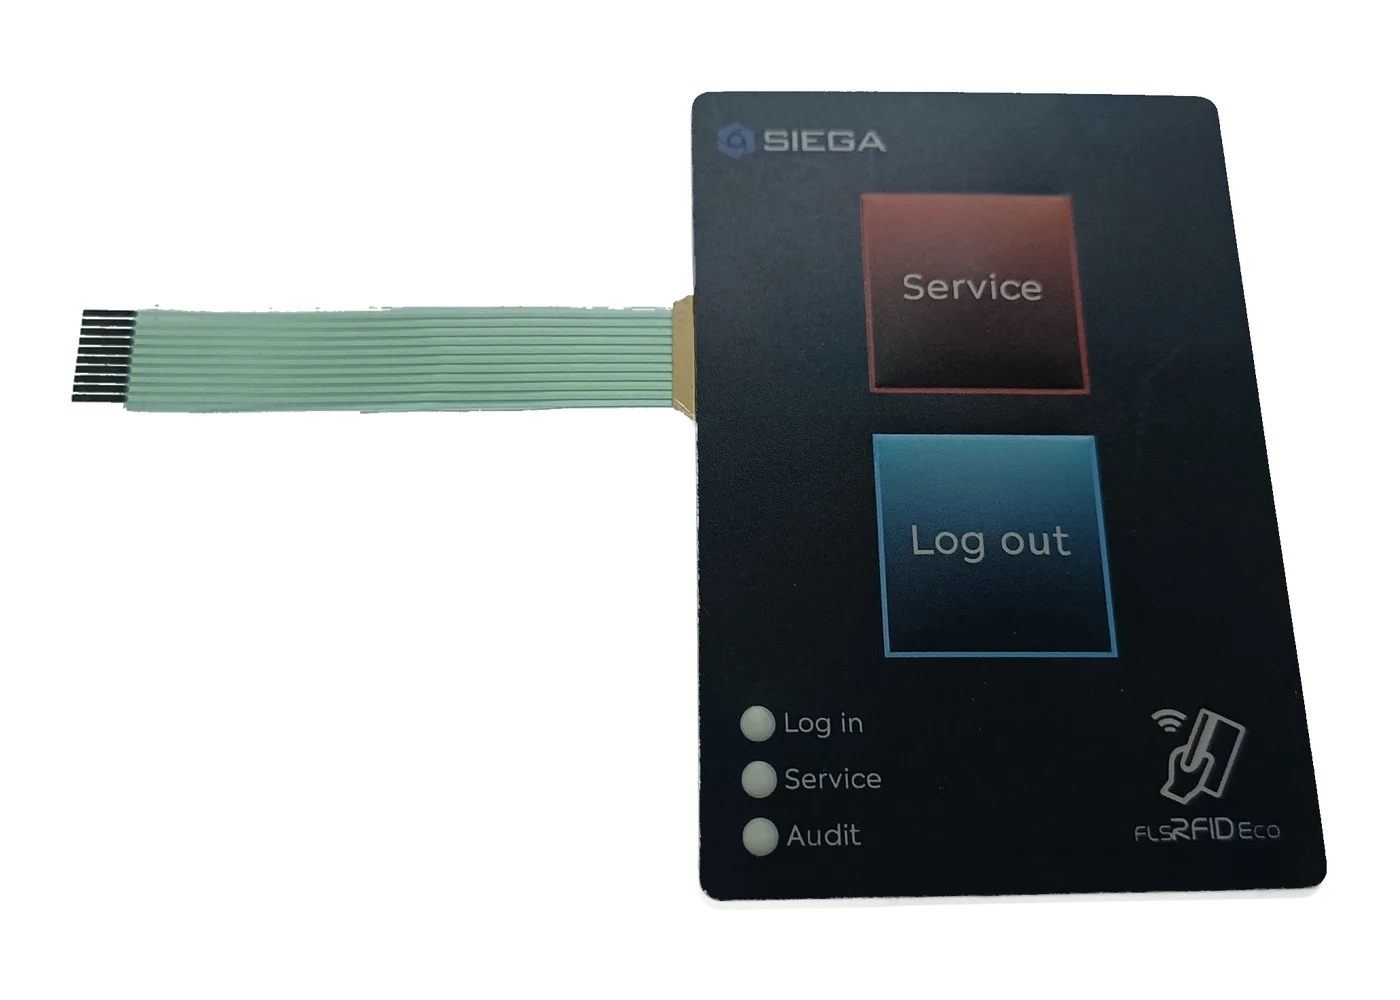
Construisez la chaîne de cotes d’un clavier à membrane entre face avant, circuit et boîtier : repérage, jeu, nappe et réception des échantillons.
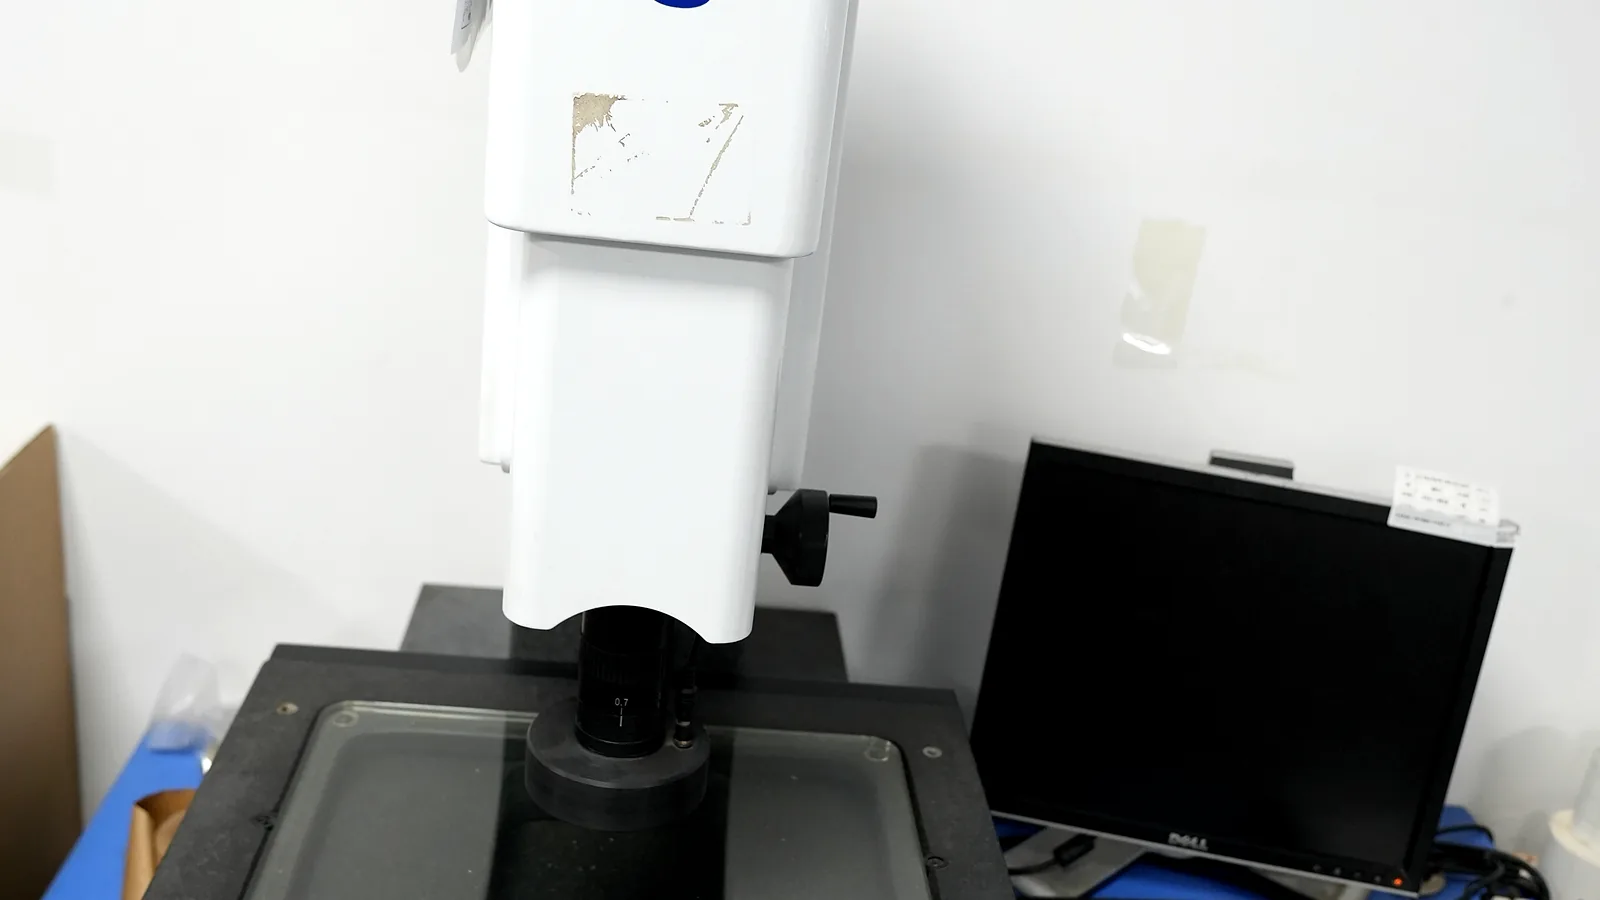
Validation du prototype de clavier à membrane : contrôlez intégration, toucher, électricité, étanchéité, éclairage et dossier avant la série.
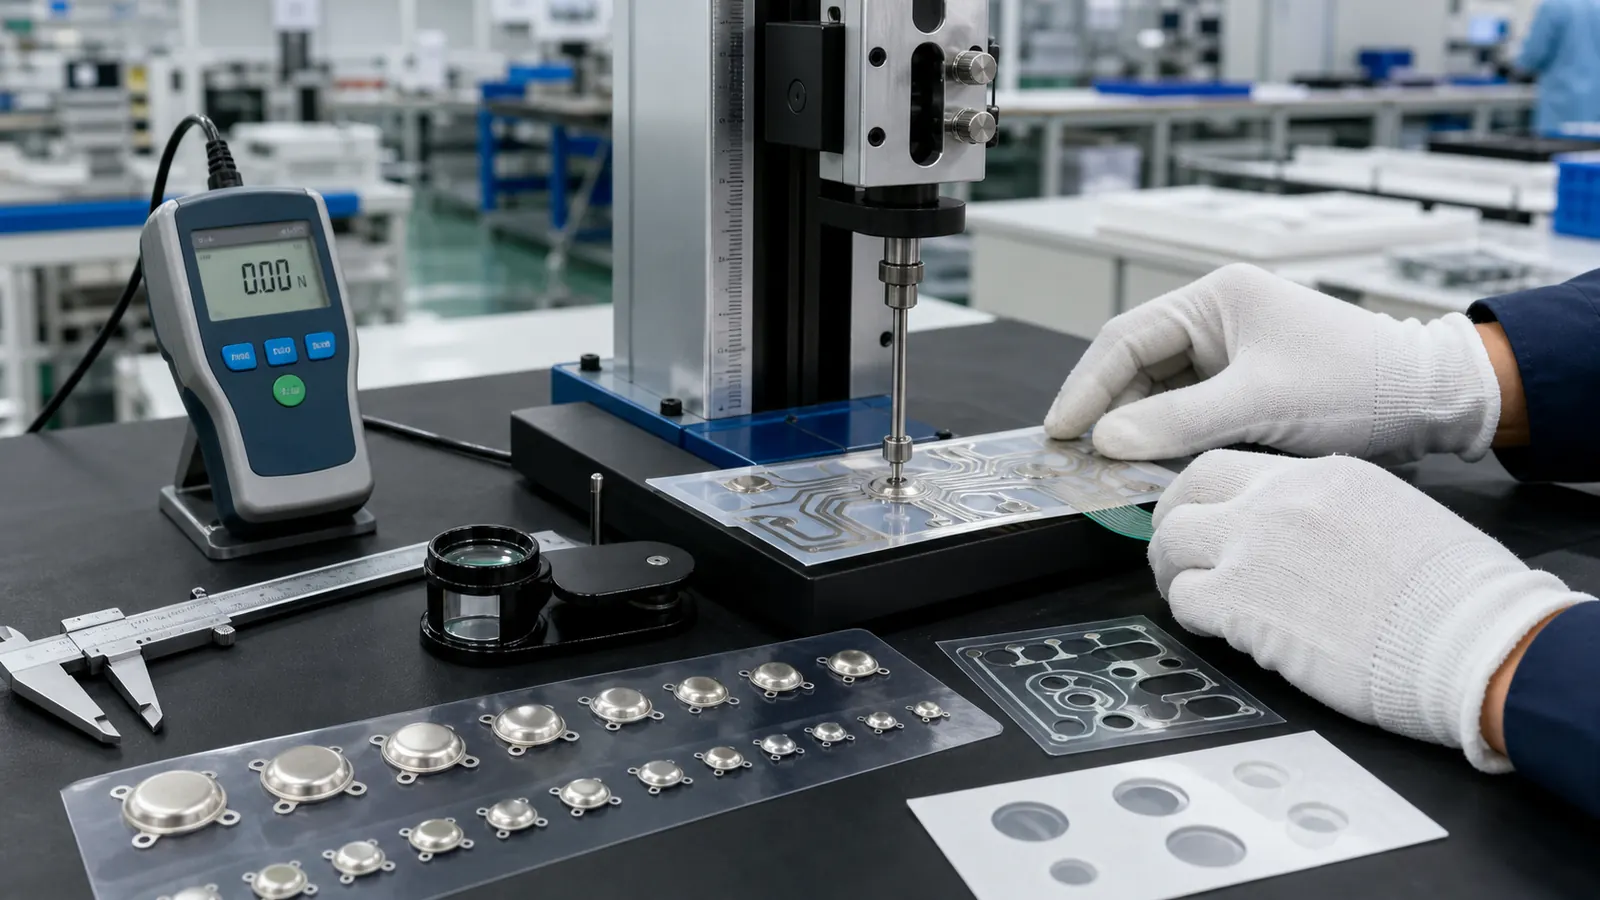
Guide de sélection d’un dôme métallique pour clavier à membrane : comparez force, rapport tactile, diamètre, évents et validation force-course.
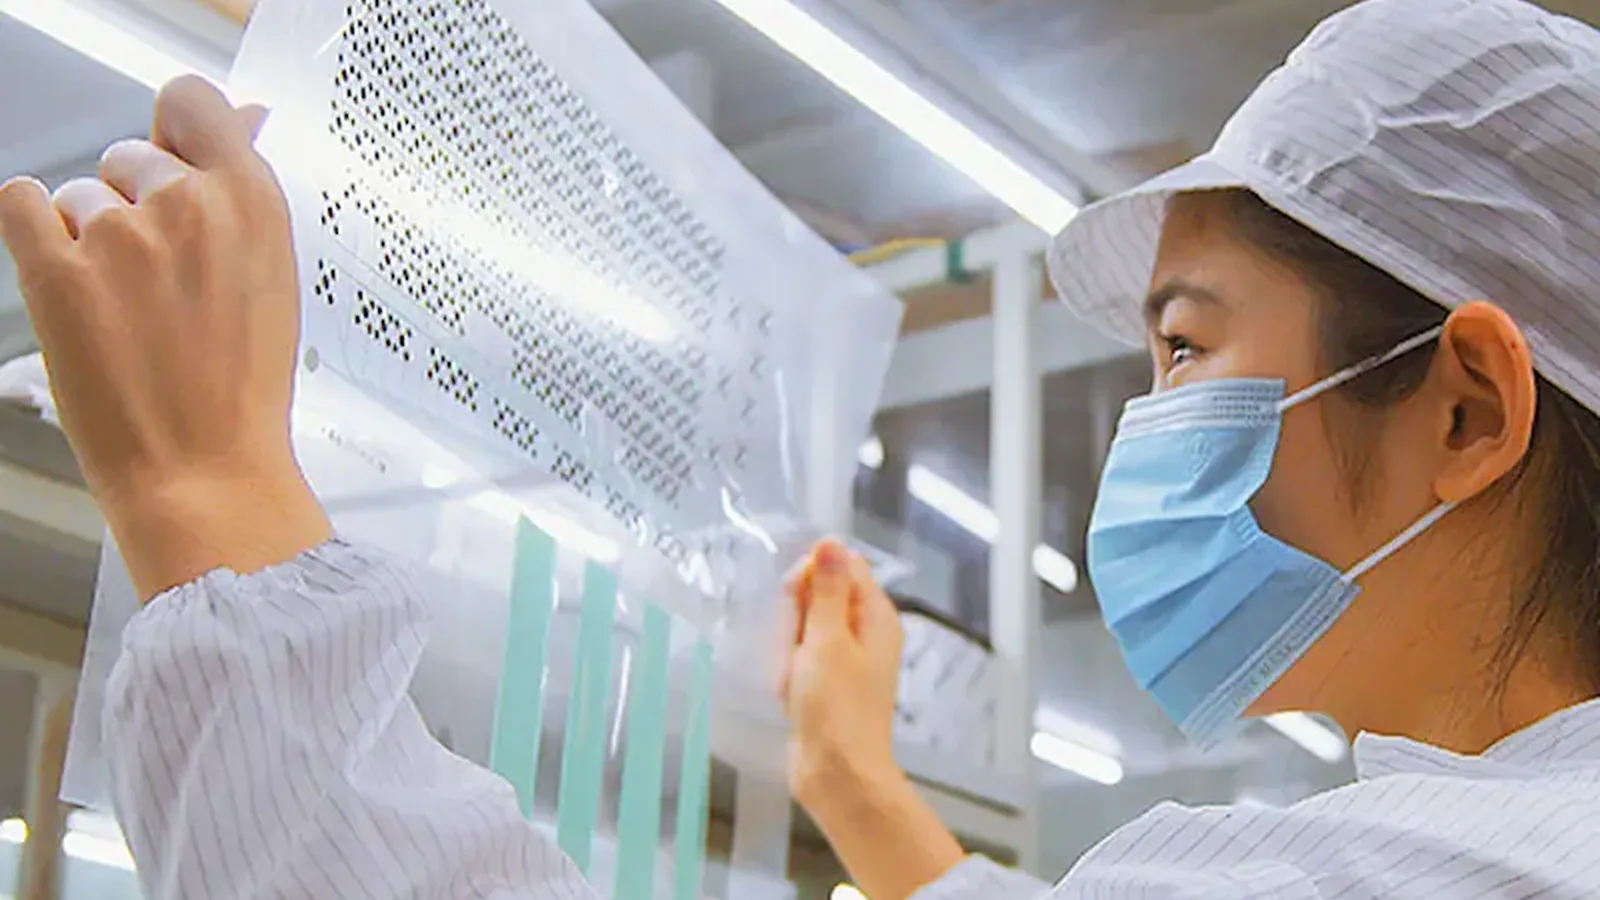
Conception de clavier à membrane non tactile : contacts plats, film d'espacement, ventilation, support du boîtier et validation de la force.
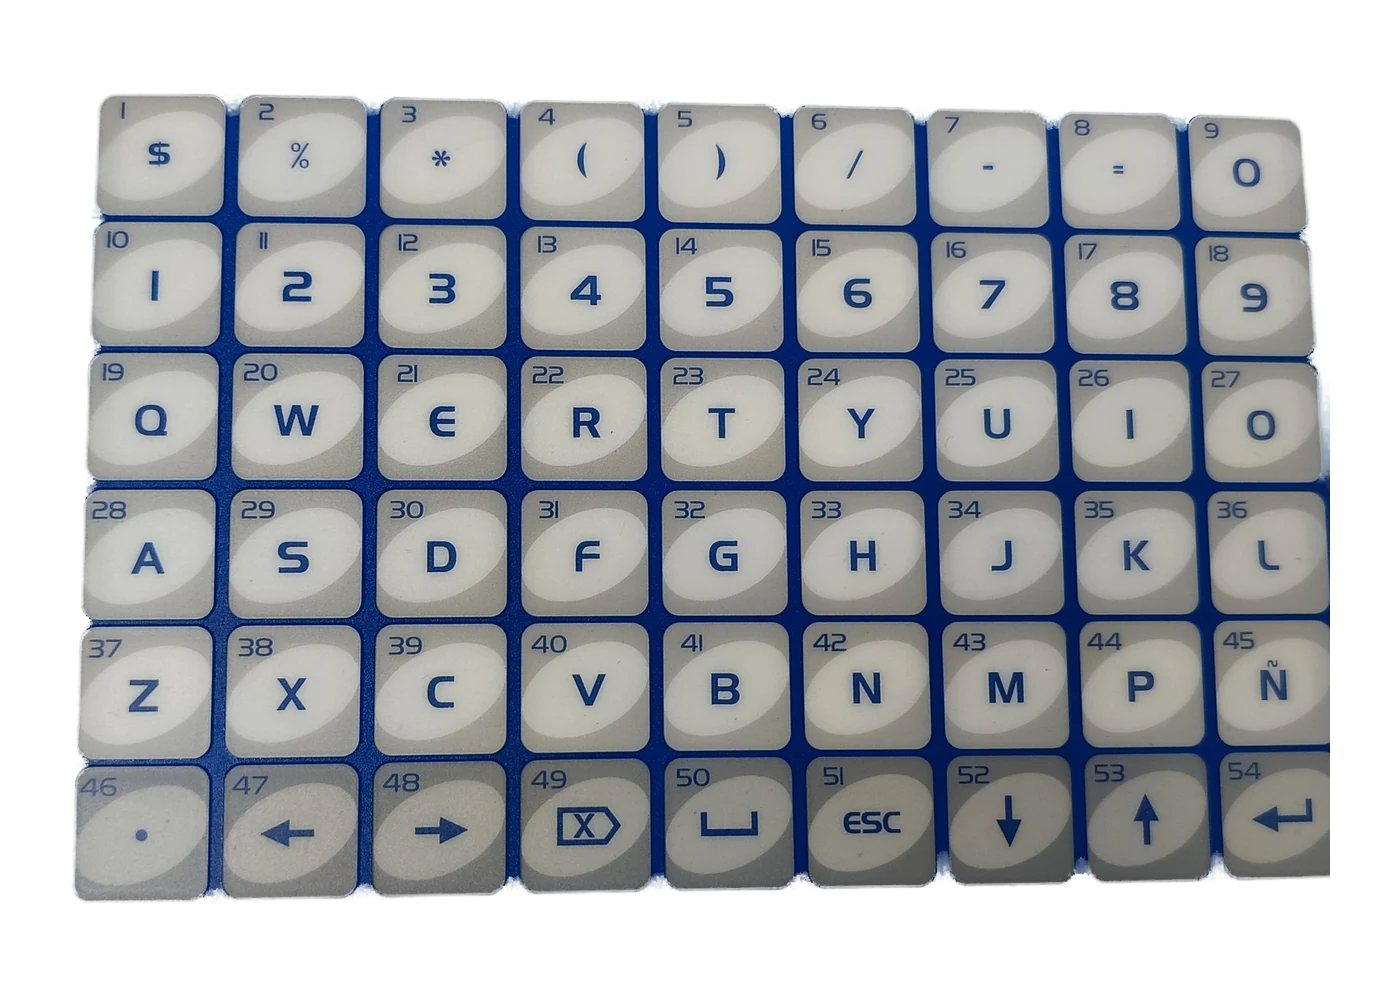
Guide de conception d’un clavier à membrane : espacement des touches, marquage, gants, angle de vue, nettoyage et contrôle sur premier article.
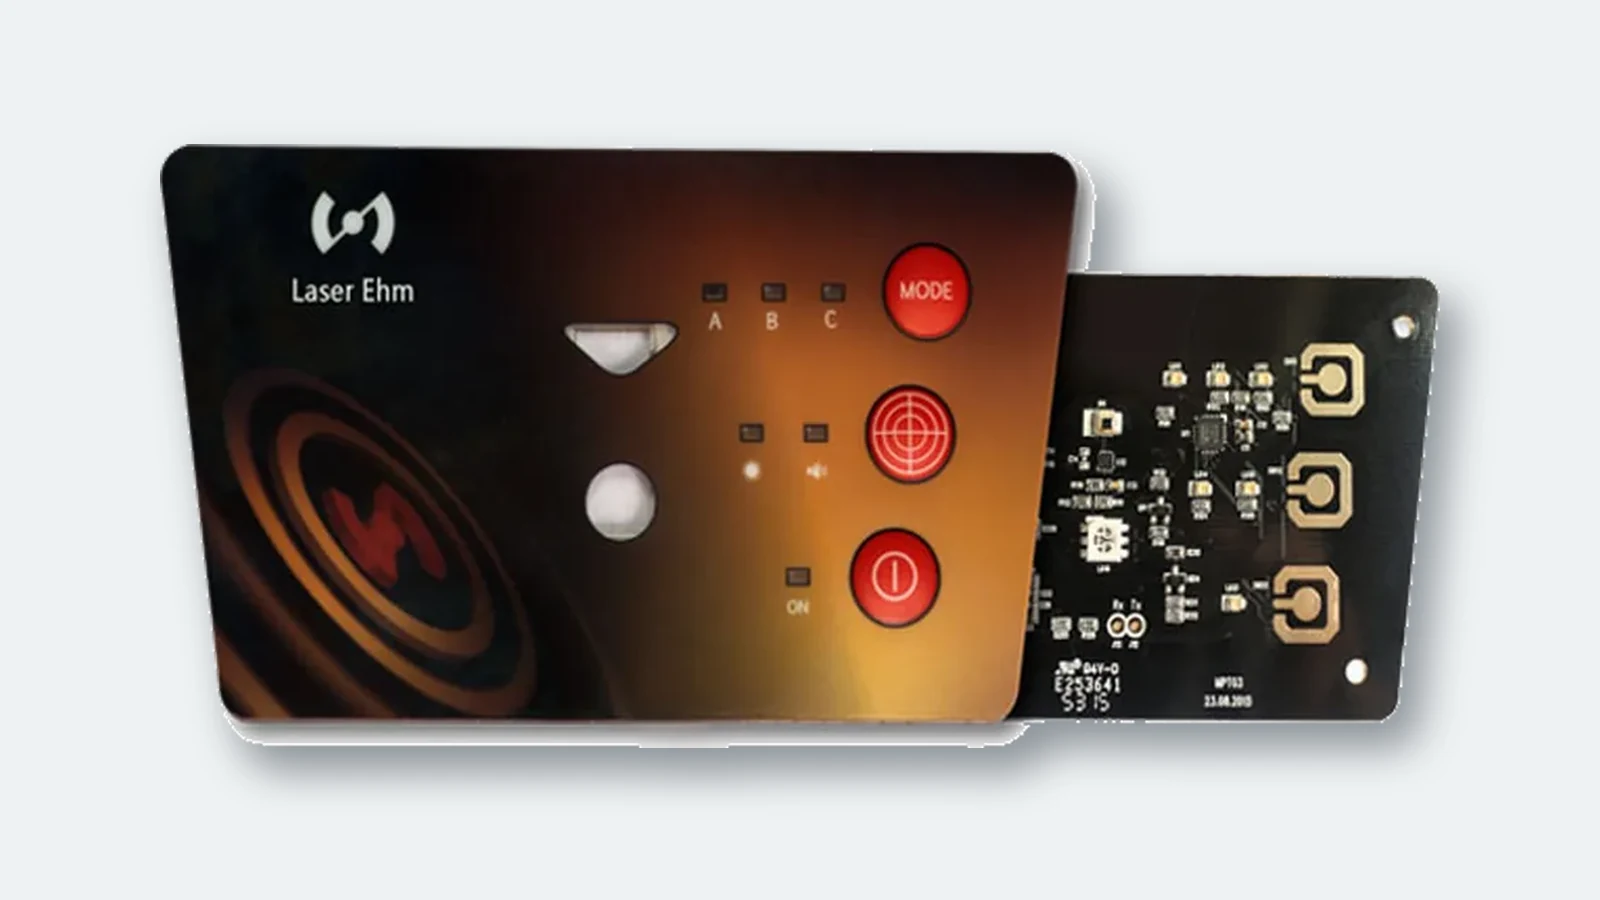
L’intégration d’un clavier à membrane dans un boîtier repose sur 10 contrôles : planéité, cadre, fenêtres, fixation, joint, nappe et première pièce.
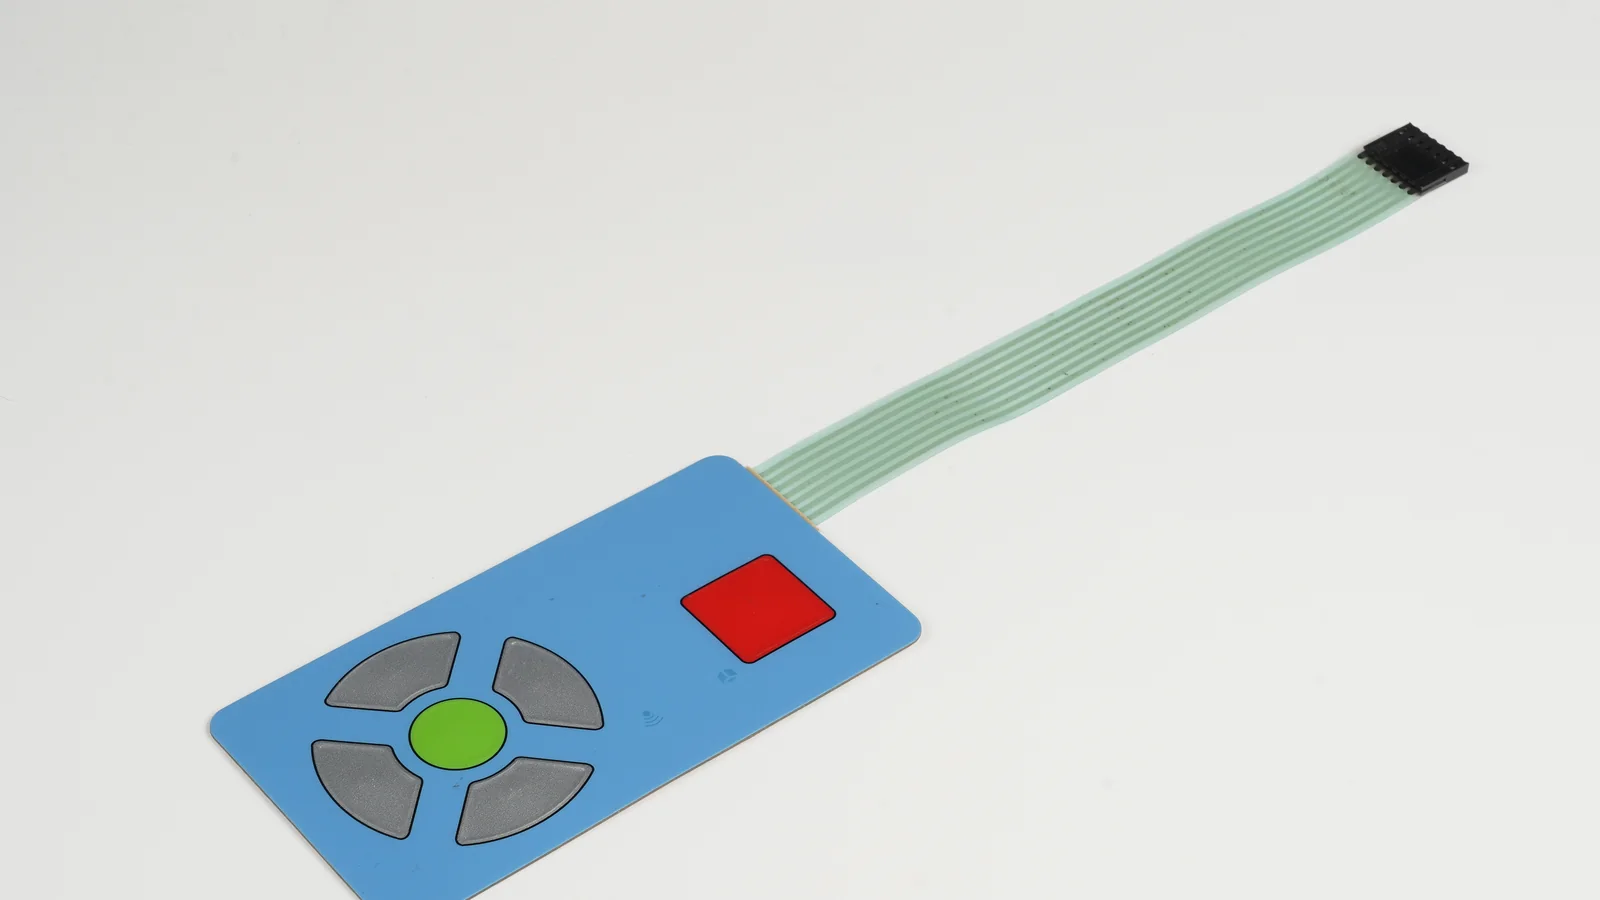
Guide d'ingénierie pour coordonner cible opérateur, éléments tactiles, routage, références, ventilation, boîtier et preuves d'essai dans un clavier à membrane compact.
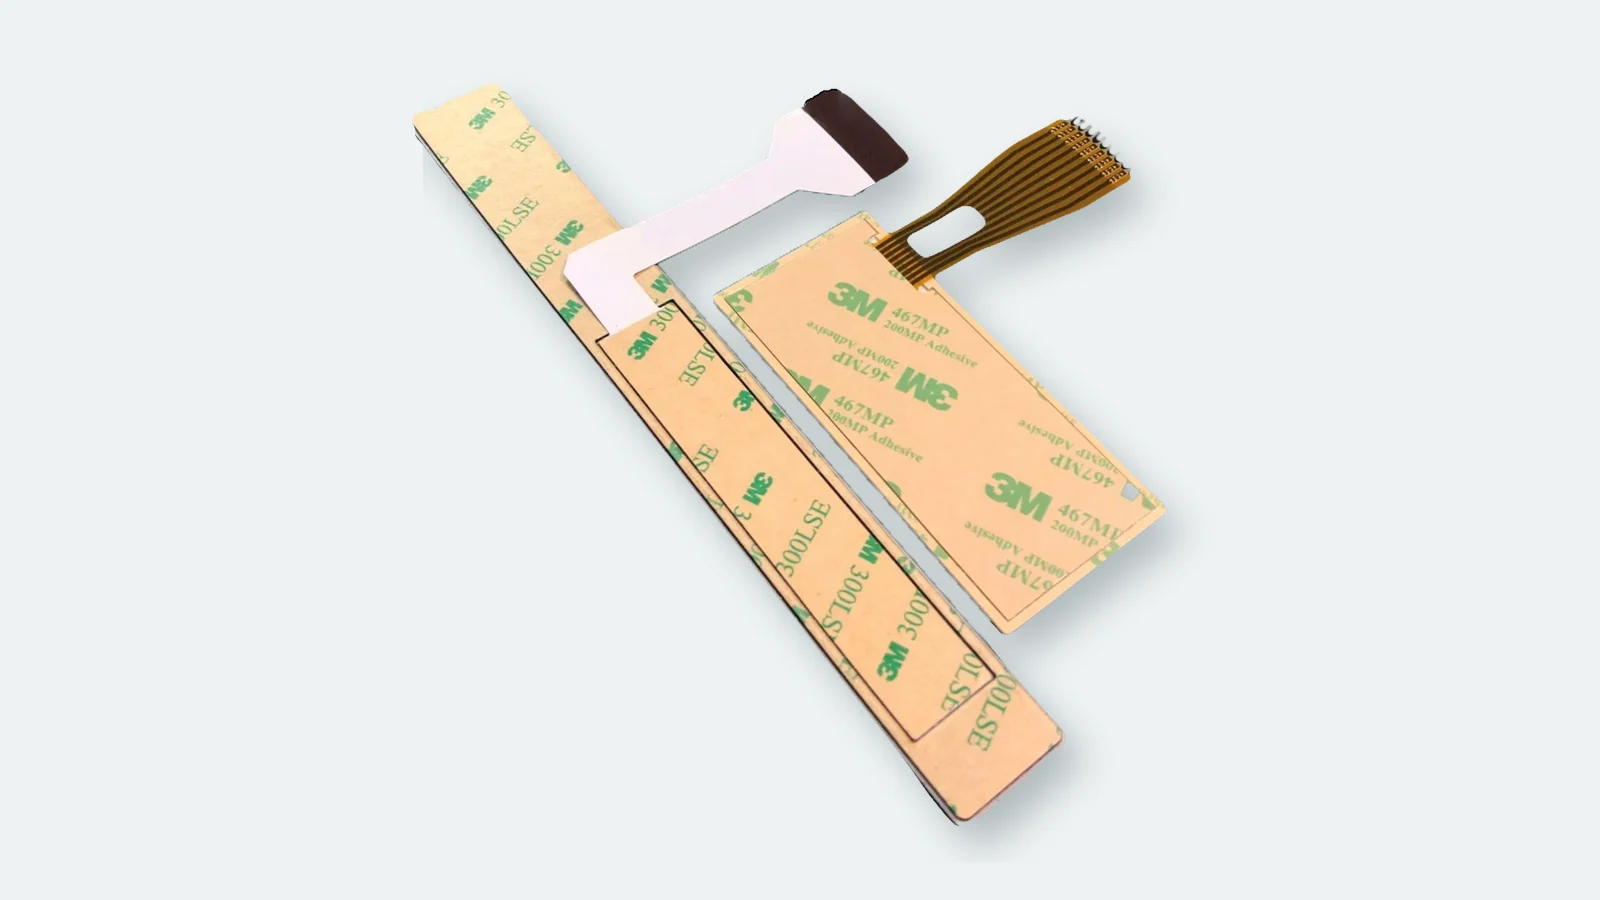
Revoyez l’étanchéité d’un clavier à membrane à travers 9 chemins d’infiltration, du joint périphérique au connecteur, avant une allégation IP.
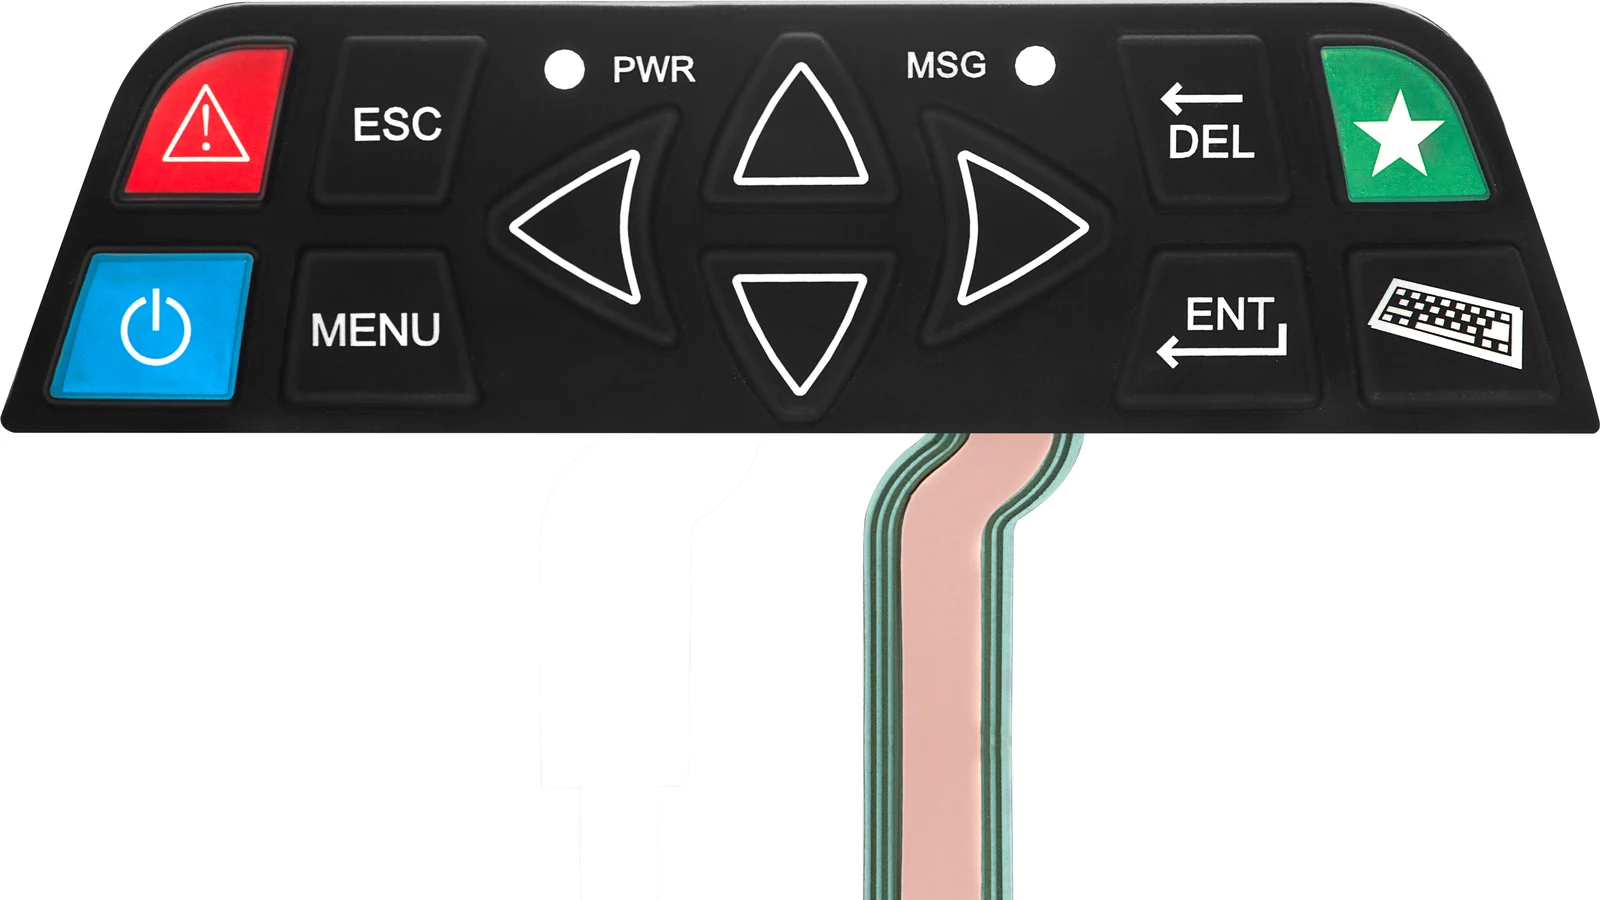
Guide d’ingénierie sur le circuit LED d’un clavier à membrane, des limites du contrôleur et des données composant jusqu’à la cavité, à l’optique et aux essais du premier article.
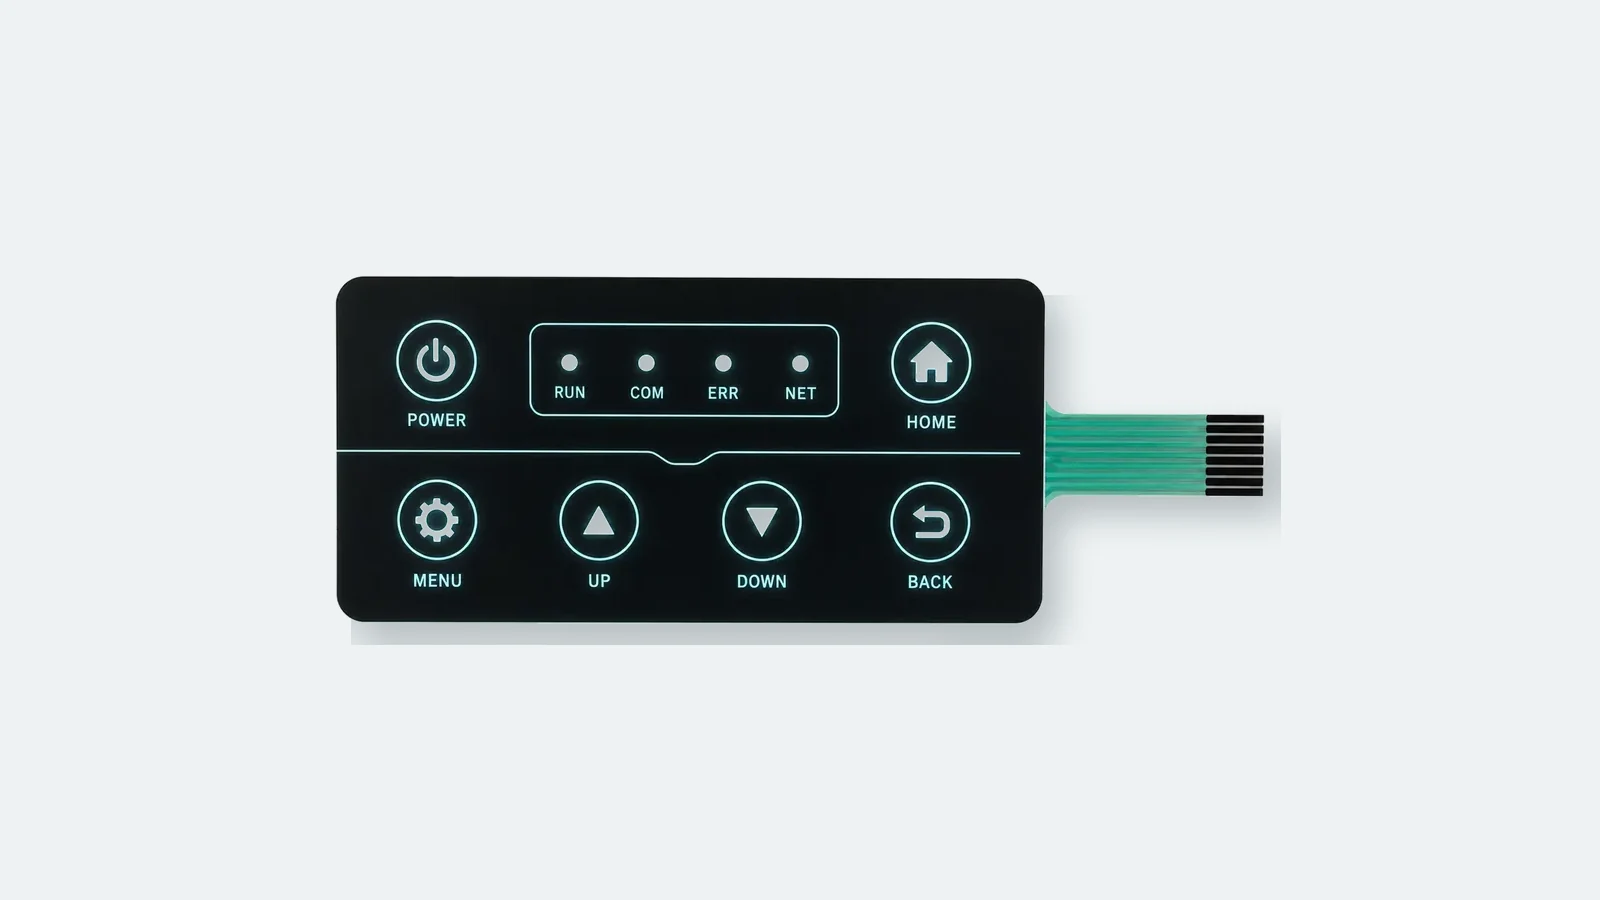
Maîtrisez l’uniformité d’un clavier à membrane avec film guide de lumière : LED, extraction, masquage, boîtier et validation par luminance.
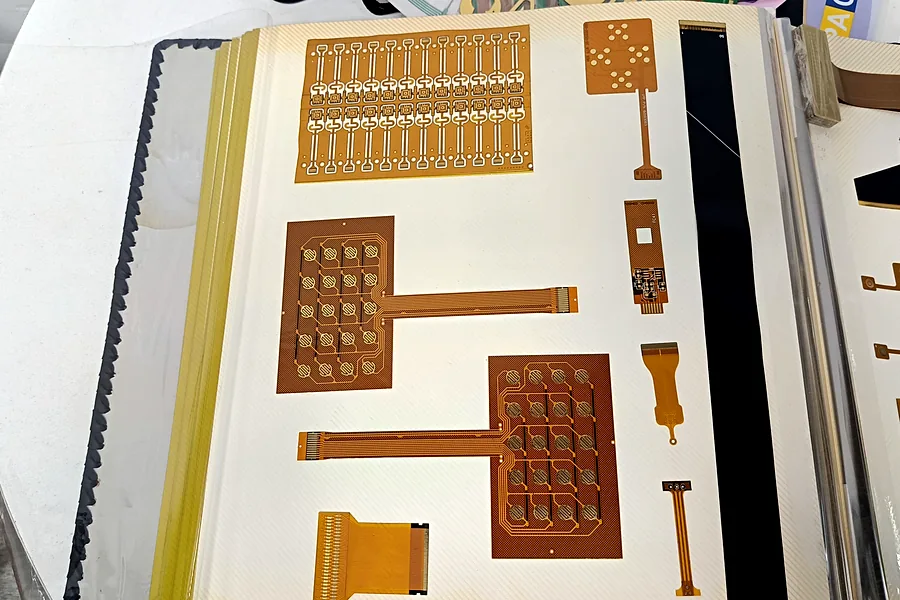
Comparez un clavier à membrane PCB ou FPC à un circuit PET imprimé selon 9 critères : routage, résistance, flexion, connectique et validation.
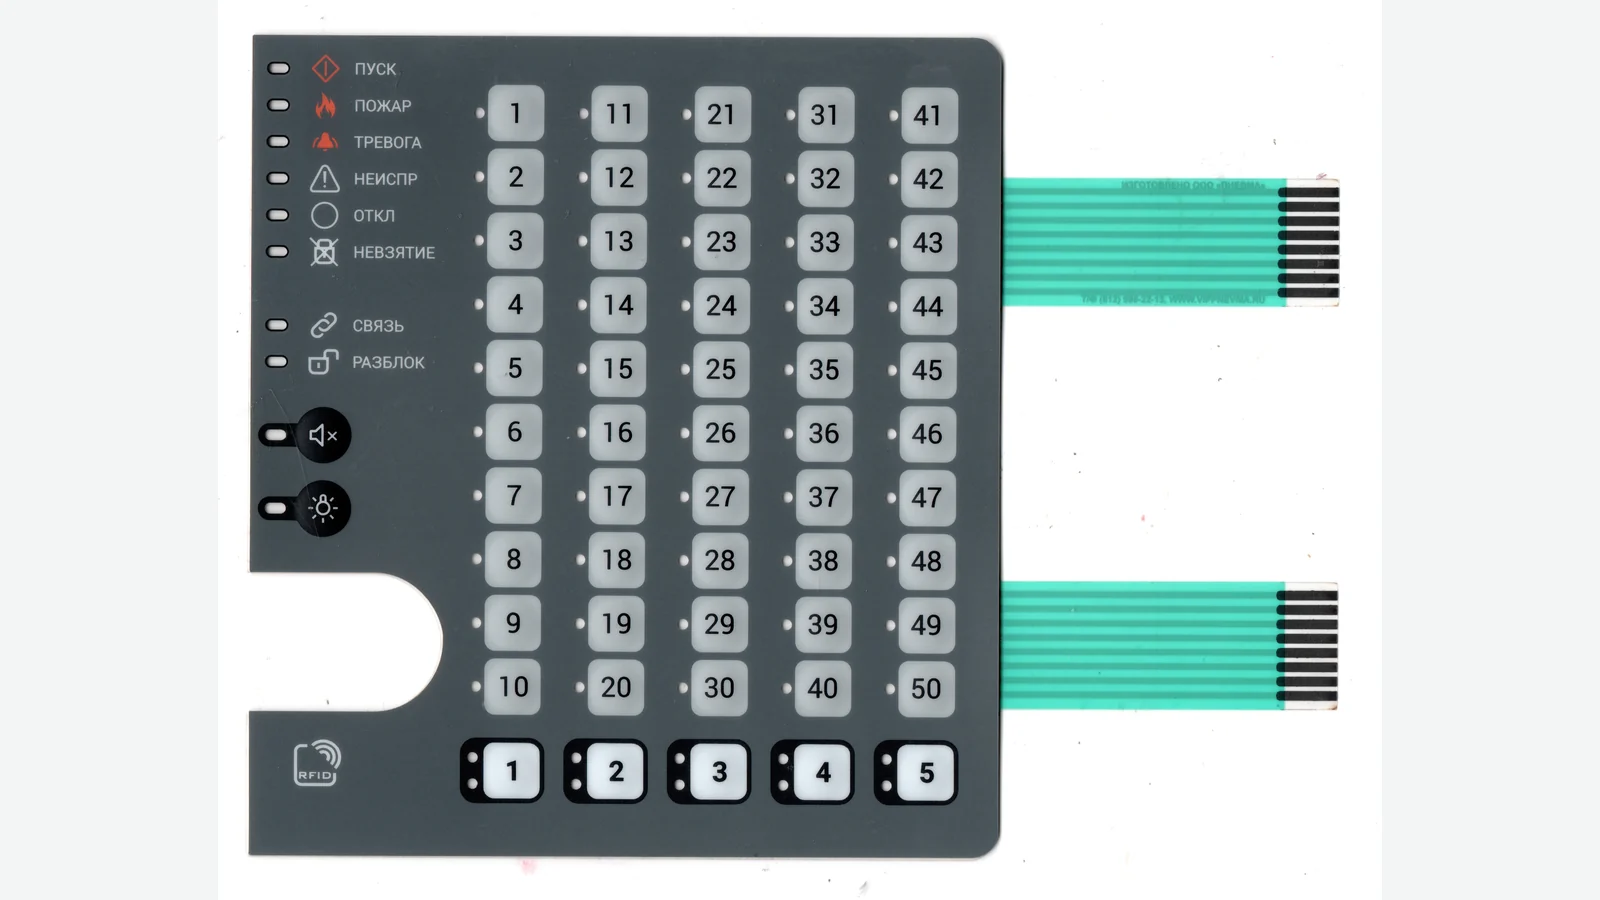
Définissez le rayon de courbure d’une nappe de clavier à membrane selon l’empilage fini, l’usage statique ou dynamique, le maintien et le connecteur.
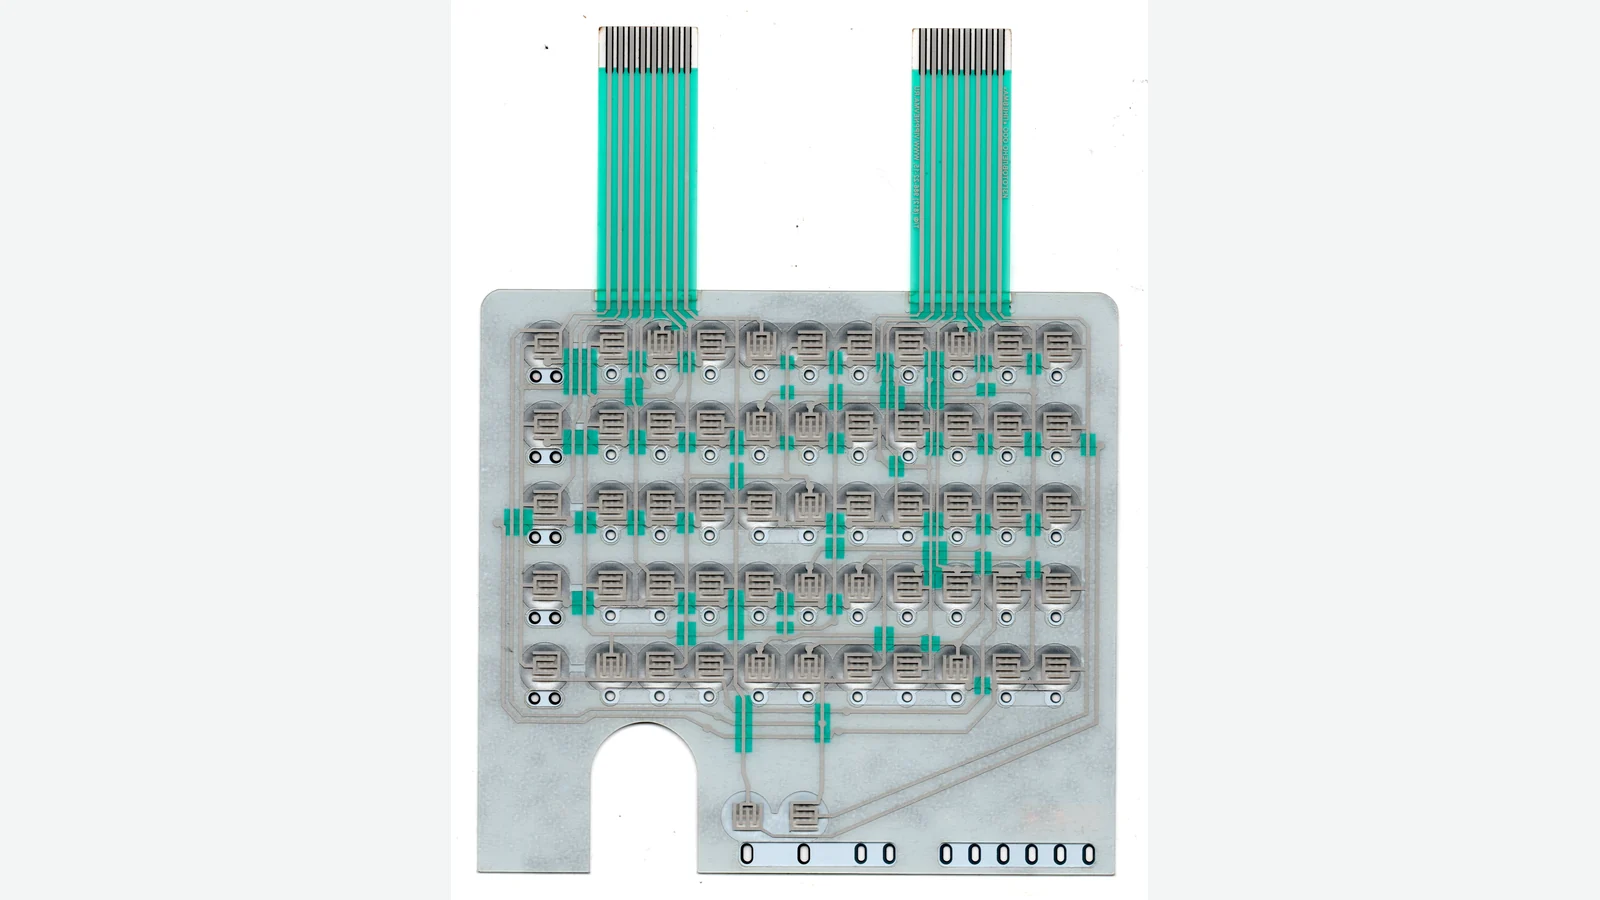
Concevez le blindage CEM d'un clavier à membrane : couche conductrice, mise à la masse, nappe, boîtier et essais IEC/ISO de l'équipement.
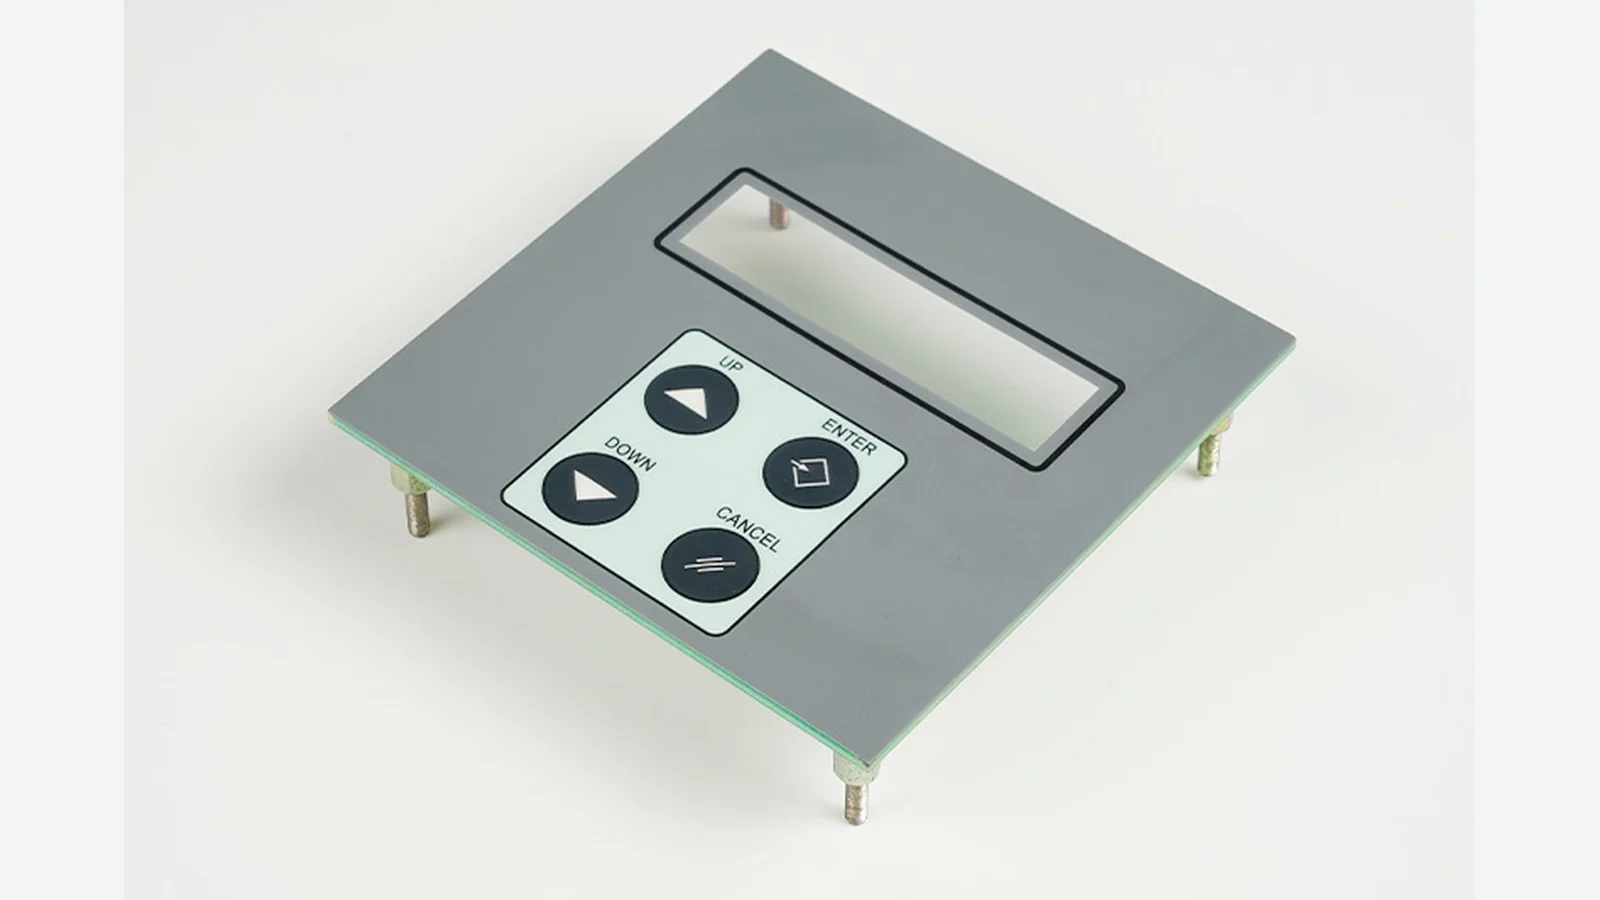
Face avant ou clavier à membrane : comparez fonction, empilage, plans, essais et remplacement avant de spécifier votre IHM.
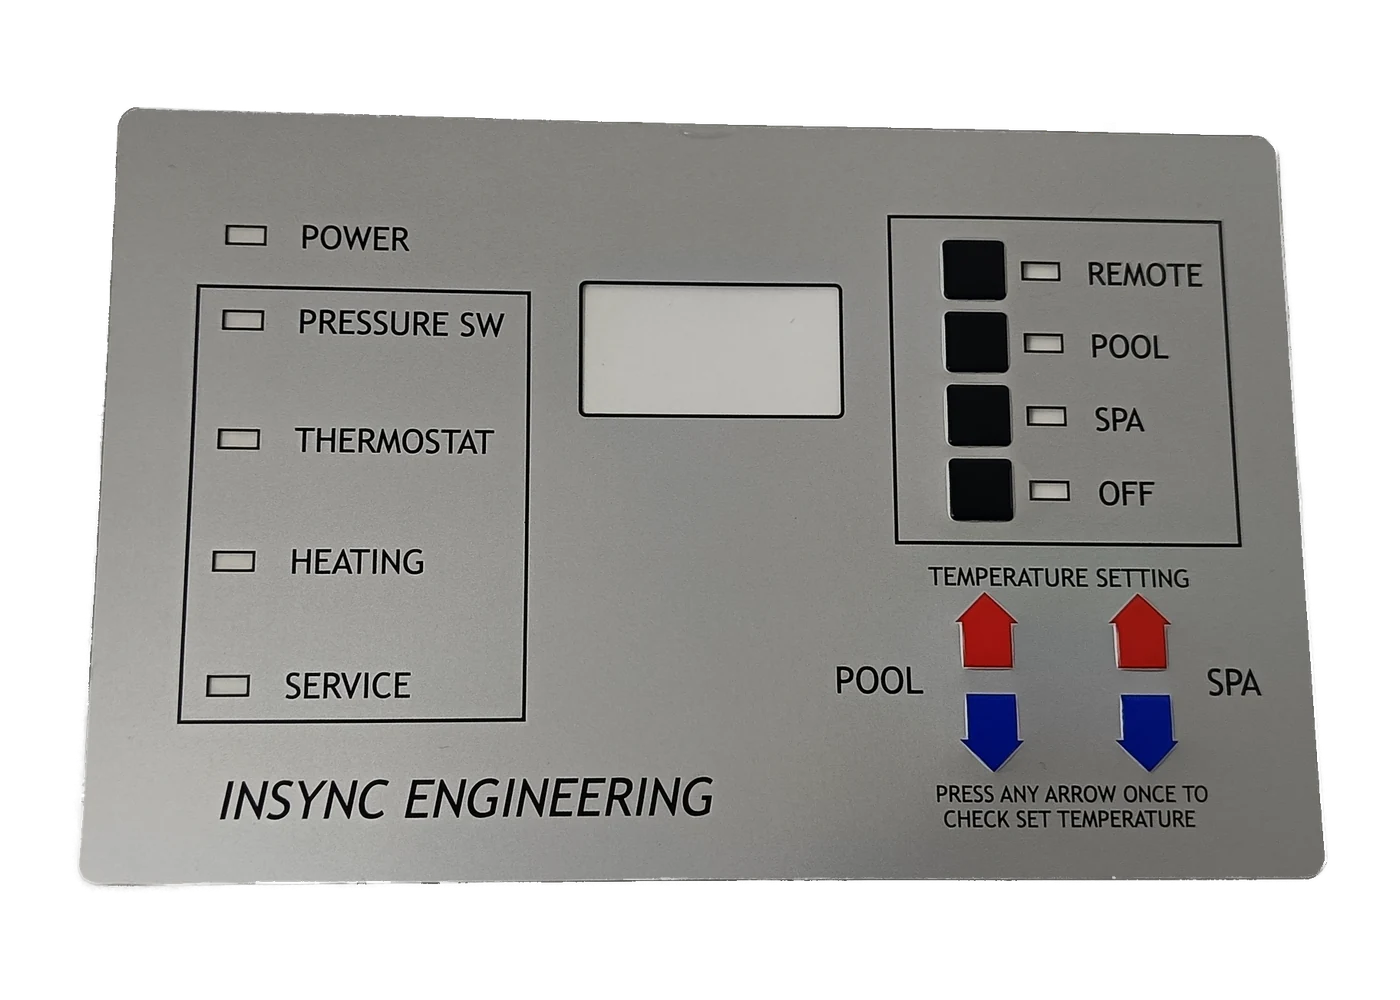
Face avant graphique : rôle, empilage PET/PC, impression au verso, fenêtres, embossage, adhésif et limites sur un panneau de commande.
Comparez une face avant polyester ou polycarbonate selon 8 critères : flexion, formage, voile, nettoyants, UV, revêtement, épaisseur et essais.
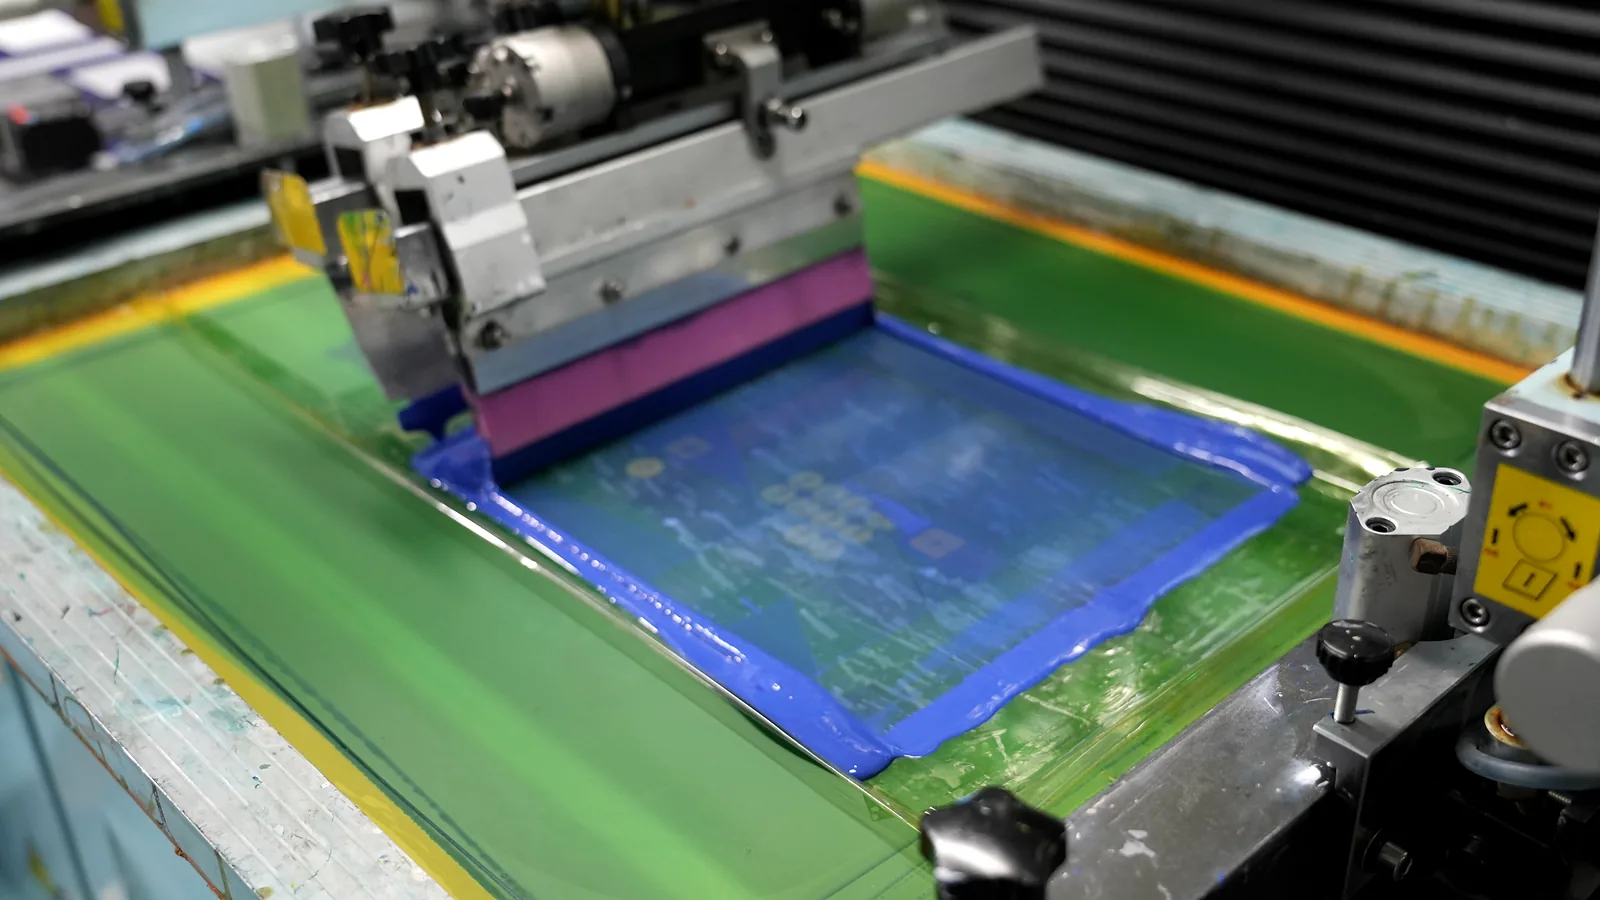
Sérigraphie ou impression numérique pour face avant : comparez couleurs, opacité, dégradés, séries, révisions, coût et validation du film.
Embossage de face avant : contrôlez géométrie, repérage, matière, fenêtres, adhésif, outillage et premier article avant validation.
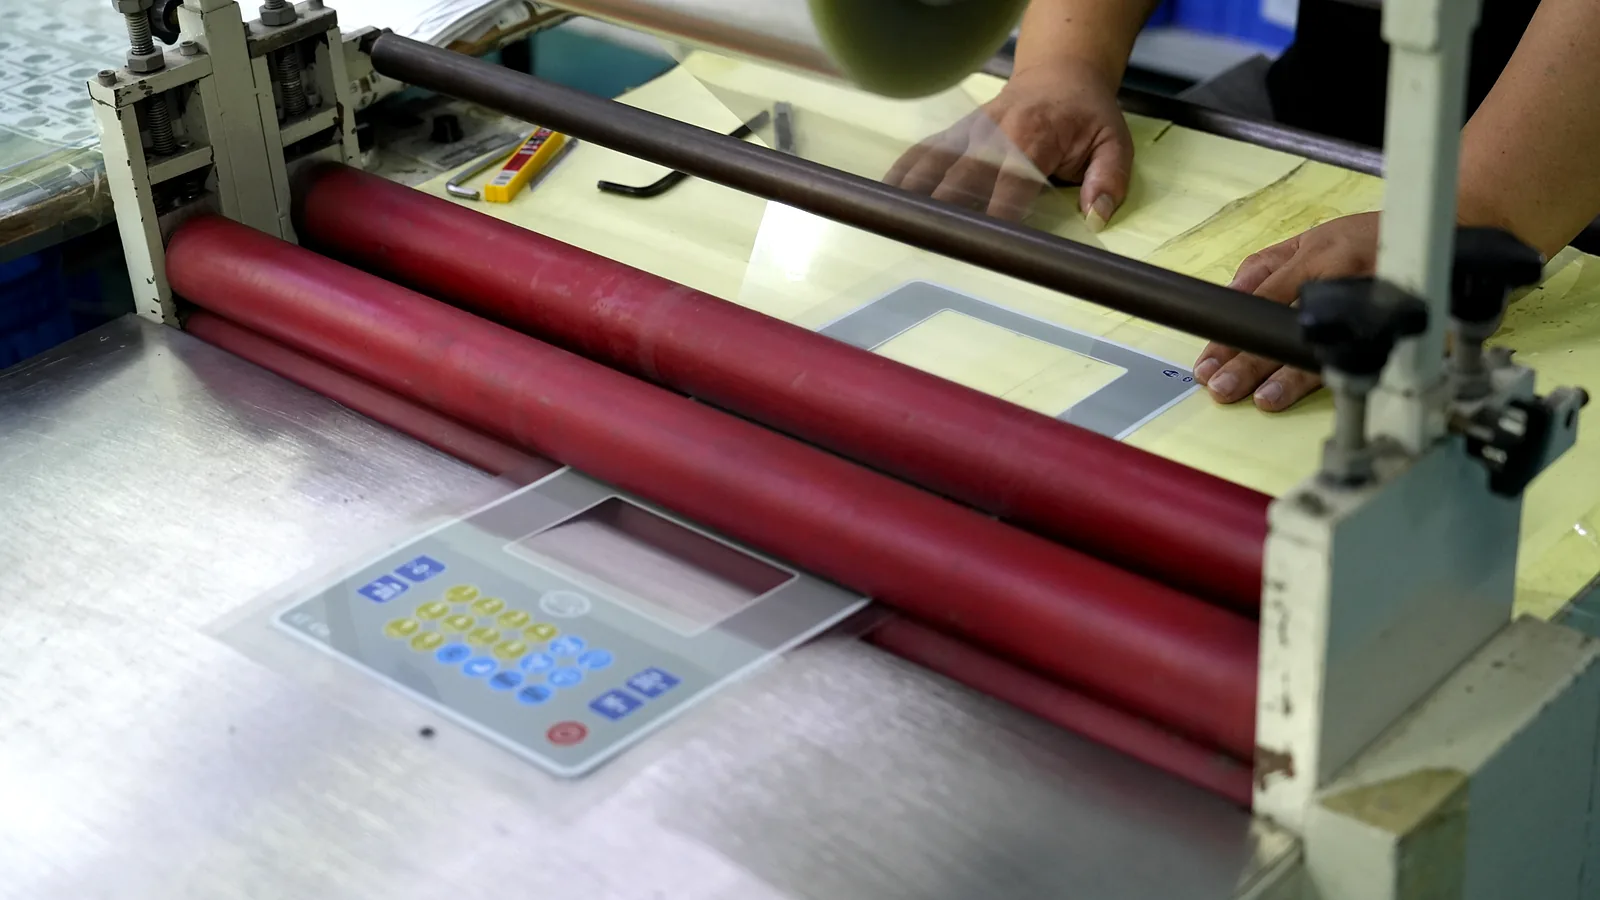
Choisissez un adhésif pour face avant selon l’énergie de surface, la texture, le revêtement, la géométrie, la pression de pose et les essais.
Checklist de validation d'un prototype de face avant : vérifiez BAT, couleurs, fenêtres, adhésif, ajustement et révisions avant la série.
Fenêtres d'affichage pour faces avant : zones transparentes, teintées ou dead front, avec données matière, tolérances et essais.

Sérigraphie sur verre pour panneau de commande : spécifiez 6 états, l'opacité, le rétroéclairage, le tactile, le repérage optique et le contrôle.
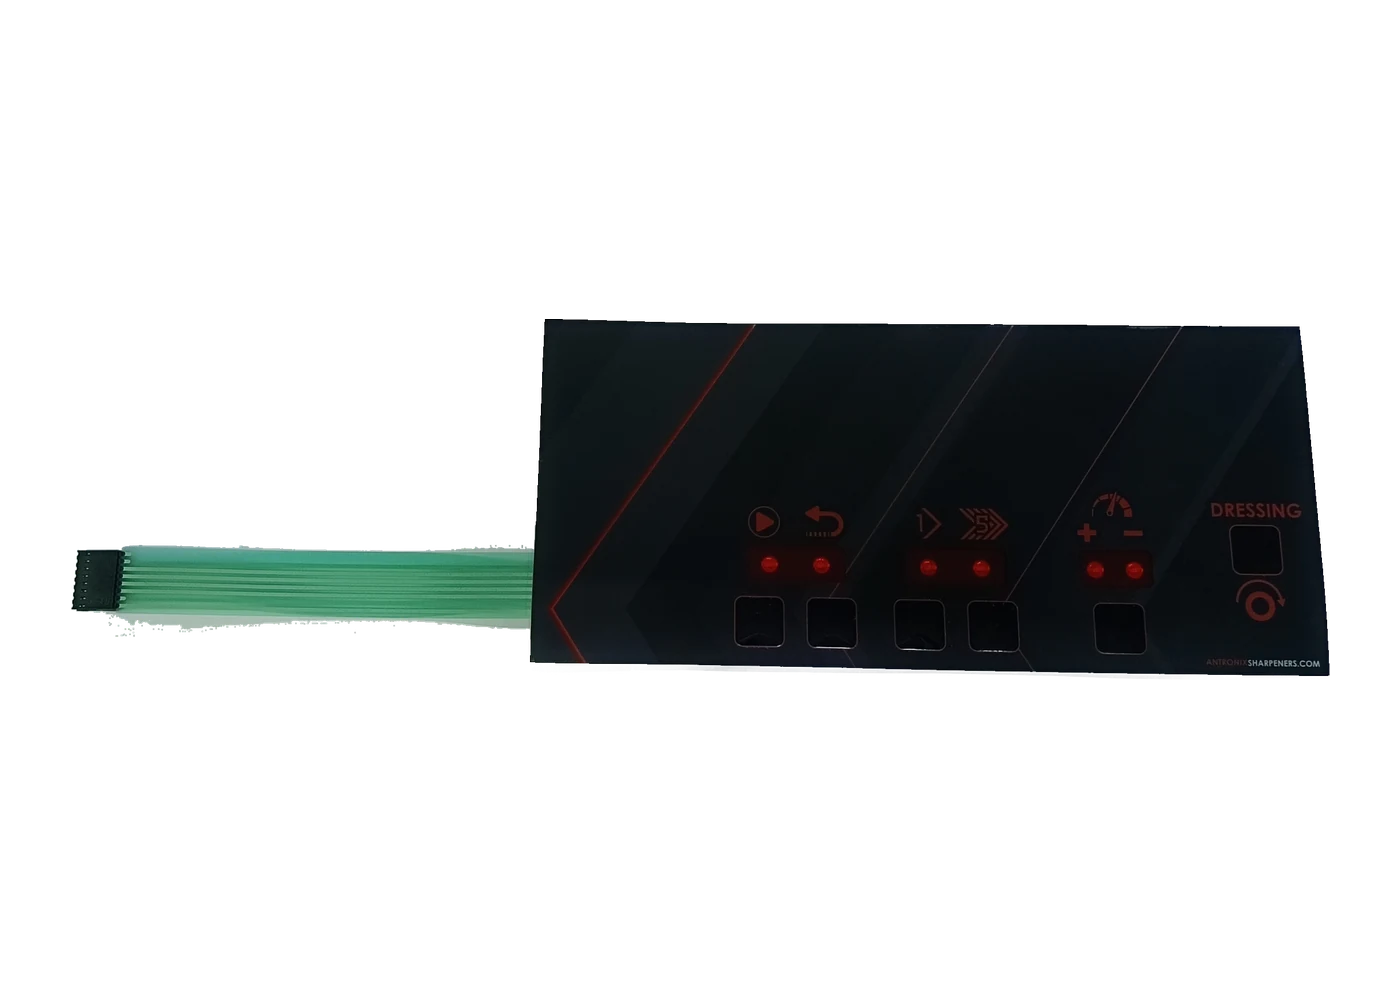
Concevez une face avant rétroéclairée : diffusion LED, encre opaque, masquage dead front, repérage et validation des états allumé et éteint.
Planifiez la résistance chimique d'une face avant avec une matrice reliant nettoyant, concentration, temps de contact, essuyage, film, encre et bords.
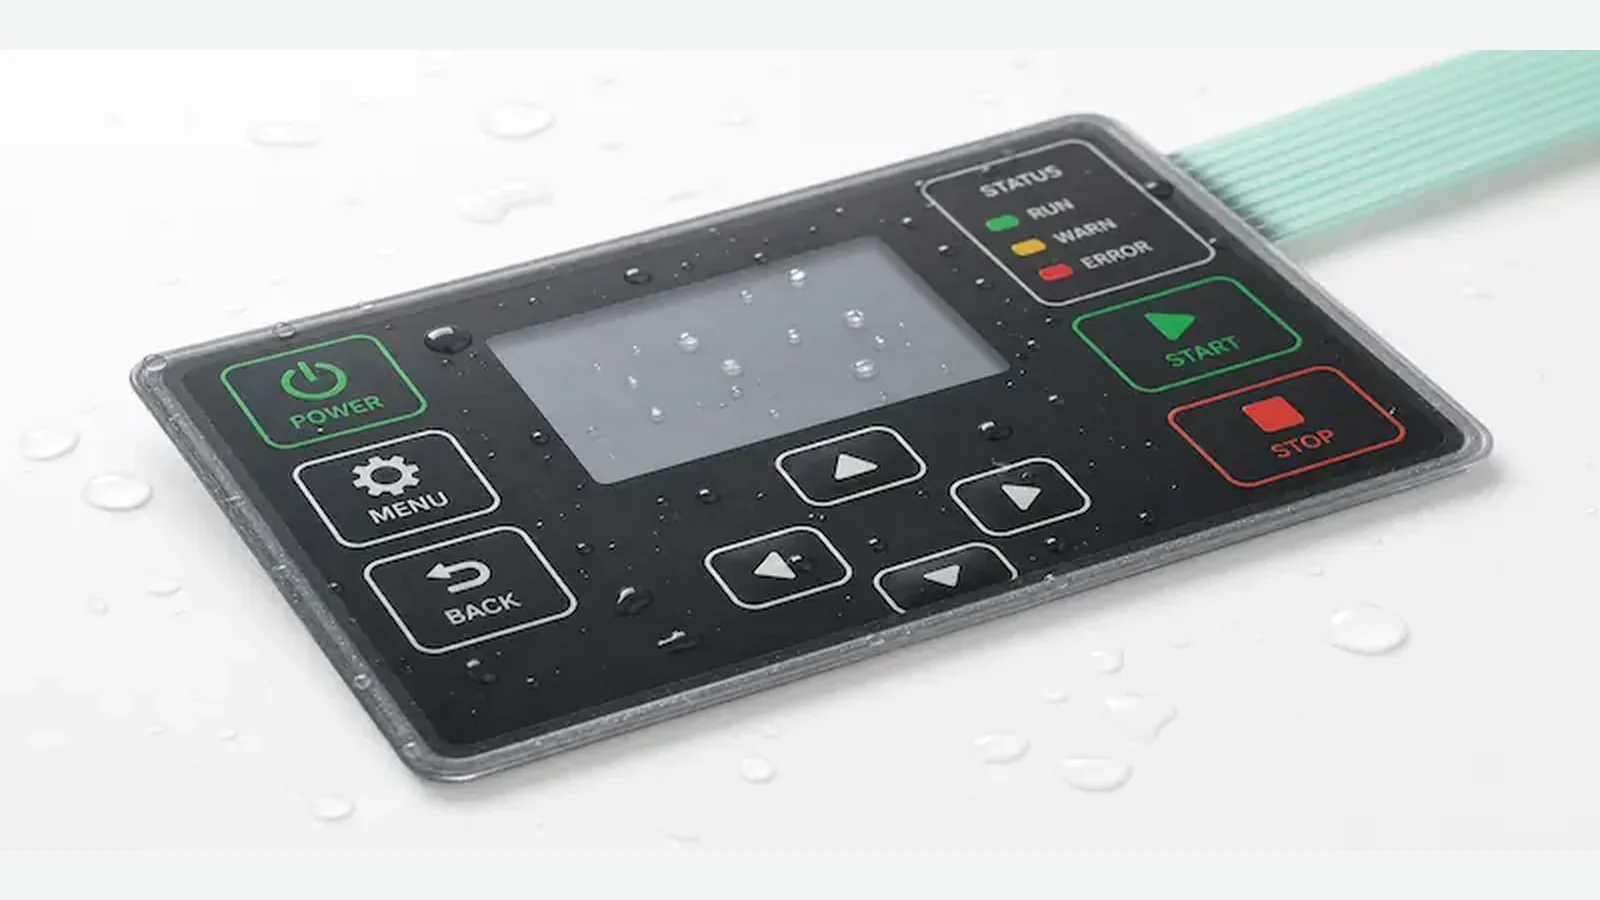
Choisissez une face avant graphique extérieure selon les UV, l’humidité, la température, l’encre, l’adhésif, les chants et 10 critères de validation.
Face avant PMMA ou verre : comparez rayures, chocs, masse, optique, tactile, montage et essais avant de choisir le matériau d'une IHM.
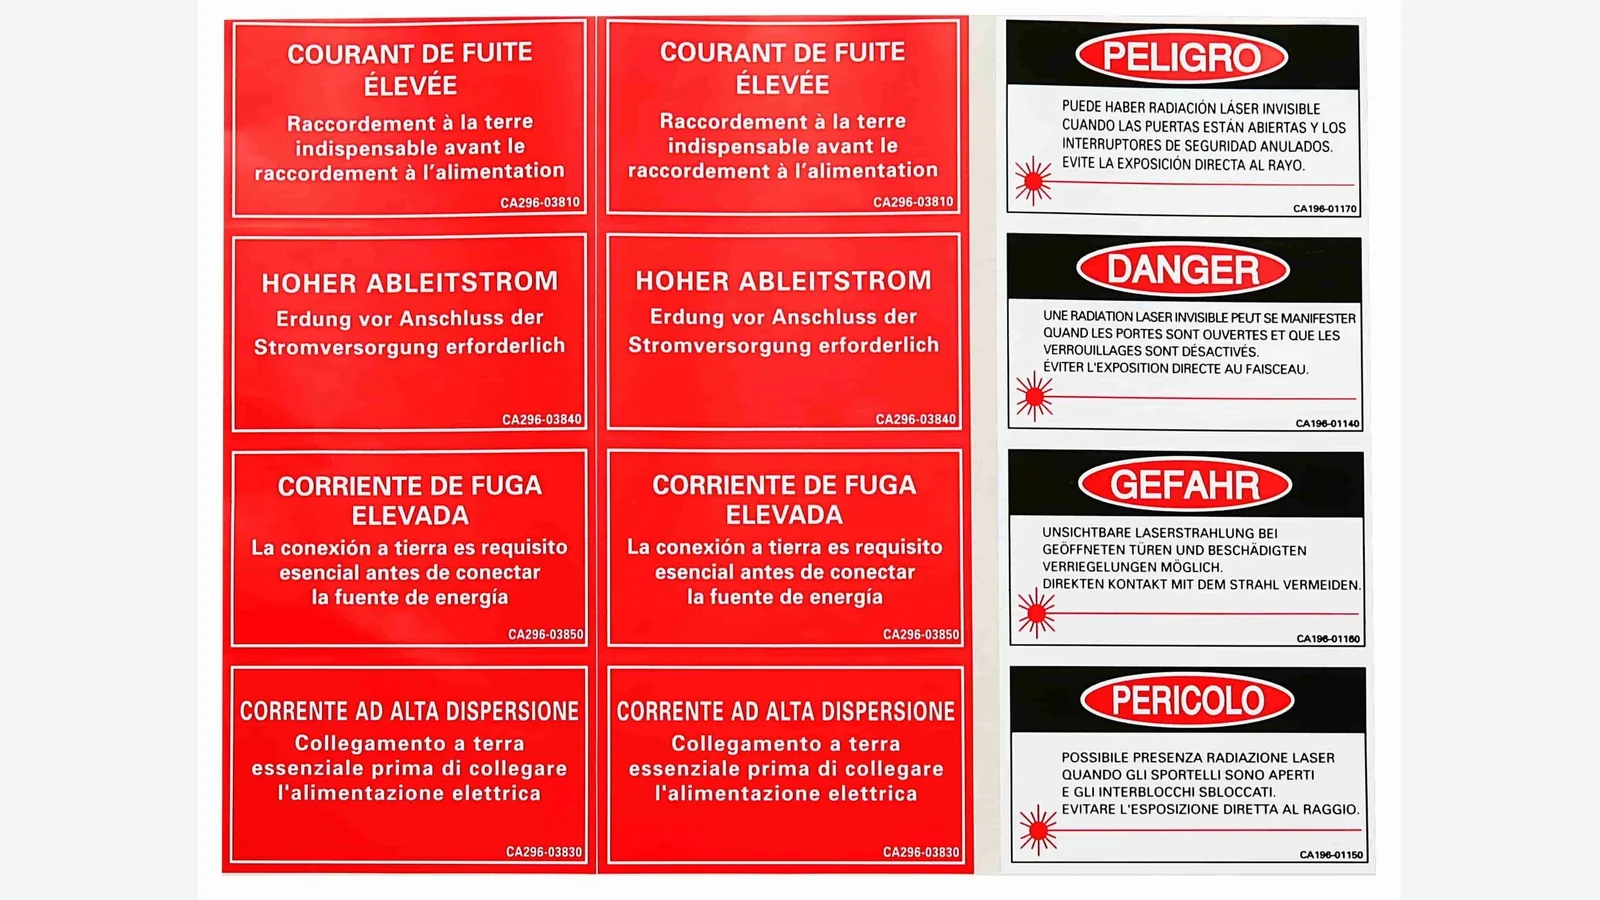
Spécifiez une étiquette polycarbonate industrielle avec 10 critères : film, finition, impression, adhésif, fenêtres et validation pour équipement OEM.
Spécifiez une plaque signalétique métallique en 10 décisions : matériau, marquage, fixation, données variables, plan et validation.
Plaque signalétique aluminium ou inox : comparez 8 critères — corrosion, poids, température, abrasion, marquage, fixation et coût du cycle de vie.
Résine époxy ou polyuréthane pour étiquette doming : comparez UV, souplesse, produits chimiques, profil du dôme, supports et essais.
Comparez le marquage de plaque signalétique métallique par gravure chimique, anodisation ou impression selon la tenue, la couleur et l'usage extérieur.
L’analyse des défaillances d’une face avant graphique relie décollement, décoloration, fissures et voile optique aux preuves et essais adaptés.
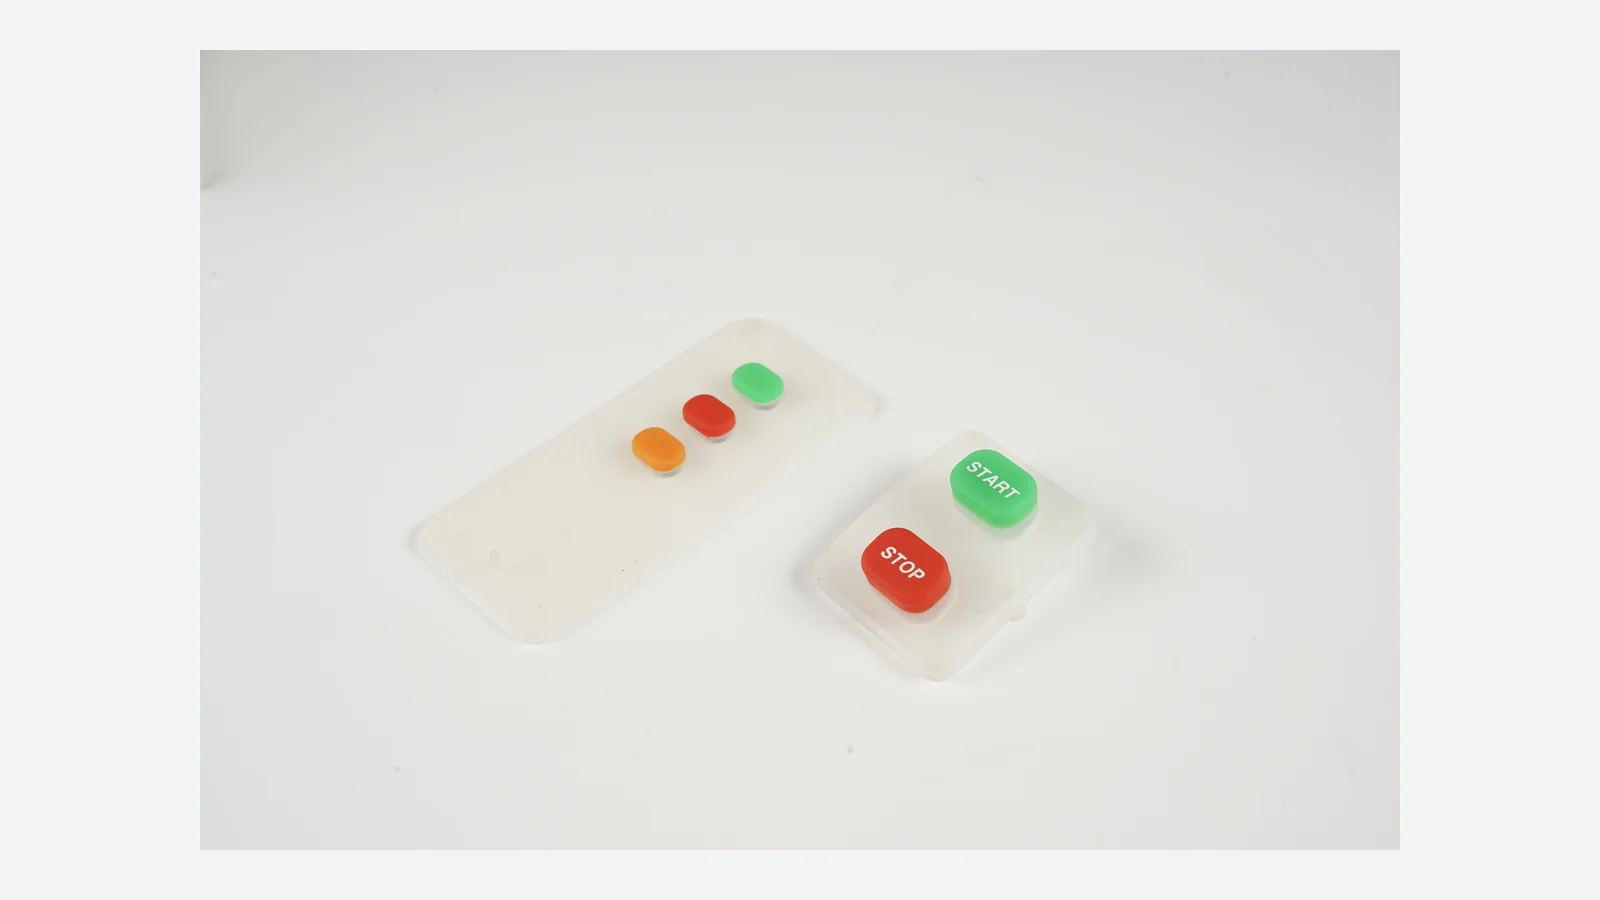
Comparez clavier à membrane ou clavier en silicone selon 10 critères : toucher, épaisseur, étanchéité, graphisme, outillage, assemblage et validation.
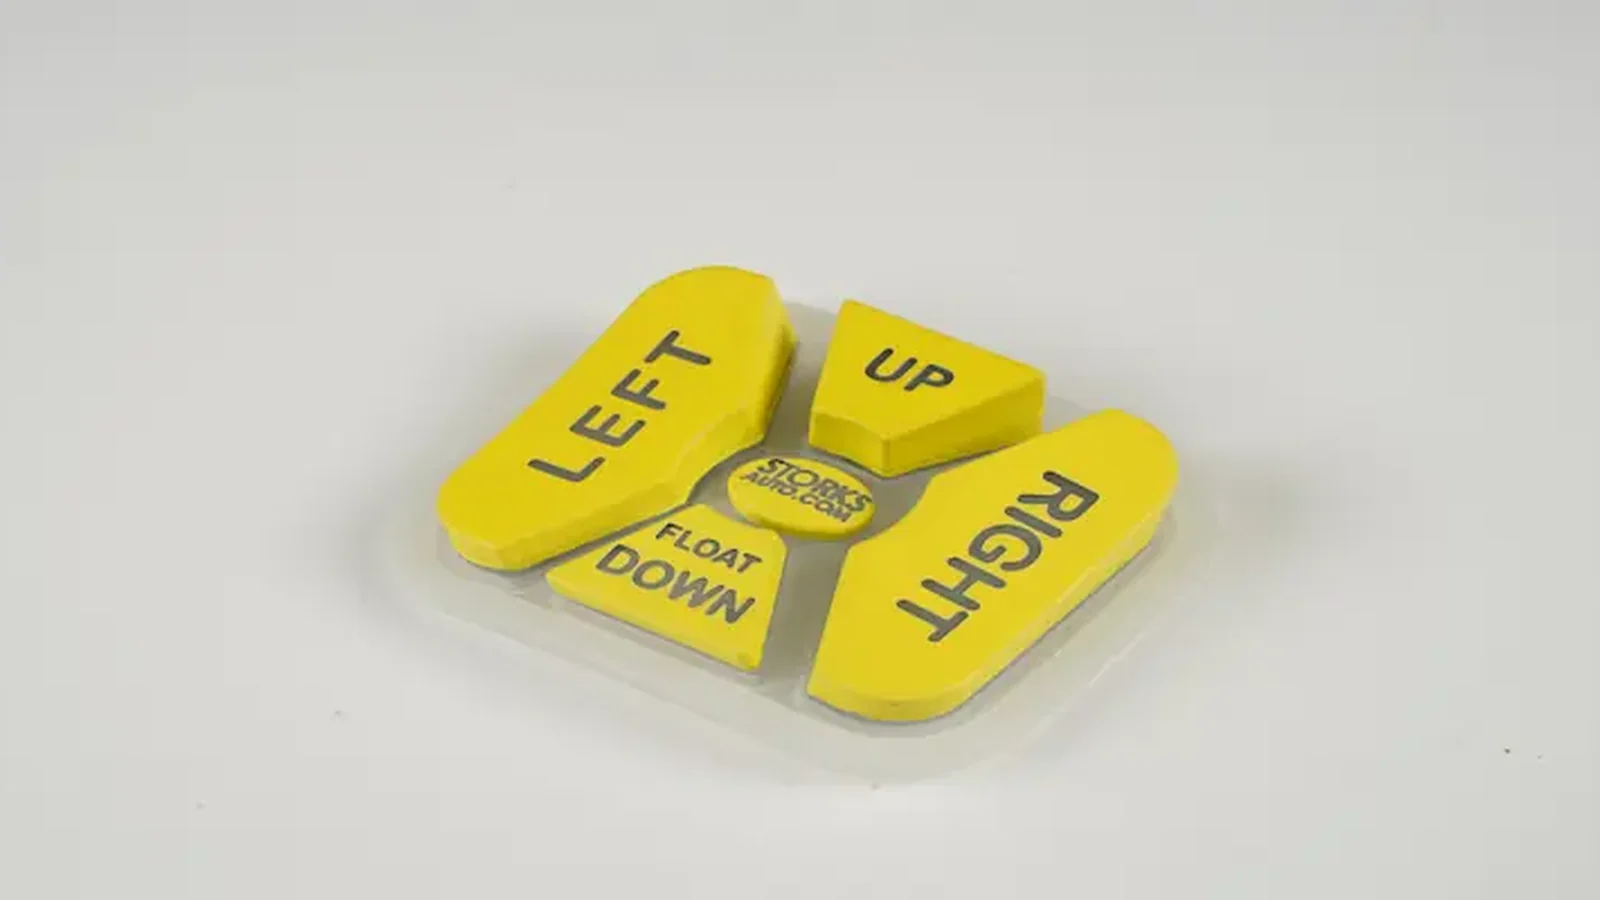
Ce guide de conception d’un clavier en silicone détaille 10 décisions avant l’outillage : toucher, course, contacts, éclairage, étanchéité et validation.
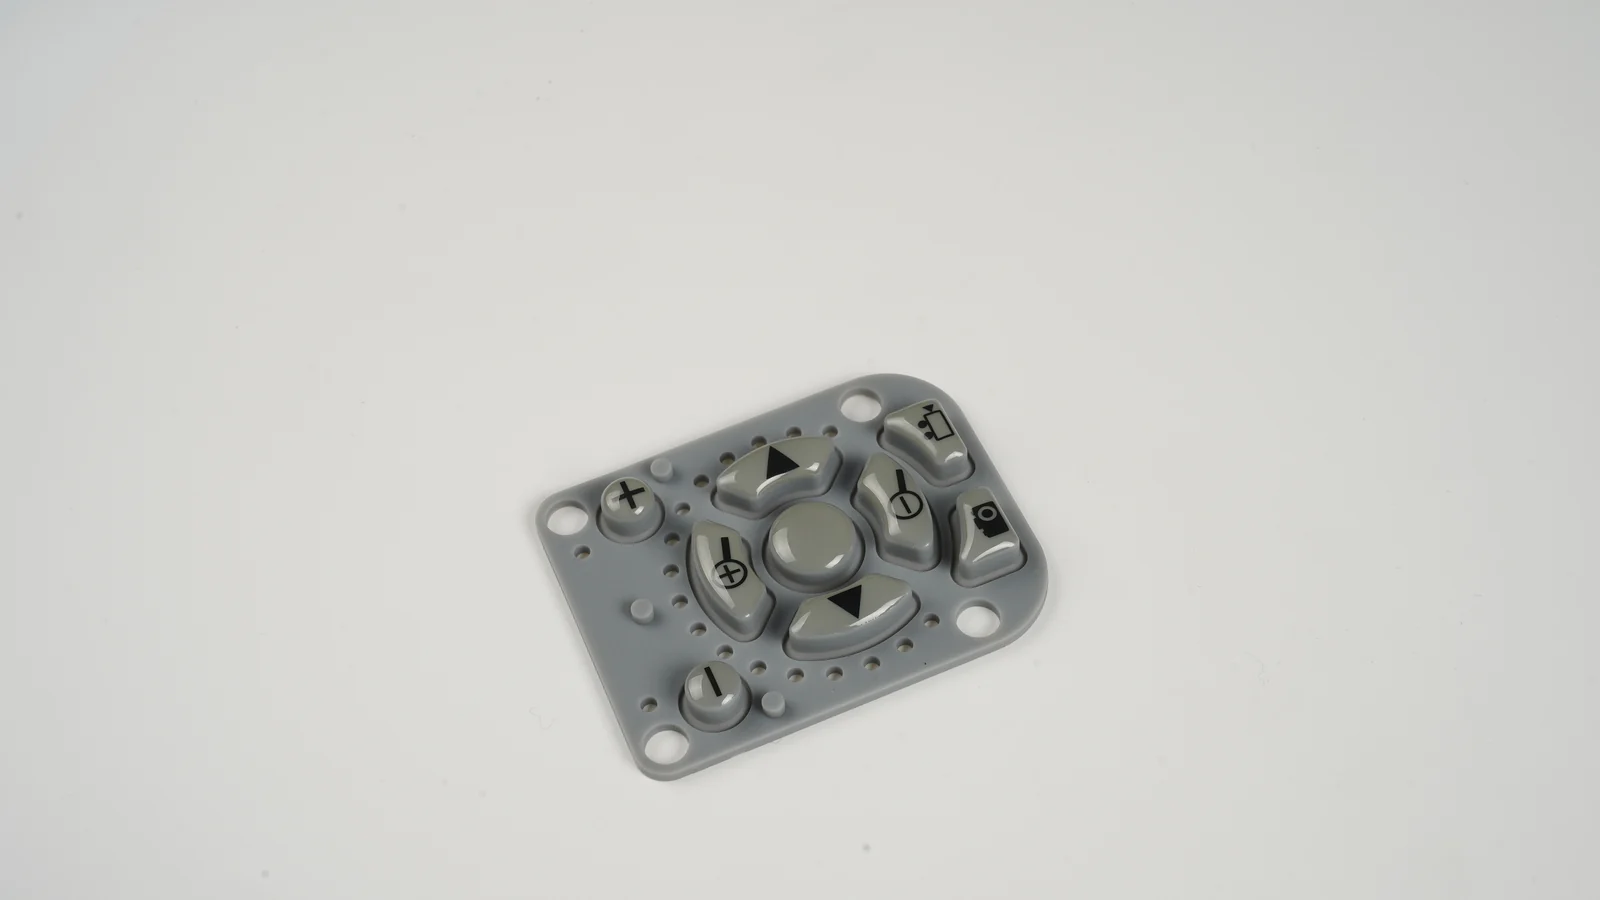
Définissez la résistance des pastilles carbone d'un clavier silicone à partir du circuit, puis validez charge, PCB, contamination et vieillissement.
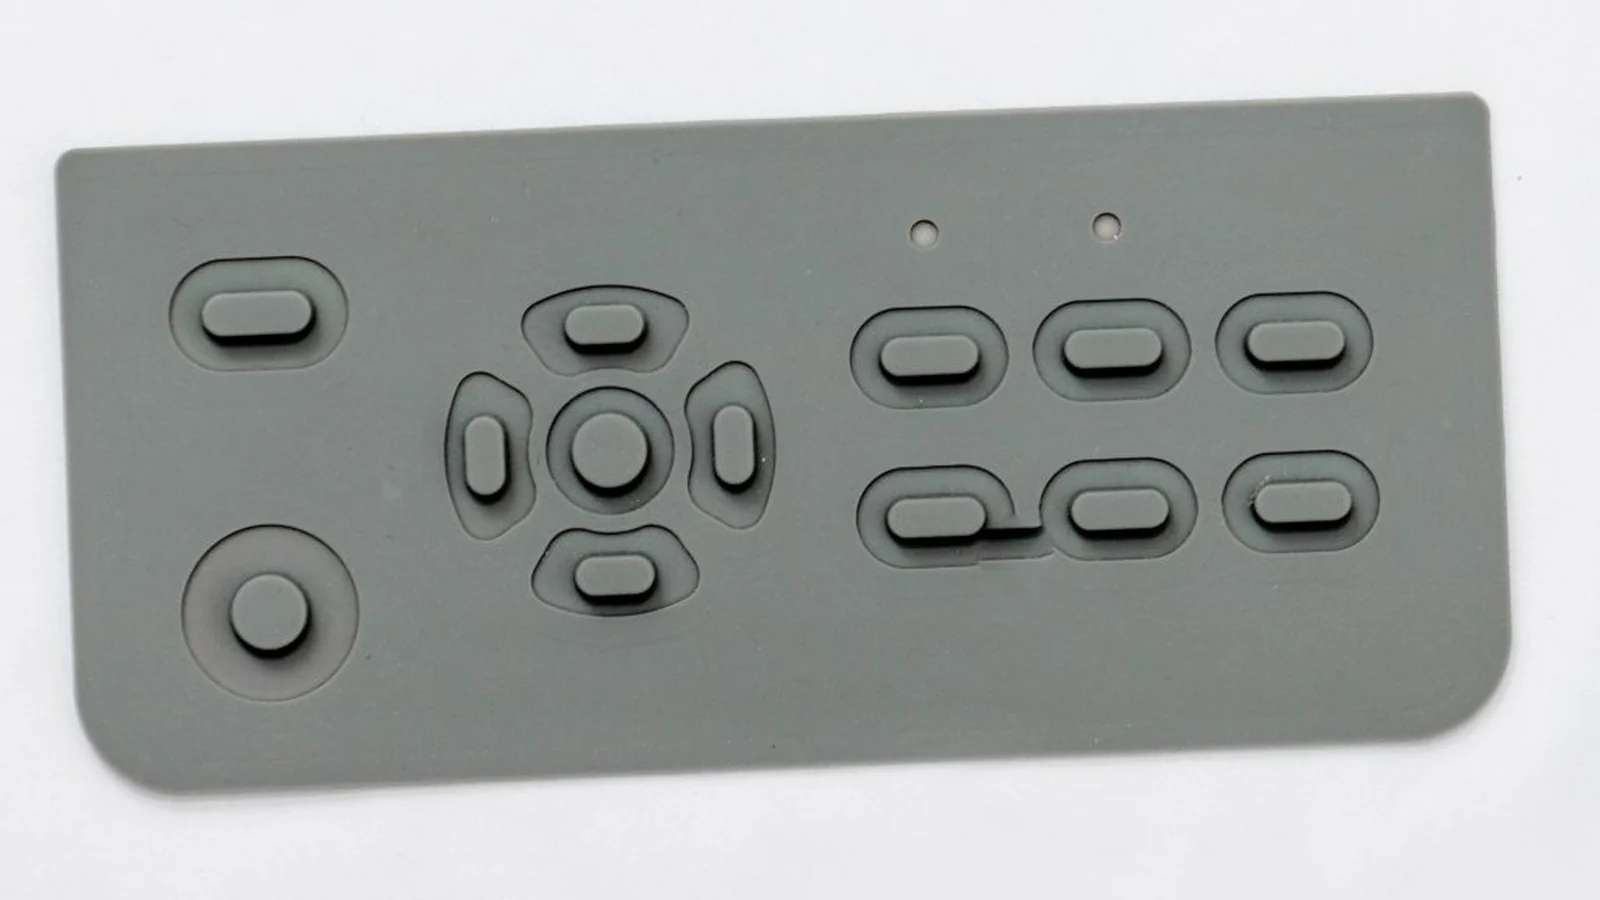
Validez un prototype de clavier en silicone avec 10 contrôles : outillage, retrait, courbe de force, légendes, rétroéclairage et intégration.
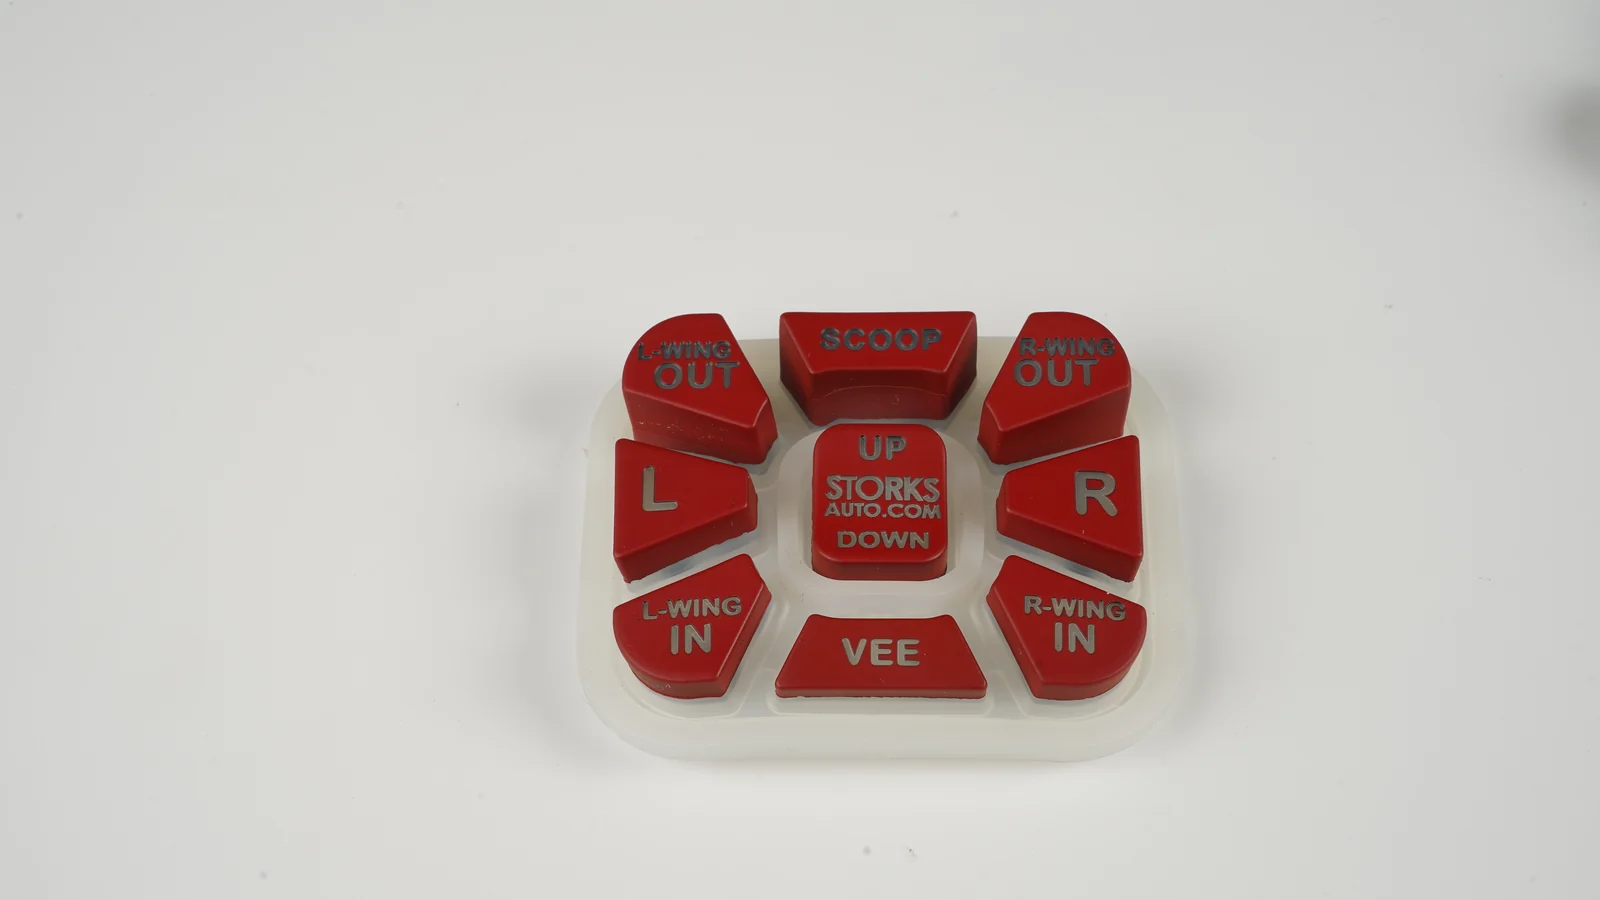
Choisissez un clavier silicone gravé au laser en évaluant couches, rétroéclairage, abrasion, fluides et approbation des échantillons.
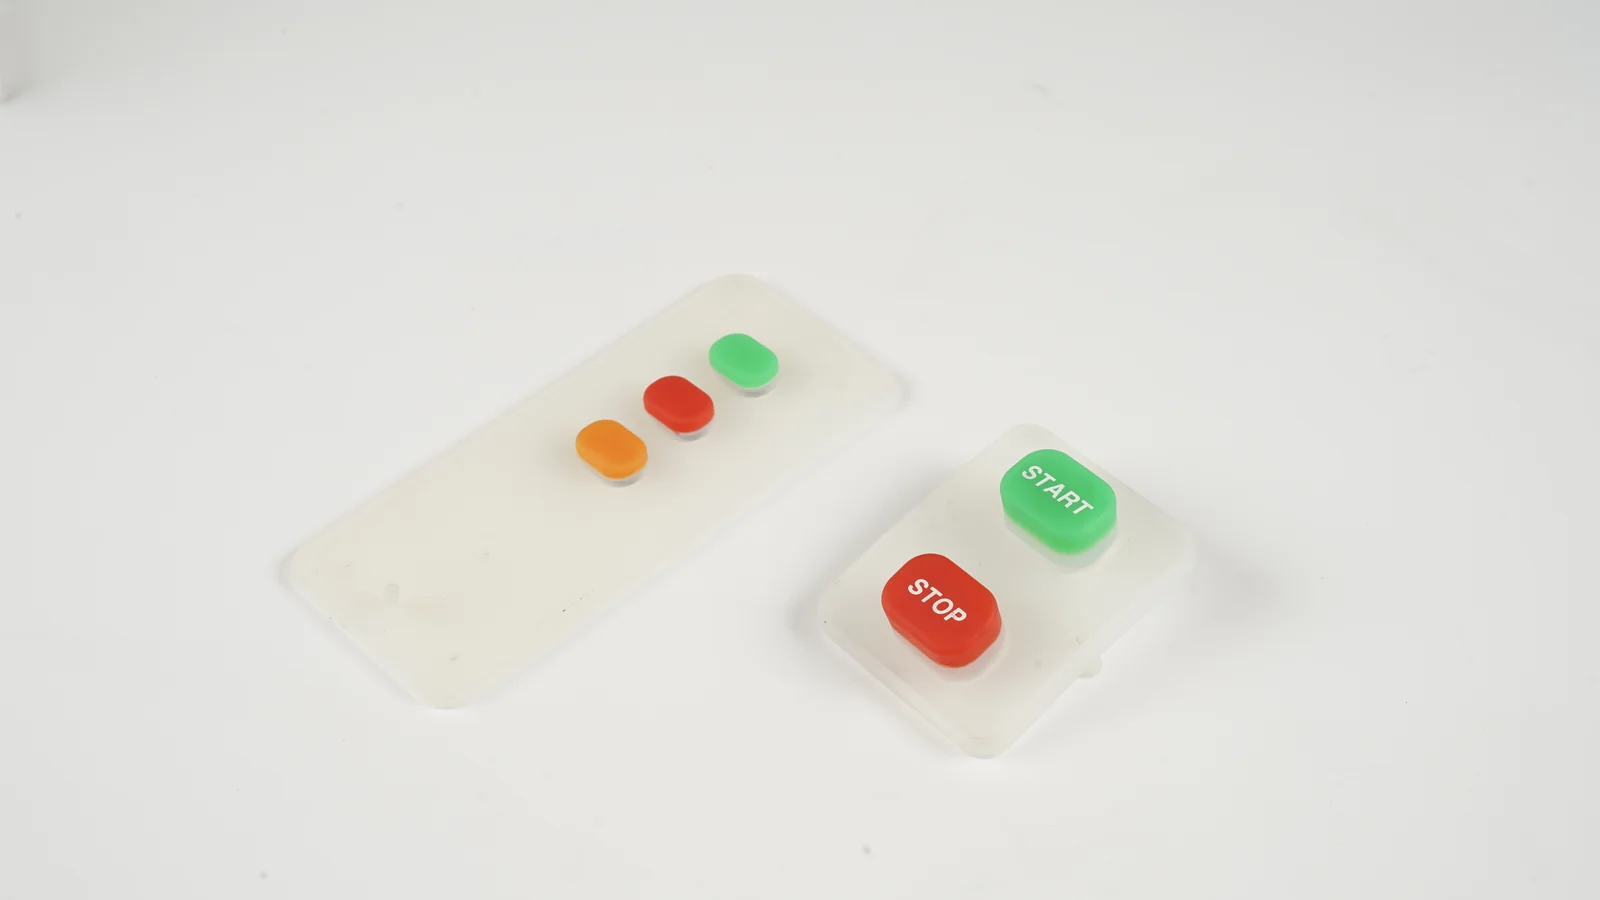
Définissez la force d'actionnement d'un clavier en silicone avec la courbe force/course, la géométrie, le rappel et une méthode d'essai maîtrisée.
Choisissez la dureté Shore A d’un clavier silicone en reliant DRC, géométrie, température, rappel, étanchéité et essais de l’assemblage.
Comparez la pastille carbone pour clavier silicone et le contact imprimé : résistance, géométrie, usure, PCB, procédé et essais.
Conception des contacts PCB pour clavier silicone : coordonnez 6 variables, des tolérances et finitions à la validation électrique.
Concevez un clavier silicone rétroéclairé : comparez 4 architectures, placez les LED, évitez les points chauds et validez les légendes gravées.
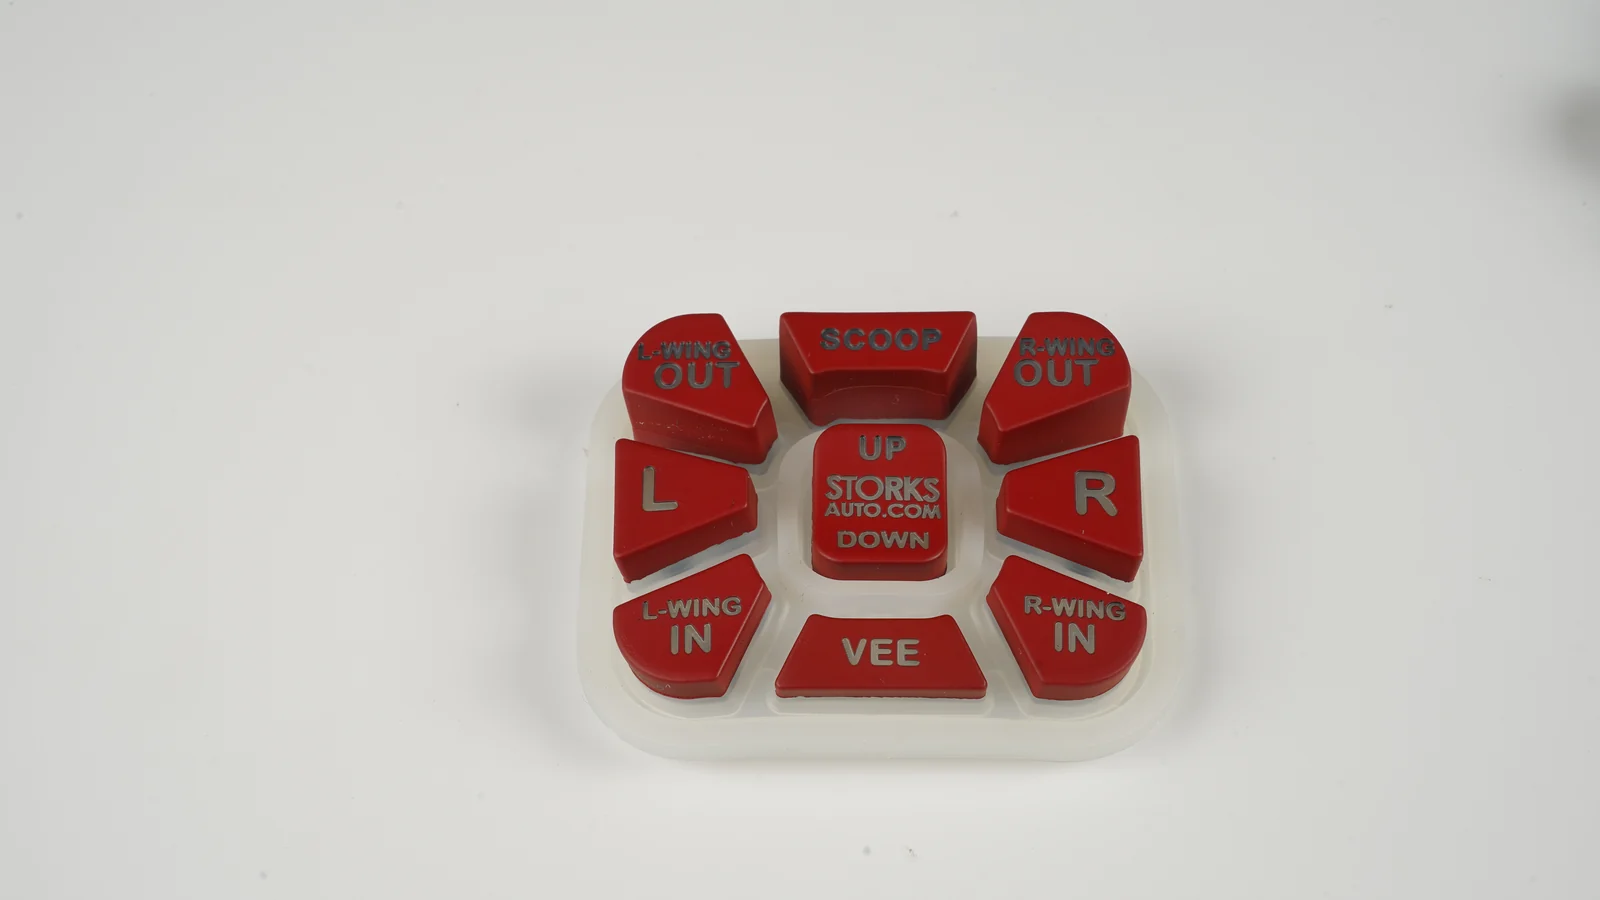
Évaluez la durabilité du marquage des claviers en silicone : comparez cinq constructions et préparez les essais d'abrasion, de nettoyage et de flexion.
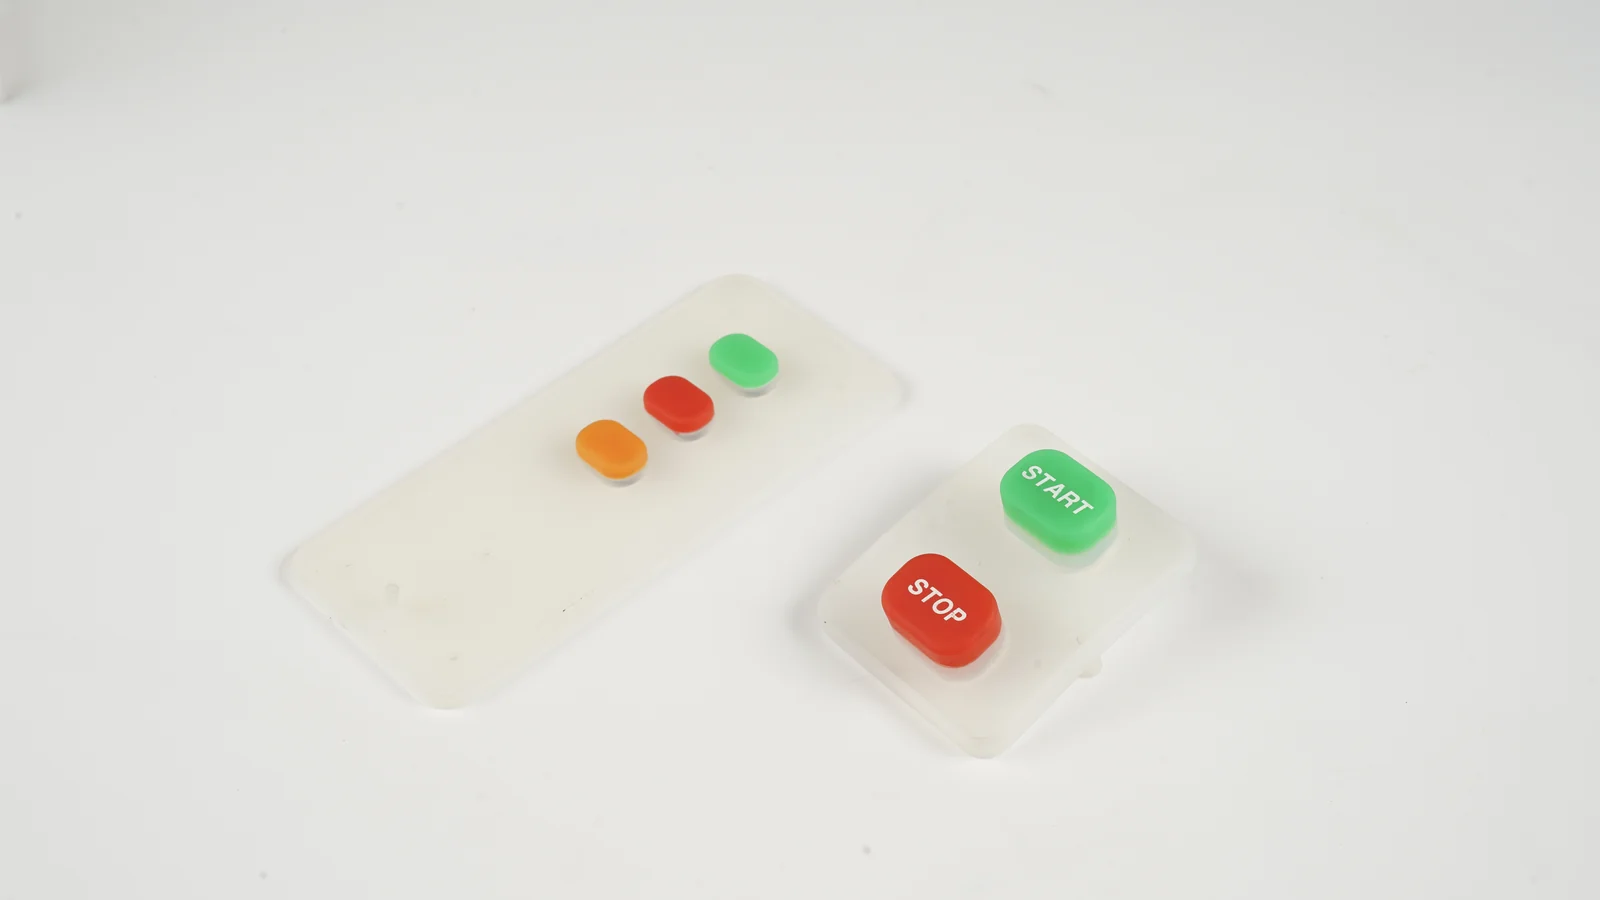
Conception d'un clavier en silicone : 9 décisions pour maîtriser compression, maintien, cadre, jeu PCB, tolérances, entretien et essais.
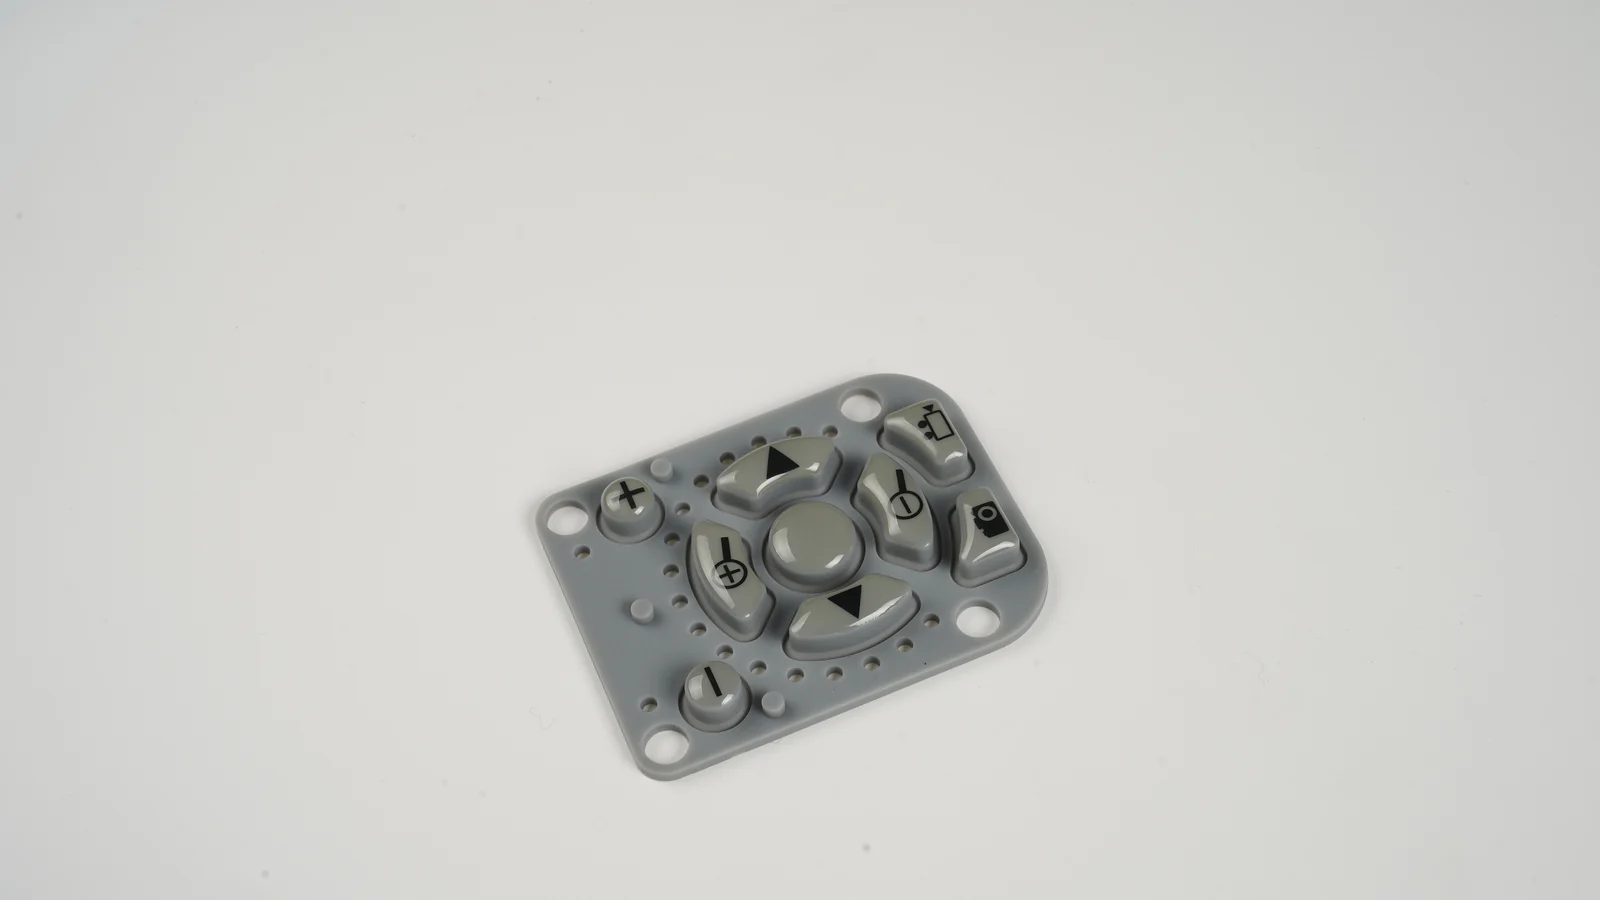
Étanchéité d'un clavier en silicone : cartographiez 8 voies d'entrée, maîtrisez la compression du joint et validez le boîtier complet.
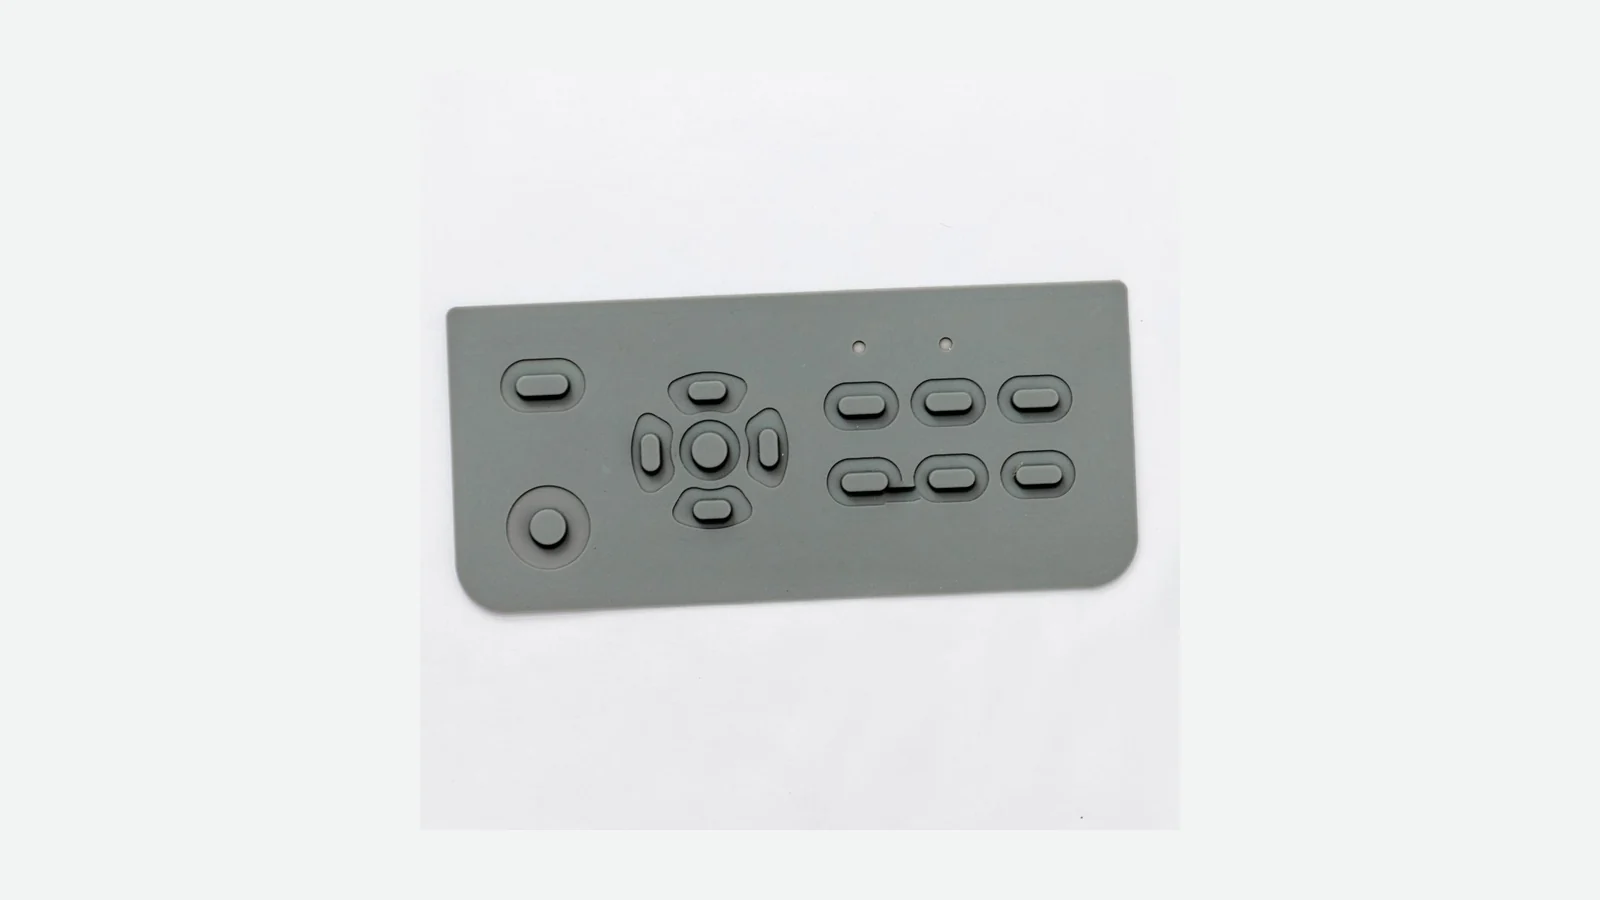
Préparez la validation d'un clavier en silicone avec 10 contrôles : dimensions, effort, contacts, marquages, éclairage, montage et révisions.
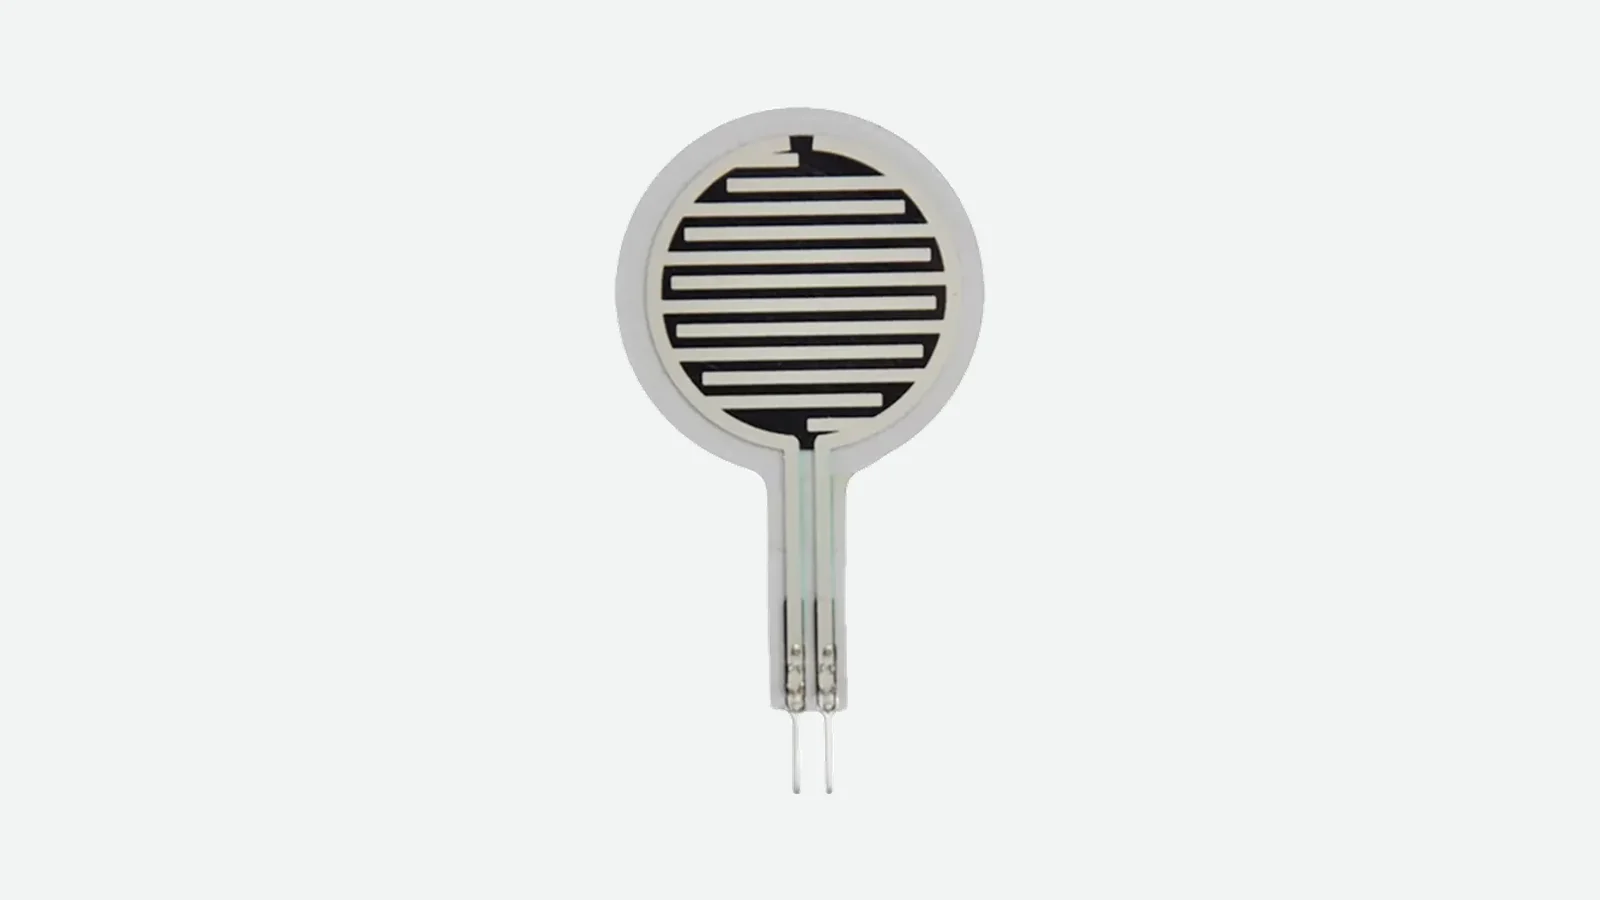
Capteur de force résistif : principe, épaisseur, répétabilité, dérive, étalonnage et choix entre FSR, cellule de charge ou contact.
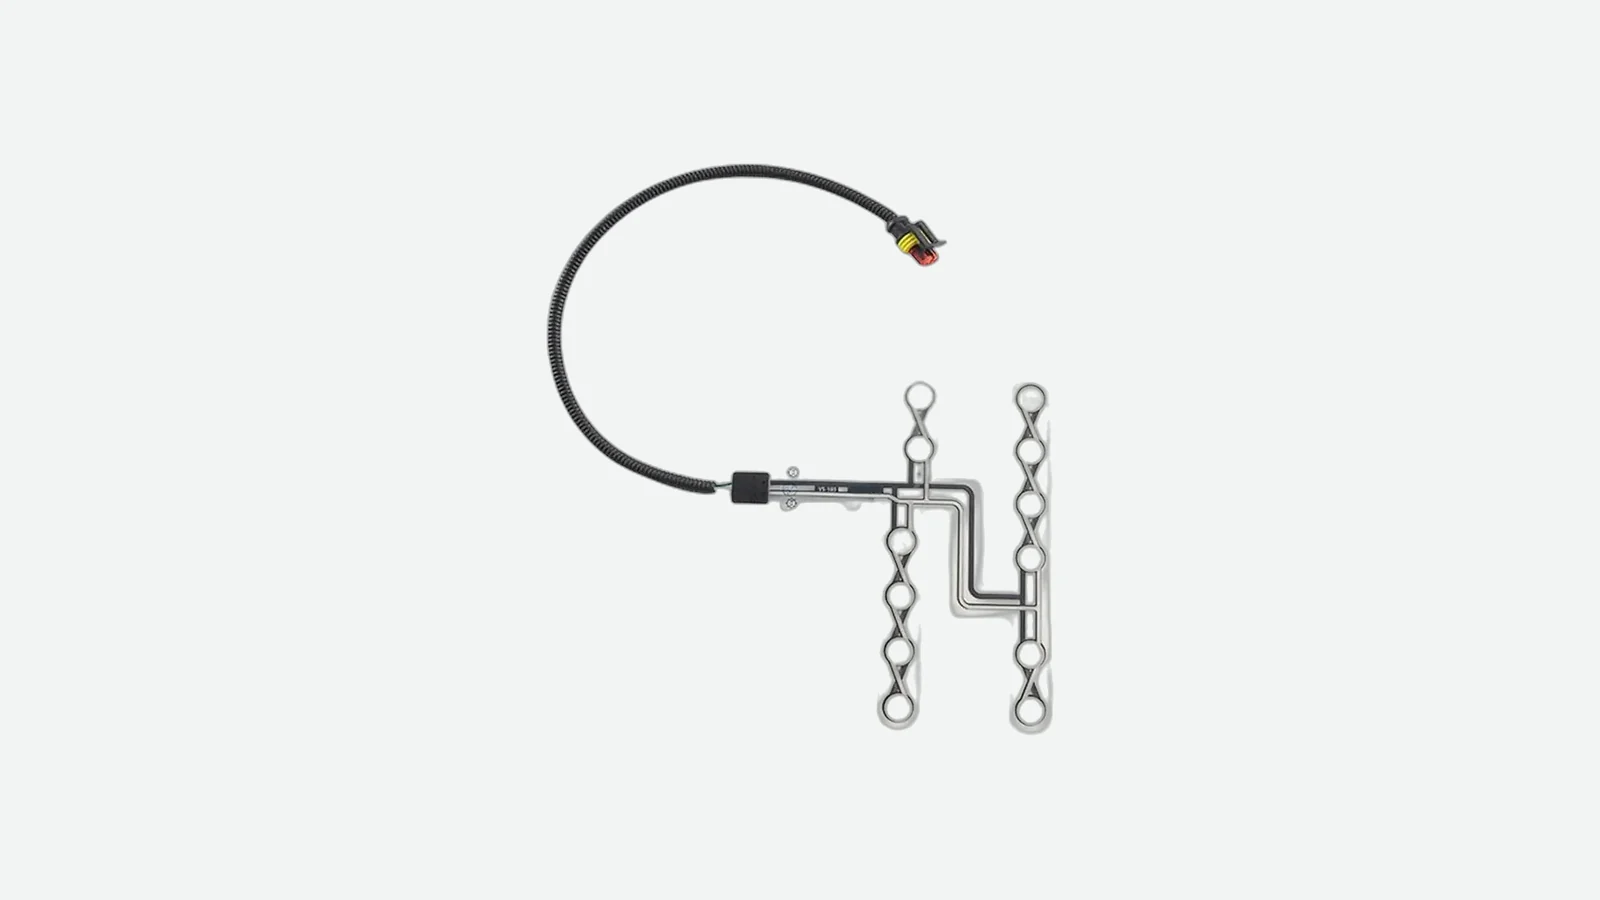
Méthode d'étalonnage d'un tapis capteur de pression : définir Ton, Toff, l'hystérésis et les essais à partir du siège installé.
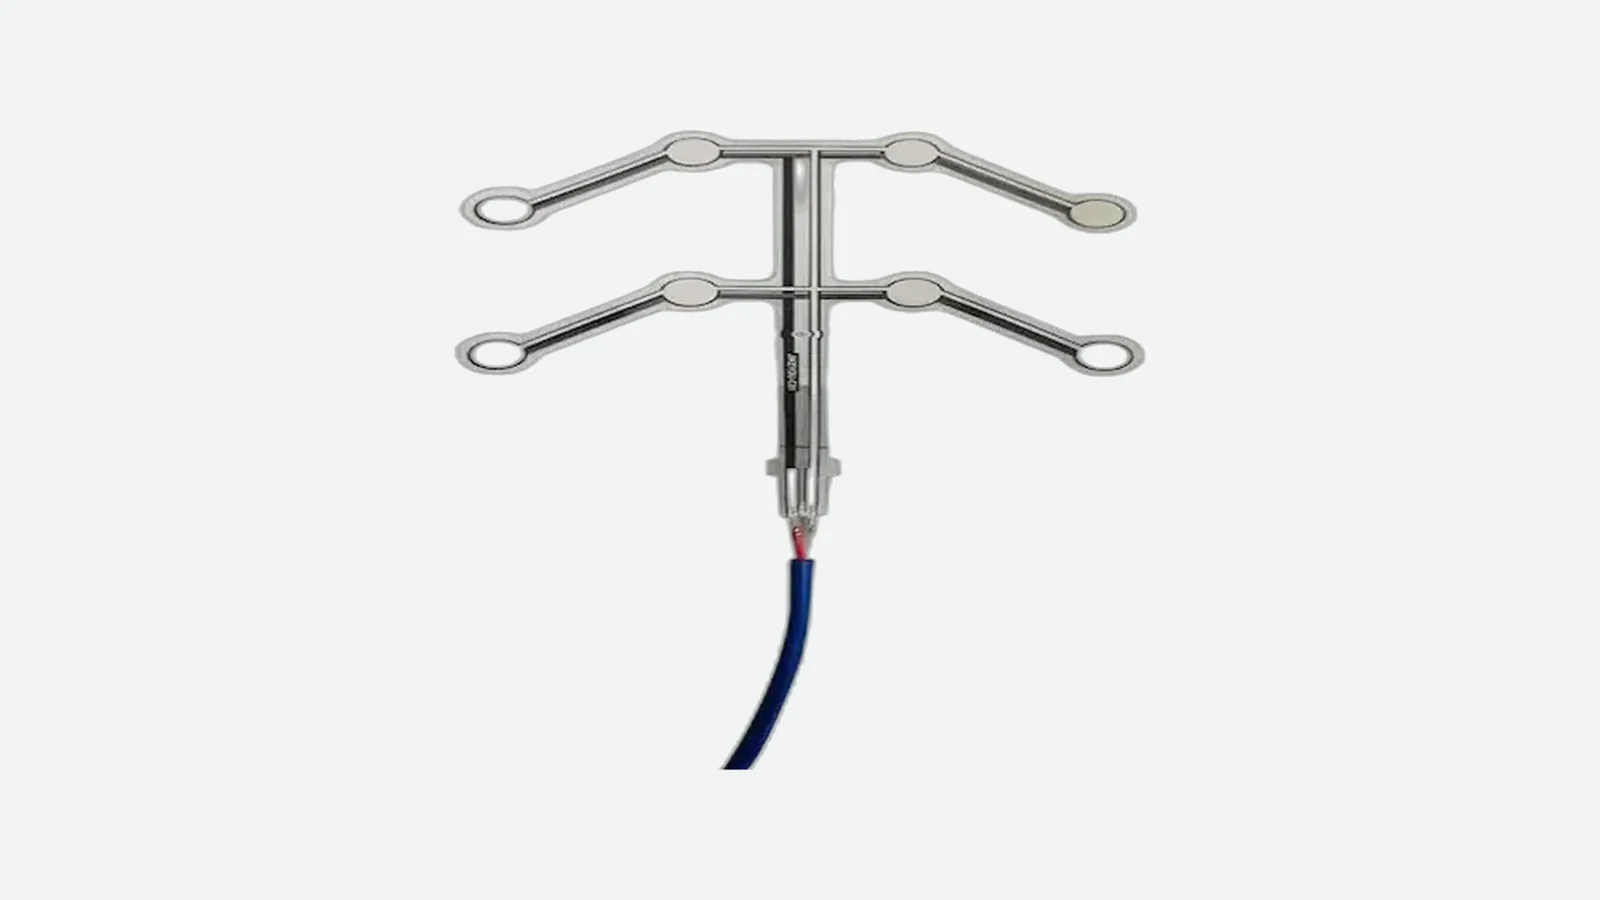
Un capteur d'occupation de siège transforme la charge reçue en état exploitable. Nappes de pression, FSR, seuils, défauts et validation OEM.
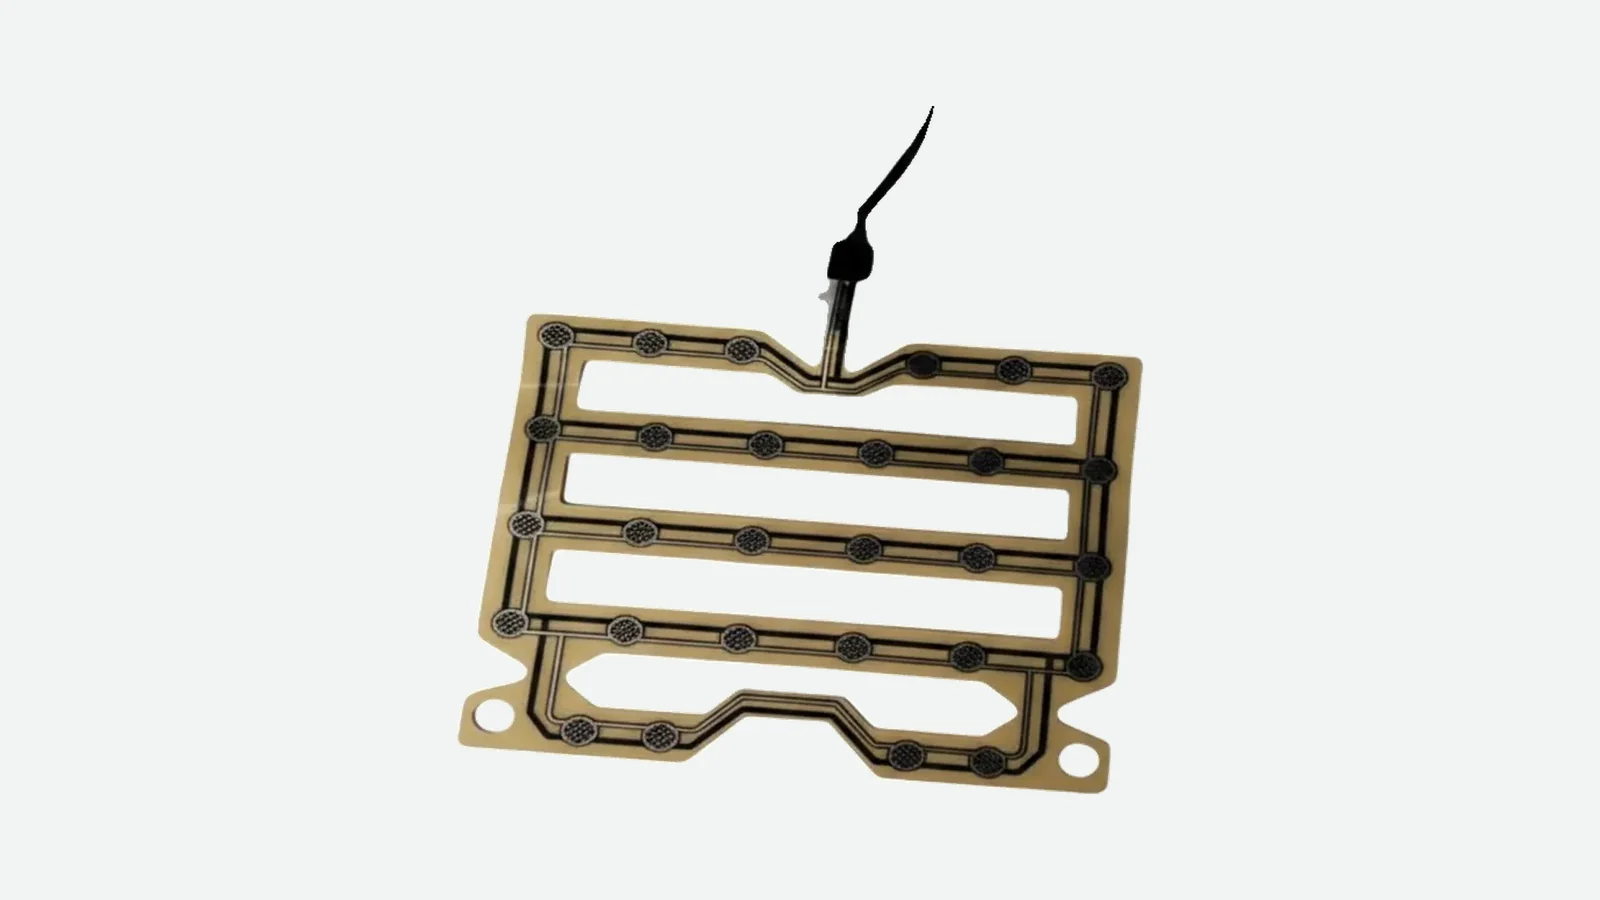
Capteur de pression de siège ou capteur d’occupation du siège : comparez 6 architectures, leurs sorties et leurs limites de validation.
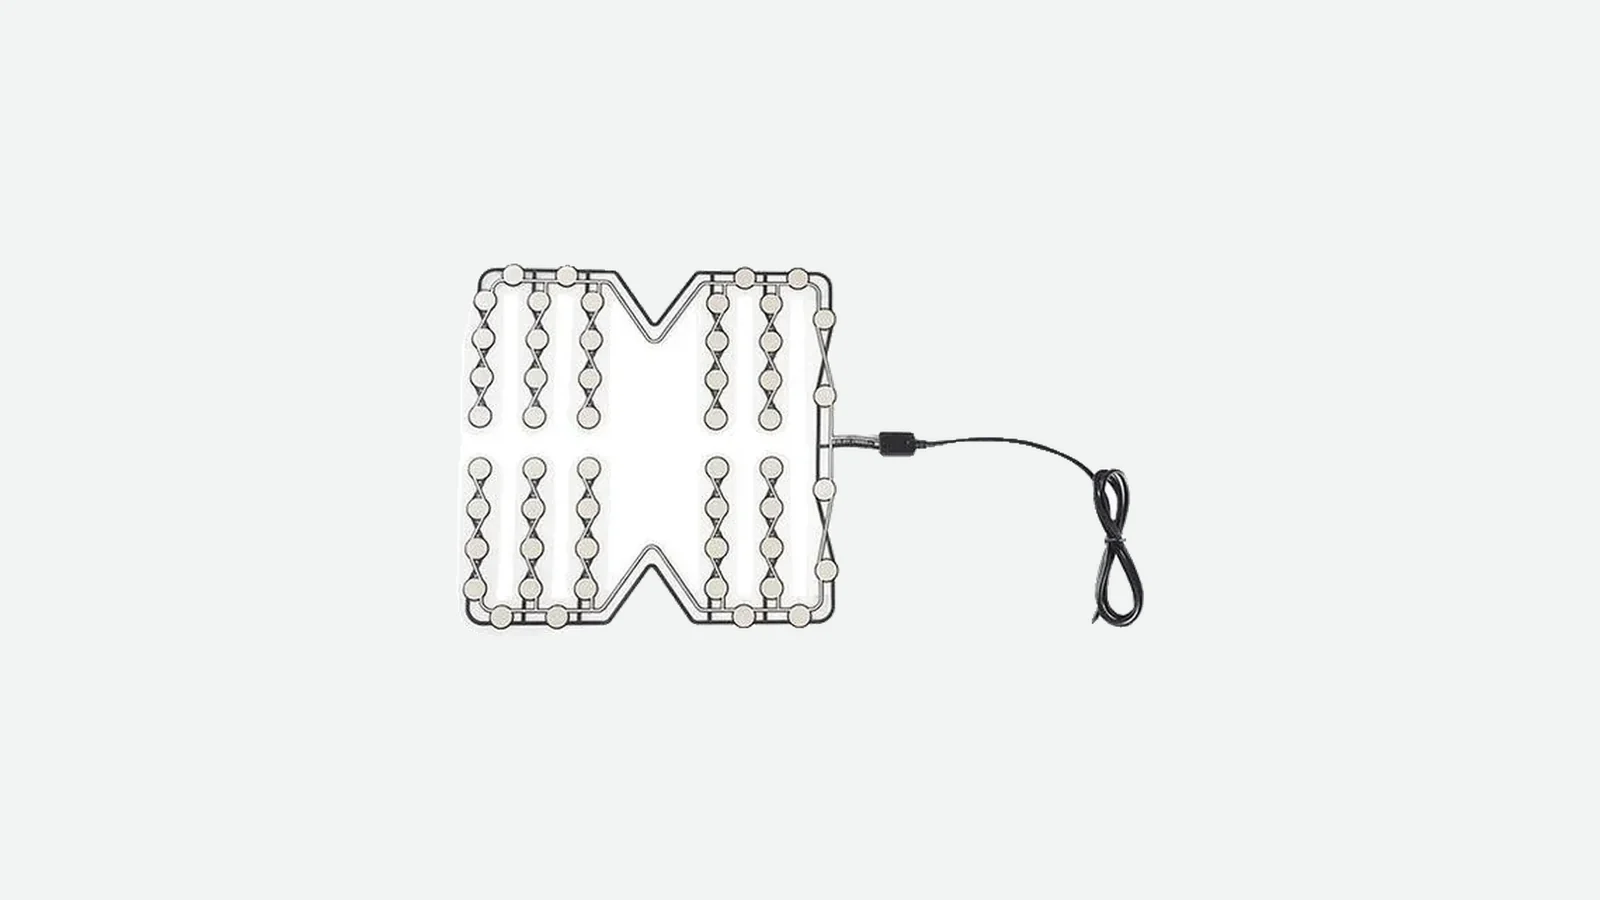
Conception de tapis capteur de pression : zones actives, chemin de charge, queue souple, stratification, montage et validation pour les équipements OEM.
Structurez la validation du capteur d'occupation de siège sur 4 niveaux : états, environnement, endurance, connectique, défauts et contrôle EOL.
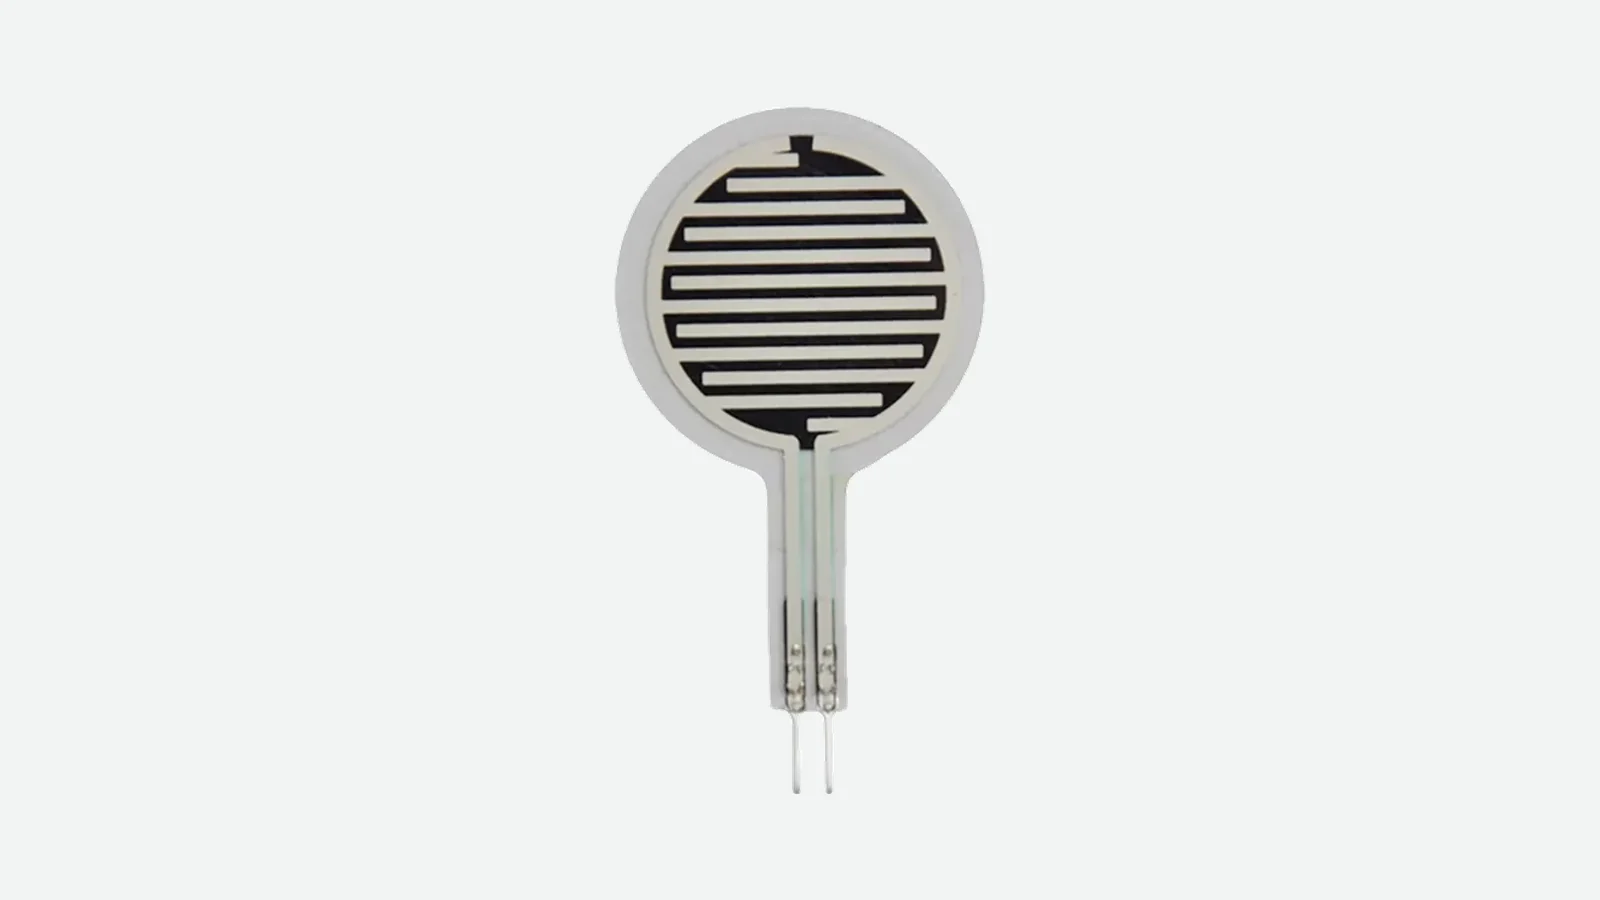
Capteur FSR ou cellule de charge : comparez 9 critères pour un siège mince, dont linéarité, dérive, épaisseur, étalonnage et électronique.
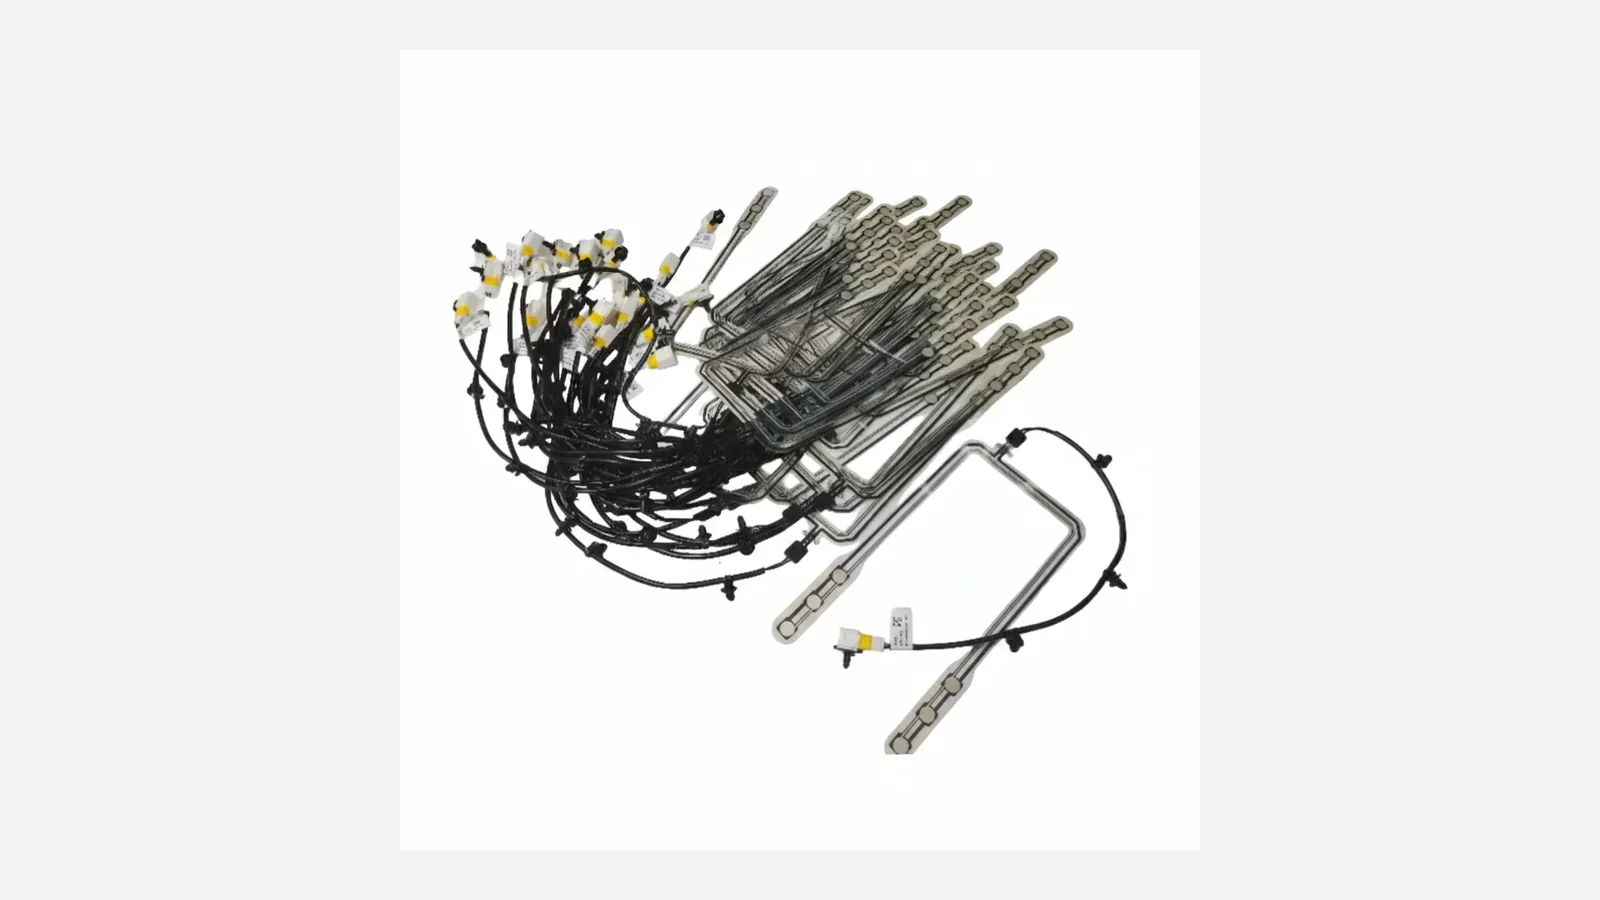
Conception d'un capteur de pression matriciel : zones, pistes, diaphonie, queue, étalonnage et validation d'un siège multi-zones.
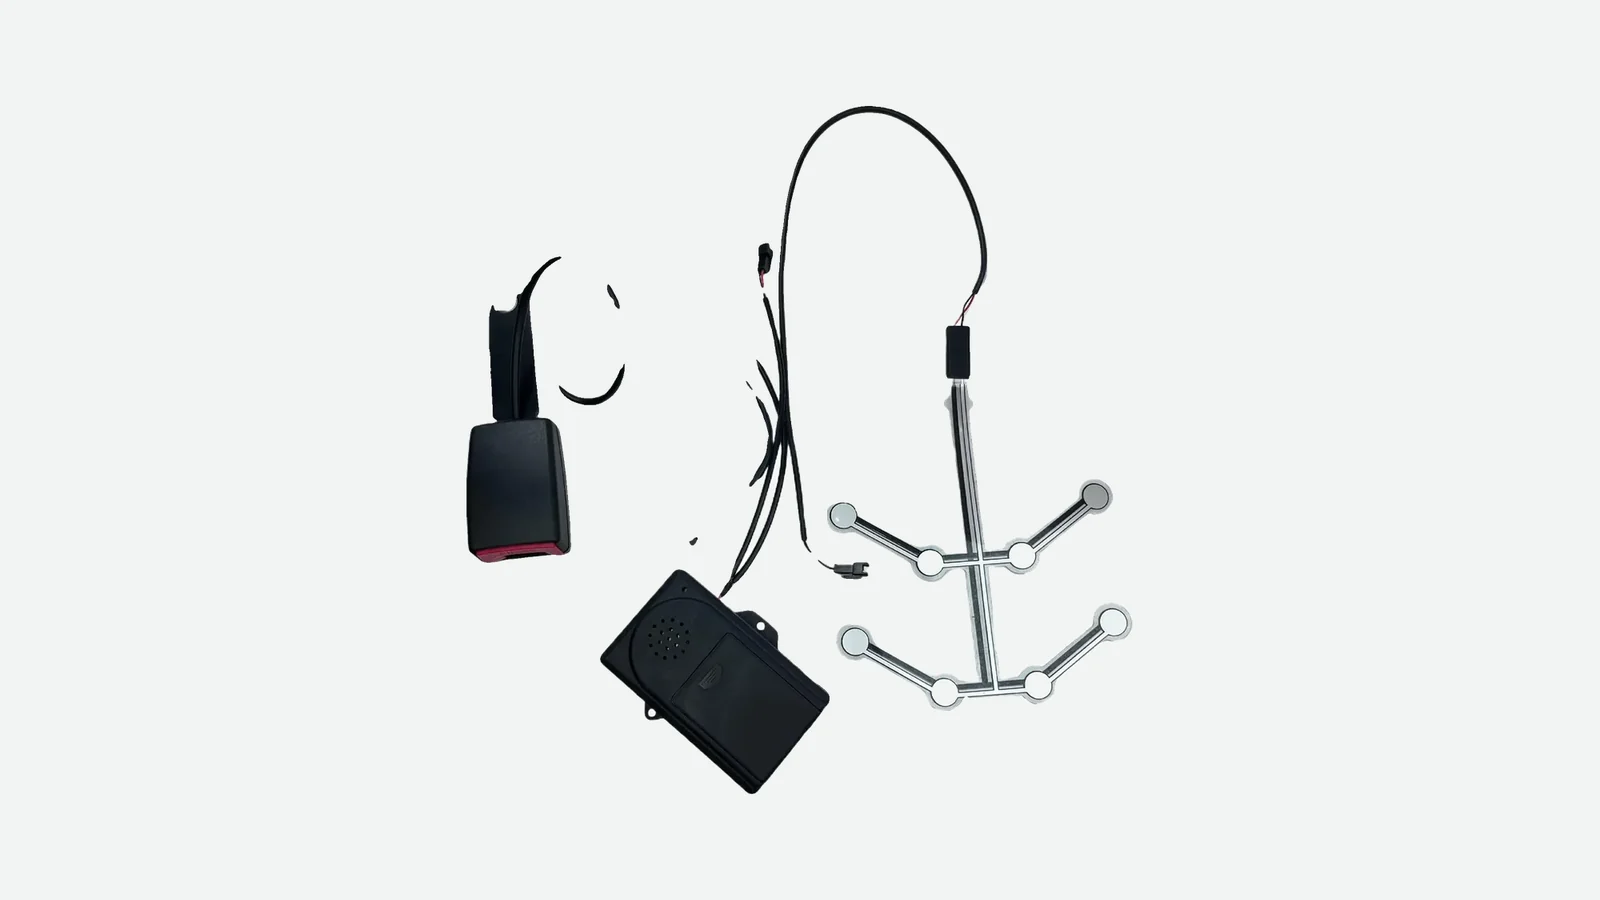
Guide d'intégration du capteur de rappel de ceinture : entrées d'occupation et de boucle, seuils, anti-rebond, faisceau et validation OEM.
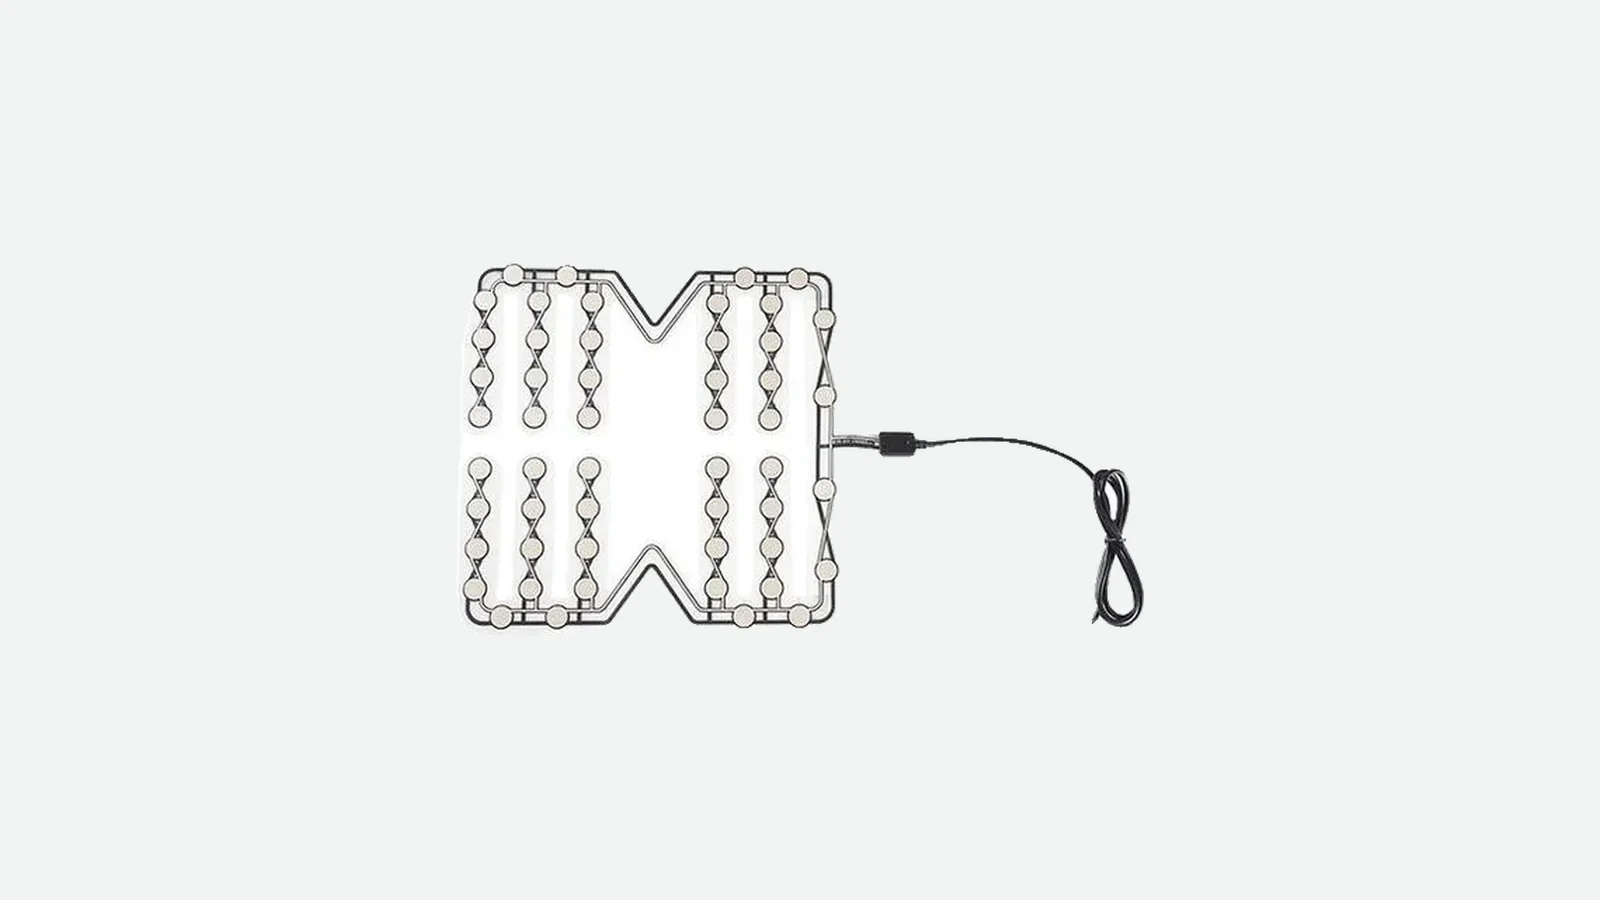
Concevez un capteur d'occupation de siège de bus : assise, faisceau, nettoyage, faux états, maintenance et validation par niveau.
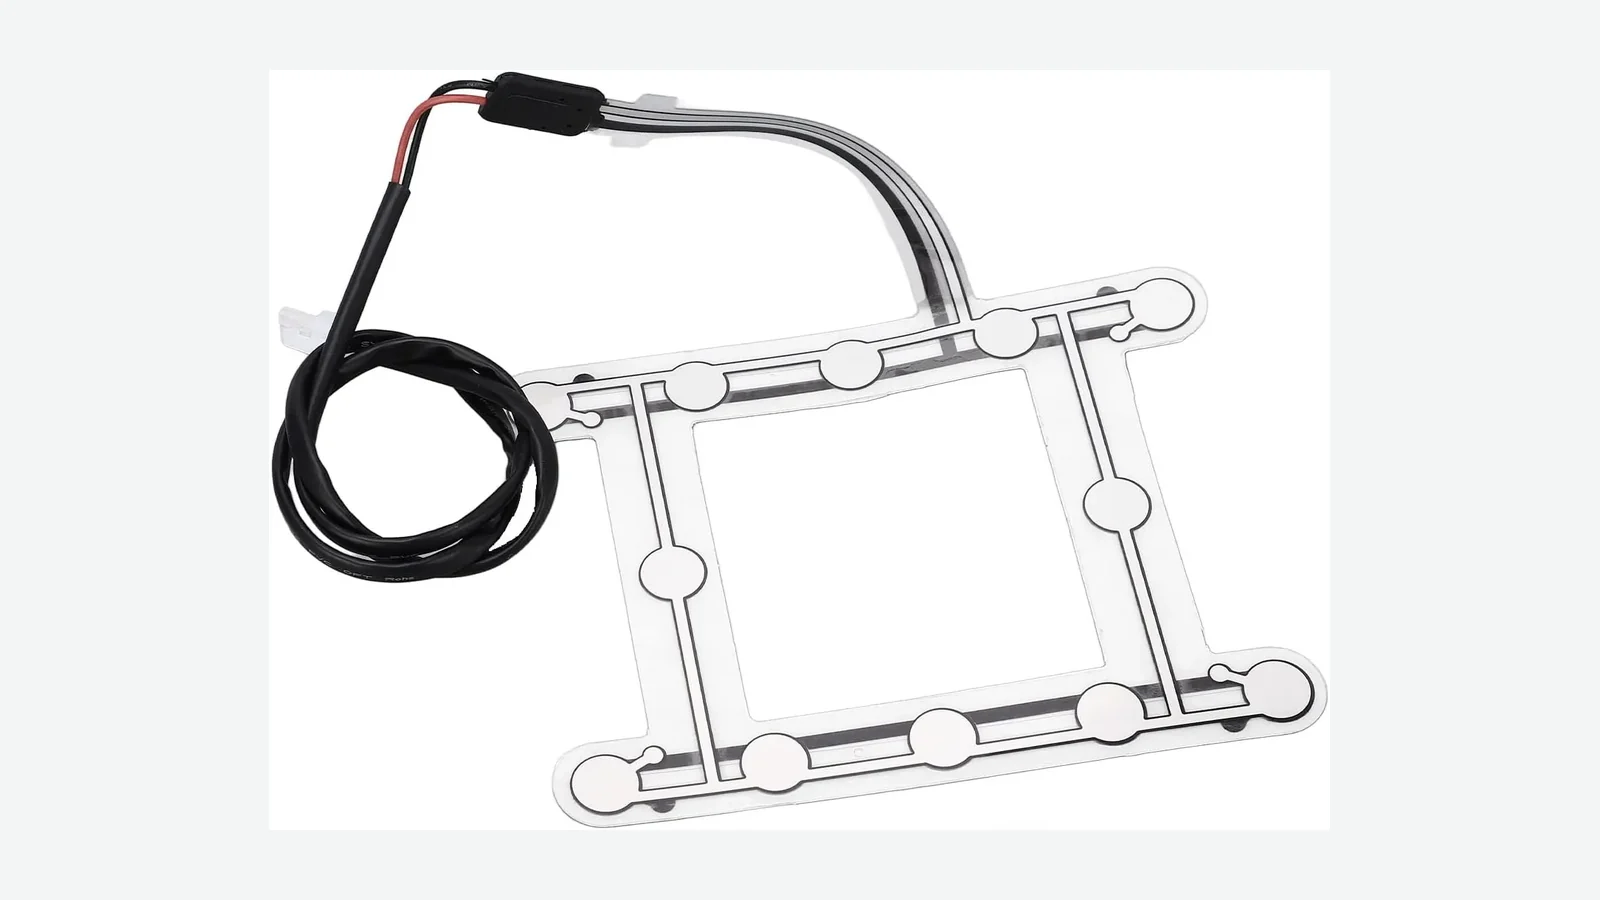
Choisissez le positionnement du capteur d'occupation du siège selon la mousse, la garniture, les appuis, la posture et la validation du siège fini.
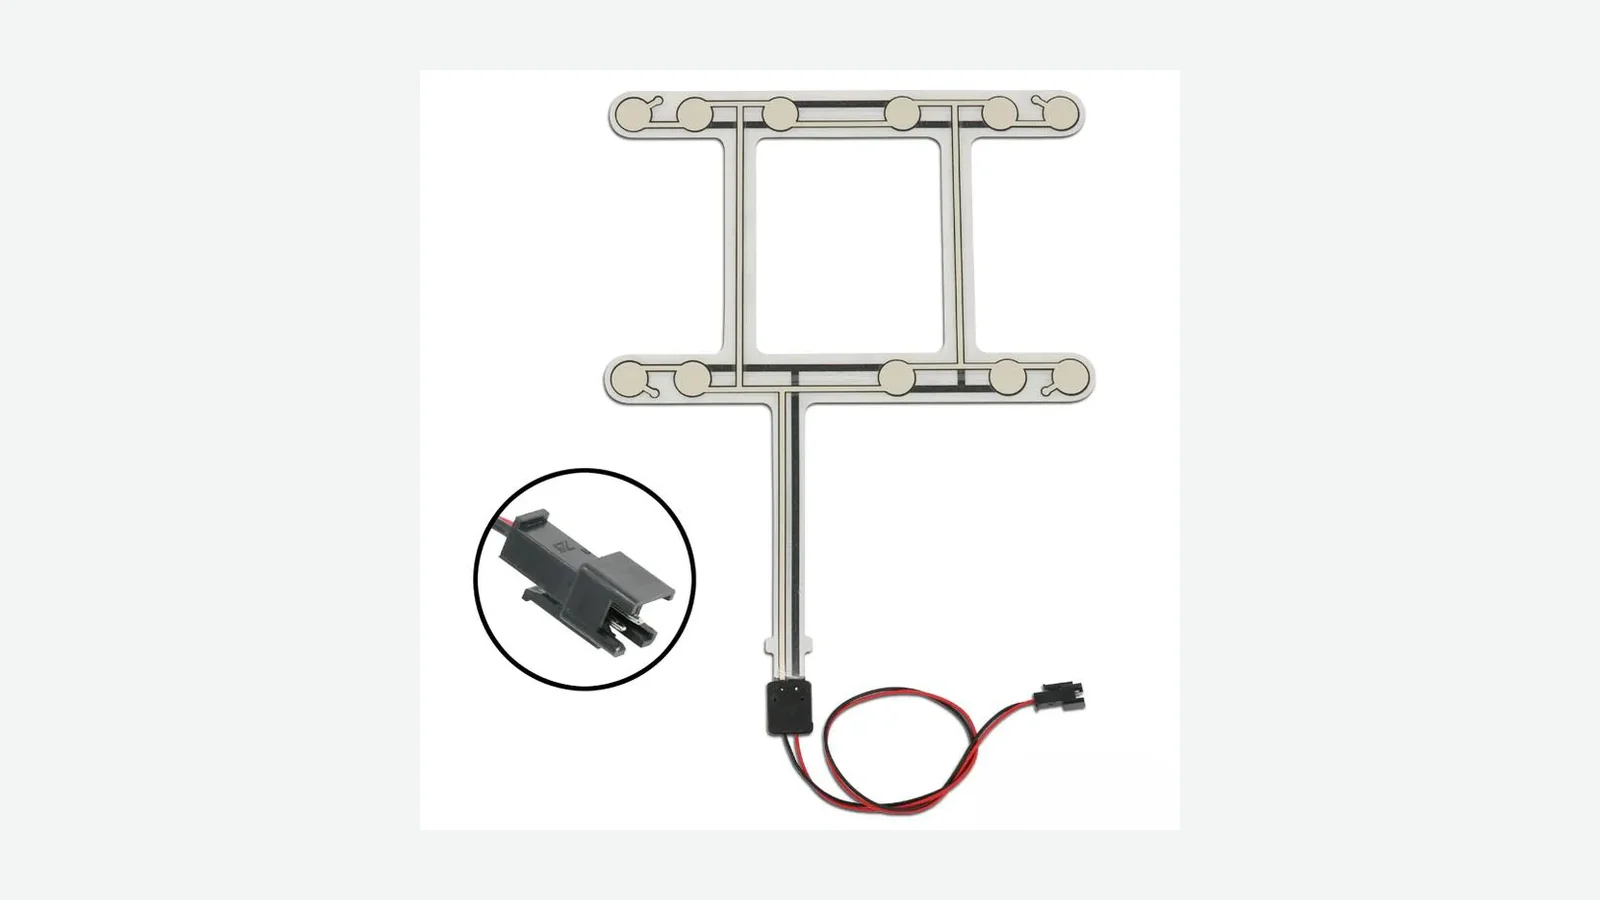
Identifiez les faux positifs du capteur d’occupation du siège passager, puis définissez seuils, exclusions et matrice de validation sur le siège réel.
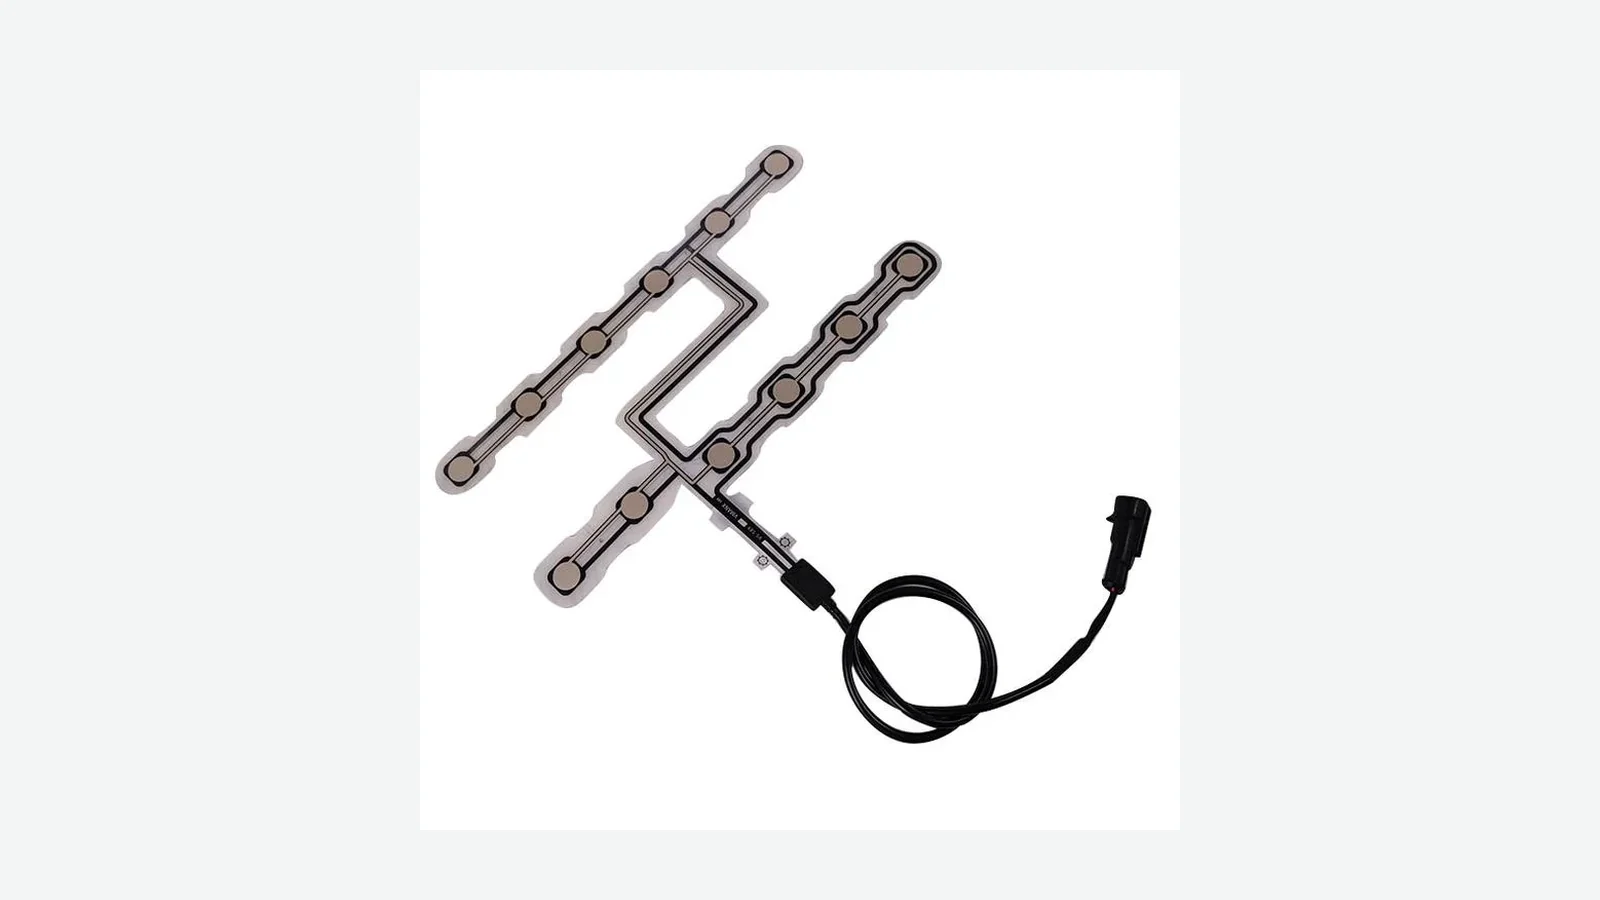
Conception du connecteur de capteur d’occupation de siège : nappe, détrompage, reprise d’effort, mouvement, faisceau, montage et validation.
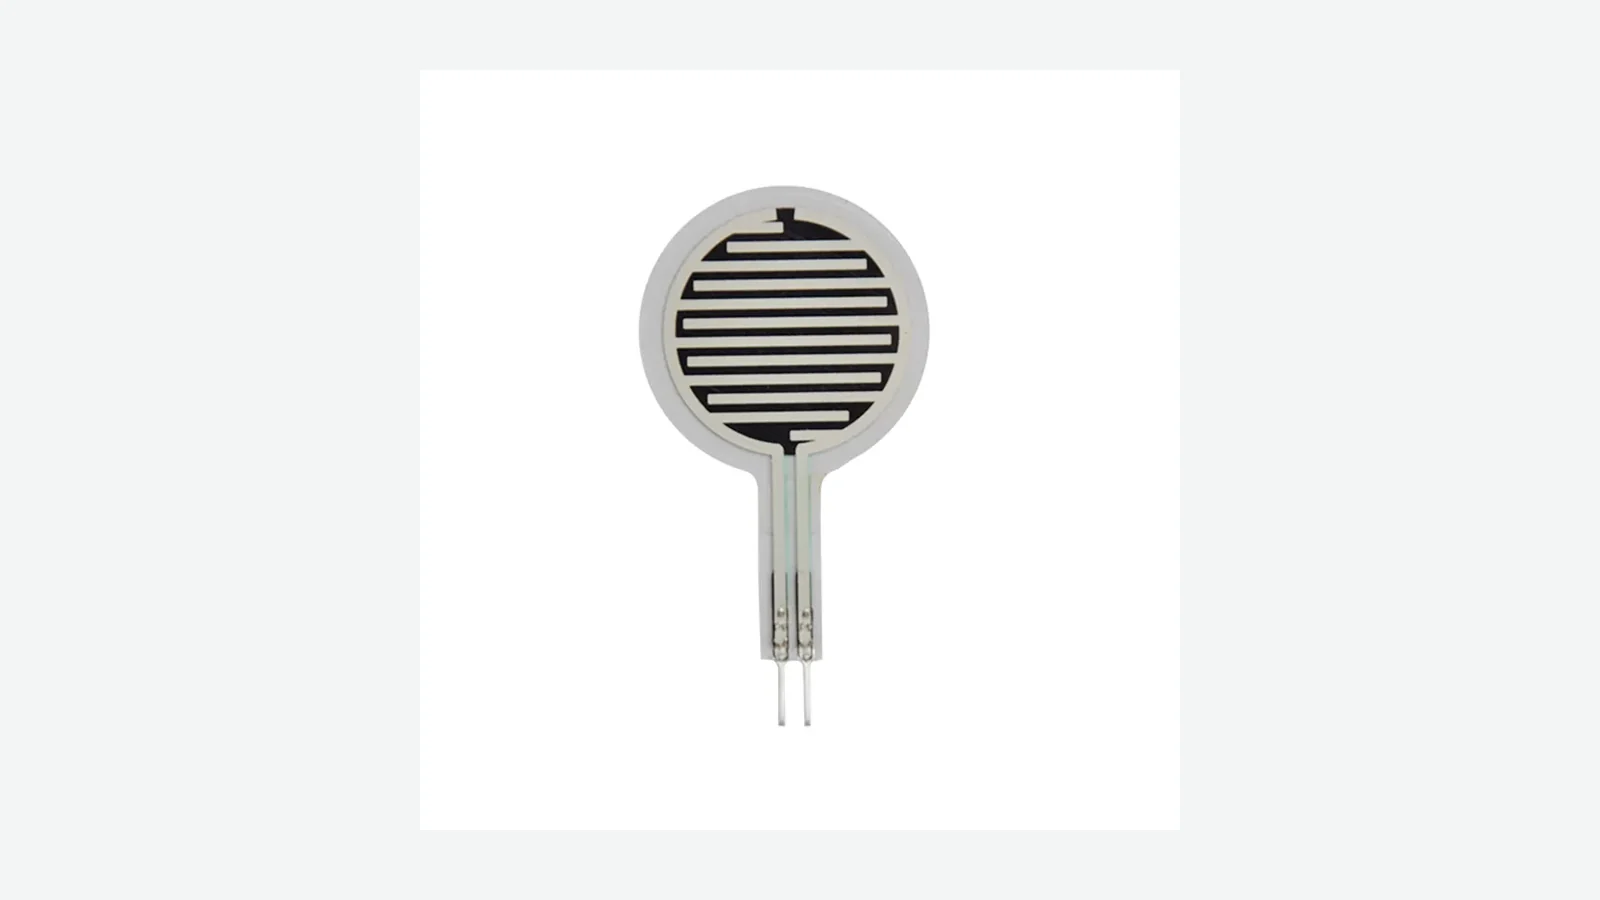
Diagnostiquez la dérive d’un capteur de pression de siège sur six niveaux, puis définissez température, palier, récupération et stabilité.
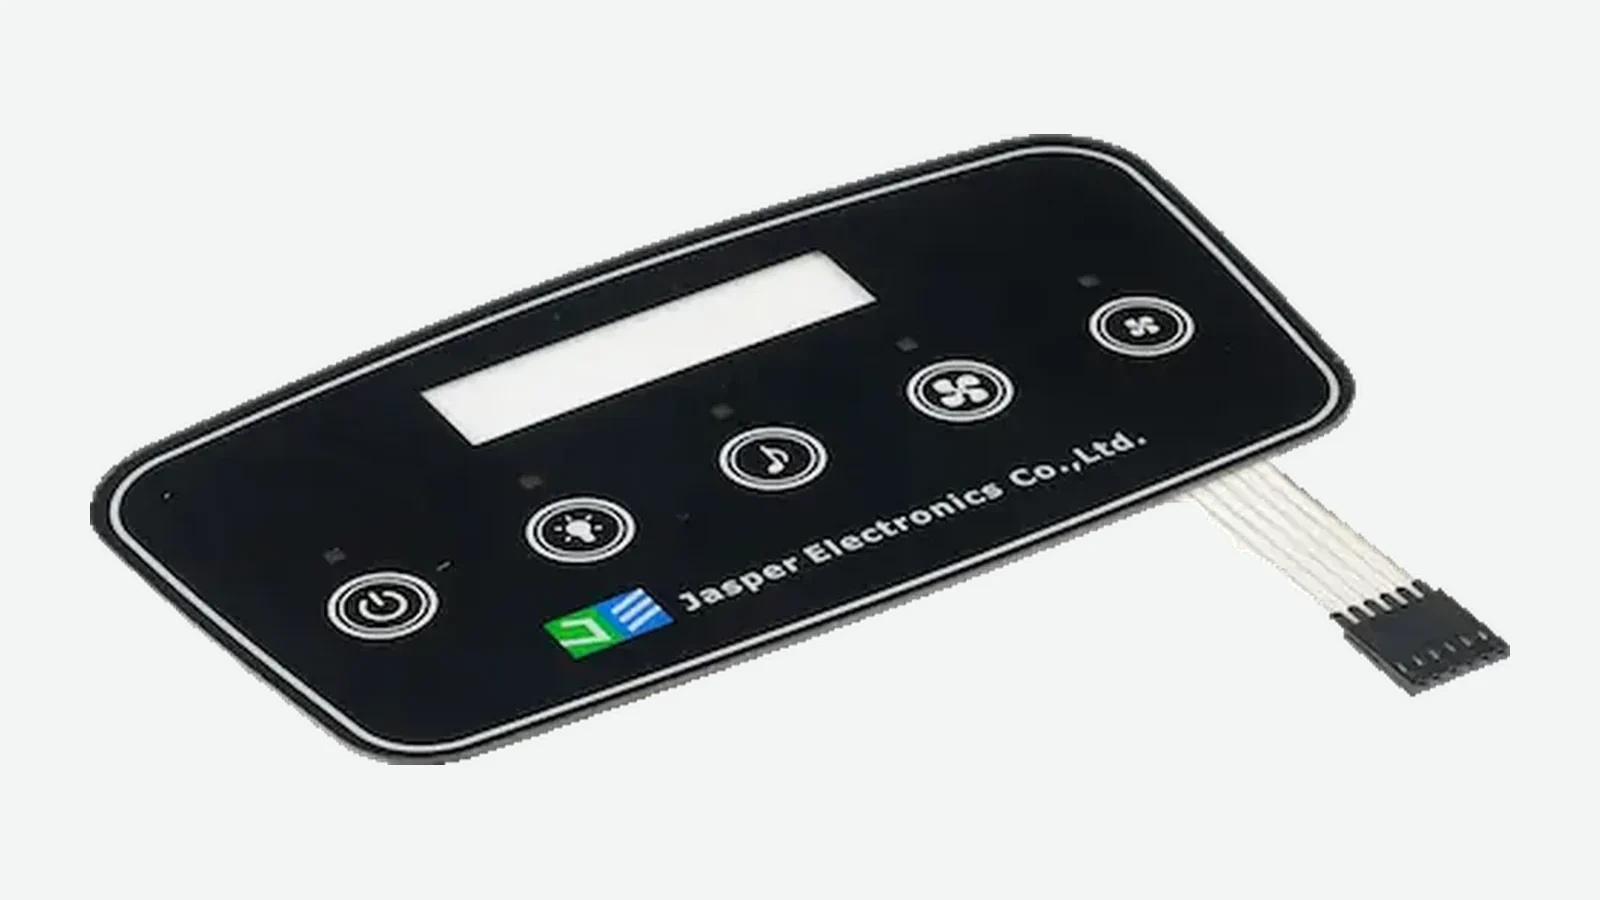
Clavier capacitif ou clavier à membrane : comparez retour tactile, gants, humidité, CEM, consommation, contrôleur et validation avant l’appel d’offres.
Comparez écran tactile capacitif ou résistif : gants, eau, optique, durabilité, contrôleur, multipoint, maintenance et coût total pour un OEM.
Guide d'ingénierie pour définir les gants, l'eau, la vitre, les électrodes, la masse, les états du contrôleur et la validation d'une IHM PCAP.
Guide de conception d’un écran tactile capacitif sur mesure : capteur PCAP, verre, nappe FPC, contrôleur, collage, eau, gants et validation.
Conception CEM d'un écran tactile capacitif : mise à la masse, blindage, bruit LCD et chargeur, protection ESD et préparation des essais CEI.
Comprendre la technologie tactile capacitive projetée : pile PCAP, capacité mutuelle ou propre, sortie des coordonnées, intégration et essais.
Conception d’une dalle tactile capacitive multipoint : pas, canaux Tx/Rx, bords, routage, verre, contrôleur et validation de l’assemblage.
Comment choisir l'épaisseur du verre de protection d'un écran tactile capacitif selon le collage, les électrodes, les gants, le bruit et les essais.
Le collage optique d’un écran tactile PCAP comparé à l’entrefer : reflets, parallaxe, maintenance, débordement, recalage et essais.
Concevez une interface tactile capacitive rétroéclairée en coordonnant encres, LED, diffuseur, électrodes, réglage du contrôleur et essais.
Clavier capacitif ou interrupteurs capacitifs : comparez canaux, implantation, contrôleur, retour utilisateur et validation avant de choisir l'IHM.
Suivez ce plan de réglage du contrôleur tactile capacitif : mesurez les voies, isolez le bruit et validez les faux déclenchements en 7 étapes.
Validez un prototype d'écran tactile capacitif en 12 points : géométrie, optique, bords, gants, eau, CEM, collage, système hôte et dossier.
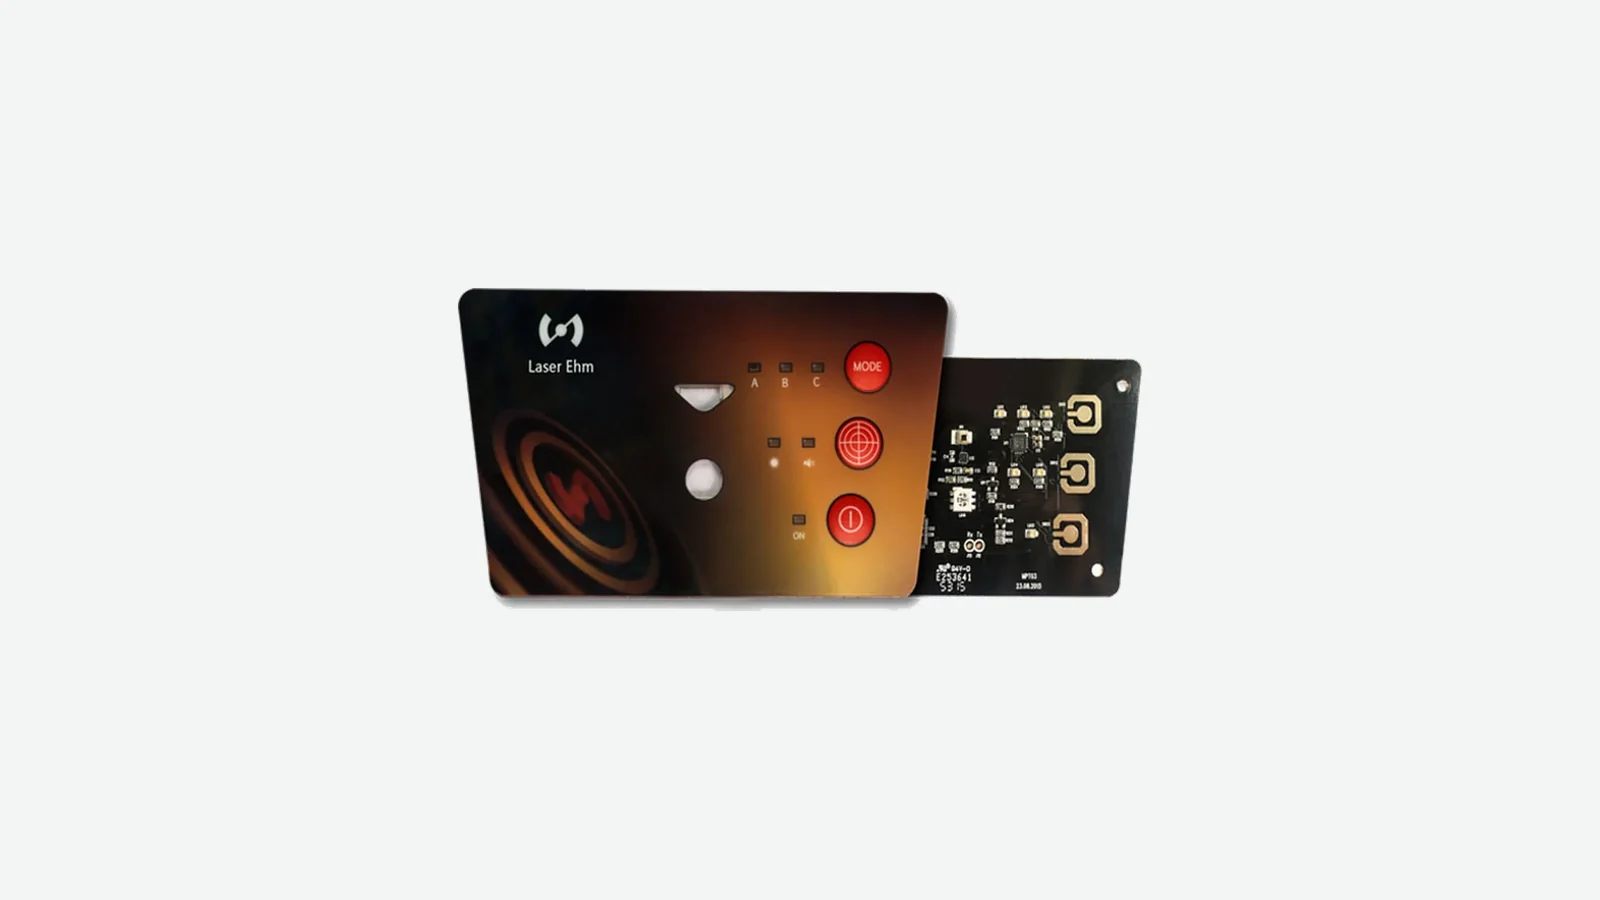
Guide de conception de face avant IHM tactile capacitive : verre, capteur, adhésif, écran, masse, contrôleur, connecteur et boîtier.
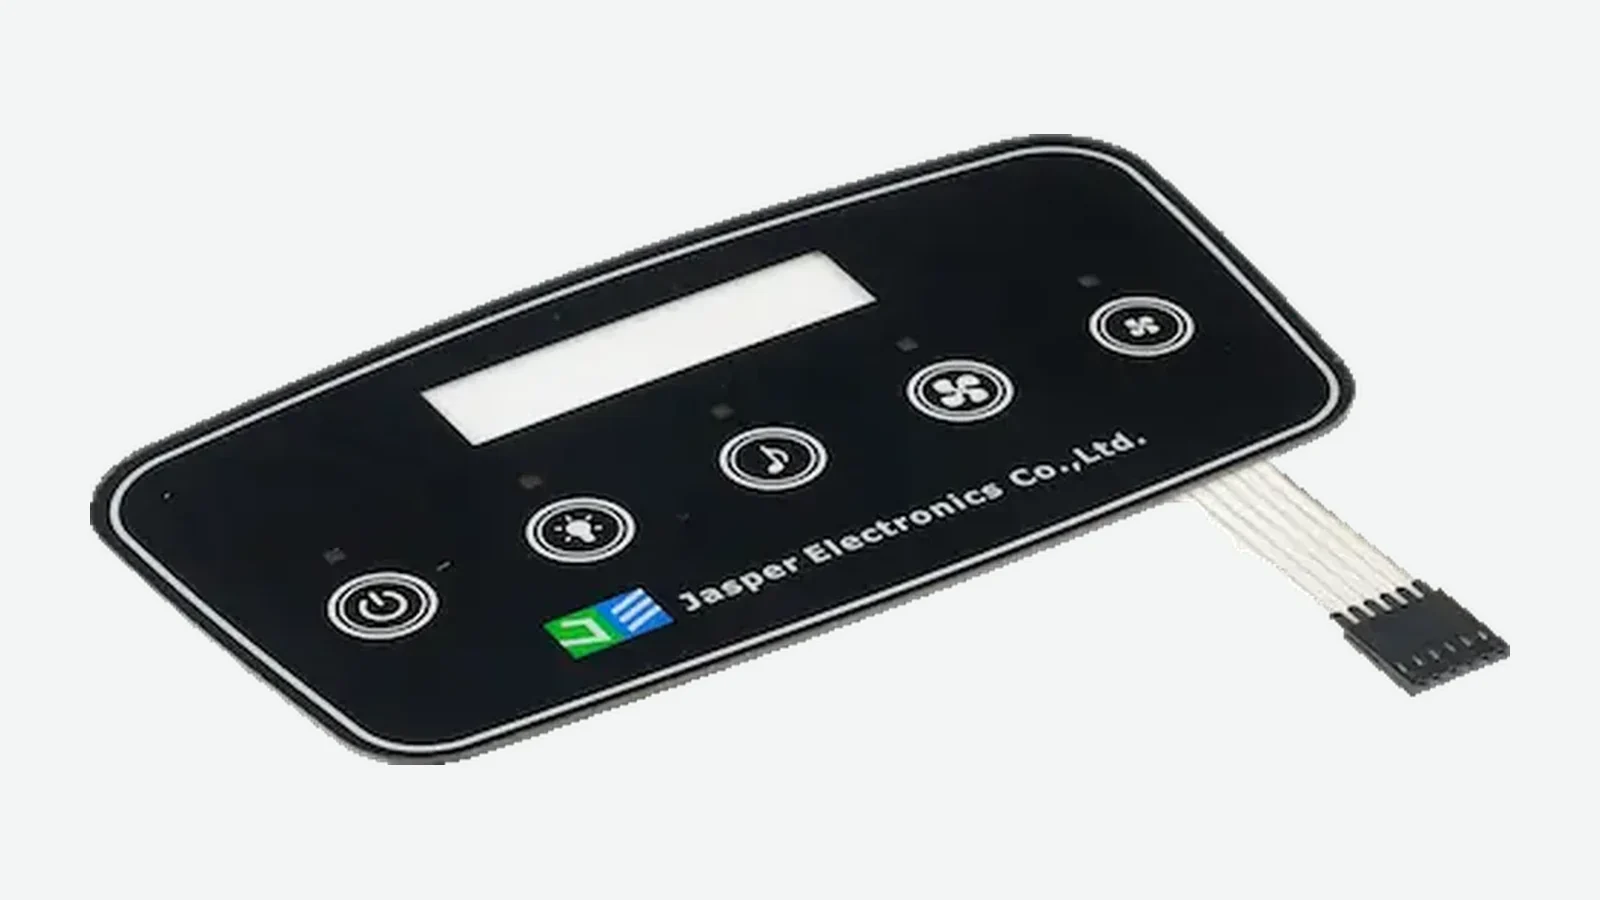
Un panneau IHM peut être une face avant ou un terminal complet. Comparez 5 architectures, les couches, les plans OEM et les responsabilités de validation.
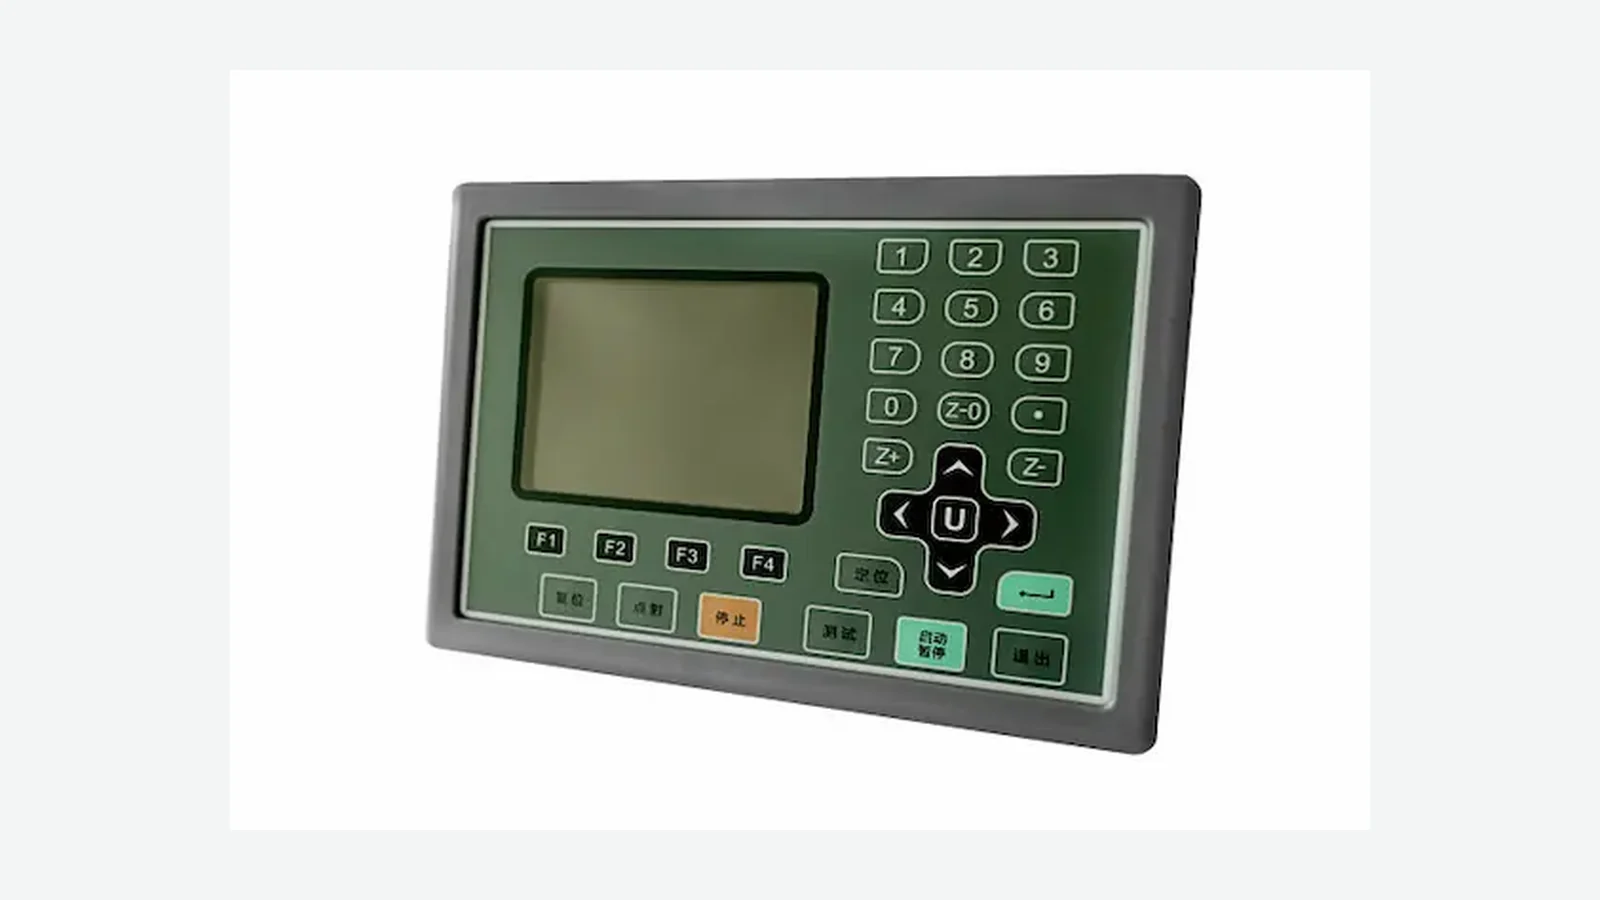
IHM tactile ou clavier à membrane : comparez affichage, retour tactile, logiciel, étanchéité, coût, maintenance et durée de vie du produit.
Comparez collage optique IHM, lame d'air, collage périphérique, OCA et LOCA selon les reflets, contraintes, maintenance et validation.
Cette checklist de conception IHM industrielle ferme 10 jalons : empilage, plans, tolérances, écran tactile, étanchéité et validation.
Choisissez un adhésif industriel pour assemblage IHM selon 10 critères : surfaces, géométrie, environnement, procédé, reprise et validation.
Calculez l'alignement de la fenêtre d'affichage IHM : parallaxe, tolérances, zone active, angle de vision et validation de l'assemblage final.
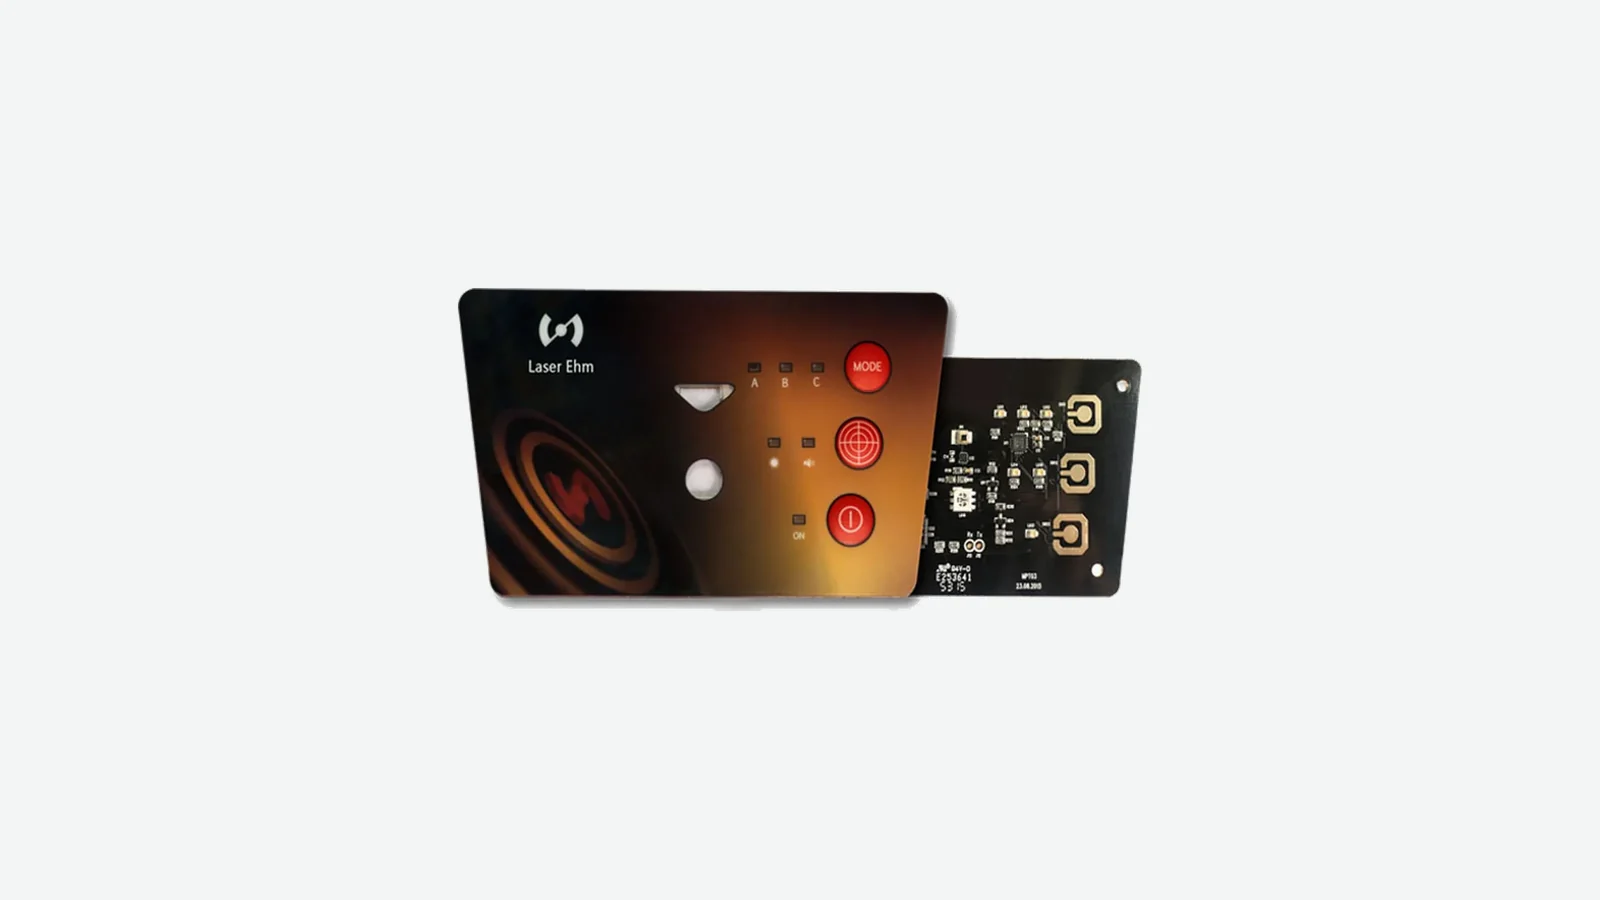
Cadrez l'intégration d'un clavier à membrane dans une IHM : face avant, circuit, afficheur, connecteur, étanchéité et limites d'essai.
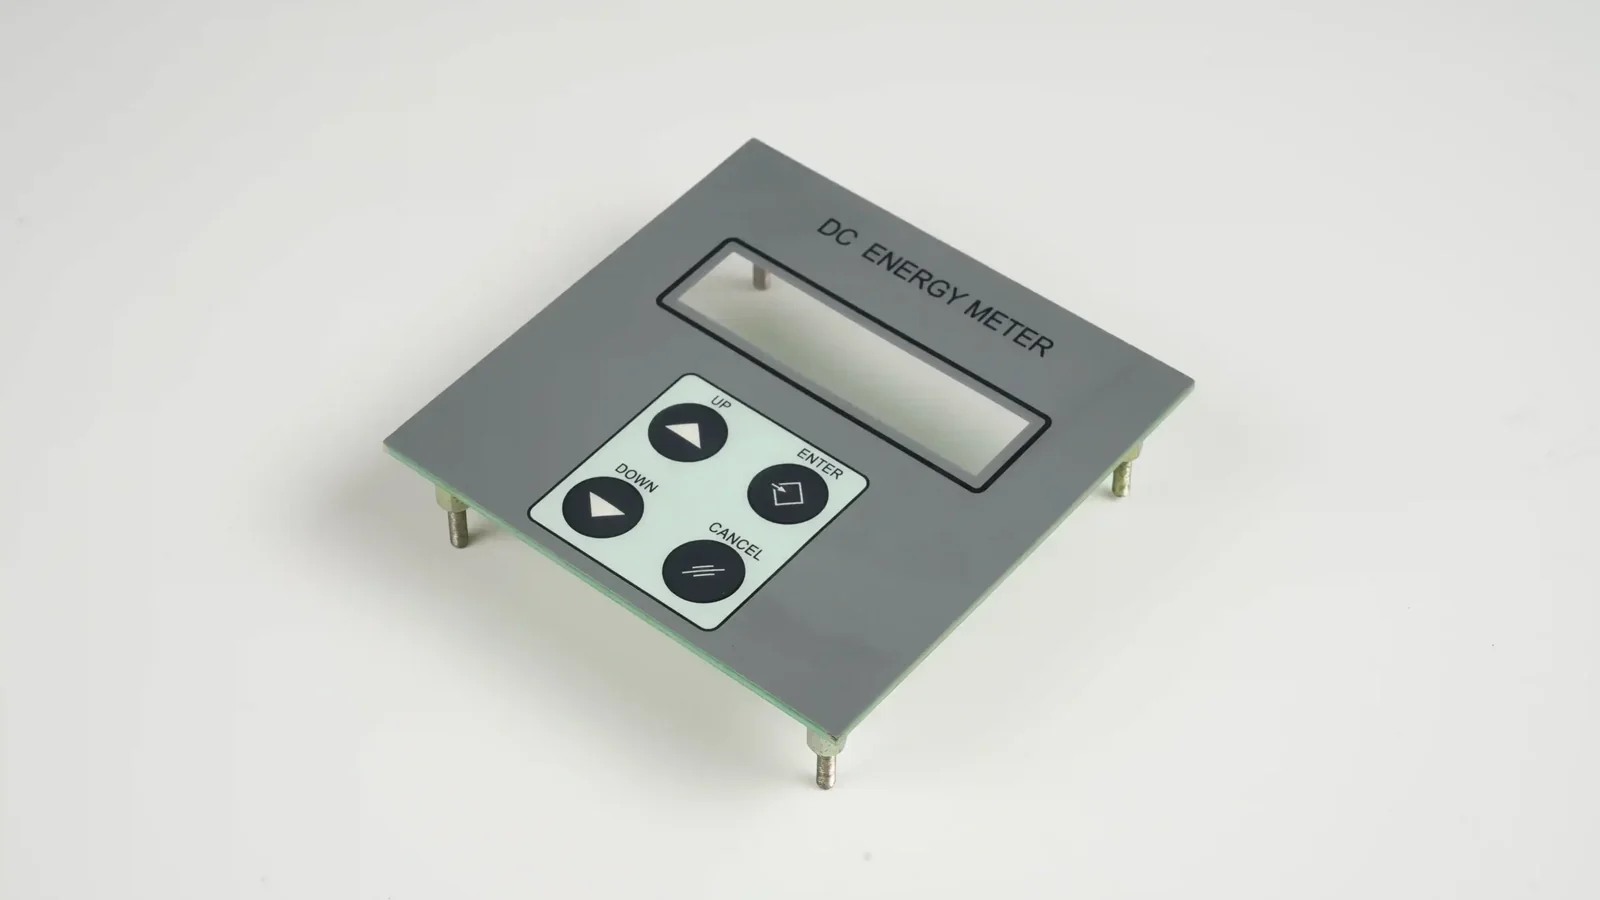
PCB ou FPC pour une IHM : comparez support, routage, composants, connecteurs, épaisseur, décharge de traction, accès et essais avant validation.
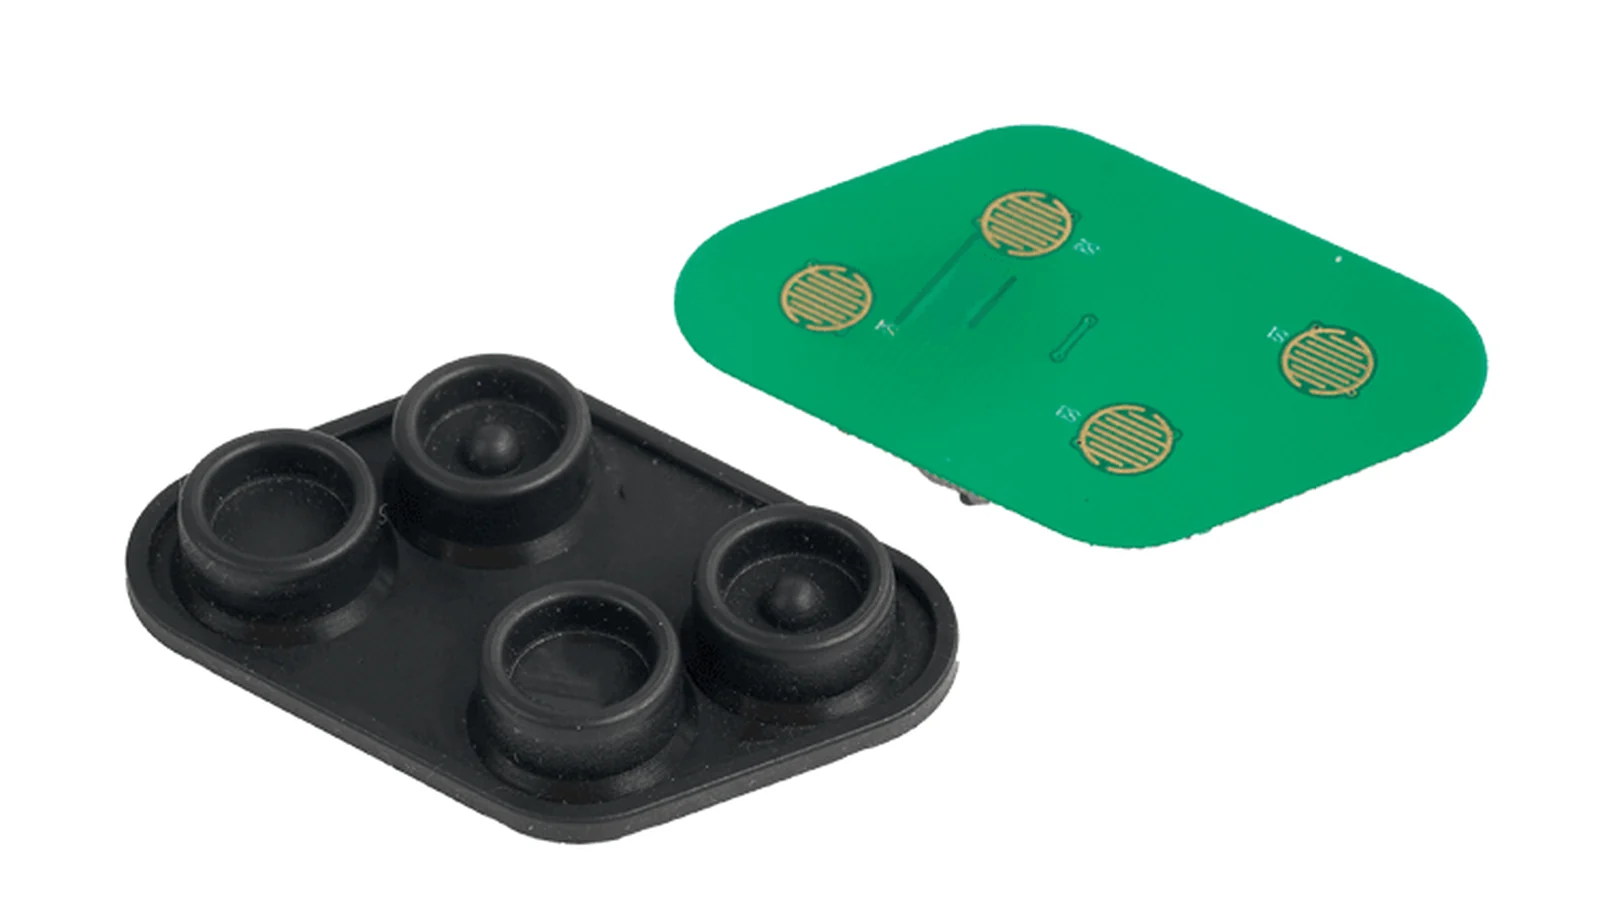
La conception d’une IHM à clavier silicone exige de maîtriser compression, contacts PCB, butées, chaîne de cotes, prototypes et validation.
Structurez les essais de fiabilité d’une IHM tactile capacitive : collage, gants, eau, CEM, climat, mécanique et critères d’acceptation.
Évaluez le coût total de possession d'une IHM industrielle selon 10 critères : NRE, validation, fiabilité, maintenance et obsolescence.
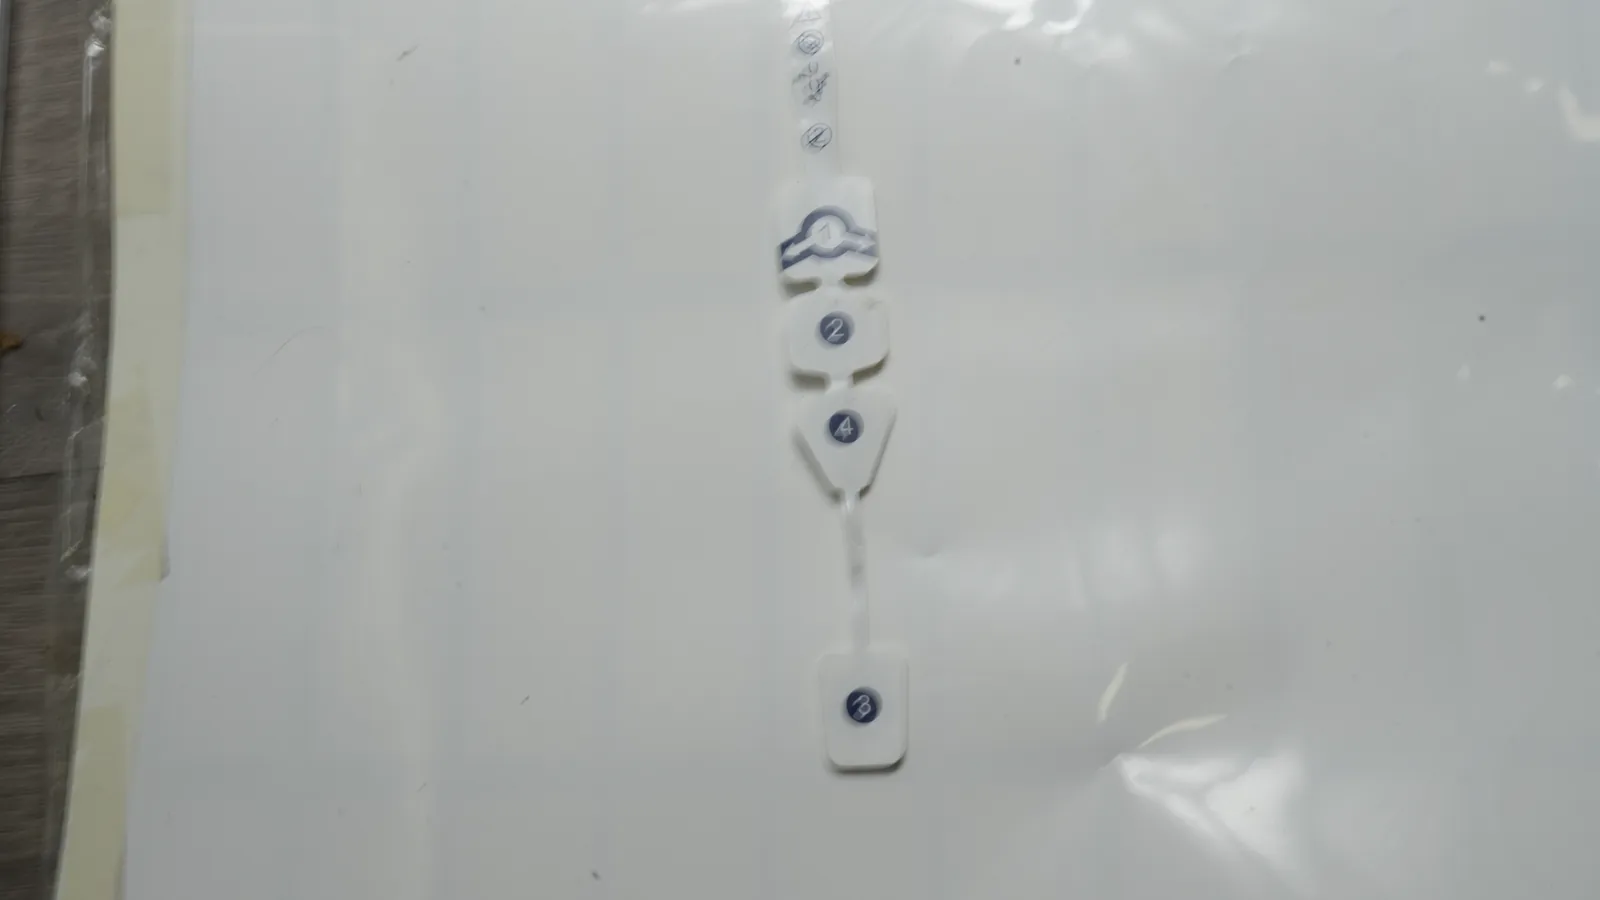
Fabrication des électrodes médicales sérigraphiées en huit étapes : substrat, encres, cuisson, diélectrique, découpe et limites de validation.
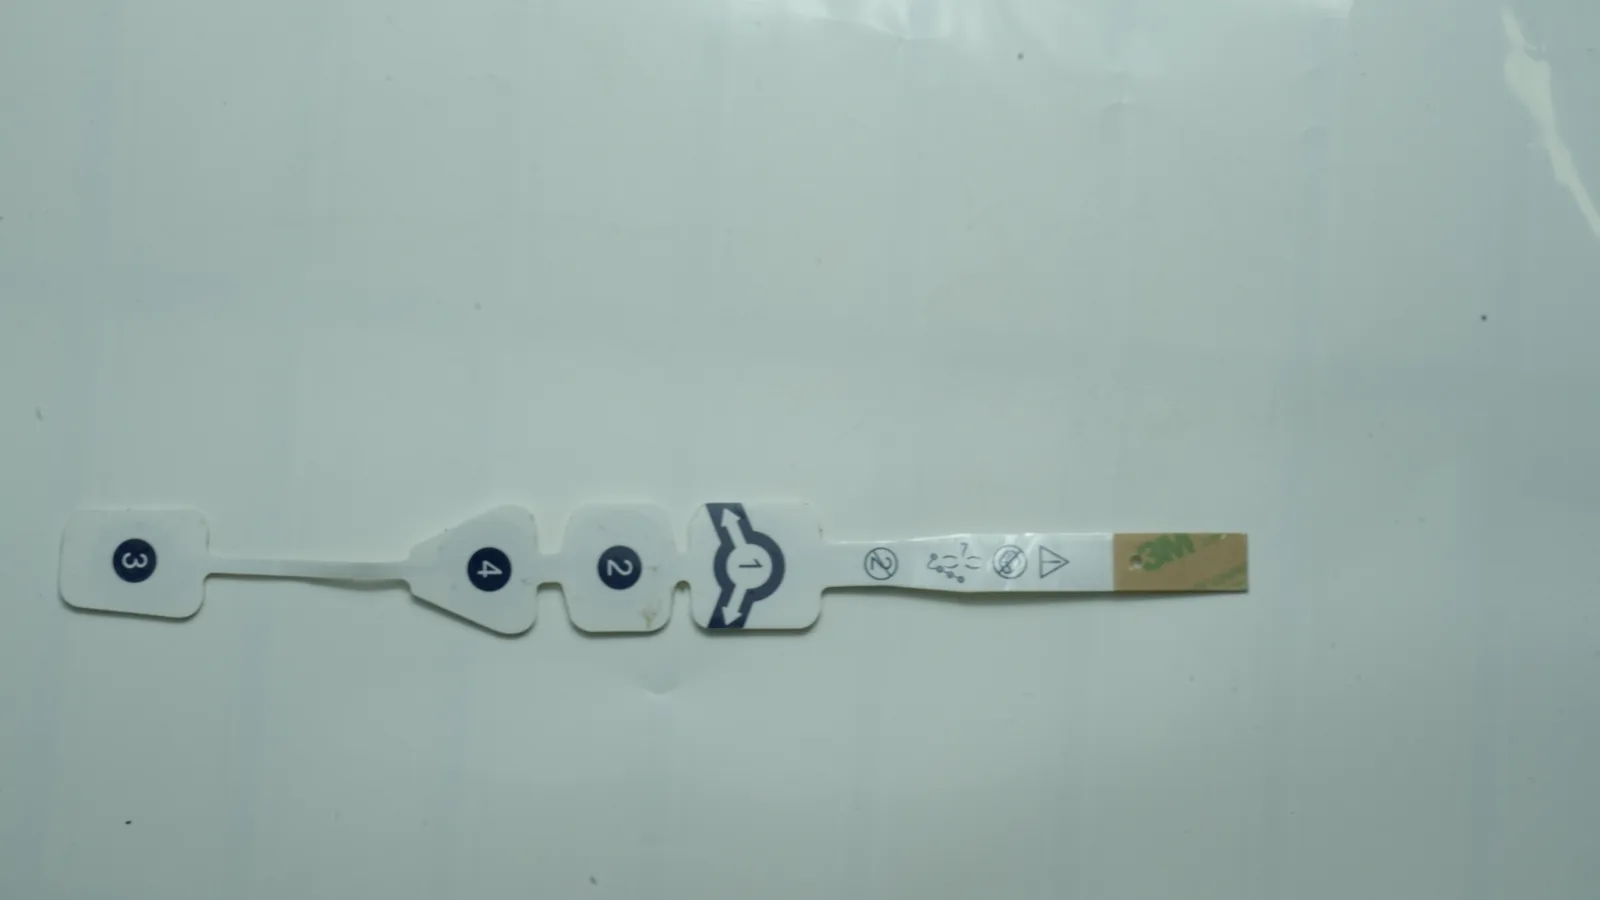
Guide de conception d'électrodes médicales sur mesure : géométrie, circuit sérigraphié, hydrogel, connexion, emballage et validation.
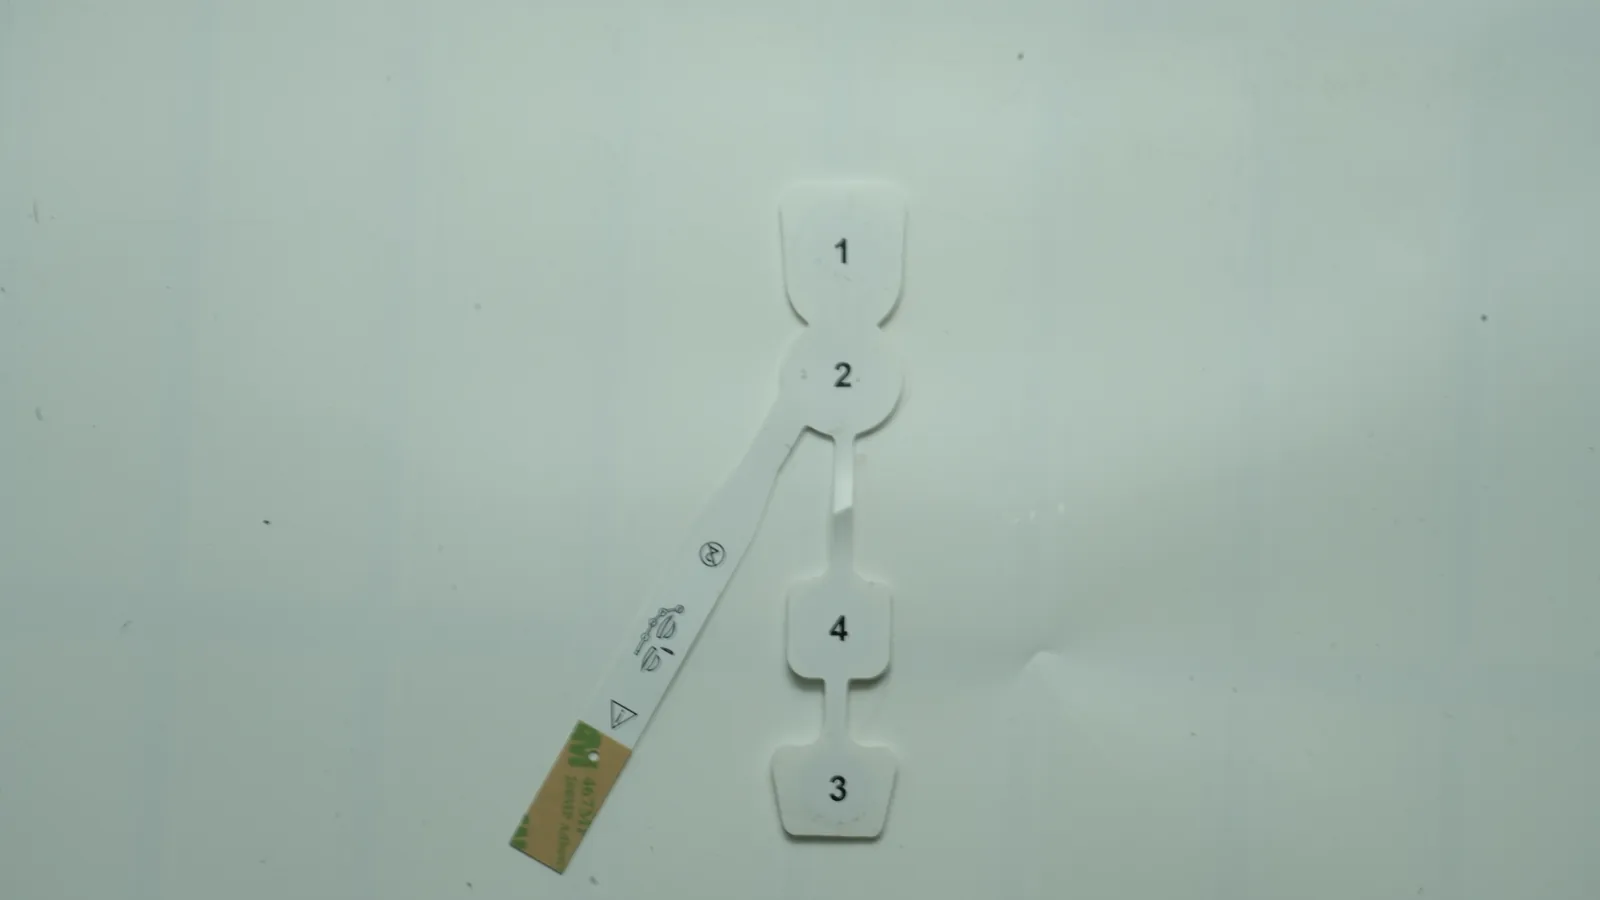
Comprenez la structure d'une électrode médicale : substrat, encre, diélectrique, adhésif, hydrogel et limites de validation du dispositif fini.
Électrode Ag/AgCl ou carbone : comparaison par rôle, polarisation, impression, substrat, coût et validation pour circuits médicaux et biocapteurs.
Comparaison technique des interfaces hydrogel et sèches selon le mouvement, le port, l'emballage, l'électronique et la validation du dispositif médical.
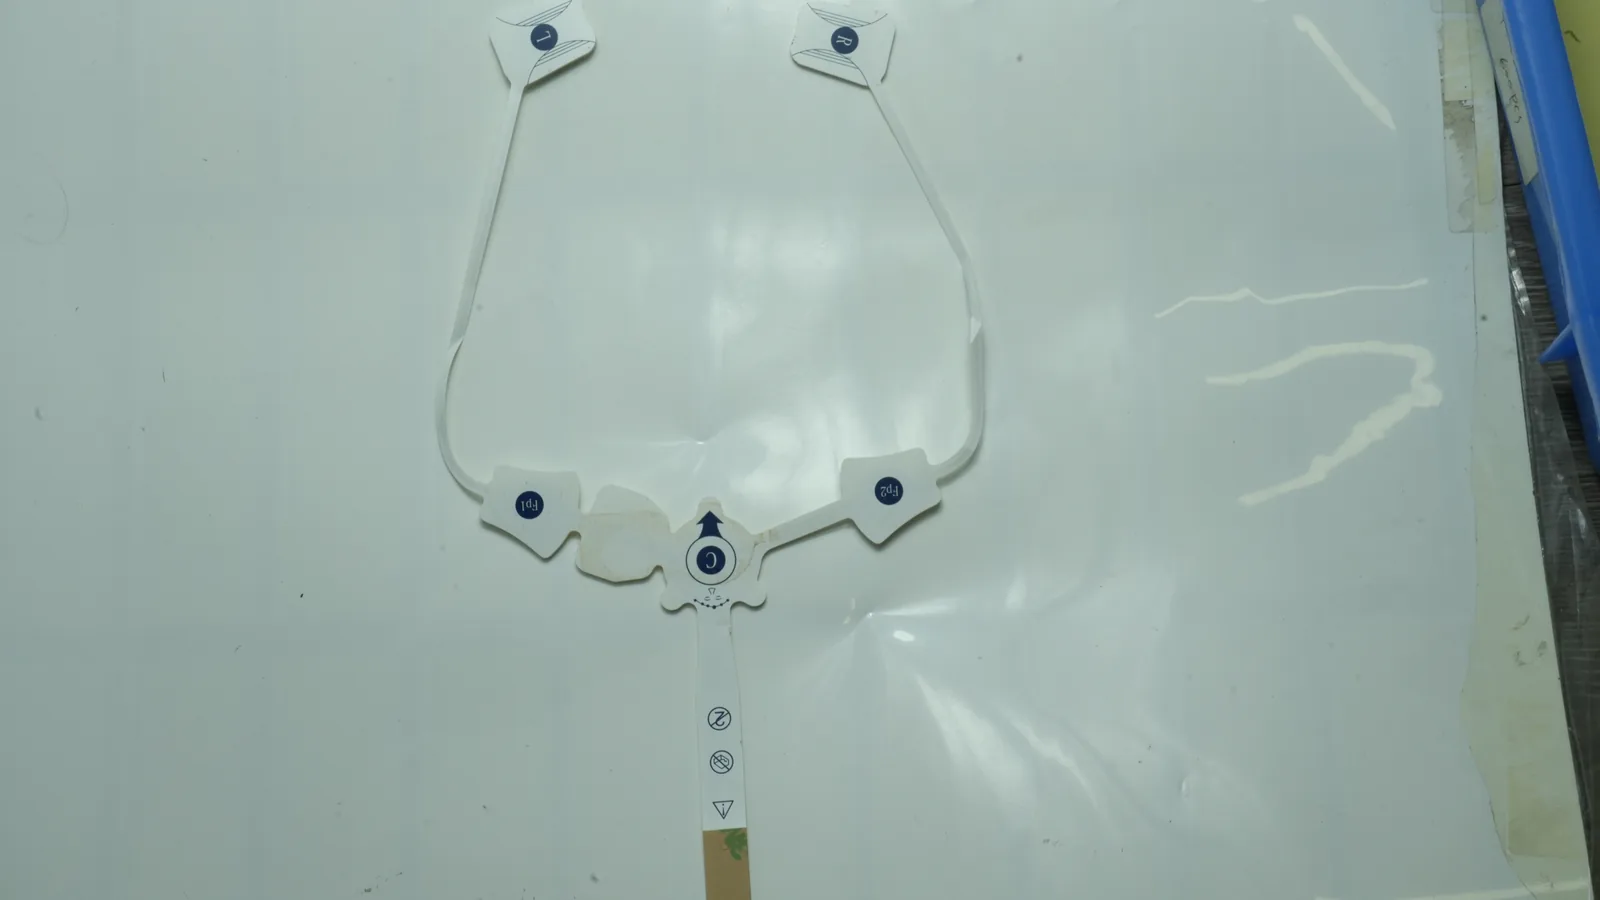
Comparez les électrodes d'enregistrement et de stimulation : fonction, surface active, matériaux, connectique, essais et responsabilités de validation.
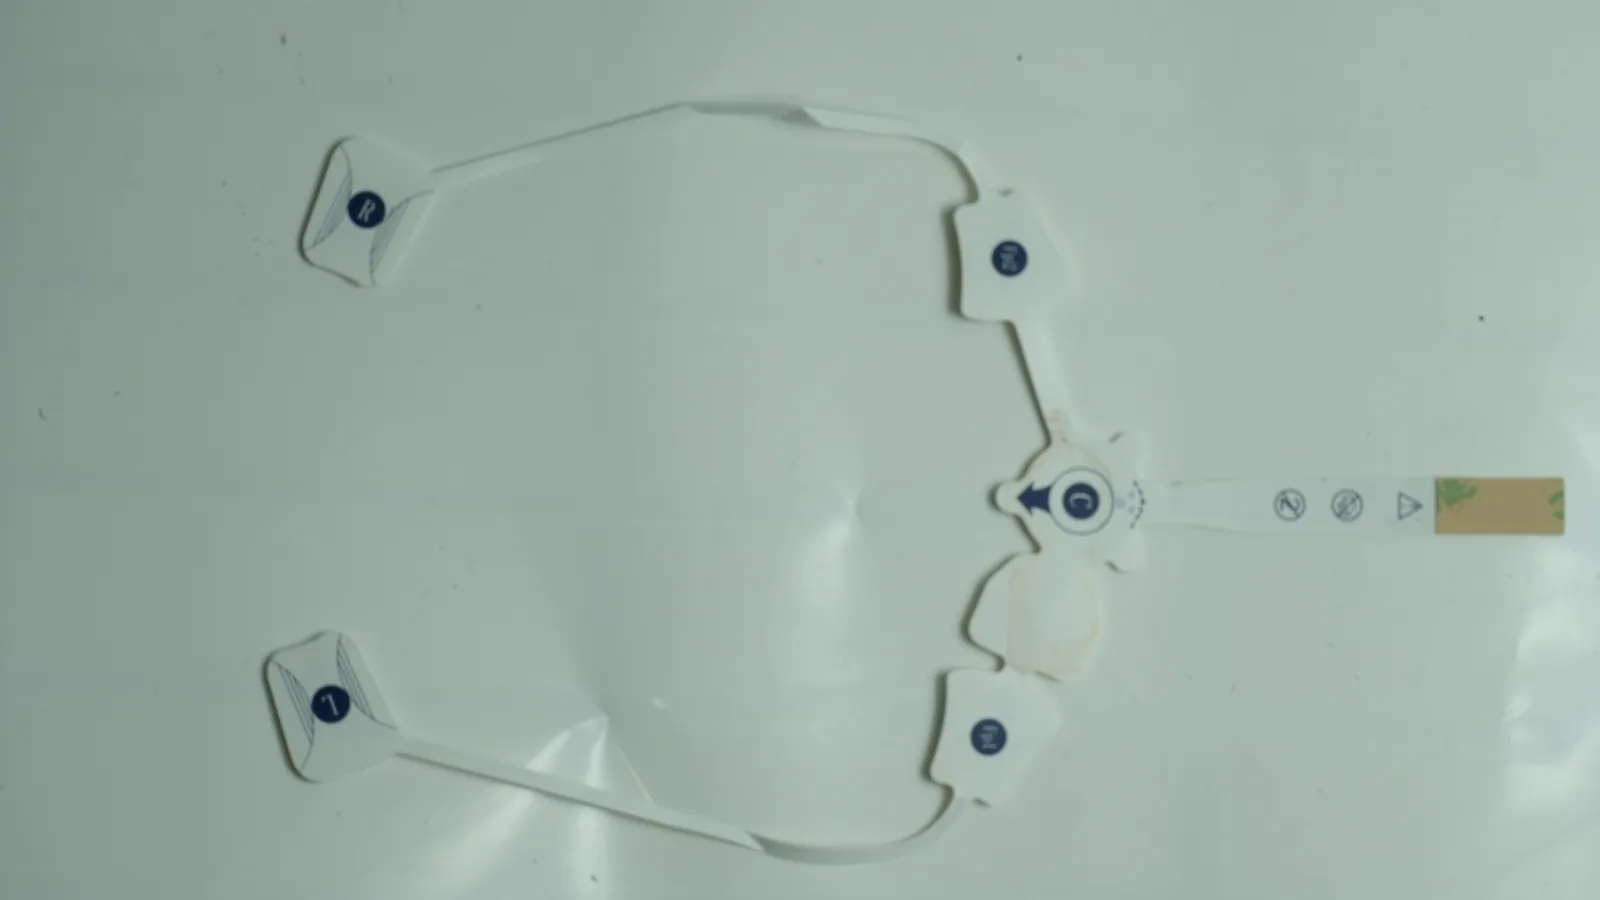
Comparez les électrodes ECG, EEG et EMG selon 8 critères : pose, géométrie, voies, tenue, connectique, défaillances, preuves et validation.
Comparez un substrat PET ou TPU pour électrodes imprimées selon l'allongement, le repérage, la cuisson, l'adhérence et l'assemblage du patch.
Comparez électrodes à hydrogel ou électrodes sèches : impédance, adhérence, port, résidus, stockage, découpe, emballage et validation.
Comparez quatre types de connecteurs pour électrodes selon l'accouplement, le chemin électrique, le soulagement de traction, l'emballage et les essais.
Préparez un dossier de devis pour électrode médicale avec plans cotés, tracés de couches, matériaux, interfaces, essais, emballage et responsables.
Sept jalons pour passer du prototype à la production d’un patch d’électrodes : essais d’impression, échantillon, validation dispositif et présérie.
Conception d'une matrice d'électrodes imprimées multicanal : 10 jalons pour géométrie, routage, croisements, languette, connecteur et contrôle.
Cadrez la conception de patch ECG avec 10 entrées OEM : géométrie, interface cutanée, connexion, emballage et responsabilités de validation.
Conception d’un réseau d’électrodes EEG : reliez géométrie, voies, routage, connecteur et contraintes de port avant de libérer le dossier OEM.
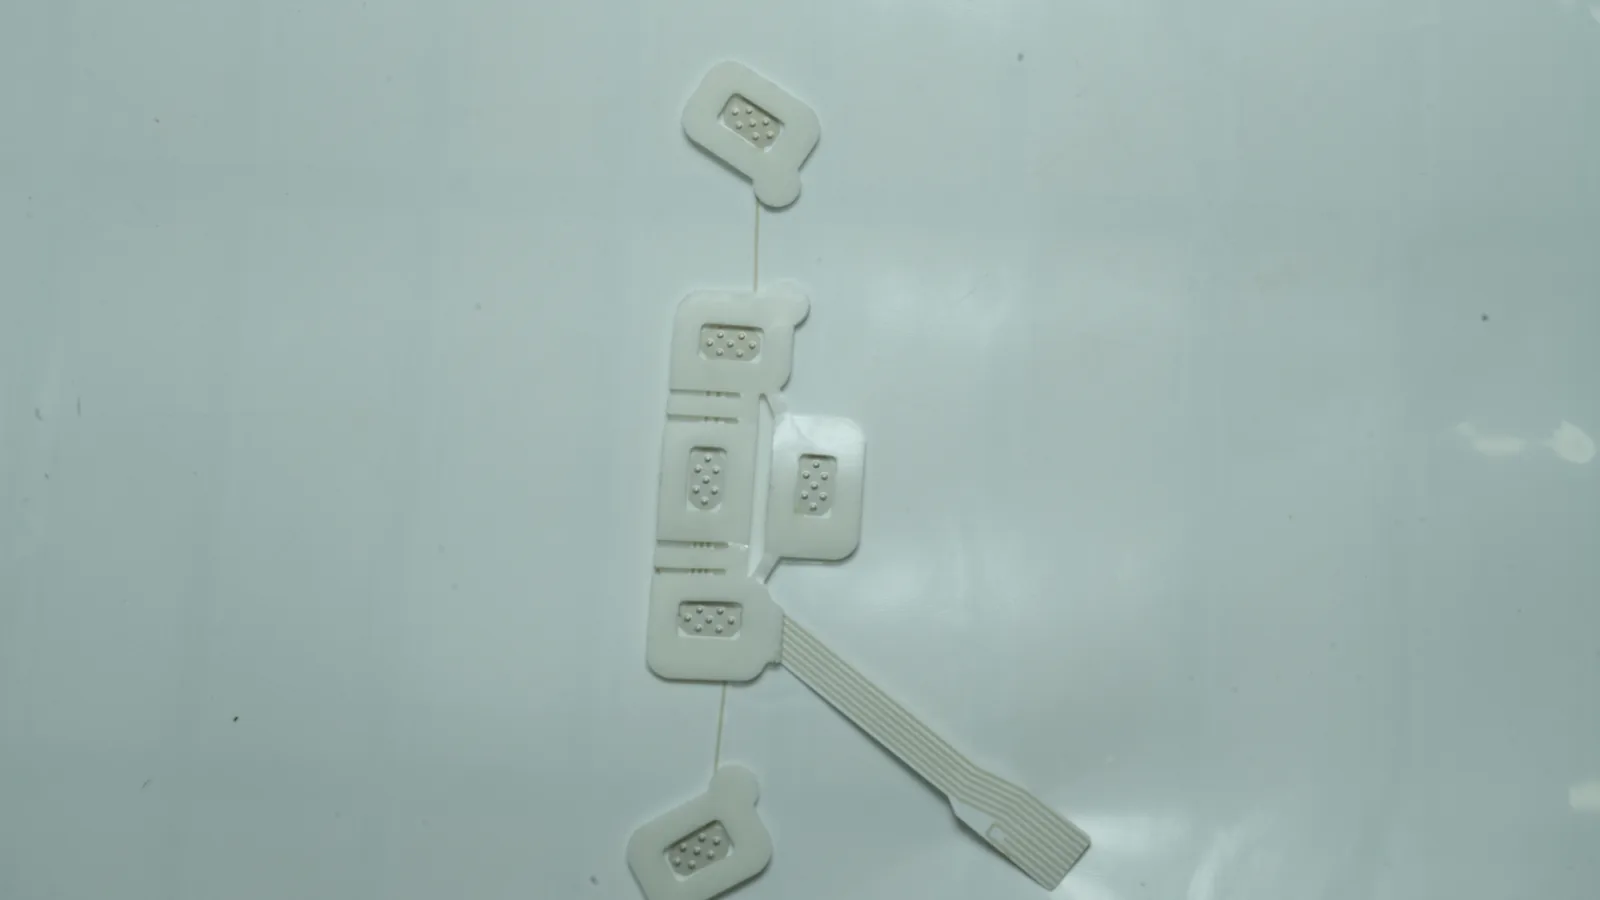
Définissez le placement des électrodes EMG de surface : entraxe, orientation, pistes, mouvement, connecteur et validation du patch flexible.
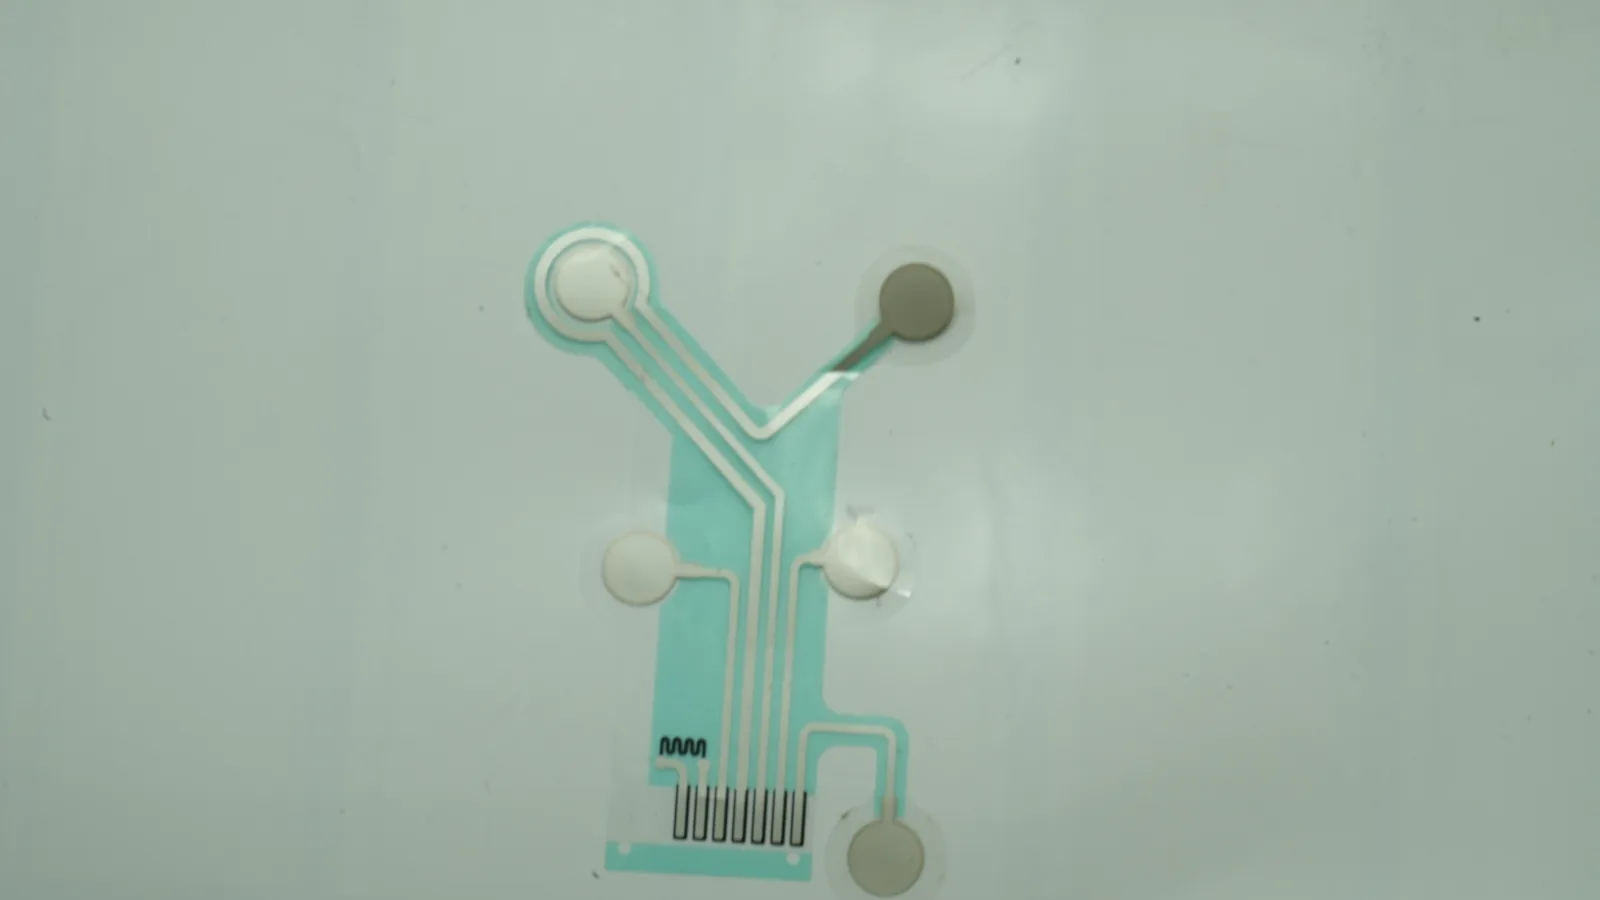
Guide de conception d’électrodes TENS : surface active, conducteur, hydrogel, effets de bord et validation de la répartition du courant.
Électrode neutre électrochirurgicale : 10 limites pour le conducteur, l’hydrogel, le CQM, l’emballage et la validation du dispositif.
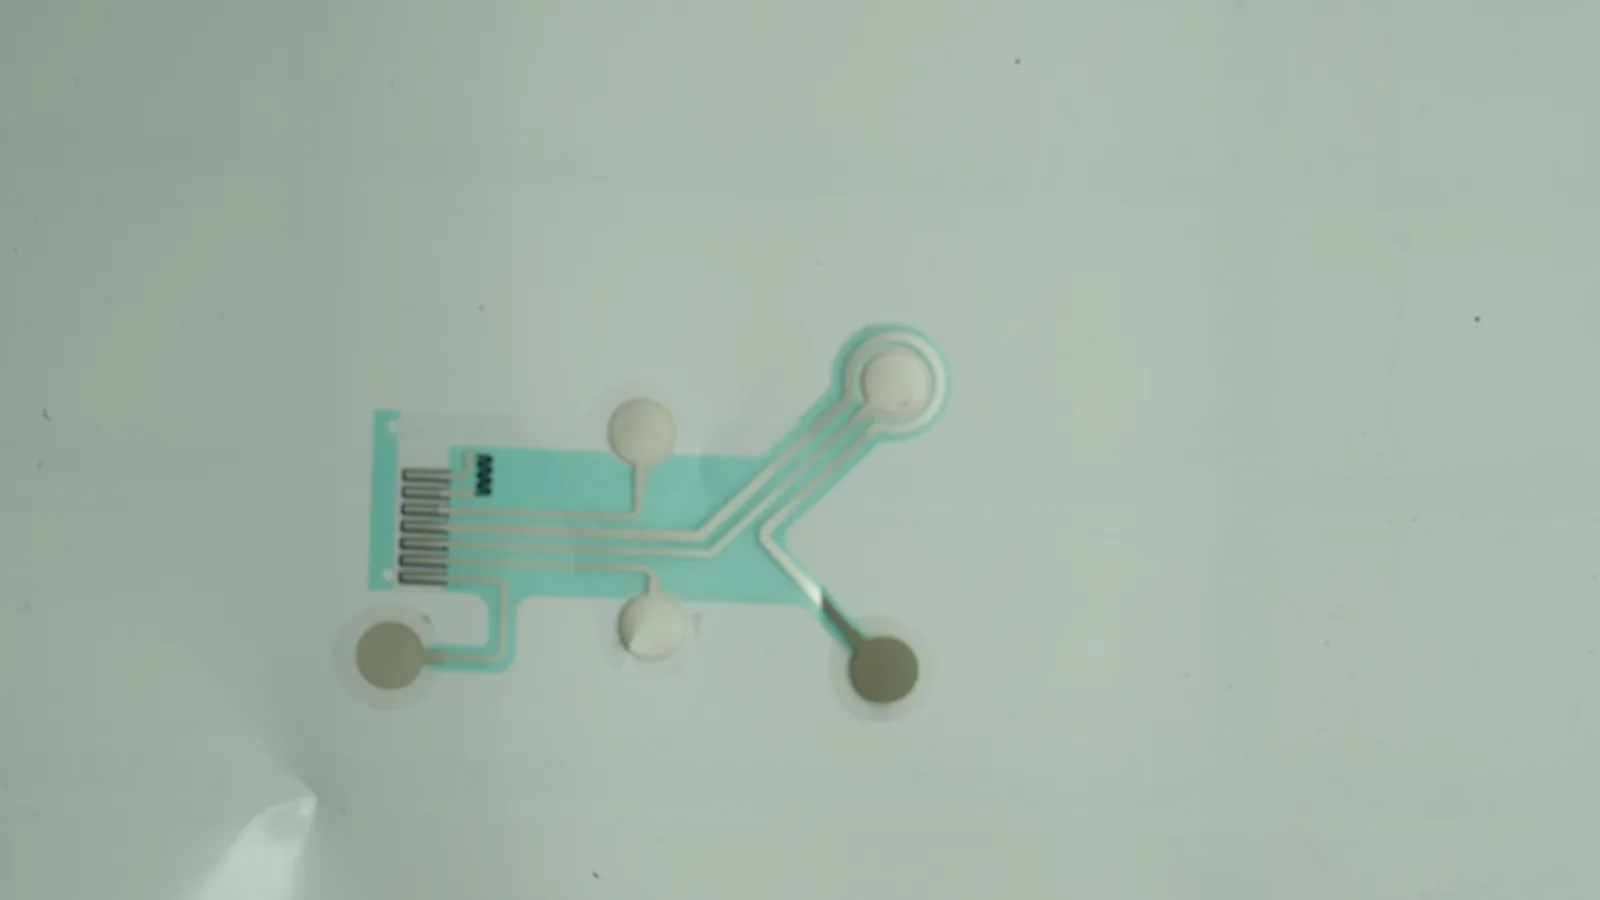
La conception de patch biocapteur à électrodes imprimées relie interface cutanée, support, interconnexion, encapsulation, essais et emballage.