Die UL- und CSA-Anforderungen an Folientastatur-Baugruppen ergeben sich nicht aus einem universellen „Folientastatur-Standard“, sondern aus dem Standard und Zertifizierungsfile des fertigen Geräts. Für OEMs gilt deshalb: zuerst Zielmarkt, Endproduktnorm, Sicherheitsfunktion und File-Inhaber klären; danach die genaue Baugruppe mit Materialtypen, Dicken, Farben, Drucksystemen, Klebstoffen, Leiteraufbau, elektrischen Ratings, Umgebung und Änderungsregeln abgleichen. Ein UL-94-Rating des Basisfilms, eine UL-969-anerkannte Klebstoffkonstruktion oder ein Recognized-Component-Zeichen kann die Bewertung vereinfachen. Keiner dieser Nachweise erteilt jedoch automatisch die Freigabe für die komplette Tastatur oder das jeweilige Endgerät.
Kapazitive Touch-Bedienung auf gekrümmten und 3D-Flächen ist für industrielle HMI machbar, wenn Sensor, Deckschicht, Klebstoff, Gehäuse, Display und Controller als ein gemeinsamer 3D-Stack entwickelt werden. Für OEM-Entwicklung, Produktdesign, Qualität und Einkauf lautet die wichtigste Grenze: Ein nomineller Krümmungsradius allein beweist keine Serientauglichkeit. Entscheidend sind lokale Folienverstreckung, die nach dem Formen tatsächlich erreichte Elektrodengeometrie, ein blasenfreier dielektrischer Aufbau, Leiterwiderstand, Massekopplung und die Signalreserve jedes Kanals. Bei einfach gekrümmten Flächen genügt oft eine konforme Sensorfolie; stark doppelt gekrümmte Freiformen benötigen dagegen Vorverzerrung, Formwerkzeug und eine Freigabe am vollständigen Bauteil.
Die passende HMI-Hardware für HLK- und Gebäudeautomation wird nicht zuerst über Displaydiagonale oder Protokoll-Logo ausgewählt. Die Empfehlung gilt für neue Geräte, Retrofit-Projekte und Varianten eines bestehenden Bedienpanels. Entscheidend sind die lokale Bedienaufgabe, der Einbauort, die physische BACnet-/Modbus-Anbindung, der Serviceweg und die Zuständigkeit bei der Inbetriebnahme. Für OEM-Entwickler, Konstruktion, Qualität und technischen Einkauf gilt: Erst den Bedien- und Schnittstellenumfang festlegen, dann Display, Touch, Frontpanel, Dichtung und rückseitige Anschlüsse dimensionieren. JASPER kann die fertigungsgerechte HMI-Baugruppe liefern; SPS-/SCADA-Programmierung, BACnet-Objektmodell und Modbus-Registermapping bleiben Aufgaben des Steuerungs- oder Systemintegrators.
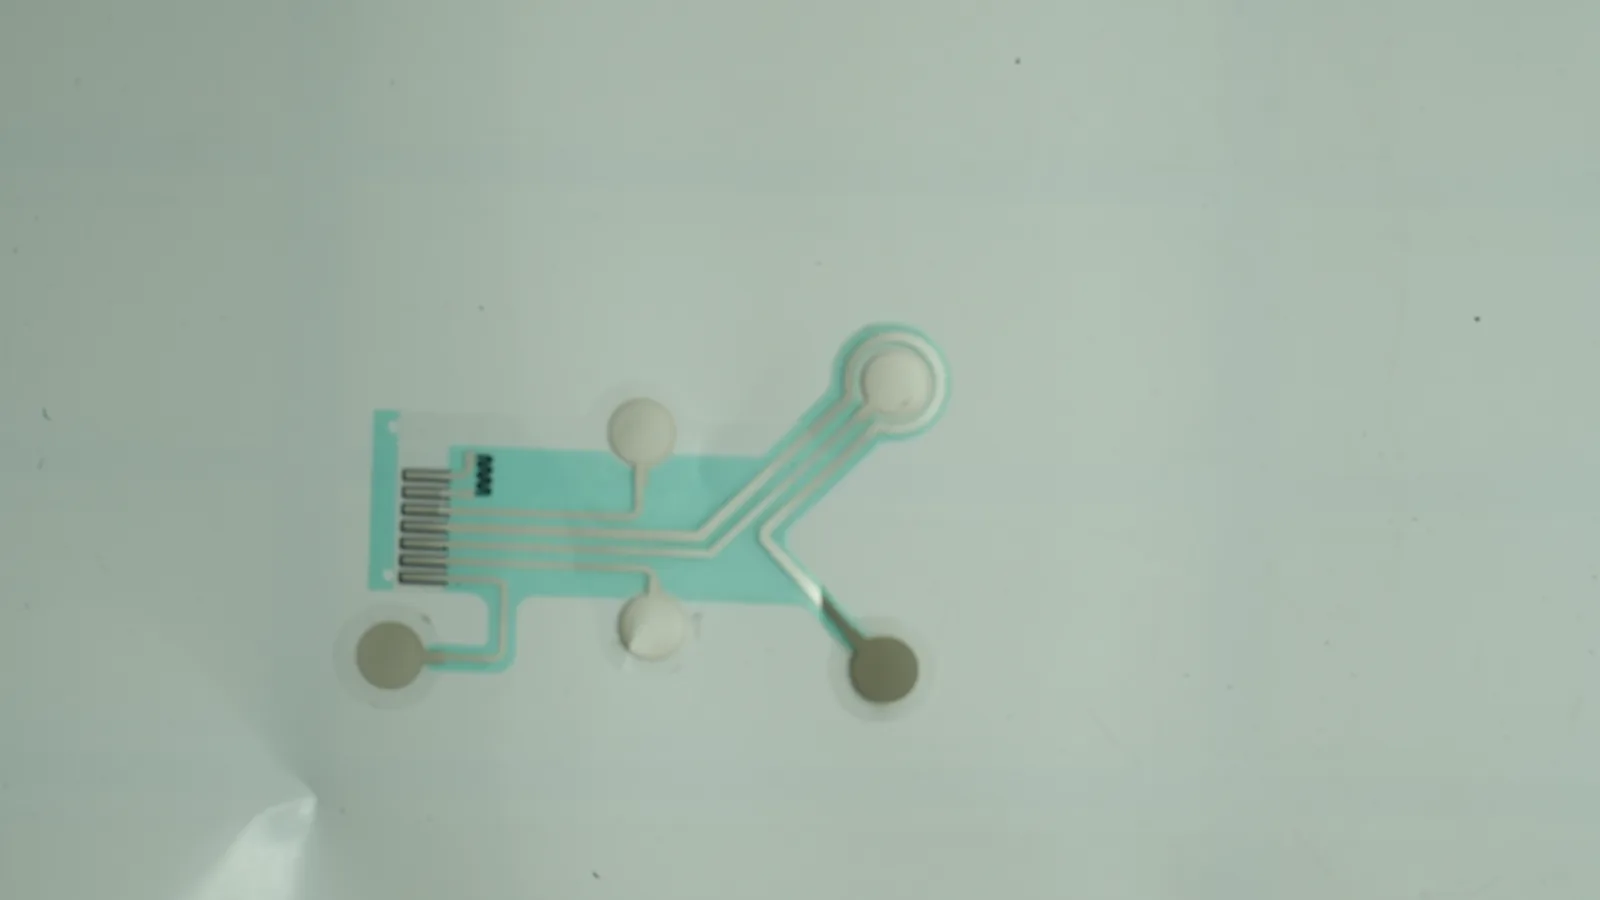
Die richtige Einweg-Medizinelektrode wird nicht nach Kataloggröße ausgewählt, sondern aus Zweckbestimmung, Messprinzip, Tragedauer, Körperstelle und Geräteschnittstelle abgeleitet. OEM-Teams sollten Geometrie, Substrat, Leiter- und Elektrodentinte, Hydrogel oder leitfähigen Klebstoff, Anschluss, Liner, Verpackung und Haltbarkeitsnachweis als eine kontrollierte Konfiguration spezifizieren. Die Vorauswahl sollte nur Varianten enthalten, deren aktive Fläche, Prozessfenster, Prüfmethode und Verantwortungsübergabe eindeutig dokumentiert sind. Offene Annahmen werden vor der Bemusterung als Verifikationslücke gekennzeichnet. Der Komponentenhersteller kann Material-, Prozess- und Bauteildaten liefern; biologische Sicherheit, elektrische Systemleistung und Zulassung des fertigen Medizinprodukts bleiben beim Endprodukthersteller.
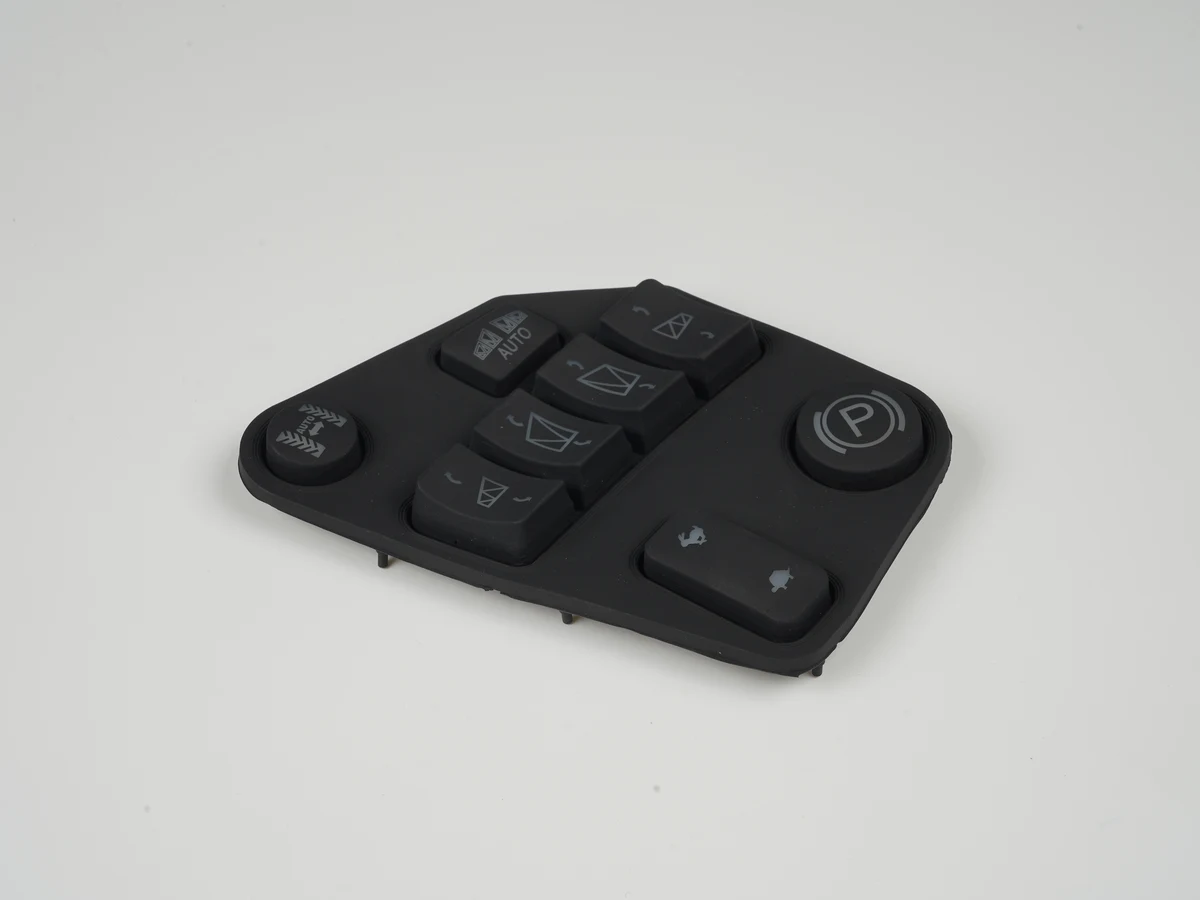
EMV-Abschirmung für Silikonschaltmatten ist eine durchgängige leitfähige Architektur, keine einzelne Materialoption. Sie muss Störstrom von der Bedienoberfläche über Schirmfläche, Randinterface und einen definierten Bonding-Punkt ableiten, ohne Schaltkontakte, Tastenhub, Beleuchtung oder Umweltdichtung zu beeinträchtigen. Für OEM-Entwicklung, Qualität und technischen Einkauf lautet die belastbare Empfehlung deshalb: erst Störquelle, Frequenzbereich und Geräteanforderung festlegen, dann Beschichtung, leitfähiges Formteil, separate Folie oder Gehäuseschirm auswählen. Entscheidend sind elektrische Kontinuität, Kontaktierung, Flanschkompression, PCB-Rückstrompfad, Kraft-Weg-Kurve und die Prüfung am montierten Endgerät. Ein hoher dB-Wert eines Materialcoupons allein ist keine Freigabe.
Ein normally closed membrane switch ist ein Folientaster, dessen Kontakt im unbetätigten Ruhezustand leitend ist und beim Drücken öffnet. Für OEM-Bedienfelder ist diese Öffnerfunktion eine Sonderkonstruktion: Sie lohnt sich, wenn der reale Ruhekontakt elektrisch erforderlich ist. Soll nur die Softwarelogik invertiert werden, ist ein üblicher Schließer meist einfacher. Entscheidend sind Kontaktvorspannung, Spacer- und Aktuatorgeometrie, Pull-up oder Pull-down, zulässiger Dauerstrom, Eingangspegel, Prellfilter und die gewünschte Reaktion auf Leiterbruch oder Kurzschluss. NC bedeutet dabei nicht automatisch „fehlersicher“. Für Last-, Not-Halt- oder Sicherheitsfunktionen reichen Kontaktart und Folientastaturen allein nicht als Nachweis.
HMI-Panels für Chemieanlagen müssen als kompletter Frontaufbau gegen die reale Umgebung ausgelegt werden. Ein IP-Code oder die Angabe „Edelstahl“ reicht nicht. Für OEM-Konstruktion, Qualität und technischen Einkauf zählen Prozessstoffe samt Konzentration und Temperatur, Reinigungsmedien, Ex-Zone, Handschuhe, Umgebungslicht, Potenzialausgleich, Einbaugeometrie und Wartungsweg. Die Empfehlung gilt für Display, Touch, Overlay, Schaltung sowie Gehäuseschnittstellen; PLC- und SCADA-Programmierung gehören nicht zum Fertigungsumfang. Bei kundenspezifischen HMI-Baugruppen sollte deshalb zuerst die Expositionsmatrix freigegeben werden, danach der Material- und Schnittstellenstack und zuletzt der Nachweis am seriennahen Einbau.
HMI-Hardware für Medizintechnik ist die physische Bedien- und Anzeigeeinheit eines medizinischen Geräts: Frontfläche, Eingabeelement, Display, Schaltung, Dichtung, Träger und elektrische Schnittstellen. Für OEM-Entwickler ist nicht ein einzelnes „Medical-Grade“-Bauteil entscheidend, sondern der abgestimmte Aufbau unter den realen Nutzungsbedingungen. Reinigungschemie und Wischverfahren, Handschuhtyp und Feuchtigkeit, Displayhelligkeit und optischer Stack, Gehäuseausschnitt, Masseführung, Kennzeichnung sowie sicherheitsbezogene Bedienaufgaben müssen als Designinputs feststehen. Die HMI-Baugruppe kann dafür geprüft und revisionsgeführt geliefert werden. Die vollständige Risikobeurteilung, IEC-60601-Bewertung und Konformität des fertigen Medizinprodukts bleiben jedoch beim Gerätehersteller.
HMI-Hardware für Luftfahrt- und Cockpit-Systeme ist keine Standard-Bedieneinheit mit einem nachträglich gewählten „Aerospace“-Etikett. Für OEM-Projekte empfiehlt sich eine Baugruppenarchitektur, in der Display, Touch oder Tasten, Frontplatte, Beleuchtung, Dichtung, Schaltung, Steckverbinder und Gehäuse als ein vollständig prüfbarer Stack spezifiziert werden. Entscheidend sind Einbaulage, Massebudget, Vibrationsprofil, Tag-/Nachtlesbarkeit, Handschuhbetrieb, eindeutige Zustandsrückmeldung, Flammability-Nachweise und die vom Systemintegrator festgelegte Qualifikationsbasis. Ein Hersteller von HMI-Baugruppen kann diese Hardware fertigungsgerecht umsetzen und dokumentieren; die Luftfahrzeugzulassung sowie die Sicherheits- und DO-160-Kategorien bleiben beim zuständigen Antragsteller und Systemteam.
Eine Folientastatur ist für ein Haushaltsgeräte-Bedienfeld geeignet, wenn eine flache, grafisch frei gestaltbare Eingabe mit definierten Schaltkontakten in das Gehäuse integriert werden soll. Für Mikrowellen, Backöfen, Dunstabzüge, Wasch- und Kleingeräte entscheidet jedoch nicht die Tastatur allein über die Zuverlässigkeit. OEM-Entwicklung, HMI-Design, Qualität und Einkauf müssen Tastenlayout, Schaltung, Frontfolie, Klebstoff, Dampf- und Temperaturprofil, Reinigungsmedien, Beleuchtung, Fenster, Anschlussfahne und Gehäusedichtung gemeinsam spezifizieren. Die Empfehlung endet dort, wo hohe mechanische Lasten, blinde Bedienung mit ausgeprägtem Tastenhub oder direkte Strahlungswärme eine andere Bedientechnik verlangen.
Sichere HMI-Panels entstehen nicht durch ein einzelnes Frontglas, Schloss oder Prüfsiegel. Die Hardware kann physische Angriffsflächen verkleinern, Servicezugänge aus dem öffentlichen Bereich verlagern, Manipulationsspuren sichtbar machen und einen getrennten Signalweg für kritische Anzeigen bereitstellen. Sie kann jedoch weder Benutzer authentifizieren noch Firmware signieren, Netzwerkverkehr segmentieren oder die Integrität von PLC-/SCADA-Daten garantieren. Für OEM-Entwickler lautet die belastbare Empfehlung deshalb: Zugänge nach Nutzung und Bedrohungsmodell minimieren, Debug- und Medienpfade über den Produktlebenszyklus definieren und jede Grenze an Elektronik-, Firmware- und Systemverantwortliche übergeben. Entscheidend sind Portbedarf, Servicekonzept, Gehäusezugang, Vertrauensquelle, Umgebung und Prüfnachweis.
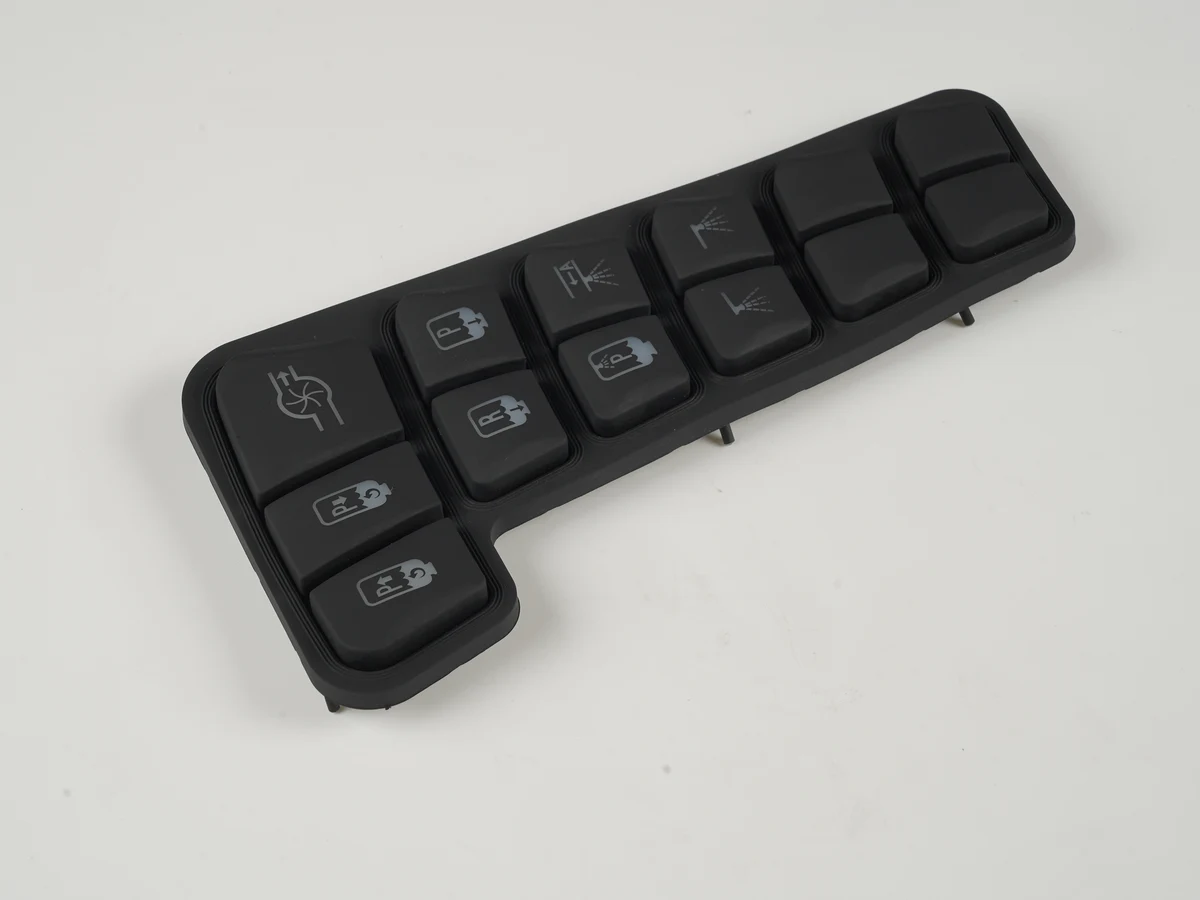
Robuste Silikonschaltmatten für Wehrtechnik sind kundenspezifisch geformte Bedien- und Dichtelemente, deren Tasten einen definierten Kraft-Weg-Verlauf erzeugen und Kontakte auf einer Leiterplatte schließen. Sie eignen sich für militärische Geräte, wenn Geometrie, Gehäuseflansch, Kontaktpaarung, Beschriftung, Beleuchtung und Prüfplan als ein System entwickelt werden. Eine lose Matte ist weder automatisch IP-geschützt noch „MIL-STD-zertifiziert“. Entscheidend sind Einsatzprofil, Handschuhbedienung, Temperaturwechsel, reale Betriebsflüssigkeiten, Abrieb, EMV/ESD und der Nachweis an der montierten Baugruppe. In englischen Lastenheften bezeichnet silicone rubber keypads military denselben Beschaffungsgegenstand. Ausgangspunkt sind projektspezifische Silikonschaltmatten , nicht universelle Katalogwerte.
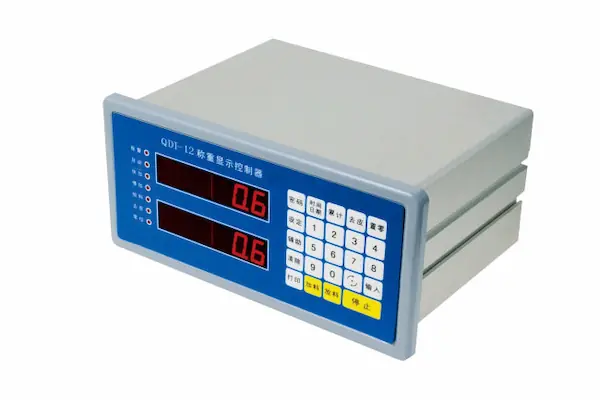
HMI-Hardware für Öl- und Gasanlagen muss zuerst zum Aufstellort und zum Explosionsschutzkonzept passen; Displaygröße und Rechnerleistung kommen danach. Für OEMs und Anlagenbauer sind Zone beziehungsweise sicherer Bereich, Gerätekategorie oder EPL, Stoffgruppe, Temperaturklasse, Umgebungsbereich, Bedienung mit den realen Handschuhen, Sonnenlast, Vibration, Korrosionsmedien, Dichtpfad, Potentialausgleich und Kabelübergang die entscheidenden Eingaben. Eine kundenspezifische Frontbaugruppe kann Display, Touch, Overlay, Schaltung und Gehäuseschnittstelle zusammenführen. Sie ersetzt jedoch weder die Zoneneinteilung noch die Konformitätsbewertung des fertigen Geräts. PLC- und SCADA-Programmierung liegen außerhalb dieses Fertigungsscope.
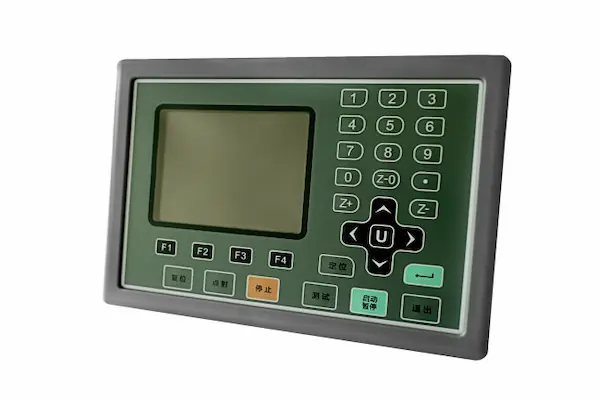
HMI-Hardware für Wasser- und Abwasseranlagen muss nach der realen Einbausituation ausgelegt werden, nicht nach einer isolierten IP-Zahl. Für OEM-Konstruktion, Qualität und technischen Einkauf sind fünf Eingaben entscheidend: Wasser- und Chemikalienkontakt, Bedienung mit nassen Handschuhen, Ablesebedingungen, Schnittstellen zum Schaltschrank und Wartungsablauf. Empfohlen wird eine als System spezifizierte Frontbaugruppe aus Display, Touch oder Tasten, Deckscheibe beziehungsweise Overlay, Dichtfuge, Träger, Schaltung und abgedichteten Anschlüssen. PLC- und SCADA-Programmierung gehören nicht zu dieser Fertigungsentscheidung. In Ex-Bereichen, bei dauerhaftem Untertauchen oder sicherheitsgerichteten Bedienfunktionen reicht eine gewöhnliche kundenspezifische HMI-Baugruppe nicht aus.
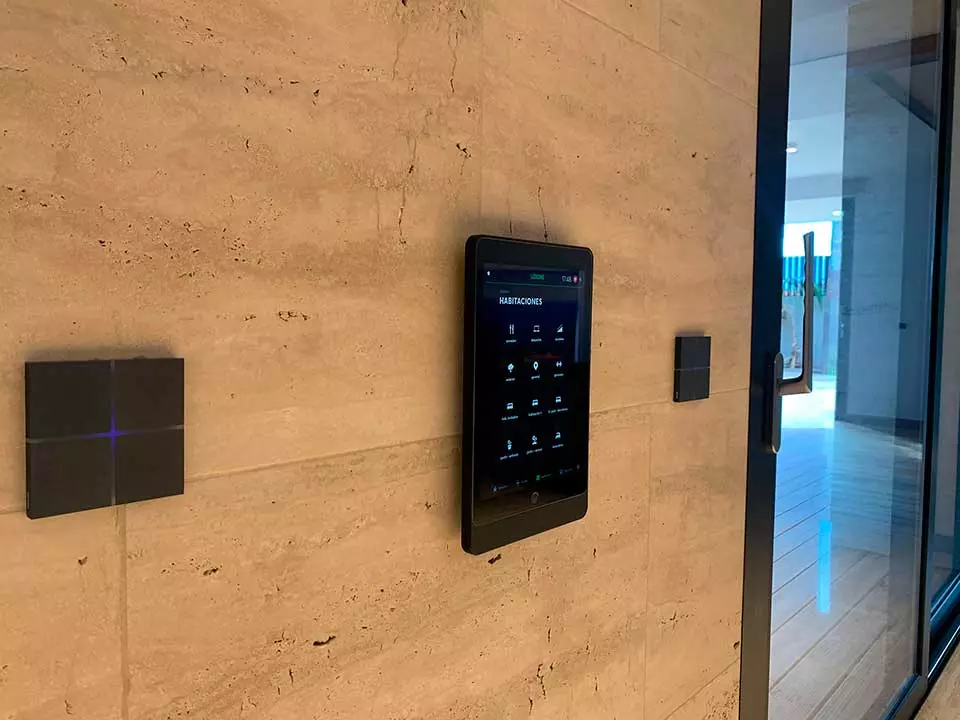
Ein kapazitives Touchpanel für die Hausautomation – in internationalen Lastenheften oft als „home automation capacitive touch panel“ bezeichnet – ist sinnvoll, wenn eine geschlossene, frei gestaltbare Bedienfront mit reproduzierbarer Fingerbedienung benötigt wird. Für OEMs entscheidet aber nicht das Schlagwort PCAP, sondern der vollständige Stack: Frontmaterial und Dicke, Sensoraufbau, Klebung, Display oder Icon-Beleuchtung, Controller-Tuning, Host-Schnittstelle, Einbauraum und Betriebszustände. Nasse Hände, Kondensation, EMV und Standby-Leistung müssen am Endgerät geprüft werden. Bei sicherheitskritischen Einzelaktionen, dauerhaft stehender Flüssigkeit oder zwingender Bedienung mit beliebigen Handschuhen kann eine mechanische oder redundante Eingabe die bessere Wahl sein.
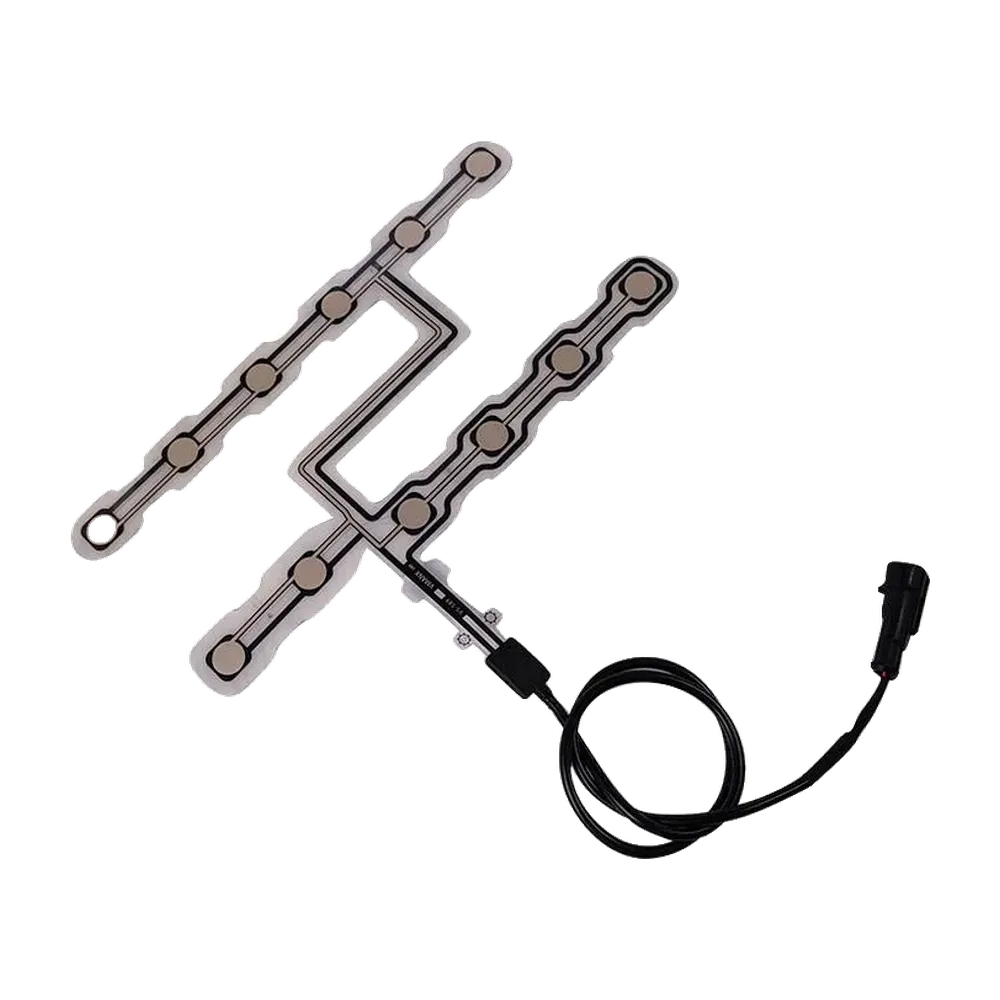
Kurzantwort: Bei einer Sitzbelegungserkennung mit Dual-Tension-Klassifizierung bedeutet „dual“ entweder zwei definierte Schaltstufen oder zwei getrennt auswertbare Sensorkanäle. Beides ist nur sinnvoll, wenn die zweite Information eine konkrete Entscheidung verbessert: etwa die Trennung von leer, Übergang und belegt oder die Plausibilisierung eines ersten Kanals. Für OEM-, Sitz- und Qualitätsteams liegt die entscheidende Grenze im Gesamtfahrzeug: Die flexible Sensorkomponente liefert Signale; Klassengrenzen, Fehlerreaktion und Rückhaltestrategie verantwortet der OEM. Ausgelegt werden Sitzbelegungssensoren deshalb nicht nach einem pauschalen Gewicht, sondern nach Sitzlastpfad, Zonenabdeckung, Schaum und Bezug, Hysterese, Tail-Routing, Diagnoseziel und Validierungsplan.
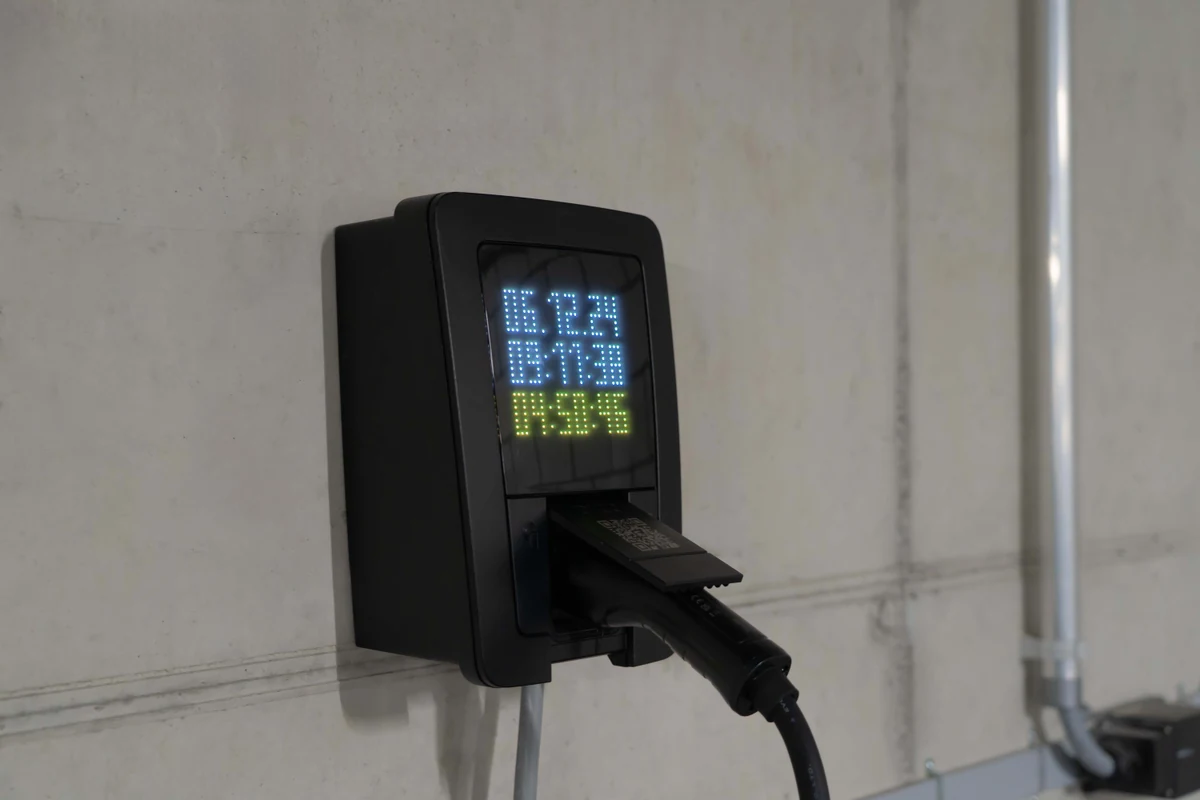
HMI-Hardware für Ladeinfrastruktur und Wallboxen ist die abgestimmte Frontbaugruppe aus Deckglas oder Overlay, Display, Touchsensor, Dichtung, Träger, Leiterplatte, Kabeln und Gehäuseschnittstellen. Für OEM-Entwicklungen empfiehlt sich keine pauschale Displayklasse. Die Auswahl muss vom Einbauort, Umgebungslicht, Vandalismusrisiko, Bedienung mit Handschuhen und Wasser, Payment-/RFID-Zonen, Temperatur- und UV-Lasten sowie vom Austauschkonzept ausgehen. JASPERs Fertigungsumfang kann die Front- und HMI-Hardwarebaugruppe umfassen; Ladecontroller, OCPP-Backend sowie PLC-/SCADA-Programmierung bleiben separate Systemverantwortungen. Freigegeben wird nicht das Datenblatt eines Einzelteils, sondern die repräsentative Endbaugruppe im vorgesehenen Einbauzustand. Entscheidend sind definierte Systemgrenzen und prüfbare Akzeptanzkriterien.
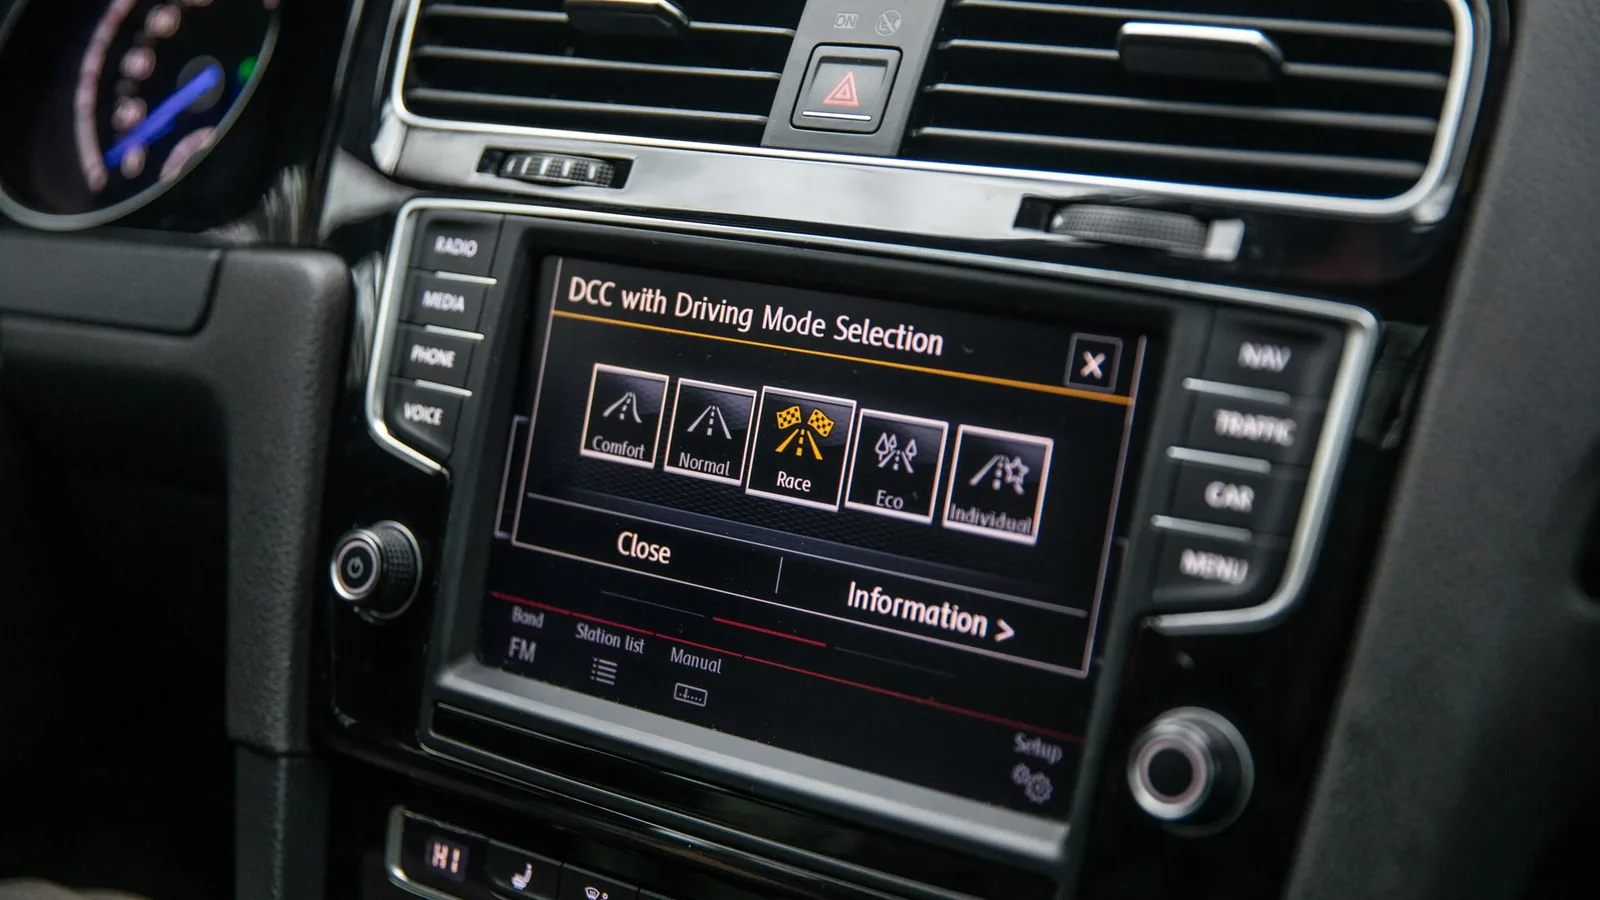
Dieser Leitfaden zur Integration von Automotive-HMI-Hardware richtet sich an OEM-Systementwicklung, Tier-1-Hardware, Produktdesign, Qualität und technischen Einkauf. Die Integration gelingt, wenn Display, Touchsensor, Deckglas oder Overlay, taktile Bedienelemente, Elektronik, Tail, Steckverbinder und Gehäuse als gekoppeltes System spezifiziert werden. Einbauort und Bedienrisiko stehen zuerst fest; daraus folgen Optik, Mechanik, EMV und Validierung. Eine fertigungsgerechte HMI-Baugruppe endet an klar definierten elektrischen und mechanischen Schnittstellen. Fahrzeugsoftware sowie PLC-/SCADA-Programmierung gehören nicht zu diesem Fertigungsumfang. Zentrale Eingaben sind Sichtfeld, Umgebungslicht, Bedienfunktionen, Lastkollektiv, Bauraum, Kabelbaum, Massekonzept und die vertragliche Prüfverantwortung.
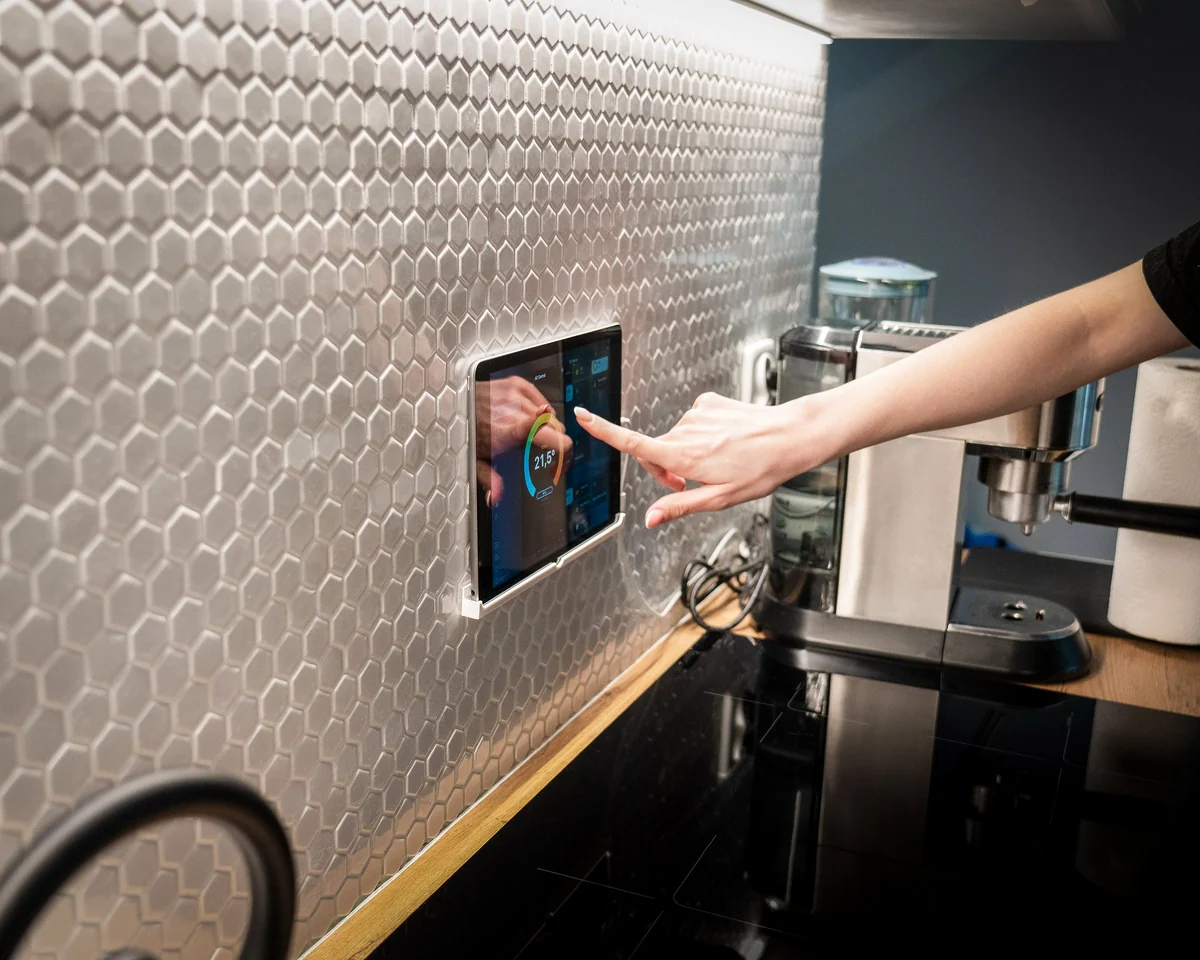
Remote- und Wireless-HMI-Hardware entwickeln heißt, zwei Entscheidungen sauber zu trennen: Wo läuft die Bedienoberfläche, und wie erreicht sie das physische Bediengerät? Remote Access ist eine Software- und Netzwerkfunktion. Ein Wireless-HMI benötigt zusätzlich Funkmodul, Antenne, lokale Energie, einen definierten Ausfallzustand und einen im Endgehäuse geprüften Frontstack. Für OEMs ist PoE meist die risikoärmere Wahl, wenn ein Kabel zulässig ist; WLAN mit lokaler DC-Versorgung passt zu schwer verkabelbaren Einbauorten, ein Akku-Handgerät nur zu wirklich mobilen Aufgaben. Entscheidend sind Leistungsbudget, Funkumgebung, Metallanteil, Touchaufbau, Ende-zu-Ende-Latenz, Safety-Grenze und klar verteilte Cybersecurity-Verantwortung.

Ein USB-fähiges kapazitives Touchpanel ist eine abgestimmte Systemkette aus PCAP-Sensor, Cover Lens, Display, Touchcontroller, Firmware, USB-HID-Schnittstelle, Kabel und Host. Für OEM-Projekte ist USB meist dann sinnvoll, wenn ein Standardbetriebssystem Touchdaten ohne proprietären Treiber übernehmen soll. Die Bezeichnung „USB capacitive touch panel“ darf jedoch nicht verschleiern, dass der Sensor selbst häufig über FPC und I2C oder SPI mit einem Controller beziehungsweise einer USB-Bridge verbunden ist. Entscheidend sind deshalb klare Verantwortlichkeiten für Tuning, HID-Deskriptor, VID/PID, Firmwarestand, Steckverbinder, Schirmkonzept, EMV und Hostfreigabe. Genau diese Grenzen müssen bei kundenspezifischen kapazitiven Touchpanels vor der Musterbestellung feststehen.
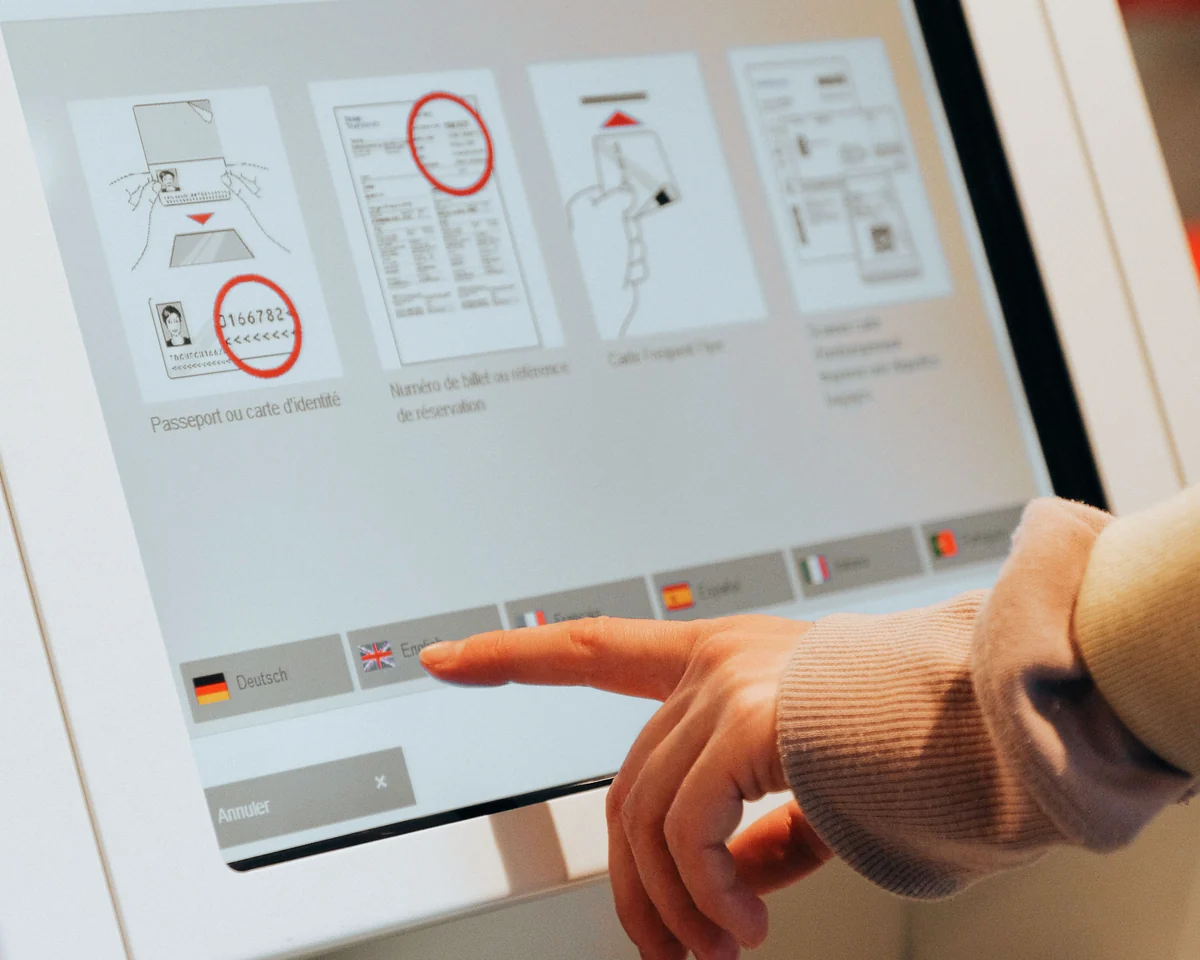
HMI-Ergonomie und Human Factors für Industrieanlagen werden nicht durch ein „intuitives“ Layout nachgewiesen, sondern durch prüfbare Anforderungen an Bedienposition, Sichtkegel, Handschuhe, Betätigung, Rückmeldung, Kontrast und Fehlbedienung. Für OEM-Konstruktion, Produktdesign, Qualität und Beschaffung lautet die zentrale Empfehlung: Nutzungskontext und Bedienaufgaben zuerst festlegen, daraus Grenzfälle ableiten und erst dann Display, Touch, Tasten, Overlay, Leiterplatte und Gehäuseschnittstelle spezifizieren. Die Grenze dieses Leitfadens liegt an der HMI-Hardwarebaugruppe. Er behandelt Frontplatte, Anzeige, Touchsensor, Schaltelemente, elektrische Schnittstellen und Einbau; die Programmierung von SPS, SCADA und Prozesslogik gehört nicht zum Fertigungsumfang.
Industrielle HMI-Normen und Hardware-Konformität lassen sich nicht mit einer festen Normenliste freigeben. OEMs müssen zuerst Zielmarkt, Einsatzumgebung, Endgerät und Verantwortungsgrenze bestimmen. Danach werden Produktsicherheits-, EMV-, Gehäuse-, Umwelt- und Branchenanforderungen dem tatsächlichen Prüfling zugeordnet. Die belastbare Empfehlung lautet: Komponentenbelege für Display, Touch, Folie, Klebstoff oder Stromversorgung als Eingaben nutzen, die Konformität aber am repräsentativen Endgerät bewerten. JASPER fertigt die Frontplatten- und HMI-Hardwarebaugruppe; Risikobeurteilung, PLC-/SCADA-Programmierung und die Konformität der vollständigen Maschine bleiben beim verantwortlichen OEM beziehungsweise Inverkehrbringer.
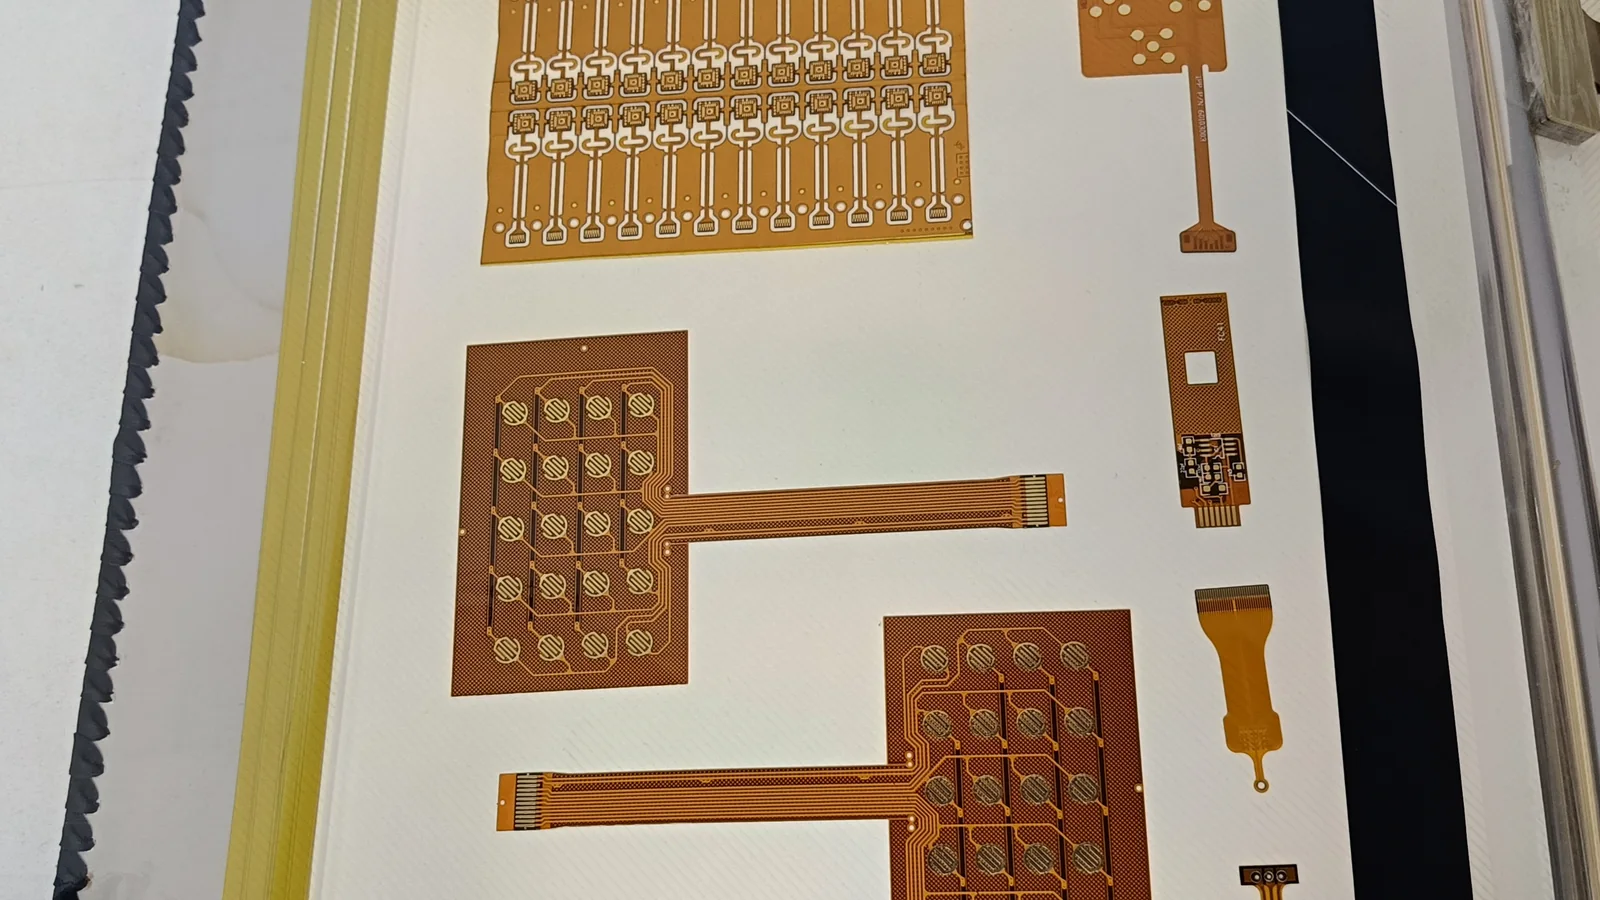
Ein HMI-Panel mit Modbus TCP ist für viele herstellerübergreifende Maschinen der vernünftige Ausgangspunkt, aber die Protokollwahl allein ergibt noch keine freigabefähige HMI-Baugruppe. OEM-Entwicklung, Produktdesign, Qualität und Einkauf müssen zusätzlich HMI-Treiber, Ethernet- oder Feldbus-PHY, Steckverbinder, galvanische Trennung, Kabelweg, Schirmkonzept und Prüfbedingungen festlegen. PROFINET oder EtherNet/IP sind sinnvoll, wenn das Steuerungsökosystem Diagnose und Konformität vorgibt; EtherCAT gehört nur bei einer echten Echtzeitrolle des Panels in die Auswahl. RS-485 und CANopen bleiben für Bestandsanlagen, lange Leitungen oder eingebettete Geräte relevant. Displaydiagonale und Touchtechnologie entscheiden das Protokoll nicht.
Eine robuste HMI-Auslegung beginnt nicht mit einer pauschalen IP-Klasse, sondern mit dem realen Lastprofil am Einbauort. OEM-Entwicklung, Produktdesign, Qualität und technischer Einkauf müssen Stoß, Vibration, Staub, Wasser, UV-Strahlung, Chemikalien, Temperatur, Blendung, Handschuhe, ESD, Masseführung und Wartung auf denselben Hardware-Stack beziehen. Die tragfähige Lösung ist eine abgestimmte Front aus Deckscheibe oder Overlay, Touchsensor, Display, Kleb- und Dichtsystem, Leiterbahn, Träger und Gehäuseschnittstelle — anschließend geprüft im seriennahen Einbauzustand. Für explosionsgefährdete Bereiche kommt ein eigener Konformitäts- und Schutzartnachweis hinzu. In englischen Spezifikationen steht dafür häufig hazardous area HMI panels . Er ersetzt weder ATEX noch IEC 60079.
Die HMI-Hardwareentwicklung für OEM-Geräte beginnt mit Bedienaufgabe und Einsatzumgebung, nicht mit der Auswahl eines Displays. Für OEM-Entwicklung, Konstruktion, Qualität und technischen Einkauf ist ein gestufter Ablauf sinnvoll: Nutzer- und Systemanforderungen in messbare Hardwaremerkmale übersetzen, den Frontaufbau aus Display, Touch, Decklage, Schaltung und Gehäuseschnittstelle festlegen, Schnittstellen einfrieren, repräsentative Muster bauen, den vollständigen Prüfling validieren und erst danach die Produktionsunterlagen freigeben. Entscheidend sind Nutzungskontext, optischer Stack, Touchverhalten, Toleranzkette, EMV, Dichtung, Thermik, Reinigungsmedien, Anschlussdaten und Änderungsfolgen. Der Fertigungsumfang kann HMI-Baugruppen umfassen; SPS-/SCADA-Programmierung und die Validierung der Gesamtmaschine bleiben außerhalb dieser Hardwaregrenze.
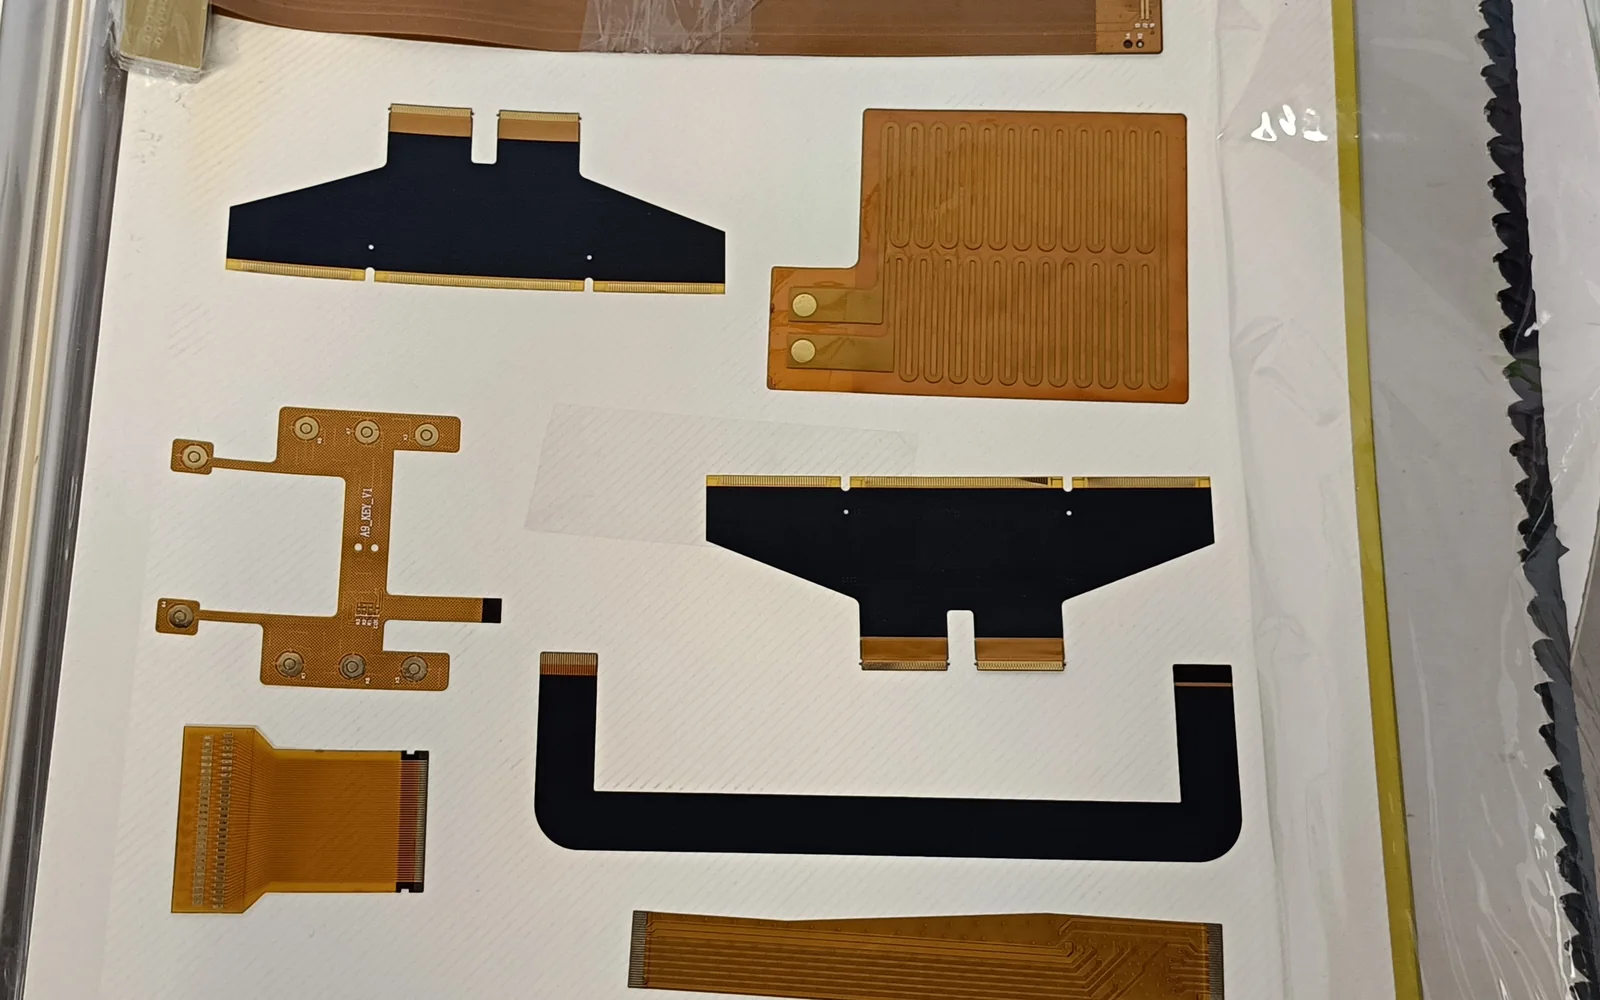
Ein HMI-Panel für die Maschinensteuerung wird belastbar, wenn der OEM nicht beim Display beginnt, sondern bei Bedienaufgabe, Gefährdungsgrenze und Einbauort. Daraus folgen Kontrollarchitektur, Touch- und Tasterkonzept, Anzeigegröße, Frontstack, Dichtung, Versorgung, SPS-Schnittstelle, Alarmhierarchie und Wartungsweg. Die Frontbaugruppe kann Display, Touchsensor, Grafikfolie, Schaltung, Träger und Gehäuseschnittstellen umfassen. SPS-/SCADA-Programmierung, Safety-Logik und die Konformität der Gesamtmaschine bleiben jedoch Systemaufgaben. Entscheidend ist deshalb ein freigegebener Gesamtzustand: vollständiger Stack, reale Montage, definierte Kabel und Stecker sowie Prüfbedingungen, die Handschuhe, Reinigung, Licht, Temperatur, Feuchte, Schock, Vibration und elektromagnetische Umgebung abbilden.
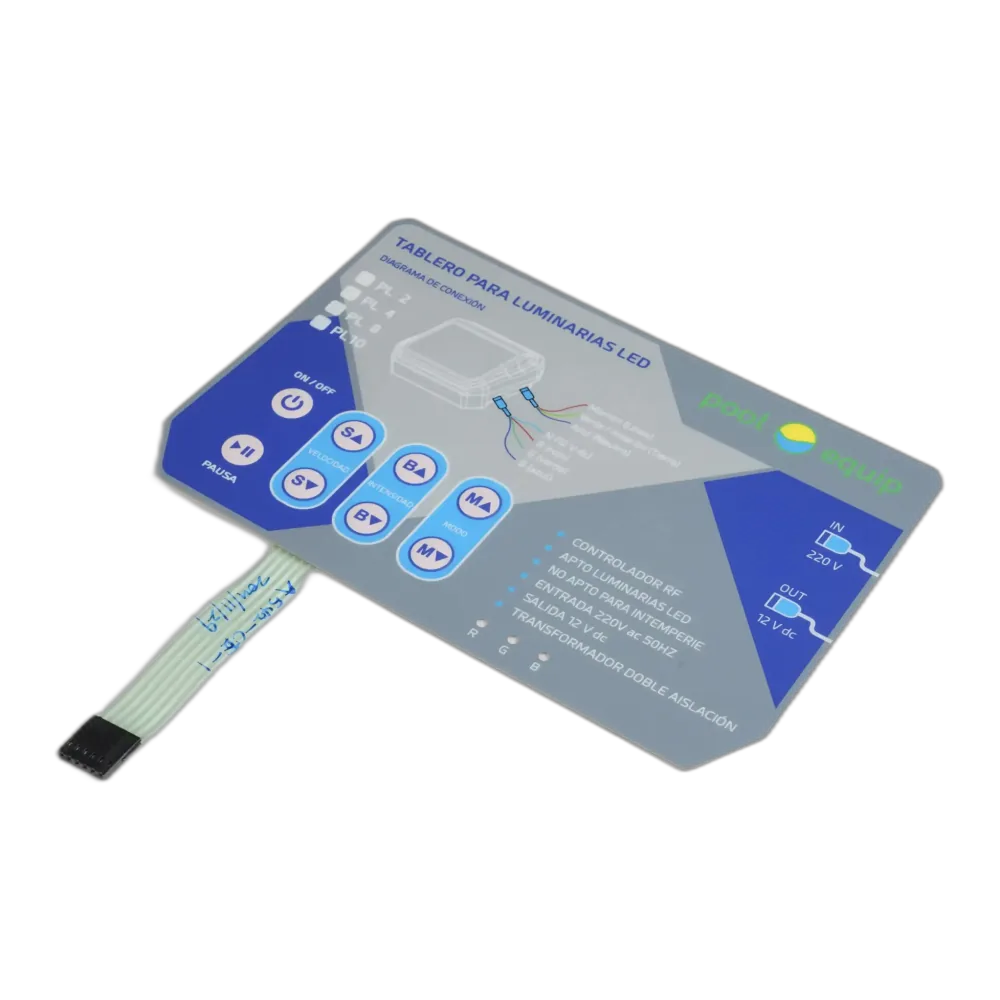
ATEX-HMI-Hardware für explosionsgefährdete Bereiche muss als Teil eines vollständigen Ex-Geräts oder einer bewerteten Baugruppe ausgelegt werden. Für OEMs reicht es nicht, ein Display mit IP65-Front, einen Touchsensor oder ein „Ex“-Einzelteil auszuwählen. Entscheidend sind Zoneneinteilung, Gas- oder Staubgruppe, zulässige Oberflächentemperatur, Zündschutzkonzept, Umgebungsprofil, Gehäuse- und Leitungsschnittstellen sowie die benannte Verantwortung für Konformitätsbewertung und technische Dokumentation. Bei kundenspezifischen HMI-Baugruppen sollte deshalb vor der Konstruktion feststehen, wer das Endprodukt in Verkehr bringt und welche Nachweise der Frontaufbau dafür liefern muss.
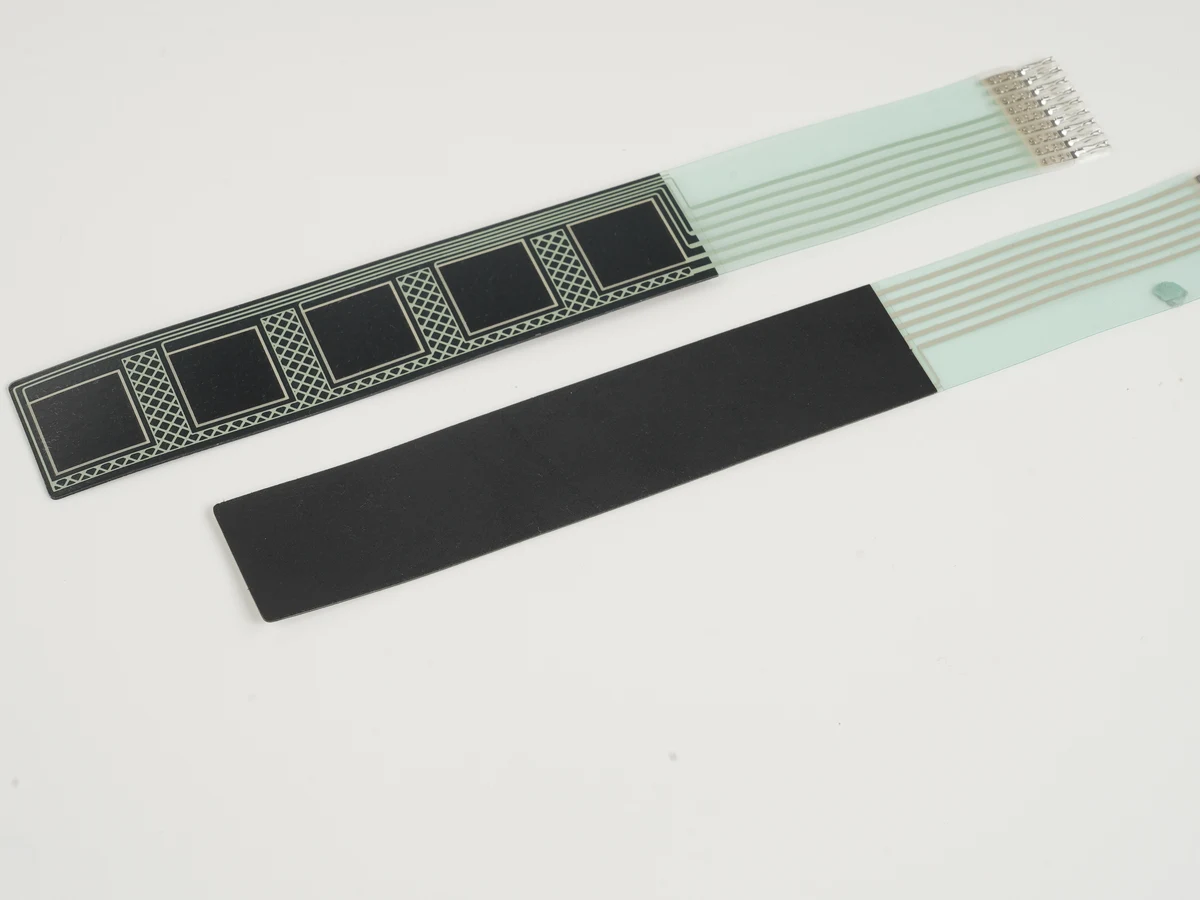
Eine kapazitive Touchfolie ist ein flexibler Sensorträger mit strukturierten Elektroden und Anschlussfahne. Erst zusammen mit Deckschicht, Klebstoff, Touchcontroller, Massekonzept und gegebenenfalls Display wird daraus eine funktionsfähige Bedieneinheit. Sie ist besonders geeignet, wenn geringe Bauhöhe, eine freie Kontur oder eine statisch gekrümmte Fläche gefordert sind. Ein starrer PCAP-Sensor bleibt meist die sicherere Wahl, wenn Planlage, hohe Formstabilität oder ein bereits qualifiziertes Standardmodul Vorrang haben. Entscheidend sind Elektrodenwerkstoff und -raster, die gesamte dielektrische Strecke, der Tail, der Krümmungszustand sowie Nässe, Handschuhe, EMV und Temperatur im realen Gerät.
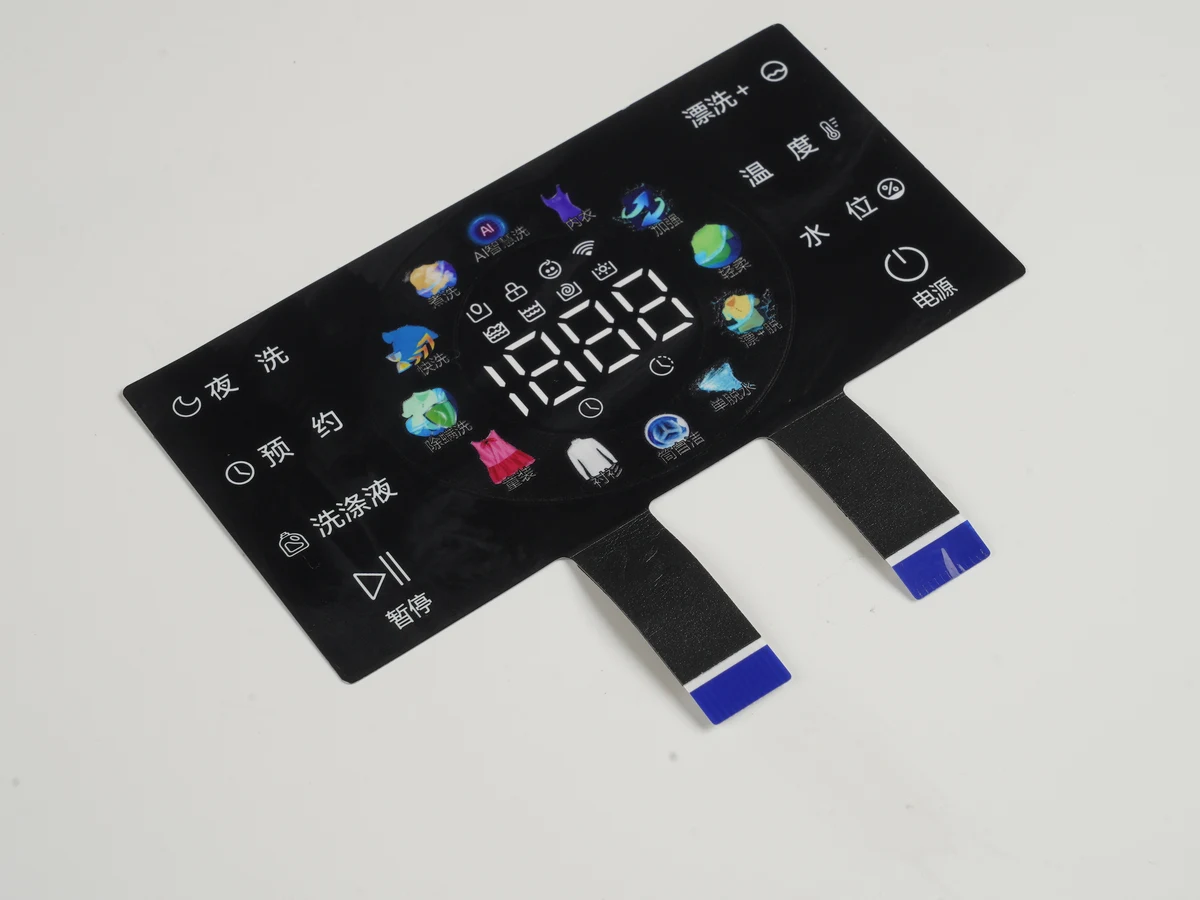
Ein großformatiges PCAP lässt sich nicht durch proportionales Vergrößern eines 7-Zoll-Sensors auslegen. Ein kapazitives 7-Zoll-Touchpanel ist eine gute elektrische Referenz; bei 21,5 oder 27 Zoll steigen jedoch Leiterlänge, Elektrodenwiderstand, Kanal- und Knotenbedarf sowie die Empfindlichkeit gegenüber Displayrauschen und mechanischer Verformung. Für OEMs sind kapazitive Touchpanels deshalb als abgestimmtes System aus Sensor, Cover Lens, Klebschichten, Display, Controller, FPC, Masse und Firmware zu spezifizieren. Die richtige Grenze hängt nicht allein von der Diagonale ab, sondern von aktivem Format, Elektrodenpitch, Leitermaterial, Stack-up, Bedienfall, EMV-Umgebung und messbaren Abnahmekriterien am vollständigen Gerät.
Ein HMI-Panel-PC für Outdoor-Anwendungen ist sinnvoll, wenn Display, Touch, Rechner und E/A als kompakte, gemeinsam validierte Einheit in die Maschinenfront gehören. Liegen Rechnerlebenszyklus, Verlustleistung oder Servicezugang jedoch außerhalb der Front, ist ein Touchmonitor mit separatem Embedded-Computer meist beherrschbarer. Die Entscheidung betrifft OEM-Entwicklung, Qualität und Einkauf gleichermaßen. Maßgeblich sind Umgebungslicht, Temperatur, Kondensation, Touchbedienung mit Wasser oder Handschuhen, Rechenlast, Anschlüsse, Dichtgrenze und Austauschstrategie. Kundenspezifische HMI-Baugruppen können Frontglas, Overlay, Display, Touch, Schaltung und Gehäuseschnittstellen integrieren; PLC- und SCADA-Programmierung bleibt davon getrennt.
Ein LCD- oder TFT-Display mit kapazitivem Touchpanel wird zuverlässig, wenn Optik, Mechanik und Elektronik als eine Baugruppe spezifiziert werden. Für OEM-Entwickler heißt das: Deckglas, PCAP-Sensor, Klebstoff oder Luftspalt, Display, FPC, Controller, Dichtung und Gehäuse erhalten gemeinsame Bezugsflächen und prüfbare Grenzwerte. Full Optical Bonding ist sinnvoll, wenn geringer Reflexionsanteil, kleine Parallaxe, geschlossene Zwischenräume oder geringe Bauhöhe Vorrang haben. Ein Luftspalt bleibt vertretbar, wenn Reparierbarkeit und geringe Prozessbindung wichtiger sind. Bei kundenspezifischen kapazitiven Touchpanels entscheiden vor allem Sichtwinkel, Leuchtdichte am fertigen Frontaufbau, Displayrauschen, Masseführung, Temperaturbereich und Abnahmekriterien.
Erweiterte HMI-Panels sind keine gewöhnlichen Touchdisplays mit schnellerem Prozessor. Für OEM-Projekte entsteht Hochleistung erst, wenn Anzeige, Frontoberfläche, Touchsensor, Rückmeldung, Dichtung, Schaltung und Gehäuse unter den realen Bedien- und Umweltbedingungen zusammen funktionieren. Die Empfehlung lautet deshalb: zuerst Nutzungskontext und Antwortpfad festlegen, danach den Schichtaufbau konstruieren und zuletzt die komplette Baugruppe im Zielgerät validieren. Entscheidend sind Umgebungslicht und Blickwinkel, Alarmpriorität, Handschuh- und Nassbedienung, messbare Reaktionszeit, Lichtuniformität, Reinigung, EMV, Temperatur, Vibration sowie die mechanischen Toleranzen der Front. PLC- und SCADA-Programmierung bleibt dabei eine System-Schnittstelle, nicht Teil der Frontpanel-Fertigung.
Kurzantwort: Eine belastbare SPS/HMI-Integration trennt sechs Ebenen: Prozessdaten, Anwendungsprotokoll, physikalische Übertragung, Stromversorgung und Bezugspotential, interne Display-/Touch-Anbindung sowie mechanische Bedienfront. Für OEMs reicht es deshalb nicht, „PROFINET“ oder „Modbus“ in die Stückliste zu schreiben. Vor der Hardwarefreigabe müssen SPS-Familie, Treiber, Datenrichtung, Aktualisierungs- und Fehlerverhalten, Steckerbelegung, Schirmung, Isolation, Displaytiming, Touchinterface, Dichtung und Einbautoleranzen feststehen. Der SPS-Programmierer verantwortet Logik und Variablen; der HMI-Hardwareintegrator verantwortet die herstellbare Baugruppe und ihre dokumentierten Übergabepunkte. Bei kundenspezifischen HMI-Baugruppen wird genau diese Grenze zum zentralen Pflichtenheft.
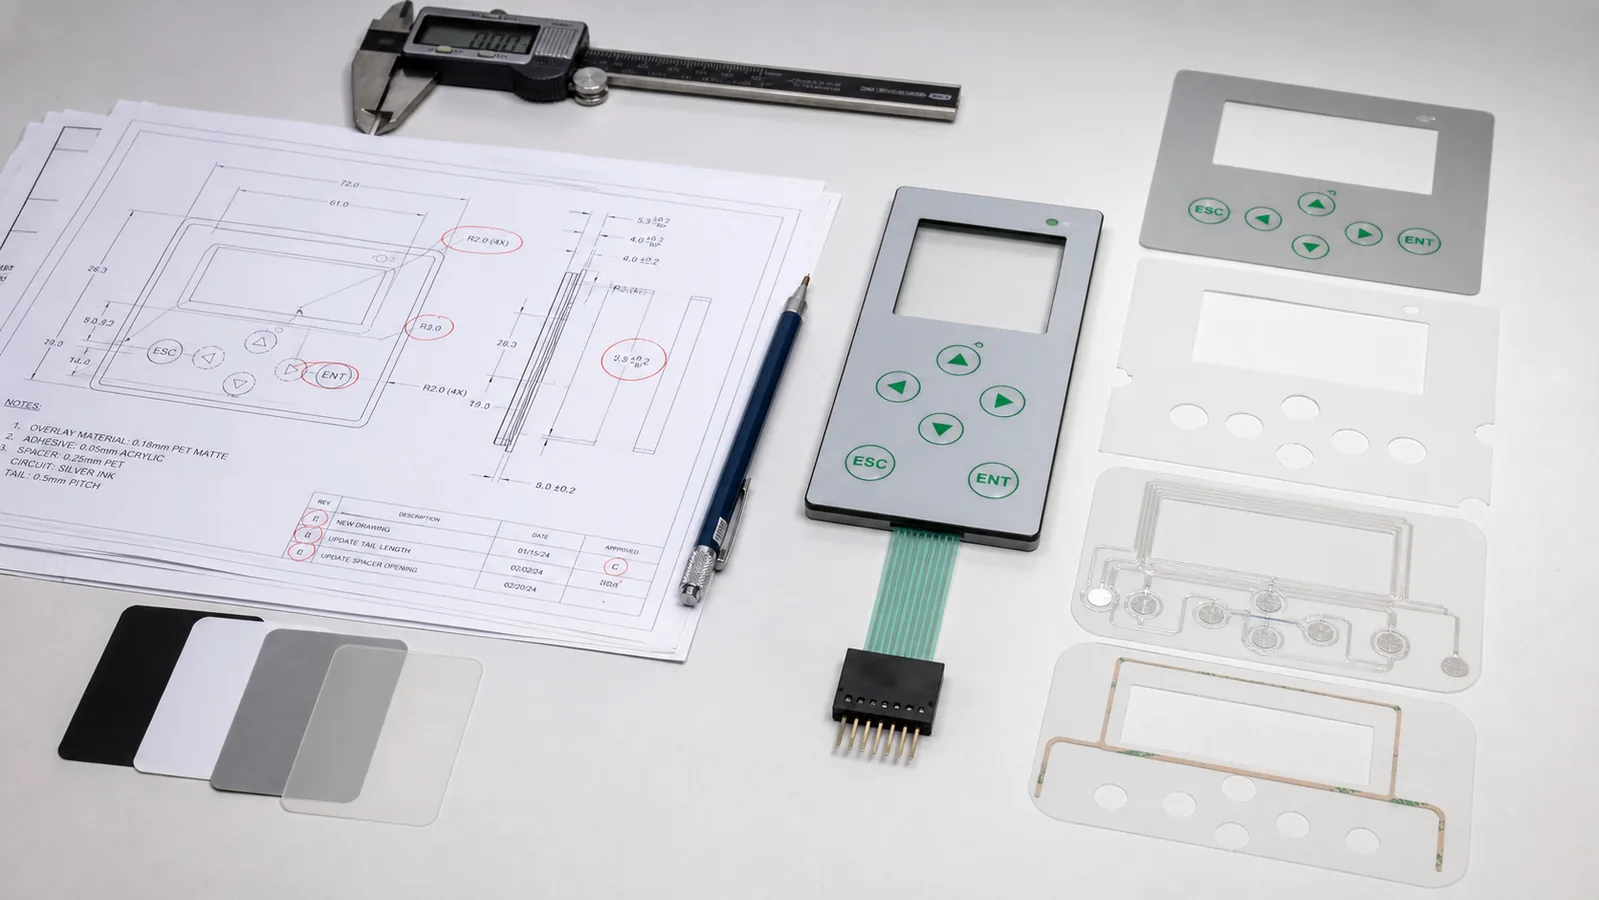
Neun Folientastatur-Designfehler vor dem Werkzeugbau klären: Schichtaufbau, Klebung, Anschlussfahne, Abdichtung, Beleuchtung und Musterfreigabe.
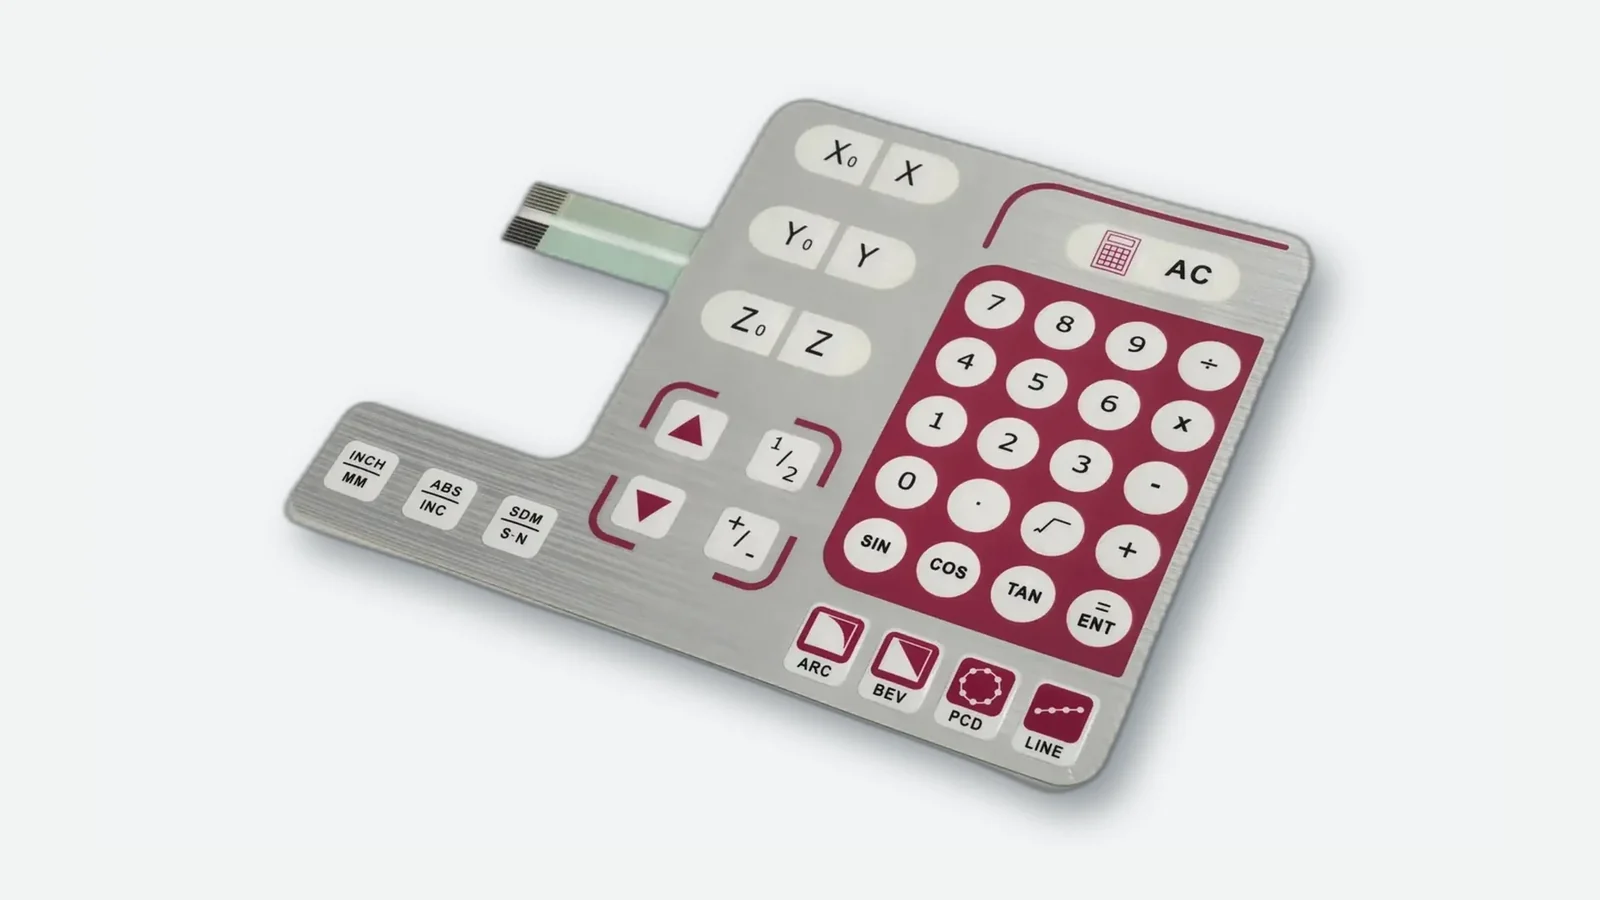
Leitfaden zur Folientastatur-Konstruktion: Schichtaufbau, Schaltung, Betätigungskraft, Anschlussfahne, Dichtung und Freigabe mit Checklisten.
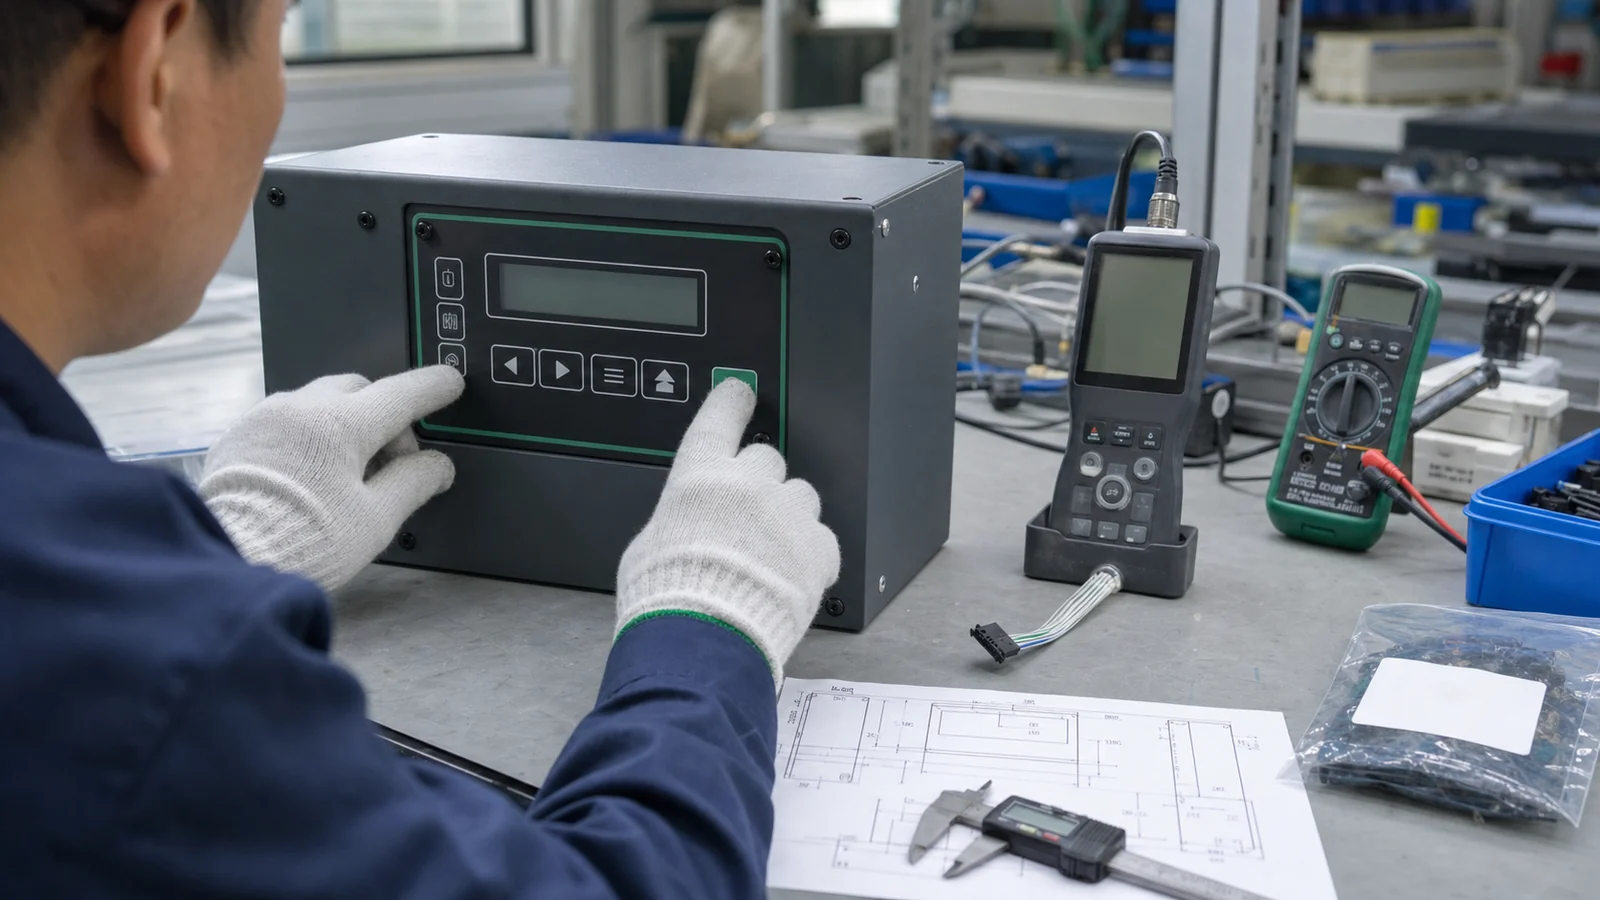
Mit dieser Folientastatur-RFQ-Checkliste bündeln Sie Zeichnungen, Mengen, Einsatzbedingungen und Abnahmekriterien für vergleichbare Angebote.
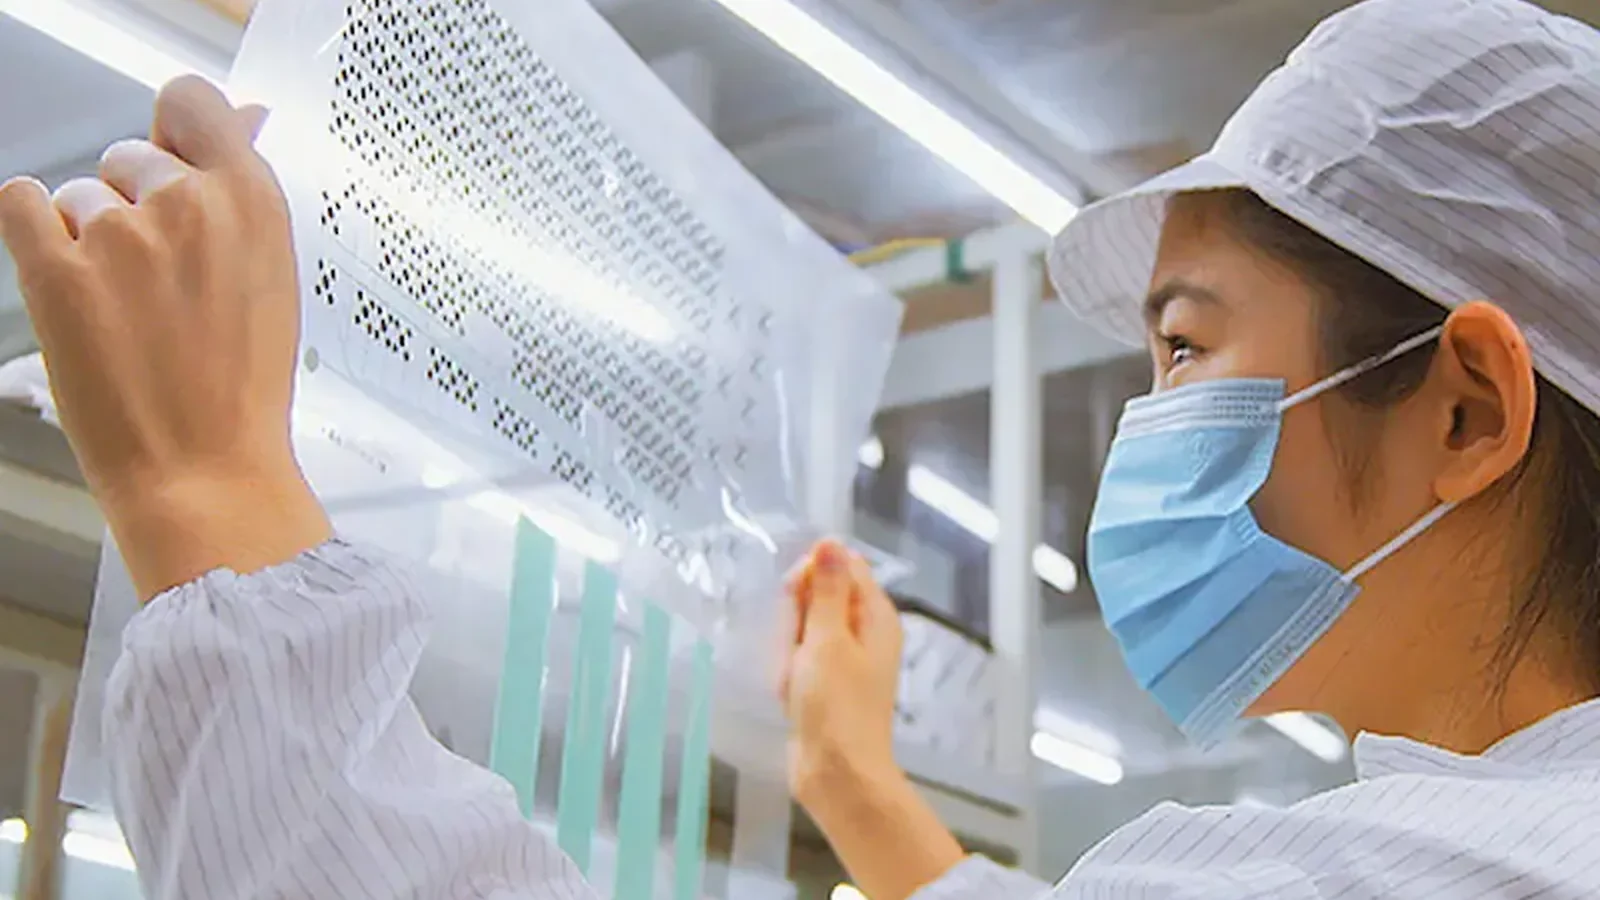
Wie funktioniert eine Folientastatur? Lernen Sie den Schichtaufbau aus Bedienfolie, Distanzfolie und Schaltung sowie den Signalweg bis zur Steuerung kennen.
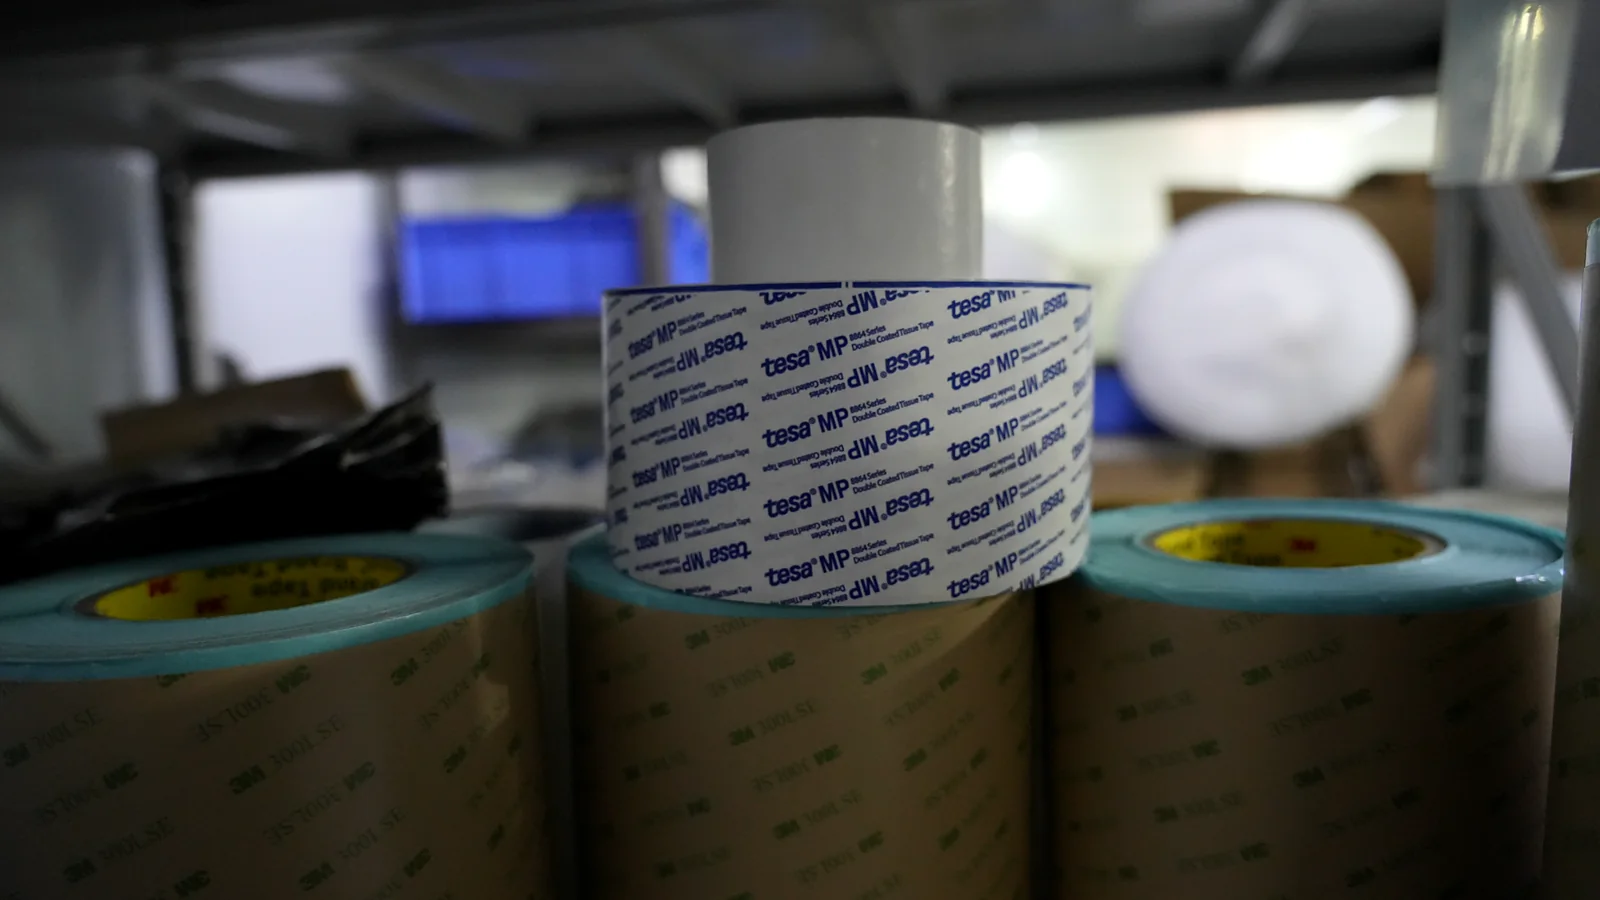
Materialien für Folientastaturen nach Schicht auswählen: PET, PC, Leitpasten und Klebstoffe passend zu Reinigung, UV, Temperatur und Gehäuse.
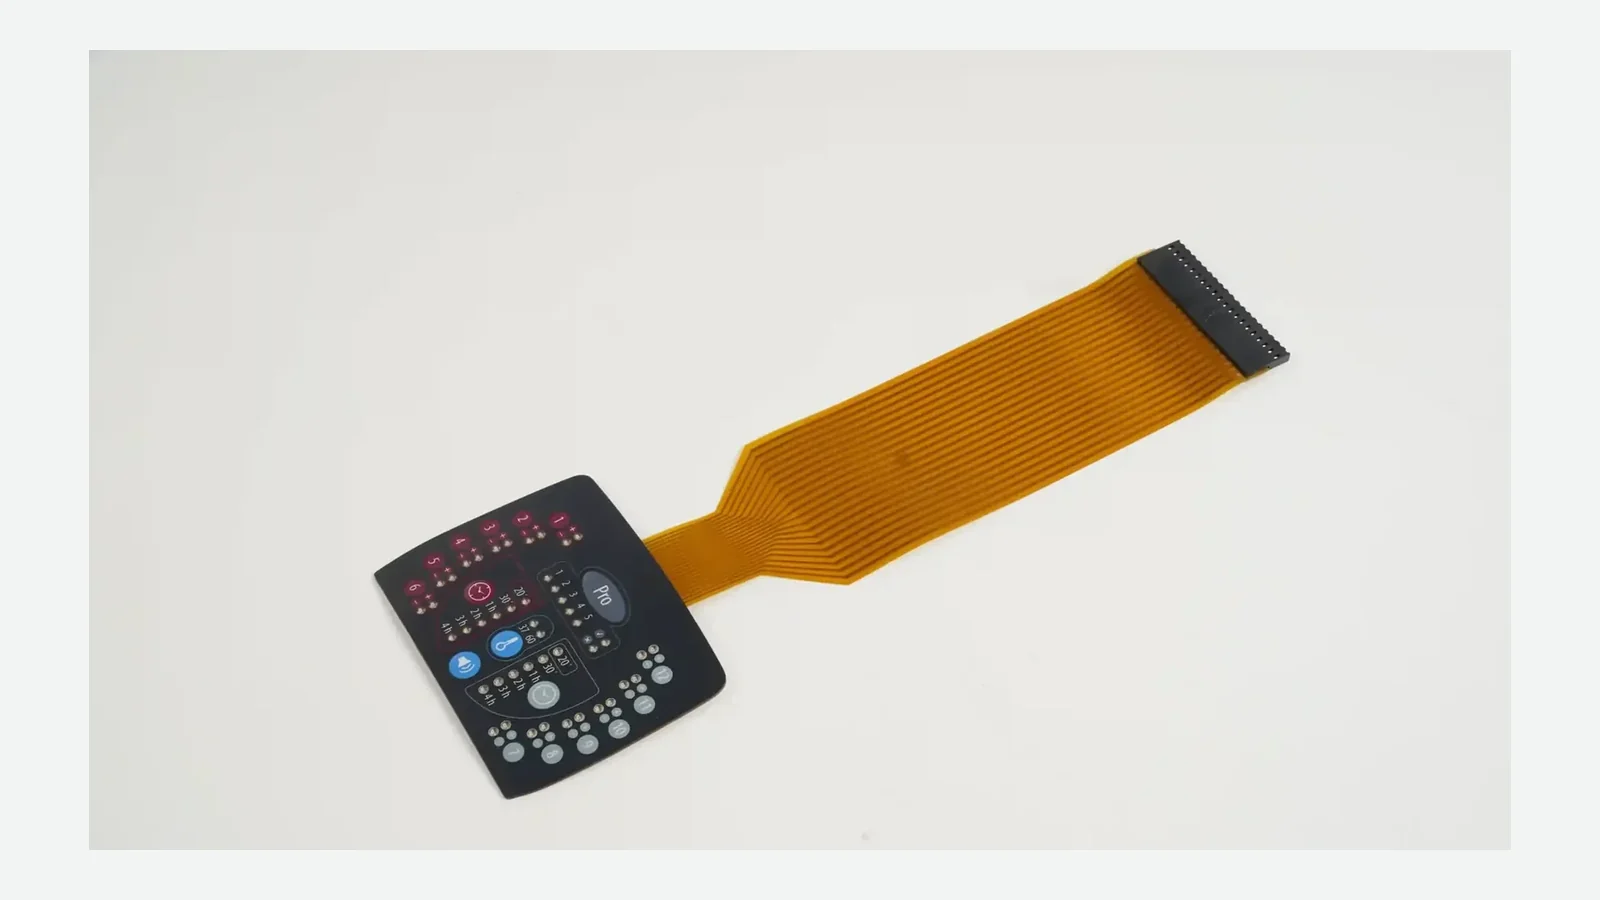
Aufbau einer Folientastatur erklärt: Schichten, Schnappscheiben, Abschirmung, Beleuchtung, Entlüftung und Prüfgrenzen für OEM-Teams.
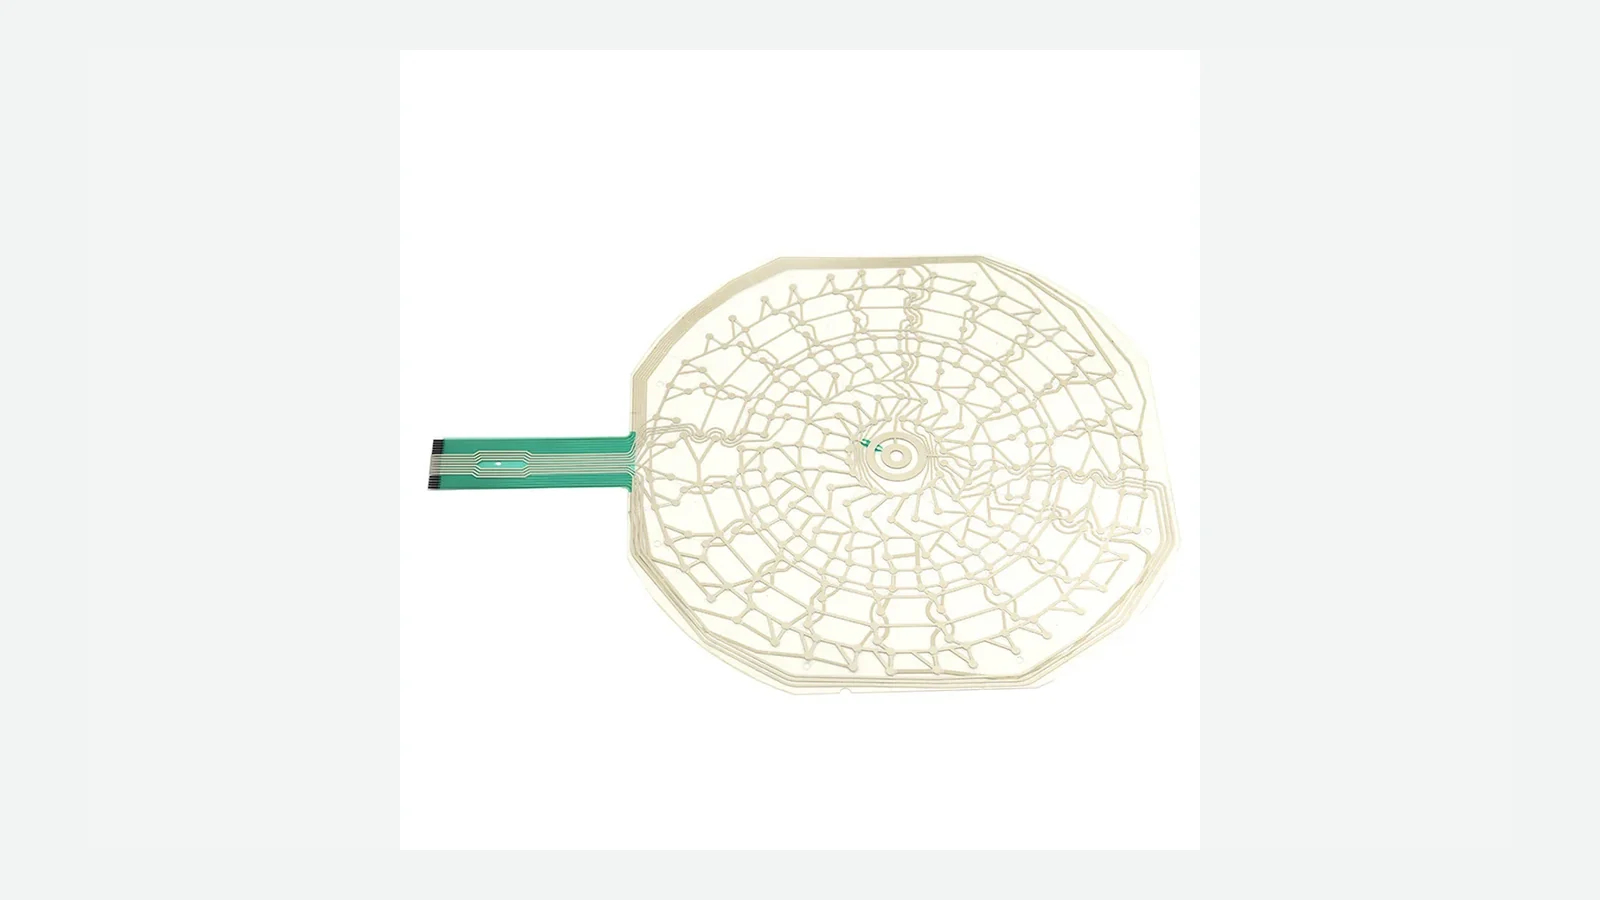
Schaltungslayout einer Folientastatur für Matrix, Leiterbahnen, LEDs, Abschirmung, Anschlussfahne und Pinbelegung vor der Artwork-Freigabe.
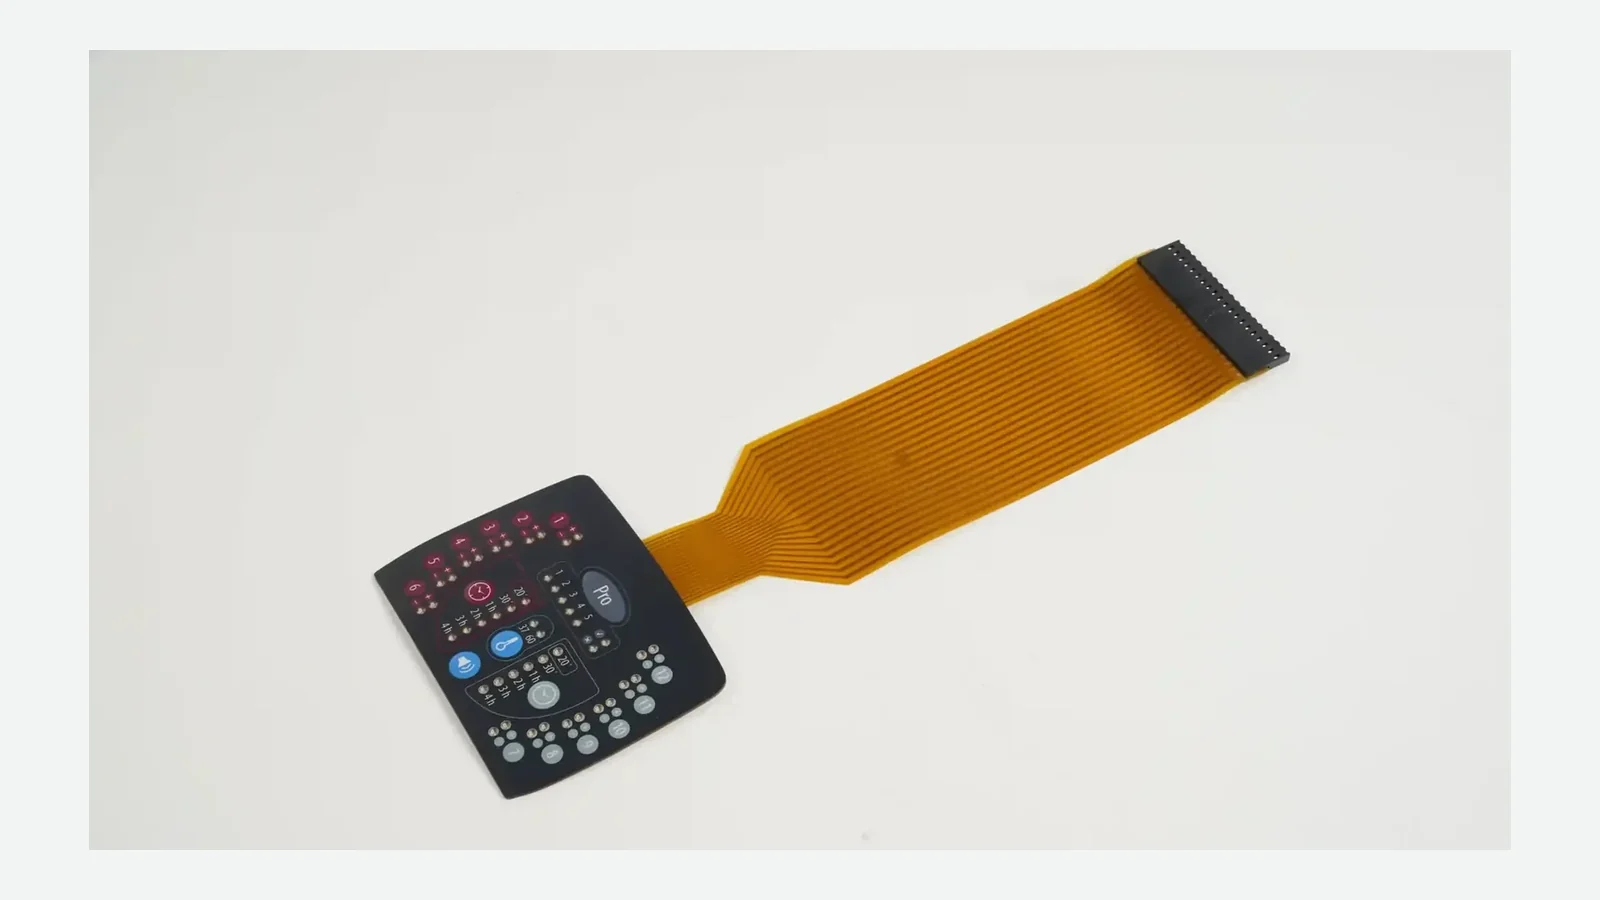
Folientastatur-Anschluss mit 9 Kriterien auslegen: Raster, Kontaktseite, Verstärkung, Fahnenweg, Biegung, Zugentlastung und Einbauprüfung.
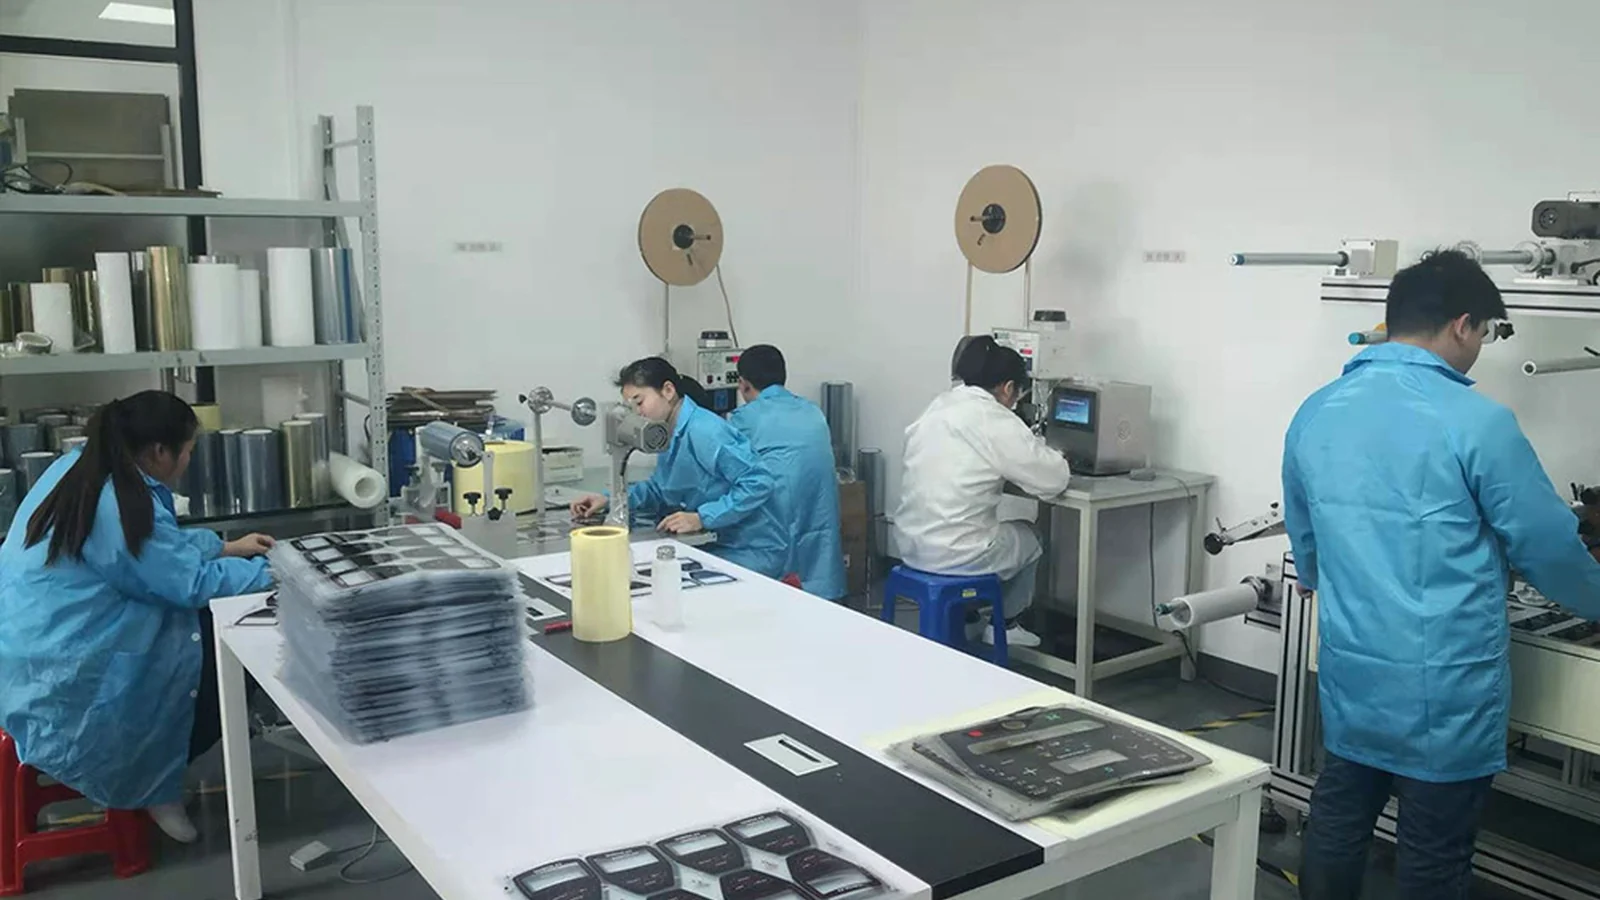
Klebstoff für Folientastaturen nach Oberfläche, Rauheit, Randfläche, Temperatur und Montage wählen. Mit 9 Kriterien und Freigabe-Checkliste.
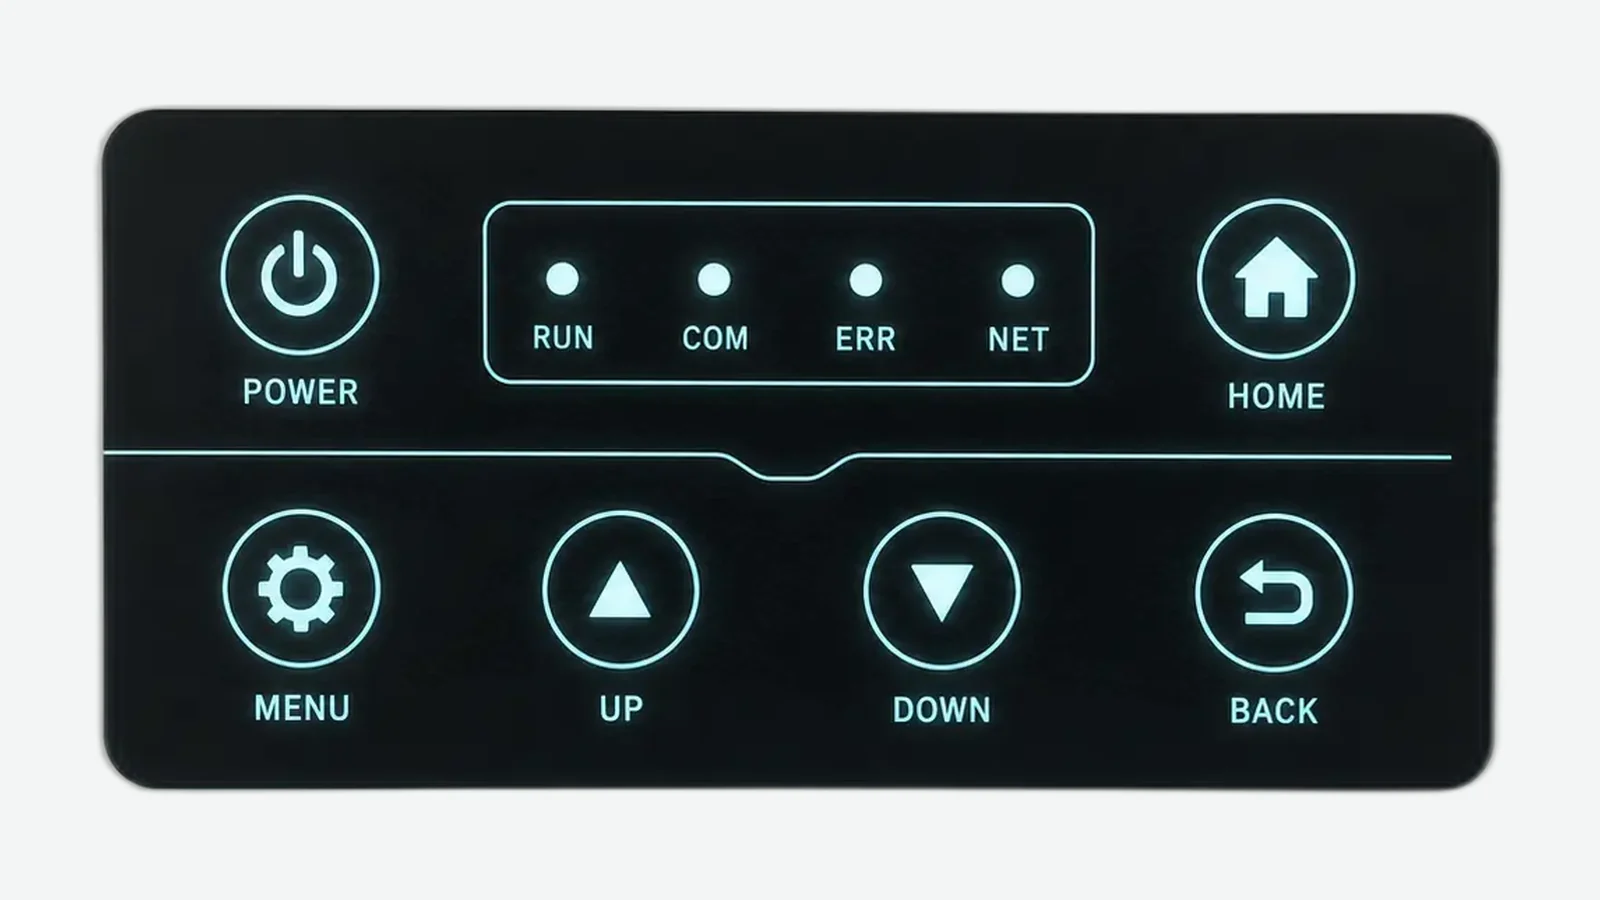
Folientastatur-Hintergrundbeleuchtung im Vergleich: LED, Lichtleiterfolie und EL nach Gleichmäßigkeit, Bauhöhe, Leistung und Musterfreigabe auswählen.
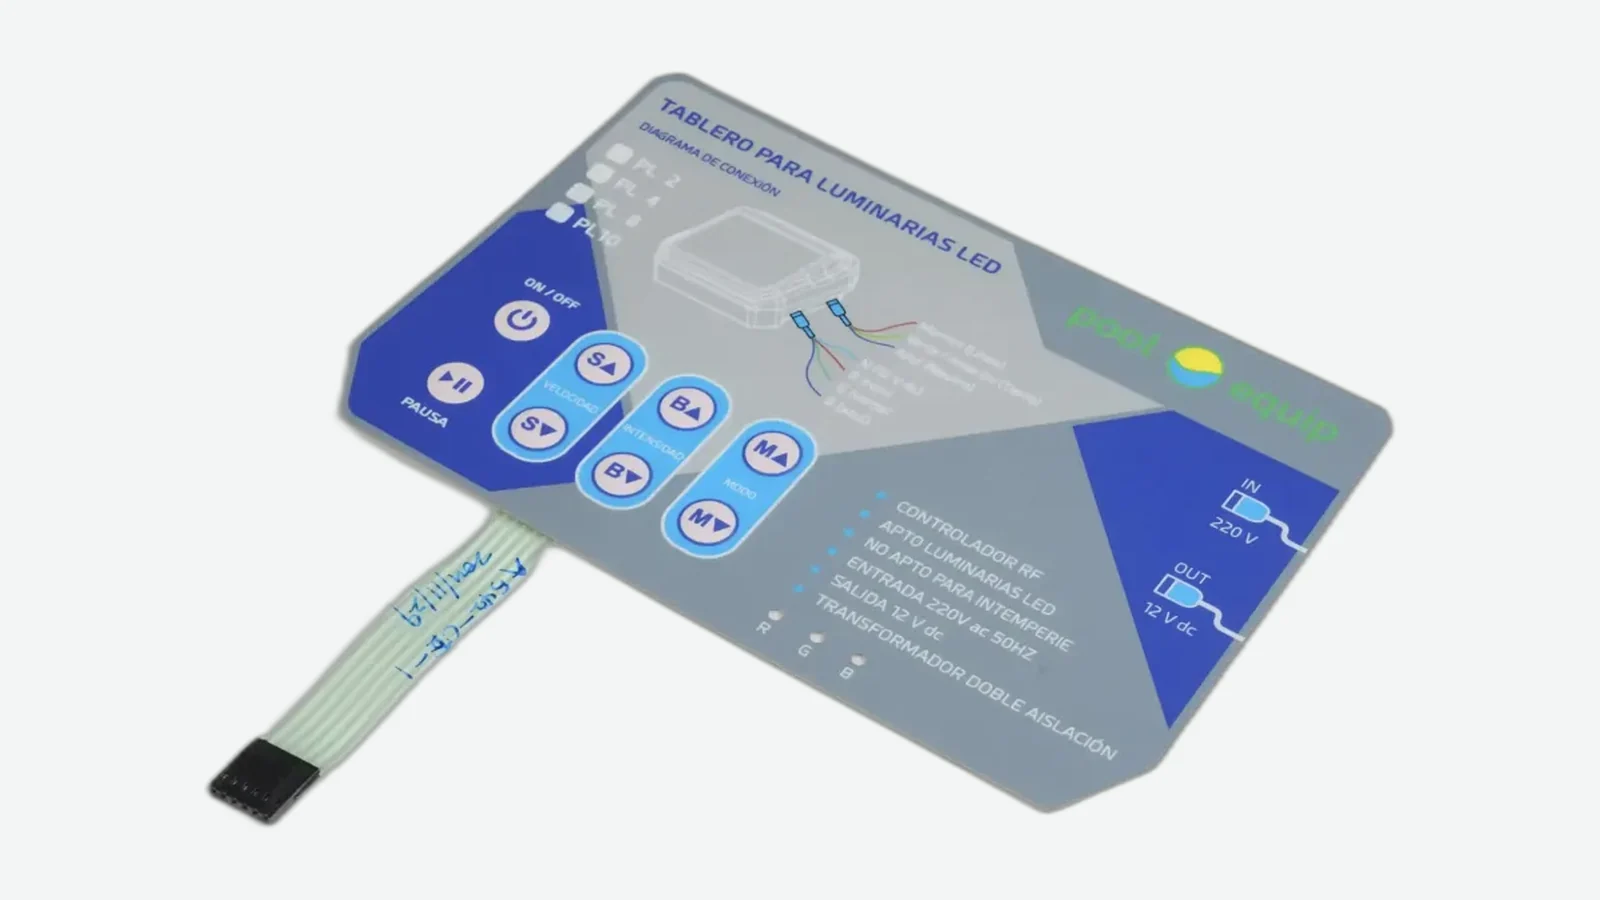
IP65 vs. IP67 bei Folientastaturen: Strahlwasser, Untertauchen und sechs Dichtpfade nach IEC 60529 für eine prüfbare OEM-Baugruppe.
Folientastatur-Kostenfaktoren richtig bewerten: Aufbau, Werkzeuge, Prüfung, Muster, Mengen und Änderungen für vergleichbare Angebote festlegen.
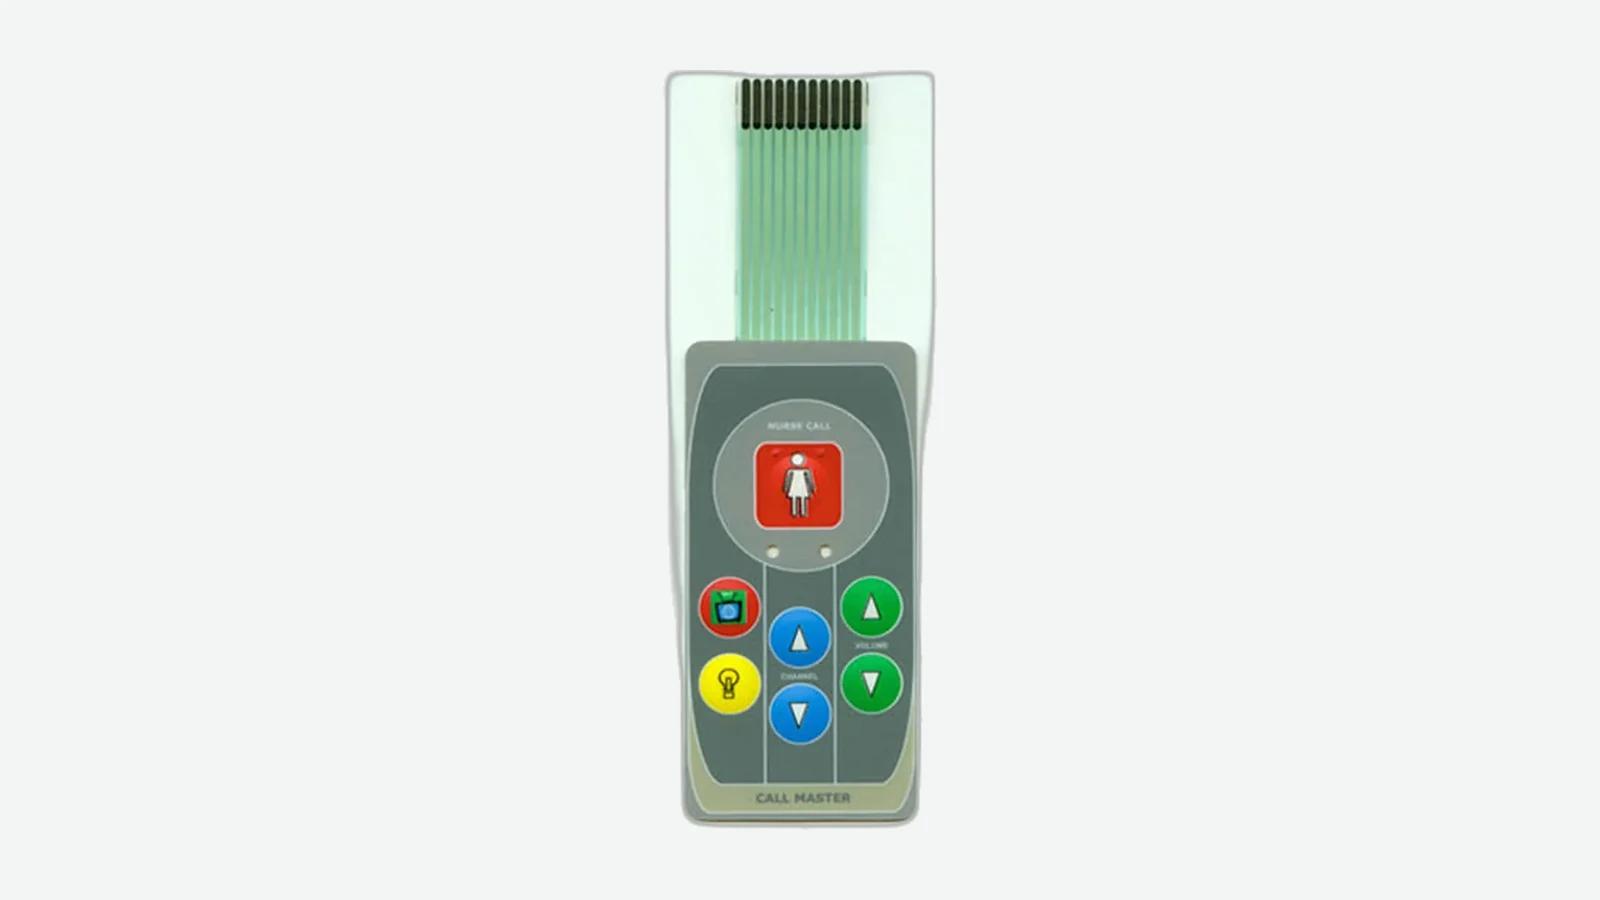
Folientastatur-Hersteller auswählen: 10 Prüfkriterien, Scorecard, Mustermatrix und Ausschlusskriterien vor der Werkzeugfreigabe.
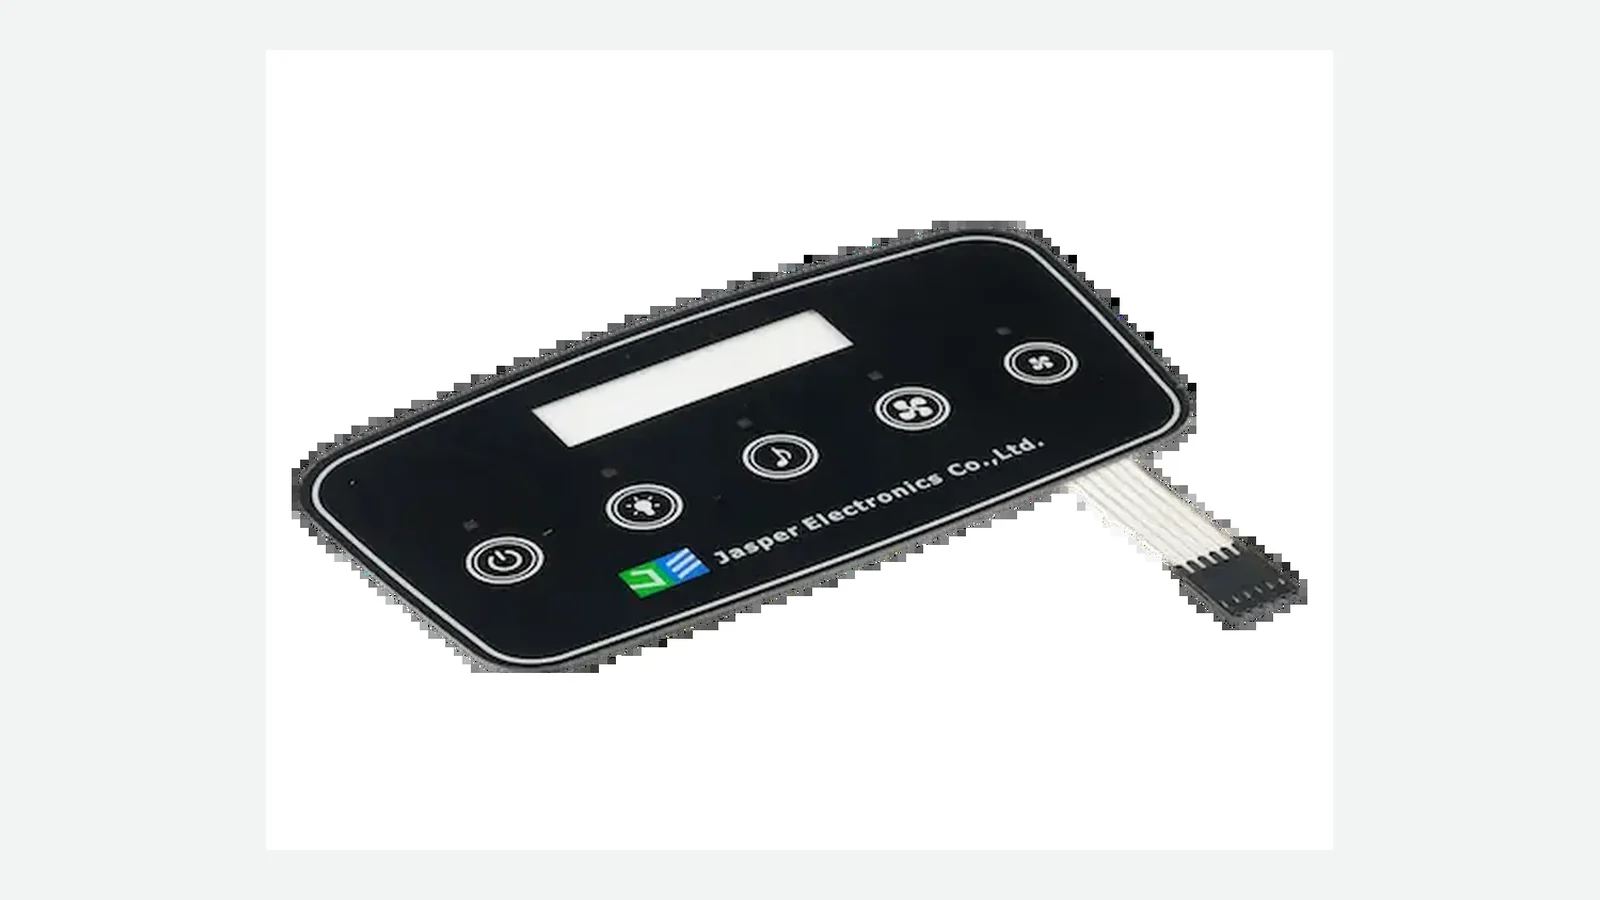
Taktile und nicht-taktile Folientastaturen im Vergleich: Rückmeldung, Betätigungskraft, Geräusch, Handschuhbedienung, Reinigung und Musterfreigabe.
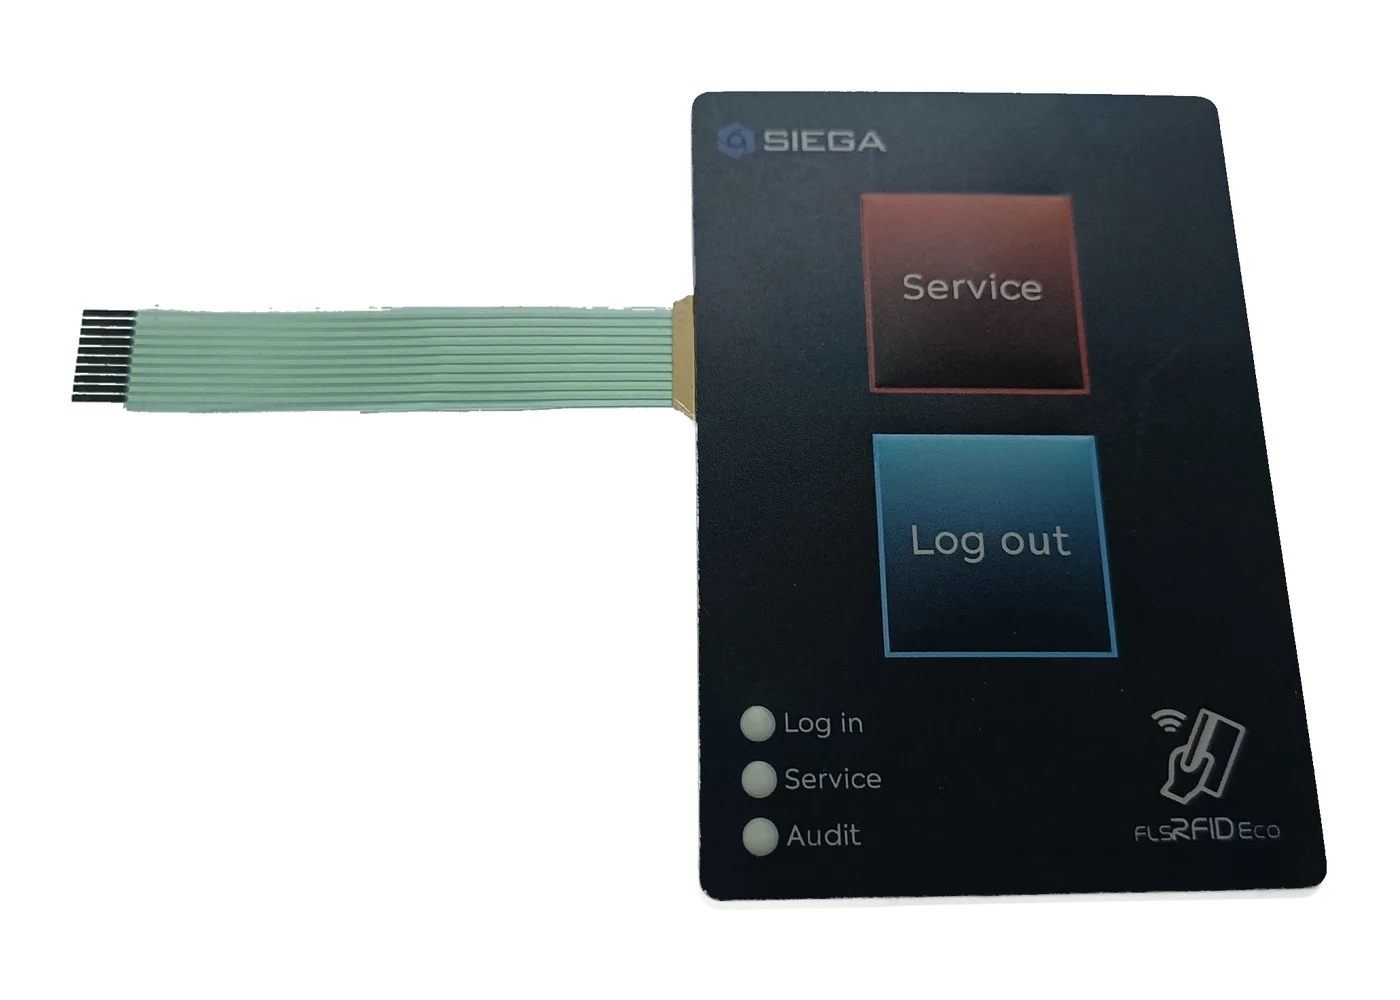
Folientastatur vs. mechanische Taster im OEM-Bedienpanel: Profil, Abdichtung, Haptik, Wartung und Hybridaufbau vor der RFQ vergleichen.
Folientastatur-Toleranzen sicher auslegen: Bezugssystem, Druckregister, Gehäusepassung und messbare Kriterien für die Musterfreigabe.
Die Folientastatur-Erstmusterprüfung klärt in 10 Prüffeldern Passform, Haptik, Elektrik, Abdichtung, Beleuchtung und Freigabedaten.
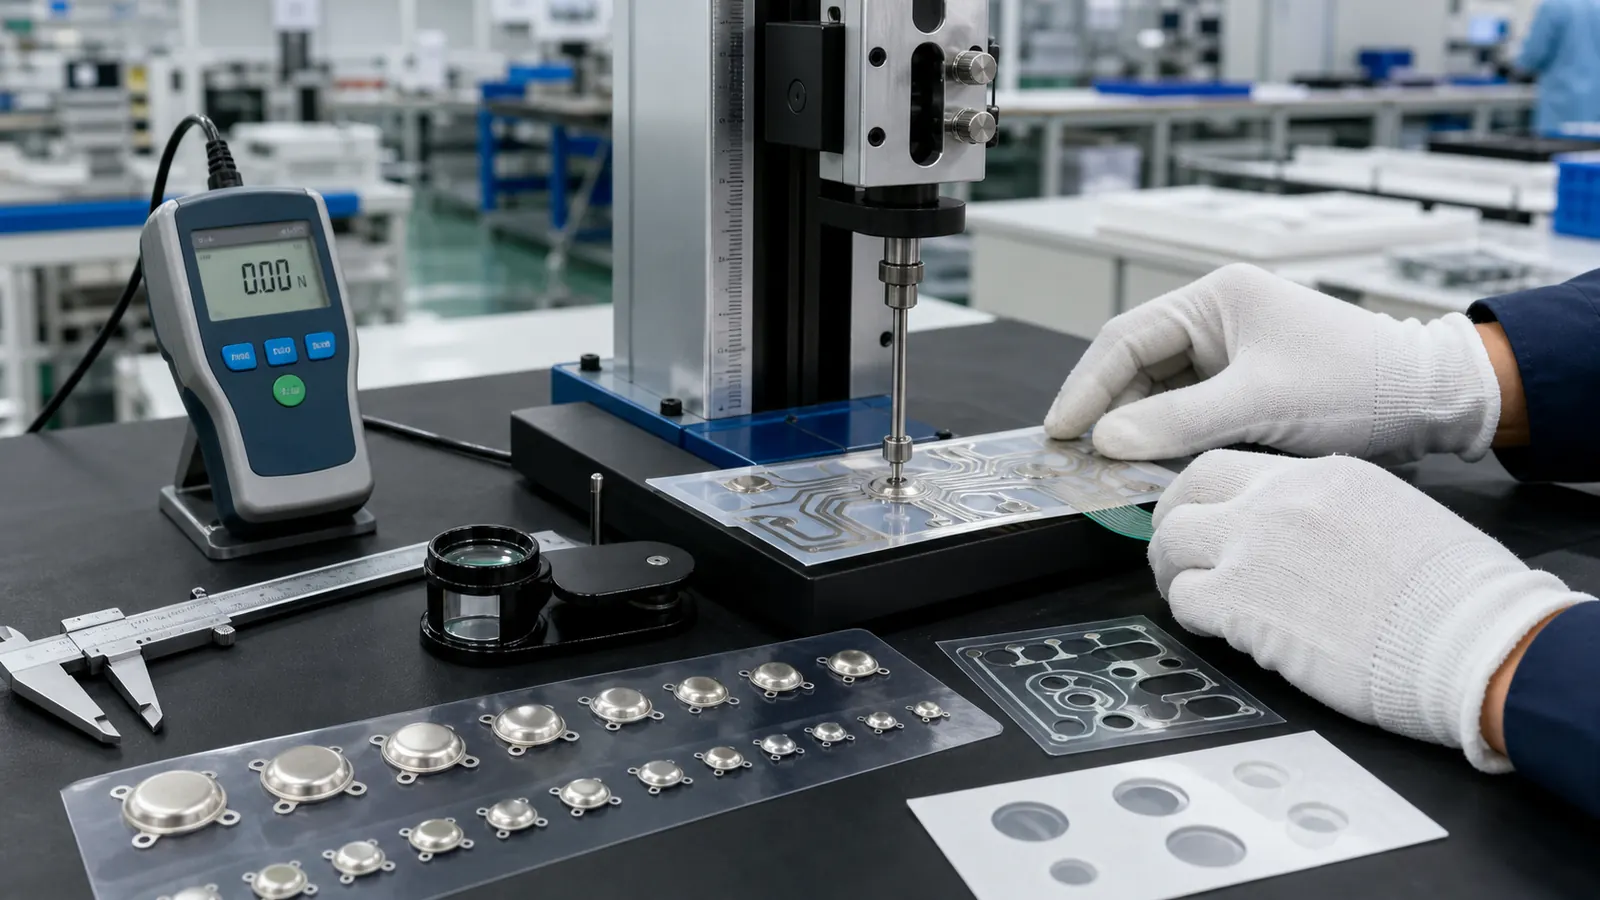
Metallschnappscheiben für Folientastaturen auswählen: Betätigungskraft, Taktilitätsverhältnis, Größe, Entlüftung und Kraft-Weg-Muster prüfen.
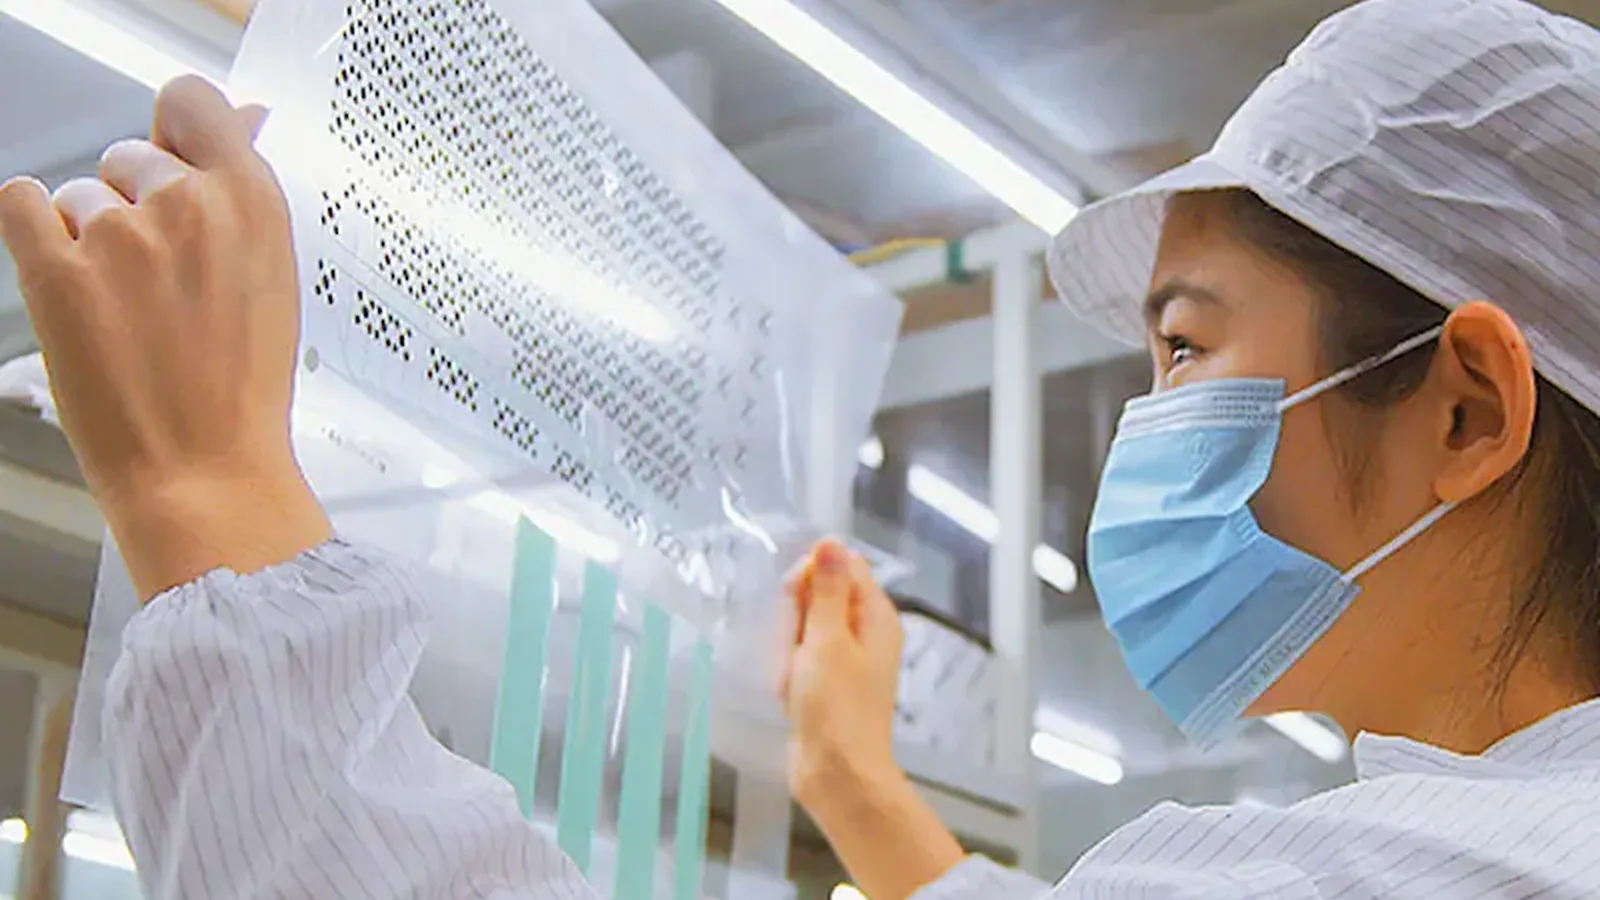
Folientastatur ohne Schnappscheiben richtig auslegen: Kontaktmuster, Distanzfolie, Entlüftung, Auflageflächen und Betätigungskraft prüfen.
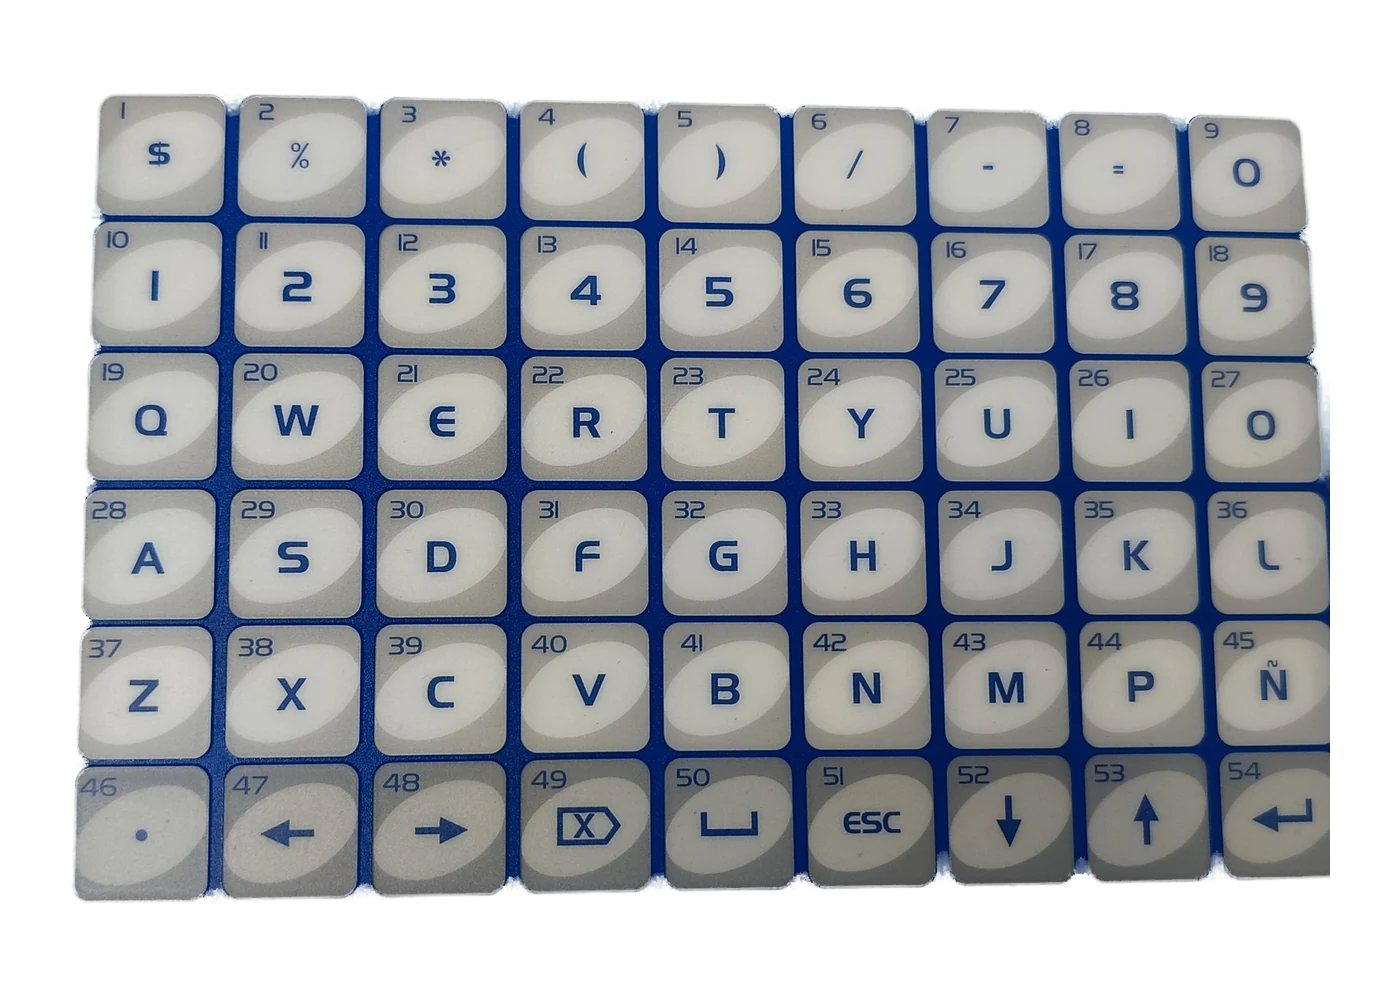
Praxisleitfaden zum Folientastatur-Design: Tastenabstand, Beschriftung, Handschuhe, Blickwinkel, Reinigung und Prüfliste für OEM-HMI.
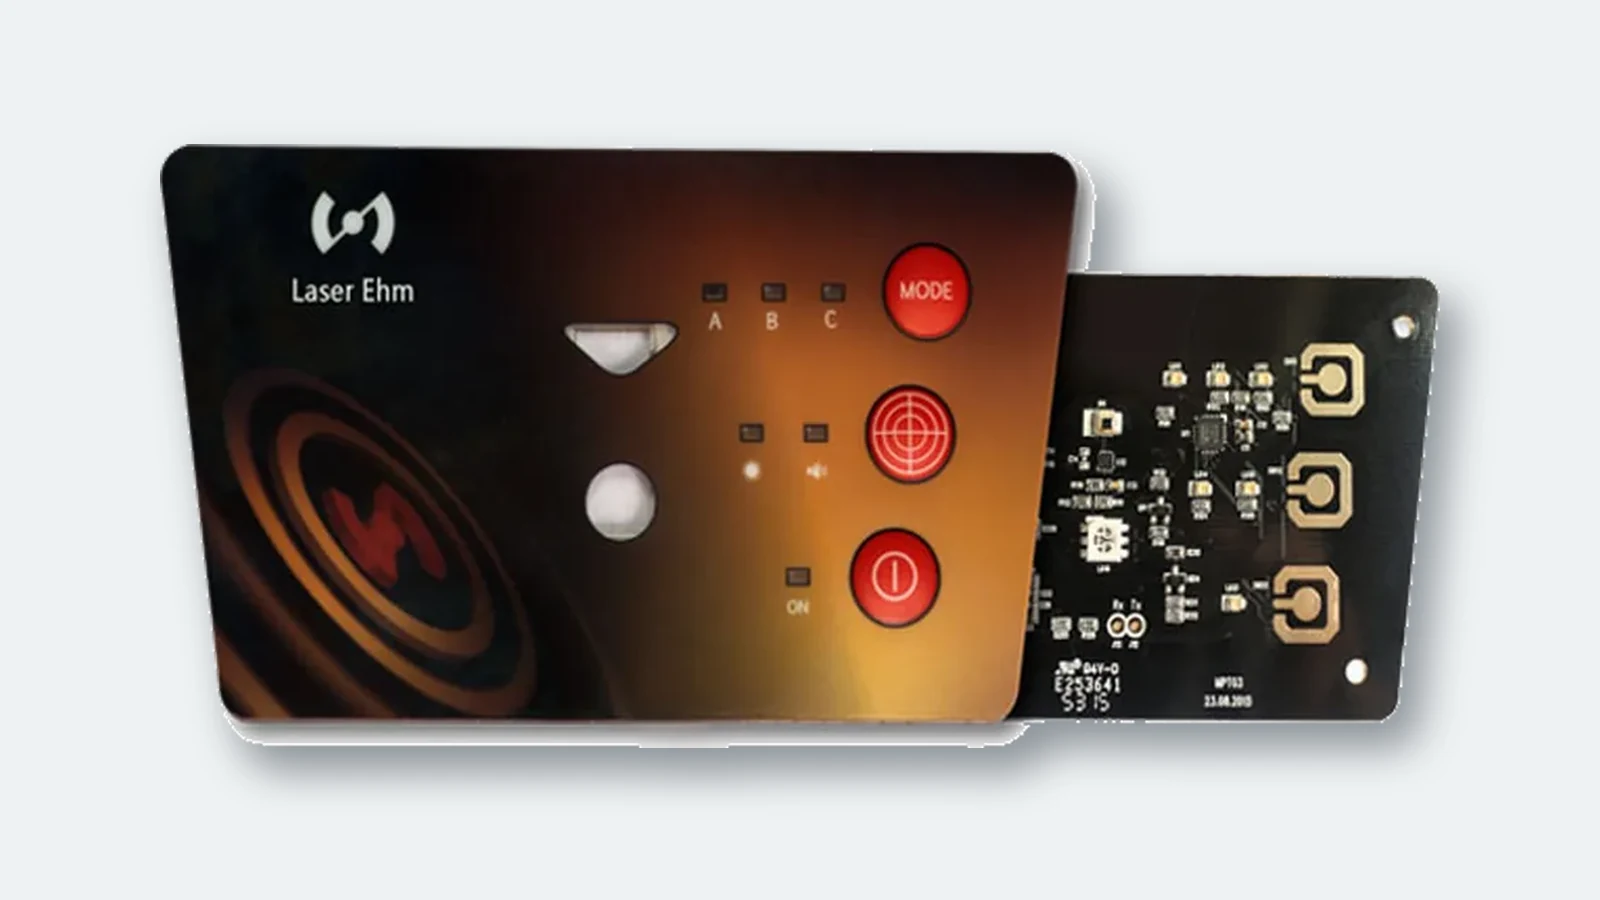
Praxisleitfaden zur Folientastatur-Integration: Frontrahmen, Sichtfenster, Klebung, Befestigung, Anschlussfahne und Gehäuse-CAD prüfen.
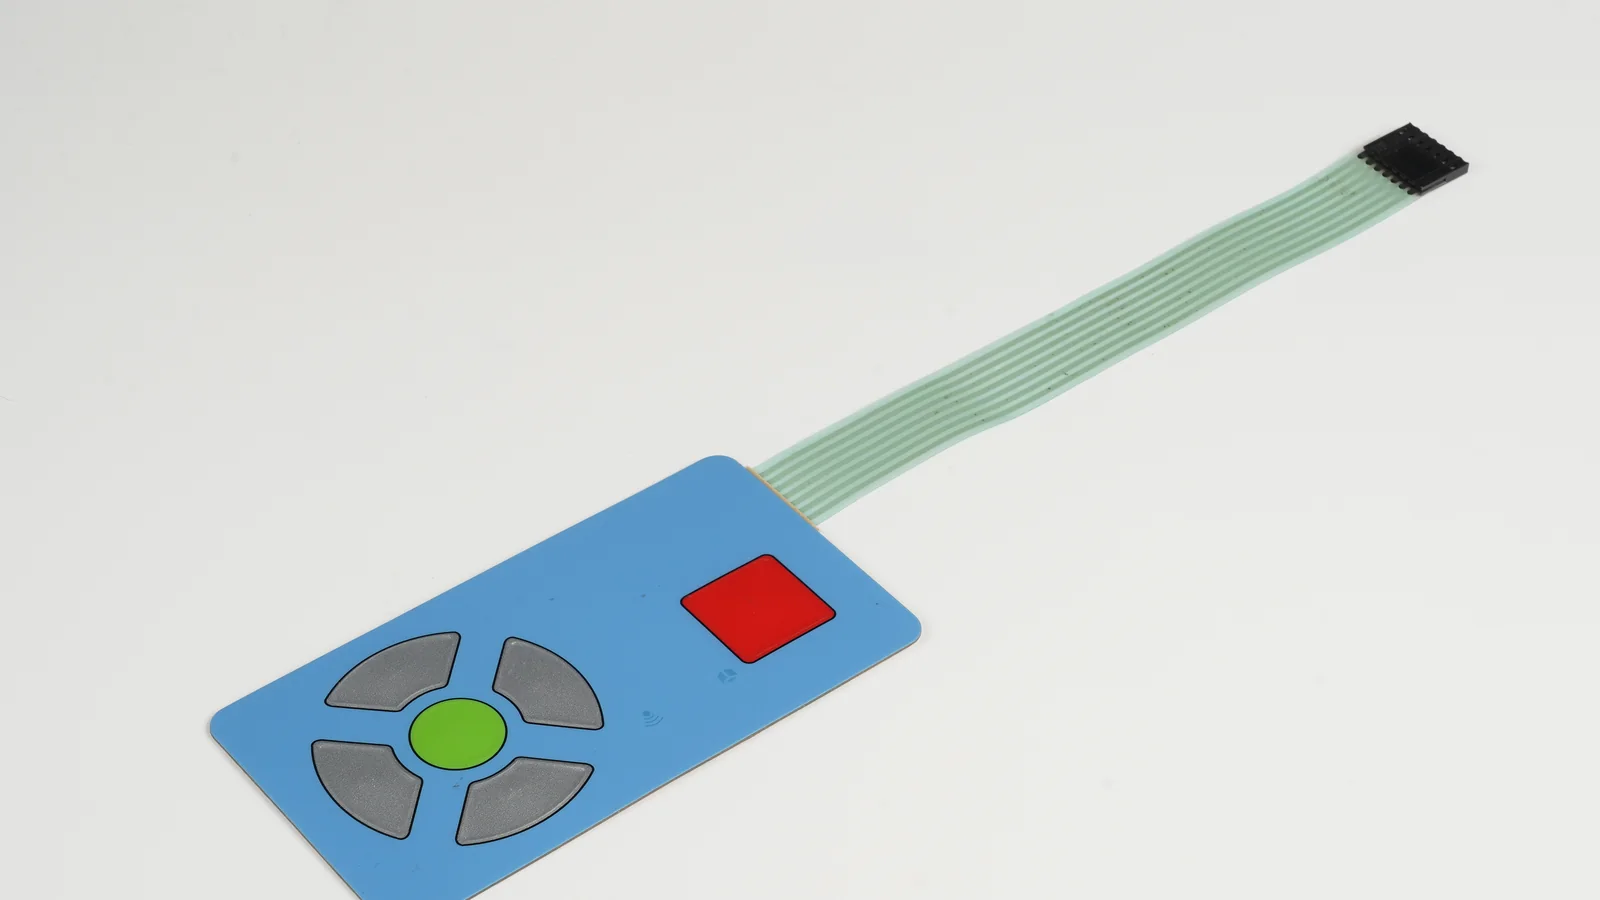
Engineering-Leitfaden für kompakte Folientasten: Bedienziele, Kontakte, Routing, Bezüge, Entlüftung, Gehäusesitz und seriennahe Nachweise vor dem Werkzeugbau koordinieren.
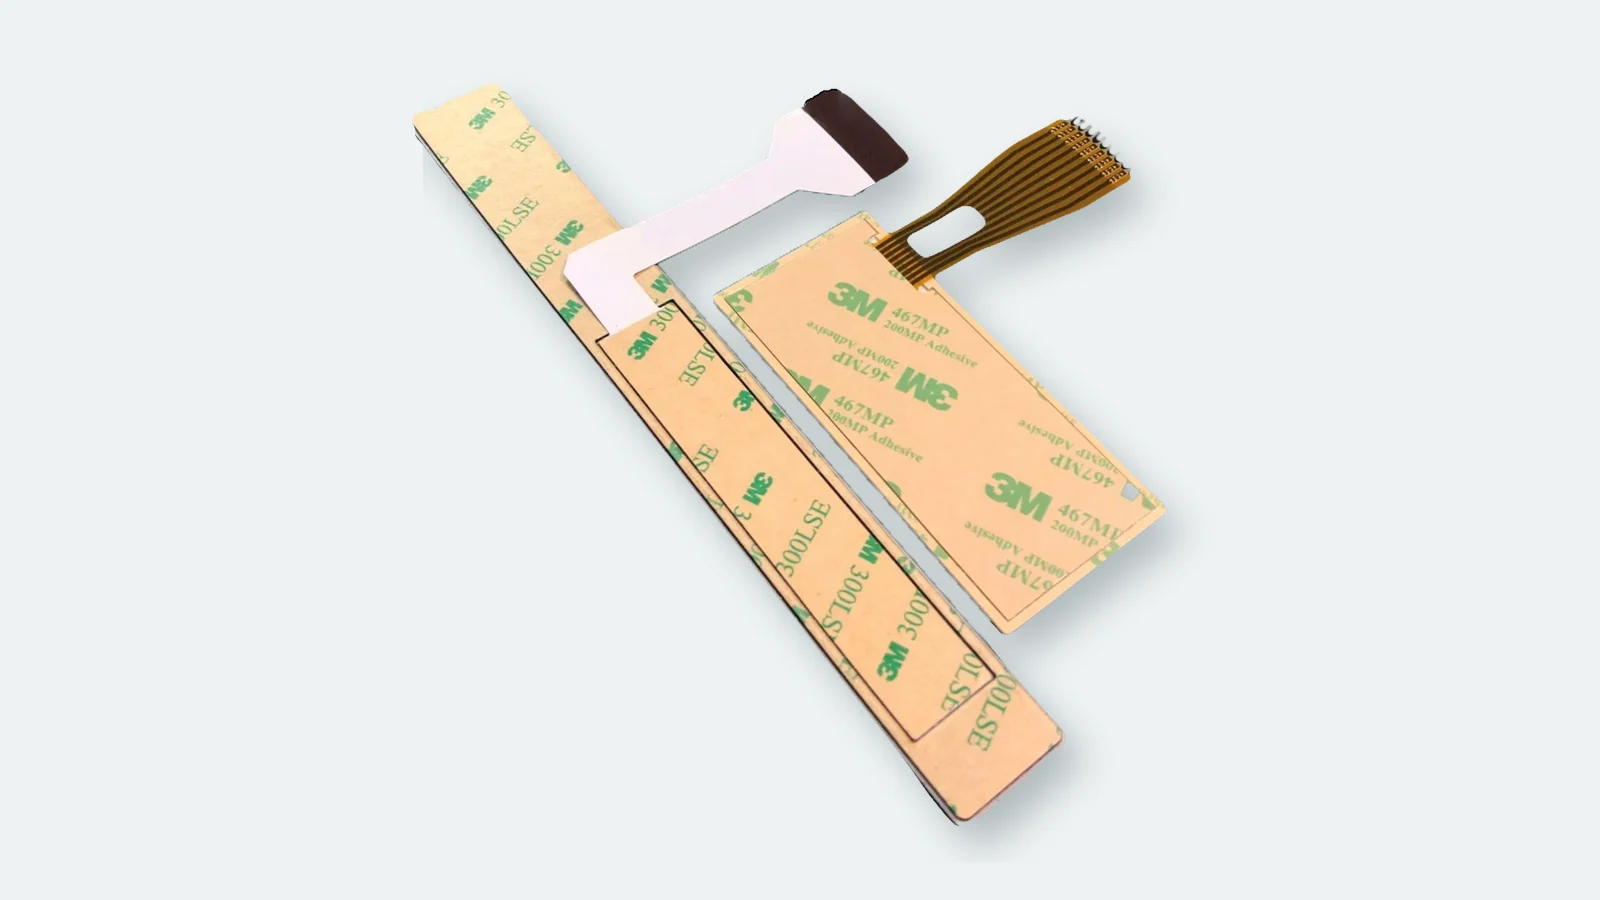
Folientastatur abdichten: 9 Wasserpfade von Rand und Fenster bis Folienleiter und Gehäuse nach IEC 60529 prüfen und im RFQ eindeutig zuordnen.
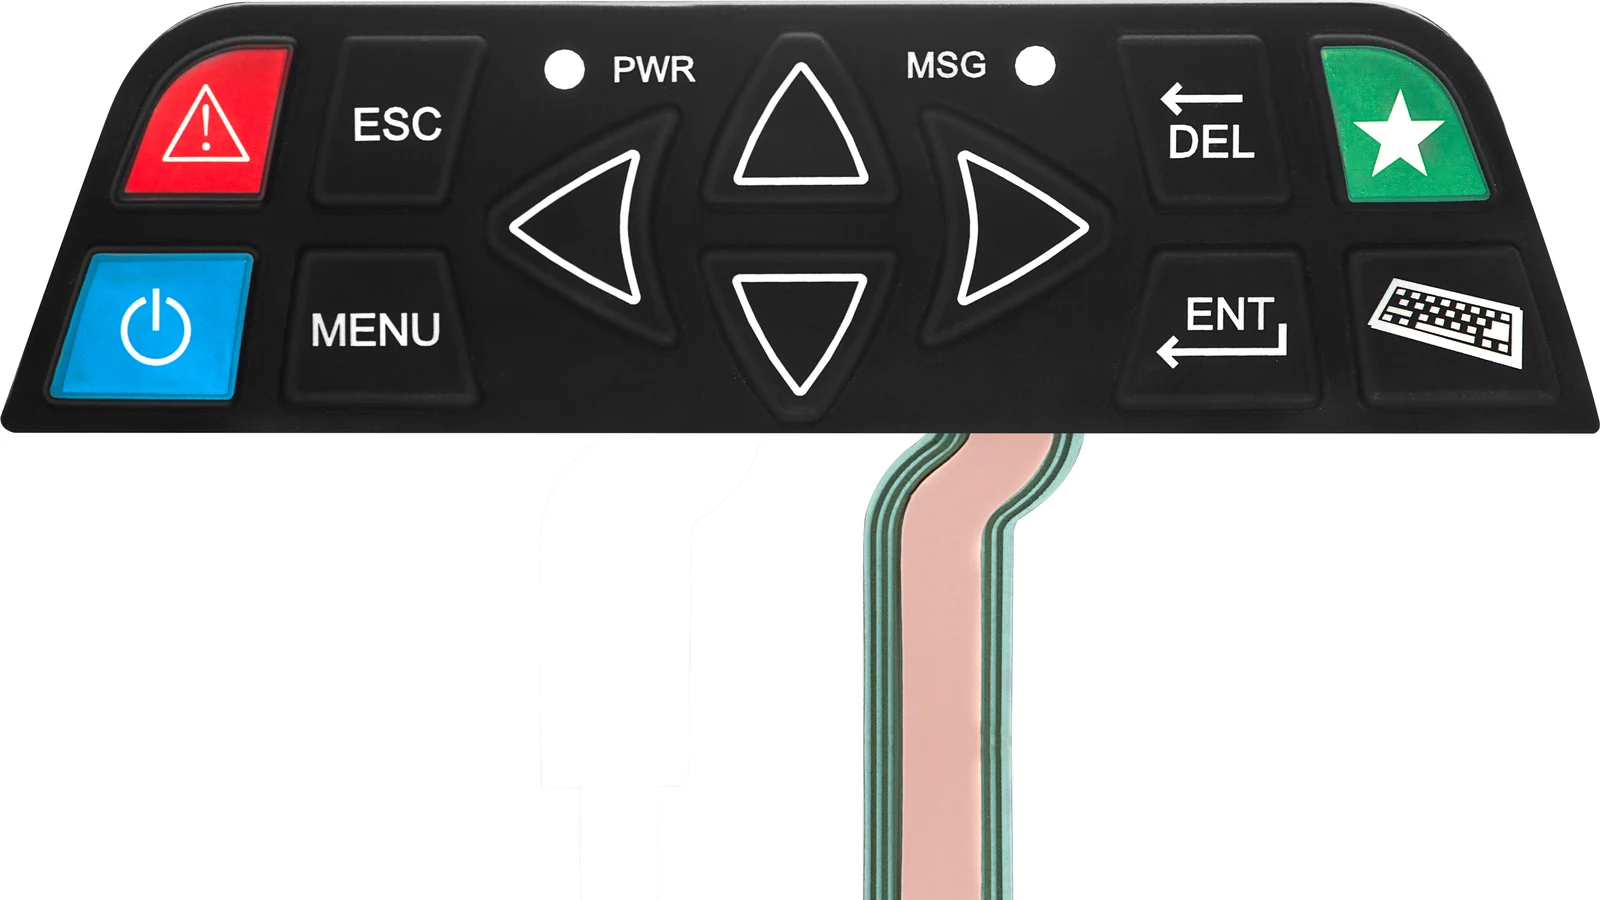
LED-Schaltung für Folientastaturen: Controllergrenzen, LED-Datenblatt, Zweigstrom, Aussparung, Optik und Erstmuster belastbar auslegen.
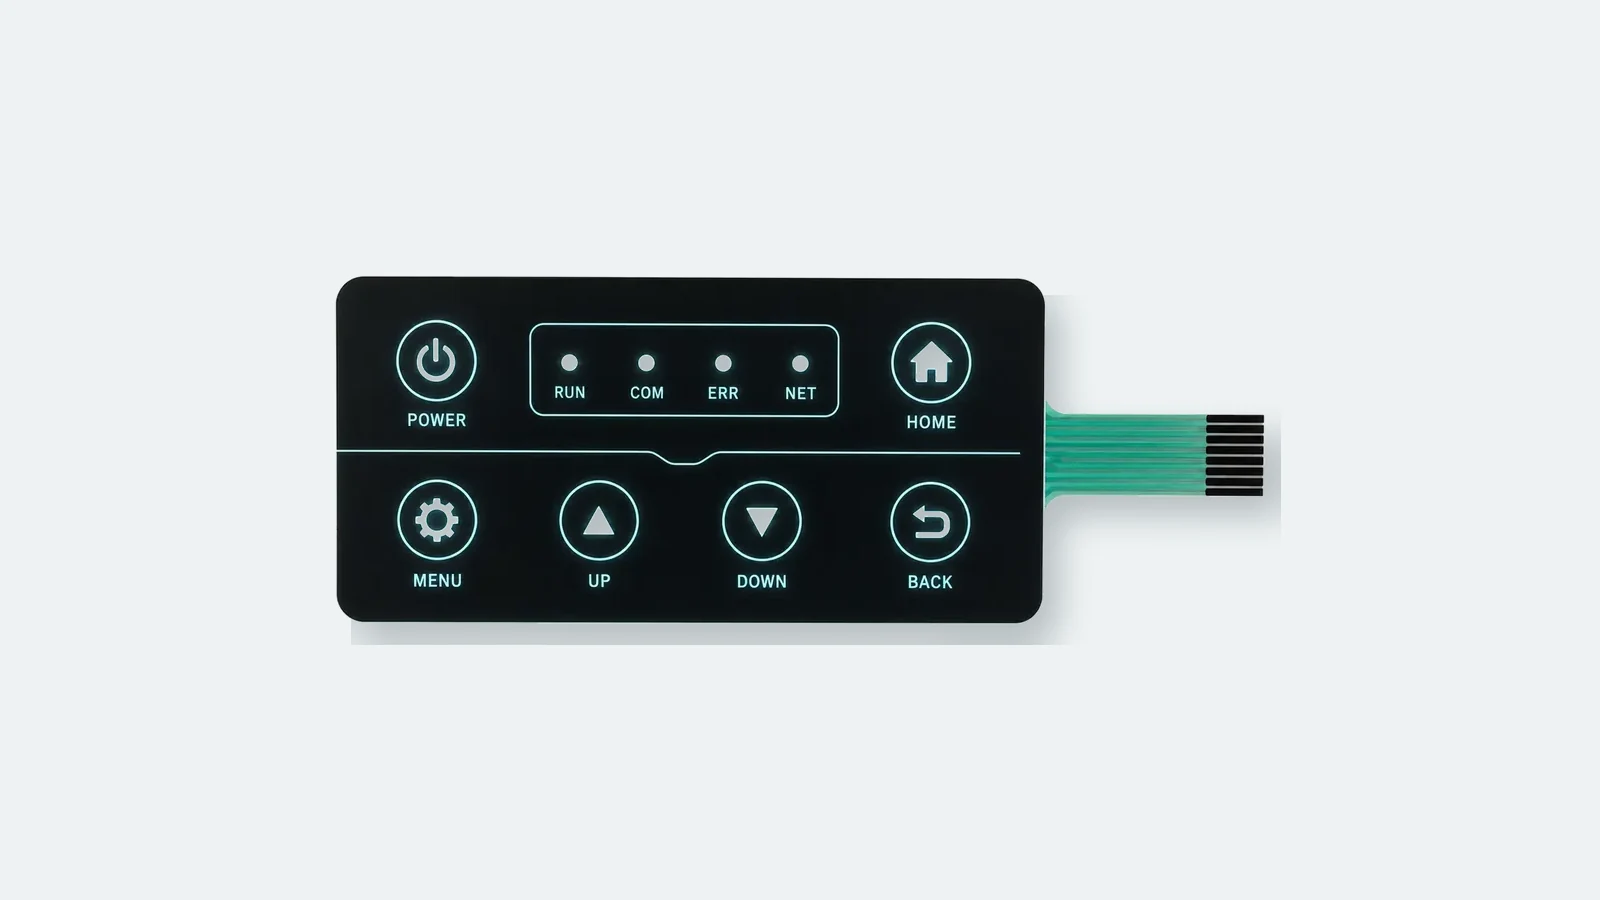
Eine Lichtleiterfolie für Folientastaturen wird mit 7 Stellgrößen ausgelegt: LED-Kopplung, Auskoppelstruktur, Maskierung und messbare Leuchtdichte.
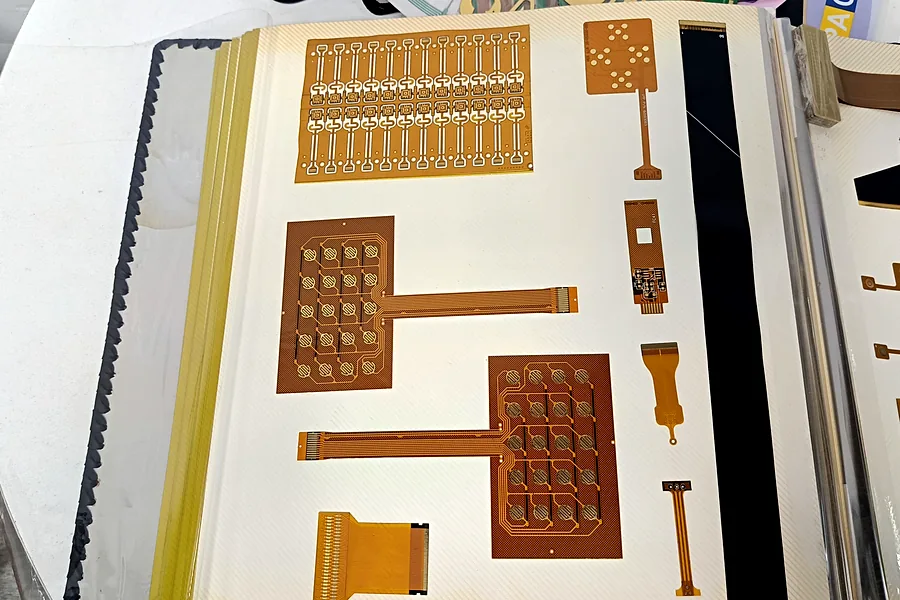
PCB- oder FPC-Folientastatur? Vergleichen Sie 3 Schaltungsplattformen nach Widerstand, Biegung, Bauteilen, Anschluss und Prüfung.
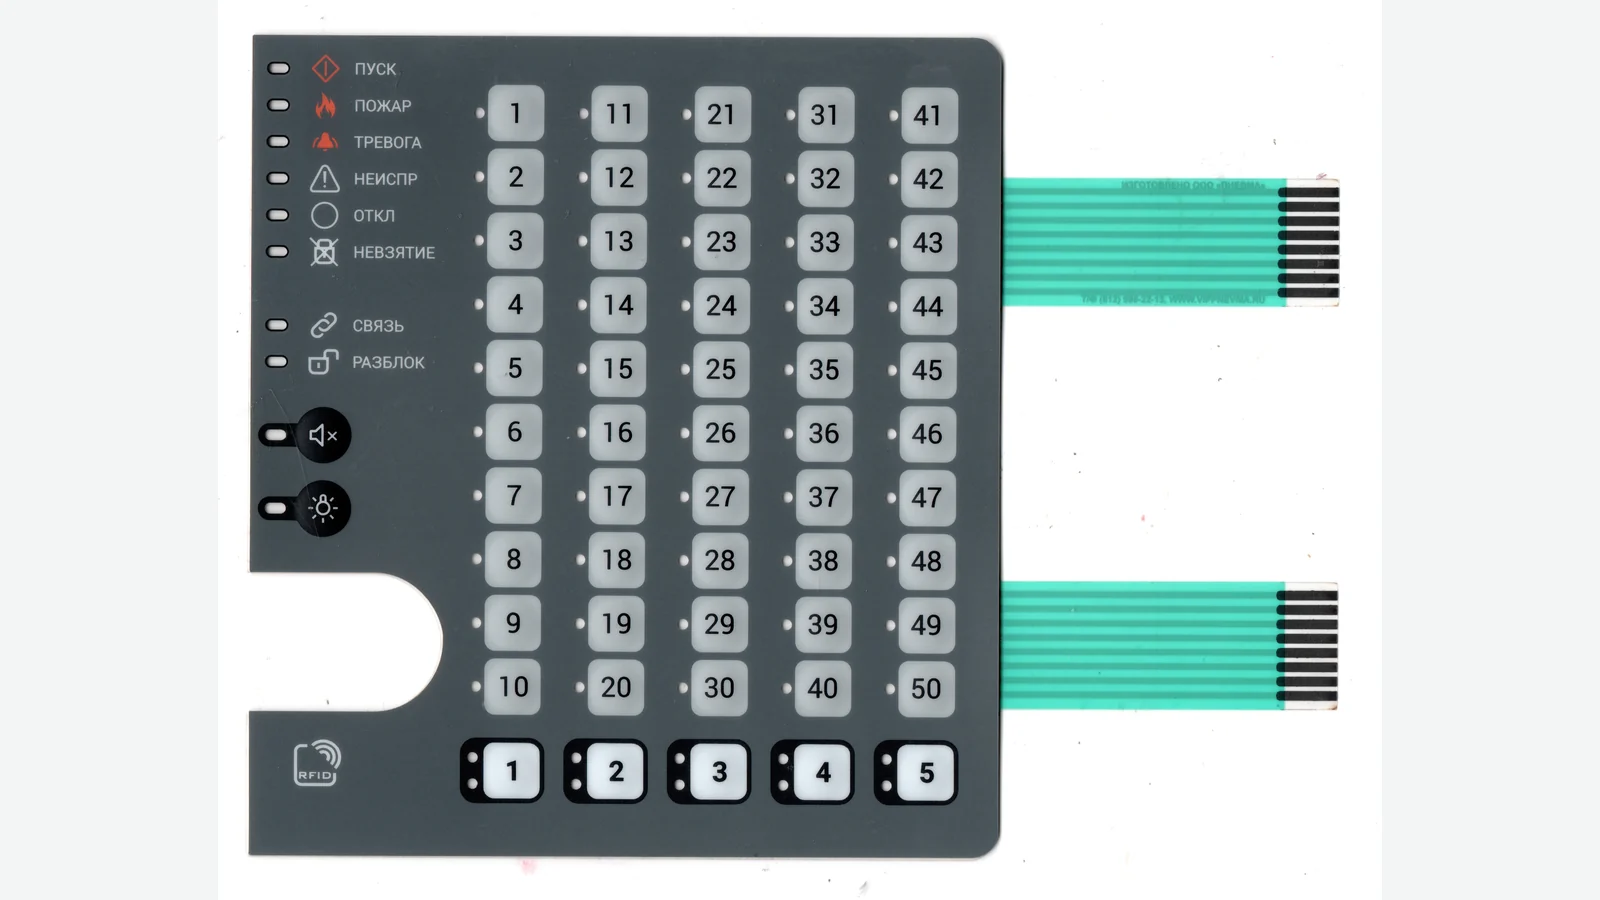
Biegeradius der Folientastatur-Anschlussfahne festlegen: statische und dynamische Biegung, Zugentlastung, Steckverbinderzugang und Prüfung.
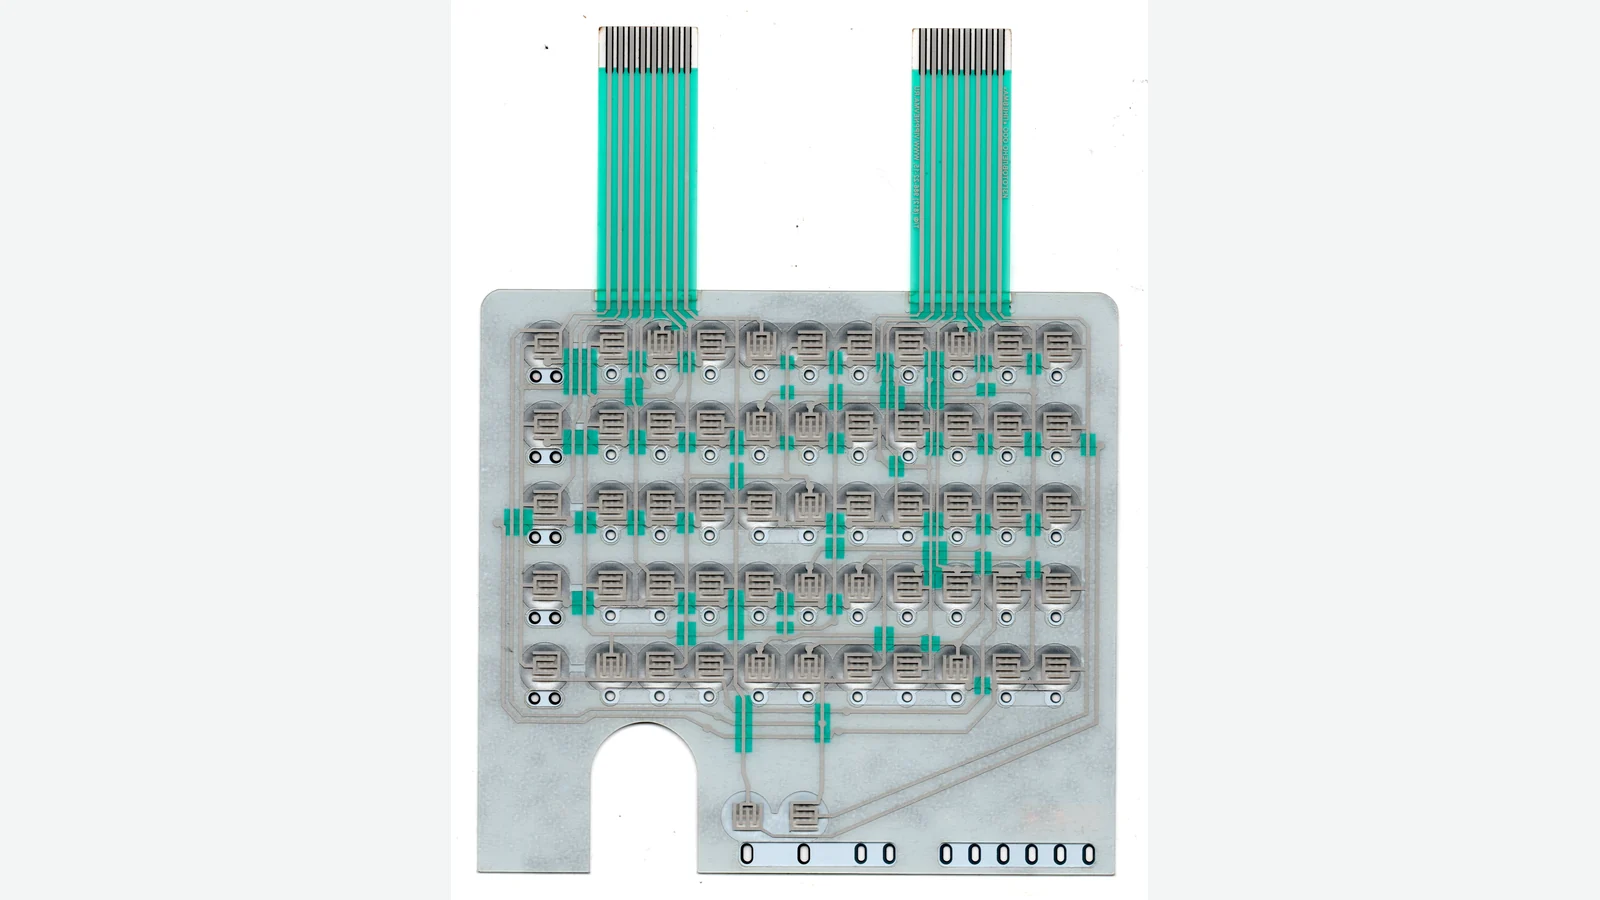
Leitfaden zur EMV-Abschirmung von Folientastaturen: Abschirmlage, Schirmanbindung, Folienkabel und IEC-/ISO-Prüfung für OEM-HMI in 6 Schritten planen.
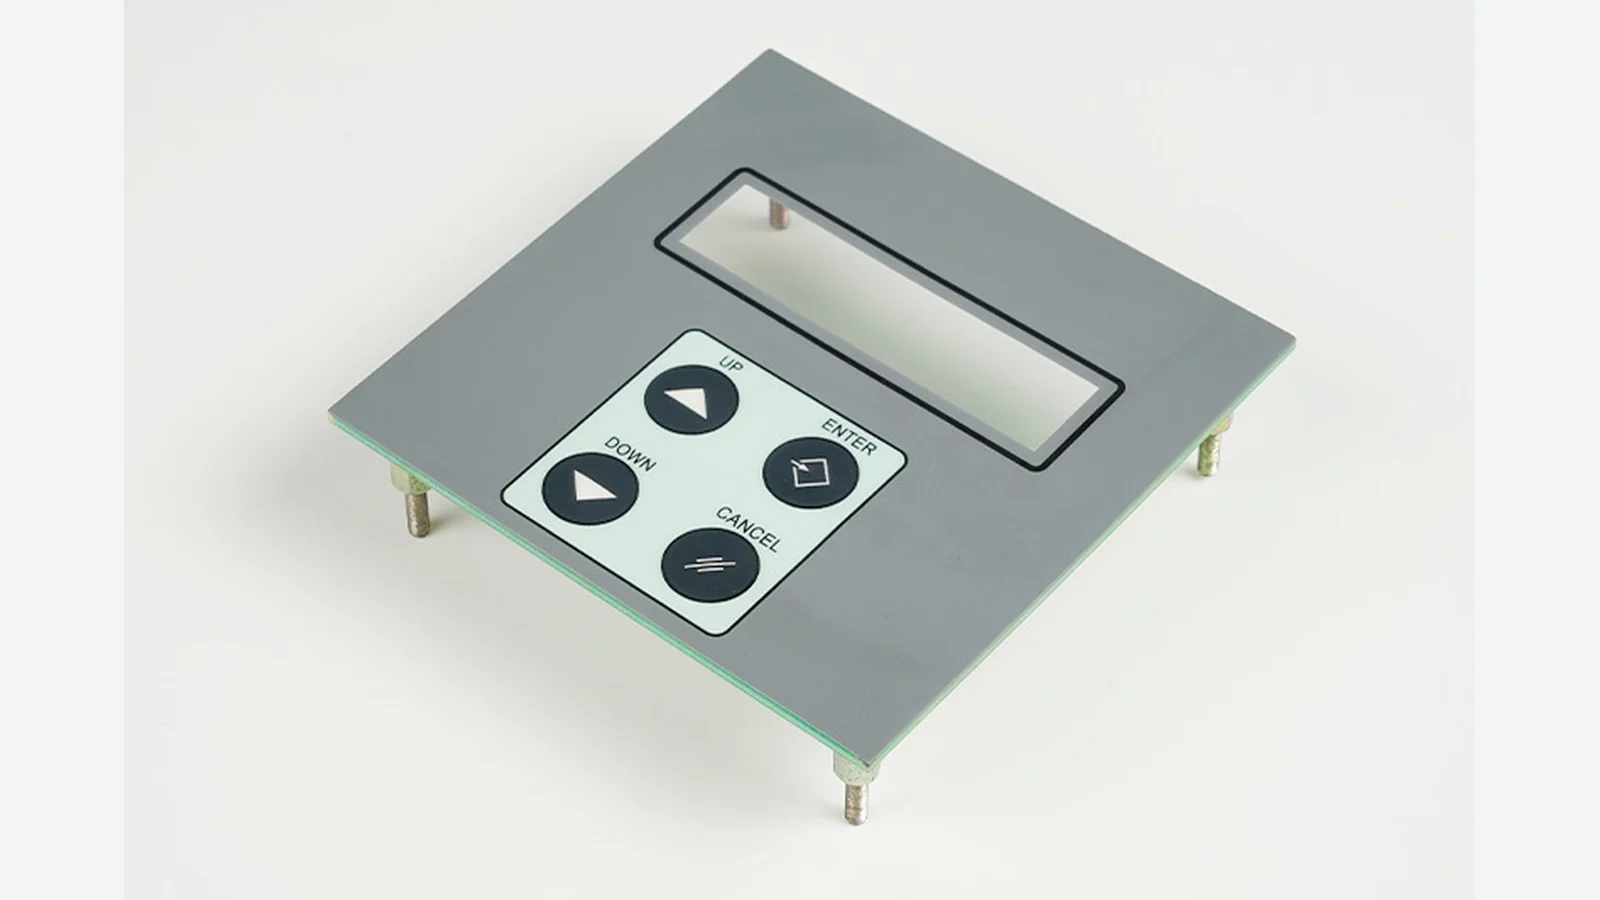
Frontfolie oder Folientastatur? Der Vergleich trennt sichtbare Schutz- und Kennzeichnungsebene von Schaltkreis, Anschlussfahne und Steckverbinder.
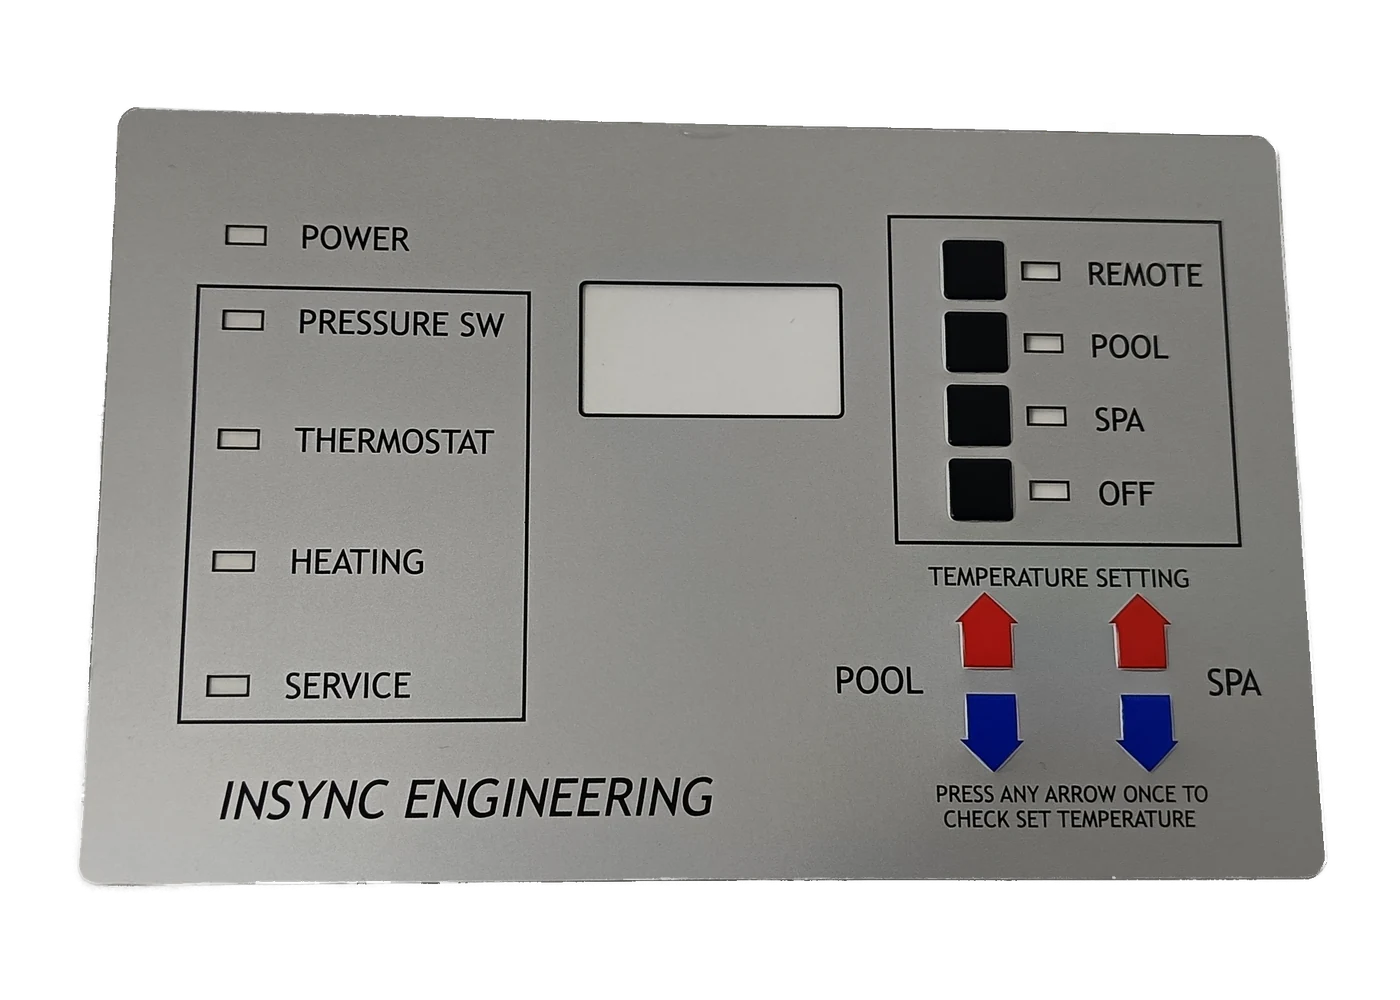
Was ist eine Bedienfolie? Aufbau, PET und PC, Sichtfenster, Prägung, Klebstoff und Prüfgrenzen für industrielle Bedienfelder klar erklärt.
Polyester oder Polycarbonat für Bedienfolien? Vergleichen Sie 8 Einsatzfaktoren, konkrete Folientypen, Prüfbedingungen und Freigabekriterien.
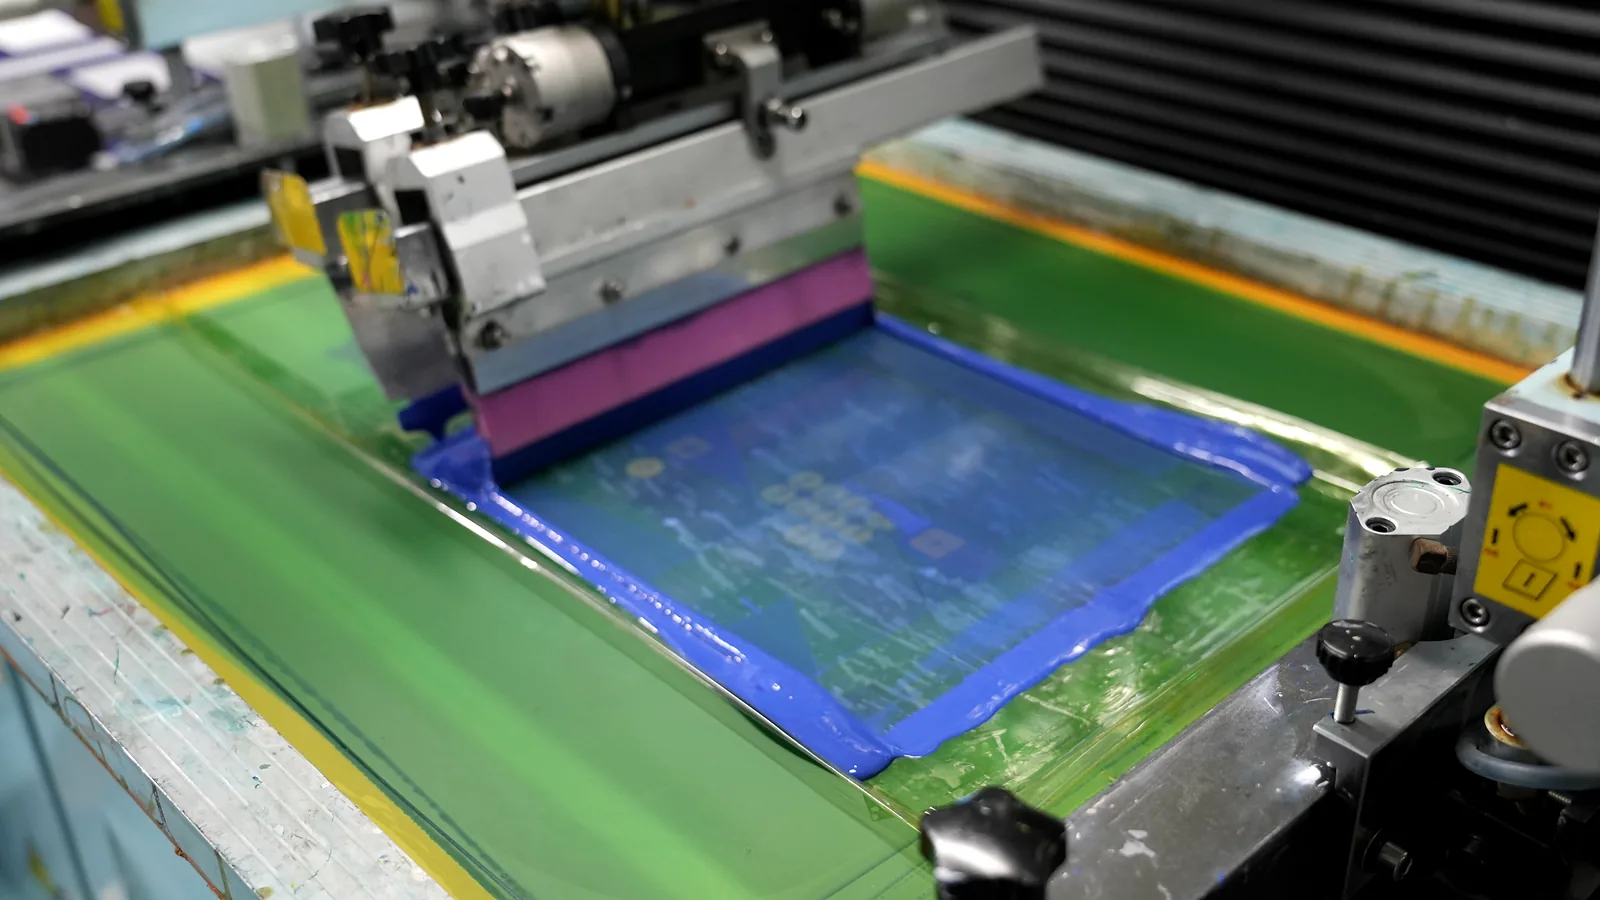
Siebdruck oder Digitaldruck für Bedienfolien: 12 Kriterien zu Farbe, Deckkraft, Varianten, Kosten und Validierung für eine belastbare Prozesswahl.
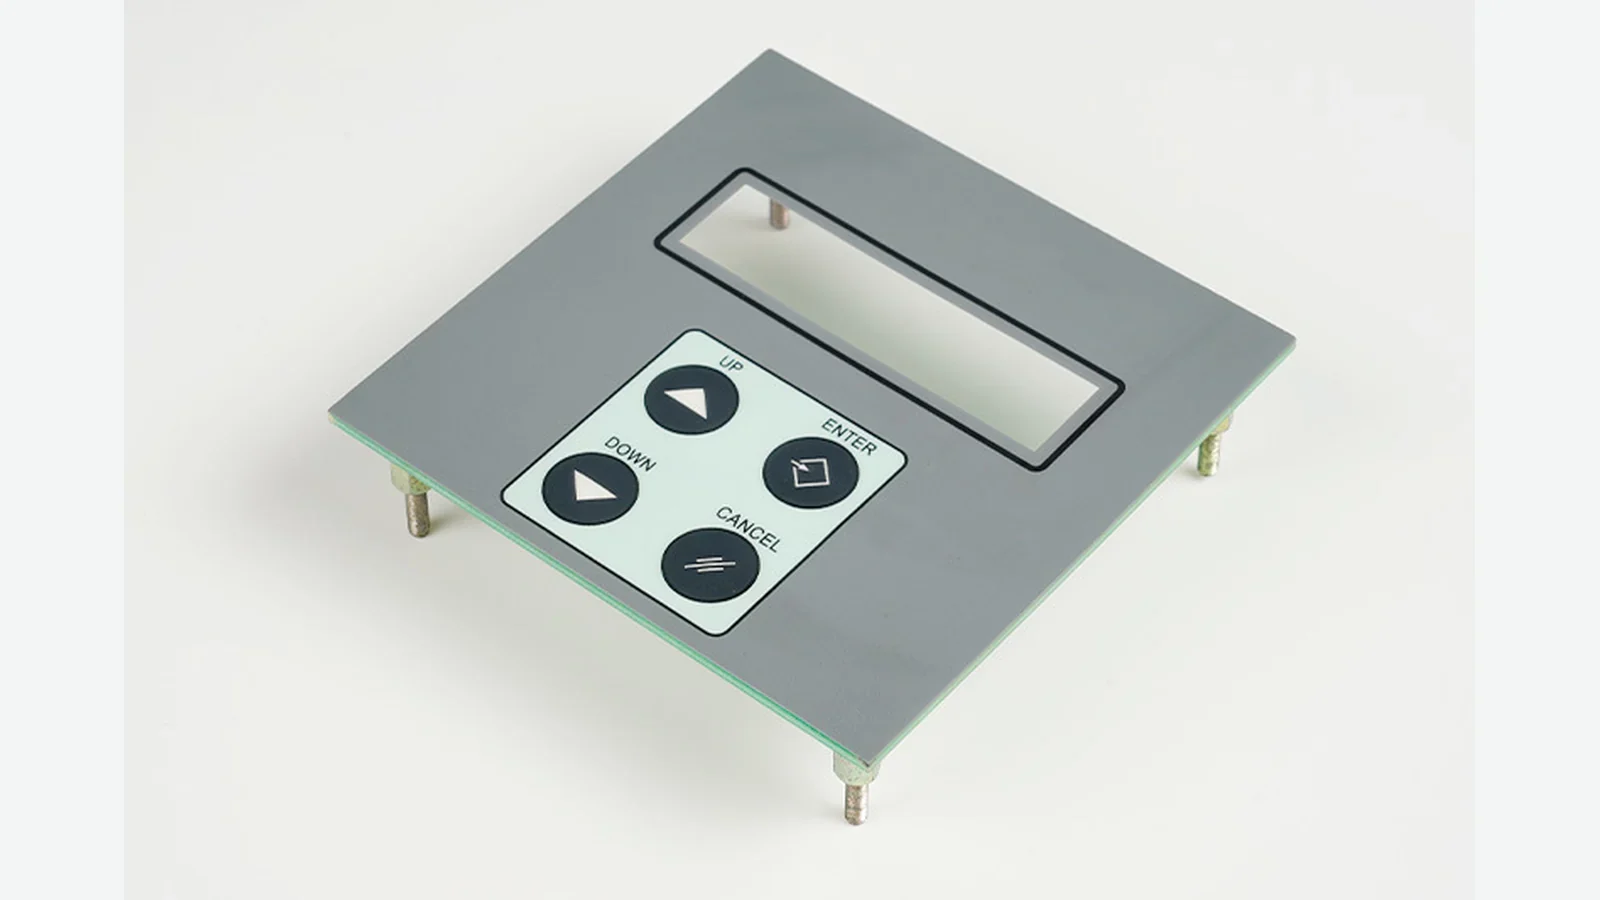
Tastenprägung bei Bedienfolien sicher auslegen: Prüfen Sie Profil, Bezugssystem, Register, Werkstoff, Fenster, Kleber und Werkzeugfreigabe.
So stimmen Sie die Klebstoffauswahl für Bedienfolien auf Metall, Kunststoff und Beschichtungen mit Textur, Geometrie, Druck und Prüfung ab.
Die Bedienfolien-Musterfreigabe prüft in 10 Punkten Druckdaten, Farben, Fenster, Prägung, Kleber, Passform und Revision vor der Serienfreigabe.
Displayfenster in Folientastaturen richtig auslegen: klare, getönte und Dead-Front-Zonen mit Folienwerten, Toleranzkette und Prüfplan.
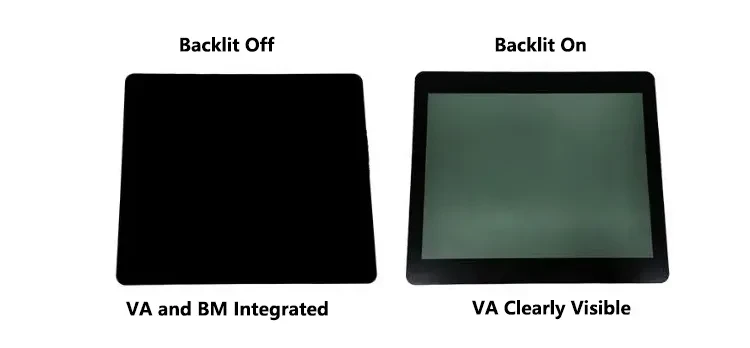
Dead-Front-Effekt auf Glas sicher spezifizieren: 6 Abnahmezustände, Druckaufbau, Display, Touch, optische Registrierung und Prüfung.
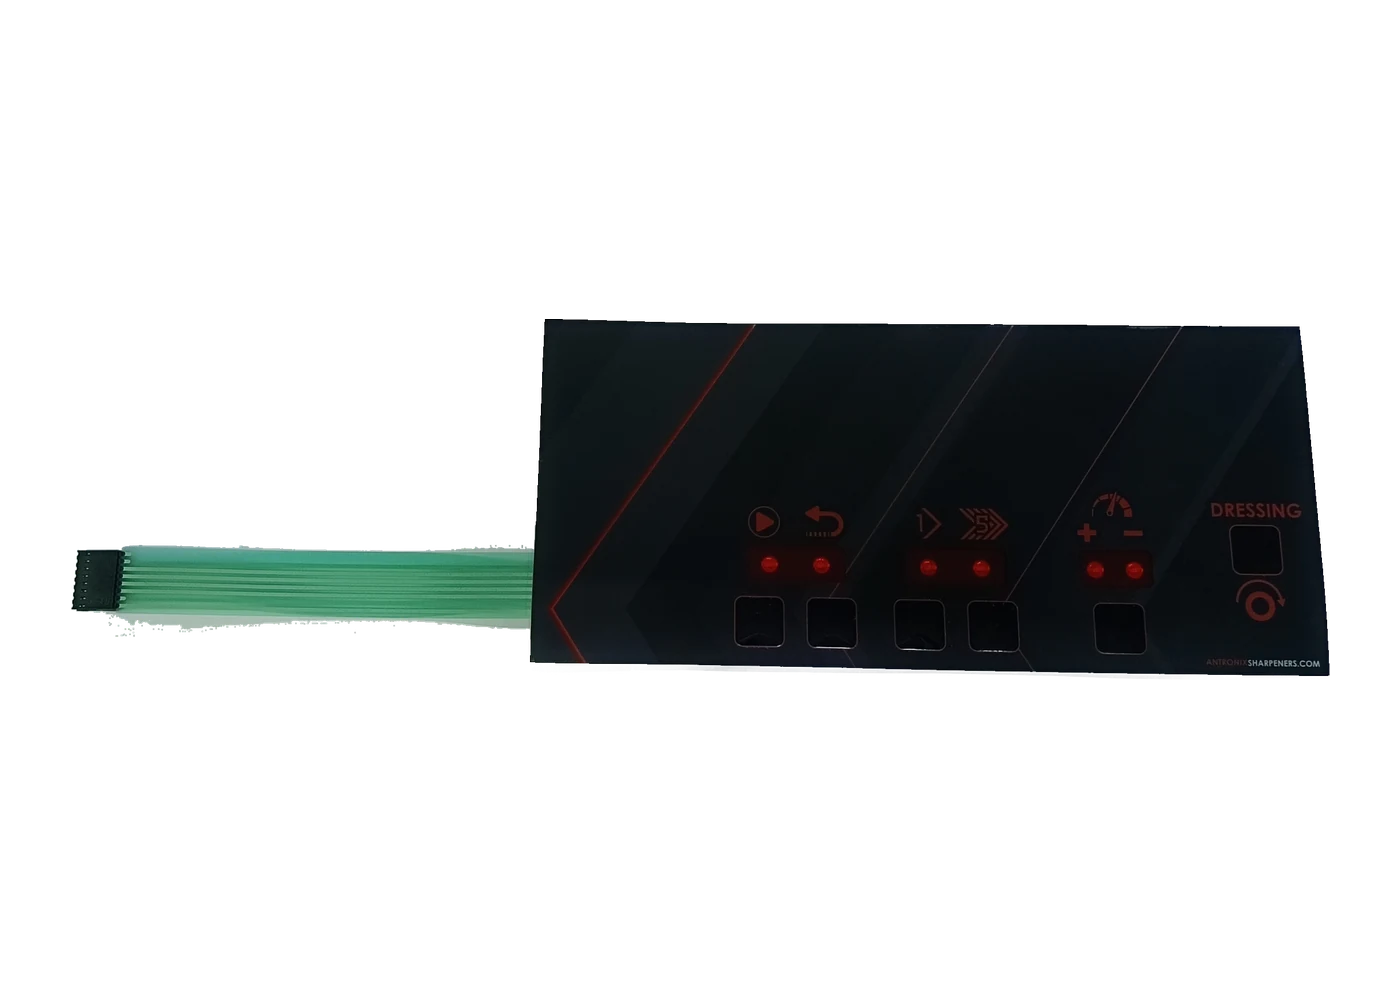
Beleuchtung von Folientastaturen: Diffusion, Lichtabschottung, Farbe und Register für helle Symbole und einen dunklen Aus-Zustand auslegen.
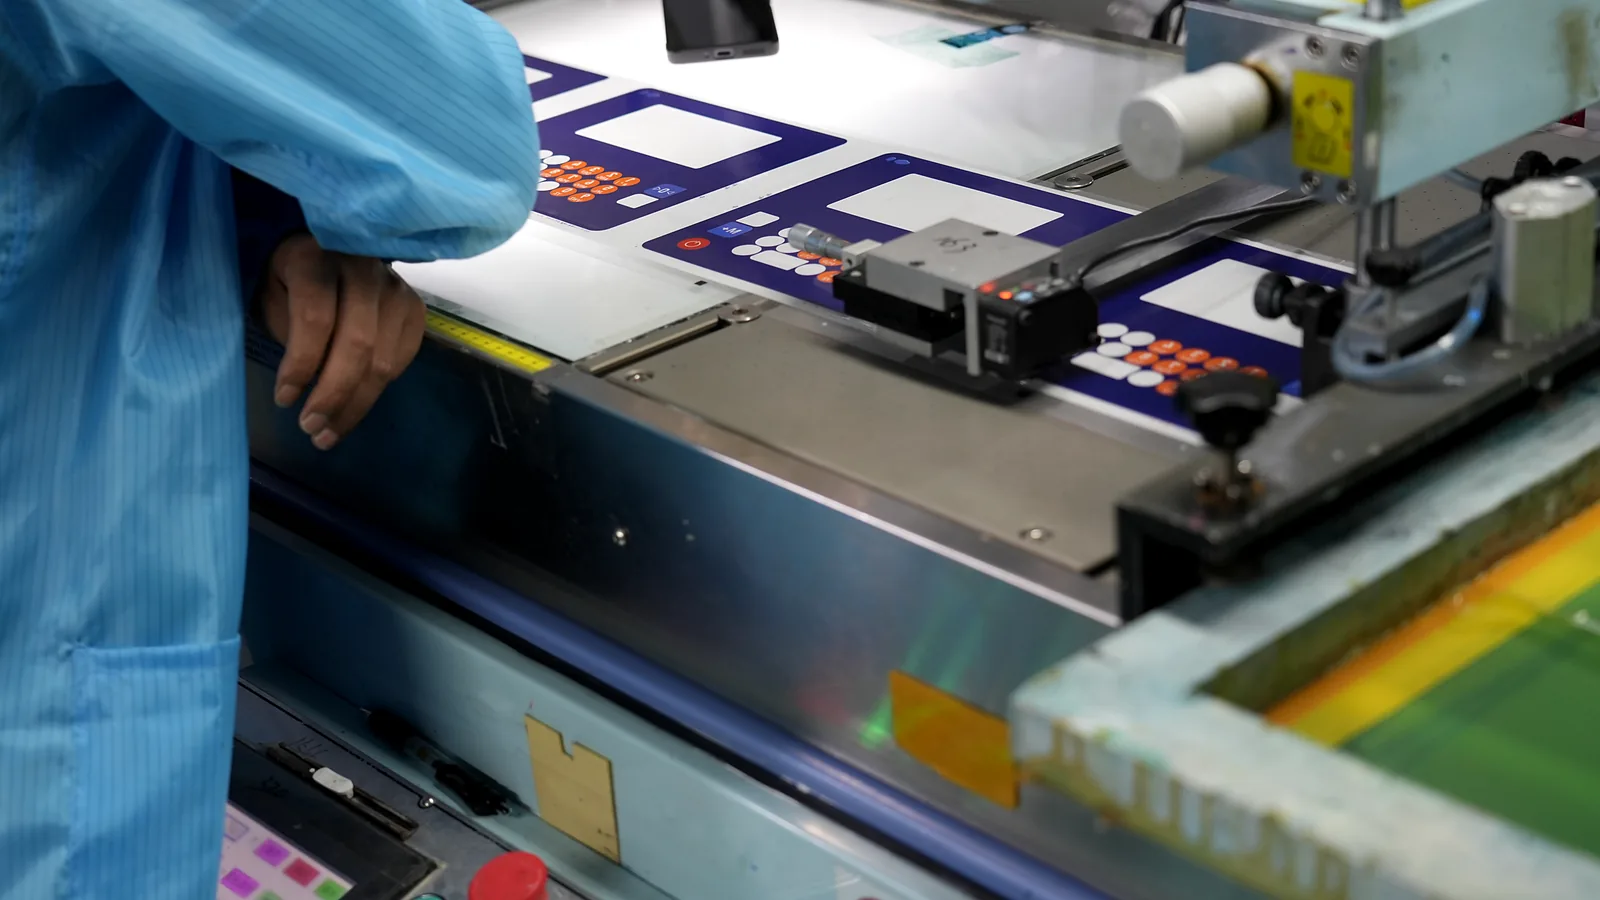
Chemische Beständigkeit von Bedienfolien planen: Prüfmatrix für Reiniger, Einwirkzeit, Wischen, Kanten, Folie, Druckfarbe, Klebstoff und Hardcoat.
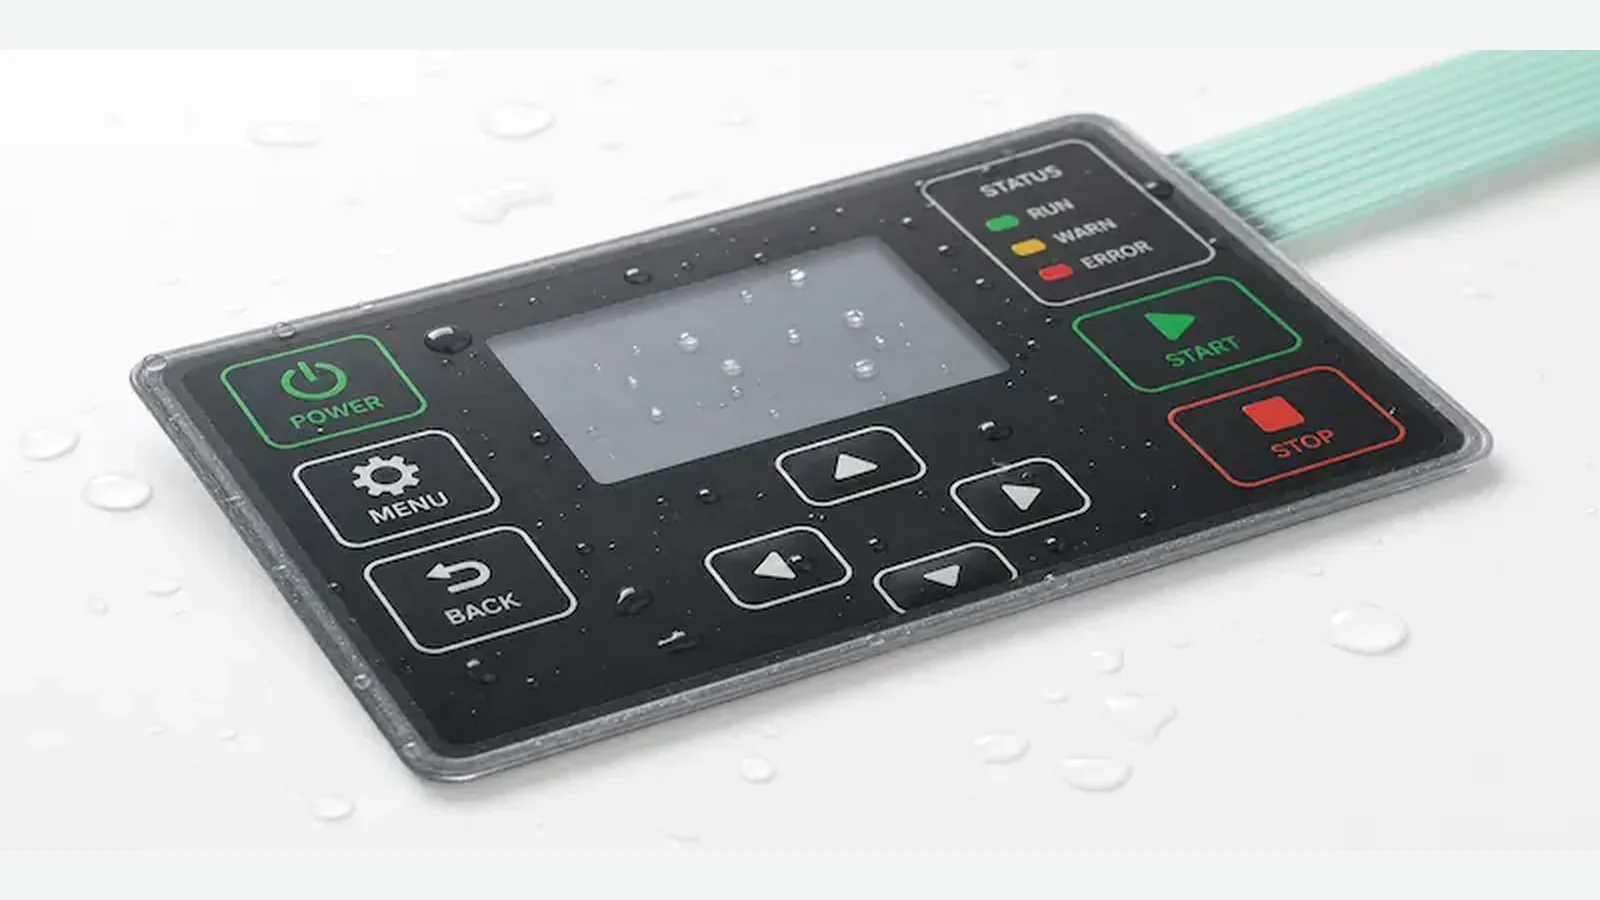
Eine UV-beständige Bedienfolie braucht abgestimmte Folie, Farbe, Hardcoat, Klebstoff, Kanten und Prüfbedingungen für den Außeneinsatz.
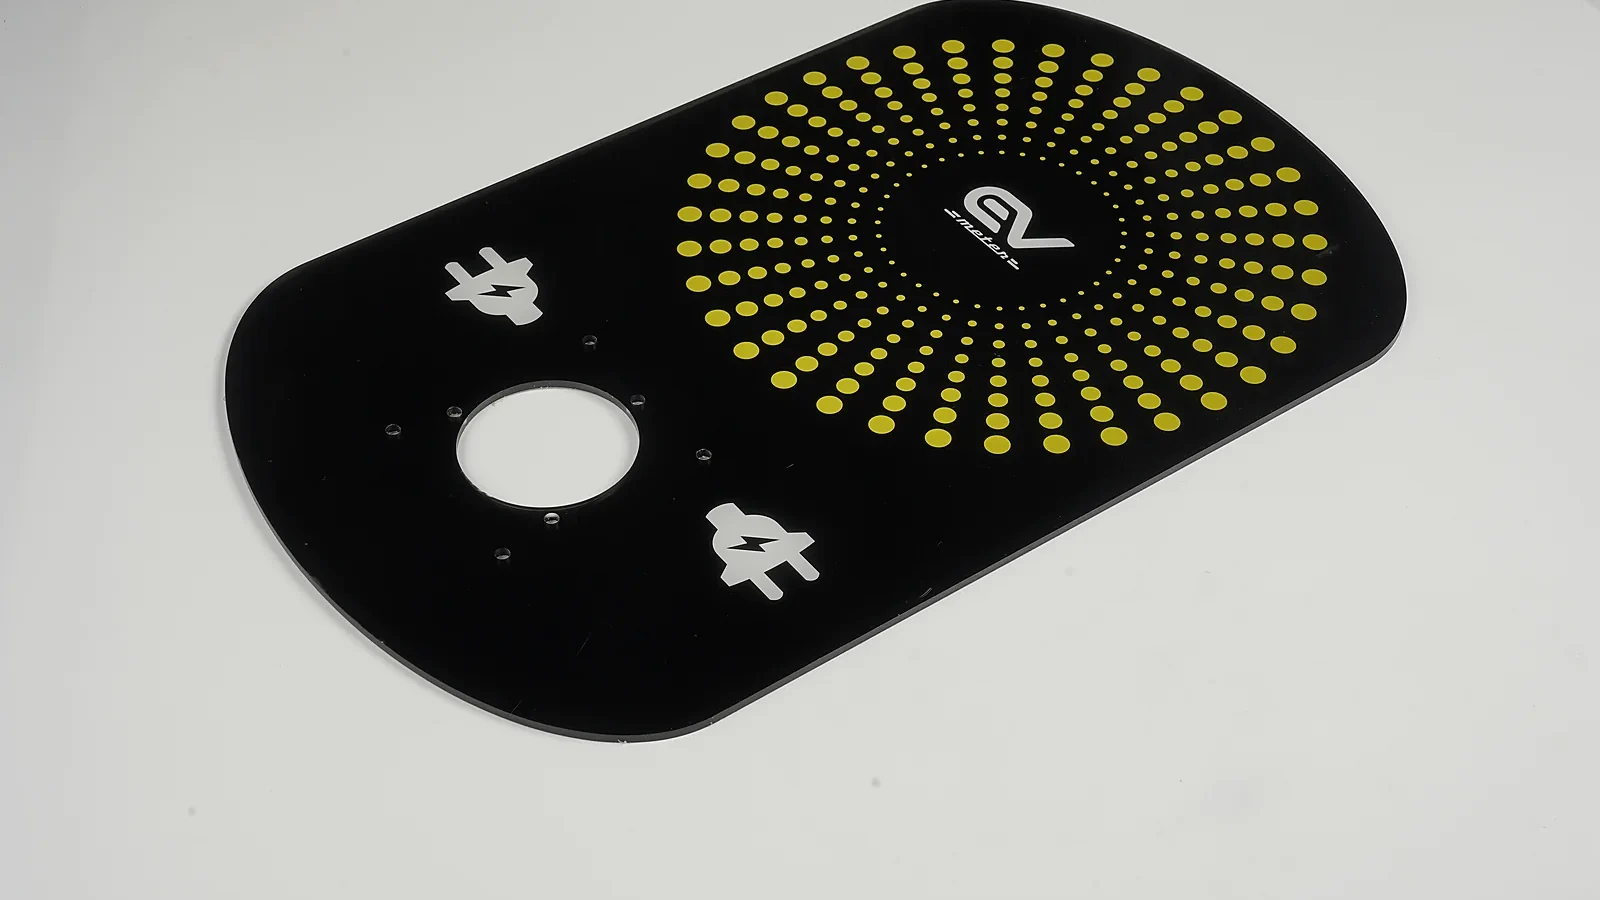
PMMA oder Glas für HMI-Frontplatten? Ein sorten- und aufbaugebundener Vergleich von Abrieb, Gewicht, Optik, PCAP, Montage und Validierung.
Ein Polycarbonat-Etikett richtig spezifizieren: Foliengüte, Dicke, Oberfläche, Hinterdruck, Klebstoff, Fenster und Prüfplan für OEM-Geräte.
Typenschilder aus Metall spezifizieren: Werkstoff, Kennzeichnung, Befestigung, variable Daten und Prüfplan für eine freigabefähige Zeichnung.
Ein Typenschild aus Aluminium oder Edelstahl richtig wählen: 8 Kriterien zu Korrosion, Gewicht, Abrieb, Kennzeichnung, Montage und Lebenszykluskosten.
Epoxidharz vs. Polyurethan bei Doming-Aufklebern: 8 Auswahlkriterien zu UV-Vergilbung, Flexibilität, Chemikalien, Profil und Haftverbund.
Beschriftungsverfahren für Metallschilder im Vergleich: Ätzung, Eloxal und Druck nach Beständigkeit, Farbe, Auflösung, Werkstoff, Außeneinsatz und Kosten.
Bedienfolien-Schadensanalyse für abgelöste Kanten, verblasste Beschriftung, Risse und trübe Sichtfenster: Ursachen eingrenzen, Befunde prüfen.
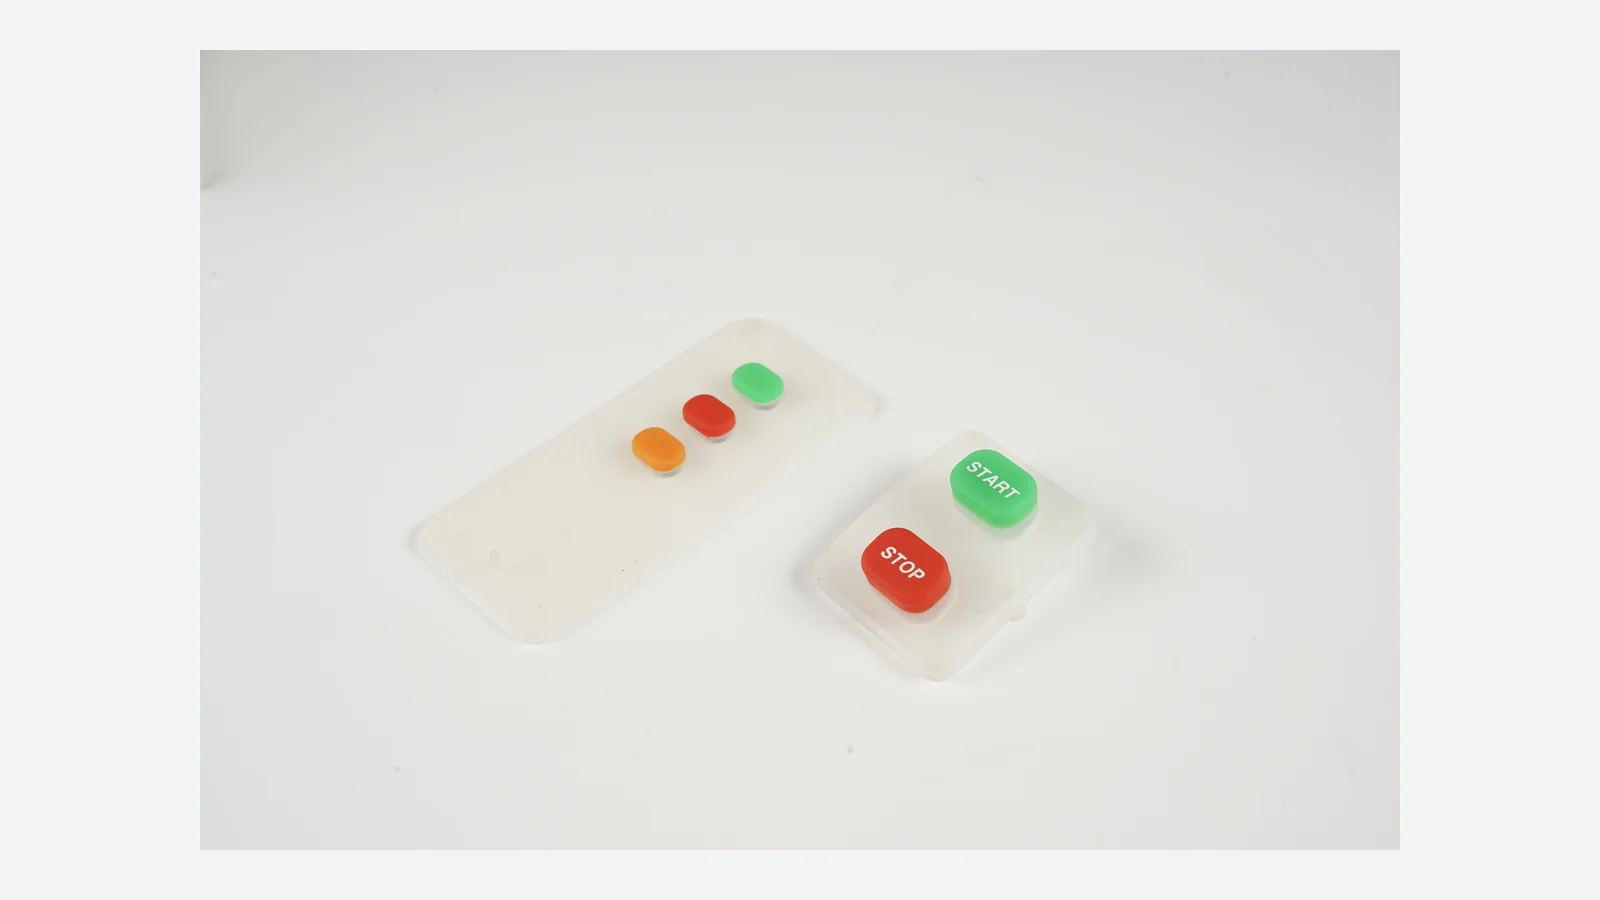
Folientastatur vs. Silikonschaltmatte: Vergleichen Sie Haptik, Aufbauhöhe, Dichtung, Werkzeug, Grafik, Beleuchtung und Validierung vor der Freigabe.
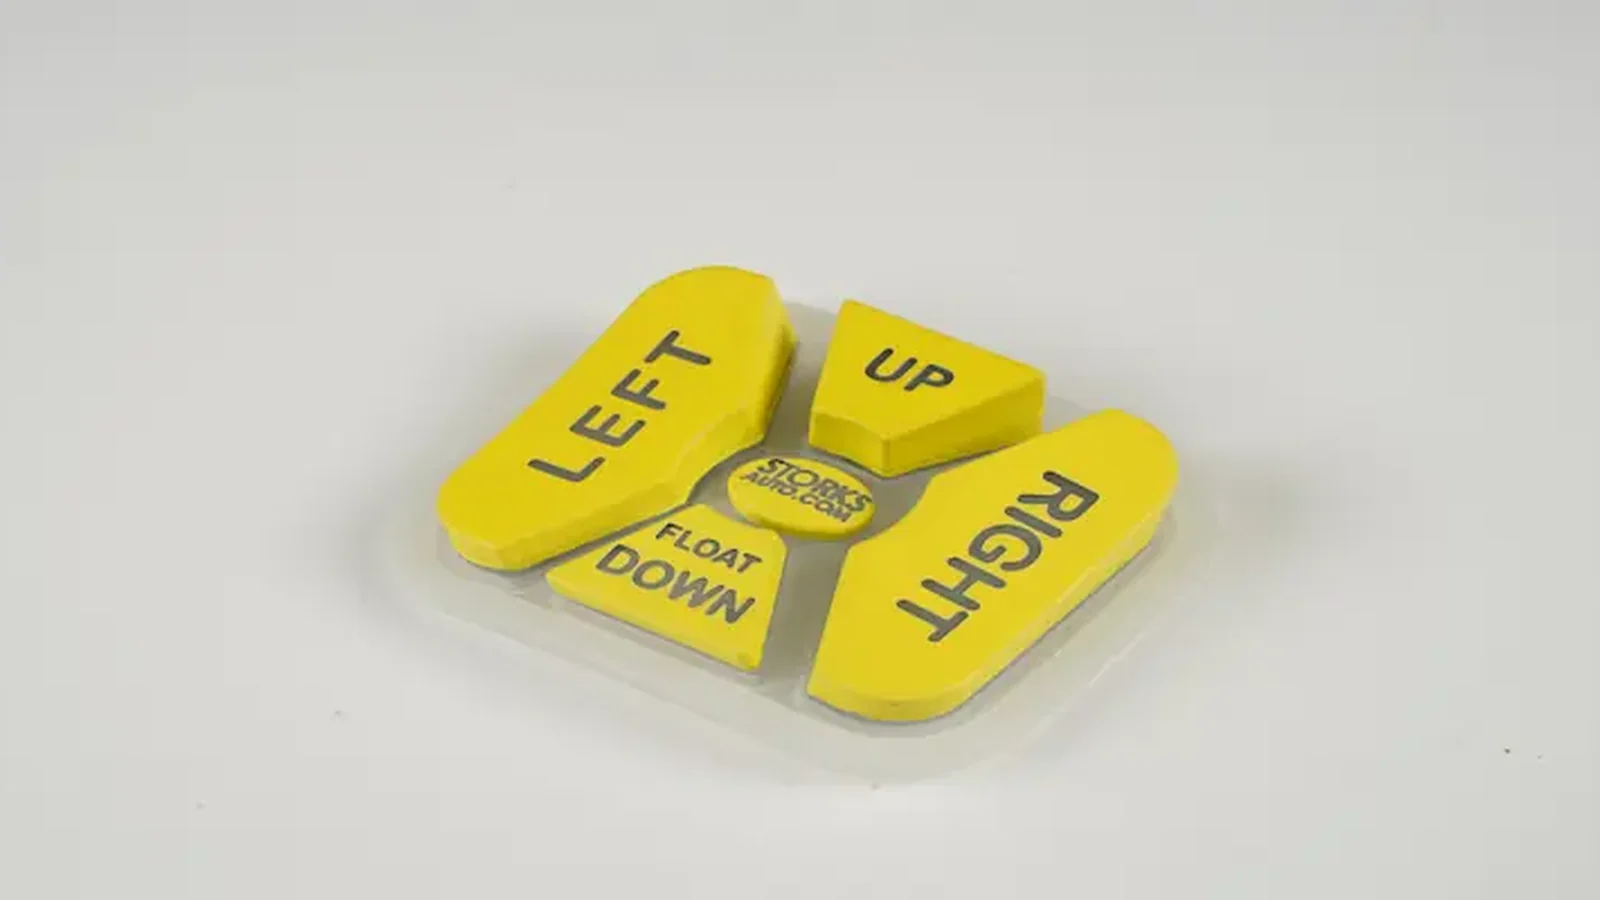
Leitfaden zur Silikonschaltmatten-Konstruktion: Kraft, Hub, Kontakte, Werkzeug, Beleuchtung, Dichtung, Zeichnung und Validierung für OEM-Produkte.
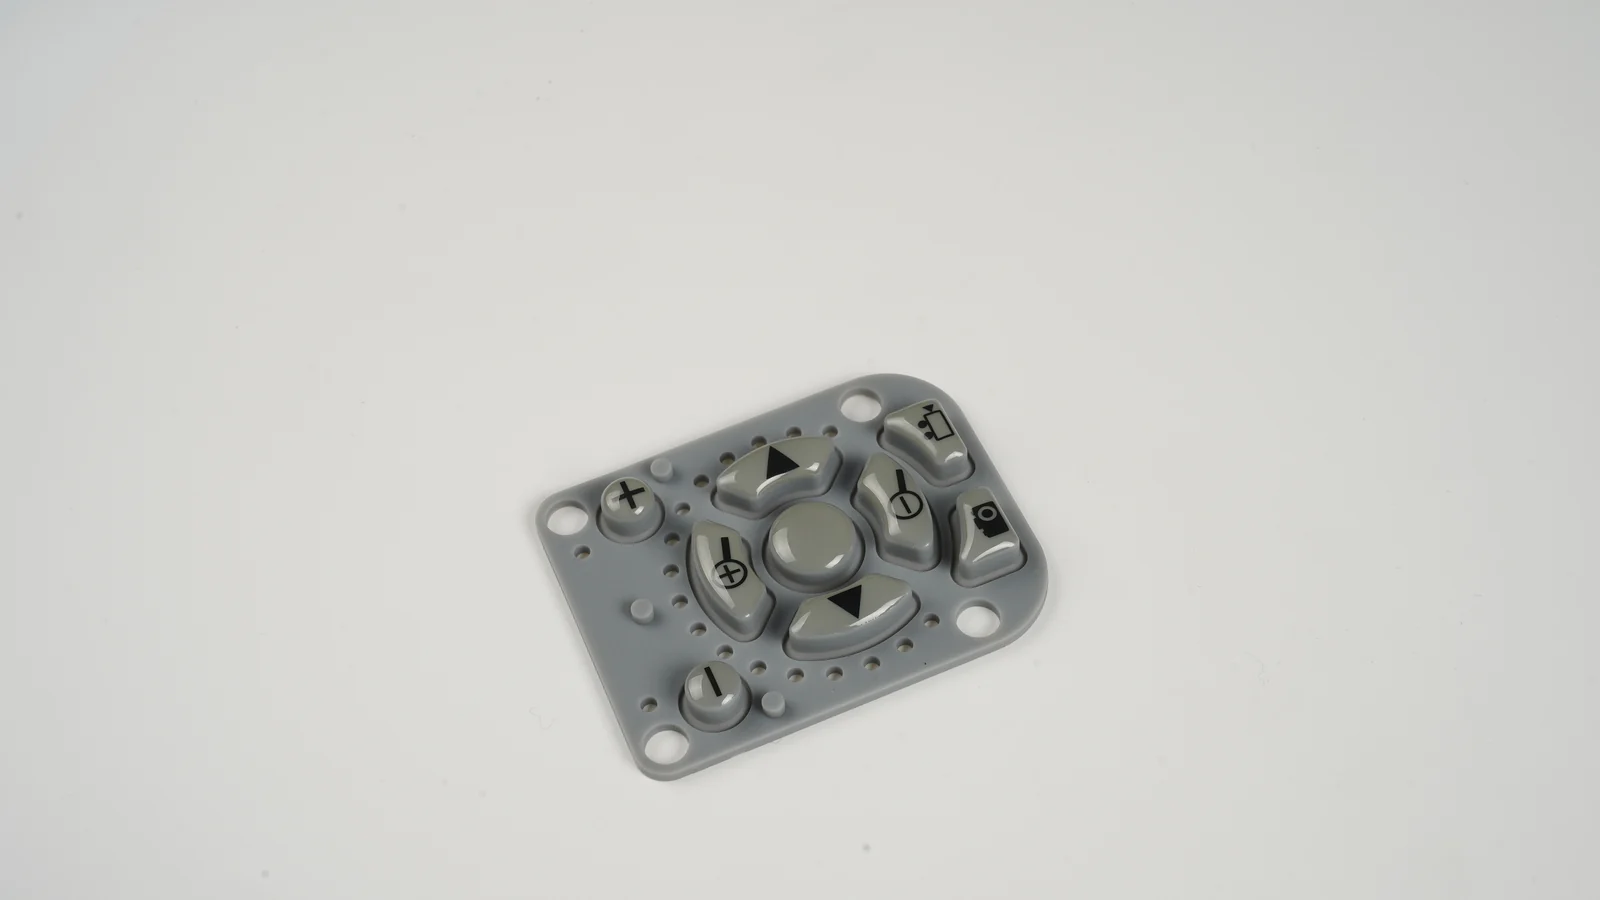
Kontaktwiderstand von Carbonpillen in Silikonschaltmatten auslegen: Schaltungsbudget, 2,0-N-Prüfung, PCB-Geometrie und Abnahme klar definieren.
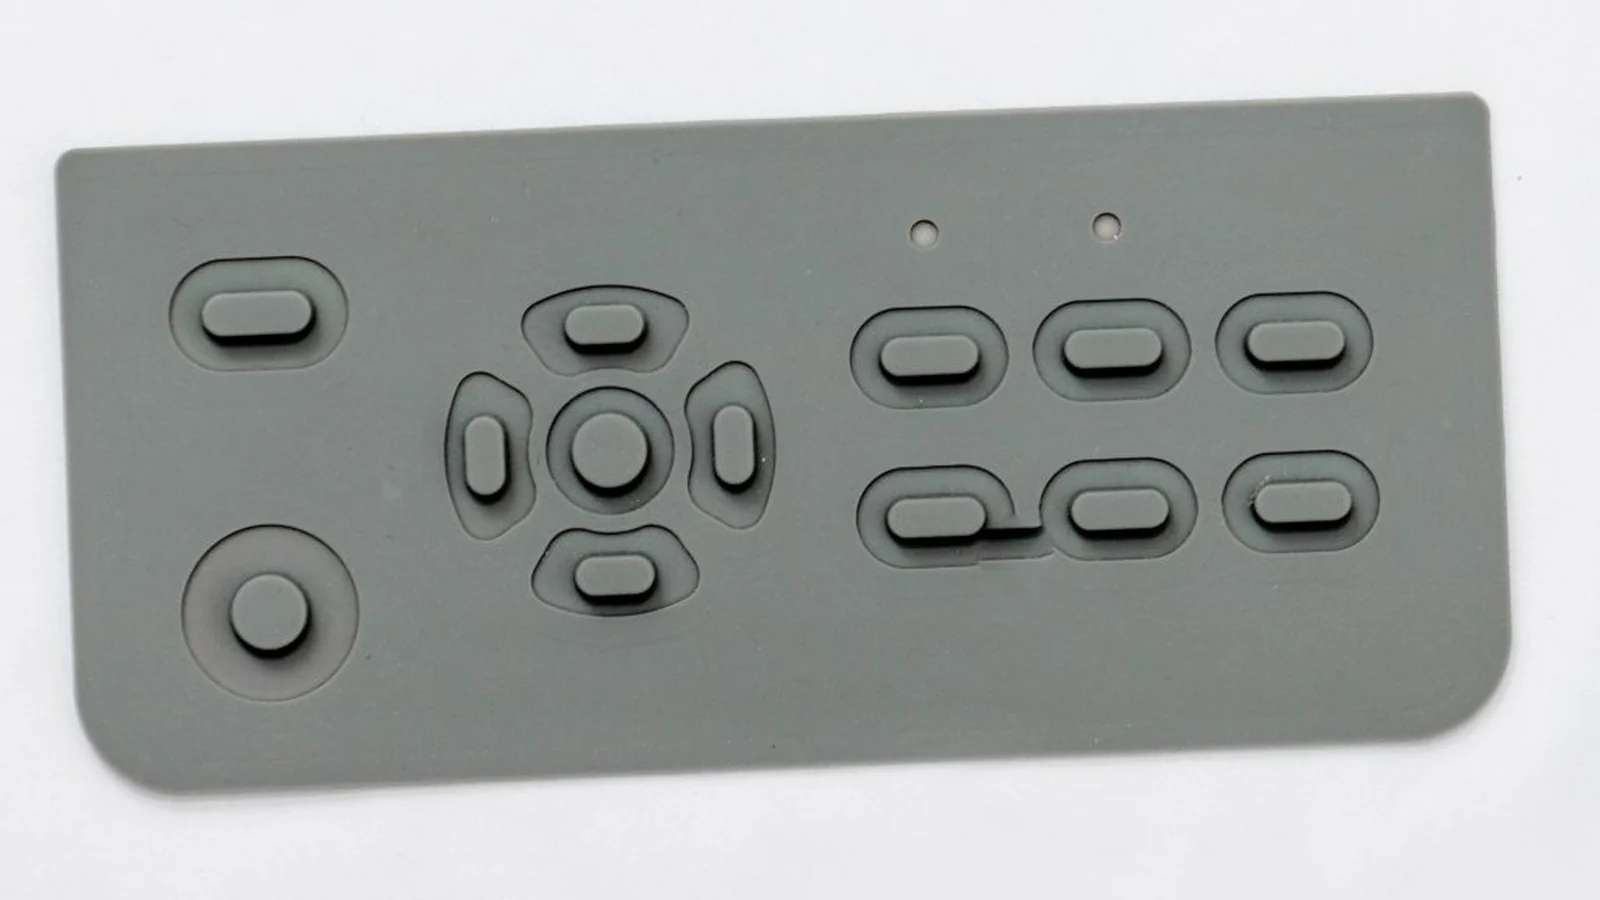
Silikonschaltmatten-Prototyp freigeben: 10 Prüfpunkte für Werkzeugkonzept, Schwindung, Kraft-Weg-Kurve, Beschriftung, Licht und Einbau.
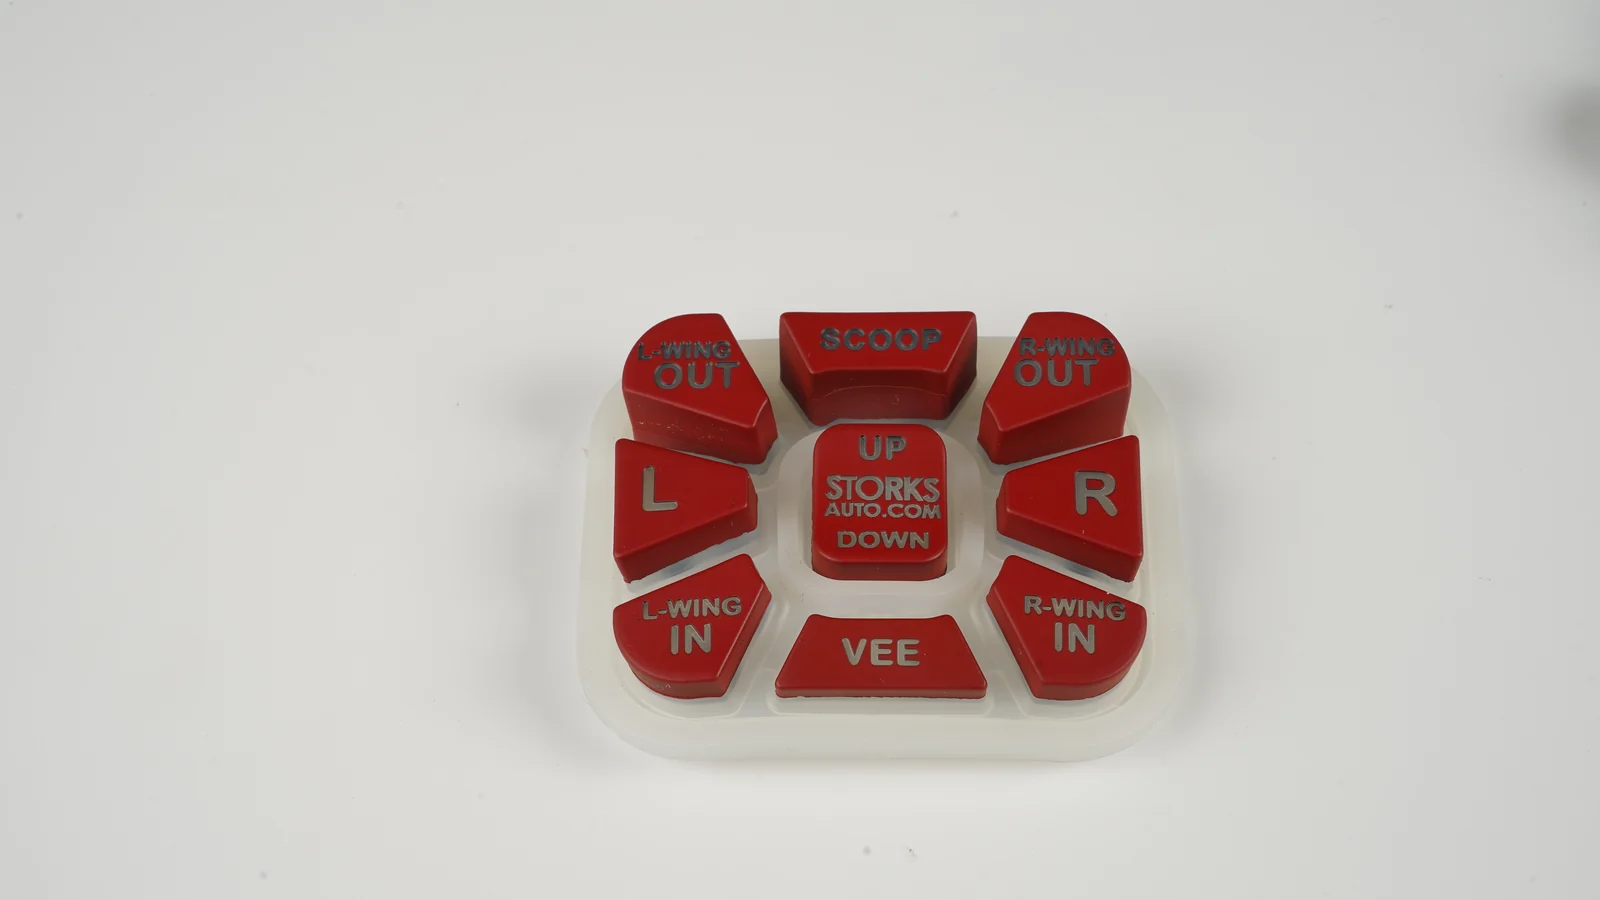
Lasergravierte Silikontastatur sicher freigeben: Schichtaufbau, Schutzlack, Hinterleuchtung, Abrieb und Medien in 9 Prüfkriterien bewerten.
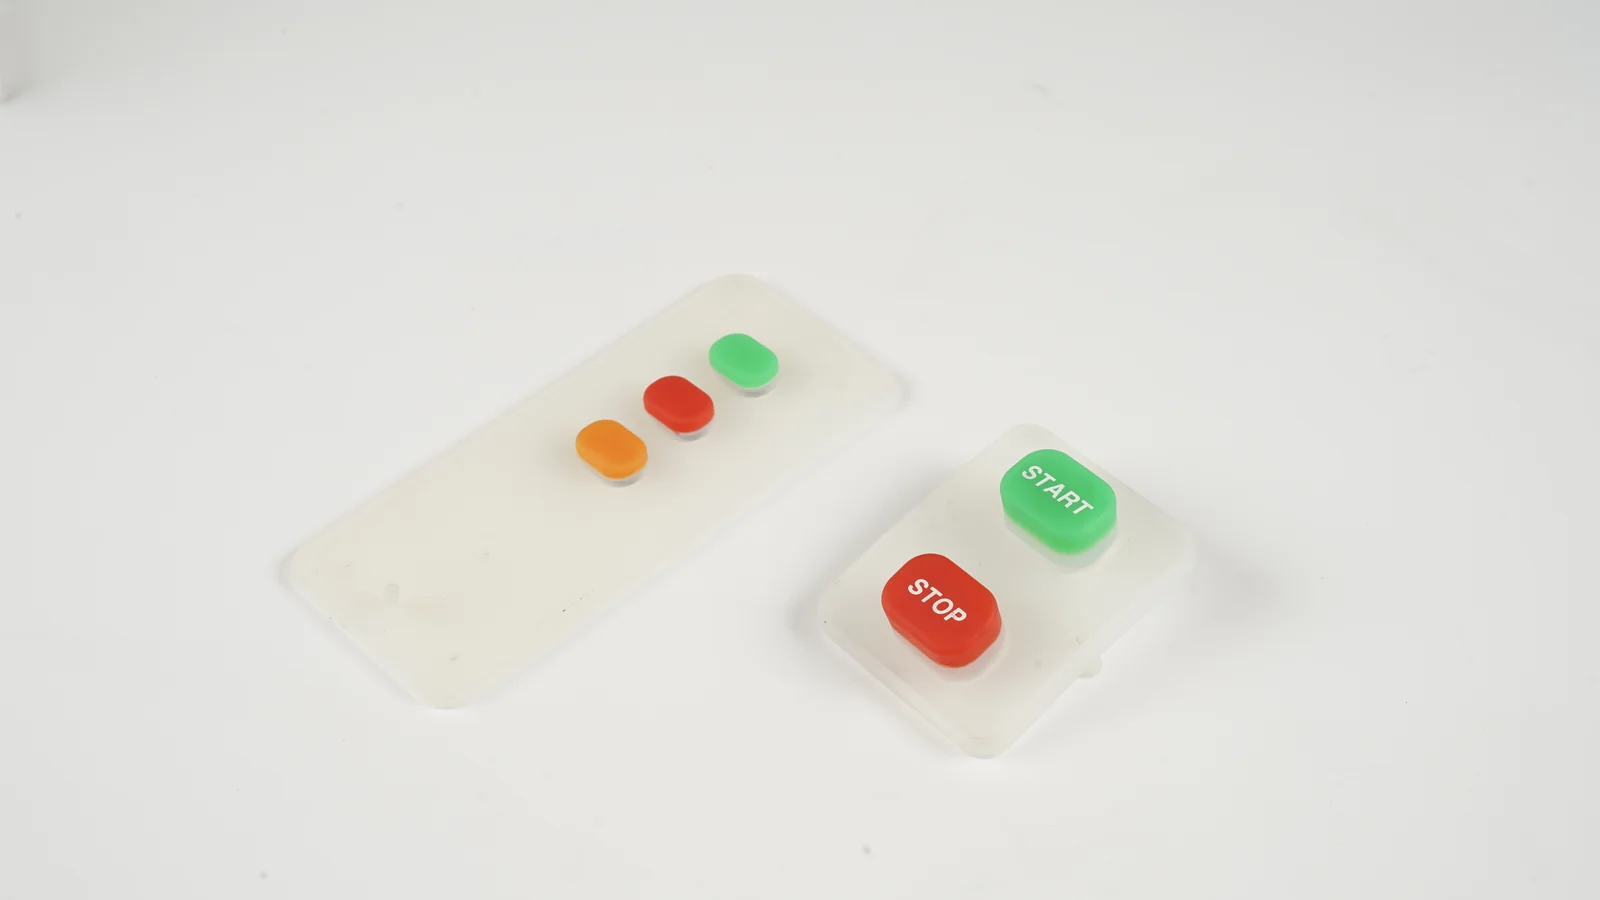
Betätigungskraft von Silikontastaturen sicher auslegen: Kraft-Weg-Kennlinie, Tastenhub, Schaltsteg, Rückstellkraft und Prüfplan im Überblick.
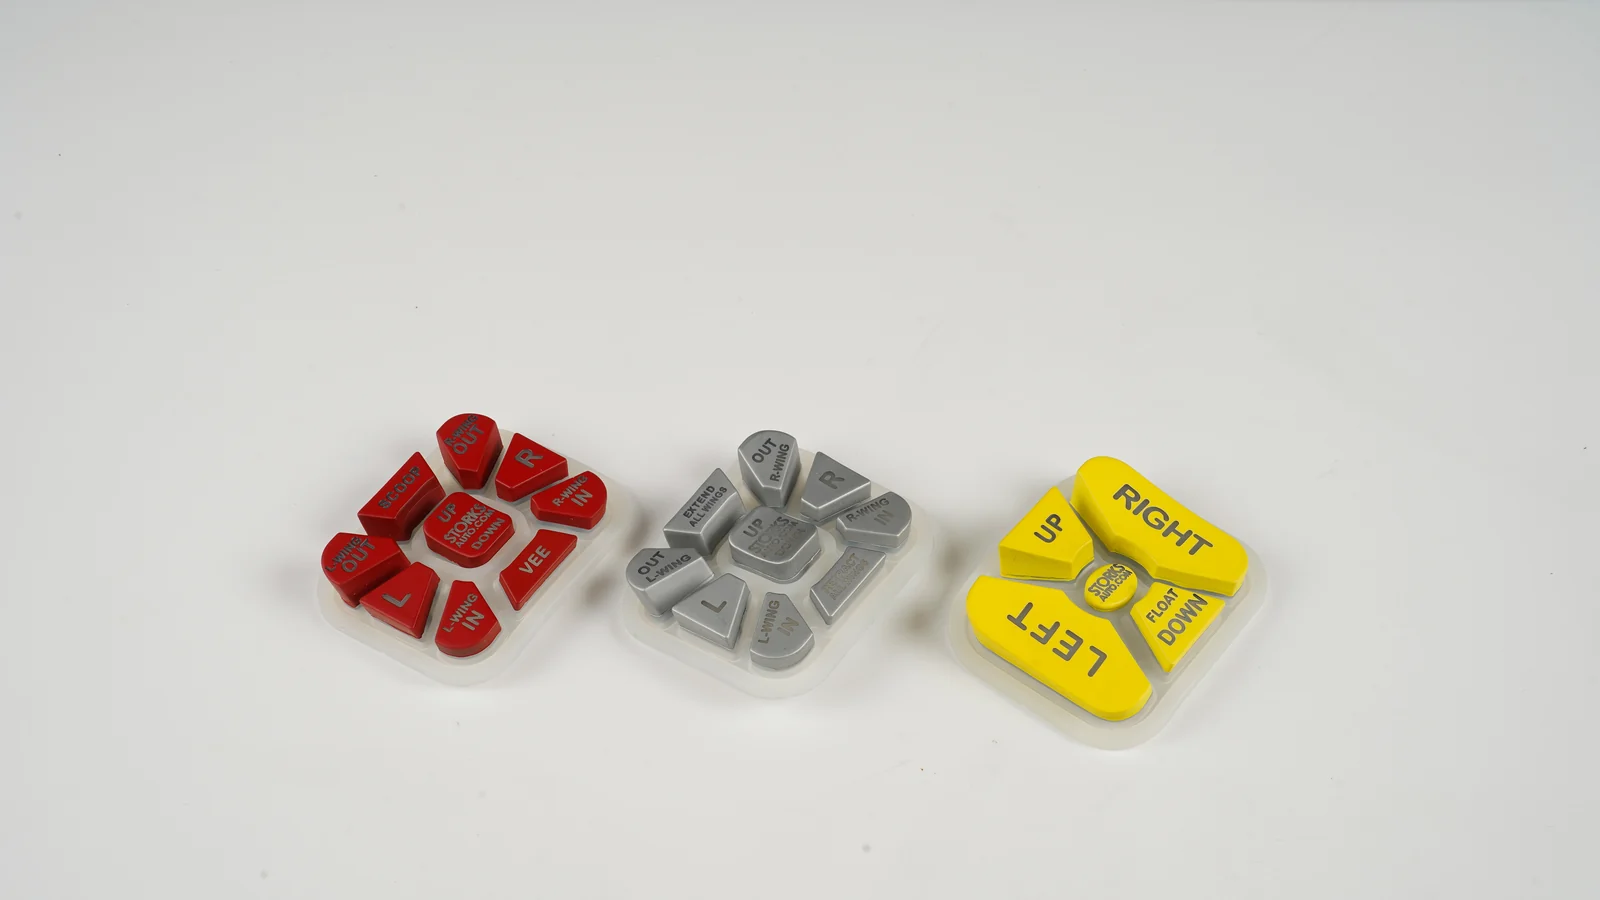
Shore-Härte für Silikonschaltmatten richtig auswählen: 10 Prüfpunkte verbinden DVR, Rückstellkraft, Geometrie, Temperatur und Dichtung.
Carbonpille oder Carbon-Druck? Kontakte für Silikonschaltmatten im Vergleich: Widerstand, Geometrie, Verschleiß, PCB-Layout und Musterprüfung.
PCB-Kontaktflächen für Silikonschaltmatten sicher auslegen: Geometrie, Carbonpille, Oberfläche, Toleranzen und elektrische Validierung koordinieren.
Leitfaden zur Hinterleuchtung von Silikonschaltmatten: Lasergravur, Lichtleiter und LED-Anordnung ohne Hotspots oder Streulicht planen.
Abriebfestigkeit von Silikonschaltmatten-Beschriftungen: fünf Aufbauten vergleichen und Abrieb, Reiniger, Tastenflex, Wärme und UV prüfen.
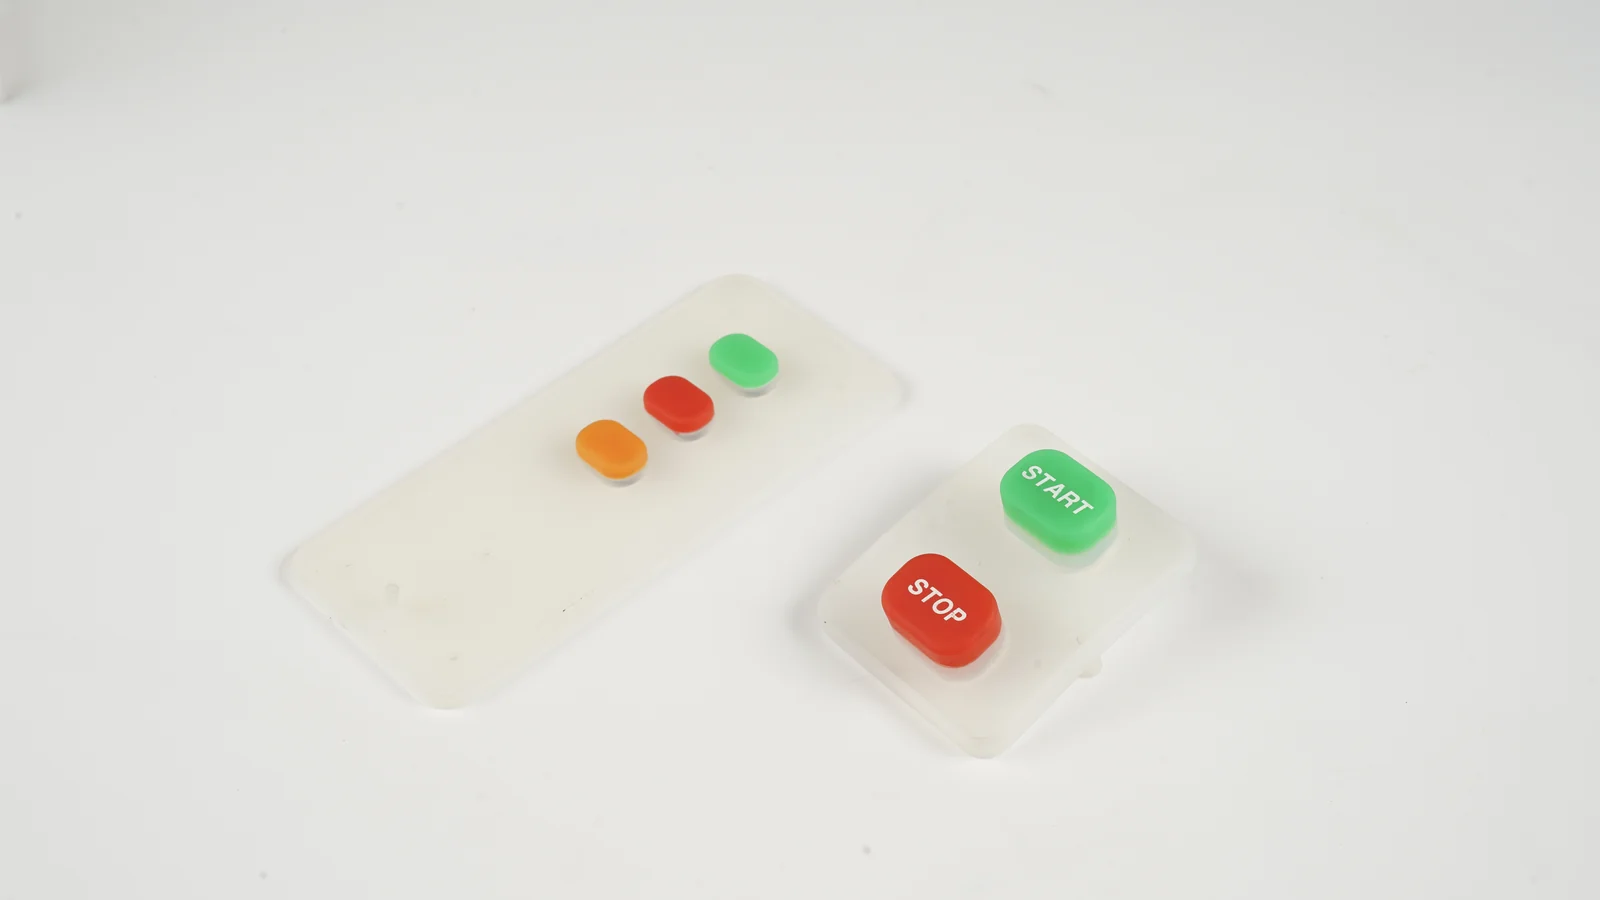
Silikonschaltmatte montieren: 9 Entscheidungen zu Kompression, Befestigung, Frontblende, Leiterplattenabstand, Toleranzen und Prüfung.
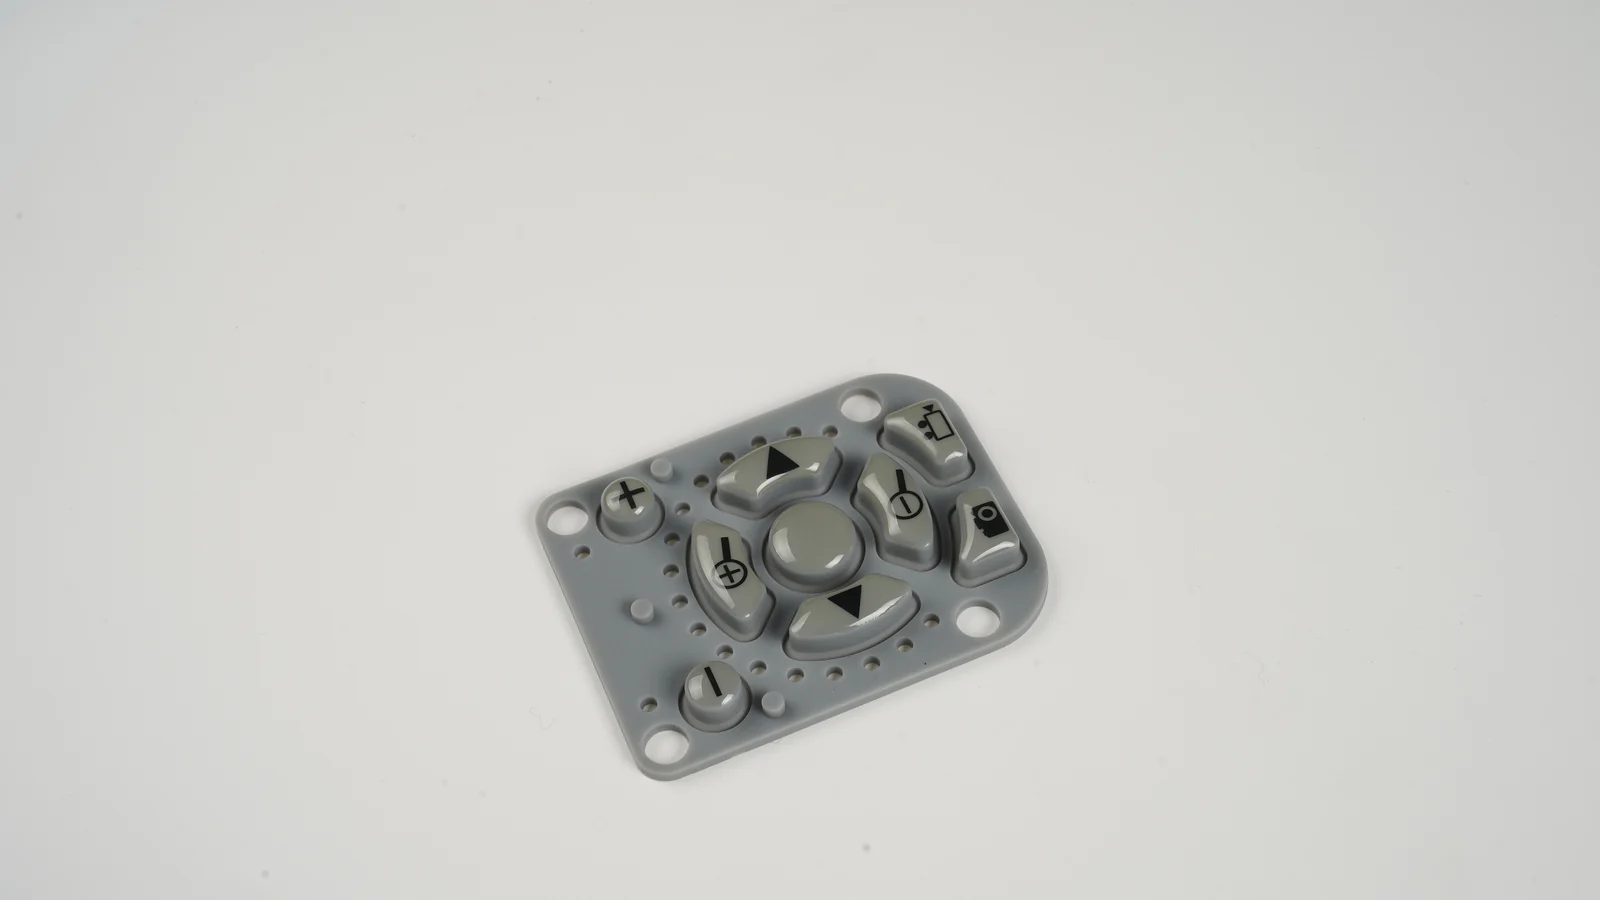
Silikonschaltmatte im Gehäuse abdichten: 8 Eintrittspfade erfassen, Verpressung auslegen und die komplette Baugruppe prüfen.
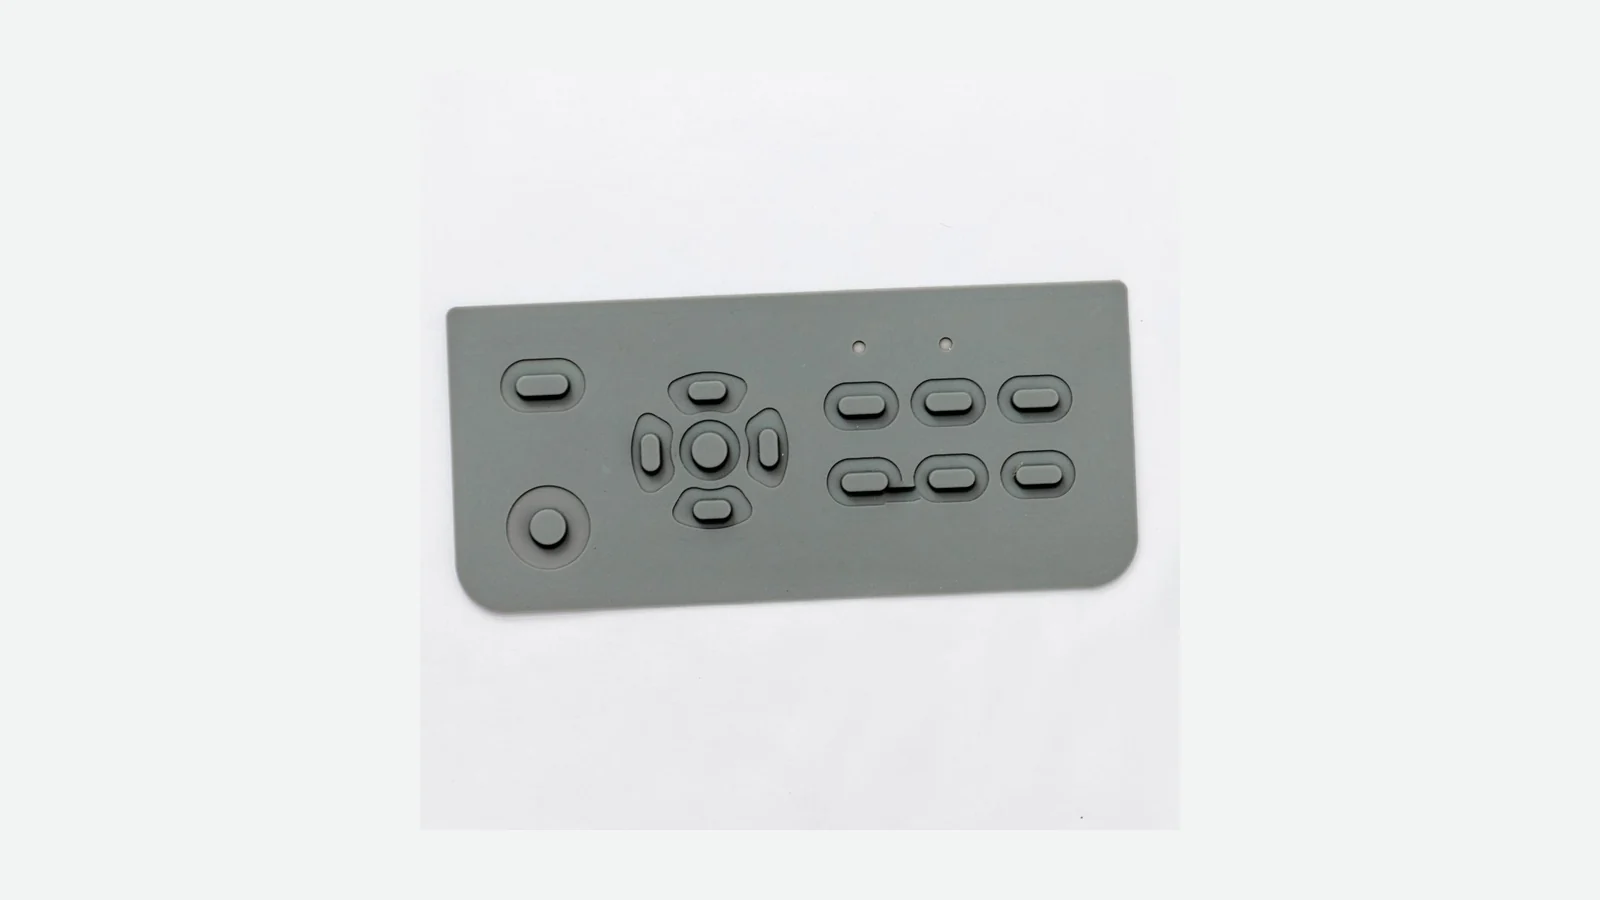
Erstmusterprüfung für Silikonschaltmatten: 10 Prüfschritte für Maße, Kraft-Weg-Kennlinie, Kontakte, Beschriftung, Einbau und Revisionsnachweise.
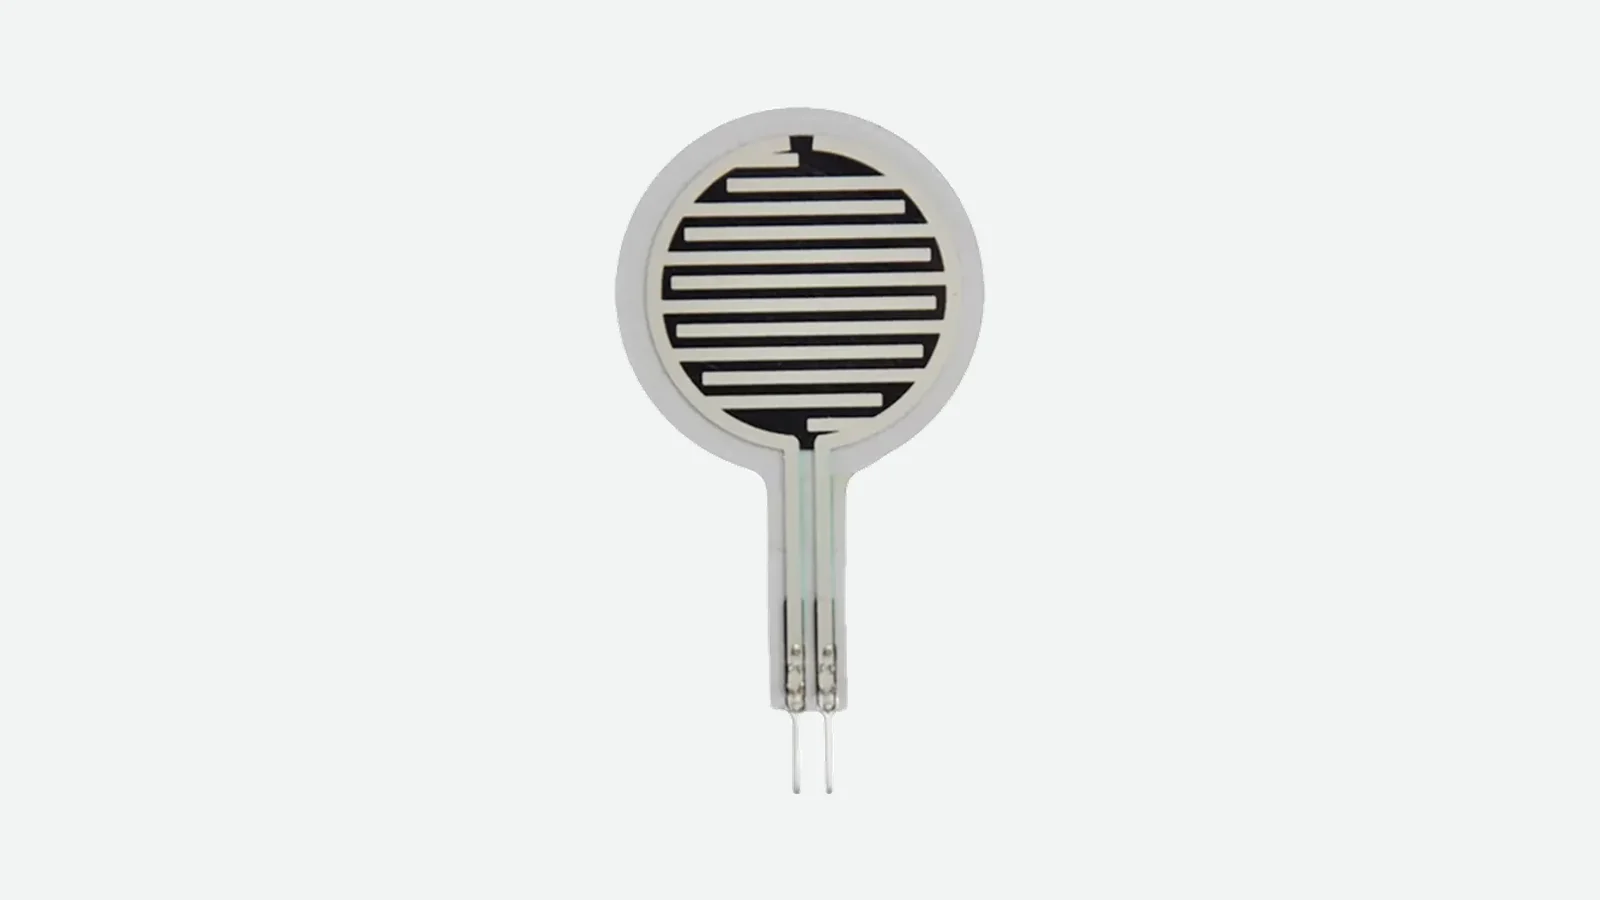
Ein FSR-Sensor ändert seinen Widerstand unter Kraft. Erfahren Sie, wie Aufbau, Lastpfad, Drift und Kalibrierung die Messung bestimmen.
Drucksensormatte kalibrieren: Schaltschwellen, Hysterese und Prüfmatrix aus Messdaten des eingebauten Sitzsystems belastbar ableiten.
Sitzbelegungssensor Funktionsweise: 5 Stufen von Druckmatte und FSR bis Auswertelogik, Einbau, ISO-Normen und Validierung für OEM-Projekte.
Sitzdrucksensor oder Sitzbelegungssensor: 6 Architekturen nach Ausgang, Integration und Validierung für den richtigen Sitzsensor vergleichen.
Der Aufbau einer Druckmessmatte verlangt klare Messzonen, Lastpfade, Anschlussfahne, Laminierung, Montage und belastbare Freigabenachweise.
So planen Sie die Validierung von Sitzbelegungssensoren für OEM-Projekte: Zustände, Lebensdauer, Klima, Diagnose, EOL und belastbare Akzeptanz.
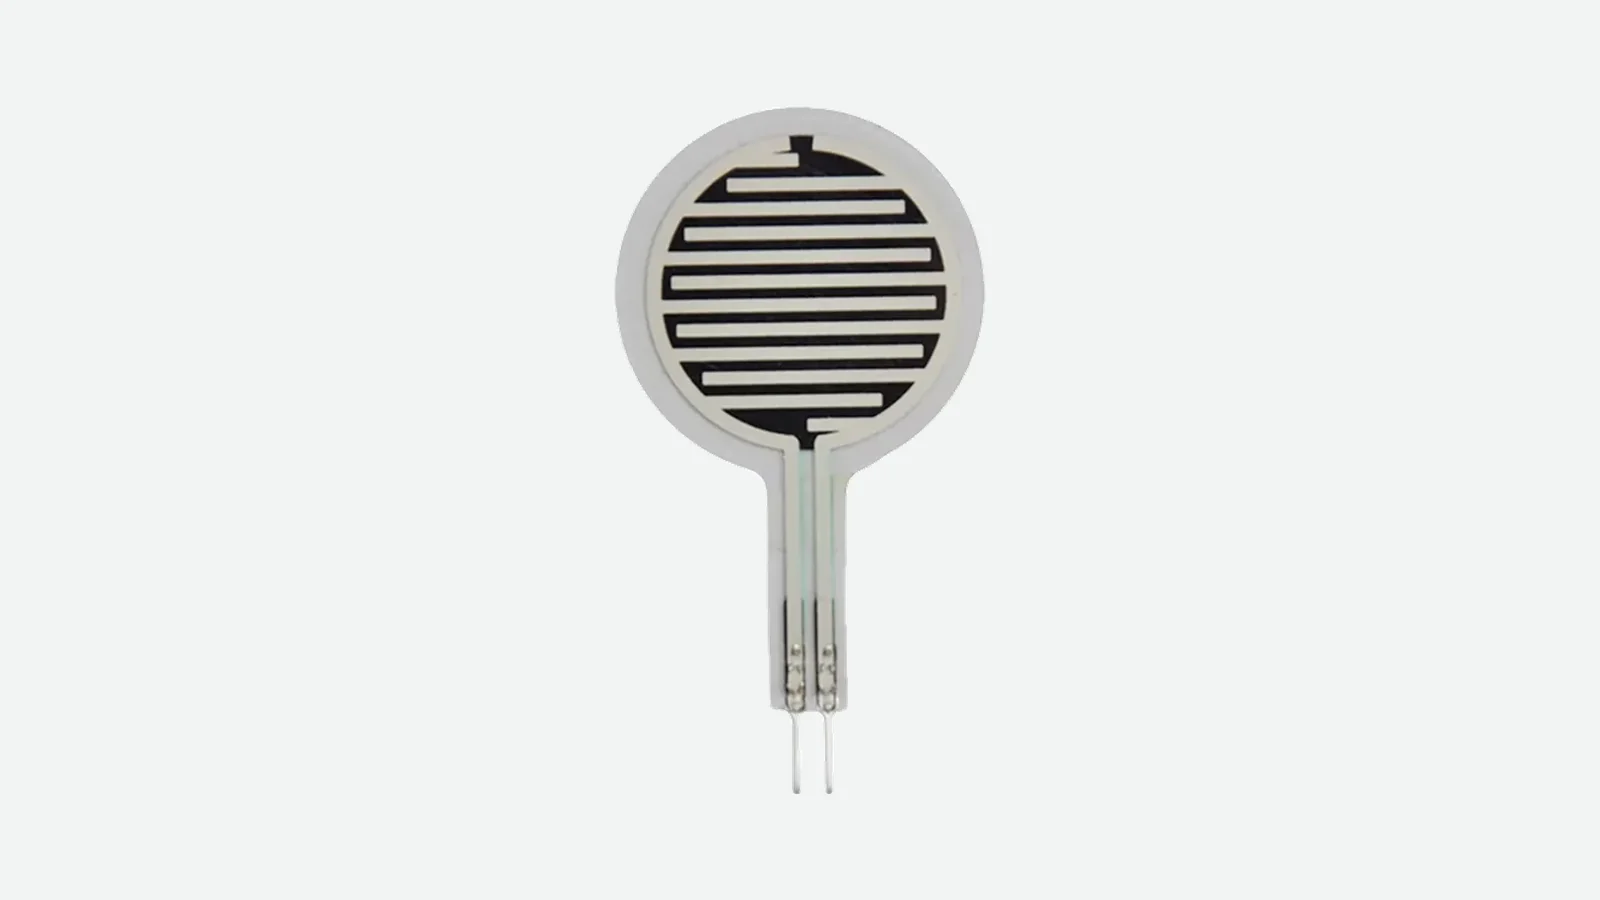
FSR-Sensor oder Kraftmessdose: Vergleichen Sie 9 Kriterien für flache Sitzsensorik - von Drift und Einbauhöhe bis Kalibrierung und Elektronik.
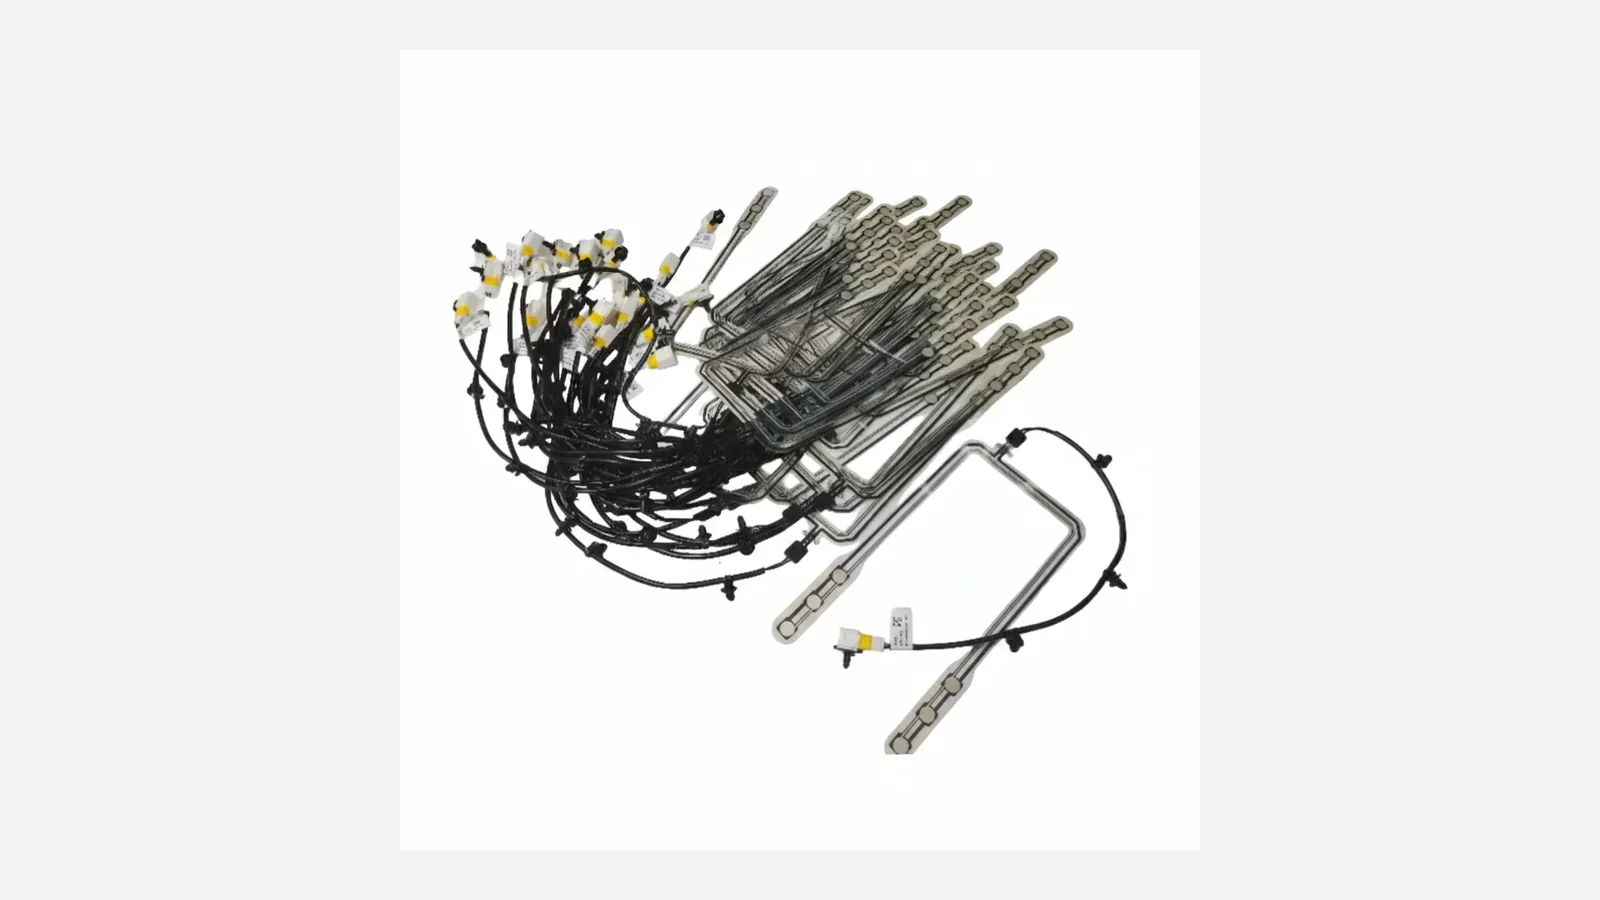
Flexible Drucksensor-Matrix richtig auslegen: Zonen, Leiterbahnen, Übersprechen, Anschlussfahne, Kalibrierung und Validierung im Sitz.
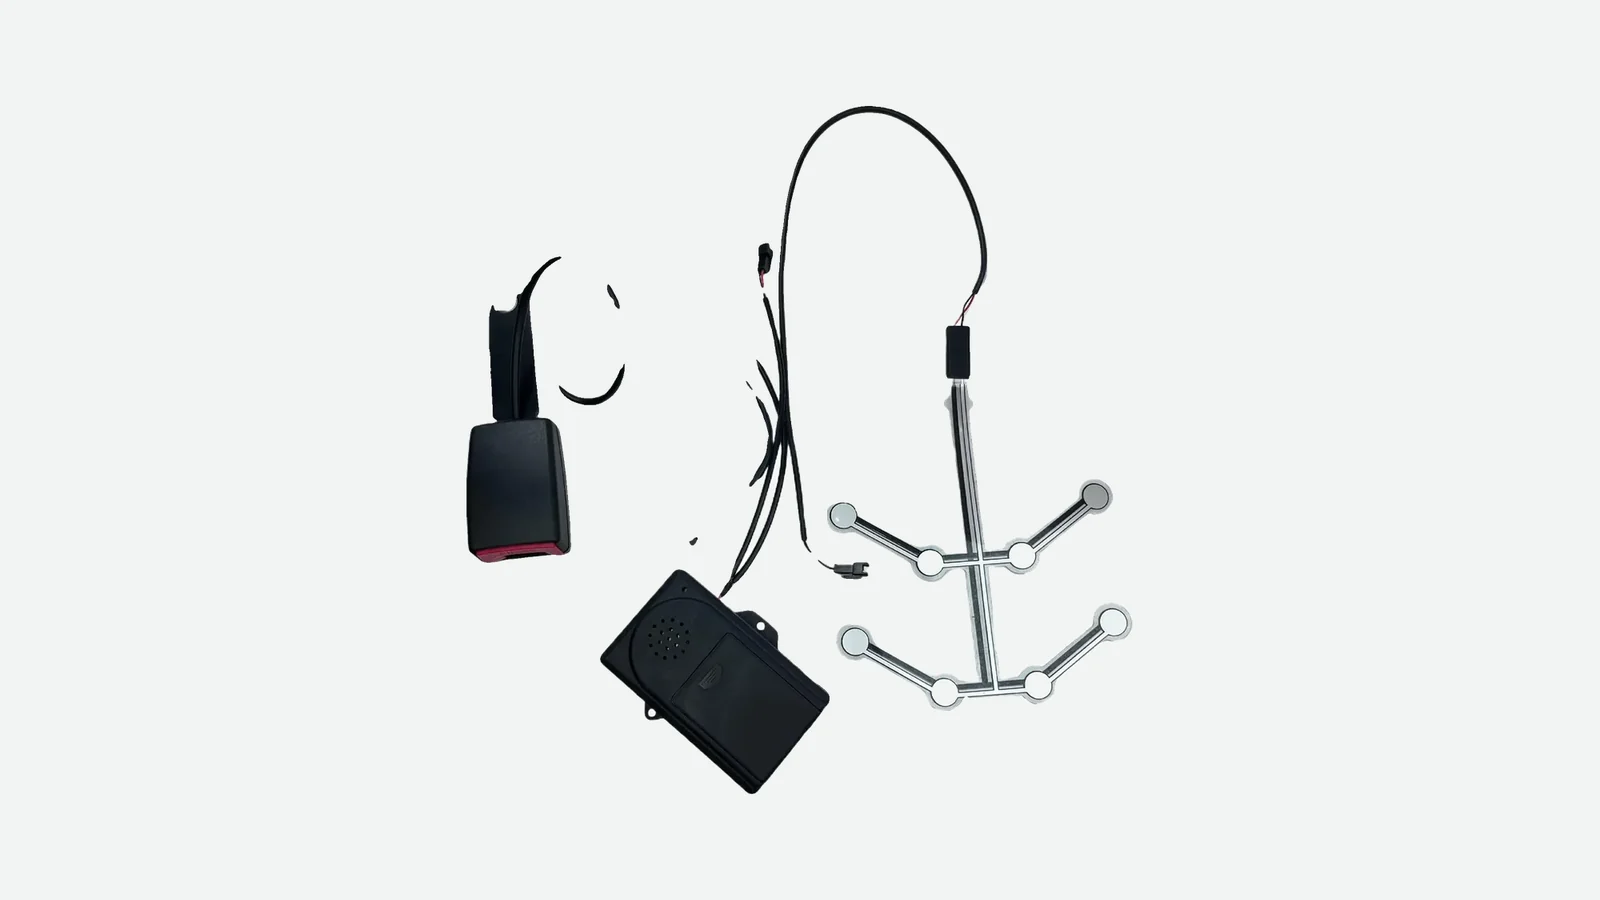
Sitzbelegungssensor für Gurtwarner integrieren: 2 unabhängige Eingänge, Schwellen, Entprellung, Steckverbinder und 4 Nachweise für OEM-Sitze.
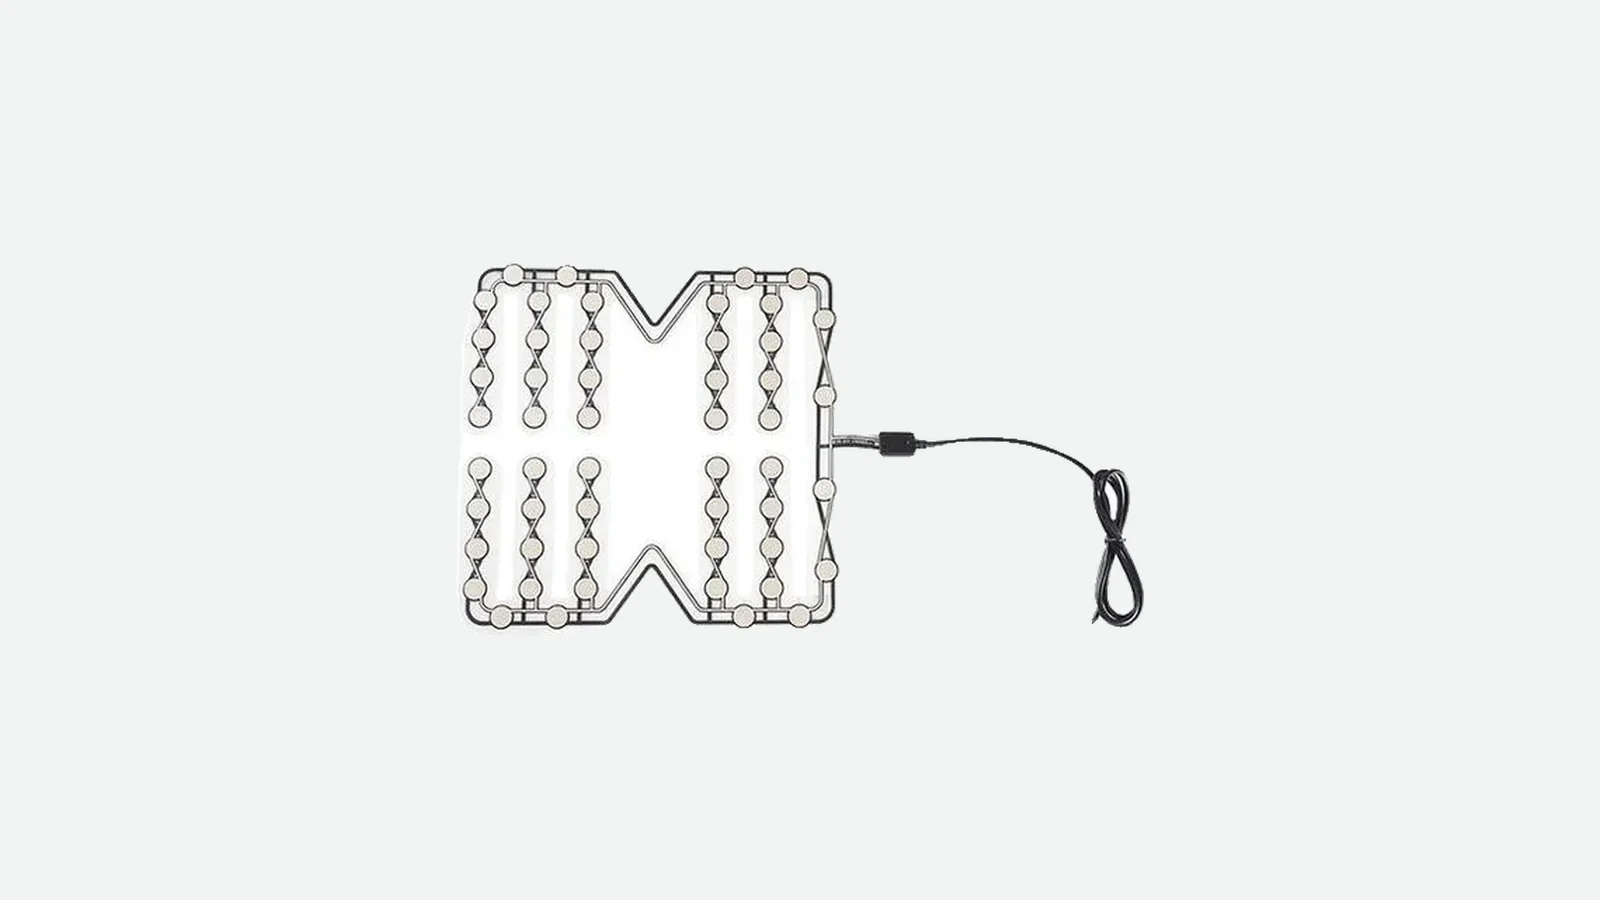
Bus-Sitzbelegungssensor für Flottensitze auslegen: Lastpfad, Kabelbaum, Reinigung, Fehldetektion, Validierung und Systemgrenzen festlegen.
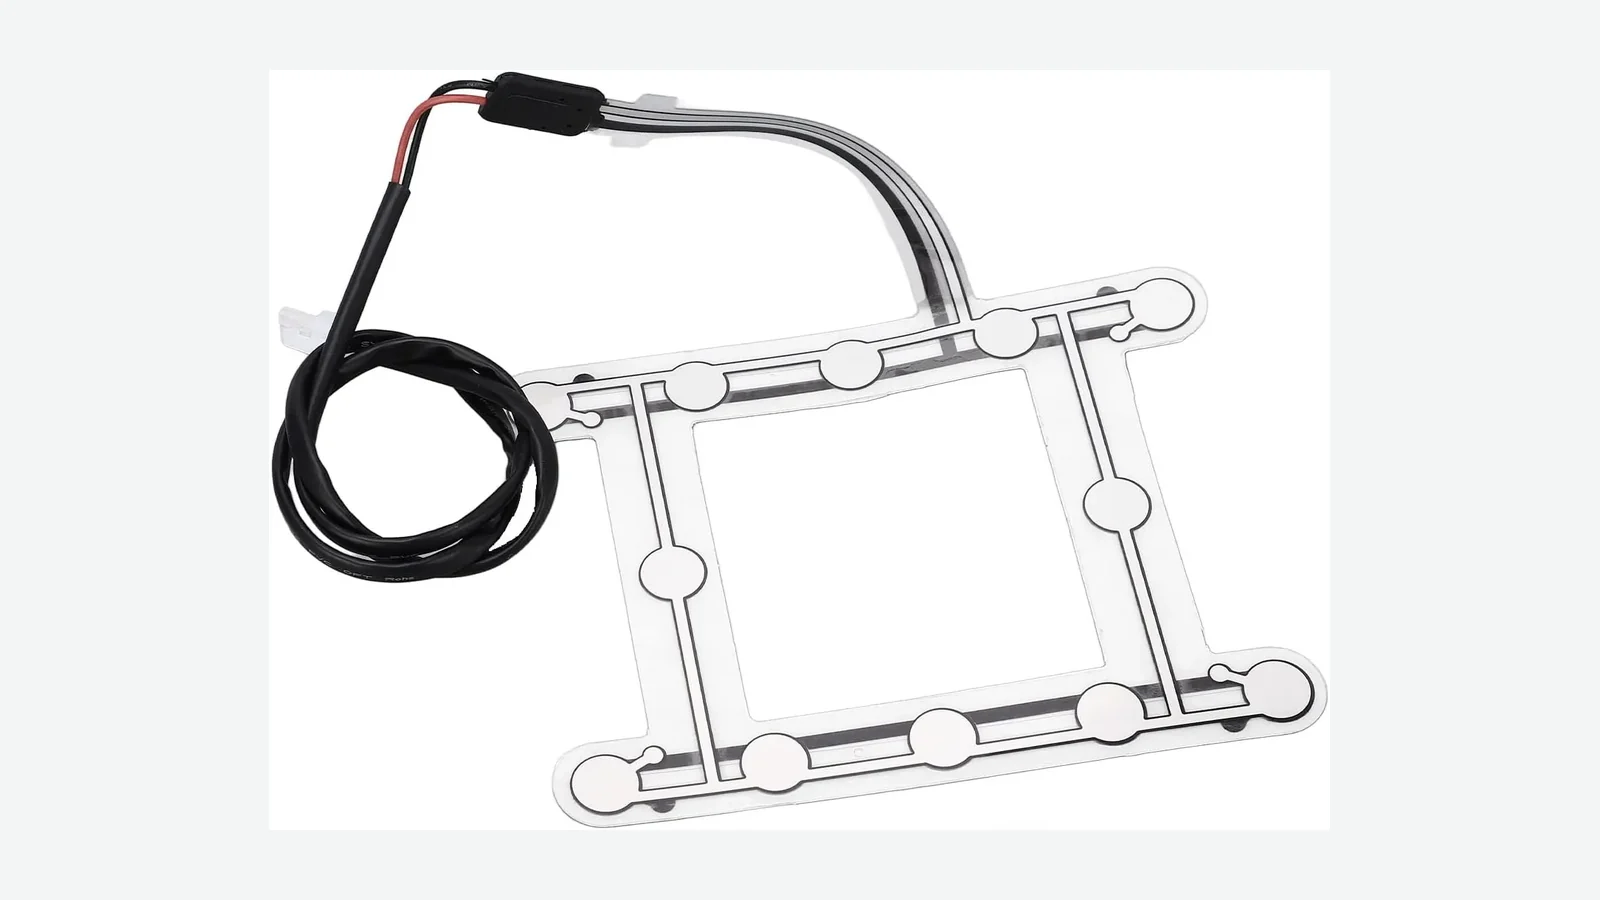
Sitzbelegungssensor im Sitzpolster richtig auslegen: 10 Prüfpunkte für Schaum, Bezug, Haltung, Lastpfad, Einbau und Freigabe am fertigen Sitz.
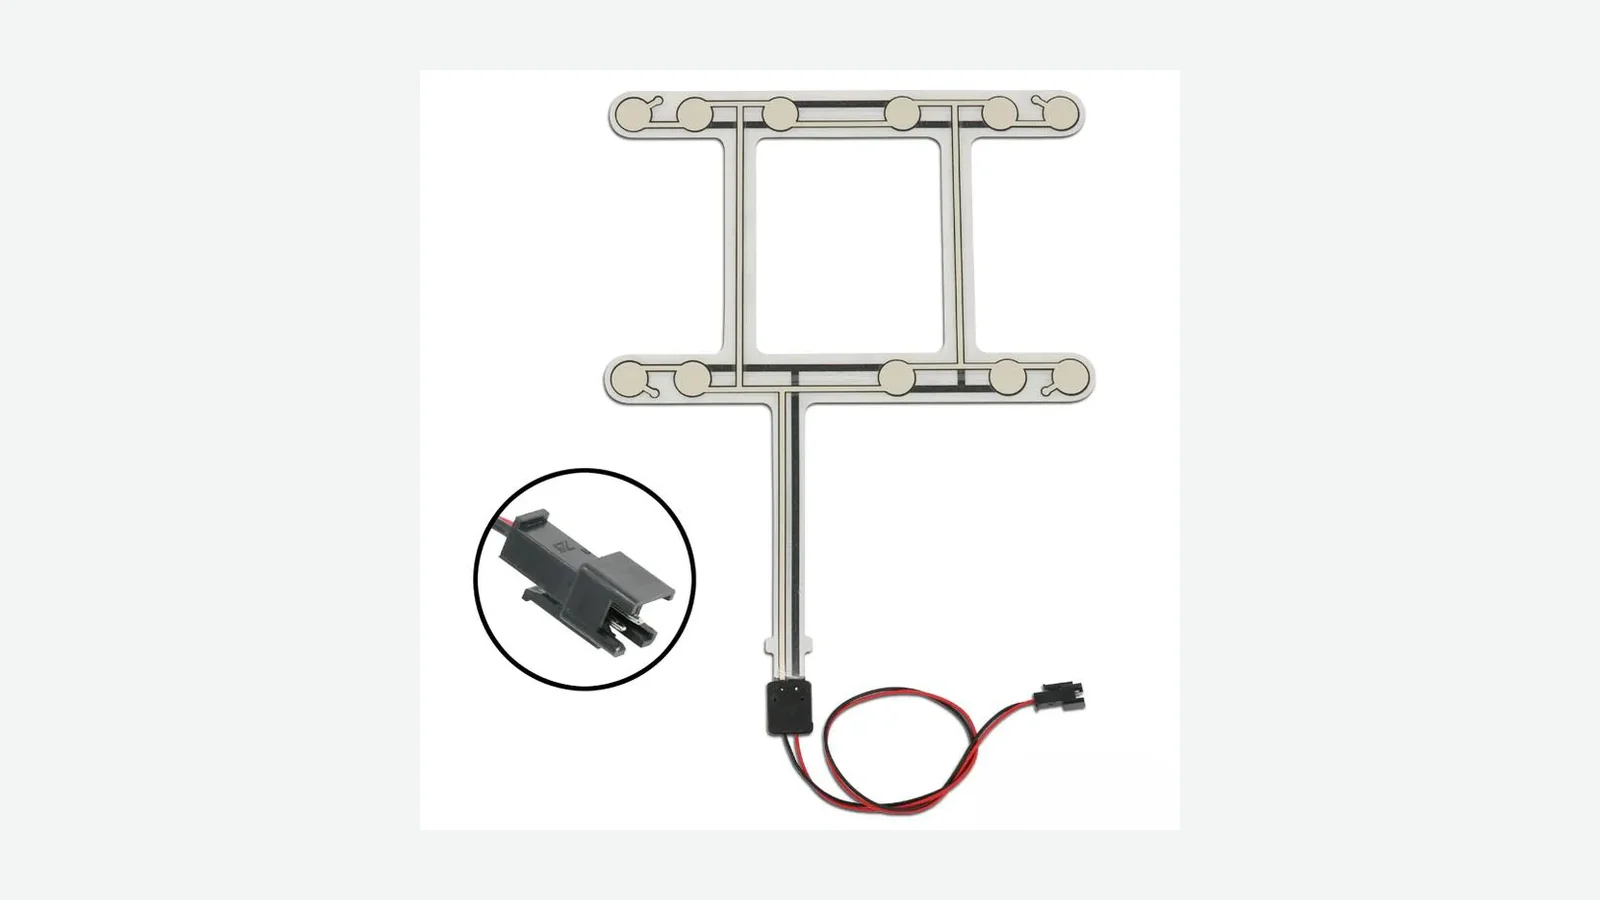
Fehlauslösungen beim Sitzbelegungssensor systematisch eingrenzen: Lastpfad, Schwellenlogik und Prüfmatrix für den realen Sitz definieren.
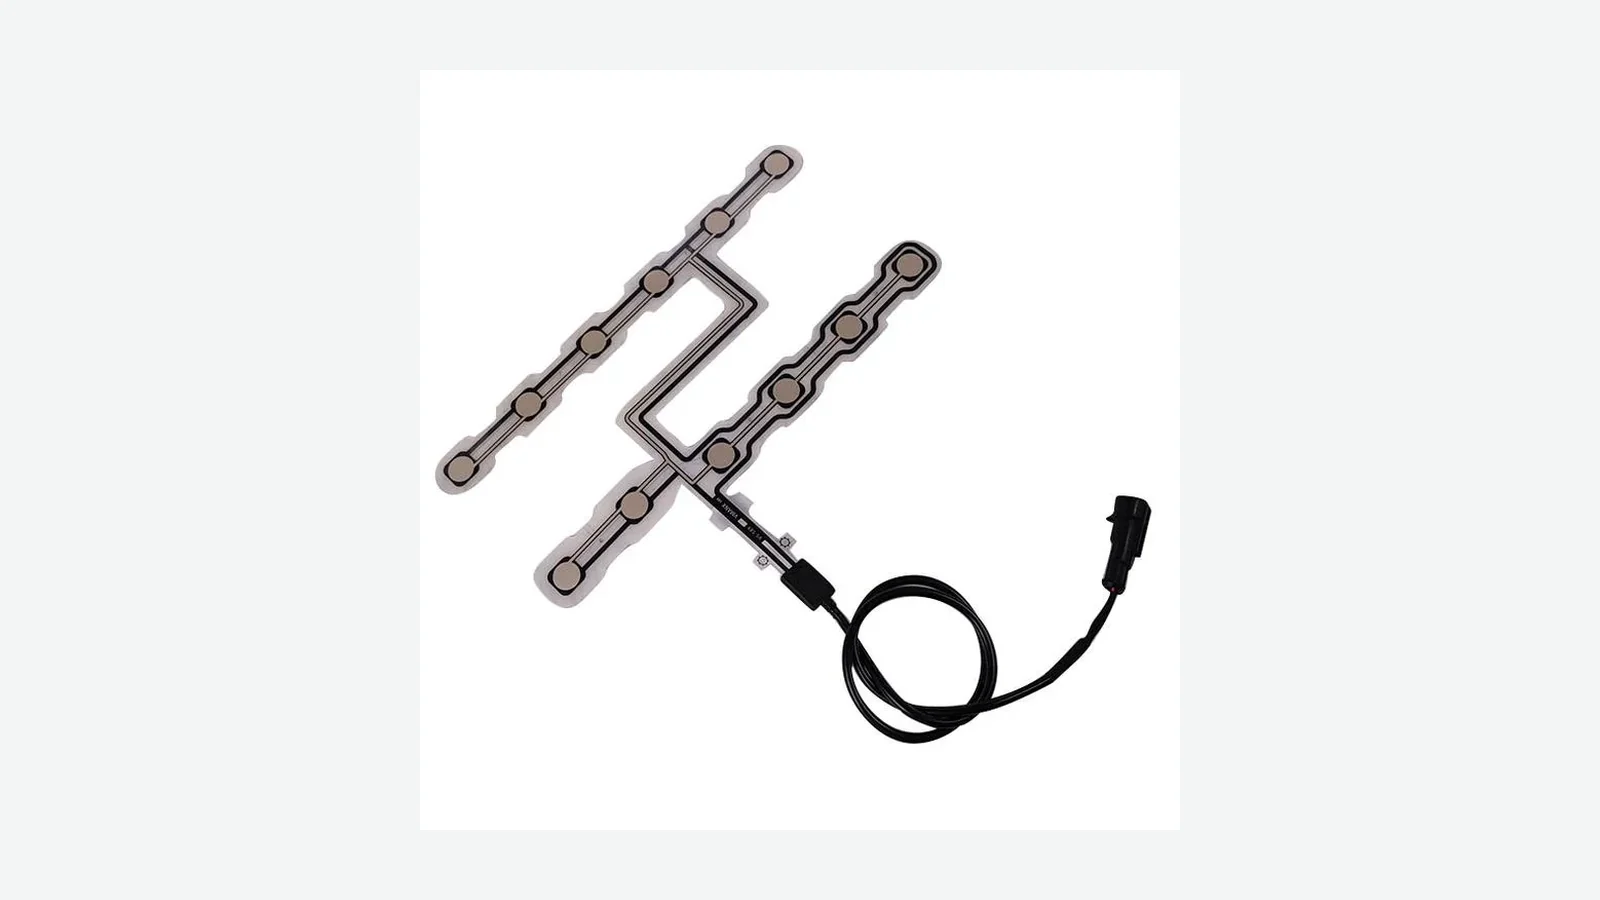
Sitzbelegungssensor-Steckverbinder: Anschlussfahne, Kodierung, Zugentlastung und Kabelbaum für bewegte Sitze sicher spezifizieren.
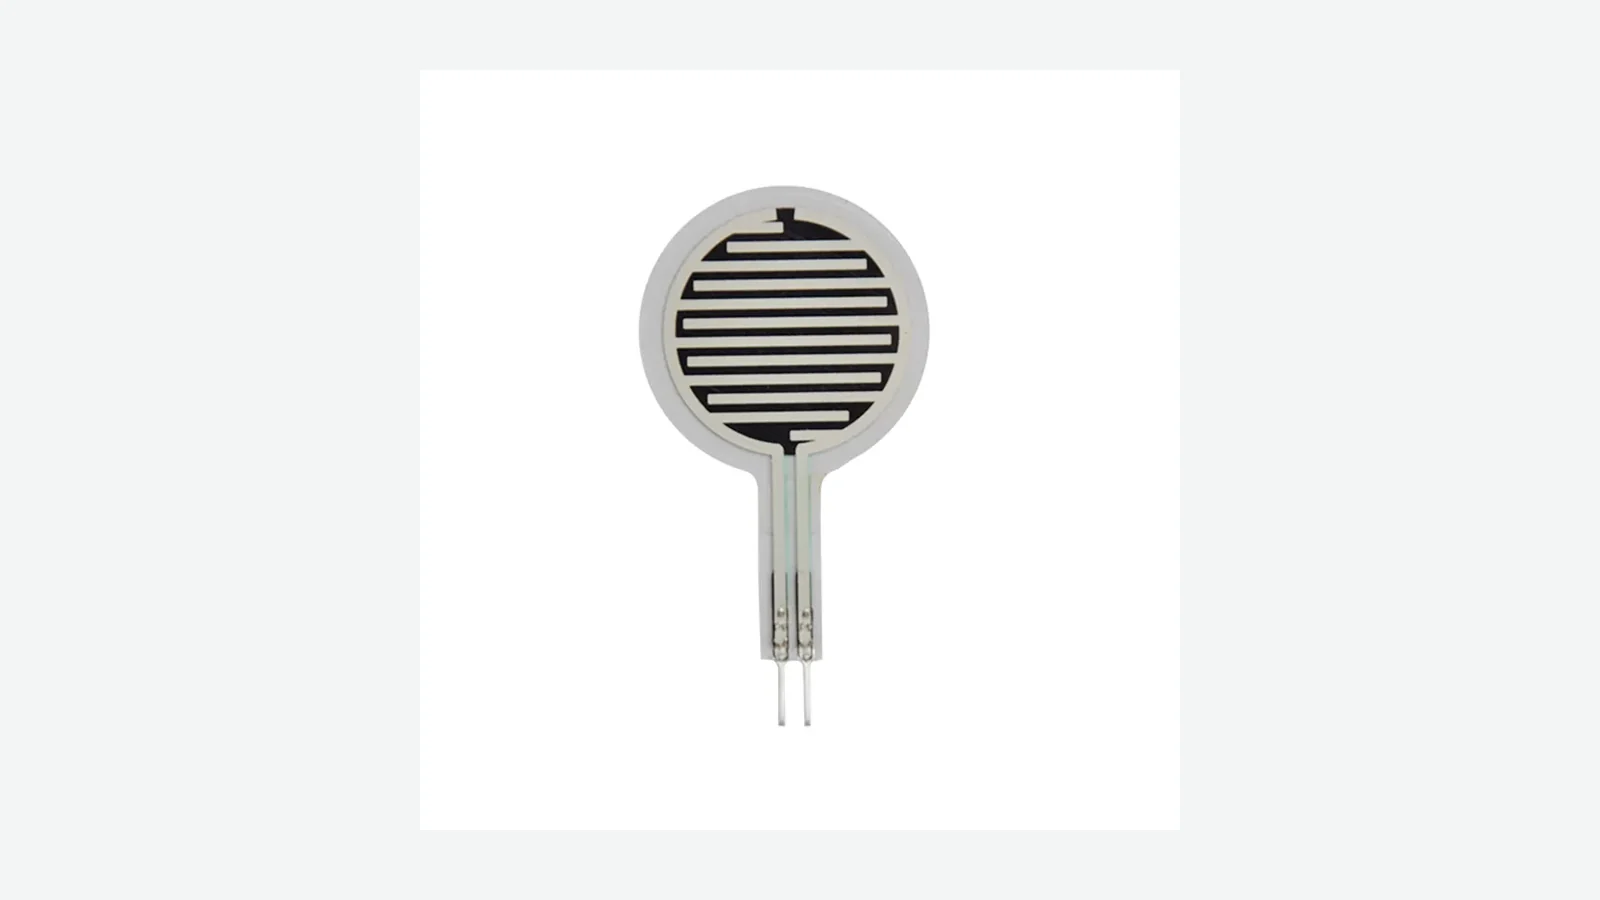
Temperaturdrift bei Sitzbelegungssensoren richtig bewerten: FSR, Schaum, Klebstoff, Vorspannung, Elektronik und Kalibrierung getrennt prüfen.
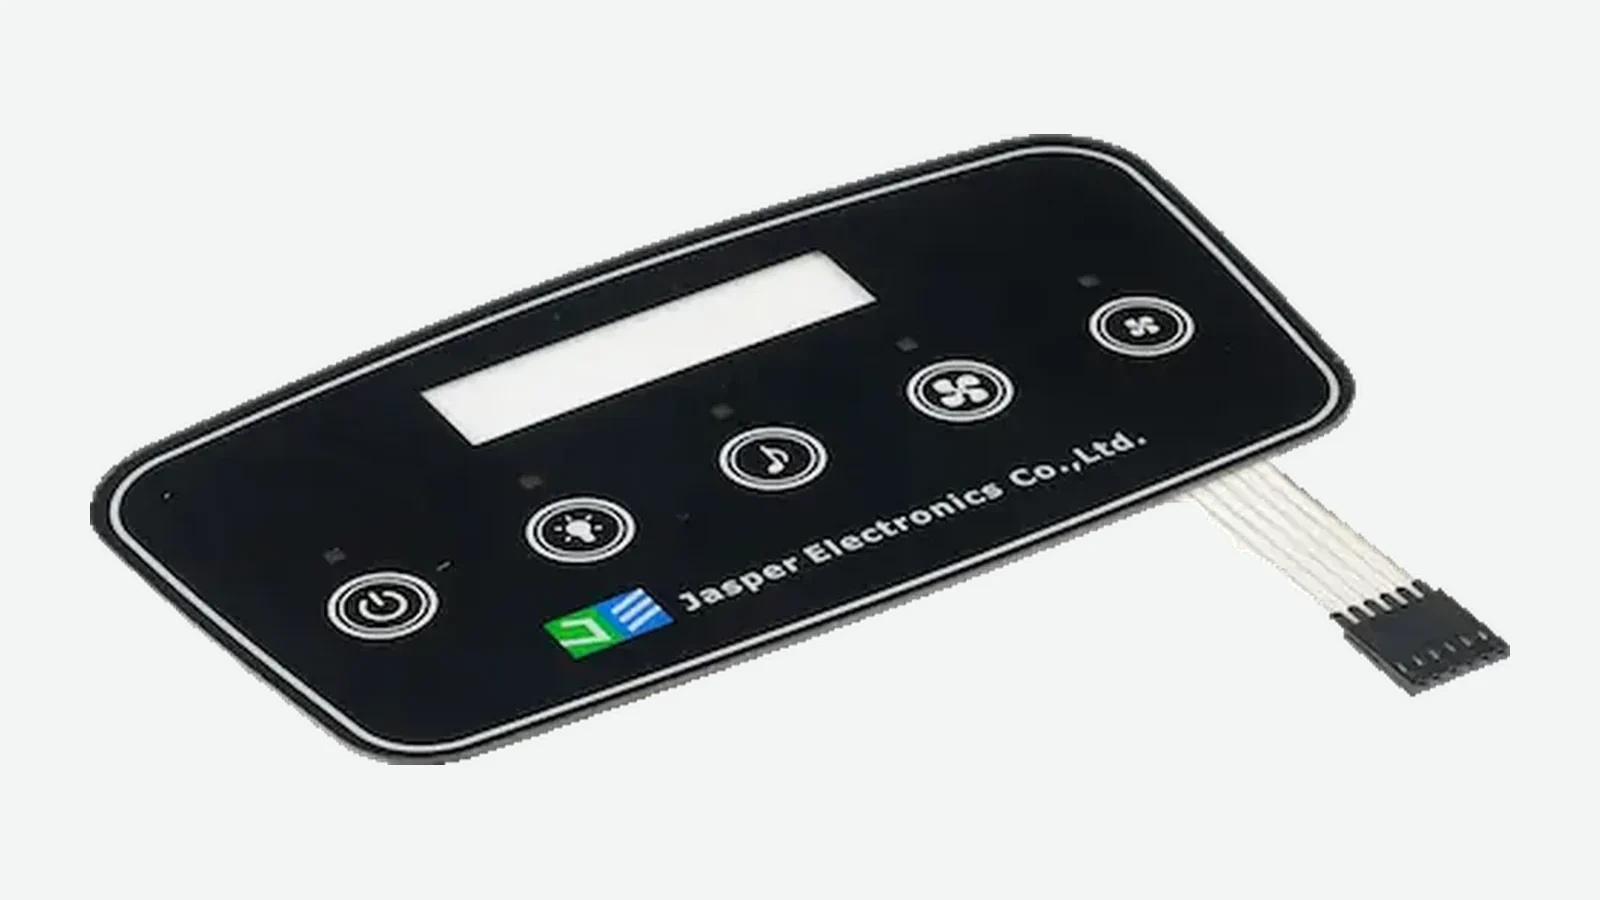
Kapazitiver Touch oder Folientastatur? Vergleichen Sie 8 OEM-Kriterien zu Haptik, Handschuhen, Feuchte, EMV, Leistung und Validierung.
Kapazitiver vs. resistiver Touchscreen im OEM-Vergleich: Handschuhe, Wasser, Optik, Controller, Multi-Touch, Service und Gesamtkosten sicher bewerten.
PCAP-Touchscreen-Tuning für Handschuhe und Nässe: Coverlens, Elektroden, Wassererkennung, Controllerzustände und Validierung richtig festlegen.
Kundenspezifische PCAP-Touchpanels: Leitfaden für Deckglas, Sensor, FPC, Controller, Verklebung, Wasser, Handschuhe und Serienfreigabe.
EMV- und ESD-Auslegung für kapazitive Touchscreens: Erdung, Schirmung, Display- und Netzteilstörungen sowie vier IEC-Prüfverfahren im System.
Projiziert-kapazitiver Touchscreen: Aufbau, Eigen- und Gegenkapazität, Koordinatenausgabe, Integrationsgrenzen und Prüfplan verständlich erklärt.
PCAP-Sensordesign für Elektrodenmuster, Randzonen, Routing, Deckglas und Controller: technische Kriterien für Entwicklung, Anfrage und Validierung.
Deckglasdicke bei kapazitiven Touchscreens anhand von Material, Bonding, Luftspalt, Elektrodenpitch, Handschuh, Controller und Tests festlegen.
Optical Bonding bei Touchscreens richtig bewerten: Luftspalt und Vollverklebung mit 9 Kriterien für Reflexion, Parallaxe, Wartung und Freigabe vergleichen.
Ein hinterleuchtetes kapazitives Touchpanel sicher auslegen: Dead-Front-Druck, LED-Anordnung, Diffusion, Elektroden und Musterprüfung abstimmen.
Kapazitive Tastatur oder Einzeltaster: Vergleichen Sie Kanalplan, Tastenabstand, Controller, Rückmeldung und Validierung für Ihr HMI.
Kapazitiven Touch-Controller einstellen: Kanaldaten auswerten, Störquellen trennen und Fehlauslösungen in 7 kontrollierten Schritten prüfen.
Dieser PCAP-Touchscreen-Prüfplan führt durch 12 Abnahmekriterien für Geometrie, Optik, Randzonen, Handschuhe, Wasser, EMV, Bonding und Dokumentation.
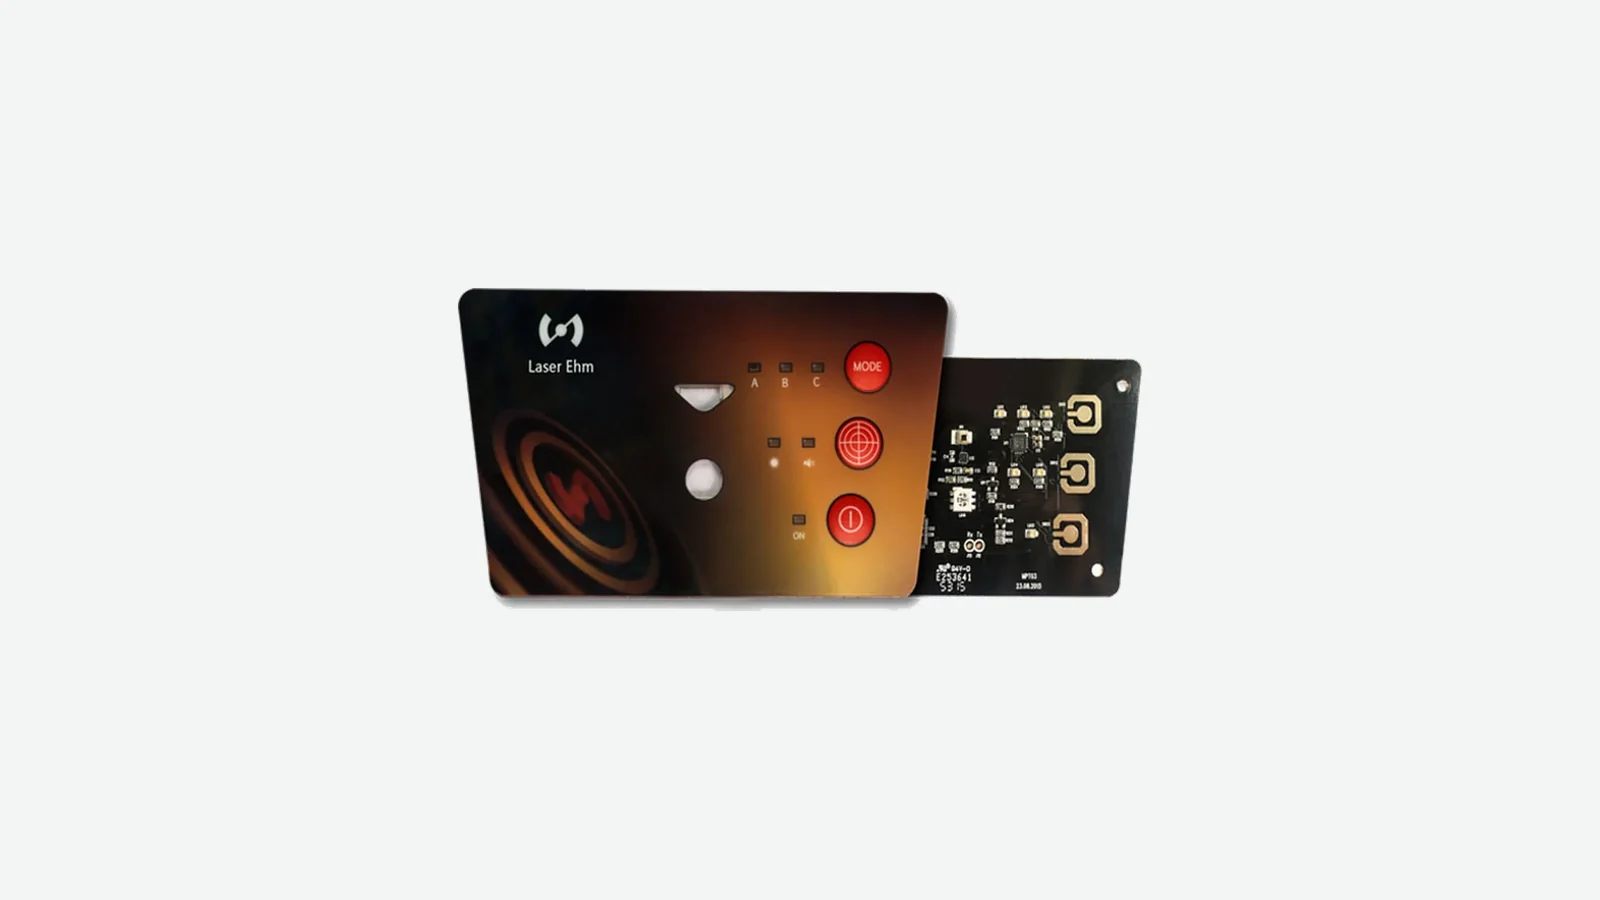
Ein kapazitives HMI-Frontpanel in 10 Prüfpunkten auslegen: Deckglas, Sensor, Klebung, Display, Blende, Controller, Masse und Gehäuse abstimmen.
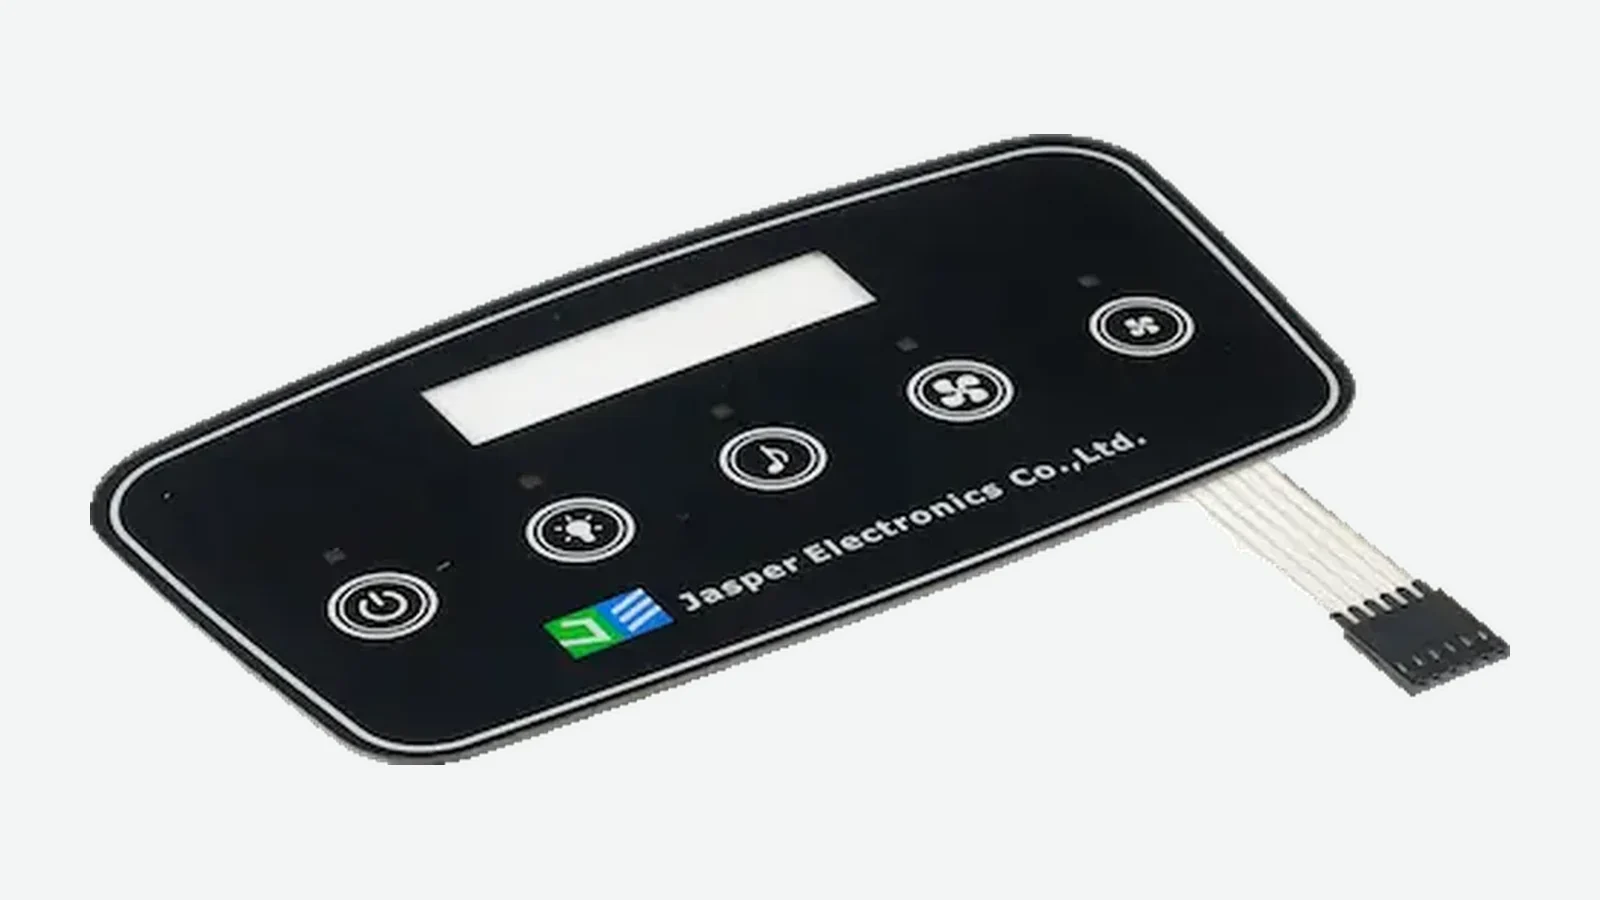
Was ist ein HMI-Panel? Lernen Sie 5 Hardwarearchitekturen, den Schichtaufbau, Schnittstellen, Zeichnungsdaten und Verantwortlichkeiten kennen.
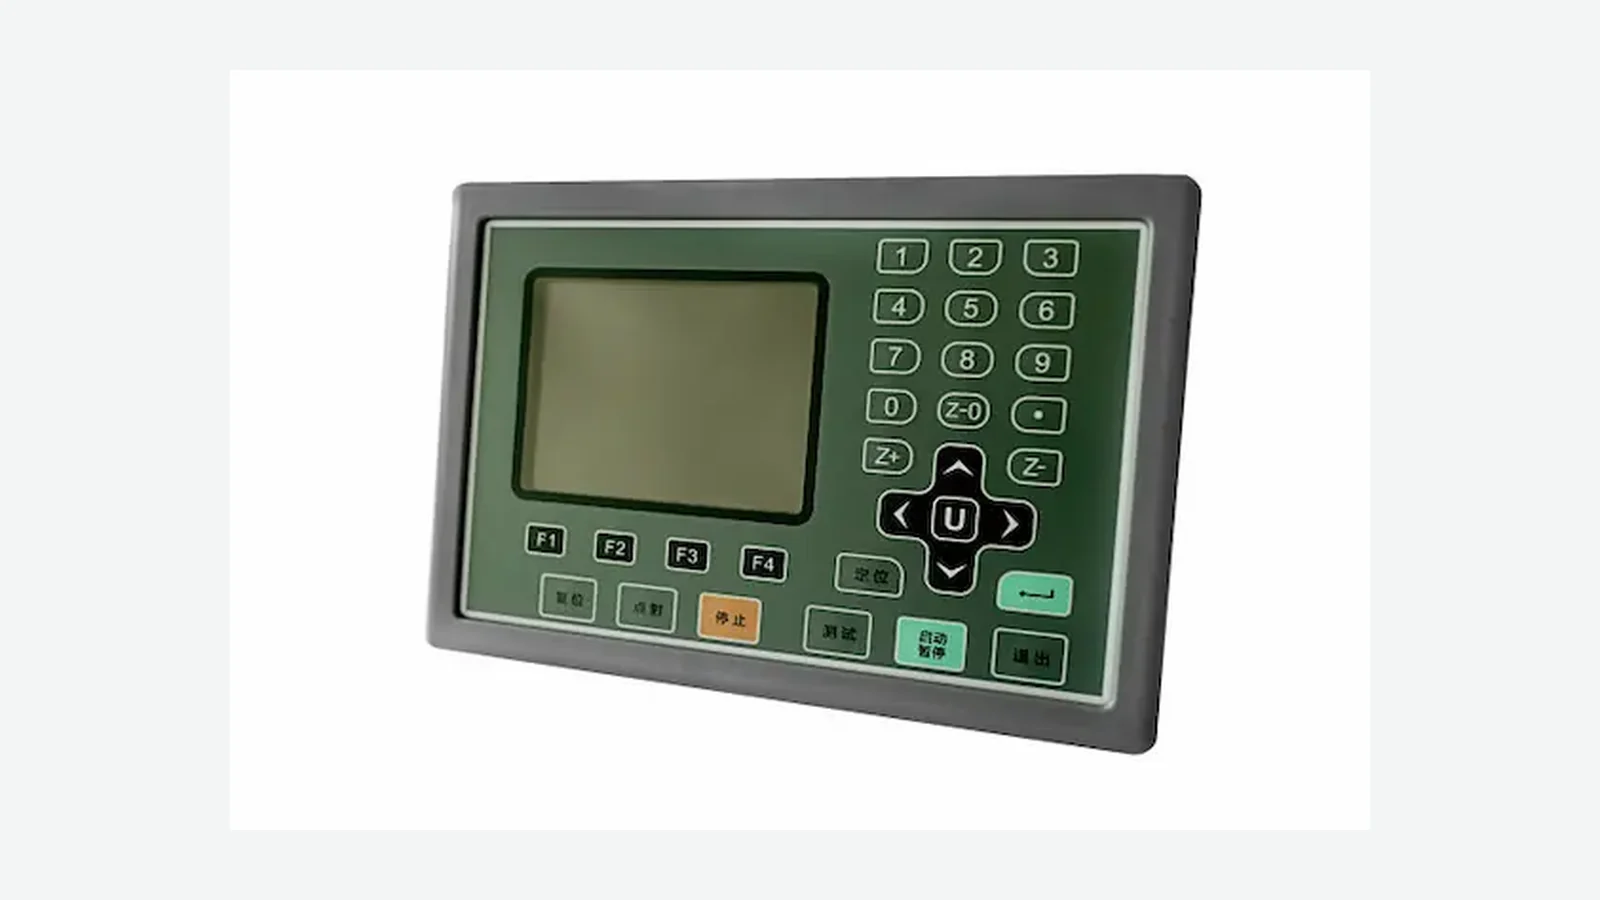
HMI-Panel vs. Folientastatur: Vergleichen Sie Anzeige, Haptik, Software, Einbautiefe, Dichtung, Kosten, Wartung und Lebensdauer.
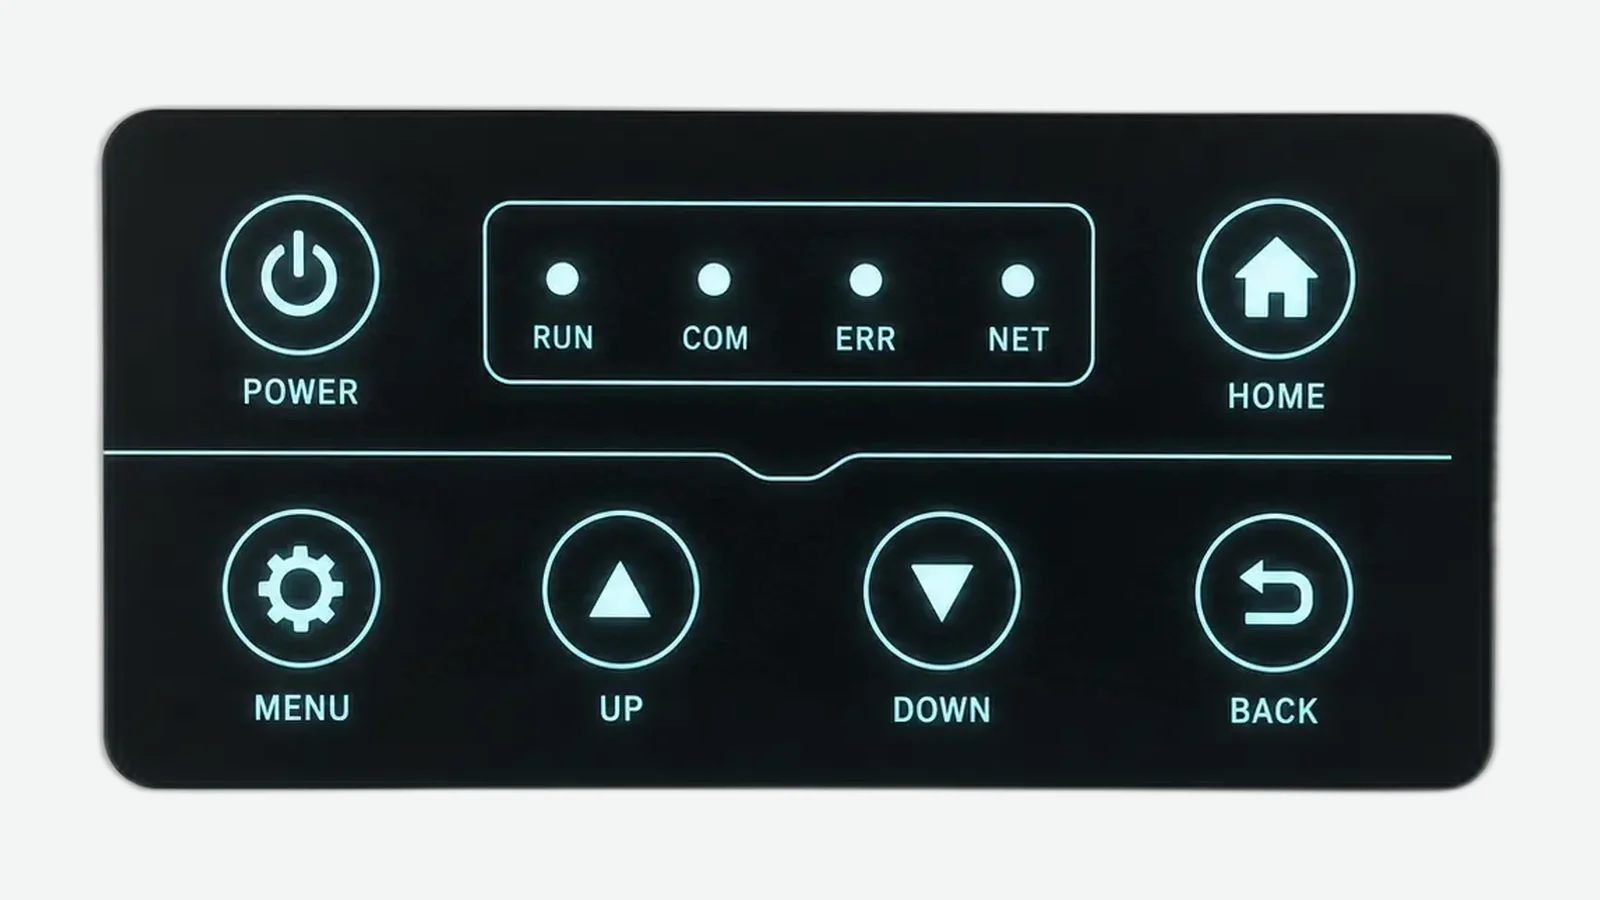
HMI Optical Bonding richtig auslegen: Luftspalt, Randverklebung, OCA und LOCA nach Optik, Mura-Risiko, Service und Validierung vergleichen.
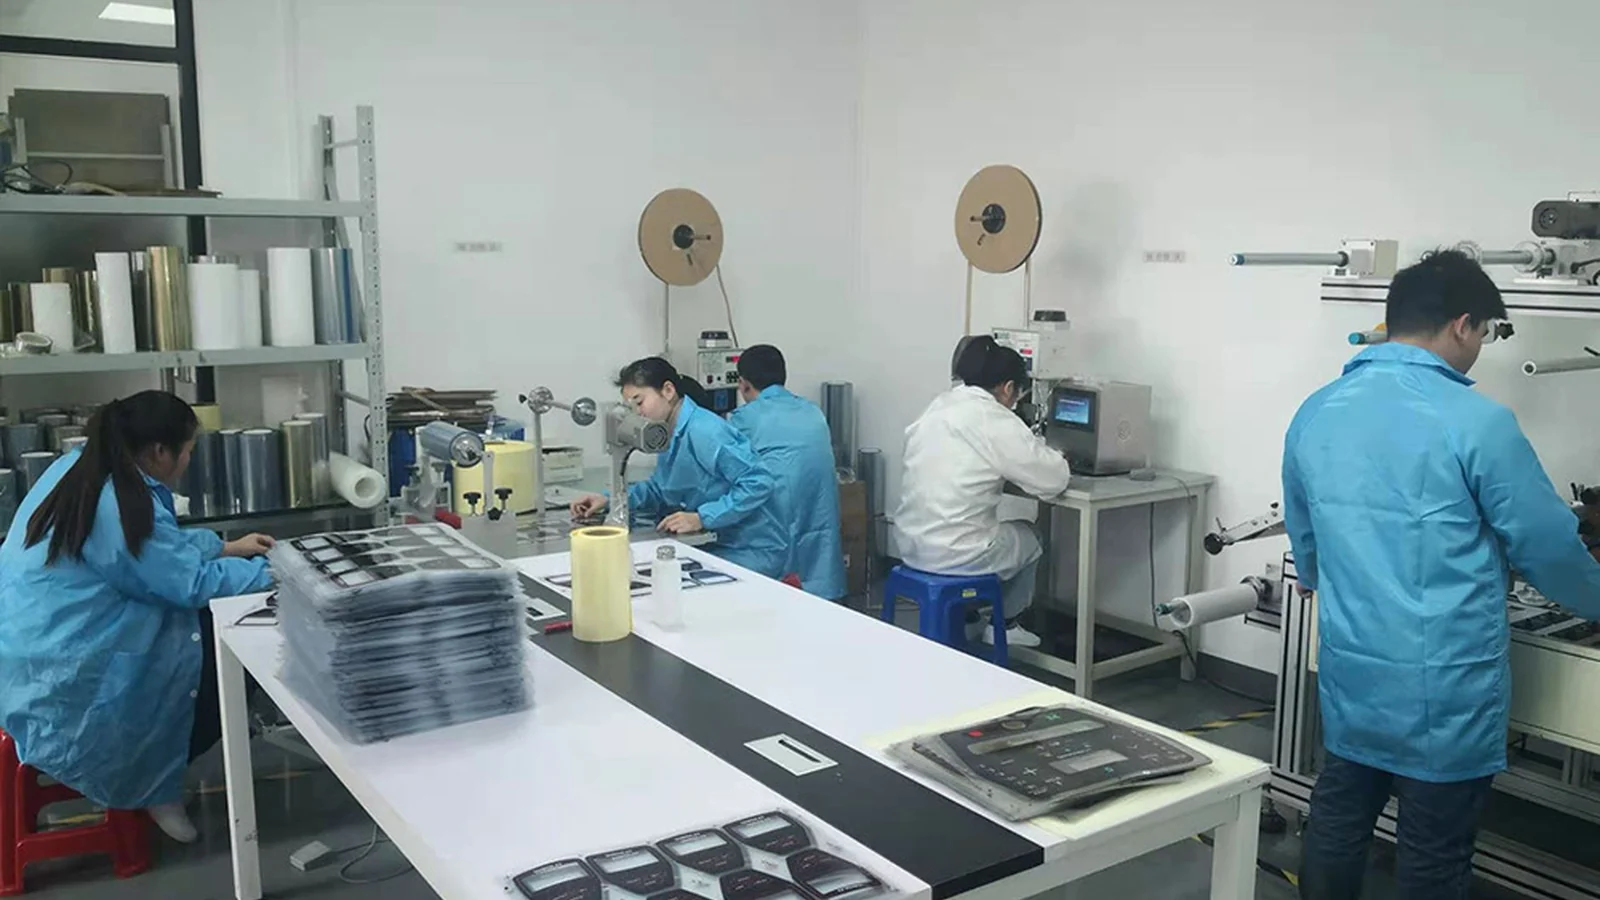
Mit dieser Checkliste für die HMI-Panel-Konstruktion prüfen Sie Schichtaufbau, Toleranzen, Touch, Display, Steckverbinder, Dichtung und Validierung.
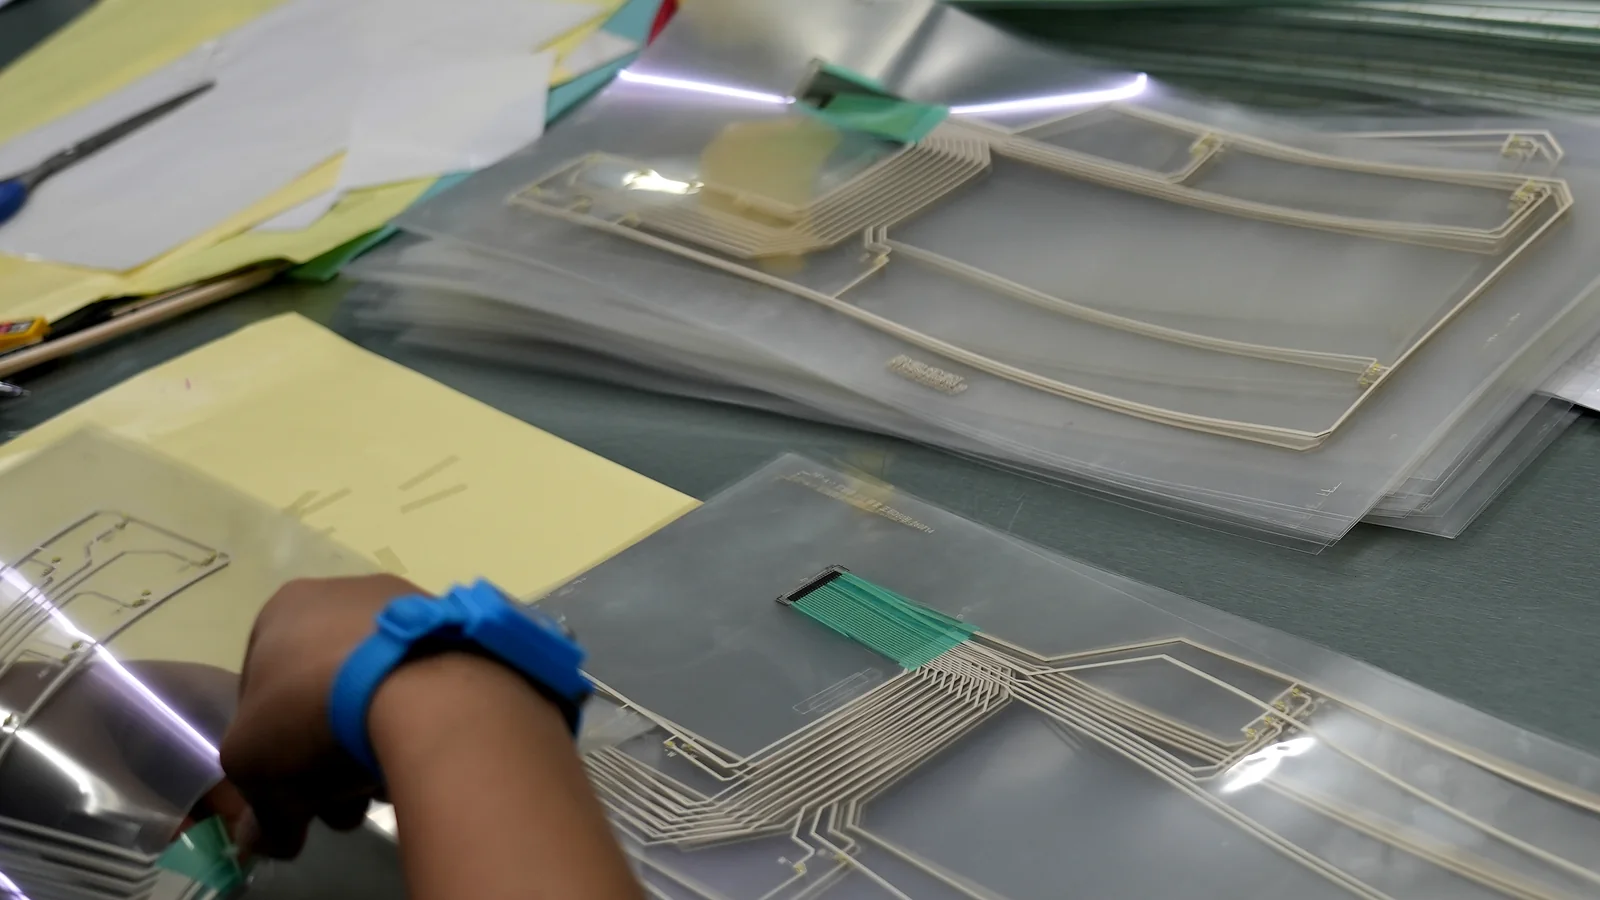
HMI-Verklebung technisch auslegen: Klebstoffe nach Substrat, Fugenbreite, Last, Klima, Prozess, Rework und Baugruppenprüfung auswählen.
HMI-Frontplatten-Toleranzkette in 4 Funktionskreisen planen: Bezüge, Worst Case, Prozessfähigkeit, Messung und Validierung für Frontbaugruppen.
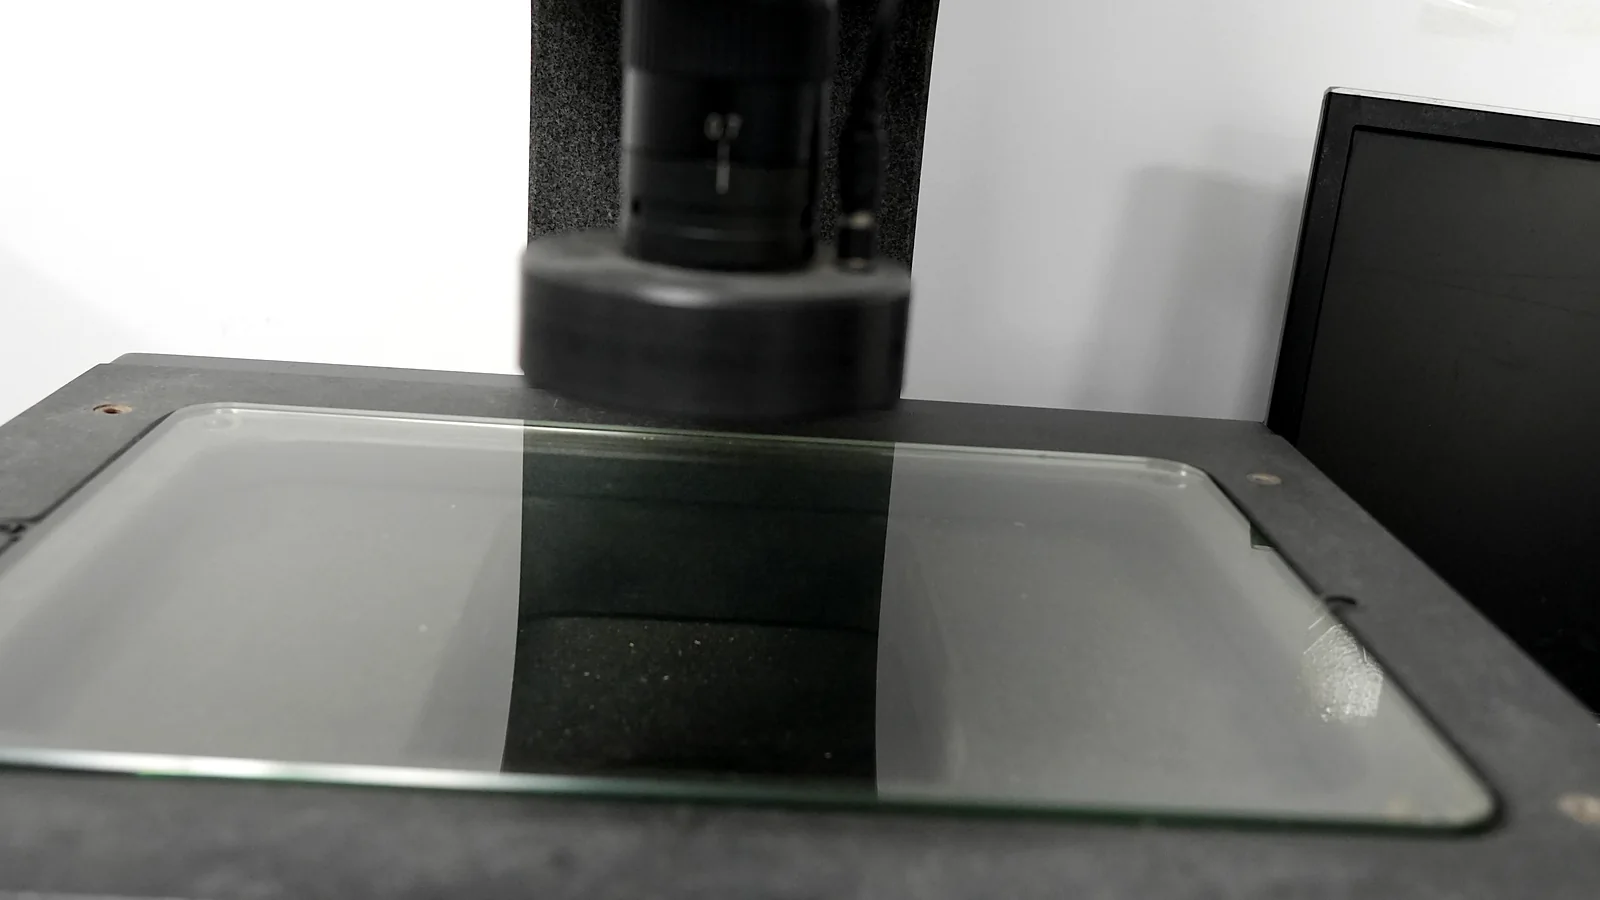
HMI-Displayfenster ausrichten: Randreserve aus Aktivfläche, Toleranzkette, Parallaxe, Blendentiefe und Sichtbereich nachvollziehbar prüfen.
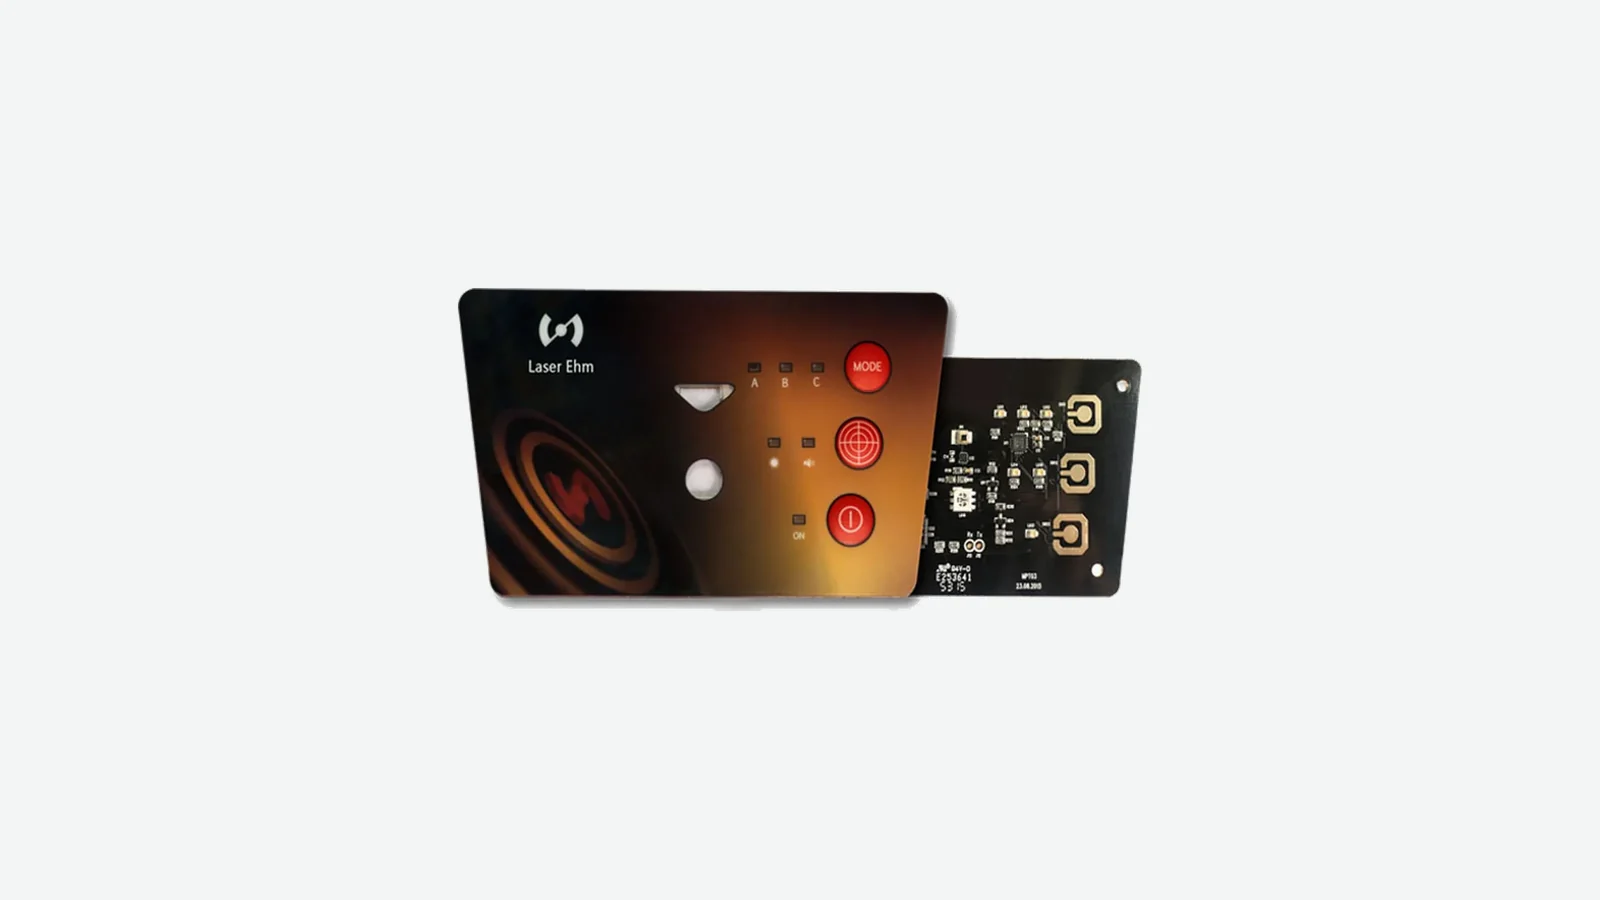
HMI-Baugruppe mit Folientastatur sicher integrieren: Bedienfolie, Schaltkreis, Display, Stecker, Dichtung und Prüfgrenzen gemeinsam freigeben.
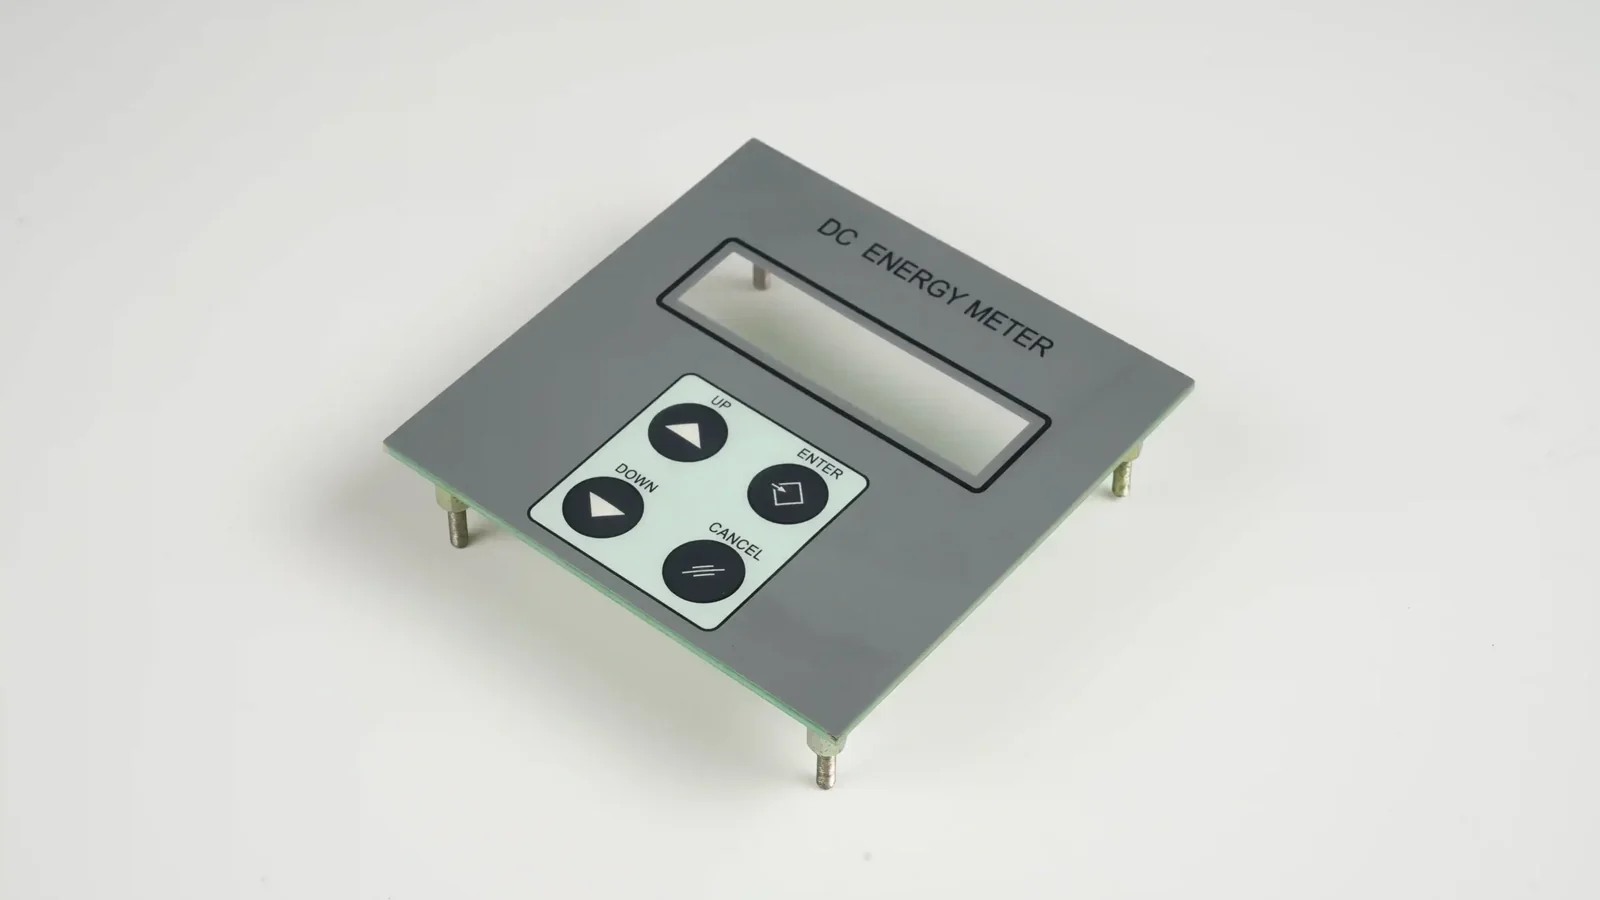
PCB oder FPC für HMI-Frontplatten? Vergleichen Sie Abstützung, Bauraum, Steckverbinder, Zugentlastung, Montagezugang und Prüfumfang.
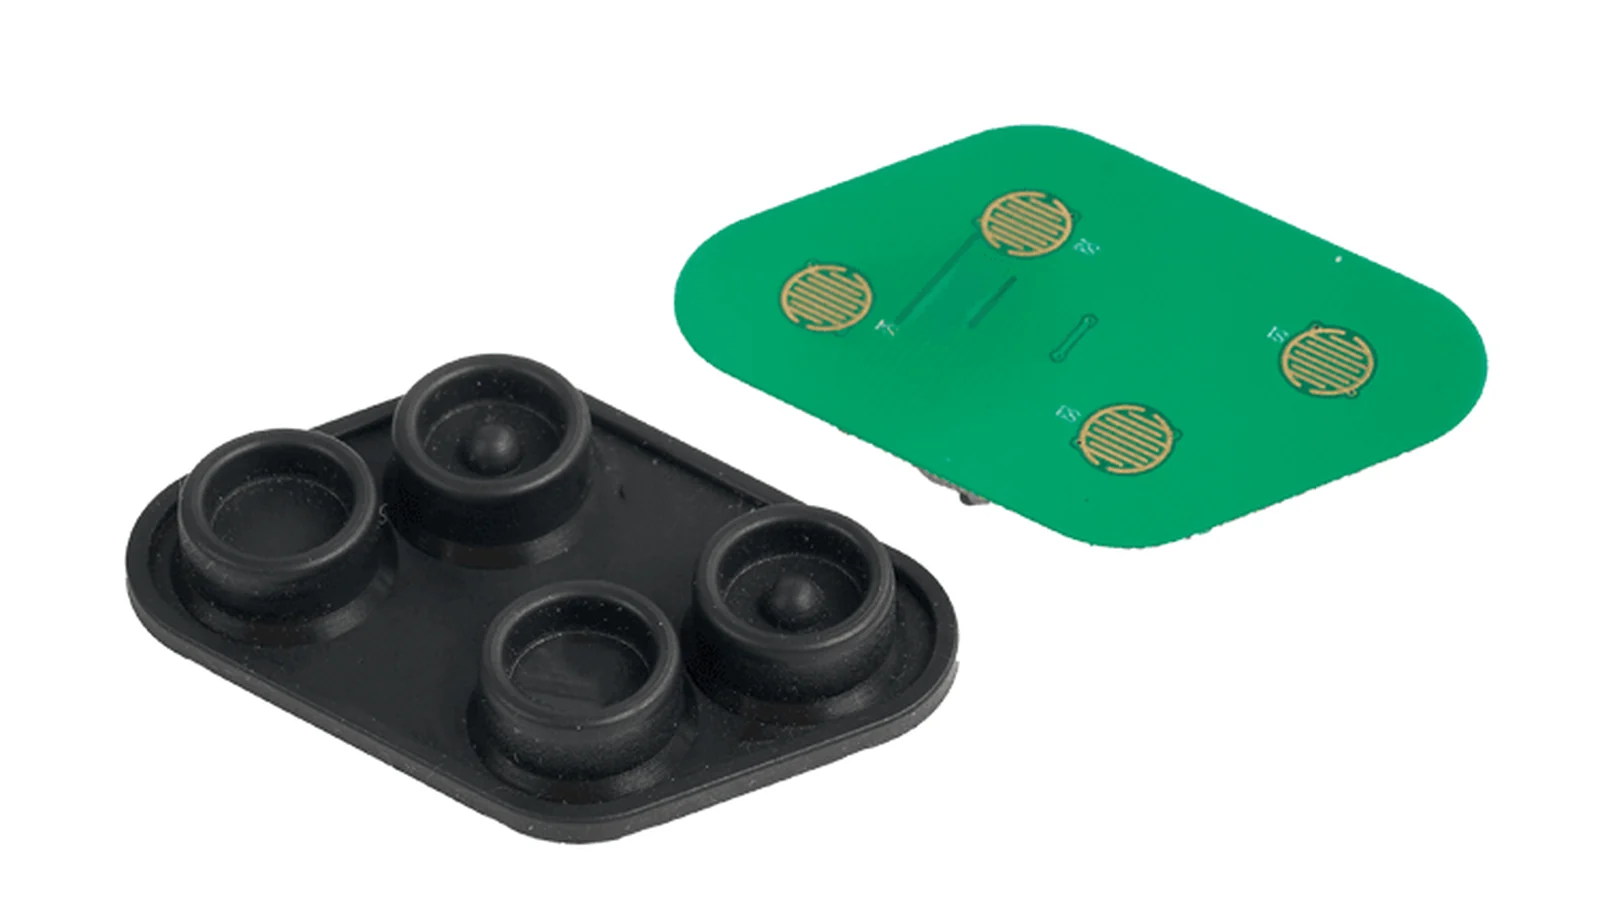
Silikonschaltmatte im HMI richtig auslegen: 10 Prüfpunkte für Kompression, Leiterplattenkontaktierung, Toleranzen und Freigabetests.
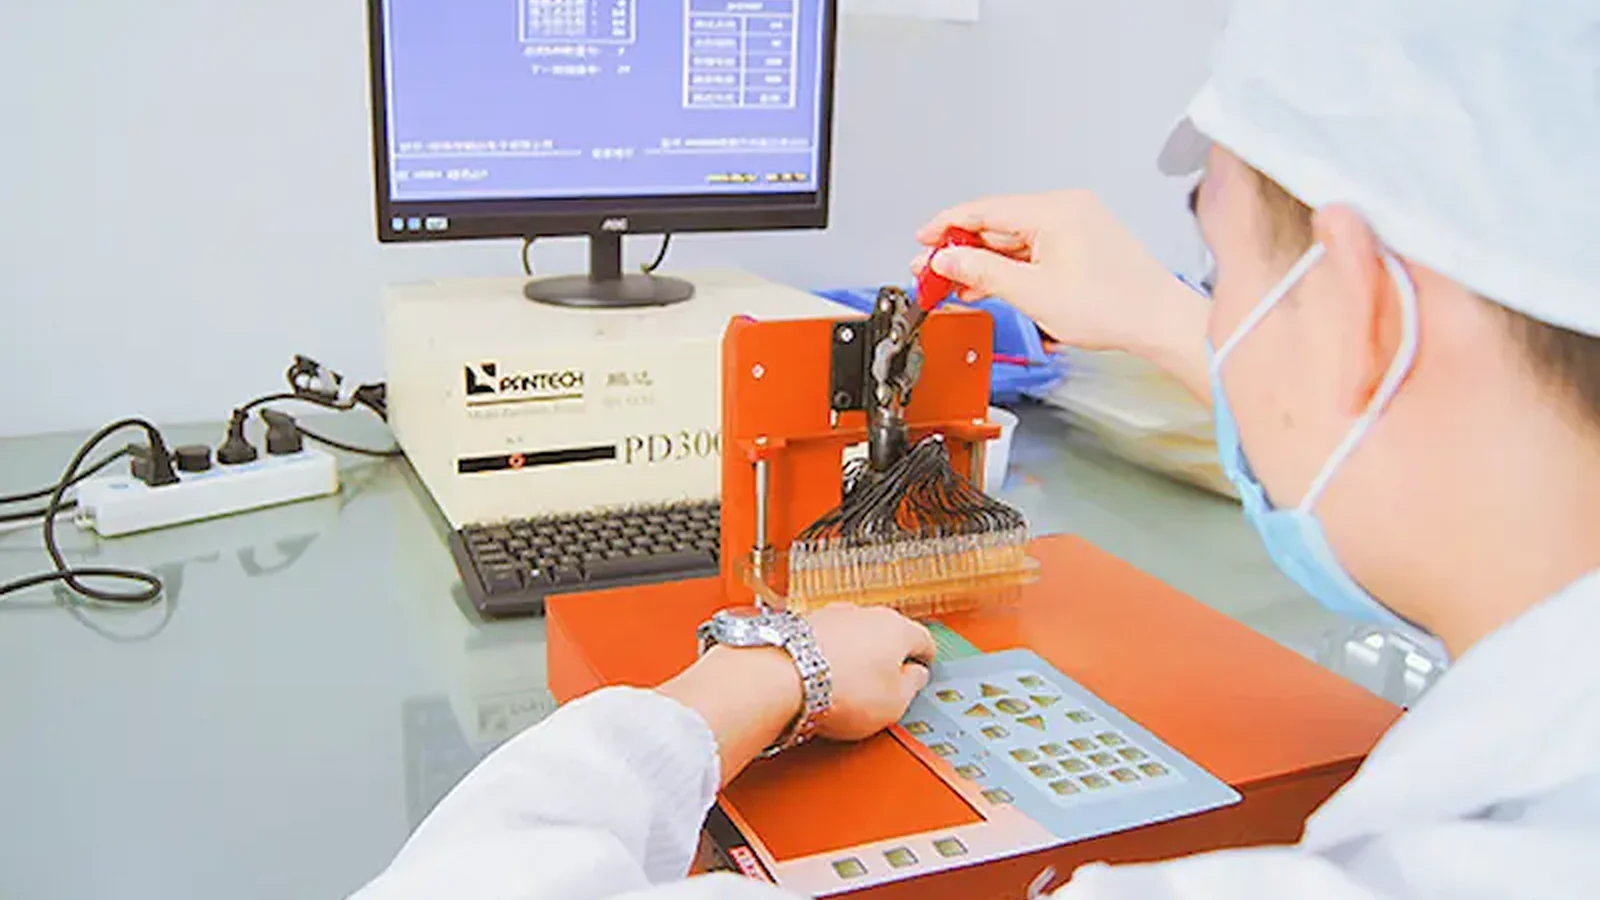
OEM-Leitfaden für eine revisionsgebundene Validierungsmatrix zu Verklebung, Optik, Touchreaktion, Handschuhen, Wasser, EMV, Klima, Mechanik, Kosmetik und Nachweisen.
Gesamtbetriebskosten von Industrie-HMI-Panels mit 10 Prüfkriterien für Werkzeuge, Qualität, Validierung, Service und Obsoleszenz bewerten.
Herstellung siebgedruckter medizinischer Elektroden in acht Schritten: Substrat, Funktionspasten, Aushärtung, Konfektionierung und Validierungsgrenzen.
Leitfaden zur Entwicklung medizinischer Elektroden: Geometrie, Leiterbild, Werkstoffe, Hydrogel, Anschluss, Verpackung und Validierung richtig festlegen.
Aufbau medizinischer Elektroden: Substrat, Leitpaste, Dielektrikum, Klebstoff und Hautkontakt mit klaren Prüf- und Validierungsgrenzen.
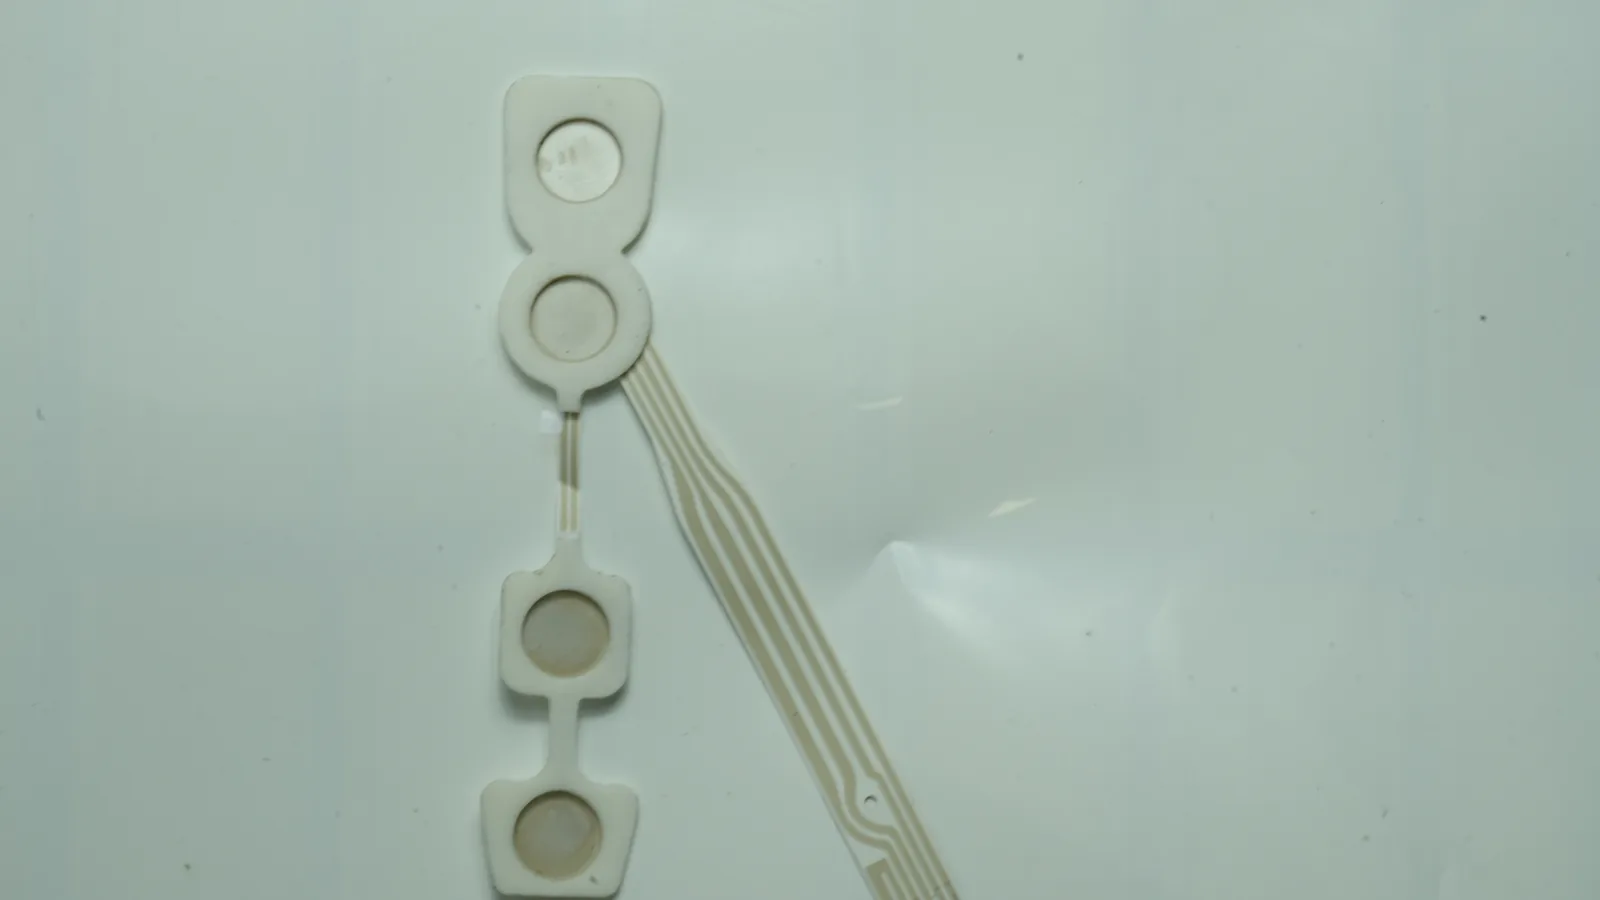
Ag/AgCl- oder Kohlenstoffelektroden nach Funktion, Polarisation, Druckprozess, Substrat und Validierung für Medizin- und Biosensorschaltungen auswählen.
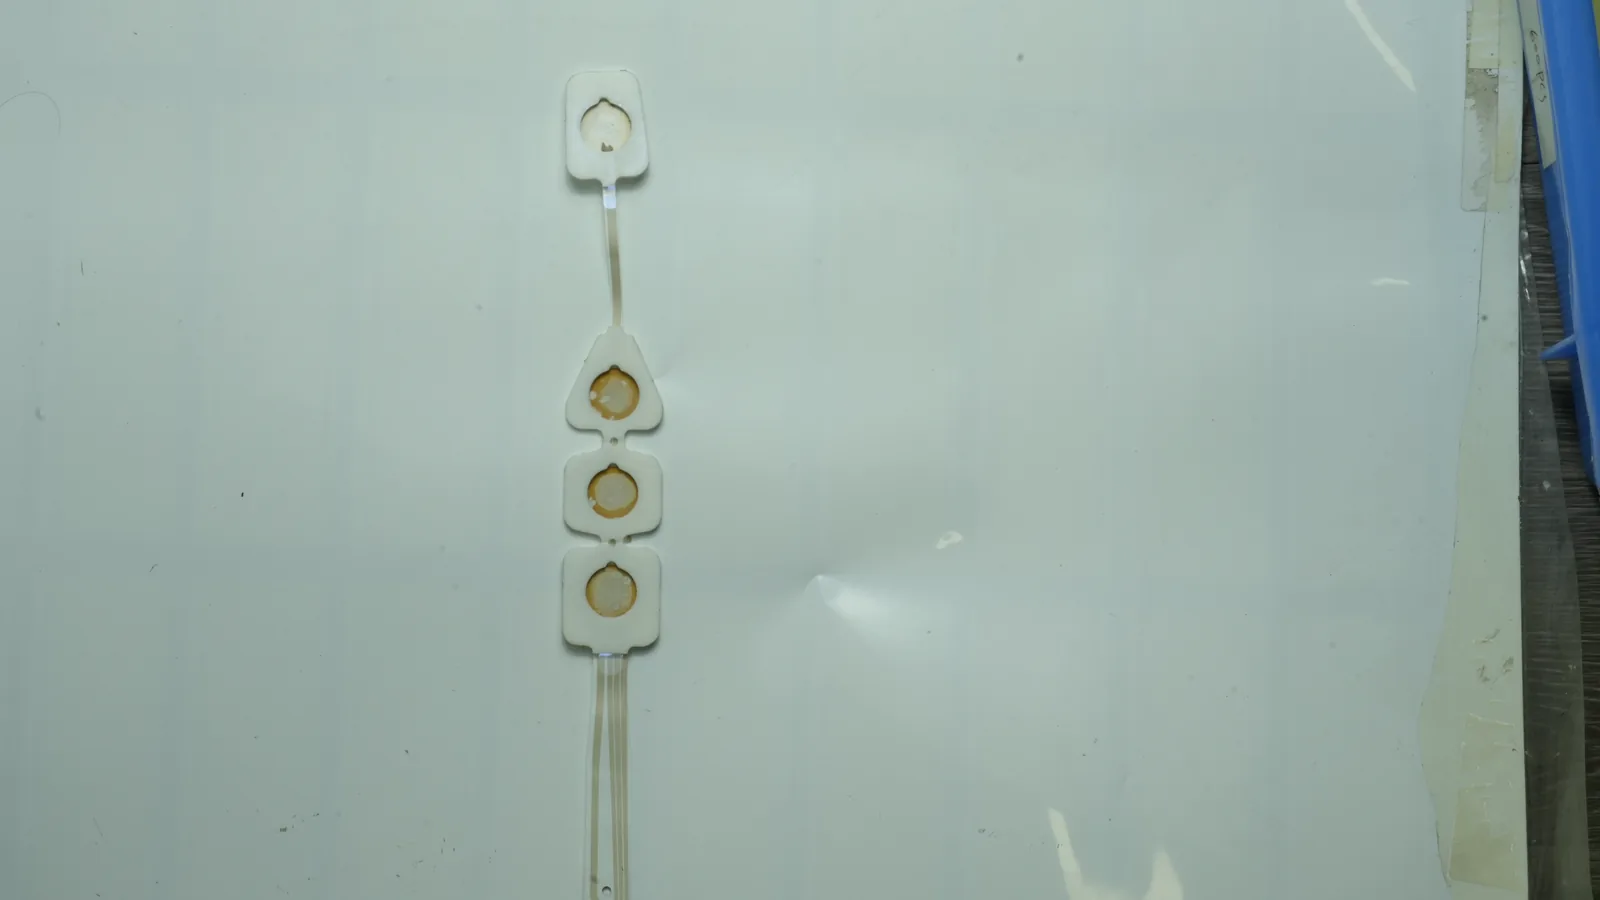
Vergleich von Nass- und Trockenelektroden nach Kopplung, Bewegung, Tragedauer, Verpackung, Rückständen, Elektronik, Biologie und Validierung.
Ableitelektroden und Stimulationselektroden im technischen Vergleich: Signalweg, aktive Fläche, Werkstoffe, Elektronik, Prüfung und Verantwortung.
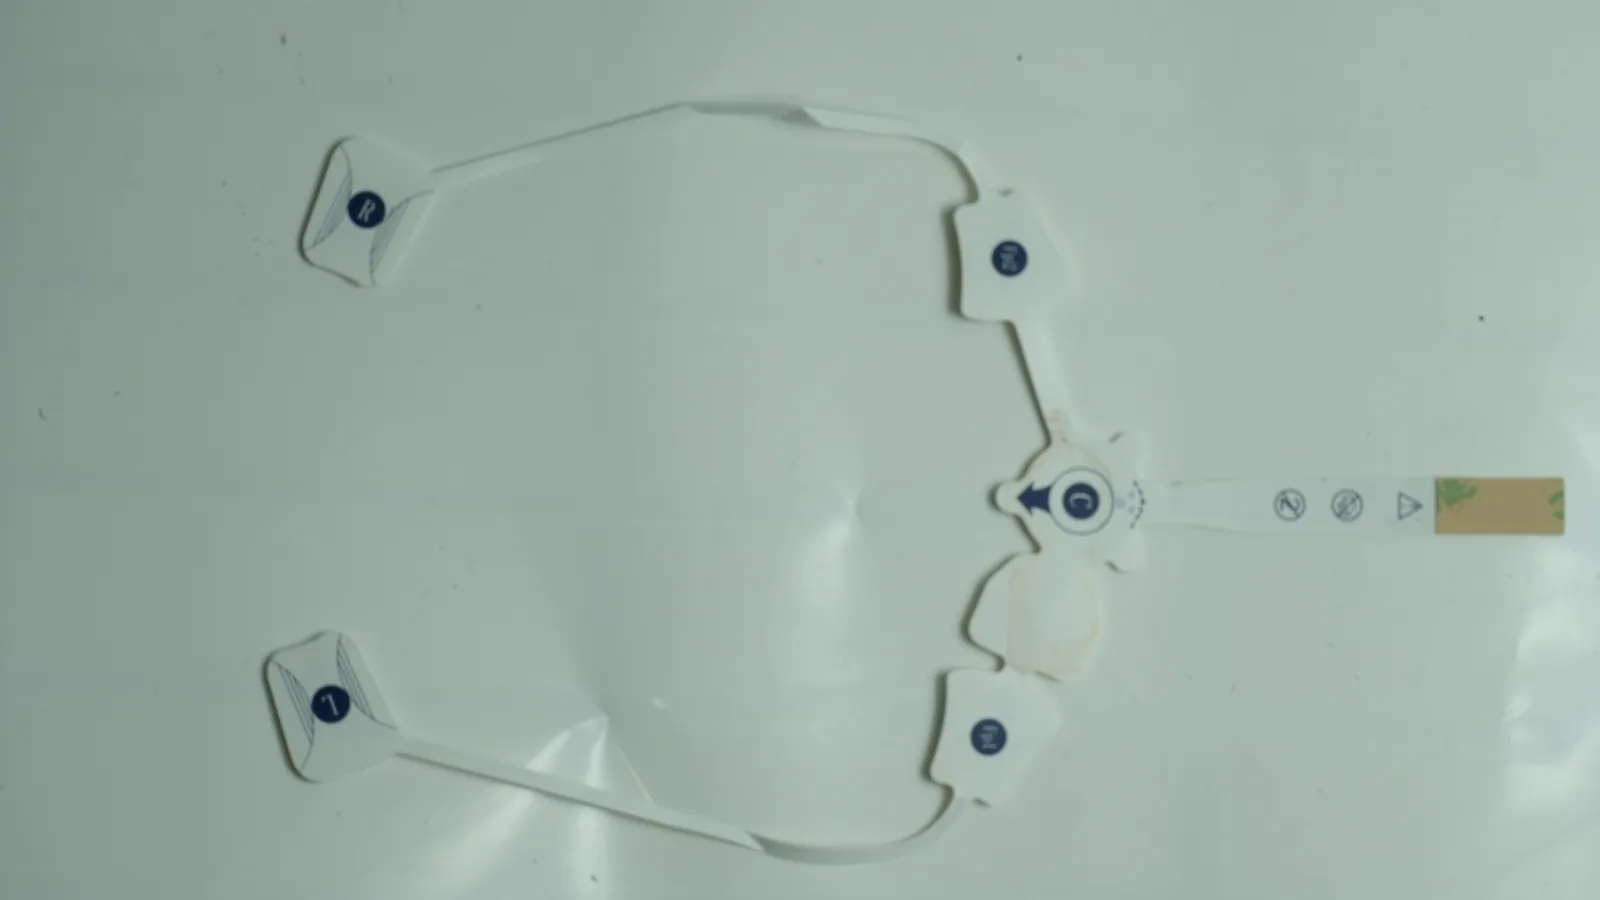
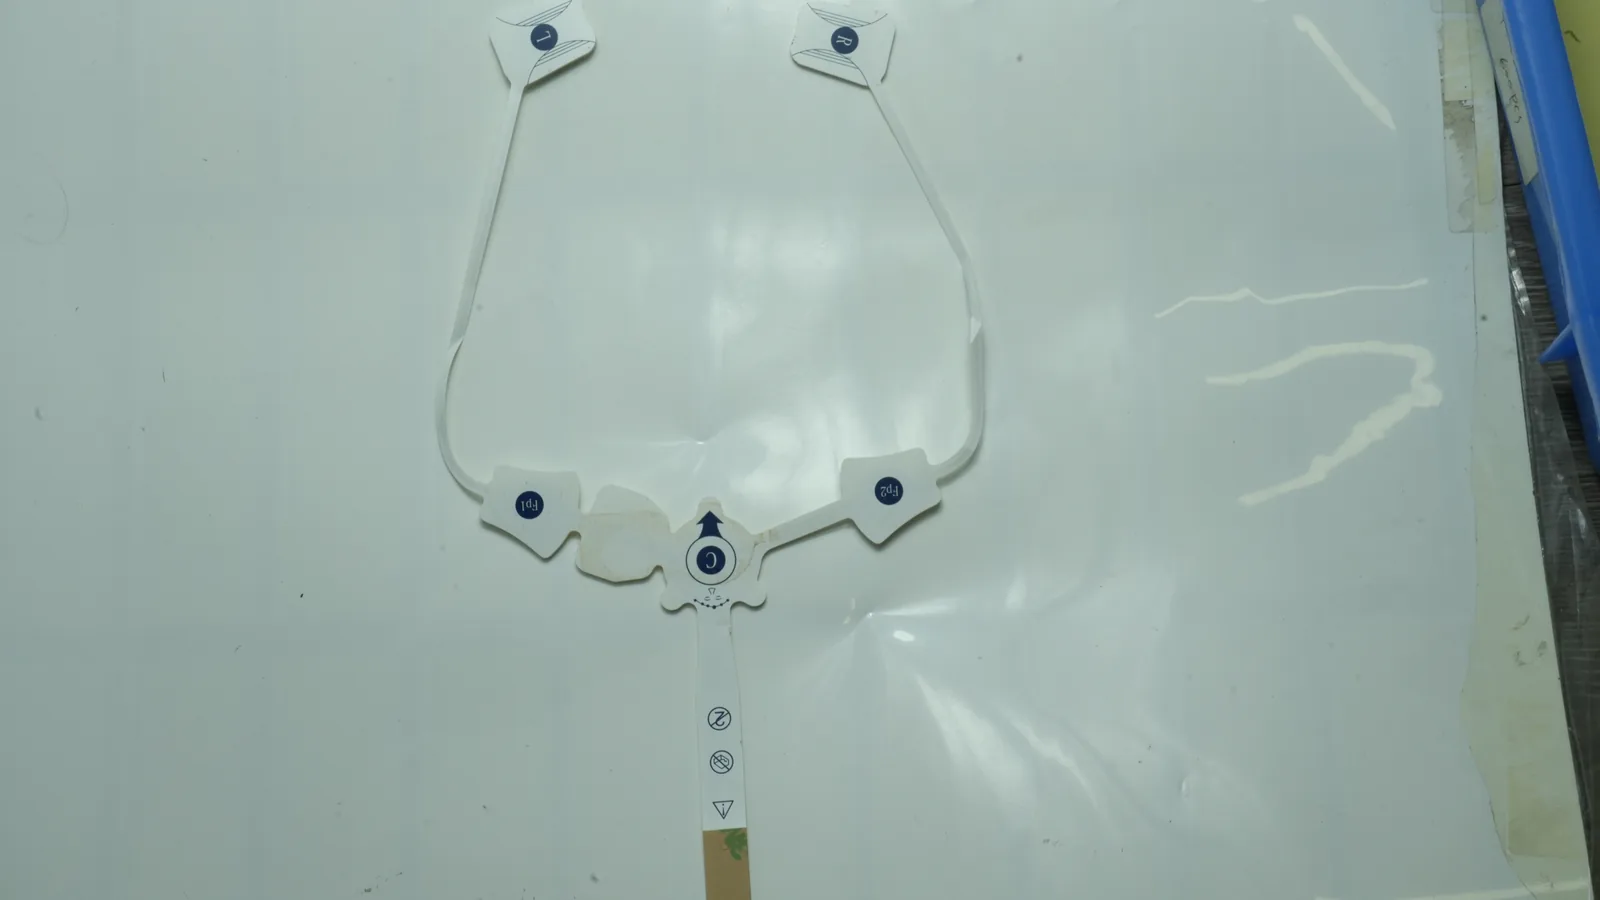
EKG-, EEG- und EMG-Elektroden im Vergleich: Signalquelle, Platzierung, Geometrie, Kanalplan, Tragezustand und Validierung für OEM-Projekte.
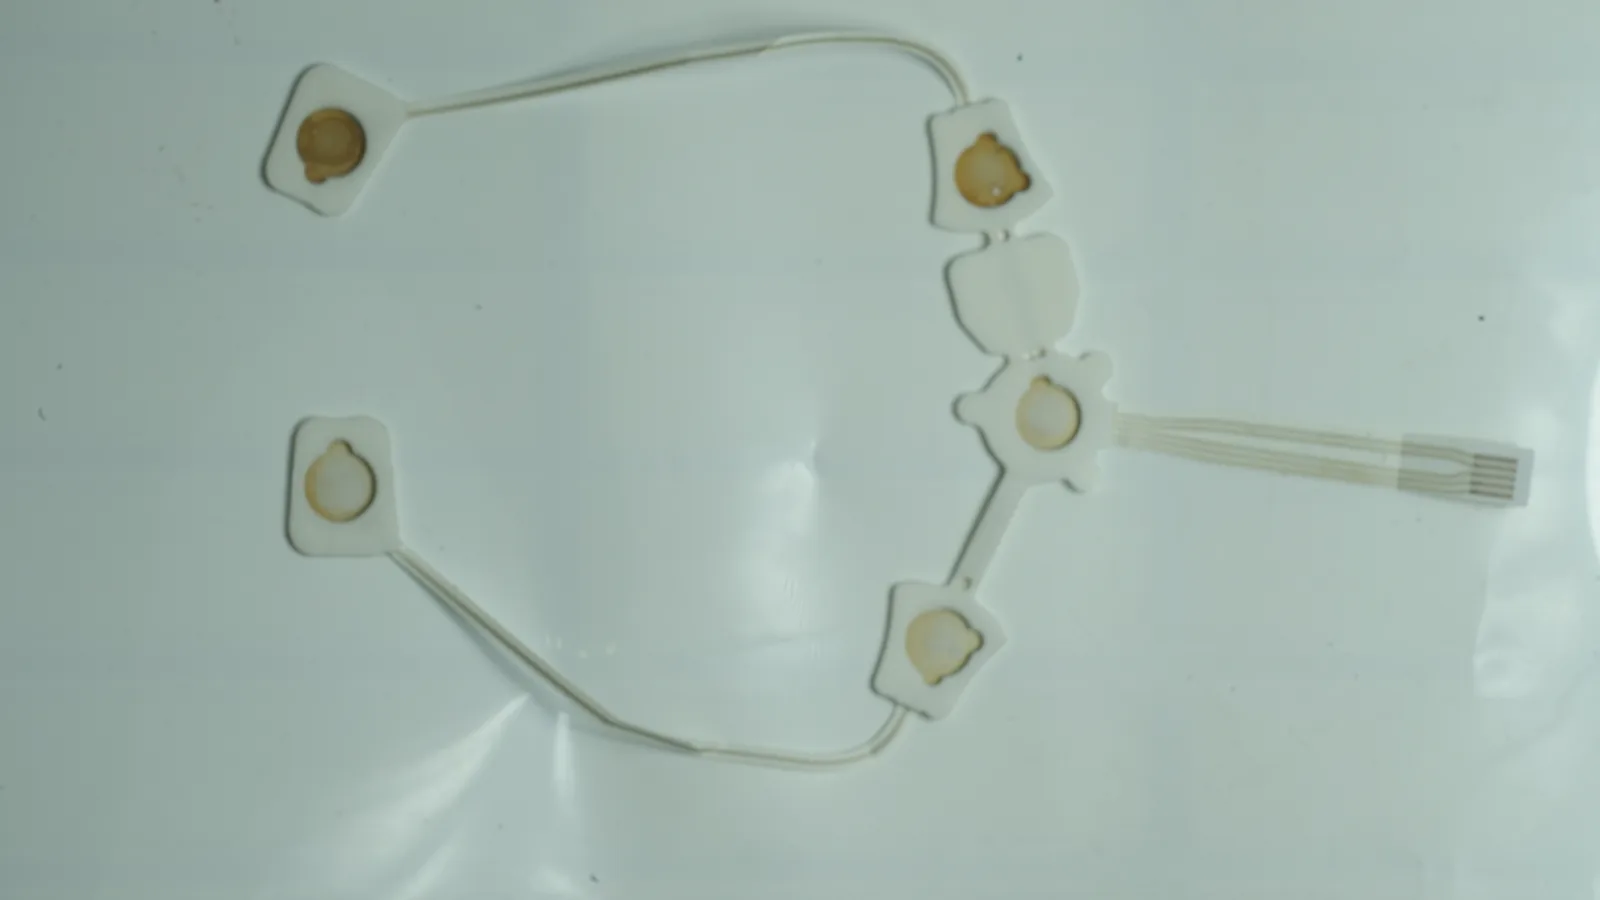
PET vs. TPU für gedruckte Elektroden: Vergleich von Registrierung, Dehnung, Tinte, Aushärtung, Haftung, Konfektion und Wearable-Aufbau.
Hydrogel-Elektroden vs. Trockenelektroden im OEM-Vergleich: Impedanz, Haftung, Tragedauer, Rückstände, Lagerung, Verarbeitung und Validierung.
Elektroden-Anschlussarten im OEM-Vergleich: Druckknopf, Tab, Anschlusskabel und FPC-Fahne nach Lastpfad, Verpackung und Prüfgrenze.
Anfrageunterlagen für medizinische Elektroden: Diese 10-Punkte-Checkliste ordnet Zeichnungen, Materialaufbau, Prüfungen und Verantwortlichkeiten.
Sieben Freigaben führen gedruckte Elektroden vom Prototyp zur Serienfertigung: Druckversuch, Musterfreigabe, Gerätevalidierung und Pilotserie.
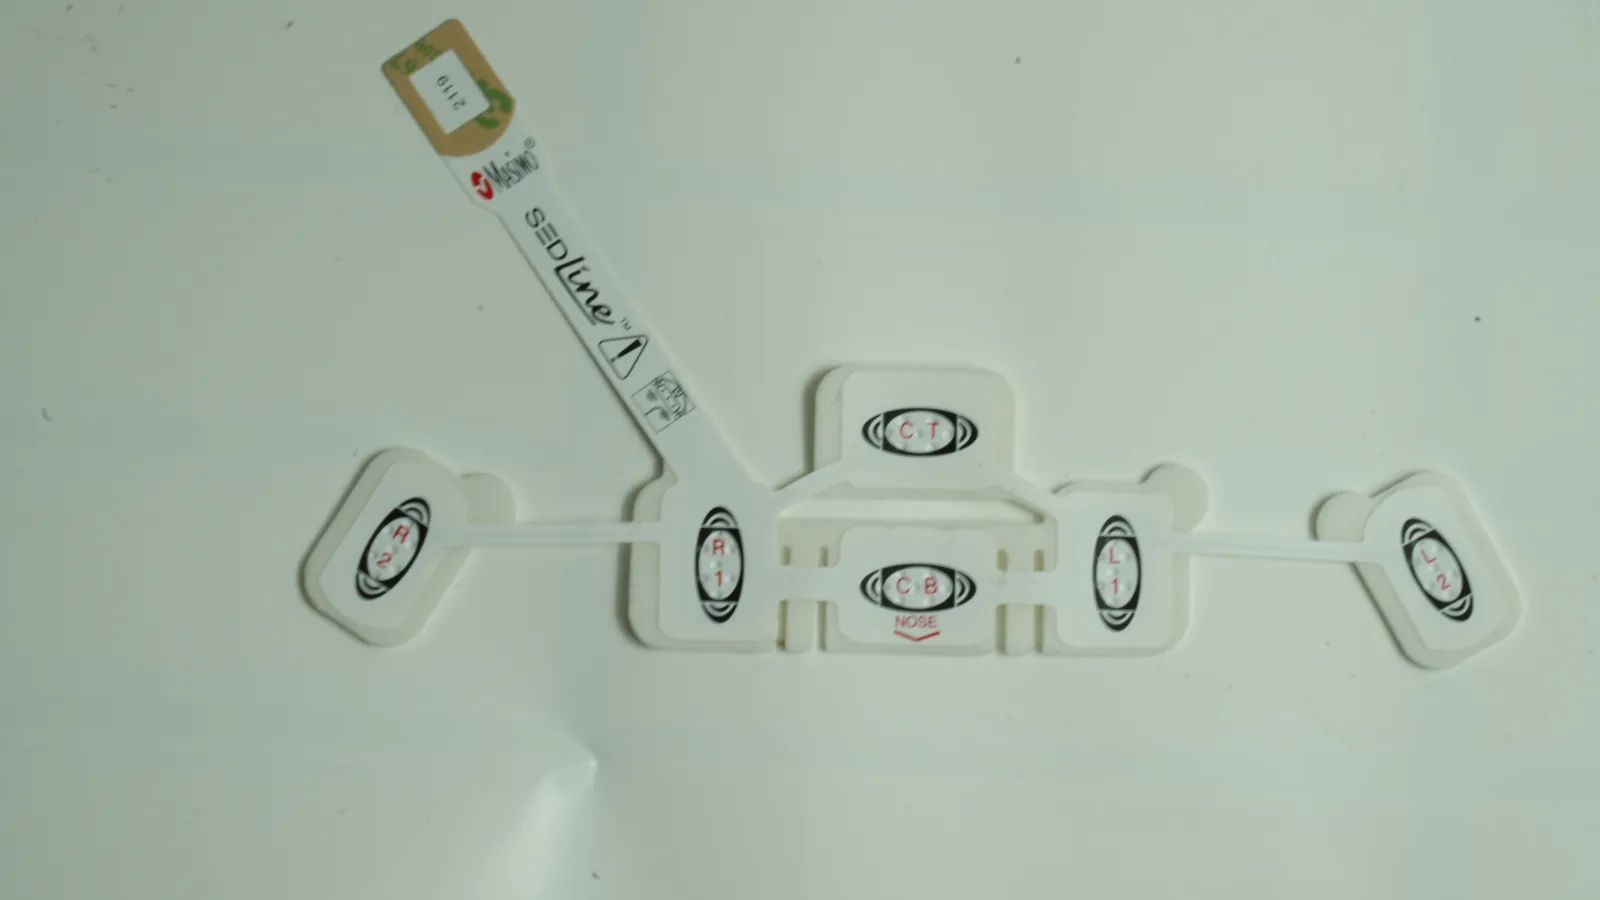
Gedrucktes Mehrkanal-Elektrodenarray auslegen: Kanalplan, Leiterbahnen, Kreuzungen, Dielektrikum, Anschluss und Prüfung in 10 Freigabestufen.
EKG-Pflaster entwickeln: Definieren Sie 10 OEM-Vorgaben für Geometrie, Hautkontakt, Anschluss, Verpackung und Validierung.
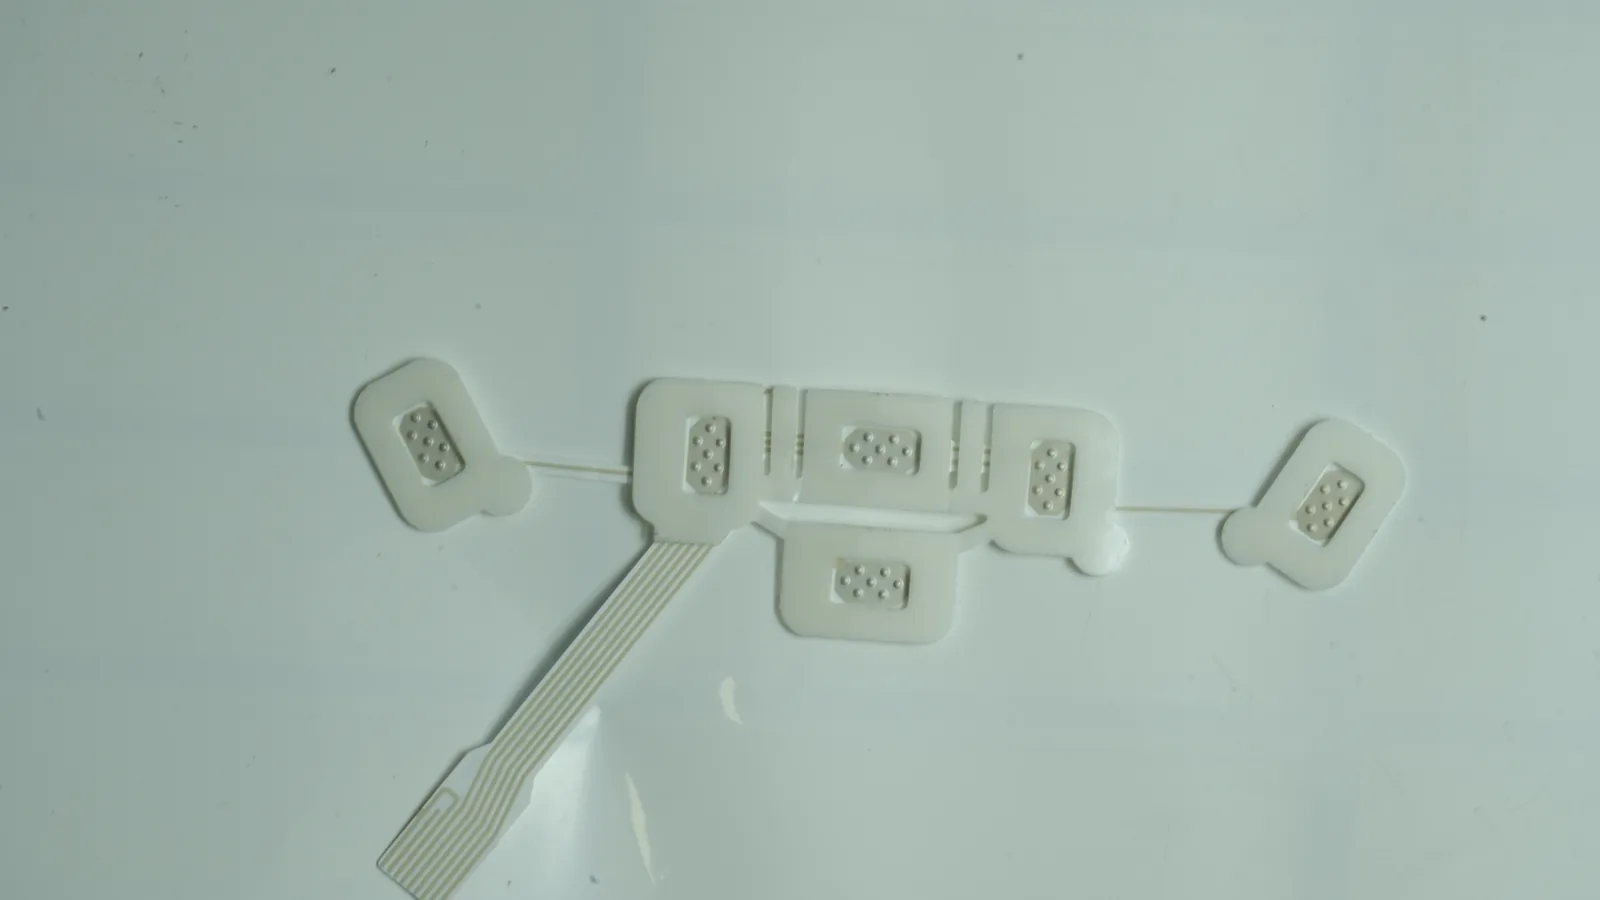
EEG-Elektroden-Array auslegen: zehn Kriterien für Kopfgeometrie, Kanalplan, Leiterbahnführung, Stecker, Tragebedingungen und OEM-Validierung.
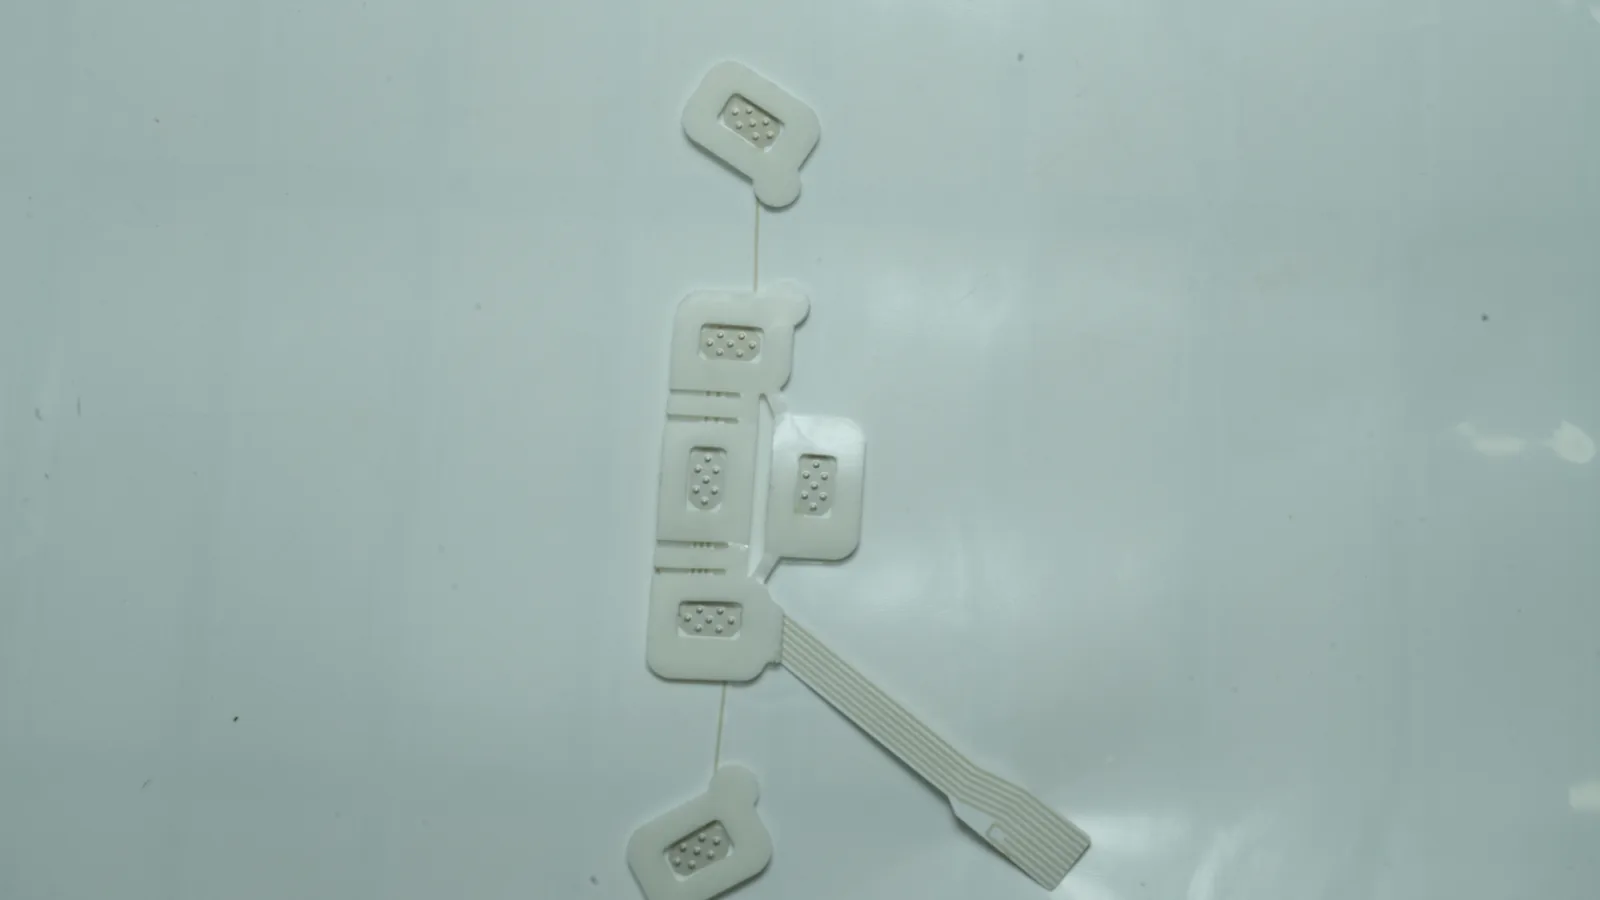
EMG-Elektrodenplatzierung für flexible Patches: 20-mm-Ausgangspunkt, Arraygeometrie, Leiterbahnen, Anschluss und Systemvalidierung.
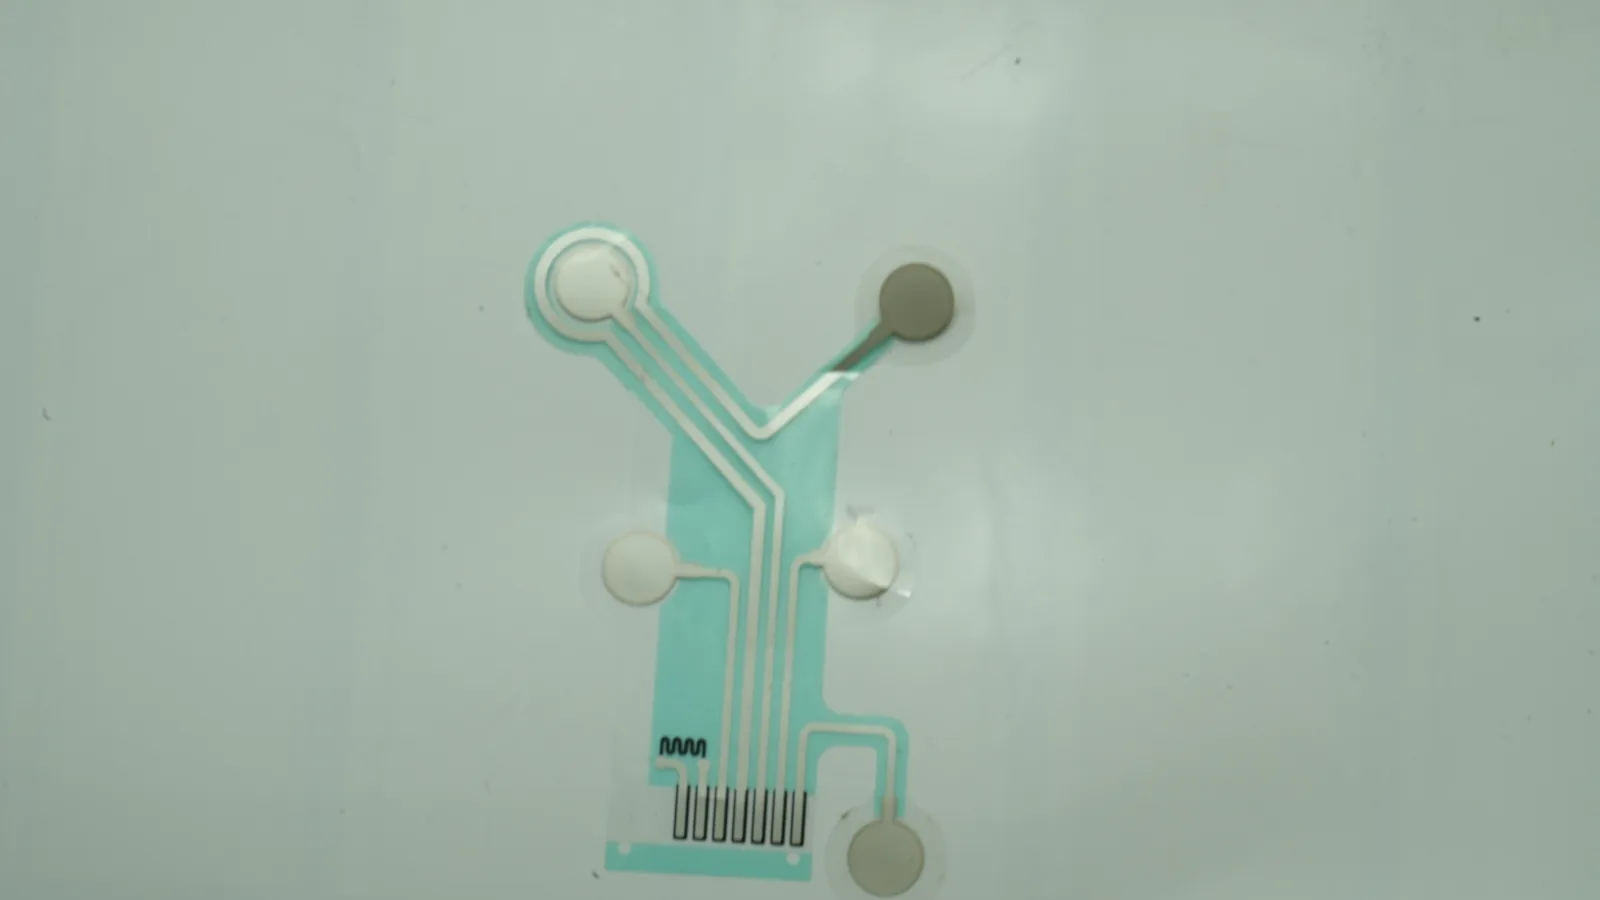
TENS-Elektroden-Auslegung für OEMs: aktive Fläche, Leiterstruktur, Hydrogel, Randeffekte und 9 Kriterien für belastbare Validierung.
Neutralelektroden-Design in der Elektrochirurgie: 10 Grenzen für Leiterbild, Hydrogel, CQM, Verpackung und Validierungsverantwortung.
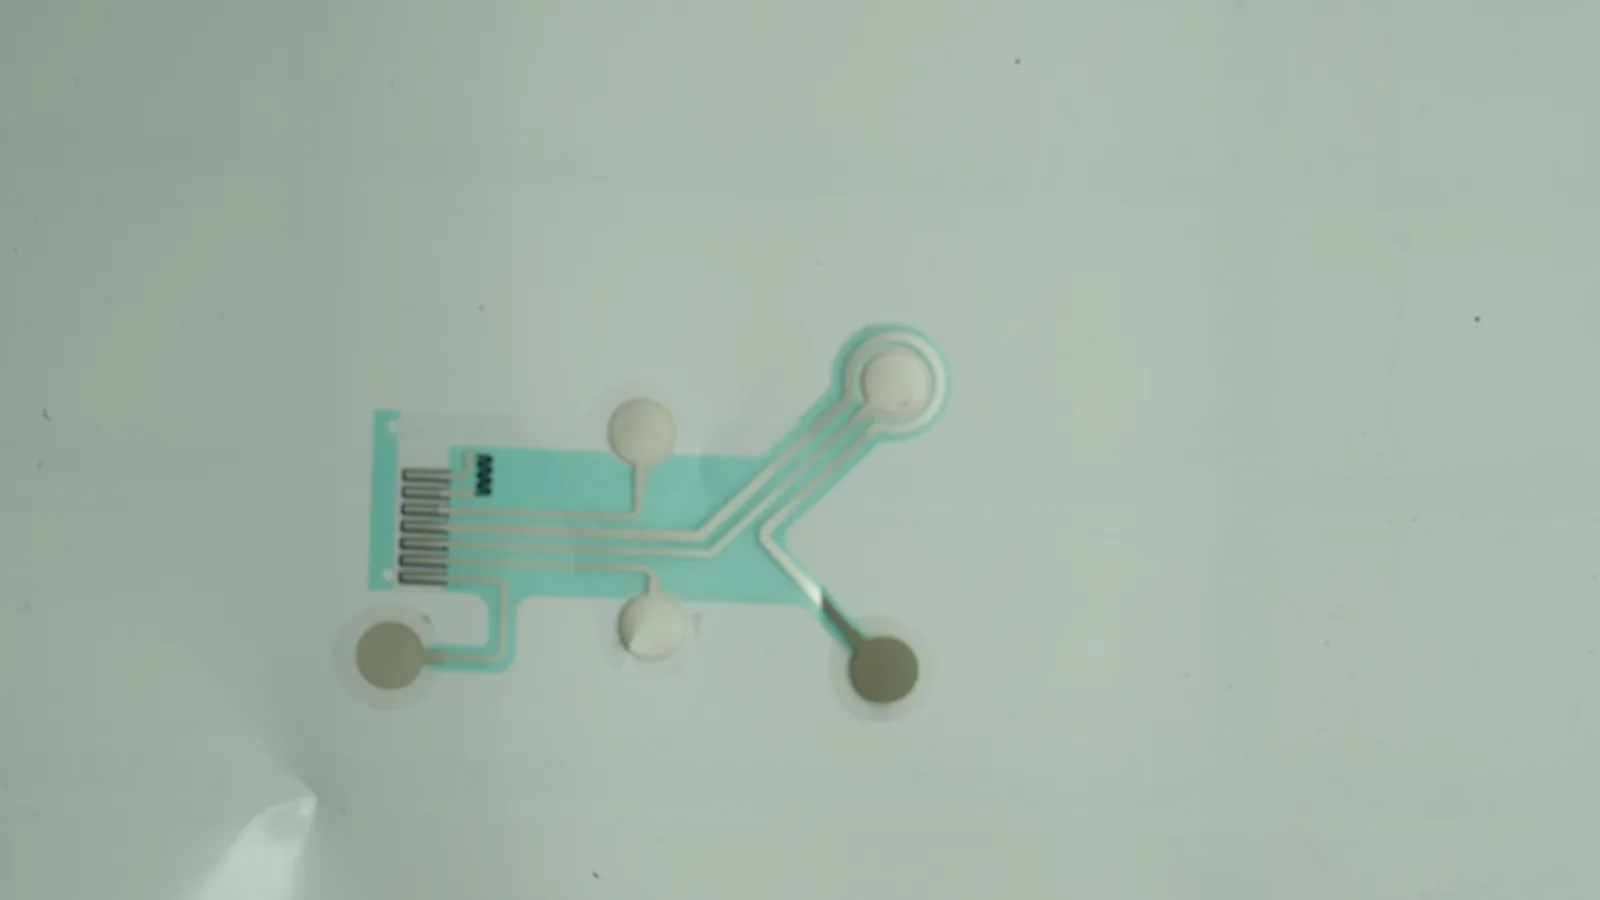
Sensorpflaster mit gedruckten Elektroden auslegen: Hautschnittstelle, Trägerfolie, Elektronikinsel, Verkapselung und klare Prüfgrenzen.