シリコーンキーパッドの製法を選ぶ際、高粘度シリコーンゴム(HCR)の圧縮成形は、金型予算、設計変更の可能性、中程度の需要を重視する場合に有力です。一方、液状シリコーンゴム(LSR)の射出成形は、安定した充填、工程自動化、継続的な需要によって複雑な金型への投資を回収できる場合に適しています。どちらの製法を選んでも、キーの品質が自動的に向上するわけではありません。年間合格品100,000枚を3年間生産する計画上の基準例では、年間数量だけでなく、要求を満たす製法の総費用と試験で確認したキー性能を比較する必要があります。
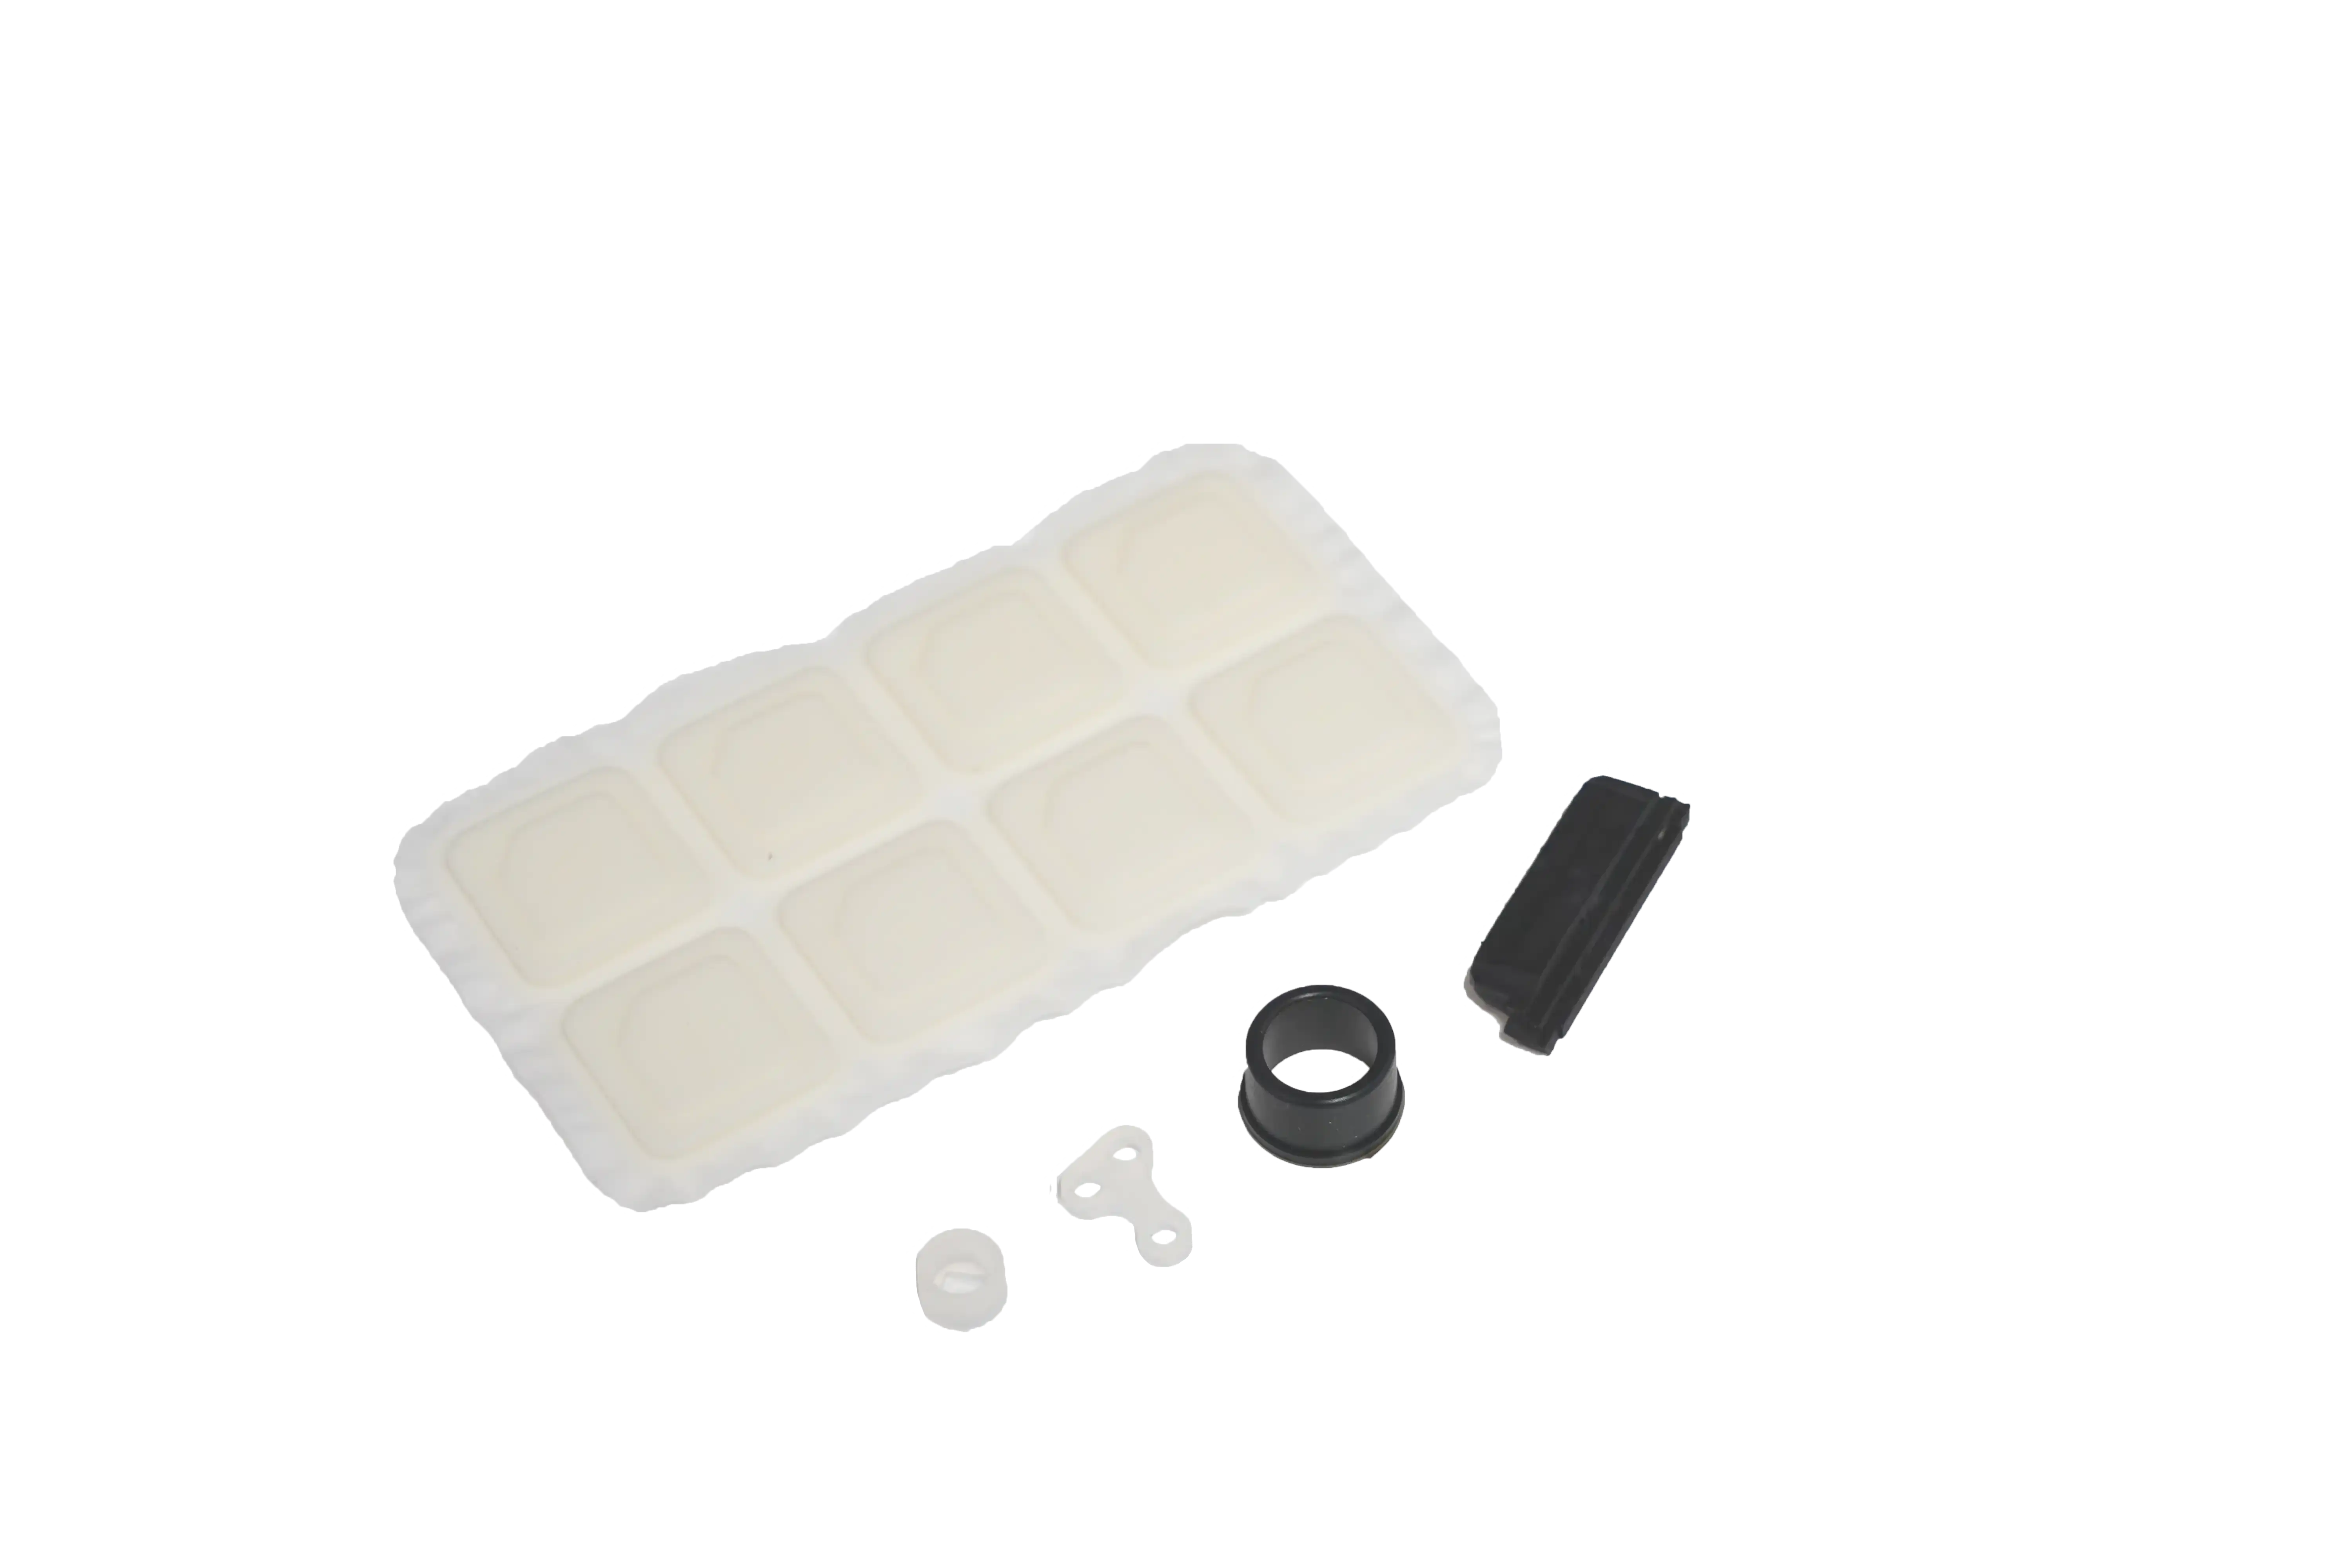
キーパッドの圧縮成形と射出成形を一覧で比較
ここで比較するのは、キーパッドに用いられる代表的な2方式、HCRの圧縮成形と**LSRの射出成形(液状射出成形、LIM)**です。固形シリコーンはすべて圧縮成形する、あるいは射出成形はすべてLSRを使う、という意味ではありません。固形シリコーンも射出成形できます。OEM向けの見積依頼では、材料の種類と成形方式を両方明記して比較条件を揃えてください。
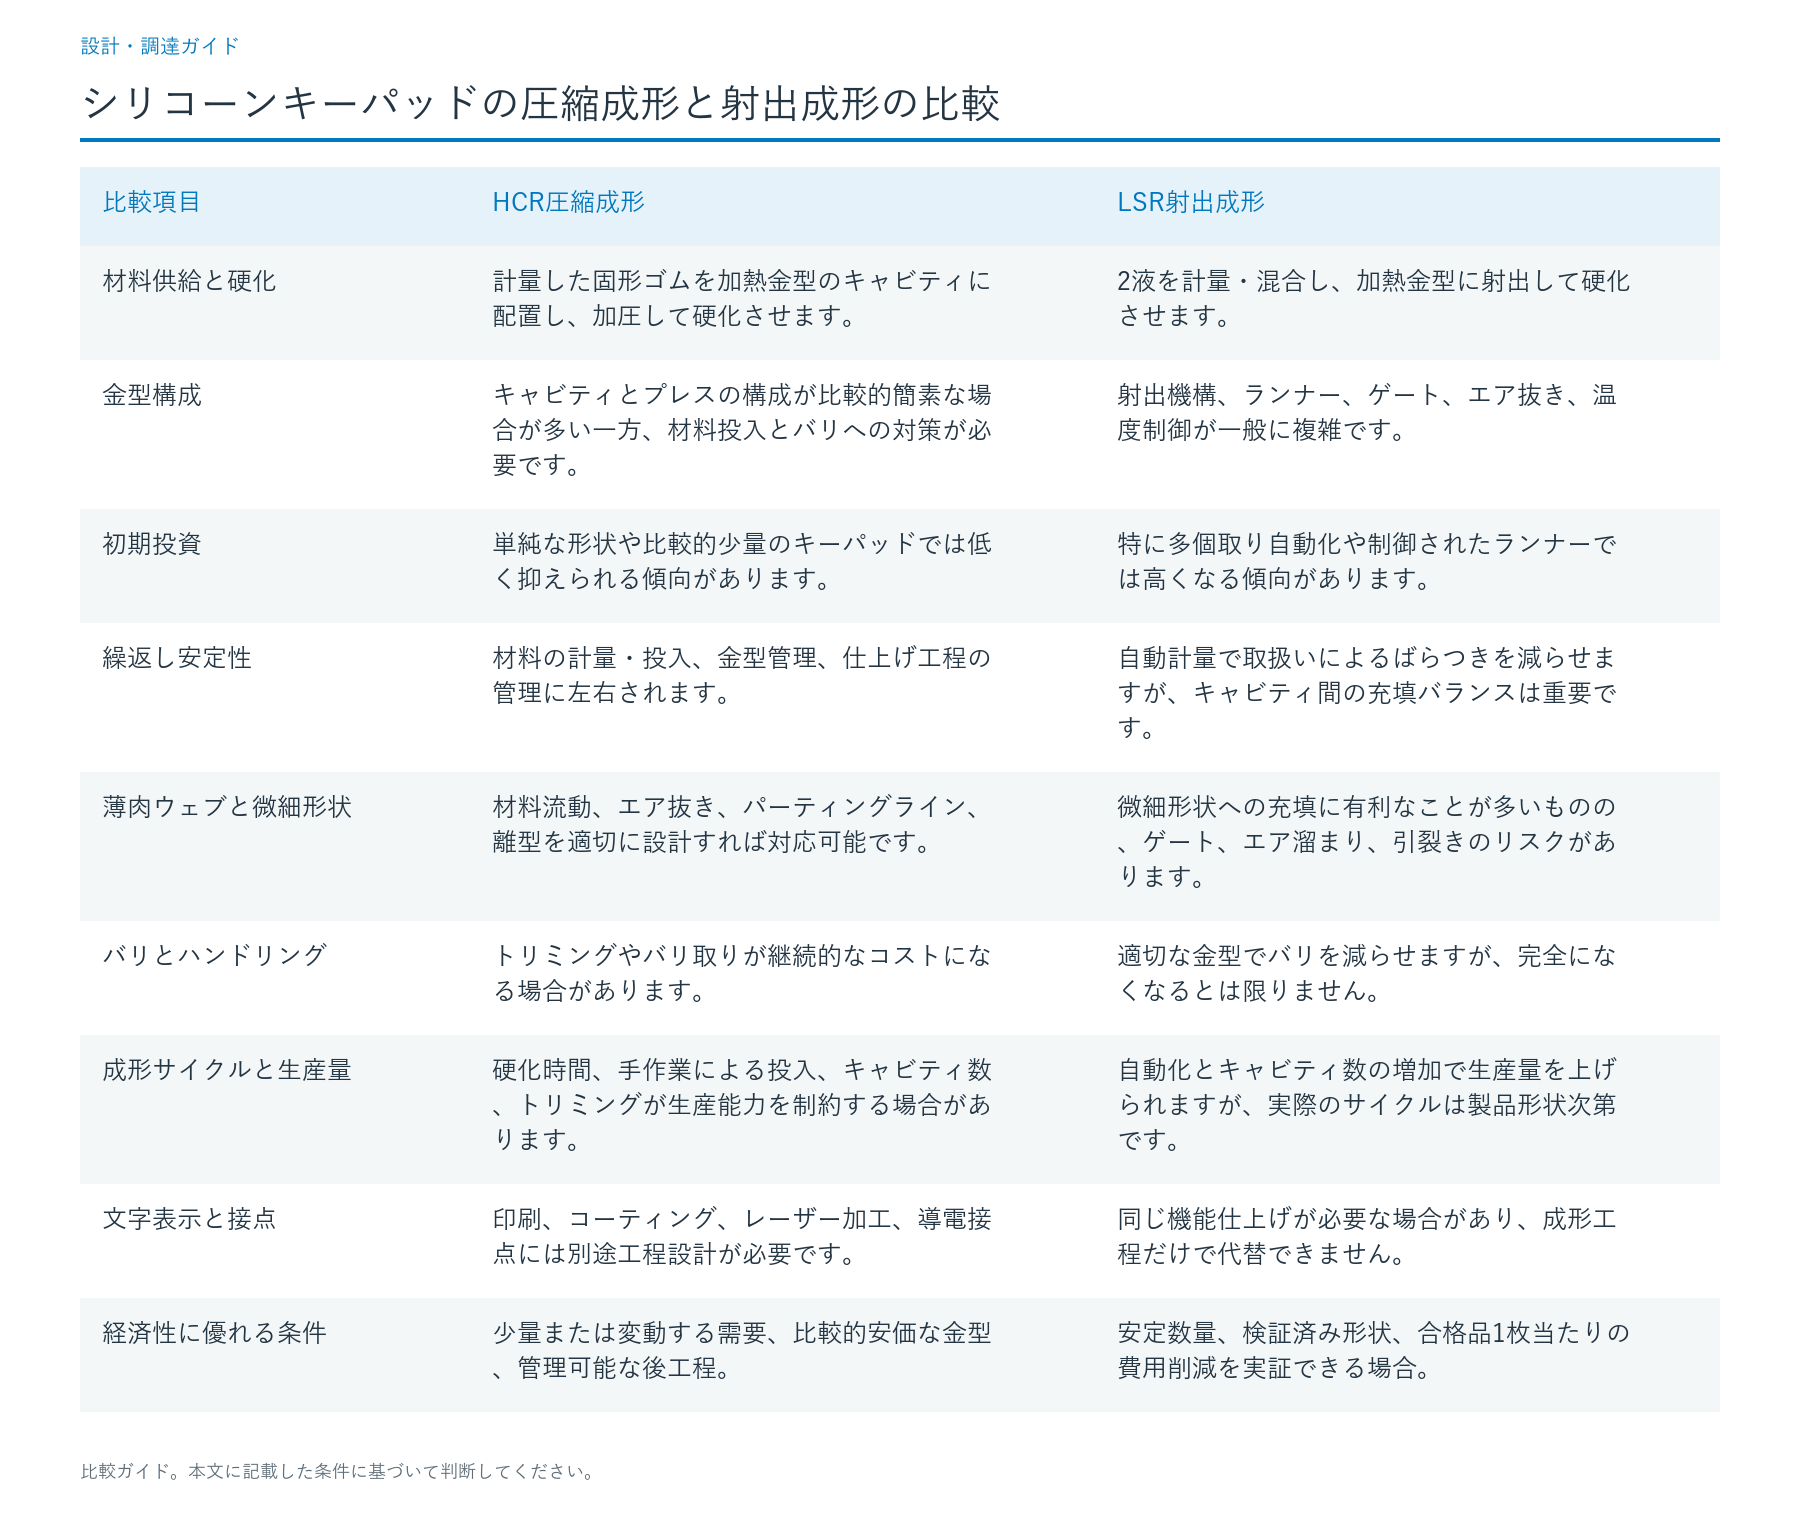
| 比較項目 | HCR圧縮成形 | LSR射出成形 |
|---|---|---|
| 材料供給と硬化 | 計量した固形ゴムを加熱金型のキャビティに配置し、加圧して硬化させます。 | 2液を計量・混合し、加熱金型に射出して硬化させます。 |
| 金型構成 | キャビティとプレスの構成が比較的簡素な場合が多い一方、材料投入とバリへの対策が必要です。 | 射出機構、ランナー、ゲート、エア抜き、温度制御が一般に複雑です。 |
| 初期投資 | 単純な形状や比較的少量のキーパッドでは低く抑えられる傾向があります。 | 特に多個取り自動化や制御されたランナーでは高くなる傾向があります。 |
| 繰返し安定性 | 材料の計量・投入、金型管理、仕上げ工程の管理に左右されます。 | 自動計量で取扱いによるばらつきを減らせますが、キャビティ間の充填バランスは重要です。 |
| 薄肉ウェブと微細形状 | 材料流動、エア抜き、パーティングライン、離型を適切に設計すれば対応可能です。 | 微細形状への充填に有利なことが多いものの、ゲート、エア溜まり、引裂きのリスクがあります。 |
| バリとハンドリング | トリミングやバリ取りが継続的なコストになる場合があります。 | 適切な金型でバリを減らせますが、完全になくなるとは限りません。 |
| 成形サイクルと生産量 | 硬化時間、手作業による投入、キャビティ数、トリミングが生産能力を制約する場合があります。 | 自動化とキャビティ数の増加で生産量を上げられますが、実際のサイクルは製品形状次第です。 |
| 文字表示と接点 | 印刷、コーティング、レーザー加工、導電接点には別途工程設計が必要です。 | 同じ機能仕上げが必要な場合があり、成形工程だけで代替できません。 |
| 経済性に優れる条件 | 少量または変動する需要、比較的安価な金型、管理可能な後工程。 | 安定数量、検証済み形状、合格品1枚当たりの費用削減を実証できる場合。 |
外観が高級に見えても、採用した成形方式の証拠にはなりません。いずれも完成したキーパッドが承認済み図面、プリント基板(PCB)、筐体に適合し、同じ検査条件を満たす必要があります。
2つの製法で製造工程はどう変わるか
圧縮成形では通常、使用するHCR材料と硬化方式を選定します。作業者または供給装置が所定量の材料を用意し、開いた加熱金型に置き、プレスを閉じて必要な温度と圧力を維持しながらゴムを硬化させます。その後、金型を開いてキーシートを取り出し、パーティングラインとバリの有無を確認します。必要に応じてバリ取り、材料グレードに応じた二次加熱、洗浄、接点加工、文字表示、保護コーティング、最終検査を実施します。キャビティ数を増やしても、充填と後工程が追いつかなければ理論上の生産量は実現しません。
LSR射出成形では、2つの成分を規定比率で計量・混合し、必要に応じて適合する顔料を加えます。制御された射出装置から、設計済みのゲートやランナーを通して高温の金型へ供給します。硬化後に離型し、自動搬送を使うこともあります。ただし、ゲート跡、充填の偏り、閉じ込められた空気、パーティングラインのバリ、離型時の応力には引き続き注意が必要です。要求仕様によっては、成形後に表面印刷、レーザー加工、接点の組込み、洗浄、二次加熱、試験を行います。
硬化反応の種類は、使用する装置とは別に仕上げ工程へ影響します。HCRには過酸化物硬化型と白金触媒による付加硬化型があり、一般的なLSRは2液型の白金付加硬化系です。過酸化物由来の副生成物がある場合、二次加熱が重要になることがあります。付加硬化型であっても、すべてのキーパッドで二次加熱が不要とは限りません。材料グレード、清浄度、臭気・揮発成分の制限、用途要件によって実際の工程が決まります。提案ごとに材料と工程の記録を求めてください。
同一図面で金型と形状を比較する
適切な比較は、カタログ上の公差値ではなく、キーの断面形状と組立状態の部品構成から始まります。繰り返し曲がる薄肉ウェブ、高く独立したキー、文字の近くにある幅の狭い金型合わせ面などは、設計が不適切ならどちらの製法でも不具合の原因になります。
ウェブ、キートップ、抜き勾配。 最も薄いウェブ(キーを支える薄肉の連結部)について、角度、板厚変化、コーナーR、想定曲げ方向を特定します。圧縮金型では材料の分配とエア抜き、LSR金型では流動バランスと確実な排気が必要です。いずれの場合も材料が薄すぎると、離型時の引裂きや使用中の疲労につながります。触感を硬度だけで判断せず、最大押下力、押下力の低下量、復帰力、ストロークを指定してください。
パーティングラインと外観面。 バリを許容する位置、ゲート跡や成形痕の位置、バリを許さない面を図面に示します。圧縮金型ではトリミング用の作業空間がさらに必要になる場合があります。適切に設計したLSR金型はトリミングを減らせますが、型合わせ不良、圧力過多、シール損傷、エアベント摩耗によってバリが発生し得ます。「バリなし」という一般的な宣伝ではなく、実際の試作成形品を確認してください。
重要寸法。 接点中心のPCB基準位置に対する座標、ウェブの厚さ、キー全高、筐体との嵌合、必要なシールフランジを指定します。両製法の試作では、同じ条件で調整した試料の経過時間、測定治具、温度、キャビティ別の抜取条件を揃えます。材料収縮、硬化、二次加熱、顔料、製品形状、離型は寸法に影響するため、一律の精度数値だけでは組立済みキーの適合性を保証できません。
金型の生産能力。 実際のキャビティ数、1ショット当たりのサイクル秒数、1ショット当たりの合格品数、年間利用可能設備時間、段取り替えによる損失を比べます。小型キーシートなら大型パネルより多くのキャビティを配置できる場合があります。複数の印刷色や仕上げ工程が必要なら、成形機が最速でも製造ライン全体が最速とは限りません。
キーの操作感・PCB接点・表面仕上げは共通の要求仕様
どちらの成形方式でも、スイッチとして機能する接点インターフェースが必要です。導電接点を使う場合は、PCBの接点パッドと支持構造に対する接点位置を定めます。接点方式は、成形一体型カーボンペレット接点、印刷導電接点、導電性シリコーン接点、別体スイッチを押す非導電性アクチュエータの4種類を明確に区別します。これらは設計上の選択肢であり、品質の優劣を示す順位ではありません。各方式に適した成形・検証工程が必要で、4方式に同じ金型や抵抗試験を適用できるとは限りません。
操作感は、実測の荷重―変位曲線で比較します。最大作動力、電気的に導通した時点の力、底付きまでの移動量、復帰力、ヒステリシス、隣接キーへの影響が対象です。頻繁に操作する産業用キーの高水準の認定目標例として、選定した各キーについて完全押下1,000,000回を設定できます。試験には規定のストローク、取付状態、PCB、操作頻度、使用環境を用います。これはプロジェクト向けの設計目標案であり、いずれの製法についても耐久性能を保証するものではありません。試験前に荷重変化、導通不良、引裂き、文字摩耗の合否基準を定めてください。
バックライトには成形以外の工程も伴います。透光性材料、不透明マスキング、印刷文字、レーザーで剥離するコーティングは、実際のLED位置と筐体内の遮光構造に合わせて設計します。暗室での光漏れ、文字の判読性、色むら、使用後の摩耗も検査してください。印刷色の追加、保護コーティング、エポキシ樹脂のトップ層は、どちらの製法でも仕上げ、段取り、検査、不良品に関する費用を増加させます。
単品の寸法検査に合格したキーパッドでも、筐体が外周を圧縮したり、PCBがたわんだり、キートップがベゼルに擦れたりすると、組立状態で不具合が起こり得ます。指定した接点仕上げ、支持条件、締付トルク、洗浄への曝露条件で、必ず組立品を試験してください。防水・シール性能は筐体とキーパッドを組み合わせたシステムの結果であり、LSRまたは圧縮成形を選んだだけでは判断できません。
HCR圧縮成形が有利な条件と限界
初期投資を抑える方法として圧縮成形を選ぶのは、形状を安定して充填・離型でき、外観面のバリ許容範囲が現実的で、図面変更の可能性があり、需要量では複雑な射出金型を回収できない場合です。特定のHCRグレードや硬化方式が重要な要求条件となる場合にも適しています。作業工程を調整することで、各バリエーション専用の自動供給・ランナー装置を設けずに限定的な仕様違いに対応できる場合があります。
限界は品質の本質的な劣位ではなく、費用と操業面にあります。材料の計量・投入、バリ取り、搬送、二次加熱の段取りには作業工数がかかり、ばらつきも生じ得ます。大型キーパッドではキャビティ数が少なくなる場合があります。プレス1サイクルの費用だけを示す見積りでは、こうした負担が見えません。梱包済み合格品を基準に歩留まりを含めた原価を求め、シフト間の押下力と重要寸法の変動を監視してください。
試作で薄いウェブへの充填不足、目立つ端部の管理できないバリ、現実的な後工程を含めた生産能力不足が繰り返される場合、圧縮成形を第一候補とするのは適切ではありません。圧縮金型の改良、キーパッド形状の変更、別の製法などが対策になり得ますが、必ずLSRへ切り替えるべきということではありません。
LSR射出成形が有利な条件と限界
安定した量産規模を目指すならLSR射出成形を検討します。形状と需要が安定していて追加金型投資を正当化でき、定量供給や多個取り自動化の利点があり、検査・仕上げまでの全工程で繰返し安定性を維持できることが条件です。手作業を減らすことで清浄度管理や人件費に効果が出る場合があります。適切なゲート・ランナー設計は材料ロスを抑えられます。また、インサート部品やオーバーモールド構造を計画している場合、射出成形方式が有力になることがあります。
一方、欠点も同じ重みで評価します。射出金型、混合・計量装置、温度管理、ゲート管理、ベント、自動化治具、工程認定は固定費と開発作業を増やす可能性があります。薄肉部は充填できても離型時に裂けることがあり、空気の巻込み、硬化阻害、ウェルド部、ゲート跡、キャビティ間の不均一も不良原因です。成形機の生産量が高くても、レーザーマーキングや多工程印刷の費用が自動的に下がるわけではありません。
需要が不確実で、文字表示や形状が頻繁に変わる、または成形セルでの削減額が金型償却と再認定費を下回る場合、LSRは経済的に不利です。提案されたLSRグレードや工程計画が接点、表面、環境要件に合わない場合も、その提案のままでは採用できません。「射出成形」という名称だけで性能を判断せず、認定条件を満たしたサンプルで比較してください。
キーパッド成形方式の選定マトリクス
同じ製品形状、完成品の合否基準、年間需要予測を使って、次の表を評価してください。優先方式は試験の出発点であり、認定試験を省略してよいという意味ではありません。
| プロジェクト条件 | 圧縮成形から検討する条件 | LSR射出成形から検討する条件 | 判断を保留する条件 |
|---|---|---|---|
| 需要予測と設計変更 | 需要が変動し、図面改訂が複数見込まれます。 | 需要と設計が複数年にわたり安定しています。 | 承認済み需要予測や改訂管理計画がありません。 |
| 投資 | 簡素な金型の費用が実現可能性を左右します。 | 高い金型費を合格品当たりの削減額で回収できます。 | 見積りに金型所有権、修理、認定費が含まれません。 |
| ウェブと微細部 | 試作の充填、離型、荷重曲線が図面を満たします。 | 定量充填や精密なキャビティ管理の改善効果を実証できます。 | どちらかの試験でウェブが裂けるか重要寸法を外します。 |
| PCB接点 | 検証済みの接点配置・組立工程があります。 | 予定する回路でインサート・配置とキャビティ管理を検証済みです。 | PCBパッド、支持条件、接点方式、非押下時の隙間が未定です。 |
| 文字と照明 | バリ取りや手作業が外観面を損傷しません。 | 自動化で取扱いを減らしてもマスクや文字を損ないません。 | 両見積りとも印刷、レーザー、塗装、不良ロスを含みません。 |
| 生産能力 | キャビティと仕上げ設備で週単位の最大需要に対応できます。 | 稼働率と歩留まりを実証した自動設備が必要数量を満たします。 | 後工程や良品率を含まないショット速度だけの提示です。 |
| 認定 | 圧縮成形品を使った組立状態の信頼性試験に合格します。 | 射出成形品を使った組立状態の信頼性試験に合格します。 | 荷重、接点、摩耗、環境について共通試験がありません。 |
両方式とも不合格なら、予測上の単価だけを根拠に金型を購入してはいけません。ウェブ形状、パーティングライン、接点積層構造、金型へのアクセス、仕上げ構成を見直し、比較をやり直します。HCRのトランスファー成形や別の射出方式を実現性検討の対象にすることはできますが、LSRと同等とみなすのではなく、個別の見積りと試験が必要です。
どの年間生産量から製法変更が採算に合うか
年間数量について一律の切替基準はありません。 損益分岐点は、金型・立上げ認定の費用差、完成した合格品の単価、製品プログラム全期間の生産数量、文字や形状の変更、設備能力不足や市場での故障による費用に左右されます。最も楽観的なピーク年ではなく、プログラム全期間の合格品総数で評価してください。
計画用の比較例として、年間合格品100,000枚を3年間とし、同じ設計について年間20,000枚、50,000枚、250,000枚の場合も感度を確認します。これらは計算用シナリオであり、市場共通の発注数量区分や最低発注数量ではありません。総費用は次の式で表せます。
3年間総費用 = 金型費と立上げ認定費(米ドル)+3年間の合格品数量(枚)× 全工程を含む単価(米ドル/合格品1枚)。
全期間の損益分岐数量 =[LSR固定費-圧縮成形固定費]÷[圧縮成形の合格品単価-LSRの合格品単価]。ただし分母が正の場合に限ります。各単価には材料、成形、作業者、バリ取り、二次加熱、文字加工、コーティング、検査、スクラップ、梱包、妥当な手直しを含めます。輸送費、関税、在庫、資金調達条件に差がある場合は、両方式で一貫して扱います。
3年間の試算例(サプライヤー価格ではありません)
両方式が同じ設計・試験条件を満たしたと仮定します。HCR圧縮成形は、金型18,000米ドル+立上げ認定4,000米ドル=固定費22,000米ドル、合格品単価1.20米ドルです。LSR射出成形は、金型65,000米ドル+立上げ認定10,000米ドル=固定費75,000米ドル、合格品単価0.76米ドルとします。固定費の差額は53,000米ドル、1枚当たりの削減額は0.44米ドルです。この条件での損益分岐点は、プログラム全期間で合格品120,455枚、3年間の各年数量が等しければ年間約40,152枚となります。この付近の需要予測では感度分析が必要であり、製法を自動的に変更する根拠にはなりません。
| 年間合格品数 | 3年間の合格品数 | 圧縮成形の総費用(米ドル) | LSRの総費用(米ドル) | 試算上の低コスト方式 |
|---|---|---|---|---|
| 20,000 | 60,000 | 94,000 | 120,600 | 圧縮成形が26,600米ドル低い |
| 50,000 | 150,000 | 202,000 | 189,000 | LSRが13,000米ドル低い |
| 100,000 | 300,000 | 382,000 | 303,000 | LSRが79,000米ドル低い |
| 250,000 | 750,000 | 922,000 | 645,000 | LSRが277,000米ドル低い |
年間100,000枚という計画基準では、未計上のプログラムリスクを除き、LSRの3年間の節約額は79,000米ドルという試算です。これは提示した前提からの計算値であり、JASPERの見積りや予想価格ではなく、どんな形状でもLSRで成形できる証明でもありません。
損益分岐点は合格品1枚当たりの価格差に大きく左右されます。例示した固定費差額53,000米ドルを一定とすると、結果は次のとおりです。
| LSRの合格品1枚当たり削減額 | プログラム全期間の損益分岐数量 | 3年間での年間換算概数 |
|---|---|---|
| 0.25米ドル | 212,000枚 | 70,667枚/年 |
| 0.44米ドル | 120,455枚 | 40,152枚/年 |
| 0.60米ドル | 88,334枚 | 29,445枚/年 |
射出成形に合格品単価の正の削減効果がなければ、この単純モデルでは生産数量が正となる範囲に損益分岐点はありません。接点の配置、金型の手直し、色替え時のロス、コーティング工程の追加、試験の追加などで費用差が変われば再計算します。季節的な需要ピークに必要な生産能力も確認してください。必要な良品を納期までに出荷できない方式は、単価が安く見えても総合的に安価とはいえません。
量産用工程の承認前に両方式を認定する
量産判断では、外観のよい成形サンプルだけに頼らず、次の3段階を個別に満たす必要があります。
第1段階:設計条件と見積条件の一致。 両サプライヤーまたは両工程に対し、キーパッドの2D/3D図面改訂、キー数、寸法、ウェブ断面、文字・図柄、材料要件、カーボン接点またはスイッチの方式、筐体とPCBの積層構造を同一にします。キャビティ数、金型に関する責任分担、変更費用、色と文字の段取り、予定数量、完成品単価に含む範囲を記録します。提案された設計変更箇所は明示してください。
第2段階:金型と試作の検証。 各キャビティからサンプルを採取し、重要寸法、外観バリ、充填不良、荷重―ストローク曲線、キー復帰、電気的導通、印刷密着性を記録します。指定PCBを実際の支持条件と筐体の圧縮条件で試験します。製品に適した摩耗、洗浄、温度、湿度の曝露試験を行い、前述の高水準目標では、選択したキーについて速度、ストローク、環境、不合格限界を明示して1,000,000回の押下試験を実施します。ある目標に先に達しただけでは、ほかの比較項目を満たさずに合格とはなりません。
第3段階:量産経済性と工程管理。 計画ロットサイズで材料投入または計量、金型内硬化、離型、トリミング、二次加熱、印刷、塗装、検査、梱包の所要時間を測定します。理論ショット数ではなく合格品を数え、キャビティ間とロット間の安定性を確認します。トレーサビリティ、再バリデーションの発動条件、保守、摩耗限界、変更承認を量産工程の承認書類に含めます。比較の基準には、量産を想定した工程で条件管理のもと製作したサンプルを用います。
見積依頼(RFQ)で共通して渡す最低限の情報
実務で使えるキーパッドの見積りには、CADファイルだけでなく必要な入力情報一式を揃えます。次の表は技術的な依頼書に転用できますが、例示項目は実際のプロジェクト条件に置き換えてください。
| 情報項目 | 提供・指定する内容 |
|---|---|
| キーパッド形状 | 承認済み図面の改訂、外形寸法、キーとウェブの断面、シール面、許容バリ部位とゲート位置。 |
| PCBと筐体 | PCB接点パターン、パッド表面仕上げ、基板支持、積層公差、筐体図面、固定・圧縮条件。 |
| 操作感 | 目標荷重―変位曲線、測定ストローク、電気的導通位置、復帰力、不合格限界。 |
| 接点構造 | カーボンペレット、導電印刷、導電性シリコーン、別体スイッチ用アクチュエータと必要な電気検査。 |
| 文字・照明 | 文字デザイン、色、マスキング、コーティング、レーザー加工範囲、LED配置、照明の合否条件。 |
| 使用条件 | 洗浄剤、温度・湿度への曝露、想定使用頻度、摩耗・寿命試験計画。 |
| 需要と仕様違い | 年間予測とピーク、製品寿命、バリエーション、図面改訂頻度、発注ロット数。 |
| 商務比較 | 金型・治具の所有権、認定費、合格品単価、キャビティ数、サイクル、歩留まり、後工程、修理、再認定。 |
| 承認エビデンス | 寸法測定報告、キャビティ別記録、組立状態の荷重曲線、接点試験、外観・文字検査、動作サイクル試験、管理された図面改訂。 |
経済性の感度分析を始める際には、年間合格品100,000枚を3年間という例を大量生産の計画基準にできます。ただし、これを理由により少ない・多い数量予測を除外したり、顧客が実際に求める使用サイクル条件を省略したりしてはいけません。
よくある質問
大量生産するキーパッドには圧縮成形とLSR射出成形のどちらが適していますか?
需要が安定した大量生産では、定量供給と自動離型によって合格品単価を下げられる可能性があるため、LSR射出成形を先に検討することが多いです。ただし、実績のある多個取り圧縮金型、低い後工程人件費、射出金型の高い認定費用などの条件では圧縮成形が有利になる場合もあります。予測数量、形状、仕上げ工程の全範囲、良品歩留まりを同じ条件にして比較してください。
HCRとLSRの違いは、圧縮成形と射出成形の違いと同じですか?
いいえ。HCRとLSRは材料の形態を表し、圧縮成形と射出成形は製造方法を表します。HCRは一般に圧縮成形されますが、トランスファー成形や射出成形も可能です。LSRは通常、液状シリコーンの射出成形で加工します。キーパッドの適切な見積依頼では、材料グレード、硬化反応、成形方式、金型構造、完成品試験を指定し、2つの区分を同一視しないことが重要です。
年間何枚になったら圧縮成形から射出成形に切り替えるべきですか?
一律の切替数量はありません。本記事の3年間の試算例では、射出成形の固定費が53,000米ドル高く、合格品1枚当たり0.44米ドル安い場合、全期間で約120,455枚、年間約40,152枚が損益分岐点です。これらはモデル上の数値で、業界共通の閾値ではありません。実際の認定済み見積りと全期間の需要に置き換え、段取り、不良率、仕上げ、再認定も含めてください。
キーストロークの安定性と薄肉ウェブでは、どちらの製法が有利ですか?
精密な計量、バランスの取れたキャビティ、制御された流動が重要な場合、LSR射出成形が有利になることがあります。ただし、製法だけでストロークの安定性は保証できません。ウェブ形状、収縮、エア抜き、硬化、離型も影響します。予定するPCB支持とベゼルを取り付け、同じウェブ図面とサンプルの荷重―変位曲線で両方式を確認してください。
圧縮成形品と射出成形品の両方に、カーボン接点やバックライト文字を設けられますか?
はい。接点配置と文字加工工程が選定した金型と材料に適合するなら、両方式とも導電接点と照光文字に対応する設計が可能です。ペレットまたは接点の種類、PCBパッドとの位置関係、非押下時の隙間、文字の構成、マスキング、LEDの配置を指定してください。印刷、レーザー加工、コーティング、接点試験は、どちらの方式でも独立した工程として残る場合があります。
LSRならバリ取り、二次加熱、その他の仕上げ工程がすべて不要になりますか?
いいえ。適切に設計したLSR金型はバリと手作業を減らせますが、ゲート跡、成形不良、外観要求の確認は必要です。二次加熱の要否は材料グレード、硬化方式、最終用途で決まります。完成したキーパッドには、印刷、耐摩耗コーティング、レーザー文字、洗浄、電気検査、梱包が引き続き必要な場合があります。
HCR圧縮金型をLSR射出成形に切り替えても流用できますか?
そのまま使えるとは考えないでください。射出成形には独自の材料供給、ゲート、エア抜き、シール、温度管理の設計が必要で、単純な改造ではなく新しい金型が必要になることが多いです。一部の形状や後工程用治具は再使用できる可能性がありますが、接点の嵌合、収縮、荷重曲線、表面仕上げ、組立状態の挙動は、管理された設計変更の一環として再認定する必要があります。
組立状態での性能とプログラム総費用で決める
まず、形状、接点、表面仕上げ、寿命の要求を満たし、商務リスクが最も小さい方式を候補にします。そのうえで、成形しただけのショット数ではなく、全工程を終えた合格キーパッドの費用を比較します。需要が少ない、または変動し、後工程を管理できるなら圧縮成形は有力です。安定した製品プログラムで検証済みLSR自動化による節約額が十分なら、射出成形の追加金型投資が合理的になります。
カスタムキーパッドの部品オプションと技術的な対応範囲については、JASPERのシリコーンゴムキーパッド製品ページをご覧ください。お客様の部品について製法比較をご希望の場合は、キーパッド形状、文字デザイン、PCB接点と支持条件、荷重・ストローク目標、洗浄環境、図面改訂、数量予測とともに図面をお送りください。
図面、積層構成、使用条件をご提示ください
JASPERの技術担当が、インターフェース、未解決リスク、見積りに必要な検証項目を確認します。