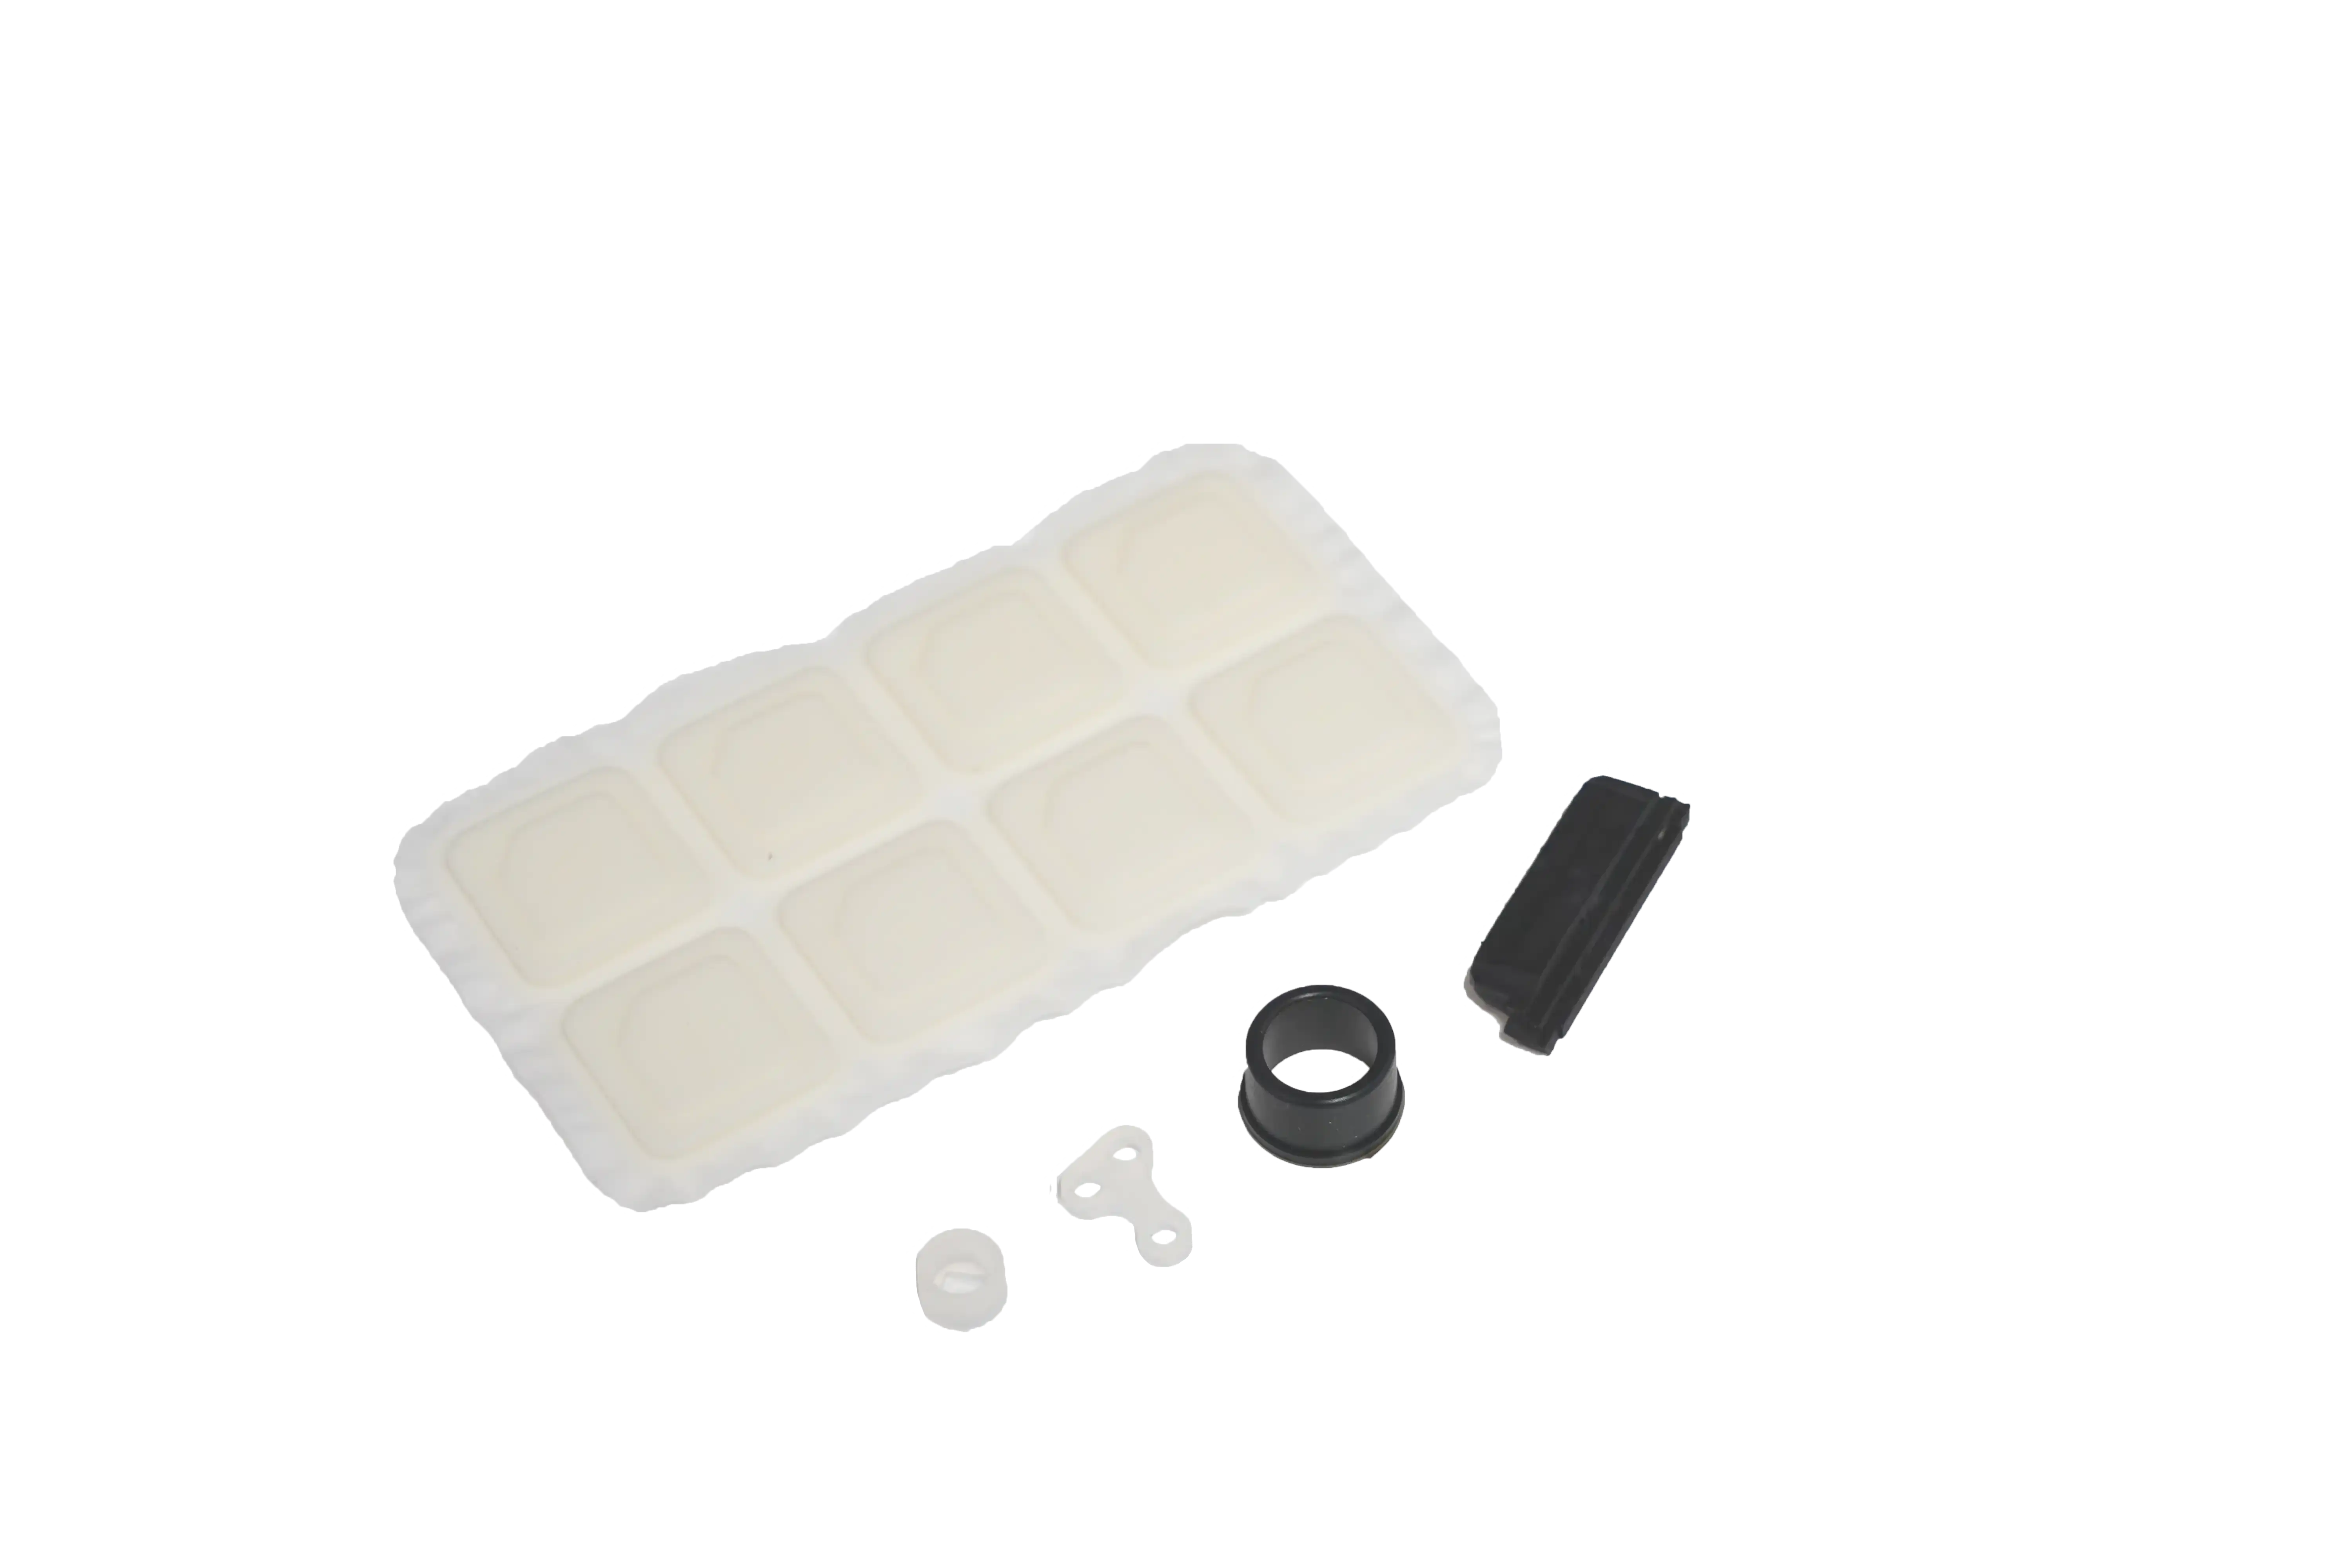
Para fabricar un teclado de silicona, el moldeo por compresión de caucho de alta consistencia (HCR) suele ser preferible cuando pesan más el presupuesto del molde, los posibles cambios de diseño y una demanda moderada. El moldeo por inyección de caucho de silicona líquida (LSR) suele convenir cuando el llenado repetible, la automatización y una demanda sostenida justifican un utillaje más complejo. Ninguno de los dos procesos produce automáticamente una tecla mejor. Tomando como referencia de planificación 100.000 teclados aceptados al año durante tres años, deben compararse el coste total de opciones calificadas y las prestaciones verificadas de las teclas, no solo el volumen anual.
Moldeo por compresión e inyección de teclados de silicona: comparación rápida
La comparación se refiere al moldeo por compresión de HCR y al moldeo por inyección de LSR (inyección de silicona líquida, LIM), dos rutas habituales de fabricación de teclados. No significa que toda silicona sólida deba moldearse por compresión ni que toda inyección emplee LSR. La silicona sólida también puede moldearse por inyección. Para pedir un presupuesto OEM, identifique tanto el compuesto como el proceso y así evitar comparaciones equívocas.
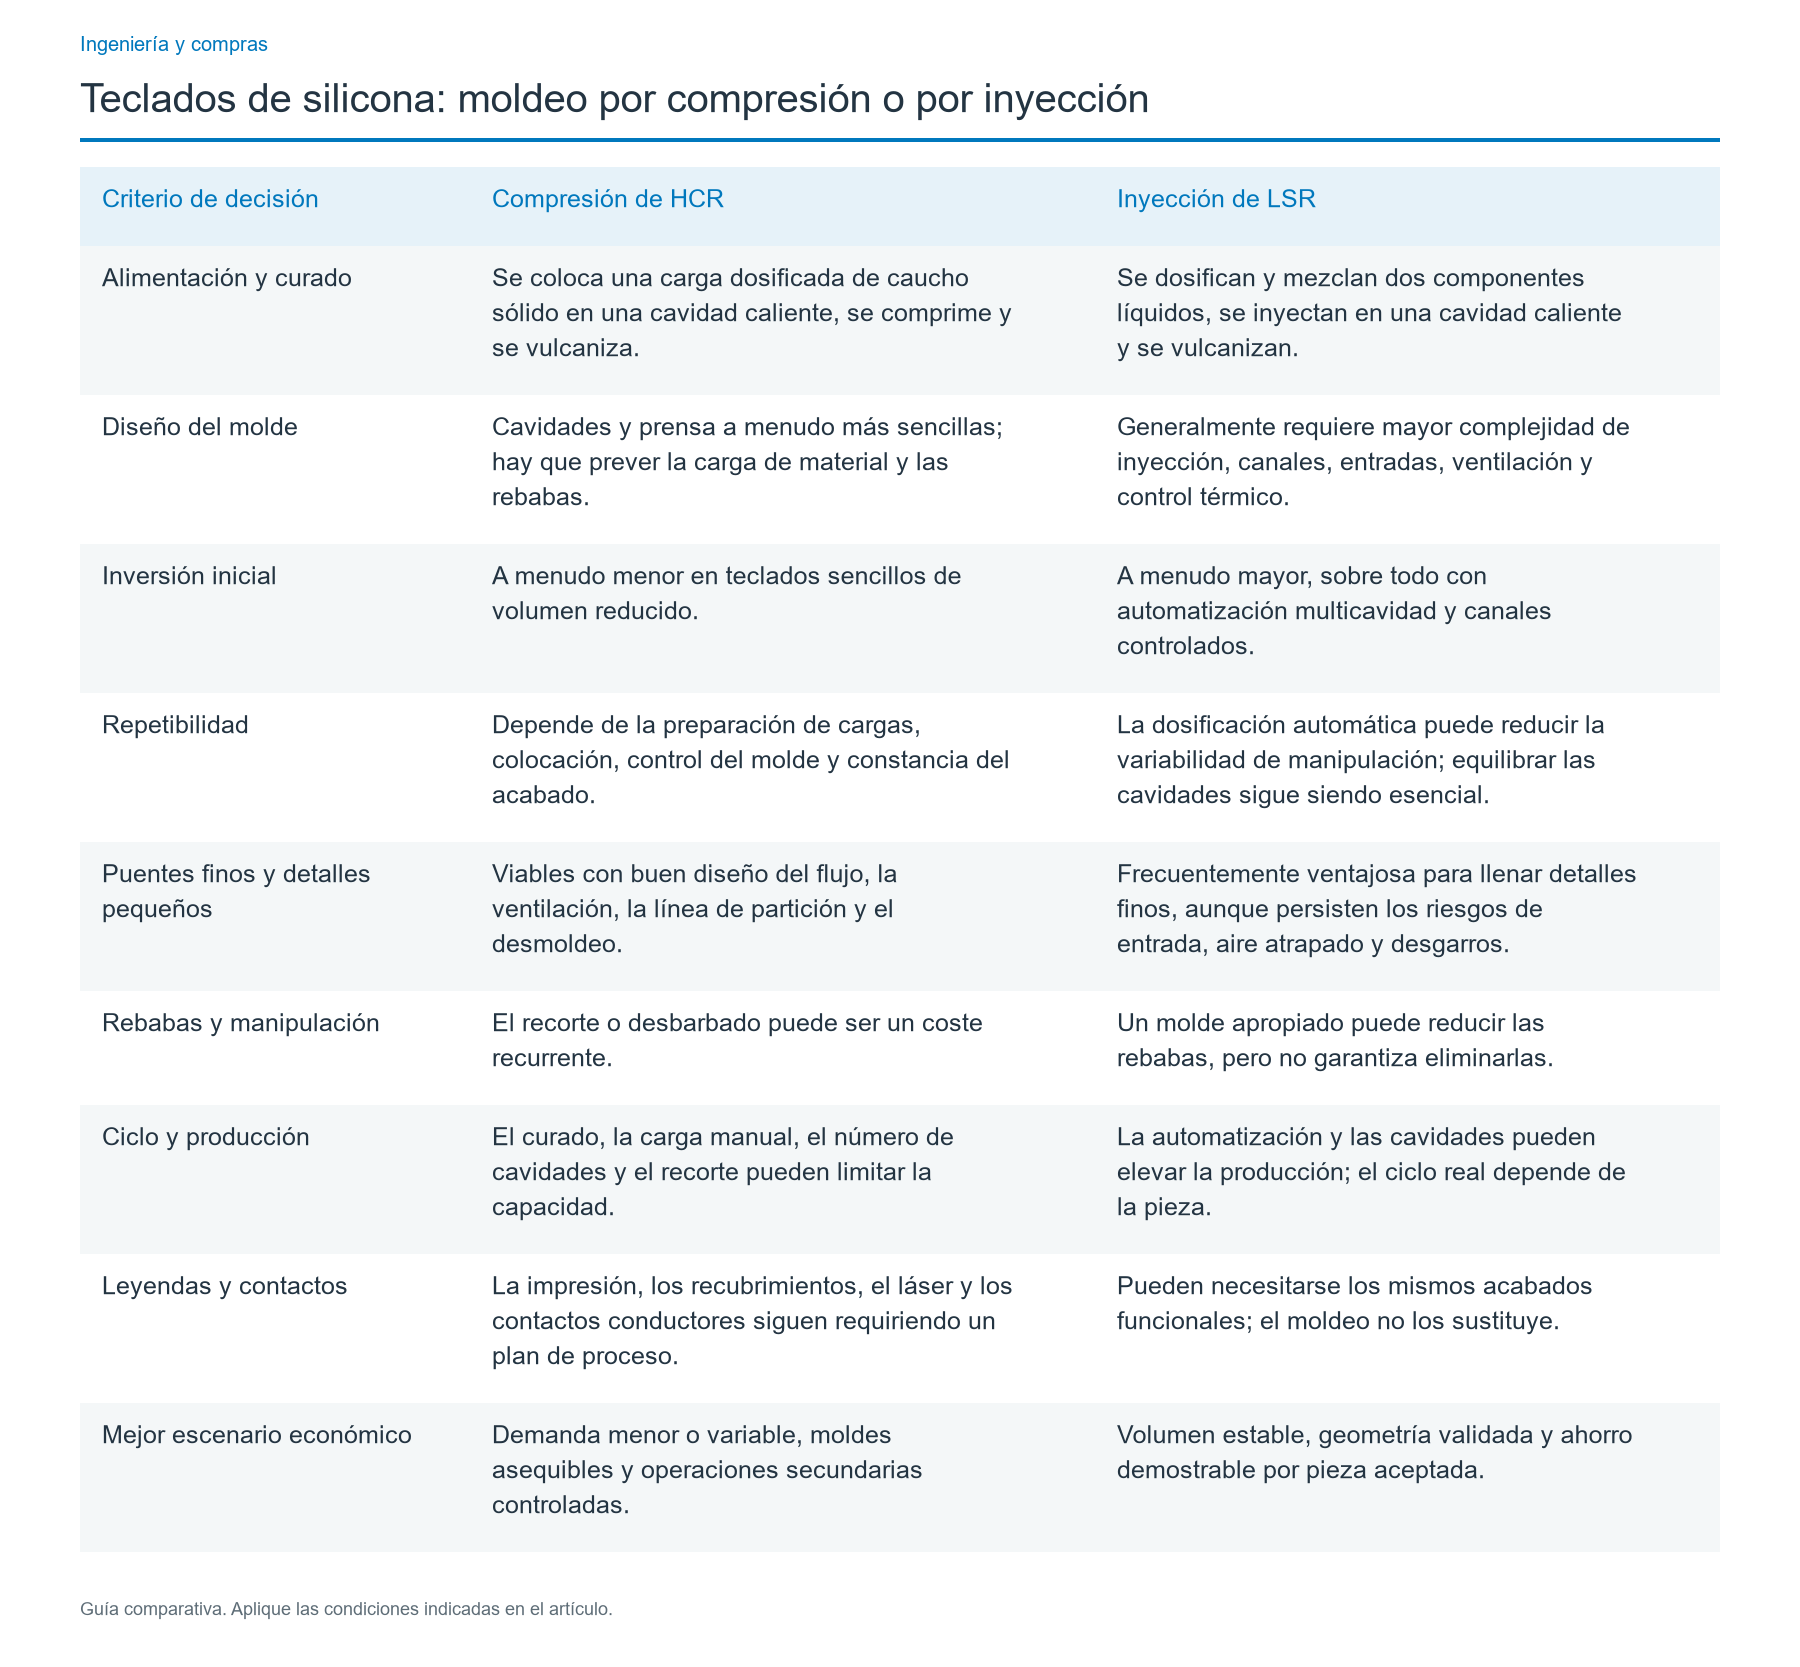
| Criterio de decisión | Compresión de HCR | Inyección de LSR |
|---|---|---|
| Alimentación y curado | Se coloca una carga dosificada de caucho sólido en una cavidad caliente, se comprime y se vulcaniza. | Se dosifican y mezclan dos componentes líquidos, se inyectan en una cavidad caliente y se vulcanizan. |
| Diseño del molde | Cavidades y prensa a menudo más sencillas; hay que prever la carga de material y las rebabas. | Generalmente requiere mayor complejidad de inyección, canales, entradas, ventilación y control térmico. |
| Inversión inicial | A menudo menor en teclados sencillos de volumen reducido. | A menudo mayor, sobre todo con automatización multicavidad y canales controlados. |
| Repetibilidad | Depende de la preparación de cargas, colocación, control del molde y constancia del acabado. | La dosificación automática puede reducir la variabilidad de manipulación; equilibrar las cavidades sigue siendo esencial. |
| Puentes finos y detalles pequeños | Viables con buen diseño del flujo, la ventilación, la línea de partición y el desmoldeo. | Frecuentemente ventajosa para llenar detalles finos, aunque persisten los riesgos de entrada, aire atrapado y desgarros. |
| Rebabas y manipulación | El recorte o desbarbado puede ser un coste recurrente. | Un molde apropiado puede reducir las rebabas, pero no garantiza eliminarlas. |
| Ciclo y producción | El curado, la carga manual, el número de cavidades y el recorte pueden limitar la capacidad. | La automatización y las cavidades pueden elevar la producción; el ciclo real depende de la pieza. |
| Leyendas y contactos | La impresión, los recubrimientos, el láser y los contactos conductores siguen requiriendo un plan de proceso. | Pueden necesitarse los mismos acabados funcionales; el moldeo no los sustituye. |
| Mejor escenario económico | Demanda menor o variable, moldes asequibles y operaciones secundarias controladas. | Volumen estable, geometría validada y ahorro demostrable por pieza aceptada. |
Una superficie de aspecto prémium no demuestra qué proceso se utilizó. En ambos casos, el teclado terminado debe ajustarse al plano aprobado, a la placa de circuito impreso y la carcasa, y a las mismas condiciones de inspección.
Cómo cambia el flujo de fabricación según el proceso
El moldeo por compresión suele comenzar con la selección de un compuesto HCR y su sistema de curado. El operario o sistema de alimentación prepara una carga medida, la coloca en el molde caliente abierto, cierra la prensa y mantiene la temperatura y presión requeridas durante la vulcanización. Después se abre el molde, se extrae la lámina de teclas y se inspeccionan la línea de partición y las posibles rebabas. A continuación pueden realizarse desbarbado, poscurado específico del grado, limpieza, operaciones de contacto, gráficos, recubrimiento protector e inspección final. Más cavidades solo aumentan la producción teórica si el llenado y las operaciones posteriores siguen el ritmo.
La inyección de LSR parte de dos componentes dosificados y mezclados en la proporción especificada, con pigmento compatible si corresponde. Un sistema de inyección controlado alimenta un molde caliente a través de entradas o canales diseñados para ello. Tras el curado se desmoldea el teclado, posiblemente con manipulación automática. Aun así, deben controlarse las marcas de entrada, el equilibrio de llenado, el aire atrapado, las rebabas en la partición y las tensiones de desmoldeo. La misma especificación puede exigir gráficos superficiales, procesado láser, integración de contactos, limpieza, poscurado o ensayos posteriores.
La química de curado condiciona el acabado con independencia de la máquina. Existen compuestos HCR con curado por peróxidos o por adición catalizada con platino; el LSR habitual es un sistema bicomponente de adición con platino. Los subproductos de los peróxidos pueden hacer importante el poscurado. El curado por adición no significa que todos los teclados prescindan automáticamente de él: el grado del material, la limpieza, los límites de olor o sustancias volátiles y los requisitos de aplicación determinan el proceso real. Solicite los registros del compuesto y del proceso que respaldan cada propuesta.
Compare los moldes y la geometría a partir del mismo plano
La comparación más sólida empieza por la sección de las teclas y el conjunto montado, no por una tolerancia genérica de catálogo. Un puente flexible sometido a flexiones repetidas, una tecla alta aislada o una zona estrecha de cierre del molde junto a una leyenda pueden fallar con cualquiera de los dos moldes si el diseño no es apropiado.
Puentes, cabezas de tecla y ángulos de salida. Identifique el puente más delgado, su ángulo, los cambios de espesor, radios de esquina y dirección prevista de flexión. Los moldes de compresión necesitan una estrategia adecuada de distribución del material y ventilación; los de LSR, flujo equilibrado y evacuación fiable del aire. En ambos métodos, un material excesivamente fino puede desgarrarse al desmoldar o fatigarse durante el uso. Especifique fuerza máxima de accionamiento, caída de fuerza, fuerza de retorno y recorrido, en lugar de suponer que la dureza define por sí sola el tacto.
Líneas de partición y caras visibles. Marque en el plano las zonas donde se permiten rebabas, las ubicaciones de entradas o huellas de proceso y las superficies que deben quedar sin rebabas. Un molde de compresión puede requerir mayor acceso para el recorte. Un molde LSR bien diseñado puede reducirlo, pero el desajuste de las caras del molde, una presión excesiva, juntas dañadas o respiraderos desgastados siguen pudiendo generar rebabas. Examine piezas reales de prueba y no afirmaciones generales de moldeo «sin rebabas».
Dimensiones críticas. Acote la posición del centro de contacto respecto a las referencias de la placa, el espesor de los puentes, la altura total de las teclas, el ajuste en la carcasa y cualquier reborde de sellado. Emplee en ambas pruebas la misma antigüedad de muestras acondicionadas, el mismo útil de medida, temperatura y muestreo por cavidad. La contracción del polímero, el curado, el poscurado, los pigmentos, la geometría y el desmoldeo afectan a las dimensiones; una cifra genérica de precisión no califica una tecla ya montada.
Capacidad del molde. Compare el número real de cavidades, los segundos por inyección o ciclo, las piezas aceptadas por ciclo, las horas de máquina disponibles al año y las pérdidas por cambio de referencia. Un teclado pequeño puede admitir más cavidades que un panel grande. Si requiere varios colores de impresión o pasadas de acabado, la célula de moldeo más rápida quizá no sea la línea completa más rápida.
El tacto, los contactos con la placa y los acabados siguen especificándose
Ambas rutas deben proporcionar una interfaz de conmutación funcional. En un diseño de contactos conductores, sitúe cada contacto respecto a la almohadilla de la placa de circuito impreso y la estructura de apoyo. Defina explícitamente el sistema: pastilla de carbono incorporada en el moldeo, contacto conductor impreso, contacto de silicona conductora o actuador no conductor que acciona un interruptor independiente. Son alternativas de diseño, no una clasificación de calidad. Cada una necesita operaciones y verificaciones compatibles; no dé por supuesto que sirven el mismo molde ni el mismo ensayo de resistencia para las cuatro.
El tacto debe compararse mediante curvas medidas de fuerza-desplazamiento: fuerza máxima de accionamiento, fuerza al cierre eléctrico, recorrido hasta el tope, fuerza de retorno, histéresis e interacción entre teclas adyacentes. Un objetivo exigente de calificación para una tecla industrial de uso frecuente es 1.000.000 de accionamientos completos por tecla seleccionada, ensayados con recorrido, montaje, placa, frecuencia de accionamiento y entorno de uso especificados. Es un objetivo de diseño propuesto para el proyecto, no una vida útil garantizada de ninguno de los procesos. Defina previamente los límites de aceptación para cambios de fuerza, fallos de cierre, desgarros y desgaste de las leyendas.
La retroiluminación también añade trabajo fuera del molde. Los compuestos translúcidos, las máscaras opacas, las leyendas impresas y los recubrimientos retirados por láser deben coordinarse con la posición real de los LED y las barreras luminosas de la carcasa. Incluya inspección en oscuridad para detectar fugas de luz y evaluar legibilidad de caracteres, uniformidad de color y abrasión después del uso. Más tintas, recubrimientos protectores o una cúpula de epoxi aumentan el coste de acabado, preparación, inspección y rechazos con independencia del método de moldeo.
Un teclado puede superar las dimensiones como pieza suelta y fallar cuando la carcasa comprime el perímetro, la placa se flexiona o la cabeza de una tecla roza el bisel. Ensaye siempre el conjunto instalado, con el acabado de contacto, apoyo, par de apriete y exposición a la limpieza previstos. La estanqueidad es un resultado del sistema carcasa-teclado; no se deduce por elegir LSR o compresión.
Cuándo conviene la compresión de HCR y cuáles son sus límites
Elija la compresión como vía de inversión inicial limitada cuando la geometría pueda llenarse y desmoldearse de forma fiable, los límites de rebabas visibles sean viables, se prevean revisiones del plano y la demanda no amortice un molde de inyección más complejo. También resulta útil cuando un grado HCR o sistema de curado determinado es esencial para la especificación. Con frecuencia, los operarios pueden gestionar pequeñas variaciones del modelo sin construir para cada variante un sistema automatizado de alimentación y canales.
Sus límites son económicos y operativos, no prueba de una calidad inherentemente inferior. Preparar cargas, llenar cavidades, quitar rebabas, manipular piezas y programar el poscurado consumen mano de obra o introducen variabilidad. Un teclado grande puede ocupar casi todo el molde y dejar pocas cavidades. Una oferta que solo presenta el coste del ciclo de prensa oculta esas pérdidas. Exija el coste de piezas embaladas y aceptadas, incluyendo el rendimiento, y vigile la dispersión entre turnos de fuerzas y dimensiones críticas.
La compresión es un mal punto de partida si las pruebas piloto repiten falta de llenado en un puente delicado, rebabas incontrolables en un borde visible o capacidad insuficiente tras los acabados reales. La solución puede ser rediseñar el molde de compresión, modificar la geometría del teclado o elegir otro proceso; no necesariamente sustituirlo por LSR.
Cuándo conviene la inyección de LSR y cuáles son sus límites
Elija inyección de LSR para crecer de forma controlada cuando la geometría y la demanda estables soporten la inversión adicional, la pieza se beneficie de alimentación dosificada o automatización multicavidad y la línea completa conserve esa repetibilidad hasta la inspección y el acabado. Reducir la manipulación manual puede favorecer limpieza y coste laboral. Las entradas y canales bien diseñados pueden disminuir residuos, y las inserciones u operaciones de sobremoldeo previstas pueden hacer atractiva una arquitectura basada en inyección.
Las desventajas merecen el mismo peso. Molde de inyección, equipos de mezcla y dosificación, control térmico, entradas, ventilación, útiles automáticos y calificación del proceso pueden elevar los costes fijos y el desarrollo. Una pared fina puede llenarse bien y, aun así, desgarrarse al extraerla; el aire retenido, la inhibición del curado, las líneas de unión, marcas de entrada y desequilibrios entre cavidades siguen pudiendo arruinar el teclado. Una máquina de gran producción no abarata por sí sola el marcado láser ni la impresión en varias pasadas.
El LSR es una elección económica débil si el volumen es incierto, cambian a menudo la geometría y los gráficos o el ahorro en moldeo es inferior a la amortización del molde y la recalificación. Tampoco sirve tal como se ofrece si el grado de LSR o plan de fabricación propuesto no satisface los requisitos de contacto, superficie o ambiente. Compare muestras calificadas antes de considerar que «inyección» es una especificación de rendimiento.
Matriz de selección del proceso para teclados
Utilice esta matriz con la misma geometría, criterios de aceptación de pieza terminada y previsión anual. La preferencia solo indica qué alternativa ensayar primero; no permite omitir la calificación.
| Datos del proyecto | Empezar por compresión cuando… | Empezar por inyección de LSR cuando… | Aplazar la decisión cuando… |
|---|---|---|---|
| Pronóstico y revisiones | La demanda varía y probablemente habrá varios cambios de plano. | La demanda y el diseño son estables durante varios años. | No hay previsión aprobada ni plan de control de revisiones. |
| Inversión | El coste de un molde sencillo determina la viabilidad. | El mayor coste del molde se recupera con ahorros por pieza aceptada. | Las ofertas excluyen propiedad de moldes, reparaciones o calificación. |
| Puentes y detalles | Llenado piloto, desmoldeo y curvas de fuerza cumplen el plano. | La dosificación o el control de cavidades aporta mejoras demostrables. | Cualquiera de las pruebas desgarra puentes o incumple una dimensión crítica. |
| Contacto con la placa | Existe un proceso probado de colocación y montaje de contactos. | La inserción o colocación y el control de cavidades se validaron con el circuito previsto. | No se han definido pad de placa, apoyo, tipo de contacto o separación en reposo. |
| Gráficos y luz | El recorte y trabajo manual no dañan las superficies visibles. | La automatización reduce la manipulación sin perjudicar máscaras ni leyendas. | Ambas ofertas omiten impresión, láser, recubrimientos o rechazos. |
| Capacidad | Cavidades y estaciones de acabado cubren la demanda semanal máxima. | Una célula automática cubre la demanda con disponibilidad y rendimiento verificados. | Solo se cita la velocidad de ciclos, sin acabado ni rendimiento real. |
| Calificación | La fiabilidad del conjunto montado se supera con muestras comprimidas. | La fiabilidad del conjunto montado se supera con muestras inyectadas. | No hay ensayo común de fuerza, contacto, desgaste o ambiente. |
Si ninguna ruta supera las pruebas, no compre el molde basándose solo en un coste unitario previsto. Replantee la geometría del puente, la partición, el conjunto de contactos, el acceso al molde o la arquitectura de acabados y repita la comparación. Puede valer la pena estudiar transferencia o inyección de HCR, pero exigen presupuesto y ensayos propios, sin equipararlos tácitamente al LSR.
¿A partir de qué volumen anual se justifica cambiar de proceso?
No existe un umbral universal de unidades al año. El cruce económico depende de la diferencia entre costes de moldes y calificación, el coste completo por unidad aceptada, las unidades previstas para toda la vida comercial, los cambios de gráficos o geometría y los costes de capacidad o fallos en campo. Utilice las unidades aceptadas a lo largo de todo el programa, no solo el año de máxima demanda previsto con optimismo.
Como referencia práctica, compare 100.000 teclados aceptados al año durante tres años y someta el mismo diseño a escenarios de 20.000, 50.000 y 250.000 teclados aceptados por año. Son escenarios para modelizar, no tramos estándar de pedidos ni cantidades mínimas de compra. El modelo es:
Coste de tres años = utillaje y calificación del lanzamiento (USD) + teclados aceptados en tres años (unidades) × coste de pieza totalmente procesada (USD/teclado aceptado).
Unidades de equilibrio de toda la vida = [coste fijo LSR − coste fijo compresión] ÷ [coste por pieza aceptada compresión − coste por pieza aceptada LSR], siempre que el denominador sea positivo. Incluya en cada unidad material, moldeo, operarios, eliminación de rebabas, poscurado, gráficos, recubrimiento, inspección, desperdicios, embalaje y retrabajos razonables. Considere de forma coherente transporte, aranceles, inventario y financiación cuando difieran.
Ejemplo económico a tres años (no son precios de proveedores)
Supongamos que ambas rutas superan los mismos límites de diseño y ensayo. La compresión de HCR tiene 18.000 USD de molde + 4.000 USD de calificación inicial = 22.000 USD fijos y 1,20 USD por teclado aceptado. La inyección de LSR tiene 65.000 USD de molde + 10.000 USD de calificación inicial = 75.000 USD fijos y 0,76 USD por teclado aceptado. La diferencia fija es 53.000 USD y el ahorro unitario, 0,44 USD. El cruce implícito se sitúa en 120.455 teclados aceptados durante el programa, unos 40.152 al año en tres años iguales. Una previsión cercana requiere estudiar la sensibilidad, no cambiar de proceso automáticamente.
| Teclados aceptados/año | Unidades en tres años | Total compresión (USD) | Total LSR (USD) | Menor coste modelizado |
|---|---|---|---|---|
| 20.000 | 60.000 | 94.000 USD | 120.600 USD | Compresión por 26.600 USD |
| 50.000 | 150.000 | 202.000 USD | 189.000 USD | LSR por 13.000 USD |
| 100.000 | 300.000 | 382.000 USD | 303.000 USD | LSR por 79.000 USD |
| 250.000 | 750.000 | 922.000 USD | 645.000 USD | LSR por 277.000 USD |
Con la referencia de 100.000 al año, el modelo ilustra un ahorro LSR de 79.000 USD en tres años, antes de los riesgos no incluidos del programa. Es un cálculo a partir de supuestos declarados, no una oferta ni un precio previsto de JASPER, y tampoco demuestra que cualquier plano pueda moldearse en LSR.
El resultado de equilibrio es sensible a la diferencia de precios por pieza aceptada. Manteniendo la diferencia fija hipotética de 53.000 USD, se obtiene:
| Ahorro LSR por teclado aceptado | Punto de equilibrio del programa completo | Equivalente anual aproximado en tres años |
|---|---|---|
| 0,25 USD | 212.000 unidades | 70.667 unidades/año |
| 0,44 USD | 120.455 unidades | 40.152 unidades/año |
| 0,60 USD | 88.334 unidades | 29.445 unidades/año |
Si la inyección no ahorra nada por pieza aceptada, el modelo simple no tiene punto de equilibrio para un volumen positivo. Recalcule si la colocación de contactos, el retrabajo del molde, el desperdicio por cambios de color, otra estación de recubrimiento o ensayos adicionales alteran esa diferencia. Compare también la capacidad ante picos estacionales: una ruta barata que no entrega a tiempo las piezas buenas requeridas no es realmente más económica.
Califique ambos procesos antes de liberar la producción
La decisión de producir debe superar tres etapas distintas, no basarse en una muestra moldeada de buen aspecto.
Etapa 1: paridad de diseño y presupuesto. Fije la misma revisión del plano 2D/3D, número de teclas, dimensiones, secciones de puentes, gráficos, requisitos del compuesto, pastillas de carbono o interfaz de conmutación y conjunto carcasa/placa para ambos proveedores o procesos. Registre cavidades, responsabilidades sobre el molde, cargos por cambios, preparación de colores y leyendas, volúmenes previstos y definición del coste de producto totalmente terminado. Señale toda desviación de diseño propuesta.
Etapa 2: pruebas del molde y piloto. Tome muestras de cada cavidad y registre dimensiones críticas, rebabas visibles, faltas de llenado, curvas fuerza-recorrido, retorno de tecla, cierre eléctrico y adherencia de impresión. Ensaye la placa indicada con su apoyo real y la compresión de la carcasa. Aplique las exposiciones a desgaste, limpieza, temperatura y humedad apropiadas al producto; para el objetivo exigente anterior, someta las teclas seleccionadas a 1.000.000 de accionamientos con velocidad, recorrido, ambiente y límites de fallo declarados. Alcanzar antes una meta no implica aceptación automática sin el resto de la matriz.
Etapa 3: economía y control de serie. Para los lotes previstos, cronometre la carga o dosificación, curado en molde, extracción, desbarbado, poscurado, impresión, recubrimiento, inspección y embalaje. Cuente piezas aceptadas, no ciclos teóricos, y compruebe la estabilidad entre cavidades y lotes. Incorpore al expediente de liberación la trazabilidad, los desencadenantes de revalidación, mantenimiento, límites de desgaste y aprobación de cambios. Utilice como referencia una muestra controlada de un proceso representativo de producción.
Entrega para solicitud de presupuesto: registro mínimo común
Una solicitud útil para fabricar un teclado especifica todos los datos de entrada, no solo un archivo CAD. Puede copiar la siguiente estructura a su consulta de ingeniería; sustituya los ejemplos por los valores reales del proyecto.
| Campo | Qué aportar o definir |
|---|---|
| Geometría del teclado | Revisión del plano aprobado, contorno general, secciones de teclas y puentes, superficies de sellado, zonas admisibles de rebaba y entradas. |
| Placa y carcasa | Diseño de pads de contacto, acabado de pads, apoyo de la placa, tolerancias del conjunto, planos de carcasa, fijación y compresión. |
| Respuesta táctil | Curvas objetivo fuerza-desplazamiento, recorrido medido, punto de cierre eléctrico, fuerza de retorno y límites de fallo. |
| Arquitectura de contacto | Pastilla de carbono, impresión conductora, silicona conductora o actuador para interruptor separado; verificación eléctrica requerida. |
| Gráficos e iluminación | Diseño de caracteres, colores, máscaras, recubrimiento, zonas de láser, disposición de LED y aceptación de iluminación. |
| Condiciones de servicio | Agentes de limpieza, temperatura y humedad, uso previsto y plan de desgaste y vida útil. |
| Demanda y versiones | Previsiones y máximos anuales, vida del producto, variantes, frecuencia de revisión y tamaño de lotes. |
| Comparación comercial | Propiedad de moldes/útiles, coste de calificación, precio por pieza aceptada, cavidades, ciclo, rendimiento, operaciones secundarias, reparación y revalidación. |
| Evidencia de aprobación | Informes dimensionales, registros por cavidad, curvas de fuerza con montaje real, ensayos de contacto, inspección visual/de leyendas, ciclos funcionales y revisión de plano controlada. |
Para comenzar un análisis de sensibilidad económica, 100.000 teclados aceptados al año durante tres años es una referencia útil de planificación de volumen alto. No justifica eliminar escenarios menores o mayores ni omitir el objetivo de ciclos de trabajo real del cliente.
Preguntas frecuentes
¿Es mejor la compresión o la inyección de LSR para grandes volúmenes de teclados?
La inyección de LSR suele ser la primera opción que conviene estudiar en programas estables de alto volumen, porque la dosificación controlada y el desmoldeo automático pueden reducir el coste por pieza aceptada. La compresión aún puede ganar con un molde multicavidad probado, poca mano de obra posterior o mayores costes de calificación del molde de inyección. Compare la misma previsión, geometría, alcance completo de acabados y rendimiento de piezas buenas.
¿La diferencia entre HCR y LSR equivale a la de compresión e inyección?
No. HCR y LSR identifican formatos de material; compresión e inyección, procesos de fabricación. El HCR suele moldearse por compresión, pero también admite transferencia o inyección. El LSR suele procesarse por inyección de silicona líquida. Una solicitud de presupuesto clara especifica grado, química de curado, proceso, diseño del molde y ensayos del producto terminado, sin tratar ambas parejas de conceptos como sinónimos.
¿A qué volumen anual deberíamos cambiar de compresión a inyección?
No hay un volumen universal. En el modelo ilustrativo de tres años, 53.000 USD de costes fijos adicionales de inyección y un ahorro de 0,44 USD por teclado aceptado se igualan cerca de 120.455 teclados para toda la vida del programa, aproximadamente 40.152 por año. Son valores del modelo, no umbrales sectoriales. Sustitúyalos por presupuestos calificados y previsiones reales; incluya preparación, rechazos, acabados y revalidación.
¿Qué proceso consigue recorridos más constantes y puentes más finos?
La inyección de LSR puede ofrecer ventajas donde importan la dosificación precisa, las cavidades equilibradas y el flujo controlado, pero escoger el proceso no garantiza por sí solo un recorrido uniforme. También importan la geometría de los puentes, contracción, ventilación, curado y desmoldeo. Ensaye ambas rutas frente al mismo plano y curvas fuerza-desplazamiento muestreadas, con el apoyo de placa y bisel previstos instalados.
¿Los teclados comprimidos e inyectados admiten contactos de carbono y leyendas retroiluminadas?
Sí. Ambos pueden diseñarse para contactos conductores y leyendas iluminadas si los procesos de colocación y gráficos son compatibles con el molde y el compuesto elegidos. Especifique pastilla o tipo de contacto, alineación de pads, separación en reposo, construcción de leyendas, máscara y geometría LED. Impresión, láser, recubrimiento y pruebas de contacto pueden seguir siendo operaciones independientes en cualquiera de los dos procesos.
¿El LSR elimina las rebabas, el poscurado y todos los acabados posteriores?
No. Un molde LSR bien diseñado puede reducir rebabas y manipulación, pero las marcas de entrada, defectos de moldeo y exigencias estéticas requieren inspección. El poscurado depende del grado, la química de curado y la aplicación. Todavía pueden necesitarse impresión, recubrimiento resistente a la abrasión, leyendas láser, limpieza, comprobaciones eléctricas y embalaje para el teclado completo.
¿Podemos conservar el molde HCR de compresión si cambiamos a inyección LSR?
No lo dé por hecho. La inyección requiere sus propios sistemas de alimentación, entradas, ventilación, sellado y control térmico, y a menudo exige un molde nuevo en lugar de adaptar directamente el existente. Puede reutilizarse parte de la geometría o de los útiles posteriores, pero ajuste de contactos, contracción, curvas de fuerza, acabado superficial y comportamiento montado deben recalificarse mediante un cambio de ingeniería controlado.
Decida según el teclado instalado y el coste total del programa
Empiece por el proceso que supere los requisitos de geometría, contactos, acabados y ciclo de vida con el menor riesgo comercial. Después compare teclados aceptados y completamente terminados, no ciclos brutos de moldeo. Si la demanda es baja o volátil y los acabados son manejables, la compresión es una candidata sólida. Si una automatización LSR validada ahorra lo suficiente en un programa estable, la inyección justifica la inversión adicional en molde.
Para consultar opciones de componentes y el alcance técnico de un teclado a medida, visite la página de teclados de caucho de silicona de JASPER. Si desea comparar procesos para su pieza, envíe su plano junto con geometría del teclado, diseño de caracteres, contactos y soporte de la placa, objetivos de fuerza y recorrido, condiciones de limpieza, revisión del plano y previsión de cantidades.
Envíe el plano, el apilamiento y las condiciones de uso
El equipo de ingeniería de JASPER revisará las interfaces, los riesgos abiertos y la evidencia necesaria para cotizar.