Für Silikontastaturen ist das Formpressen von hochkonsistentem Silikonkautschuk (HCR) meist die naheliegende Wahl, wenn Werkzeugbudget, mögliche Konstruktionsänderungen und mittlere Stückzahlen im Vordergrund stehen. Das Spritzgießen von Flüssigsilikonkautschuk (LSR) bietet sich an, wenn reproduzierbare Formfüllung, Automatisierung und eine dauerhaft hohe Nachfrage den höheren Werkzeugaufwand rechtfertigen. Keines der Verfahren liefert automatisch die bessere Taste. Bei einem Planungsbeispiel mit 100.000 abgenommenen Tastaturen pro Jahr über drei Jahre zählen die qualifizierten Gesamtkosten und die geprüfte Tastenfunktion – nicht allein die Jahresmenge.
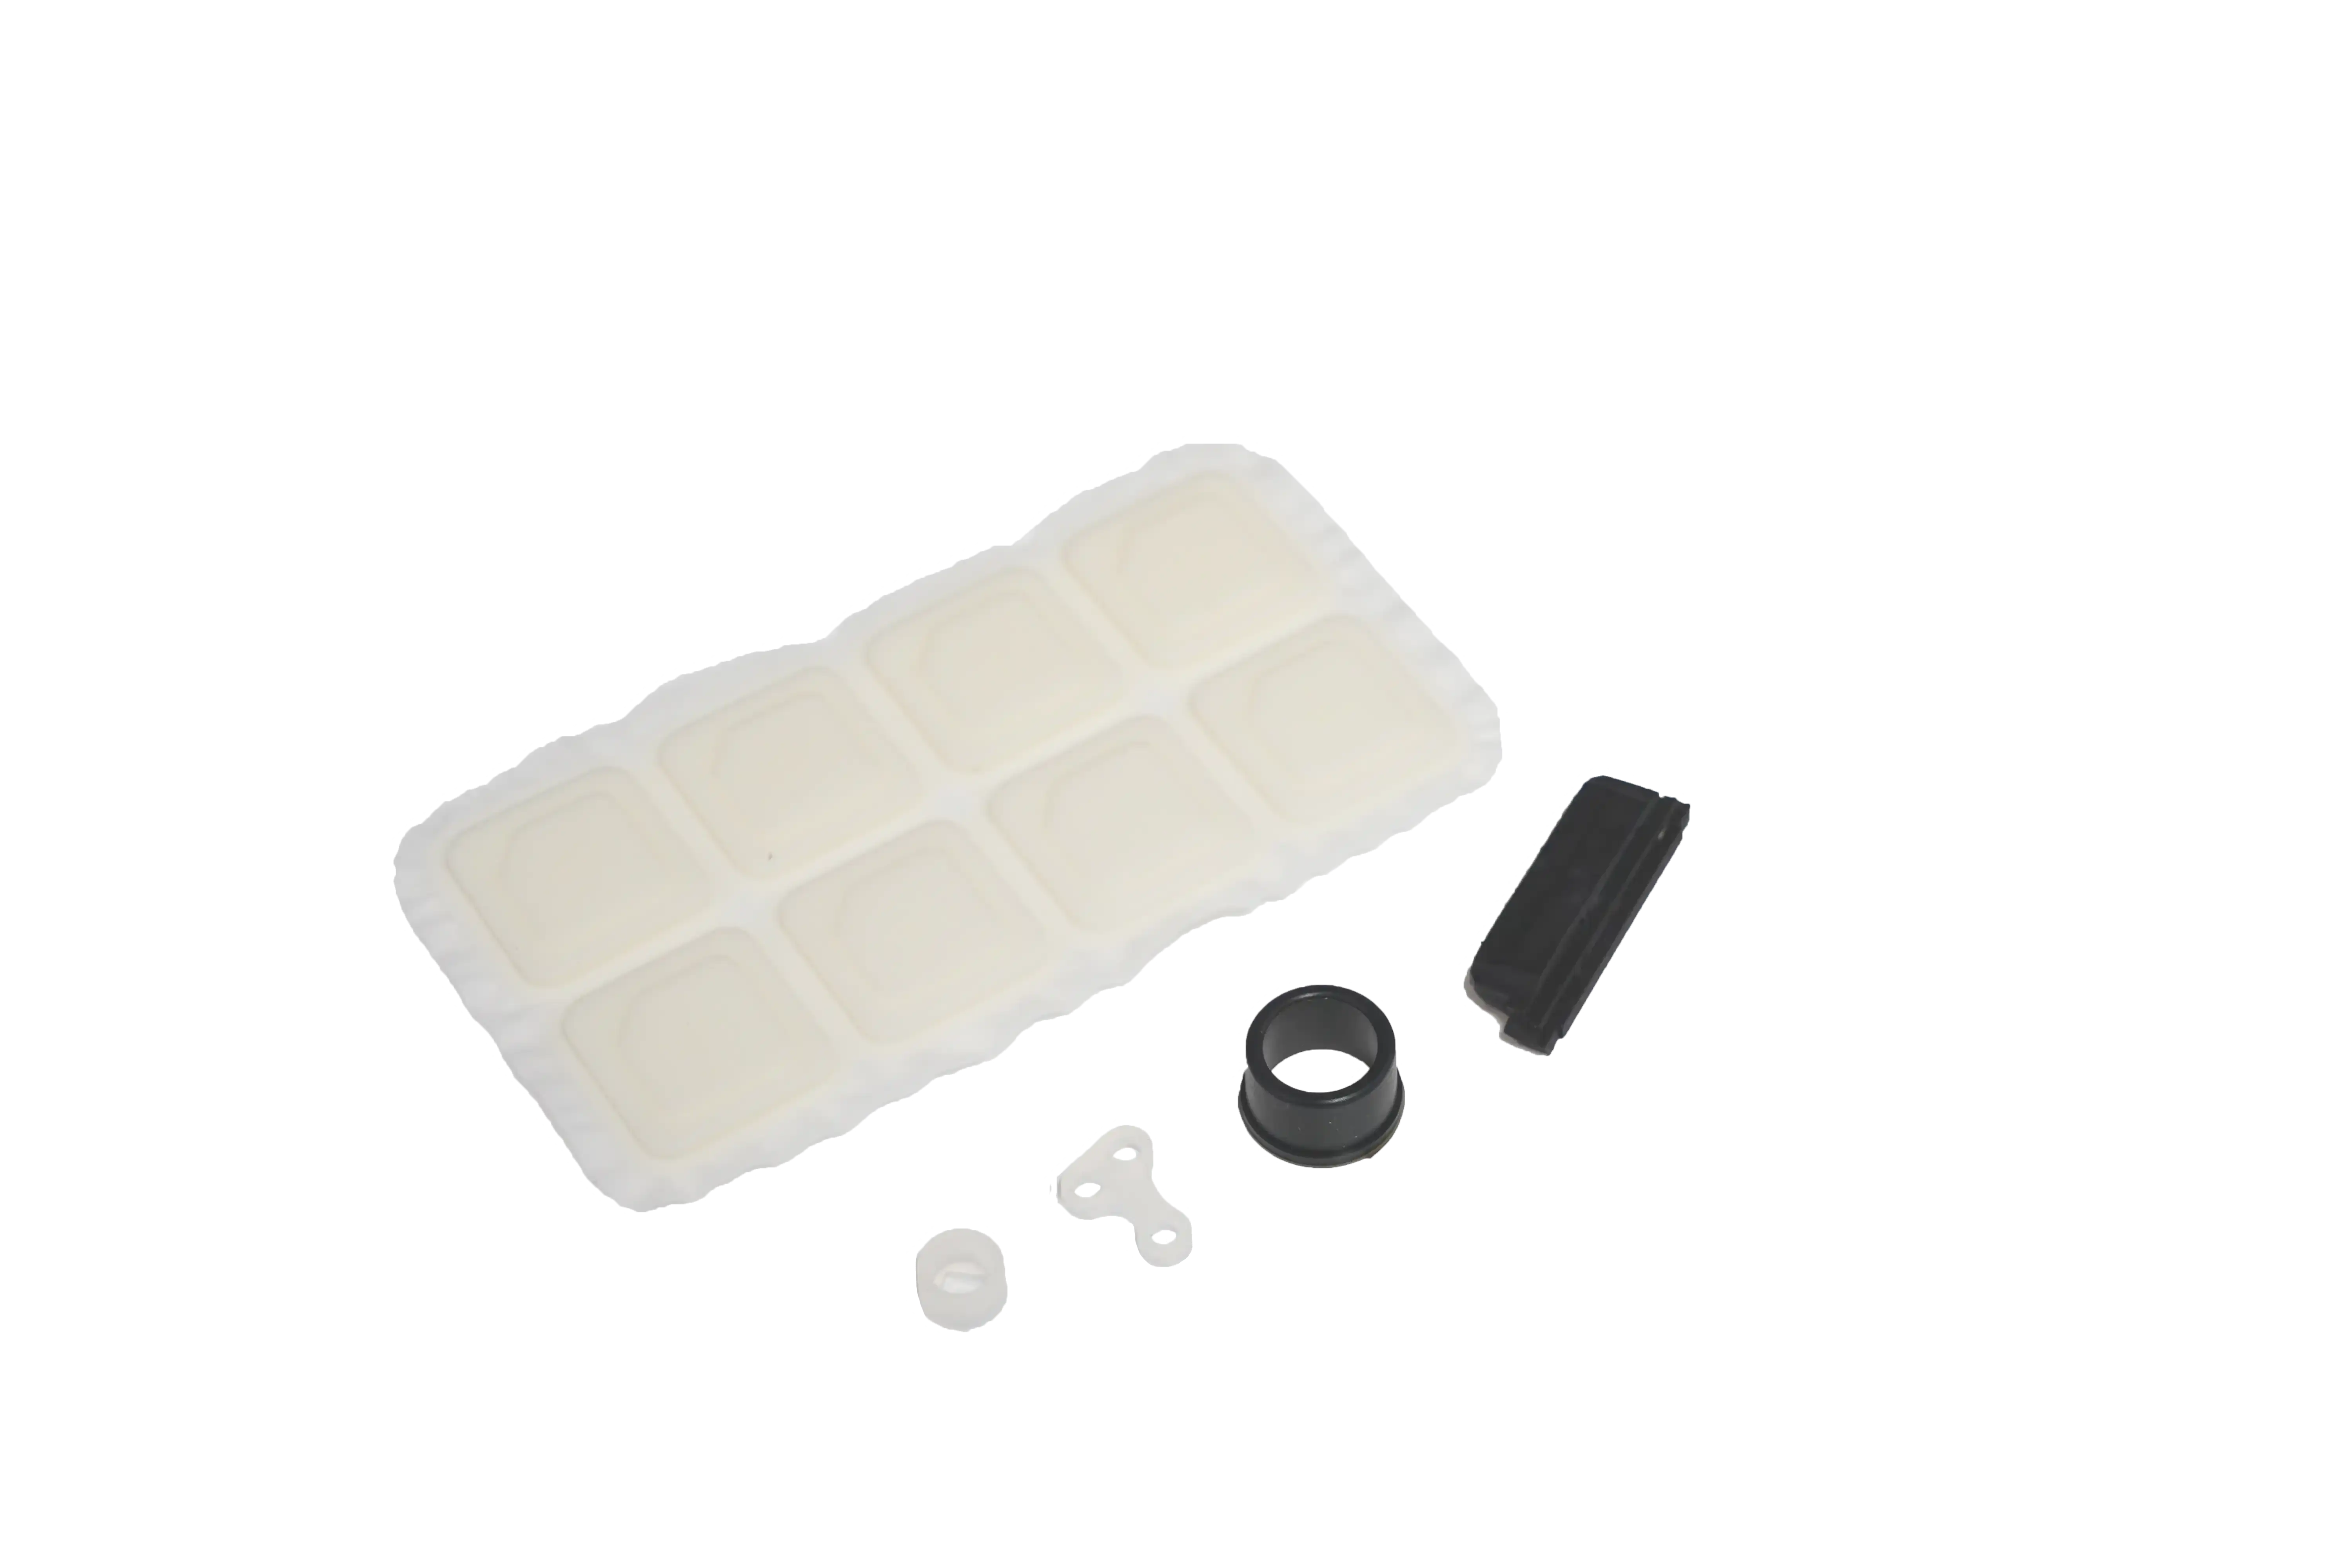
Formpressen und Spritzgießen von Silikontastaturen im Überblick
Verglichen werden HCR-Formpressen und LSR-Spritzgießen (Liquid Injection Molding, LIM), zwei verbreitete Fertigungswege für Silikontastaturen. Daraus folgt weder, dass jeder feste Silikonkautschuk formgepresst werden muss, noch dass jedes Spritzgießverfahren LSR verwendet. Auch fester Silikonkautschuk lässt sich spritzgießen. Für ein aussagekräftiges OEM-Angebot müssen daher sowohl der Werkstoff als auch das Fertigungsverfahren benannt werden.
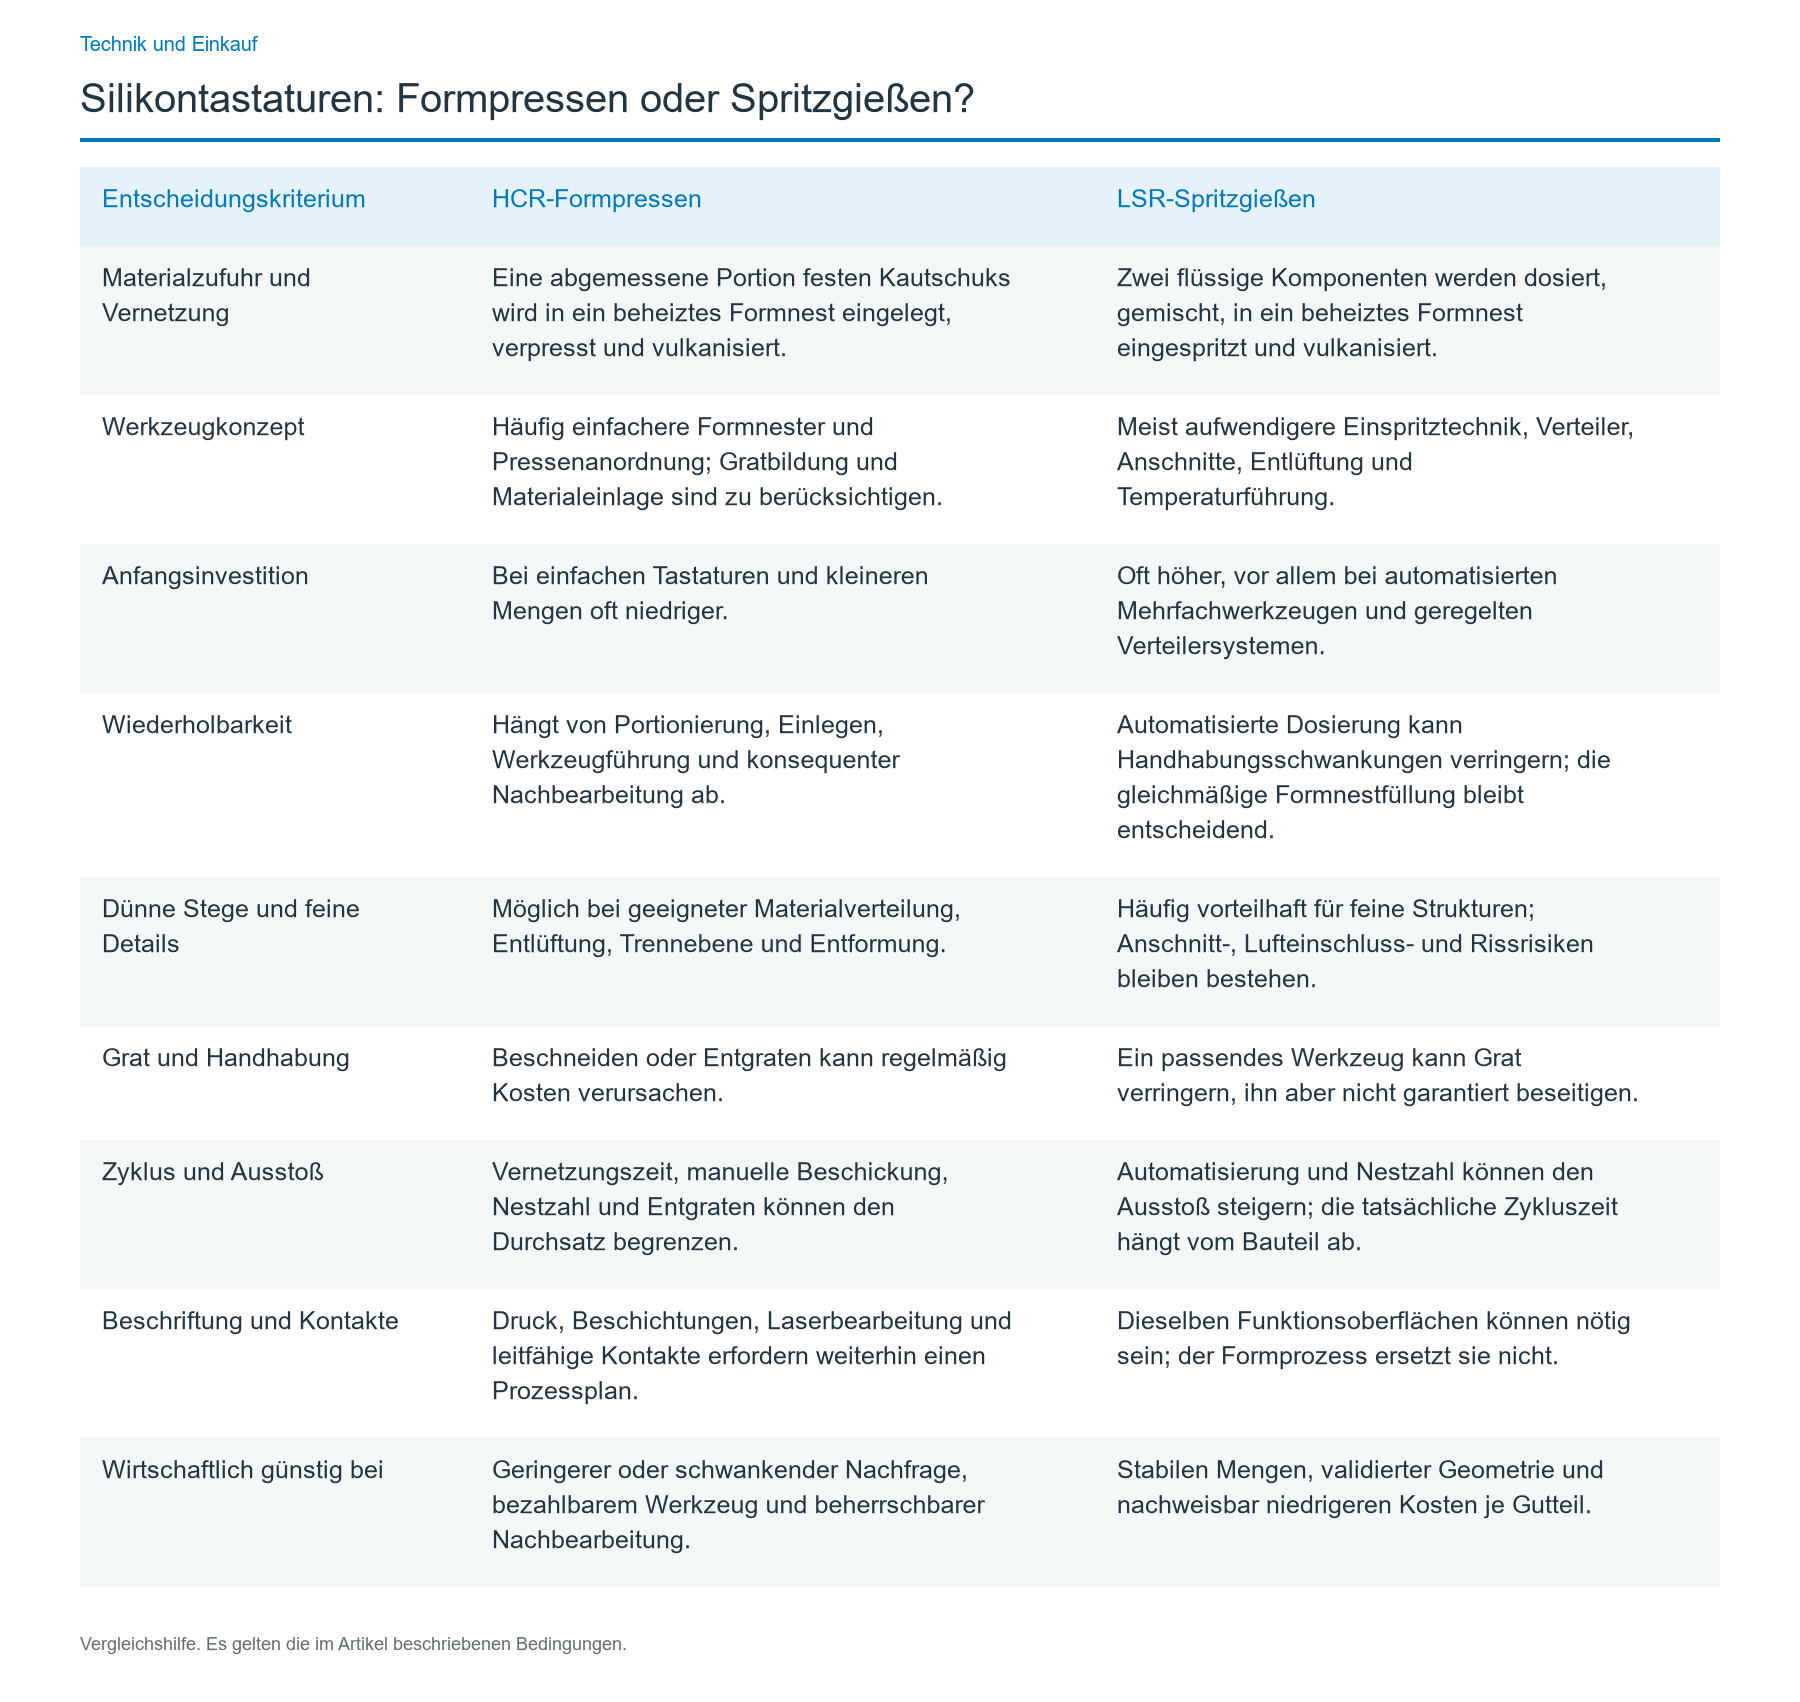
| Entscheidungskriterium | HCR-Formpressen | LSR-Spritzgießen |
|---|---|---|
| Materialzufuhr und Vernetzung | Eine abgemessene Portion festen Kautschuks wird in ein beheiztes Formnest eingelegt, verpresst und vulkanisiert. | Zwei flüssige Komponenten werden dosiert, gemischt, in ein beheiztes Formnest eingespritzt und vulkanisiert. |
| Werkzeugkonzept | Häufig einfachere Formnester und Pressenanordnung; Gratbildung und Materialeinlage sind zu berücksichtigen. | Meist aufwendigere Einspritztechnik, Verteiler, Anschnitte, Entlüftung und Temperaturführung. |
| Anfangsinvestition | Bei einfachen Tastaturen und kleineren Mengen oft niedriger. | Oft höher, vor allem bei automatisierten Mehrfachwerkzeugen und geregelten Verteilersystemen. |
| Wiederholbarkeit | Hängt von Portionierung, Einlegen, Werkzeugführung und konsequenter Nachbearbeitung ab. | Automatisierte Dosierung kann Handhabungsschwankungen verringern; die gleichmäßige Formnestfüllung bleibt entscheidend. |
| Dünne Stege und feine Details | Möglich bei geeigneter Materialverteilung, Entlüftung, Trennebene und Entformung. | Häufig vorteilhaft für feine Strukturen; Anschnitt-, Lufteinschluss- und Rissrisiken bleiben bestehen. |
| Grat und Handhabung | Beschneiden oder Entgraten kann regelmäßig Kosten verursachen. | Ein passendes Werkzeug kann Grat verringern, ihn aber nicht garantiert beseitigen. |
| Zyklus und Ausstoß | Vernetzungszeit, manuelle Beschickung, Nestzahl und Entgraten können den Durchsatz begrenzen. | Automatisierung und Nestzahl können den Ausstoß steigern; die tatsächliche Zykluszeit hängt vom Bauteil ab. |
| Beschriftung und Kontakte | Druck, Beschichtungen, Laserbearbeitung und leitfähige Kontakte erfordern weiterhin einen Prozessplan. | Dieselben Funktionsoberflächen können nötig sein; der Formprozess ersetzt sie nicht. |
| Wirtschaftlich günstig bei | Geringerer oder schwankender Nachfrage, bezahlbarem Werkzeug und beherrschbarer Nachbearbeitung. | Stabilen Mengen, validierter Geometrie und nachweisbar niedrigeren Kosten je Gutteil. |
Eine hochwertig wirkende Oberfläche beweist nicht, welches Verfahren verwendet wurde. Bei beiden Wegen muss die fertige Tastatur der freigegebenen Zeichnung entsprechen und mit Leiterplatte, Gehäuse und denselben Prüfbedingungen zusammenpassen.
Wie sich die beiden Fertigungsabläufe unterscheiden
Beim Formpressen wird üblicherweise zunächst ein HCR-Werkstoff mit festgelegtem Vernetzungssystem ausgewählt. Eine Bedienperson oder Zuführeinrichtung bereitet eine abgemessene Materialportion vor, legt sie in das offene beheizte Werkzeug, schließt die Presse und hält die erforderliche Temperatur und den Druck während der Vernetzung. Danach wird die Form geöffnet, die Tastenmatte entnommen und die Trennebene einschließlich möglicher Grate geprüft. Es können Entgraten, werkstoffspezifisches Nachtempern, Reinigen, Arbeitsschritte an Kontakten, Bedruckung, Schutzbeschichtung und Endprüfung folgen. Mehr Formnester erhöhen den theoretischen Ausstoß nur, wenn Füllung und nachgelagerte Arbeitsschritte mithalten.
Beim LSR-Spritzgießen werden zwei Komponenten im vorgegebenen Verhältnis dosiert und bei Bedarf mit einem kompatiblen Pigment gemischt. Ein geregeltes Einspritzsystem führt das Material durch dafür ausgelegte Anschnitte oder Verteiler in ein heißes Werkzeug. Nach der Vernetzung wird die Tastatur entformt, gegebenenfalls automatisiert. Anschnittmarken, ungleichmäßige Füllung, eingeschlossene Luft, Grat an der Trennebene und Entformungsbelastungen müssen weiterhin beachtet werden. Die Spezifikation kann außerdem Beschriftung, Laserbearbeitung, Kontaktintegration, Reinigung, Nachtempern oder Prüfungen nach dem Formen verlangen.
Die Vernetzungschemie beeinflusst die Nachbearbeitung unabhängig von der Maschine. HCR ist mit Peroxid- oder platinadditionsvernetzenden Systemen erhältlich; typisches LSR ist ein zweikomponentiges platinadditionsvernetzendes System. Nebenprodukte der Peroxidvernetzung können Nachtempern wichtig machen. Eine Additionsvernetzung bedeutet jedoch nicht, dass jede Tastatur ohne Nachtempern auskommt: Werkstofftype, Sauberkeit, Grenzwerte für Geruch oder flüchtige Bestandteile sowie Anwendungsanforderungen bestimmen das Verfahren. Lassen Sie sich zu jedem Angebot die Werkstoff- und Prozessaufzeichnungen vorlegen.
Werkzeug und Geometrie anhand derselben Zeichnung vergleichen
Der belastbarste Vergleich beginnt beim Tastenquerschnitt und dem gesamten Montageaufbau, nicht bei einer Toleranzangabe aus dem Katalog. Ein wiederholt zu biegender Steg, eine hohe freistehende Taste oder eine schmale Dichtkante nahe einer Beschriftung können bei beiden Werkzeugtypen versagen, wenn die Konstruktion ungeeignet ist.
Stege, Tastenkappen und Entformungsschrägen. Kennzeichnen Sie den dünnsten Steg, seinen Winkel, Dickenübergänge, Eckradien und die vorgesehene Biegerichtung. Presswerkzeuge benötigen ein geeignetes Konzept für Materialverteilung und Entlüftung; LSR-Werkzeuge eine ausgeglichene Strömung und zuverlässige Luftabfuhr. Bei beiden Verfahren kann zu dünnes Material beim Entformen reißen oder im Betrieb ermüden. Legen Sie Spitzenbetätigungskraft, Kraftabfall, Rückstellkraft und Hub fest, statt das Tastgefühl allein aus der Härte abzuleiten.
Trennebenen und Sichtflächen. Vermerken Sie zulässige Gratbereiche, Anschnitt- oder Abformspuren und gratfreie Flächen in der Zeichnung. Bei Presswerkzeugen kann zusätzlicher Zugang zum Beschneiden nötig sein. Ein gut ausgelegtes LSR-Werkzeug kann die Nacharbeit verringern; nicht passende Werkzeughälften, zu hoher Druck, beschädigte Dichtungen oder verschlissene Entlüftungen können dennoch Grat verursachen. Prüfen Sie echte Pilotmuster statt pauschaler Aussagen über angeblich gratfreie Formteile.
Funktionskritische Maße. Definieren Sie die Kontaktmittelpunkte relativ zu den Leiterplattenbezügen, Stegdicke, gesamte Tastenhöhe, Gehäusesitz und gegebenenfalls Dichtflansch. Verwenden Sie für beide Versuche dasselbe Probenalter nach Konditionierung, dieselbe Messvorrichtung und Temperatur sowie eine vergleichbare Entnahme aus allen Formnestern. Schrumpfung, Vernetzung, Nachtempern, Pigmente, Bauteilgeometrie und Entformung beeinflussen die Maße; eine pauschale Präzisionsangabe qualifiziert keine montierte Taste.
Werkzeugausstoß. Vergleichen Sie die tatsächliche Nestzahl, Zykluszeit in Sekunden je Schuss, abgenommene Teile je Schuss, verfügbare Maschinenstunden pro Jahr und Umrüstverluste. Eine kleine Tastenmatte erlaubt womöglich mehr Formnester als eine große Bedienfläche. Wenn mehrere Druckfarben oder Bearbeitungsdurchgänge erforderlich sind, ist die schnellste Formzelle nicht zwangsläufig die schnellste vollständige Fertigungslinie.
Tastgefühl, Leiterplattenkontakte und Oberflächen bleiben Teil der Spezifikation
Beide Formverfahren müssen eine funktionierende Schaltschnittstelle liefern. Bei einer Ausführung mit leitfähigem Kontakt ist dessen Position gegenüber der Leiterplattenkontaktfläche und der Abstützung festzulegen. Definieren Sie das Kontaktsystem ausdrücklich: eingeformtes Kohlenstoff-Kontaktplättchen, aufgedruckter leitfähiger Kontakt, leitfähiger Silikonkontakt oder nichtleitender Betätiger für einen separaten Schalter. Das sind Konstruktionsalternativen, keine nach Qualität geordnete Rangfolge. Jede benötigt geeignete Form- und Prüfschritte; dasselbe Werkzeug oder derselbe Widerstandstest passt nicht automatisch für alle vier.
Das Tastgefühl sollte anhand gemessener Kraft-Weg-Kurven verglichen werden: maximale Betätigungskraft, Kraft beim elektrischen Schließen, Hub bis zum Anschlag, Rückstellkraft, Hysterese und Beeinflussung benachbarter Tasten. Als anspruchsvolles Qualifikationsziel für eine häufig genutzte Industrietaste eignen sich 1.000.000 vollständige Betätigungen je ausgewählter Taste, geprüft bei festgelegtem Hub, Einbauzustand, Leiterplatte, Betätigungsfrequenz und Einsatzumgebung. Dies ist ein vorgeschlagenes Konstruktionsziel des Projekts – keine garantierte Belastbarkeitsangabe für eines der Verfahren. Definieren Sie vor der Prüfung Bestehensgrenzen für Kraftänderung, ausbleibenden Kontakt, Risse und Abrieb der Beschriftung.
Auch Hinterleuchtung erfordert zusätzliche Arbeitsschritte. Lichtdurchlässige Mischungen, opake Abdeckungen, gedruckte Zeichen und laserabgetragene Beschichtungen müssen auf die tatsächliche LED-Position und die Lichtabschirmung des Gehäuses abgestimmt werden. Planen Sie Dunkelraumprüfungen auf Lichtaustritt, Lesbarkeit, Farbgleichmäßigkeit und Abrieb nach Nutzung ein. Zusätzliche Druckfarben, Schutzschichten oder Epoxidharz-Kuppeln erhöhen unabhängig vom Formverfahren Aufwand für Nachbearbeitung, Rüsten, Prüfen und Ausschuss.
Eine Tastatur kann die Maßprüfung als Einzelteil bestehen und im Gehäuse dennoch ausfallen, wenn die Randzone komprimiert wird, sich die Leiterplatte durchbiegt oder eine Tastenkappe an der Blende streift. Prüfen Sie stets die montierte Baugruppe mit vorgesehener Kontaktoberfläche, Abstützung, Anzugsmomenten und Reinigungsbelastung. Die Dichtwirkung entsteht im Zusammenspiel aus Gehäuse und Tastatur; sie lässt sich nicht allein aus der Wahl von LSR oder Formpressen ableiten.
Wann HCR-Formpressen Vorteile bietet – und wann nicht
Wählen Sie Formpressen als Weg mit begrenzter Anfangsinvestition, wenn sich die Geometrie zuverlässig füllen und entformen lässt, die Anforderungen an Sichtflächen und Grat praktikabel sind, Zeichnungsänderungen zu erwarten sind und die Nachfrage ein aufwendigeres Spritzgießwerkzeug nicht amortisiert. Das Verfahren ist auch sinnvoll, wenn eine bestimmte HCR-Type oder deren Vernetzungssystem wesentlich für die Anforderung ist. Bediener können kleinere Varianten häufig abbilden, ohne für jede Variante ein automatisiertes Zuführ- und Verteilersystem aufzubauen.
Die Grenzen sind wirtschaftlicher und betrieblicher Art, kein Beweis grundsätzlich schlechterer Qualität. Materialportionierung, Beschickung der Formnester, Gratentfernung, Teilehandhabung und Organisation des Nachtemperns beanspruchen Arbeitszeit oder erhöhen die Streuung. Bei großen Tastaturen passen womöglich nur wenige Teile ins Werkzeug. Ein Angebot, das nur die Presszykluskosten ausweist, verschleiert diese Belastungen. Verlangen Sie Kosten je verpacktem und abgenommenem Gutteil einschließlich Ausbeute und überwachen Sie die Streuung von Betätigungskraft und kritischen Maßen zwischen Schichten.
Ein ungünstiger Ausgangspunkt ist Formpressen, wenn Pilotläufe wiederholt unvollständige Füllung an empfindlichen Stegen, nicht beherrschbaren Grat an Sichtkanten oder zu geringe Linienkapazität nach realistischer Nachbearbeitung zeigen. Abhilfe kann ein überarbeitetes Presswerkzeug, eine geänderte Tastengeometrie oder ein anderes Verfahren schaffen – nicht automatisch der Wechsel zu LSR.
Wann LSR-Spritzgießen Vorteile bietet – und wann nicht
Wählen Sie LSR-Spritzgießen für kontrollierte Skalierung, wenn eine stabile Geometrie und verlässliche Nachfrage die zusätzlichen Werkzeugkosten tragen, das Bauteil von dosierter Zuführung oder automatisierten Mehrfachwerkzeugen profitiert und sich die Wiederholbarkeit bis durch Prüfung und Nachbearbeitung sichern lässt. Geringere manuelle Handhabung kann Sauberkeit und Arbeitskosten verbessern. Anschnitt- und Verteilerkonzepte können Materialabfall reduzieren; geplante Einlegeteile oder Umspritzungen machen ein Spritzgießkonzept unter Umständen attraktiv.
Die Nachteile sind ebenso zu gewichten. Spritzgießwerkzeug, Misch- und Dosiereinrichtungen, Temperaturregelung, Anschnittkontrolle, Entlüftung, Automatisierungsvorrichtungen und Prozessqualifizierung können Fixkosten und Entwicklungsaufwand erhöhen. Dünne Wandungen lassen sich vielleicht gut füllen, reißen aber beim Entformen; eingeschlossene Luft, gestörte Vernetzung, Bindenähte, Anschnittspuren und Unterschiede zwischen Formnestern können eine Tastatur weiterhin unbrauchbar machen. Eine Formmaschine mit hohem Ausstoß verringert nicht von selbst die Kosten für Laserbeschriftung oder mehrstufigen Druck.
Wirtschaftlich ist LSR schwach, wenn Mengen unsicher sind, Beschriftung und Geometrie sich häufig ändern oder die Einsparung in der Formzelle kleiner ist als Werkzeugabschreibung und erneute Qualifizierung. Ebenso ist das angebotene Verfahren ungeeignet, wenn die vorgeschlagene LSR-Type oder Fertigungsplanung Kontakt-, Oberflächen- oder Umgebungsanforderungen nicht erfüllt. Vergleichen Sie qualifizierte Muster, bevor Sie „Spritzgießen“ als Leistungsmerkmal behandeln.
Entscheidungsmatrix für das Formverfahren
Nutzen Sie die Matrix für dieselbe Bauteilgeometrie, identische Gutteil-Abnahmekriterien und dieselbe Jahresmengenprognose. Eine Präferenz bezeichnet den zuerst zu prüfenden Weg, nicht eine Befreiung von der Qualifizierung.
| Projektsituation | Zunächst Formpressen prüfen, wenn … | Zunächst LSR-Spritzgießen prüfen, wenn … | Entscheidung zurückstellen, wenn … |
|---|---|---|---|
| Mengen und Änderungen | Die Nachfrage schwankt und mehrere Zeichnungsänderungen wahrscheinlich sind. | Mengen und Konstruktion über mehrere Jahre stabil sind. | Weder eine freigegebene Prognose noch eine Änderungslenkung vorliegt. |
| Investition | Ein einfacheres, günstigeres Werkzeug die Machbarkeit entscheidet. | Sich höhere Werkzeugkosten durch Einsparungen je Gutteil decken lassen. | Angebote Werkzeugeigentum, Reparaturen oder Qualifizierung auslassen. |
| Stege und Details | Pilotfüllung, Entformung und Kraftkurven der Zeichnung entsprechen. | Dosierte Füllung oder präzise Formneststeuerung nachweisbar besser ist. | Bei einem Versuch Stege reißen oder ein kritisches Maß verfehlt wird. |
| Kontakt zur Leiterplatte | Eine bewährte Kontaktpositionierung und Montage verfügbar ist. | Einlegeteile bzw. Positionierung und Formnestführung am Zielschaltkreis validiert sind. | Leiterplattenpad, Abstützung, Kontakttyp oder Ruheluftspalt ungeklärt ist. |
| Grafik und Licht | Entgraten und Handarbeit Sichtflächen nicht beschädigen. | Automatisierung die Handhabung reduziert, ohne Maskierung und Schrift zu beeinträchtigen. | Beide Angebote Druck, Laser, Beschichtungen oder Ausschuss ausklammern. |
| Kapazität | Formnester und Endbearbeitungsstationen den wöchentlichen Spitzenbedarf decken. | Eine automatisierte Zelle mit nachgewiesener Verfügbarkeit und Ausbeute den Bedarf deckt. | Nur Schussraten ohne Endbearbeitung und Gutteilausbeute genannt werden. |
| Qualifizierung | Zuverlässigkeit der montierten Baugruppe mit Pressmustern nachgewiesen ist. | Zuverlässigkeit der montierten Baugruppe mit Spritzgussmustern nachgewiesen ist. | Gemeinsame Prüfungen für Kraft, Kontakte, Verschleiß oder Umgebung fehlen. |
Wenn keines der Verfahren besteht, kaufen Sie kein Werkzeug nur aufgrund einer prognostizierten Stückkostenersparnis. Überarbeiten Sie Steggeometrie, Lage der Trennebene, Kontaktaufbau, Werkzeugzugänglichkeit oder Oberflächenkonzept und vergleichen Sie erneut. Ein anderes HCR-Transfer- oder Spritzgießverfahren kann eine Machbarkeitsprüfung wert sein, braucht aber ein eigenes Angebot und eigene Tests; es ist LSR nicht stillschweigend gleichzusetzen.
Ab welcher Jahresmenge lohnt ein Verfahrenswechsel?
Es gibt keine allgemein gültige Mengenschwelle pro Jahr. Der Schnittpunkt hängt von den zusätzlichen Werkzeug- und Qualifizierungskosten, den vollständigen Kosten je abgenommenem Teil, der Gesamtmenge über die Programmlaufzeit, Änderungen an Beschriftung oder Geometrie und den Kosten unzureichender Kapazität oder von Ausfällen im Einsatz ab. Rechnen Sie mit allen Gutteilen über die Laufzeit, nicht nur mit dem optimistischsten Spitzenjahr.
Ein praktikables Planungsszenario vergleicht 100.000 abgenommene Tastaturen pro Jahr über drei Jahre und prüft dieselbe Konstruktion zusätzlich bei 20.000, 50.000 und 250.000 abgenommenen Tastaturen pro Jahr. Dies sind Modellfälle, keine üblichen Marktbestellstaffeln oder Mindestbestellmengen. Das Kostenmodell lautet:
Dreijahreskosten = Werkzeug und Anlaufqualifizierung (USD) + abgenommene Tastaturen über drei Jahre (Stück) × vollständig bearbeitete Kosten (USD je abgenommener Tastatur).
Break-even-Stückzahl über die gesamte Laufzeit = [LSR-Fixkosten − Press-Fixkosten] ÷ [Presskosten je Gutteil − LSR-Kosten je Gutteil], sofern der Nenner positiv ist. Berücksichtigen Sie je Stück Material, Formen, Bedienpersonal, Entgraten, Nachtempern, Beschriftung, Beschichtung, Prüfung, Ausschuss, Verpackung und angemessene Nacharbeit. Fracht, Zölle, Bestände und Finanzierung sind bei Unterschieden einheitlich zu behandeln.
Beispielrechnung über drei Jahre (keine Lieferantenpreise)
Angenommen, beide Verfahren erfüllen dieselben Konstruktions- und Prüfgrenzen. Beim HCR-Formpressen betragen Werkzeugkosten 18.000 USD + Anlaufqualifizierung 4.000 USD = 22.000 USD Fixkosten und 1,20 USD je abgenommener Tastatur. Beim LSR-Spritzgießen sind es 65.000 USD Werkzeug + 10.000 USD Anlaufqualifizierung = 75.000 USD Fixkosten und 0,76 USD je abgenommener Tastatur. Die Fixkosten liegen um 53.000 USD höher, die Stückersparnis beträgt 0,44 USD. Daraus ergibt sich ein Schnittpunkt bei 120.455 abgenommenen Tastaturen über die Programmlaufzeit, entsprechend ungefähr 40.152 pro Jahr bei drei gleich langen Jahren. Bei einer Prognose nahe diesem Wert ist eine Sensitivitätsanalyse angebracht – kein automatischer Verfahrenswechsel.
| Abgenommene Tastaturen/Jahr | Stück über drei Jahre | Gesamtkosten Formpressen (USD) | Gesamtkosten LSR (USD) | Niedrigere Modellkosten |
|---|---|---|---|---|
| 20.000 | 60.000 | 94.000 USD | 120.600 USD | Formpressen um 26.600 USD |
| 50.000 | 150.000 | 202.000 USD | 189.000 USD | LSR um 13.000 USD |
| 100.000 | 300.000 | 382.000 USD | 303.000 USD | LSR um 79.000 USD |
| 250.000 | 750.000 | 922.000 USD | 645.000 USD | LSR um 277.000 USD |
Beim Planungswert von 100.000 Stück/Jahr ergibt die Beispielrechnung für LSR über drei Jahre 79.000 USD Einsparung, bevor nicht modellierte Programmrisiken berücksichtigt werden. Das ist ein Ergebnis der offengelegten Annahmen – kein Angebot, keine prognostizierten JASPER-Preise und kein Beweis dafür, dass LSR jede Geometrie formen kann.
Der Break-even reagiert empfindlich auf die Differenz der Gutteilkosten. Bei unverändertem beispielhaftem Fixkostenaufschlag von 53.000 USD ergibt sich:
| LSR-Ersparnis je abgenommener Tastatur | Schnittpunkt über das gesamte Programm | Ungefährer Jahreswert bei drei Jahren |
|---|---|---|
| 0,25 USD | 212.000 Stück | 70.667 Stück/Jahr |
| 0,44 USD | 120.455 Stück | 40.152 Stück/Jahr |
| 0,60 USD | 88.334 Stück | 29.445 Stück/Jahr |
Falls Spritzgießen keine positive Einsparung je Gutteil bietet, hat das einfache Modell keinen positiven Break-even bei irgendeiner Stückzahl. Ändern Kontaktpositionierung, Werkzeugnacharbeit, Farbwechselverluste, eine zusätzliche Beschichtungsstation oder weitere Prüfungen die Kostendifferenz, ist neu zu rechnen. Prüfen Sie auch den Kapazitätsbedarf bei saisonalen Spitzen: Ein vermeintlich günstiges Verfahren, das die benötigten Gutteile nicht rechtzeitig liefern kann, ist nicht wirklich günstiger.
Beide Wege vor der Produktionsfreigabe qualifizieren
Eine Produktionsentscheidung sollte drei getrennte Freigabestufen durchlaufen und sich nicht auf ein optisch überzeugendes Formmuster stützen.
Stufe 1 – gleicher Konstruktions- und Angebotsstand. Legen Sie für beide Anbieter oder Verfahren dieselbe Revision der 2D-/3D-Tastaturzeichnung, Tastenzahl, Maße, Stegquerschnitte, Beschriftung, Werkstoffanforderungen, Kohlenstoffkontakt- oder Schaltschnittstelle sowie den Gehäuse-/Leiterplattenaufbau zugrunde. Erfassen Sie Formnestzahl, Werkzeugzuständigkeiten, Änderungsgebühren, Farb- und Druckeinrichtung, prognostizierte Mengen und die Definition der vollständig bearbeiteten Kosten. Kennzeichnen Sie vorgeschlagene Konstruktionsabweichungen.
Stufe 2 – Werkzeug- und Pilotnachweise. Bemustern Sie jedes Formnest und dokumentieren Sie kritische Maße, sichtbaren Grat, Füllfehler, Kraft-Weg-Kurven, Tastenrückstellung, elektrischen Kontakt und Druckhaftung. Prüfen Sie die spezifizierte Leiterplatte mit tatsächlicher Abstützung und Gehäusekompression. Führen Sie zum Produkt passende Verschleiß-, Reinigungs-, Temperatur- und Feuchteprüfungen durch. Für das oben genannte anspruchsvolle Ziel betätigen Sie ausgewählte Tasten 1.000.000-mal mit festgelegter Geschwindigkeit, Hub, Umgebung und Ausfallgrenzen. Das Verfahren, das ein Einzelziel zuerst erreicht, ist ohne Bestehen der übrigen Matrix nicht automatisch freigegeben.
Stufe 3 – Serienwirtschaftlichkeit und Prozesslenkung. Messen Sie bei geplanten Losgrößen die Zeiten für Einlegen oder Dosieren, Vulkanisieren, Entformen, Beschneiden, Nachtempern, Bedrucken, Beschichten, Prüfen und Verpacken. Zählen Sie abgenommene Teile statt theoretischer Schüsse; kontrollieren Sie die Stabilität zwischen Formnestern und Fertigungslosen. Nehmen Sie Rückverfolgbarkeit, Auslöser für erneute Validierung, Wartung, Verschleißgrenzen und Änderungsfreigaben in die Freigabeunterlagen auf. Als Vergleichsmaßstab dient ein beherrschtes Muster aus einem seriennahen Verfahren.
RFQ-Übergabe: der gemeinsame Mindestdatensatz
Eine verwertbare Anfrage für die Fertigung einer Tastatur enthält den gesamten Eingabedatensatz, nicht nur eine CAD-Datei. Die folgende Struktur lässt sich in eine technische Anfrage übernehmen; beispielhafte Angaben müssen durch die tatsächlichen Projektwerte ersetzt werden.
| Datenfeld | Bereitzustellen oder festzulegen |
|---|---|
| Tastaturgeometrie | Freigegebene Zeichnungsrevision, Außenkontur, Tasten- und Stegquerschnitte, Dichtflächen, zulässige Grat- und Anschnittbereiche. |
| Leiterplatte und Gehäuse | Leiterplattenkontaktbild, Padoberfläche, Platinenabstützung, Toleranzen des Aufbaus, Gehäusezeichnungen, Befestigungs- und Kompressionsbedingungen. |
| Haptische Kennwerte | Soll-Kraft-Weg-Kurven, gemessener Hub, elektrischer Schaltpunkt, Rückstellkraft und Ausfallgrenzen. |
| Kontaktkonzept | Kohlenstoffplättchen, leitfähiger Druck, leitfähiges Silikon oder Betätiger für separaten Schalter; erforderliche elektrische Prüfung. |
| Beschriftung und Beleuchtung | Schriftvorlagen, Farben, Maskierung, Beschichtung, Laserbereiche, LED-Anordnung und Abnahmekriterien der Beleuchtung. |
| Einsatzbedingungen | Reinigungsmittel, Temperatur- und Feuchtebeanspruchung, erwartetes Nutzungsprofil sowie Verschleiß- und Lebensdauerprüfplan. |
| Bedarf und Varianten | Jahres- und Spitzenmengen, Produktlebensdauer, Varianten, Änderungshäufigkeit und Bestelllosgrößen. |
| Kaufmännischer Vergleich | Eigentum an Werkzeugen/Vorrichtungen, Qualifizierungskosten, Gutteilpreis, Nestzahl, Zyklus, Ausbeute, Folgearbeiten, Reparatur und erneute Validierung. |
| Freigabenachweise | Maßberichte, Formnestprotokolle, Kraftkurven im Einbauzustand, Kontaktprüfungen, Sicht-/Beschriftungskontrolle, Funktionszyklen und gelenkte Zeichnungsrevision. |
Als Ausgangspunkt einer wirtschaftlichen Sensitivitätsanalyse ist die Beispielgröße von 100.000 abgenommenen Tastaturen pro Jahr über drei Jahre eine nützliche Planungsreferenz für hohe Mengen. Das rechtfertigt weder, niedrigere und höhere Prognosen zu streichen, noch das tatsächlich geforderte Belastungsprofil des Kunden zu übergehen.
Häufig gestellte Fragen
Ist Formpressen oder LSR-Spritzgießen für große Tastaturstückzahlen besser?
Bei stabilen Großserien ist LSR-Spritzgießen häufig der erste zu prüfende Weg, weil geregelte Dosierung und automatisiertes Entformen die Kosten je Gutteil senken können. Formpressen kann dennoch wirtschaftlicher sein, etwa mit einem bewährten Mehrfachwerkzeug, geringem Personalaufwand in Folgeprozessen oder höheren Qualifizierungskosten für das Spritzgießwerkzeug. Vergleichen Sie beide Wege bei derselben Mengenprognose und Geometrie, gleichem vollständigem Nachbearbeitungsumfang und derselben Gutteilausbeute.
Entspricht der Unterschied HCR/LSR dem Unterschied Formpressen/Spritzgießen?
Nein. HCR und LSR bezeichnen Materialformen, Formpressen und Spritzgießen hingegen Fertigungsverfahren. HCR wird häufig formgepresst, kann aber auch durch Transferpressen oder Spritzgießen verarbeitet werden. LSR wird üblicherweise im Flüssigsilikon-Spritzgießverfahren verarbeitet. Eine aussagekräftige Tastaturanfrage nennt Werkstofftype, Vernetzungschemie, Verfahren, Werkzeugkonzept und Prüfungen am fertigen Produkt, statt beide Begriffspaare gleichzusetzen.
Ab welcher Jahresstückzahl sollten wir vom Formpressen zum Spritzgießen wechseln?
Eine allgemeingültige Wechselmenge gibt es nicht. Im beispielhaften Dreijahresmodell liegt der Schnittpunkt bei zusätzlichen Fixkosten des Spritzgießens von 53.000 USD und 0,44 USD Ersparnis je Gutteil bei ungefähr 120.455 Tastaturen über die gesamte Laufzeit, also rund 40.152 pro Jahr. Das sind Modellannahmen, keine Branchenschwellen. Ersetzen Sie Kosten und Lebenszeitmengen durch qualifizierte Angebote und berücksichtigen Sie Rüsten, Ausschuss, Nachbearbeitung und erneute Validierung.
Welches Verfahren liefert gleichmäßigeren Tastenhub und dünnere Stege?
LSR-Spritzgießen kann vorteilhaft sein, wenn präzise Dosierung, ausgeglichene Formnester und geregelter Materialfluss wichtig sind. Das Verfahren allein garantiert jedoch keinen gleichmäßigen Tastenhub. Steggeometrie, Schrumpfung, Entlüftung, Vernetzung und Entformung wirken mit. Prüfen Sie beide Wege anhand derselben Stegzeichnung und entnommener Kraft-Weg-Kurven, mit montierter vorgesehener Leiterplattenabstützung und Blende.
Können formgepresste und spritzgegossene Tastaturen Kohlenstoffkontakte und beleuchtete Zeichen nutzen?
Ja. Beide Verfahren lassen sich für leitfähige Kontakte und hinterleuchtete Zeichen auslegen, sofern Kontaktpositionierung und Beschriftungsverfahren mit Werkzeug und Mischung vereinbar sind. Definieren Sie Kontaktplättchen oder Kontakttyp, Pad-Ausrichtung, Ruheluftspalt, Aufbau der Beschriftung, Maskierung und LED-Geometrie. Drucken, Laserbeschriften, Beschichten und Kontaktprüfen können bei beiden Verfahren eigenständige Arbeitsschritte bleiben.
Entfallen mit LSR Entgraten, Nachtempern und sämtliche anderen Folgearbeiten?
Nein. Ein gut konstruiertes LSR-Spritzgießwerkzeug kann Grat und manuelle Handhabung reduzieren. Anschnittspuren, Formfehler und optische Anforderungen müssen trotzdem geprüft werden. Ob Nachtempern nötig ist, bestimmen Werkstofftype, Vernetzungschemie und Anwendung. Druck, abriebfeste Beschichtung, Laserbeschriftung, Reinigung, elektrische Prüfungen und Verpackung können für die vollständige Tastatur weiterhin erforderlich sein.
Lässt sich ein bestehendes HCR-Presswerkzeug beim Wechsel zu LSR-Spritzgießen weiterverwenden?
Davon sollten Sie nicht ausgehen. Spritzgießen benötigt ein eigenes Konzept für Materialzufuhr, Anschnitte, Entlüftung, Abdichtung und Temperatur; häufig ist deshalb ein neues Werkzeug statt einer einfachen Umrüstung nötig. Einzelne Geometrieelemente oder nachgelagerte Vorrichtungen können wiederverwendbar sein. Kontaktpassung, Schrumpfung, Kraftkurven, Oberflächenbearbeitung und Verhalten im Einbau müssen im Rahmen einer gelenkten Konstruktionsänderung jedoch erneut qualifiziert werden.
Entscheidend sind die eingebaute Tastatur und die Gesamtkosten
Beginnen Sie mit dem Verfahren, das die Anforderungen an Geometrie, Kontakte, Oberfläche und Lebensdauer bei möglichst geringem wirtschaftlichem Risiko erfüllt. Vergleichen Sie anschließend vollständig bearbeitete abgenommene Tastaturen statt ungeprüfter Formschüsse. Bei geringem oder schwankendem Bedarf und beherrschbarer Nacharbeit ist Formpressen eine solide Option. Bei einem stabilen Programm kann LSR-Spritzgießen die höhere Werkzeuginvestition rechtfertigen, wenn validierte Automatisierung über die Laufzeit ausreichend spart.
Bauteiloptionen und den technischen Leistungsumfang einer kundenspezifischen Tastatur finden Sie auf der JASPER-Produktseite für Silikontastaturen. Für einen Verfahrensvergleich zu Ihrem Bauteil können Sie Ihre Zeichnung einsenden – zusammen mit Tastaturgeometrie, Beschriftungsvorlagen, Leiterplattenkontakten und Abstützung, Kraft- und Hubzielen, Reinigungsumgebung, Zeichnungsrevision und Mengenprognose.
Zeichnung, Schichtaufbau und Einsatzbedingungen bereitstellen
Das JASPER Engineering prüft Schnittstellen, offene Risiken und die Nachweise für ein belastbares Angebot.