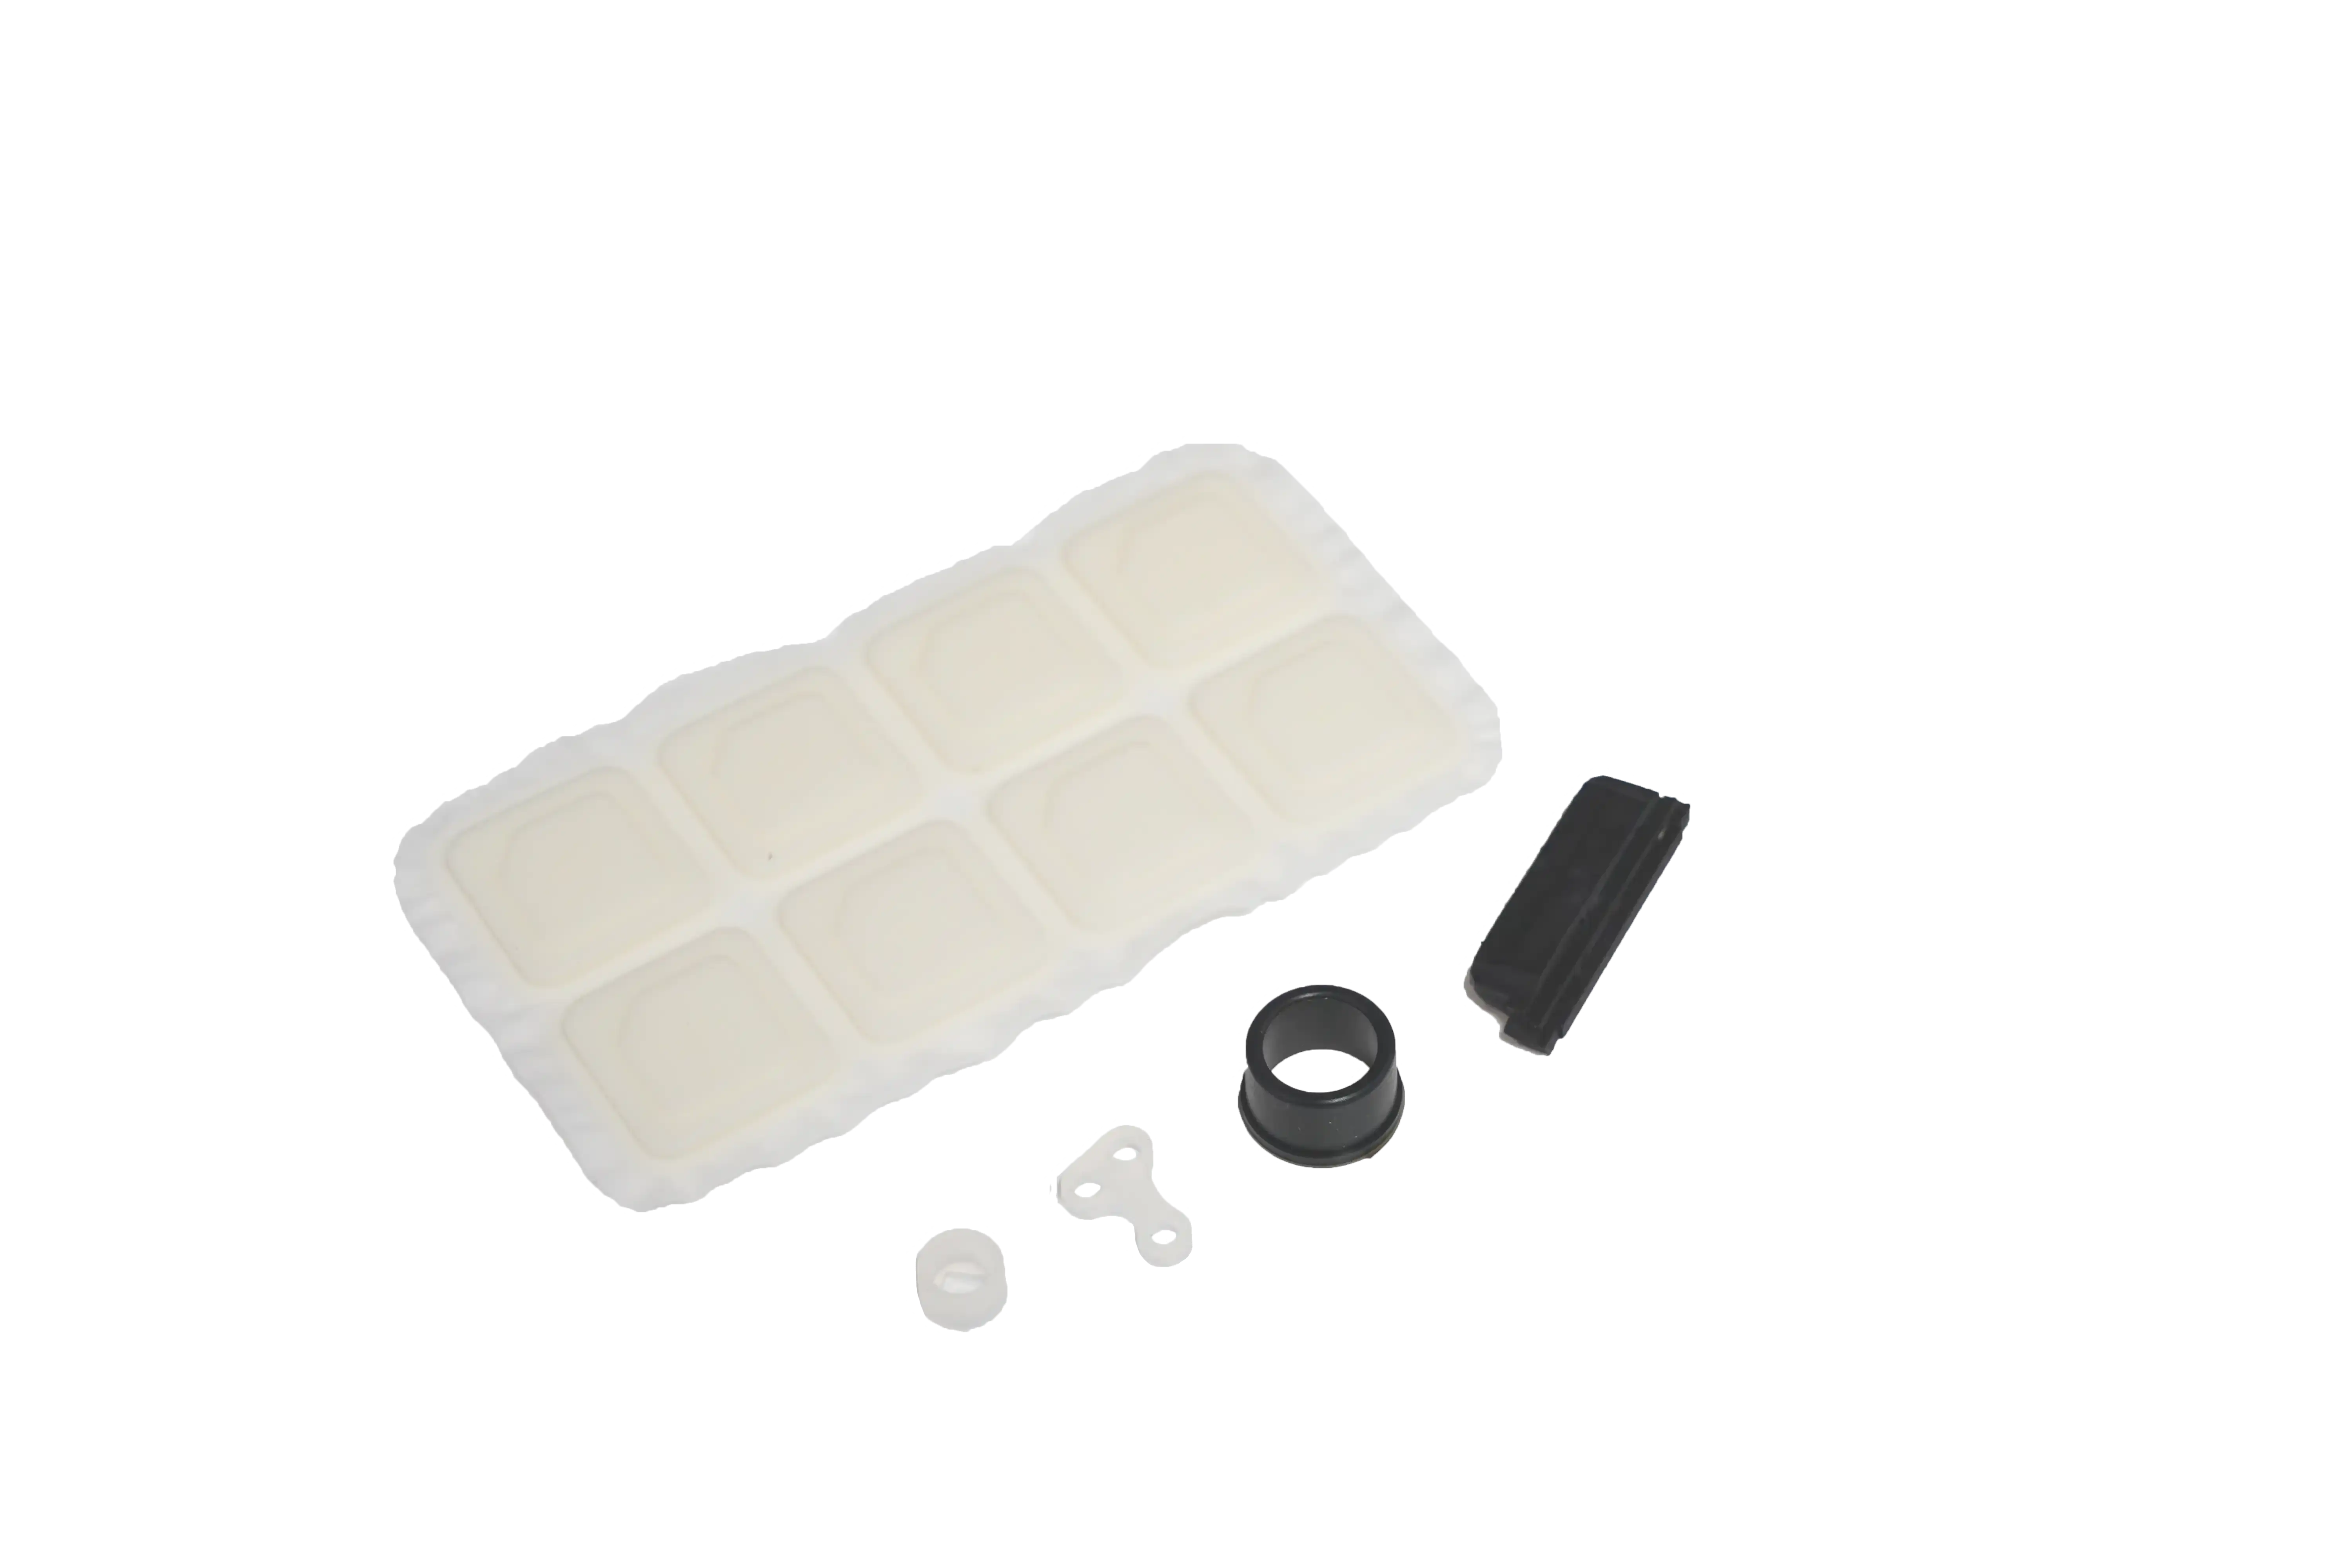
Pour un clavier en silicone, privilégiez le moulage par compression du caoutchouc de silicone à haute consistance (HCR) lorsque le budget d'outillage, les modifications de conception et une demande modérée sont déterminants. Le moulage par injection de silicone liquide (LSR) est intéressant lorsque la régularité du remplissage, l'automatisation et une demande durable justifient un outillage plus complexe. Aucun des deux procédés ne garantit à lui seul une meilleure touche. Pour une hypothèse de planification de 100 000 claviers acceptés par an pendant trois ans, comparez les coûts complets des solutions qualifiées et les performances des touches vérifiées par essais, pas uniquement le volume annuel.
Comparaison rapide des deux procédés de moulage
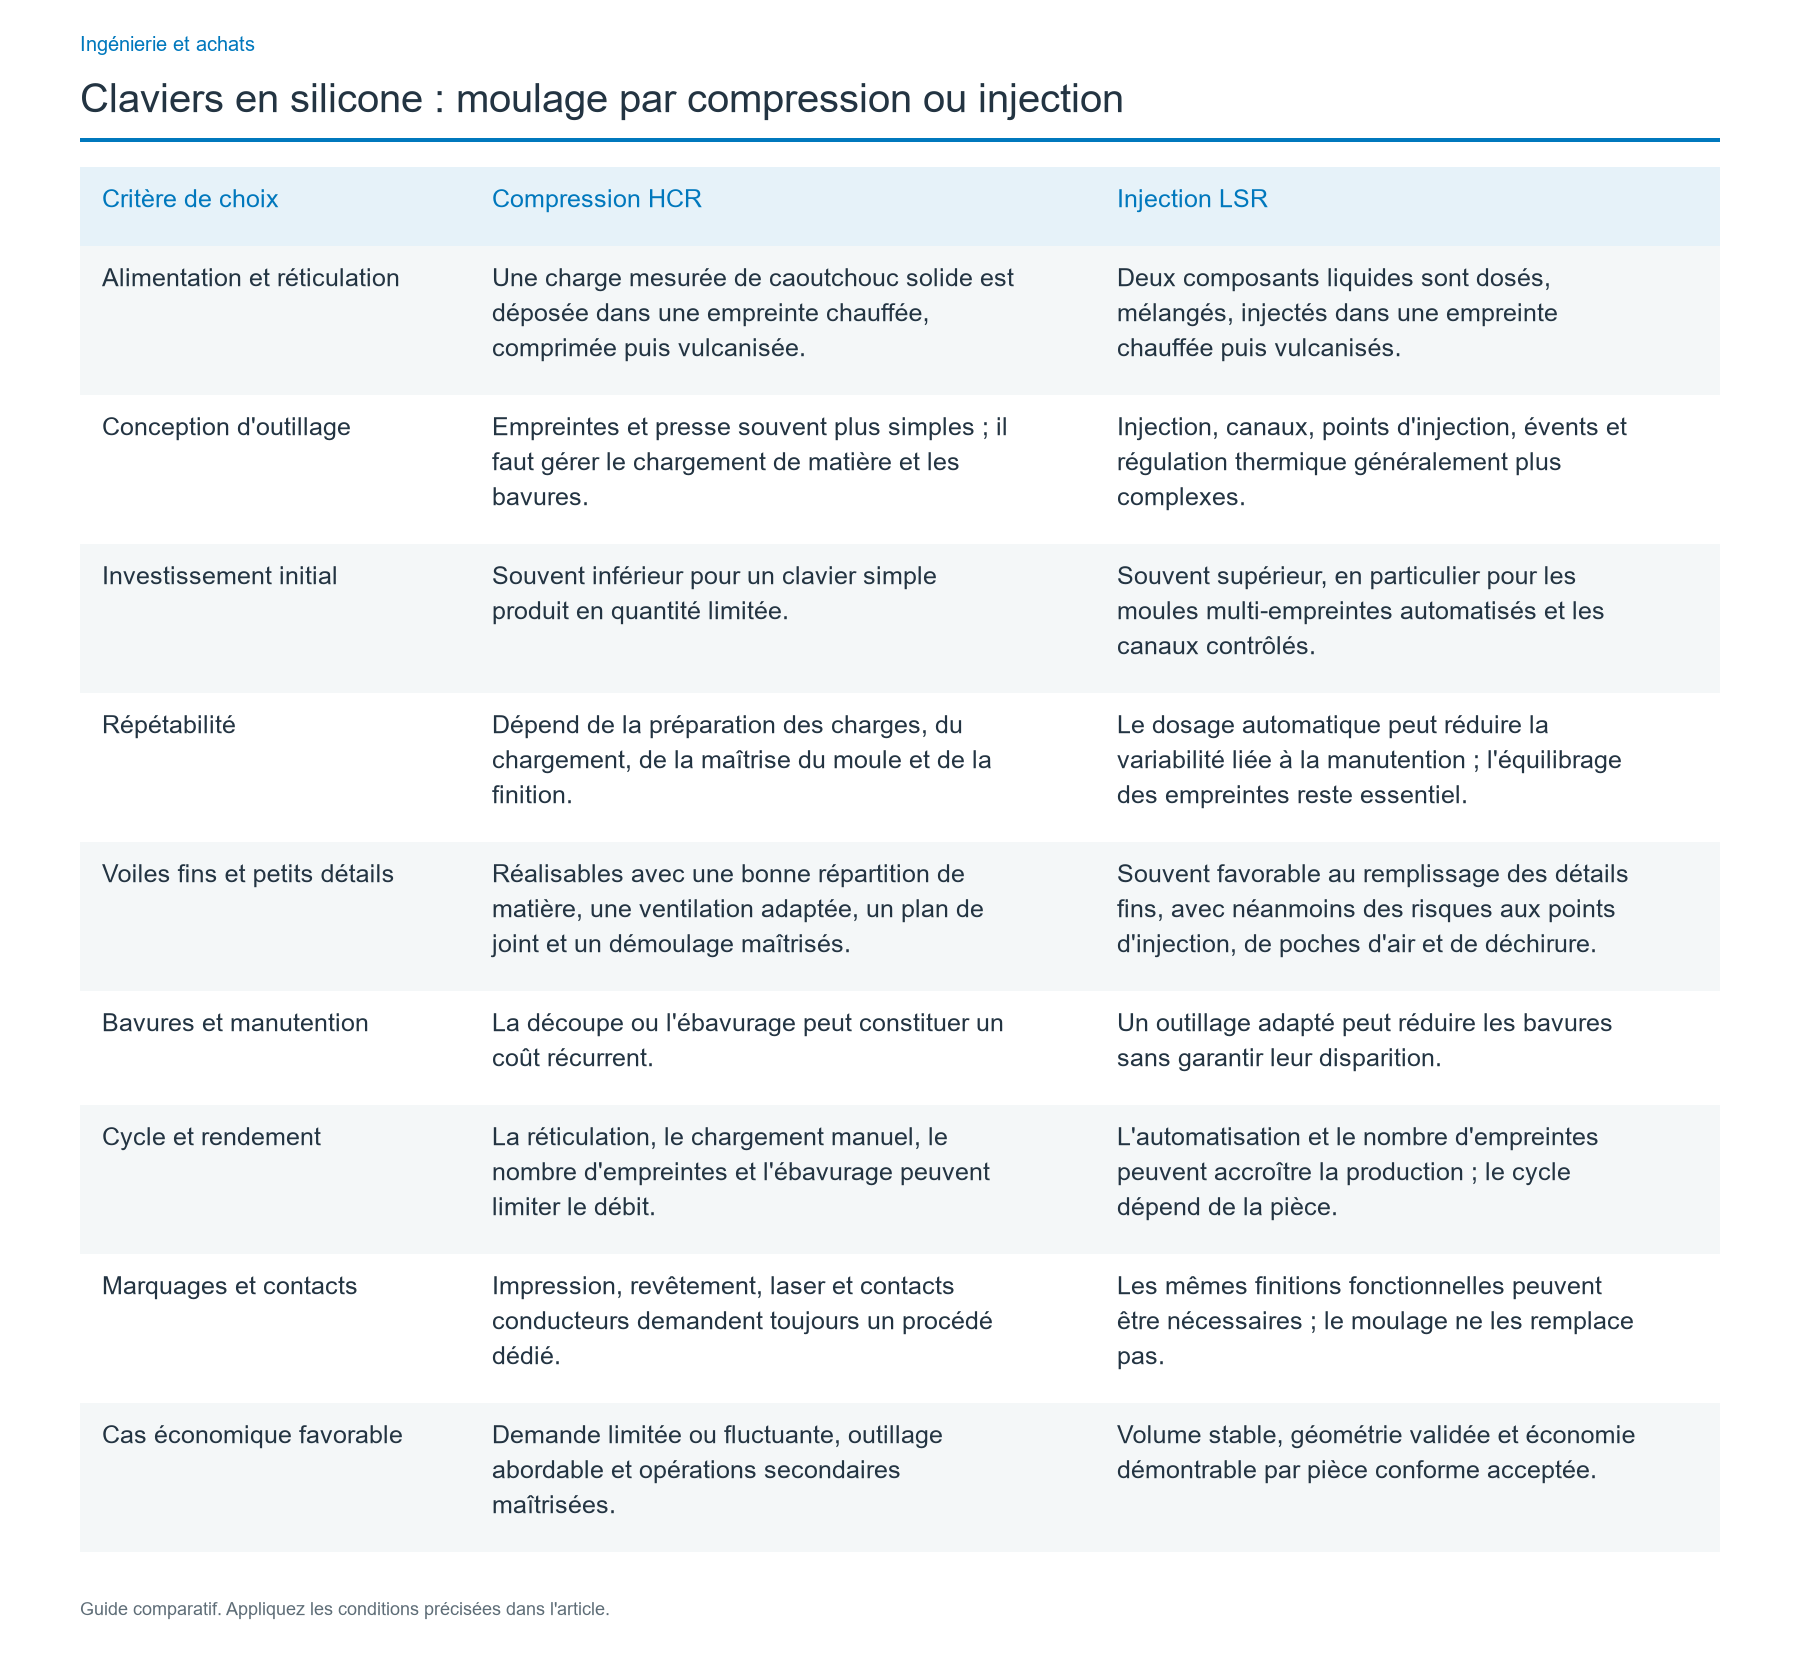
Cette comparaison oppose le moulage par compression du HCR au moulage par injection de LSR (Liquid Injection Molding, LIM), deux procédés courants de fabrication de claviers. Elle ne signifie ni que tous les silicones solides doivent être moulés par compression, ni que toute injection utilise du LSR. Le silicone solide peut également être injecté. Dans une demande de prix OEM, précisez donc la formulation et le procédé afin de comparer des solutions réellement équivalentes.
| Critère de choix | Compression HCR | Injection LSR |
|---|---|---|
| Alimentation et réticulation | Une charge mesurée de caoutchouc solide est déposée dans une empreinte chauffée, comprimée puis vulcanisée. | Deux composants liquides sont dosés, mélangés, injectés dans une empreinte chauffée puis vulcanisés. |
| Conception d'outillage | Empreintes et presse souvent plus simples ; il faut gérer le chargement de matière et les bavures. | Injection, canaux, points d'injection, évents et régulation thermique généralement plus complexes. |
| Investissement initial | Souvent inférieur pour un clavier simple produit en quantité limitée. | Souvent supérieur, en particulier pour les moules multi-empreintes automatisés et les canaux contrôlés. |
| Répétabilité | Dépend de la préparation des charges, du chargement, de la maîtrise du moule et de la finition. | Le dosage automatique peut réduire la variabilité liée à la manutention ; l'équilibrage des empreintes reste essentiel. |
| Voiles fins et petits détails | Réalisables avec une bonne répartition de matière, une ventilation adaptée, un plan de joint et un démoulage maîtrisés. | Souvent favorable au remplissage des détails fins, avec néanmoins des risques aux points d'injection, de poches d'air et de déchirure. |
| Bavures et manutention | La découpe ou l'ébavurage peut constituer un coût récurrent. | Un outillage adapté peut réduire les bavures sans garantir leur disparition. |
| Cycle et rendement | La réticulation, le chargement manuel, le nombre d'empreintes et l'ébavurage peuvent limiter le débit. | L'automatisation et le nombre d'empreintes peuvent accroître la production ; le cycle dépend de la pièce. |
| Marquages et contacts | Impression, revêtement, laser et contacts conducteurs demandent toujours un procédé dédié. | Les mêmes finitions fonctionnelles peuvent être nécessaires ; le moulage ne les remplace pas. |
| Cas économique favorable | Demande limitée ou fluctuante, outillage abordable et opérations secondaires maîtrisées. | Volume stable, géométrie validée et économie démontrable par pièce conforme acceptée. |
Une surface à l'aspect haut de gamme ne prouve rien sur le procédé employé. Dans les deux cas, le clavier fini doit respecter le plan approuvé, être compatible avec la carte électronique et le boîtier, et satisfaire aux mêmes conditions de contrôle.
Ce qui change dans le déroulement de fabrication
Le moulage par compression commence généralement par le choix d'un composé HCR et de son système de réticulation. L'opérateur ou le dispositif d'alimentation prépare une charge mesurée, la place dans le moule chauffé ouvert, ferme la presse et maintient la température et la pression requises pendant la vulcanisation. Le moule est ensuite ouvert, la nappe de touches retirée et le plan de joint ainsi que les bavures éventuelles sont contrôlés. Peuvent suivre l'ébavurage, une post-cuisson propre à la nuance, le nettoyage, les opérations sur les contacts, les graphismes, le revêtement de protection et le contrôle final. Multiplier les empreintes n'augmente le débit théorique que si le remplissage et les opérations en aval suivent.
Le moulage par injection de LSR utilise deux composants dosés puis mélangés au rapport prescrit, avec un pigment compatible si nécessaire. Un système d'injection régulé alimente un moule chaud par des points d'injection ou des canaux étudiés à cet effet. Après réticulation, le clavier est démoulé, éventuellement par manutention automatisée. Il faut toujours maîtriser les traces d'injection, l'équilibre de remplissage, l'air emprisonné, les bavures au plan de joint et les contraintes au démoulage. Le cahier des charges peut également prévoir des marquages de surface, un traitement laser, l'intégration de contacts, le nettoyage, la post-cuisson ou des essais après moulage.
La chimie de réticulation influe sur les finitions indépendamment de la machine. Le HCR existe en systèmes réticulés au peroxyde ou par addition catalysée au platine ; le LSR courant est un système bicomposant par addition au platine. Les sous-produits des peroxydes peuvent rendre la post-cuisson importante. La réticulation par addition ne dispense pas automatiquement tous les claviers de post-cuisson : la nuance, la propreté, les limites d'odeur ou de composés volatils et les exigences d'emploi déterminent le cycle réel. Demandez les dossiers de formulation et de procédé justifiant chaque offre.
Comparer outillages et géométries sur un plan identique
Une comparaison solide commence par la coupe des touches et l'empilage des éléments assemblés, non par une tolérance générale de catalogue. Un voile appelé à fléchir souvent, une touche haute isolée ou une étroite zone de fermeture du moule près d'un marquage peuvent échouer avec les deux outillages si la conception n'est pas adaptée.
Voiles souples, capuchons et dépouilles. Repérez le voile le plus mince, son angle, les changements d'épaisseur, les rayons d'angle et le sens de flexion prévu. Les moules de compression nécessitent une stratégie fiable de répartition de matière et d'évacuation de l'air ; ceux pour LSR exigent un écoulement équilibré et une ventilation efficace. Dans les deux cas, une matière excessivement mince peut se déchirer au démoulage ou fatiguer en service. Définissez l'effort maximal, la chute d'effort, l'effort de rappel et la course, sans supposer que la seule dureté détermine le toucher.
Plans de joint et faces d'aspect. Indiquez sur le plan les zones de bavures admises, les points d'injection ou traces tolérés et les surfaces exemptes de bavures. Un moule de compression peut exiger davantage d'accès pour la découpe. Un outillage LSR bien conçu peut réduire les reprises, mais un défaut de concordance des faces, une pression excessive, des joints abîmés ou des évents usés peuvent toujours générer des bavures. Examinez de vraies pièces pilotes plutôt qu'une promesse générale de moulage « sans bavure ».
Cotes critiques. Définissez la position des centres de contacts par rapport aux références de la carte, l'épaisseur des voiles, la hauteur totale des touches, l'ajustement dans le boîtier et, le cas échéant, la collerette d'étanchéité. Comparez les deux essais avec le même âge d'échantillons après conditionnement, le même montage de mesure, la même température et un prélèvement représentatif de chaque empreinte. Retrait du polymère, réticulation, post-cuisson, pigments, géométrie et démoulage influent sur les cotes ; un chiffre de précision global ne qualifie pas une touche montée.
Productivité de l'outillage. Comparez le nombre réel d'empreintes, le temps de cycle en secondes par moulée, les pièces acceptées par moulée, les heures machine disponibles par an et les pertes de changement de série. Une petite nappe de touches peut autoriser davantage d'empreintes qu'un grand panneau. Avec plusieurs couleurs d'impression ou passes de finition, la cellule de moulage la plus rapide n'est pas forcément la ligne complète la plus rapide.
Toucher, contacts sur carte et finitions restent à spécifier
Les deux procédés doivent assurer une interface de commutation fonctionnelle. Avec un contact conducteur, positionnez celui-ci par rapport à la pastille de la carte électronique et à sa structure de soutien. Définissez clairement le système : pastille de carbone intégrée au moulage, contact conducteur imprimé, contact en silicone conducteur ou actionneur non conducteur agissant sur un interrupteur séparé. Ce sont des variantes de conception, pas un classement qualitatif. Chacune nécessite un moulage et des vérifications compatibles ; un même outillage ou essai de résistance ne convient pas nécessairement aux quatre solutions.
Le toucher se compare au moyen de courbes effort-déplacement mesurées : effort maximal d'actionnement, effort au contact électrique, course jusqu'en butée, effort de rappel, hystérésis et interaction entre touches voisines. Un objectif de qualification exigeant pour une touche industrielle fréquemment sollicitée est de 1 000 000 d'actionnements complets par touche sélectionnée, testés avec course, montage, carte, fréquence d'actionnement et environnement prescrits. Il s'agit d'une cible de conception proposée pour le projet, et non d'une endurance garantie pour l'un ou l'autre procédé. Fixez avant l'essai les limites d'acceptation concernant la dérive d'effort, l'absence de fermeture électrique, les déchirures et l'usure des marquages.
Le rétroéclairage ajoute aussi des opérations après moulage. Les formulations translucides, masquages opaques, légendes imprimées et revêtements retirés au laser doivent correspondre à l'emplacement réel des LED et aux barrières lumineuses du boîtier. Prévoyez un contrôle en chambre sombre pour les fuites lumineuses, la lisibilité des caractères, l'uniformité des couleurs et l'abrasion après utilisation. Les couleurs d'impression supplémentaires, les couches protectrices ou un dôme de résine époxy augmentent les coûts de finition, réglage, inspection et rebuts quel que soit le moulage.
Un clavier conforme au contrôle dimensionnel hors assemblage peut néanmoins dysfonctionner si le boîtier comprime sa périphérie, si la carte fléchit ou si une tête de touche frotte contre l'encadrement. Testez toujours l'ensemble monté avec la finition de contact, les appuis, le couple de serrage et l'exposition au nettoyage prévus. L'étanchéité résulte de l'ensemble clavier-boîtier ; elle ne se déduit pas du choix LSR ou compression.
Quand la compression HCR est avantageuse — et quand elle ne l'est pas
Privilégiez la compression pour limiter l'investissement initial lorsque la forme peut être remplie et démoulée de manière fiable, les tolérances de bavures visibles restent réalisables, des révisions du plan sont possibles et la demande n'amortit pas un moule d'injection élaboré. Cette méthode convient aussi si une nuance HCR ou un système de réticulation particulier est au cœur du besoin. Les opérateurs peuvent souvent gérer de petites variantes sans installer pour chacune une alimentation automatisée et des canaux de distribution.
Ses limites sont économiques et opérationnelles, et non la preuve d'une qualité intrinsèquement moindre. Préparer les charges, remplir les empreintes, retirer les bavures, manipuler les pièces et organiser la post-cuisson mobilise du personnel et peut accroître les dispersions. Un grand clavier peut ne laisser place qu'à peu d'empreintes. Un devis limité au coût du cycle de presse masque ces pertes. Exigez un coût pour les pièces acceptées et emballées, rendement inclus, et suivez la dispersion des efforts et cotes critiques entre équipes de production.
La compression est un mauvais point de départ si les essais pilotes révèlent à répétition un remplissage incomplet sur un voile délicat, des bavures ingérables sur une arête visible ou une capacité insuffisante après les finitions réelles. Une modification du moule de compression, une autre géométrie ou un autre procédé peuvent résoudre le problème : pas nécessairement un passage au LSR.
Quand l'injection LSR est avantageuse — et quand elle ne l'est pas
Choisissez l'injection LSR pour une montée en volume maîtrisée lorsque la géométrie et la demande stables justifient le surcoût d'outillage, que la pièce bénéficie d'une alimentation dosée ou d'une automatisation multi-empreintes, et que l'ensemble de la production préserve cette répétabilité jusqu'au contrôle et à la finition. Réduire la manipulation manuelle peut améliorer la propreté et les coûts de main-d'œuvre. Des points d'injection et canaux bien étudiés peuvent limiter les déchets ; des inserts ou zones surmoulées prévus au départ peuvent rendre l'architecture par injection intéressante.
Les inconvénients comptent tout autant. Moules d'injection, mélangeurs-doseurs, régulation thermique, gestion des points d'injection, évents, équipements d'automatisation et qualification du procédé augmentent parfois les coûts fixes et le développement. Une paroi mince peut bien se remplir mais se déchirer au démoulage ; air emprisonné, inhibition de la réticulation, lignes de soudure, traces d'injection et déséquilibre des empreintes peuvent encore rendre un clavier inutilisable. Une presse très productive ne réduit pas à elle seule les coûts de gravure laser ou d'impression multipasse.
Le LSR est économiquement peu pertinent lorsque les volumes sont incertains, les graphismes ou la géométrie changent souvent, ou que le gain au moulage est inférieur à l'amortissement de l'outillage et aux nouvelles qualifications. La proposition ne convient pas non plus si la nuance LSR ou le plan industriel proposés ne répondent pas aux besoins de contact, d'aspect ou d'environnement. Comparez des échantillons qualifiés avant de considérer « injection » comme une garantie de performance.
Matrice de sélection du procédé pour un clavier
Appliquez cette matrice à une géométrie identique, aux mêmes critères d'acceptation du produit fini et à une prévision annuelle commune. Le choix initial indique la solution à essayer en premier ; il ne dispense pas de la qualification.
| Donnée du projet | Commencer par la compression si… | Commencer par l'injection LSR si… | Suspendre le choix si… |
|---|---|---|---|
| Prévisions et révisions | La demande varie et plusieurs modifications de plan sont probables. | La demande et la conception restent stables sur plusieurs années. | Aucune prévision approuvée ni procédure de gestion des révisions n'existe. |
| Investissement | Le prix d'un outillage simple détermine la faisabilité. | Un outillage plus cher peut être amorti par les économies sur pièces acceptées. | Les offres omettent la propriété, les réparations ou la qualification des moules. |
| Voiles et détails | Remplissage pilote, démoulage et courbes d'effort respectent le plan. | Dosage et maîtrise des empreintes démontrent un progrès concret. | Un des essais déchire les voiles ou manque une cote critique. |
| Contacts sur carte | Une pose et un assemblage de contacts éprouvés sont disponibles. | Insertion, placement et contrôle des empreintes sont validés sur le circuit prévu. | Pastille de carte, appui, contact ou jeu au repos sont indéfinis. |
| Marquages et lumière | Ébavurage et opérations manuelles préservent les faces visibles. | L'automatisation réduit les manipulations sans détériorer masquages ni marquages. | Les deux offres excluent impression, laser, revêtements ou rebuts. |
| Capacité | Empreintes et postes de finition couvrent les pics hebdomadaires. | Une cellule automatisée couvre la demande avec disponibilité et rendement prouvés. | Seule la cadence des moulées est indiquée, sans finition ni rendement conforme. |
| Qualification | La fiabilité en assemblage est démontrée sur échantillons comprimés. | La fiabilité en assemblage est démontrée sur échantillons injectés. | Aucun protocole commun d'effort, de contact, d'usure ou d'environnement n'existe. |
Si aucun procédé ne satisfait aux critères, n'achetez pas l'outillage au seul motif d'un coût unitaire estimé. Retravaillez la forme du voile, le plan de joint, l'empilage des contacts, l'accès à l'outillage ou les finitions, puis reprenez l'étude. Une autre voie de transfert ou d'injection de HCR peut justifier une étude de faisabilité, mais nécessite son propre devis et ses propres essais : elle n'est pas implicitement équivalente au LSR.
À partir de quel volume annuel changer de procédé ?
Il n'existe aucun seuil annuel universel. Le point d'équilibre dépend de l'écart de coûts d'outillage et de qualification, du coût complet par pièce acceptée, du nombre de pièces sur la durée commerciale, des modifications de marquage ou de géométrie et du coût des limites de capacité ou des défaillances en service. Raisonnez sur le total de claviers acceptés pendant le programme, pas sur la seule année de pointe la plus optimiste.
Comme base de calcul, comparez 100 000 claviers acceptés par an pendant trois ans et soumettez le même modèle à des scénarios de 20 000, 50 000 et 250 000 claviers acceptés par an. Ce sont des hypothèses, ni des paliers habituels de commande ni des quantités minimales. L'équation économique est :
Coût sur trois ans = outillage et qualification de démarrage (USD) + claviers acceptés sur trois ans (pièces) × coût de fabrication complet (USD par clavier accepté).
Quantité d'équilibre sur la durée du programme = [coûts fixes LSR − coûts fixes compression] ÷ [coût par pièce acceptée en compression − coût par pièce acceptée en LSR], à condition que le dénominateur soit positif. Le coût pièce doit intégrer matière, moulage, opérateurs, ébavurage, post-cuisson, marquages, revêtements, contrôle, rebuts, emballage et retouches raisonnables. Traitez de façon homogène transport, droits de douane, stocks et financement s'ils diffèrent.
Exemple économique sur trois ans (prix fournisseurs non représentés)
Supposons que les deux procédés satisfassent déjà aux mêmes limites de conception et d'essai. Pour la compression HCR : 18 000 USD d'outillage + 4 000 USD de qualification initiale = 22 000 USD de coûts fixes, et 1,20 USD par clavier accepté. Pour l'injection LSR : 65 000 USD d'outillage + 10 000 USD de qualification initiale = 75 000 USD de coûts fixes, et 0,76 USD par clavier accepté. Le supplément fixe est de 53 000 USD et l'économie par pièce de 0,44 USD. Le point d'équilibre est donc de 120 455 claviers acceptés sur l'ensemble du programme, soit environ 40 152 par an sur trois années équivalentes. Une prévision proche de cette valeur impose une analyse de sensibilité, pas un basculement automatique.
| Claviers acceptés/an | Pièces sur trois ans | Total compression (USD) | Total LSR (USD) | Solution la moins chère du modèle |
|---|---|---|---|---|
| 20 000 | 60 000 | 94 000 USD | 120 600 USD | Compression, avantage 26 600 USD |
| 50 000 | 150 000 | 202 000 USD | 189 000 USD | LSR, avantage 13 000 USD |
| 100 000 | 300 000 | 382 000 USD | 303 000 USD | LSR, avantage 79 000 USD |
| 250 000 | 750 000 | 922 000 USD | 645 000 USD | LSR, avantage 277 000 USD |
À la référence de 100 000 pièces par an, le modèle donne une économie LSR de 79 000 USD sur trois ans, hors risques de programme non modélisés. Ce calcul découle d'hypothèses déclarées : ce n'est ni un devis, ni un prix JASPER prévisionnel, ni la preuve que toute géométrie peut être moulée en LSR.
Le point d'équilibre varie fortement avec l'écart de coût par pièce acceptée. En conservant le surcoût fixe illustratif de 53 000 USD, on obtient :
| Économie LSR par clavier accepté | Équilibre sur tout le programme | Équivalent annuel approximatif sur trois ans |
|---|---|---|
| 0,25 USD | 212 000 pièces | 70 667 pièces/an |
| 0,44 USD | 120 455 pièces | 40 152 pièces/an |
| 0,60 USD | 88 334 pièces | 29 445 pièces/an |
Si l'injection n'apporte aucune économie positive par pièce acceptée, le modèle simple ne présente aucun seuil de rentabilité pour un volume positif. Recalculez si la pose de contacts, la reprise d'outillage, les pertes lors des changements de couleur, un poste supplémentaire de revêtement ou de nouveaux essais modifient l'écart. Comparez aussi la capacité pendant les pics saisonniers : une solution peu chère incapable de livrer à temps les pièces conformes nécessaires n'est pas réellement moins coûteuse.
Qualifier les deux procédés avant le lancement en production
Une décision industrielle doit franchir trois étapes distinctes, et non reposer sur une jolie pièce moulée.
Étape 1 — équivalence des plans et des devis. Utilisez pour les deux fournisseurs ou procédés la même révision des dessins 2D/3D du clavier, le nombre de touches, les dimensions, sections des voiles, graphismes, spécifications de matière, pastilles de carbone ou interface de commutation ainsi que l'empilage boîtier/carte. Consignez le nombre d'empreintes, la responsabilité des outillages, les frais de modification, les réglages de couleurs et marquages, les volumes prévus et la définition du coût du produit complètement fini. Signalez les écarts de conception proposés.
Étape 2 — preuves sur outillage et pilotes. Échantillonnez chaque empreinte et relevez les cotes critiques, bavures visibles, manques de matière, courbes effort-course, retour des touches, fermeture électrique et adhérence des impressions. Testez la carte prescrite sur ses appuis réels, avec compression dans le boîtier. Appliquez les sollicitations d'usure, de nettoyage, de température et d'humidité adaptées au produit ; pour l'objectif exigeant défini plus haut, soumettez les touches choisies à 1 000 000 d'actionnements, à vitesse, course, environnement et critères de défaillance déclarés. Atteindre un objectif en premier ne dispense pas de satisfaire au reste de la matrice.
Étape 3 — coûts et maîtrise en production. Aux tailles de lots prévues, chronométrez chargement ou dosage, réticulation en moule, démoulage, découpe, post-cuisson, impression, revêtement, inspection et emballage. Comptez les pièces acceptées et non les moulées théoriques, puis contrôlez la stabilité entre empreintes et entre lots. Intégrez traçabilité, déclencheurs de revalidation, maintenance, limites d'usure et approbation des modifications au dossier de libération. Prenez comme référence un échantillon maîtrisé issu d'un procédé représentatif de la future série.
Dossier commun minimal à transmettre pour un devis
Une demande de prix exploitable couvre toutes les données d'entrée, pas seulement un fichier CAO. Le modèle suivant peut être repris dans une consultation technique ; remplacez ses valeurs indicatives par celles de votre projet.
| Champ | Éléments à fournir ou à définir |
|---|---|
| Géométrie du clavier | Révision approuvée du plan, encombrement, coupes des touches et voiles, surfaces d'étanchéité, zones de bavures et d'injection admises. |
| Carte et boîtier | Dessins des contacts de carte, finition des plages, appuis, tolérances d'empilage, plans du boîtier, fixations et conditions de compression. |
| Réponse tactile | Courbes effort-déplacement cibles, course mesurée, point de fermeture électrique, effort de rappel et limites de défaillance. |
| Architecture des contacts | Pastille carbone, impression conductrice, silicone conducteur ou actionneur d'interrupteur séparé ; vérification électrique requise. |
| Marquages et éclairage | Graphismes, couleurs, masques, revêtements, zones laser, position des LED et critères d'acceptation lumineuse. |
| Conditions de service | Agents nettoyants, températures et humidité, profil d'utilisation prévu, plan d'essais d'usure et de durée de vie. |
| Demande et versions | Prévisions annuelles et pics, durée de vie produit, variantes, rythme des modifications et tailles des lots commandés. |
| Comparaison commerciale | Propriété des moules/montages, coût de qualification, prix par pièce acceptée, empreintes, cycle, rendement, opérations secondaires, réparation et revalidation. |
| Preuves d'approbation | Rapports de cotes, relevés par empreinte, courbes d'effort en montage réel, tests de contacts, examen visuel et des marquages, cycles fonctionnels et révision de plan maîtrisée. |
Pour commencer une analyse de sensibilité économique, 100 000 claviers acceptés par an pendant trois ans constituent une référence utile de planification à fort volume. Cela ne justifie ni d'écarter les prévisions inférieures ou supérieures, ni de négliger le profil de sollicitation réel demandé par le client.
Questions fréquentes
La compression ou l'injection LSR convient-elle mieux aux grandes séries de claviers ?
L'injection LSR est souvent la première voie à étudier pour une grande série stable, car le dosage contrôlé et le démoulage automatisé peuvent réduire le coût par pièce acceptée. La compression peut rester gagnante avec un moule multi-empreintes éprouvé, peu de main-d'œuvre en aval ou une qualification plus chère pour le moule d'injection. Comparez les deux avec les mêmes prévisions, géométrie, périmètre complet de finition et rendement des pièces conformes.
HCR et LSR désignent-ils la même distinction que compression et injection ?
Non. HCR et LSR décrivent des formes de matière, tandis que compression et injection désignent des procédés. Le HCR est souvent moulé par compression, mais peut aussi être moulé par transfert ou injection. Le LSR est généralement transformé par injection de silicone liquide. Une demande de prix pertinente précise nuance, chimie de réticulation, procédé, conception d'outillage et essais du produit fini, sans confondre ces deux distinctions.
À quel volume annuel faut-il passer de la compression à l'injection ?
Aucun volume n'est universel. Dans notre modèle illustratif sur trois ans, un surcoût fixe de 53 000 USD pour l'injection et une économie de 0,44 USD par clavier accepté donnent un équilibre vers 120 455 claviers sur la durée, soit environ 40 152 par an. Ce sont des hypothèses de calcul, pas des seuils industriels. Remplacez coûts et volumes prévus par des devis qualifiés en incluant réglages, taux de rebut, finitions et revalidation.
Quel procédé donne la course la plus régulière et les voiles les plus fins ?
L'injection LSR peut être avantageuse lorsque le dosage précis, l'équilibre des empreintes et le contrôle du flux sont importants, mais le seul choix du procédé ne garantit pas une course constante. Géométrie des voiles, retrait, ventilation, réticulation et démoulage interviennent aussi. Comparez les deux procédés sur le même plan de voiles et des courbes effort-déplacement mesurées, avec les appuis de carte et l'encadrement réellement prévus.
Les claviers comprimés et injectés peuvent-ils avoir des contacts carbone et des marquages rétroéclairés ?
Oui. Les deux procédés peuvent intégrer des contacts conducteurs et des marquages éclairés, si la pose des contacts et les opérations graphiques conviennent au moule et au composé choisis. Précisez pastille ou type de contact, alignement sur la carte, jeu au repos, construction des marquages, masquage et position des LED. Impression, laser, revêtement et contrôle des contacts peuvent rester des opérations distinctes dans les deux cas.
Le LSR supprime-t-il l'ébavurage, la post-cuisson et toutes les autres finitions ?
Non. Un bon moule d'injection LSR peut réduire bavures et manutention, mais traces d'injection, défauts de moulage et exigences d'aspect demandent encore une inspection. La post-cuisson dépend de la nuance, de la chimie de réticulation et de l'utilisation. Impression, revêtement anti-abrasion, légendes laser, nettoyage, vérifications électriques et emballage peuvent rester nécessaires au clavier fini.
Peut-on conserver le moule de compression HCR en passant à l'injection LSR ?
Ne le supposez pas. L'injection a besoin de sa propre stratégie d'alimentation, d'injection, de ventilation, d'étanchéité et de régulation thermique, ce qui impose souvent un nouveau moule plutôt qu'une adaptation directe. Certaines formes ou certains montages de finition peuvent être réutilisés, mais ajustement des contacts, retrait, courbes d'effort, finition des surfaces et comportement en assemblage doivent être requalifiés dans le cadre d'une modification technique maîtrisée.
Décidez selon le clavier monté et le coût global du programme
Commencez par le procédé qui franchit les critères de géométrie, de contacts, de finition et de durée de vie avec le moins de risque commercial. Comparez ensuite le coût des claviers finis et acceptés, pas celui des seules moulées brutes. Pour une demande faible ou fluctuante, si les reprises restent gérables, la compression constitue une option solide. Dans un programme stable, l'injection peut rentabiliser son surcoût d'outillage si l'automatisation LSR validée procure suffisamment d'économies.
Pour découvrir les variantes de composants et le périmètre technique d'un clavier sur mesure, consultez la page JASPER consacrée aux claviers en silicone. Pour obtenir une comparaison des procédés appliquée à votre pièce, envoyez votre plan avec la géométrie, les fichiers des caractères, les contacts et appuis de carte, les objectifs d'effort et de course, les conditions de nettoyage, la révision du plan et les quantités prévues.
Transmettez le plan, l’empilement et les conditions d’usage
L’équipe d’ingénierie JASPER examinera les interfaces, les risques ouverts et les preuves nécessaires au chiffrage.