HMIパネルにロータリーエンコーダを組み込む際は、担当範囲を明確にすることが重要です。装置メーカー(OEM)はつまみの操作仕様、エンコーダの供給元は部品の定格と制約を定めます。前面モジュールの組立サプライヤーは、合意した供給範囲における取付け、シール、配線接続、検査の承認済み仕様に責任を持ちます。1回転24パルス(24 PPR)、24クリック位置のメニューつまみなら、試作段階の目標として1クリックにつき画面表示を1ステップ変更し、実装サンプルで時計回り100クリック、反時計回り100クリックを操作して、取りこぼし・余分な変化をともにゼロとする方法が考えられます。
つまみはディスプレイの隣に機械的な集中荷重を加えると同時に、パルス信号を発生する入力部品です。ピン配列が正しいだけでは、組み込んだ状態での動作は保証できません。
操作仕様と組立品の供給境界を先に決める
最初に決めるべきことは、1回の回転操作や押込み操作で何を実行するかです。クリック位置(デテント)は操作者が感じる機械的な節度位置で、パルスは採用エンコーダの仕様で定義される電気的な事象です。両者は同じ単位ではありません。HMIソフトウェアでは、複数の生の信号遷移を1つのメニュー移動にまとめたり、粗送りを加速したり、操作無効時の押込みを無視したりできます。
部品を購入する前に、次の動作を文書化します。
- 時計回り・反時計回りに回す: どの表示値をどちらに、いくつずつ変更するか、上下限でどう動くか、加速操作を許すかを決めます。
- 押込み機能がある場合に軸を押す: 決定・実行・選択の機能を割り当て、押込みによって選択中の数値も変わるかを明記します。
- タッチ操作とつまみ操作を同時に行う: どちらに入力の優先権があるか、回転中に画面に触れたときどう処理するかを定めます。
- 再起動・再接続する: 初期選択位置、有効・無効状態、入力の断線やノイズ発生時の挙動を決めます。
メニュー操作は安全機能ではありません。非常停止や安全インターロックは、OEMが承認した装置の安全制御構成で扱います。
筐体に取り付ける前面ユニットでは、供給範囲を部品単位で明らかにします。外から見えるつまみと前面、ベゼルまたは支持部材、ディスプレイ、エンコーダ、プリント基板(PCB)、ハーネス、コネクタ、シール、締結部品が対象です。「部品を納入する」「組み付けて納入する」「電気検査まで実施する」は、それぞれ異なる納入状態です。
軸と前面パネルの機械インターフェースを図面で確定する
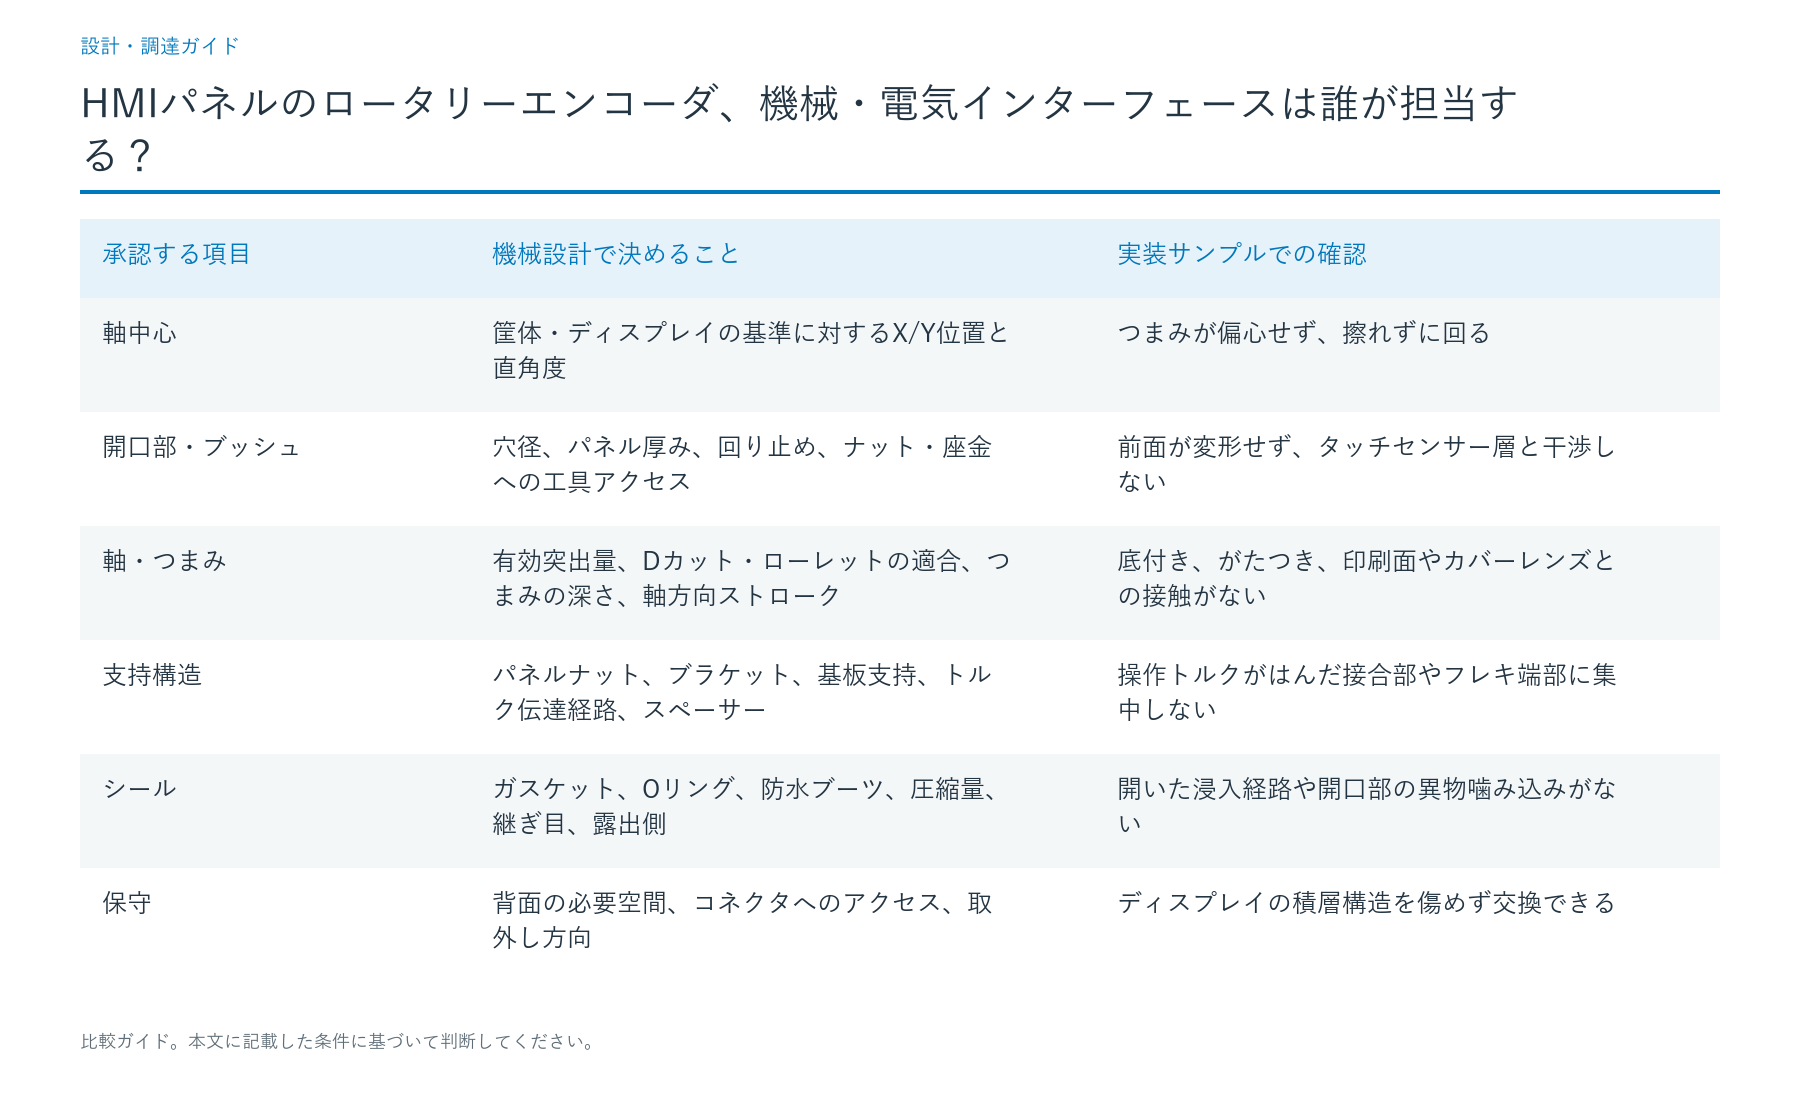
エンコーダの取付けでは、完成した前面表面からエンコーダの取付基準面、軸中心、つまみ、基板またはブラケットまで、寸法基準を一貫させる必要があります。量産用ガスケットを圧縮し、装置筐体を規定どおり締結した後でも、軸を支障なく操作できなければなりません。
| 承認する項目 | 機械設計で決めること | 実装サンプルでの確認 |
|---|---|---|
| 軸中心 | 筐体・ディスプレイの基準に対するX/Y位置と直角度 | つまみが偏心せず、擦れずに回る |
| 開口部・ブッシュ | 穴径、パネル厚み、回り止め、ナット・座金への工具アクセス | 前面が変形せず、タッチセンサー層と干渉しない |
| 軸・つまみ | 有効突出量、Dカット・ローレットの適合、つまみの深さ、軸方向ストローク | 底付き、がたつき、印刷面やカバーレンズとの接触がない |
| 支持構造 | パネルナット、ブラケット、基板支持、トルク伝達経路、スペーサー | 操作トルクがはんだ接合部やフレキ端部に集中しない |
| シール | ガスケット、Oリング、防水ブーツ、圧縮量、継ぎ目、露出側 | 開いた浸入経路や開口部の異物噛み込みがない |
| 保守 | 背面の必要空間、コネクタへのアクセス、取外し方向 | ディスプレイの積層構造を傷めず交換できる |
PCBの端子だけで保持したエンコーダは電気的には動いても、つまみに加わる横荷重やねじり荷重を基板が受けるおそれがあります。操作荷重が大きい場合は、承認されたパネル固定ブッシュまたは専用支持部を設け、基板のひずみを確認します。パネルナット、ブラケット、接着剤のいずれも、それだけで環境シール性能が得られるわけではありません。
寸法公差の積上げ計算: 軸の有効突出量は、選定部品の定義された取付基準からの使用可能軸長から、つまみのかみ合い基準までに消費される各寸法を差し引いて求めます。パネル厚、座金、圧縮後のガスケット厚、つまみのくぼみ、押込みストロークを含め、突出量が最短・最長となる最悪条件を評価します。異なる基準から測った公称寸法を単純に引いたり、軸全長を露出長とみなしたりしてはいけません。
エンコーダの開口部と締結による面圧は、タッチセンサーの有効領域やディスプレイの接着部から離します。硬質カバーガラスは、一般に現場で穴を追加するための基材ではありません。回転軸をカバー面に貫通させる設計なら、カバーレンズ、裏打ち、印刷、シール、加工治具を含めて別途正式に承認された構造が必要です。現場改造で済ませるものではありません。
電気インターフェースは配線数でなく信号仕様で定める
接点式のインクリメンタル型直交位相エンコーダでは、一般的な3端子回路でAとBが位相の異なる出力、Cが共通リターンです。押込み用モーメンタリスイッチを備える場合、その接点対は別になります。端子名やピンの並びは全シリーズ共通ではないため、採用する型式の実際の端子を図面に記載します。
入力電圧、接点定格または出力論理形式、プルアップ回路、フィルター、コネクタのピン割当て、リターン経路、想定する最大回転速度を記録します。接点出力には適切な信号整形とチャタリング除去が必要です。能動型の電子エンコーダは電源を要する場合があり、出力回路の条件も異なります。5 Vの回路例を、3.3 V専用コントローラーへ互換性確認なしで接続してはいけません。
| 信号・インターフェース | 担当範囲 | 電気的な確認 |
|---|---|---|
| A・B | エンコーダのデータシートが位相を定義し、基板・ホスト担当が適合入力を設計する | 両方向に回し、2相を同時に記録する |
| 共通線・リターン | 回路担当が基準電位と電流経路を定義する | 負荷状態で極性、導通、基準電位を確認する |
| 押込みスイッチ(採用時) | 部品供給元が接点を規定し、アプリ担当が機能を割り当てる | 押す・離す動作で不要な回転イベントが出ないことを確認する |
| 入力信号整形 | 電子回路・ファームウェア担当がプルアップ、フィルター、デコードを選ぶ | 必要速度で不正な状態遷移や有効イベントの取りこぼしがない |
| ハーネス・コネクタ | 前面モジュール側がケーブルとコネクタ、OEMが相手側を定義する | ピン間導通と、ストレインリリーフ付き実装配線を確認する |
| 筐体・静電気放電(ESD) | OEMが装置の接地・ボンディングを定義し、組立側が供給モジュール内の経路を構成する | 指定ESD計画で実装状態の装置を試験する |
デコーダはA/B両相のグレイコードで許される遷移を受け付け、2ビットが同時に飛ぶ不可能な変化を検出・棄却するようにします。チャタリングをすべて意図した回転として数えてはいけません。方向判定は必ず操作者が前面から見た時計回り・反時計回りで確認します。軸を反対側から見たり、A/Bを入れ替えたり、ソフト設定を変えたりすると方向は逆転し得ます。
PPRは画面の移動ステップ数とも一致しません。一般的なx1、x2、x4の直交位相デコードでは、24 PPRのエンコーダから、採用する計数方式に応じて1回転当たり24、48、96の生カウントが得られます。一方、24クリック仕様のつまみで感じる節度は1回転につき24回です。1クリックを1メニューステップにするには、アプリ担当が生カウントを正規化し、実際の節度位置と位相タイミングで両方向の対応を検証する必要があります。「24 PPR/24クリック」という表示だけでは証明になりません。
計算例として、試験回転速度を**30回転/分(rpm)**とすると、24 PPRではA相のパルス周期は毎秒12回、x4では理想的な状態遷移が最大で毎秒48回となります。これは設計時の目安であり、接点チャタリングの実測発生回数ではありません。採用コントローラーには実際のチャタリング、割込み遅延、画面更新負荷を処理できる能力が必要です。フィルター時間は、採用品のデータと実装状態で測った波形から設定し、他の回路のチャタリング除去時間をそのまま流用しないでください。
選択肢の離散値と型式間の組合せ制限を守る
ロータリー入力を比較する際は、接点式インクリメンタル型、非接触インクリメンタル型、用途固有の符号化方式を区別します。接点式は比較的低コストのメニューつまみに適しますが、チャタリング対策が必要です。光学式・磁気式は給電する電子回路を含み、電圧、取付け、使用環境の要求も異なります。方式だけで耐久性が高いと断定せず、承認する個別型式を比較します。
PEC11Rシリーズは、カタログに掲載された選択肢同士に制約があることを示す具体例です。次の値はこのシリーズ固有の公開注文仕様であり、あらゆるエンコーダに共通する選択肢ではありません。
| カタログ項目 | このシリーズで公表されている全選択肢 | 選定時の判断 |
|---|---|---|
| 分解能 | 12、18、24 PPR | 入力帯域と画面ステップへの割当てに合わせる |
| 機械的クリック数 | 0、12、18、24クリック/回転 | デコード倍率と分けて操作感を選ぶ |
| 軸長 | 15、20、25、30 mm | 完成パネルからの突出とつまみのかみ合いを確認する |
| 端子方向コード | 1、2、4 | 1=縦型・側面向き7 mm、2=縦型・側面向き10 mm、4=横型・背面向き |
| 軸形状コード | F、K | F=金属Dカット軸、K=金属ローレット軸(軸長制限あり) |
| 押込みスイッチコード | N、S | N=スイッチなし、S=モーメンタリスイッチ付き |
同シリーズの注文表で認められるクリック数とPPRの組合せは限定されています。0クリックは12、18、24 PPR、12クリックは12、24 PPR、18クリックは18 PPR、24クリックは12、24 PPRです。ローレット軸にはさらに制約があり、スイッチなしの掲載軸長は15、20、30 mm、押込みスイッチ付きは15、20 mmです。一般の軸長一覧に25 mmがあっても、ローレット軸の25 mm品が選べると推測してはいけません。
ここで扱うタッチ画面付きメニューつまみでは、まず24 PPR・24クリックを指定し、軸、取付方法、スイッチを含む正式な承認型式まで確定します。押して選択する機能が必須なら、スイッチ搭載が文書で確認できる構成を選び、つまみとガスケットを組んだ状態で軸方向の動きを確認します。操作感が異なる製品では18クリック・18 PPRが合うこともあります。PPRの大きさだけで優劣は決まりません。
シリーズが変わると組合せも変わります。EC11Eシリーズに公表されている例は9 PPR/18クリック、15 PPR/30クリック、18 PPR/36クリックです。光学式の62Sシリーズには8、12、16、20、24、32 PPRがあります。これらは別シリーズの選択肢であり、PEC11Rの注文コードに追加できるものではありません。採用する正確な型式について、供給状況、信号方式、軸形状、固定方法、製品ライフサイクルを確認してください。
エンコーダ開口部を防水・タッチ構造の変更として扱う
タッチ画面とエンコーダを備えた操作パネルでは、2つの問いを分けます。エンコーダ部品そのものが使用環境に耐えられるか、そして装置筐体に組み込んだ前面全体が必要な侵入保護性能を満たすか、という点です。同じ性能表示ではありません。例えば、参照するPEC11Rシリーズの部品定格はIP40です。近くにガスケットを追加しただけで、その部品が防水仕様になったとはいえません。
筐体のIP目標と試験境界・条件はIEC 60529を参照して設定します。OEMが露出した機械前面にIP65などを要求する場合、軸シール、カバーレンズとベゼルの間のシール、締結部、ケーブル出口、筐体の合わせ面、施工ごとに再現できる圧縮量が整合している必要があります。この数値はOEMプロジェクトが選ぶ目標であり、JASPERの認証やエンコーダ部品の保証値ではありません。適切な軸シールが選定部品にない場合、保護領域を設計し直すか、環境インターフェースが文書化された別のエンコーダを選びます。
清掃液は軸に沿って毛細管現象で浸入したり、盛り上がったつまみの周囲にたまったりします。取付方向、液の接触時間、拭き取り方向、薬液適合性、清掃後の操作感を確認します。防水ブーツや前面シールで浸入経路を改善できても、クリック感、押込み量、長期的な交換性が変わることがあります。シールを装着した後に、機械・電気の両面を再確認してください。
静電容量式ディスプレイの近くでは電気的な影響にも注意します。配置が許す範囲で、A/B配線をディスプレイ、バックライト、大電流のノイズ源から離し、シールドと筐体へのボンディング方法を装置境界で定義します。実装品はOEMのESDおよび電磁両立性(EMC)計画に従って適格性を確認します。IEC 61000-4-2:2025はESDイミュニティ試験の方法を規定するもので、製品要件がないのに共通の放電試験レベルを保証できる根拠ではありません。
調達に出す前にインターフェースの責任者を決める
この種の回転操作部には、通常、装置OEM、エンコーダ供給元、HMI組立サプライヤー、電子回路・ファームウェア担当の4者が関係します。同じ企業が複数の役割を兼ねる場合でも、各項目に最終承認者を1人または1組織定めます。空欄のままだと試作の後半で責任の所在が問題になります。
| インターフェース・証跡 | 主担当 | 協力者と承認範囲 |
|---|---|---|
| 操作内容、回転方向、ステップ量、フォーカス | OEMのHMIアプリ担当 | 1クリックの意味と操作無効時の動作を承認 |
| エンコーダ品番、定格、端子、軸図面 | 選定エンコーダ供給元・購買担当 | 正確なシリーズデータと代替品の承認 |
| 前面印刷、穴、支持材、つまみクリアランス、取付け | 合意範囲内のHMI前面組立担当 | 寸法積上げ図と取付け確認サンプルを承認 |
| 納入モジュールのシール | 合意範囲内の前面組立担当 | OEMが相手側筐体を用意し、最終IP目標を決める |
| PCB入力整形と内部ハーネス | 指名された電子回路・ハーネス担当 | 回路図、ピン割当て、フィルター設定、検査治具の記録 |
| アプリのデコードと画面応答 | OEMのソフトウェア担当 | ファームウェア設定とUI受入れ動作を承認 |
| 筐体ボンディング、最終EMC、安全機能 | 装置OEM・システム担当 | 完成装置の試験強度と判定基準を定義 |
| 受入検査と初品の証跡 | 供給元の品質部門とOEM承認者 | 改訂、トレーサビリティ、逸脱、署名を管理 |
JASPERが関連するのは、前面モジュールの機械・電気的な引渡しです。ベゼルまたは支持材、ディスプレイと入力部の配置、シール、締結、背面組立、および合意したコネクタと検査が該当します。選定エンコーダをJASPERが製造する、あるいはPLCロジックを担当すると自動的に解釈してはいけません。筐体へ組み込む操作前面の引渡しには、前面パネルHMIアセンブリの案内が適しています。別のPLCデータリンクまで含む場合は、PLCとHMIのハードウェア接続ガイドでその上位の境界を確認できます。
六つの試験ゲートで設計を承認する
初回図面レビューから量産相当サンプルまで、次の順で確認します。各段階に入力、観察結果、合否判断、記録する成果物が必要です。部品の仕様書だけで工程を飛ばすことはできません。
| ゲート | 入力・実施する確認 | 合格判断と成果物 |
|---|---|---|
| 1. 操作要件 | メニュー割当て、方向、押込み、タッチの優先状態 | 署名済み操作マトリクスとUI受入試験手順 |
| 2. 部品選定 | 完全品番、電圧・接点方式、PPR、クリック数、軸図面 | 承認されたBOM品目とピン対応表 |
| 3. 組付け | 筐体CAD、パネル寸法積上げ、ガスケット圧縮、背面空間 | 実装品を自由に回して押せること、署名済み機械図面 |
| 4. 電気信号 | PCB・コネクタ部でオシロスコープまたはロジックアナライザーを用い両方向を測定 | 正しいA/B系列・信号レベルで不明な遷移がないこと、波形記録 |
| 5. 操作連携 | 量産相当ファームウェア、タッチ有効、画面点灯 | 規定のクリック・画面ステップ対応でタッチや押込みとの競合がないこと、試験ログ |
| 6. 使用環境 | 実装筐体と清掃・振動・ESD・防塵防水試験計画 | 指定された条件で機能・浸入不良がないこと、OEMの証跡と承認 |
ゲート3で不合格なら軸基準と取付荷重、ゲート4なら電気波形を見直します。ゲート5で信号波形が正常なのに不具合がある場合は、デコード処理とUIへの割当てを確認します。
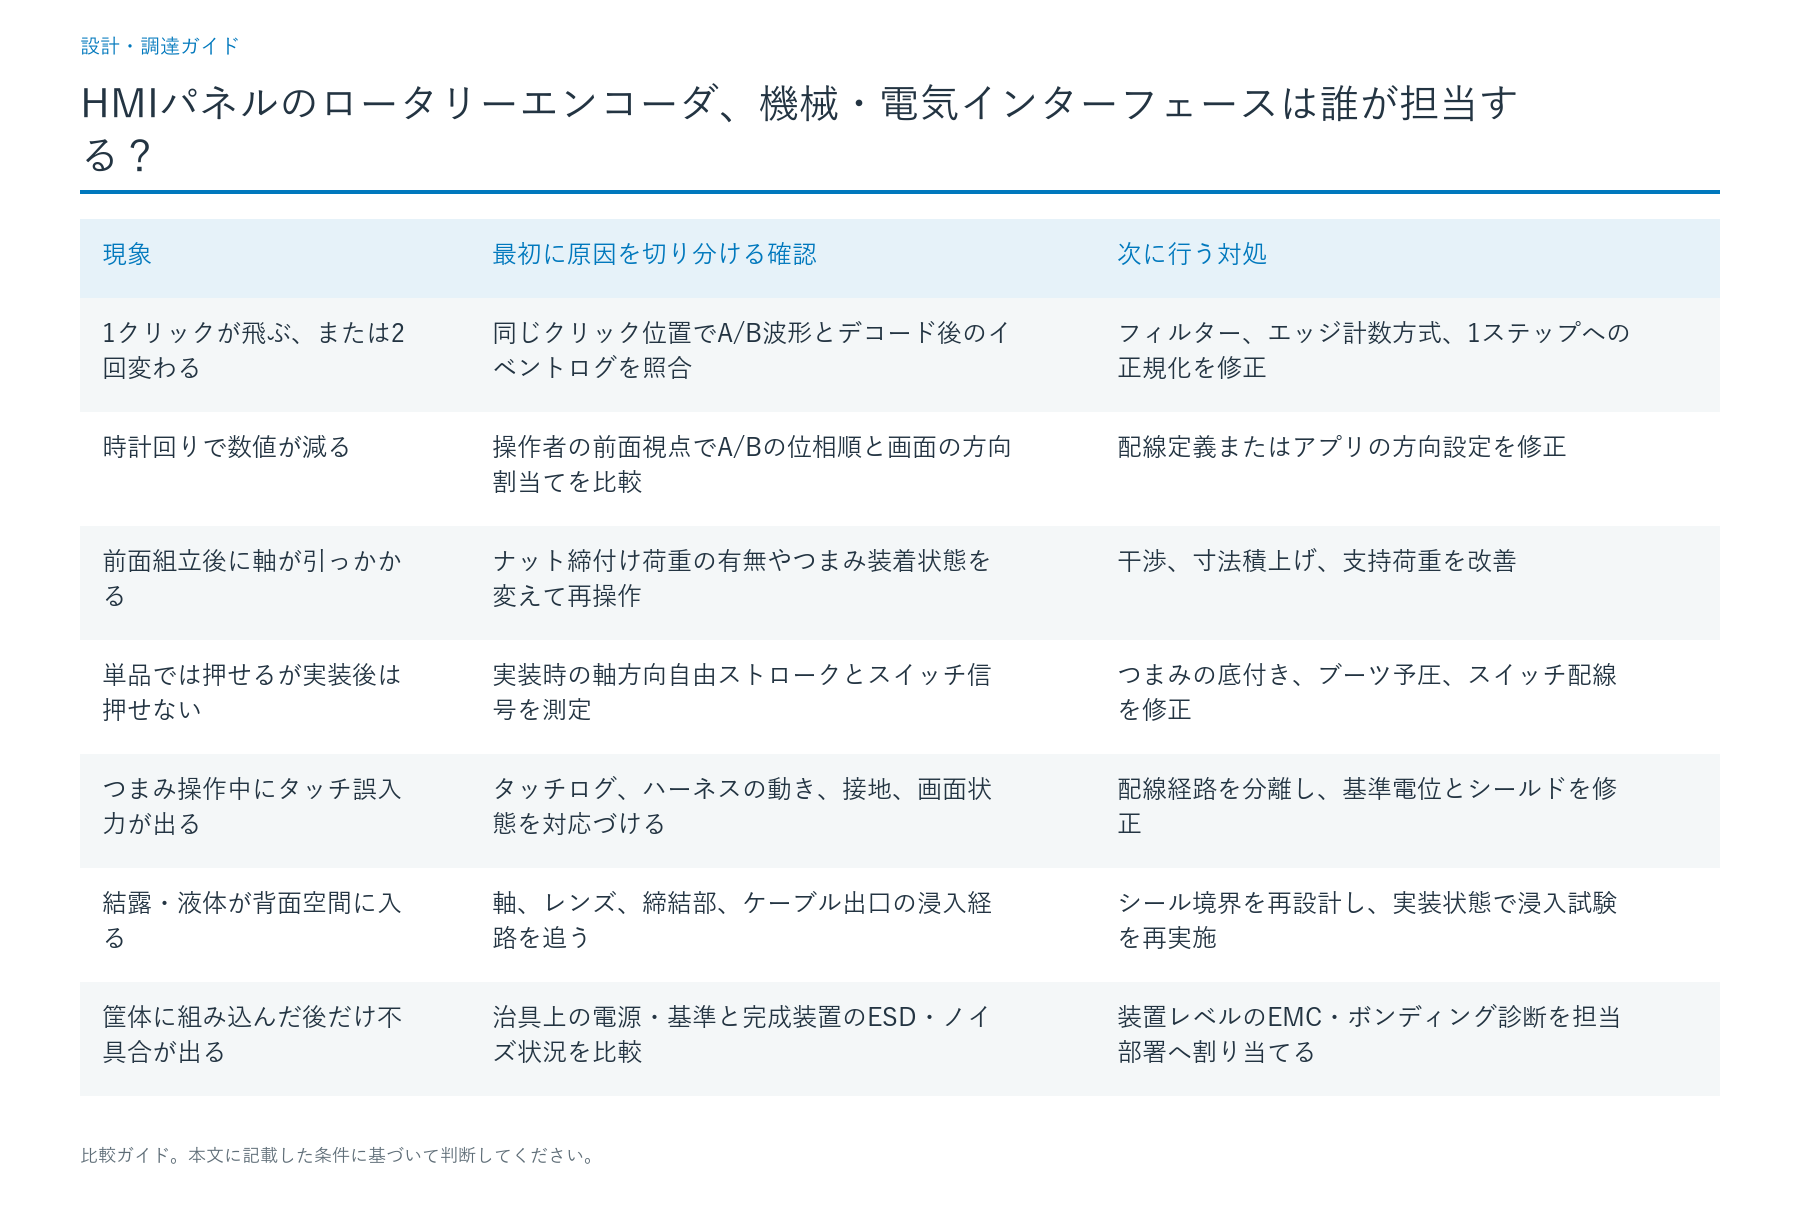
不具合は最初に現れる層で切り分ける
| 現象 | 最初に原因を切り分ける確認 | 次に行う対処 |
|---|---|---|
| 1クリックが飛ぶ、または2回変わる | 同じクリック位置でA/B波形とデコード後のイベントログを照合 | フィルター、エッジ計数方式、1ステップへの正規化を修正 |
| 時計回りで数値が減る | 操作者の前面視点でA/Bの位相順と画面の方向割当てを比較 | 配線定義またはアプリの方向設定を修正 |
| 前面組立後に軸が引っかかる | ナット締付け荷重の有無やつまみ装着状態を変えて再操作 | 干渉、寸法積上げ、支持荷重を改善 |
| 単品では押せるが実装後は押せない | 実装時の軸方向自由ストロークとスイッチ信号を測定 | つまみの底付き、ブーツ予圧、スイッチ配線を修正 |
| つまみ操作中にタッチ誤入力が出る | タッチログ、ハーネスの動き、接地、画面状態を対応づける | 配線経路を分離し、基準電位とシールドを修正 |
| 結露・液体が背面空間に入る | 軸、レンズ、締結部、ケーブル出口の浸入経路を追う | シール境界を再設計し、実装状態で浸入試験を再実施 |
| 筐体に組み込んだ後だけ不具合が出る | 治具上の電源・基準と完成装置のESD・ノイズ状況を比較 | 装置レベルのEMC・ボンディング診断を担当部署へ割り当てる |
出荷前の導通検査に合格しても、装置内でのケーブル配置や軸シールは証明できません。どの状態で誰が検査したかを必ず残します。
受入記録では仕様値と測定結果を分ける
以下は、接点式24 PPR・24クリックのメニュー用エンコーダを選び、必要な手動最高回転速度を30 rpmとする装置プロジェクトに向けた試作受入計画の例です。実施済み試験の結果でも、規格が義務づける限度値でも、あらゆる製品に適用できる保証でもありません。実際の使用条件に合わせて変更してください。
| 記録項目 | 方法と実装状態 | 提案する受入基準 |
|---|---|---|
| 構成 | 正式品番、BOM改訂、基板・ファームウェア版数、穴加工図を記録 | 承認された図面一式と改訂がすべて一致する |
| つまみへのアクセス | ガスケット・カバー・筐体を完全に締結して回す、押す、離す | 干渉・引っかかりがなく、スイッチが押しっぱなしにならない |
| 回転応答 | 最大30 rpmで時計回り100クリック、続けて反時計回り100クリックを個別に操作し、入力と画面を記録 | 各方向100回の正しい変化、取りこぼし0回、余分な変化0回 |
| 方向と端点 | 両方向にメニューを操作し、許容上限・下限まで確認 | 前面視点の方向と端点の動きが署名済みUIマップに合致する |
| 押込み選択 | 実装した状態で100回の押す・離す操作を独立して実施 | 意図した動作が正確に100回、不要な回転変化がない |
| 電気波形 | 画面動作中、ホスト入力でA/B、共通線、任意の押込み信号を記録 | 部品の論理定格内で安定してデコードし、不正な遷移を受理しない |
| タッチとの同時使用 | つまみを回す・押す間に承認されたタッチ操作を実施 | 定義された入力だけが反応し、誤指令がない |
| シール・EMC | OEM指定手順で実装完成品を試験 | 文書化された合否条件を満たし、試験レベルと構成を報告する |
| 引渡し | ピン割当て、ハーネス固定、識別表示、梱包、交換性を確認 | 署名済みサンプル、検査証跡、取付説明書が揃う |
サンプルID、日付、周囲環境、速度、回転方向ごとの結果、波形ID、ファームウェア・筐体の改訂、検査担当者、再試験状況を記録します。この100クリック試験は寿命定格ではありません。耐久性の適格性評価には、別途、実使用の負荷プロファイルに基づく試験が必要です。
HMI組立チームへ一式のインターフェース資料を渡す
製造可能な引渡しには、操作部の図面と具体的なエンコーダ型式の両方が必要です。「一般的な回転つまみを付けたい」だけでは条件が決まりません。筐体穴と寸法基準、組立寸法積上げ、つまみ・軸の許容範囲、ガスケットと締結部品、ディスプレイ・タッチセンサーの干渉禁止範囲、背面奥行き、コネクタとハーネス、A/B・押込み信号のピン対応、電源・論理条件、接地・シールド、使用環境、承認済み受入マトリクスを含めます。エンコーダの調達担当と前面モジュールの組立担当は、別々に明記します。
見積りと試作協議には、BOM、年間予定数量、試作数量、プロジェクトの節目、金型・治具とサンプルの承認予定、試験ごとの担当組織も追加します。実装図面をレビューすることで、JASPERが承認済みのHMI前面として組み込める範囲と、部品供給元または装置OEMに残る作業を判断できます。
よくある質問
HMIパネルにエンコーダを取り付ける穴は、誰が責任を持って設計しますか?
納入前面ユニットの機械設計担当が、開口部、位置決め基準、ブッシュとの取合い、ナットの作業空間、寸法公差の積上げを管理します。エンコーダ供給元は軸と取付形状を規定し、装置OEMは相手側筐体と取付条件を提示します。最終穴加工を別の組織が行うなら、その引渡し条件を承認図面に明記します。
24 PPRなら、1回転で画面が24ステップ動きますか?
自動的には決まりません。24 PPRでは、x1、x2、x4の直交位相デコードによって1回転当たり24、48、96の生カウントとなる場合があります。機械的なクリック数は別仕様です。HMIソフト担当が1操作ステップを定義し、実装した装置で両方向のクリックと画面変化の対応を確認します。
IP40のエンコーダを使って、HMIパネル全体をIP65にできますか?
部品を追加するだけではできません。IP40は参照シリーズの部品定格で、IP65はOEMが設定する場合の筐体側の目標です。軸貫通部、ガスケット、カバー、締結部、筐体の合わせ面、ケーブル出口を合わせて試験可能な保護境界にする必要があります。部品のIPを流用せず、全体構成に対応したIEC 60529の試験計画で判断します。
エンコーダはPCBに固定すべきですか、それとも前面パネルに固定すべきですか?
操作荷重と採用部品の取付条件で支持方法を選びます。PCB端子だけに荷重を任せると、はんだ接合部に力が加わる可能性があります。前面ブッシュや別ブラケットで構造体へ荷重を逃がせますが、トルク上限、軸位置、シール圧縮量、基板とのすき間を満たす必要があります。量産相当サンプルを完全に締結して検証します。
A/B相のプルアップとチャタリング除去は誰が設計しますか?
電子回路担当が入力回路を、ファームウェア担当がデコード方式とフィルター動作を指定します。許容電圧・電流は選定したエンコーダの接点式・能動出力式の仕様によって決まります。画面とつまみを動かしながらホスト入力の両相を記録し、最終ソフトウェアが意図したステップだけを出すことを確認します。
押込み式エンコーダで安全停止ボタンを代用できますか?
できません。通常の押込みスイッチは操作指令用の入力であり、安全定格を持つ停止装置とは限りません。安全に関わる動作は、OEMの機械リスクアセスメントと承認済み安全制御構成で定義します。HMI組立側では接点と画面応答を指定するにとどめ、保護機能が成立すると主張しないでください。
量産見積りを依頼する前に必要な図面と試験情報は何ですか?
前面・筐体図面、寸法公差、エンコーダの正確な品番、つまみ形状、部品表、ピン対応、ハーネス・コネクタ、取付けとシール方式、サンプル範囲、年間数量、予定日程を送ります。責任分担表に加え、組付け、信号、1クリック1ステップ、タッチとの共存、環境についての予定試験を示せば、曖昧な一括作業ではなく明確な納入範囲で見積りできます。
エンコーダを含めて図面レビューを依頼する
エンコーダ、ディスプレイ、前面を一体の実装モジュールとして納入できるか判断する段階では、組立図、BOM、軸とパネルの取合い、電気ピン割当て、供給責任表、試作・試験範囲、年間需要、工程の節目を添えて図面を送信してください。目的は機械・電気インターフェースの承認済み引渡しを実現することです。エンコーダ製造や装置制御の受託まで自動的に含まれるわけではありません。
図面、積層構成、使用条件をご提示ください
JASPERの技術担当が、インターフェース、未解決リスク、見積りに必要な検証項目を確認します。