Die Integration eines Drehgebers in ein HMI-Panel gelingt, wenn die Rollen eindeutig verteilt sind: Der Maschinenhersteller (OEM) legt die Bedienfunktion fest, der Drehgeberlieferant spezifiziert die Grenzen des Bauteils, und der Integrator des Bedienfrontmoduls verantwortet innerhalb seines vereinbarten Lieferumfangs die freigegebene Befestigung, Abdichtung, Verdrahtung und Prüfung. Für einen Menüknopf mit 24 Impulsen pro Umdrehung (PPR) und 24 Raststellungen ist eine Anzeigeänderung je Rastschritt ein sinnvoller Prototyp-Zielwert. An einem montierten Muster sollen bei 100 Rastschritten im Uhrzeigersinn und 100 gegen den Uhrzeigersinn weder Schritte fehlen noch zusätzliche Änderungen auftreten.
Der Knopf ist zugleich eine punktuelle mechanische Belastung neben dem Display und ein elektrischer Impulsgeber. Ein richtiger Anschlussplan allein beweist nicht, dass die montierte Einheit funktioniert.
Bedienablauf und Grenze des Lieferumfangs zuerst klären
Am Anfang steht die Frage, was eine Drehung beziehungsweise ein Druck auslösen soll. Eine Raststellung ist der fühlbare mechanische Klick; ein Impuls ist ein vom gewählten Drehgeber definiertes elektrisches Ereignis. Beides ist nicht gleichzusetzen. Die HMI-Anwendung kann mehrere Rohzustandswechsel zu einem Menüschritt zusammenfassen, schnelle Drehungen stärker gewichten oder Tastendrücke bei gesperrter Bedienung ignorieren.
Vor der Bauteilbeschaffung sind diese Bedienhandlungen festzulegen:
- Im oder gegen den Uhrzeigersinn drehen: Welcher Anzeigewert ändert sich in welcher Richtung und Schrittweite? Wo liegen die Endanschläge, und ist eine Beschleunigung erlaubt?
- Welle drücken, sofern eine Druckfunktion vorhanden ist: Bestätigen, Öffnen oder Auswählen zuordnen und festlegen, ob der Druck auch den markierten Wert ändern darf.
- Touchscreen und Knopf gleichzeitig bedienen: Festlegen, welche Eingabe den Fokus hat und was geschieht, wenn während des Drehens das Display berührt wird.
- Neustart oder erneute Verbindung: Anfangsauswahl, Freigabezustand und Verhalten bei abgezogenem beziehungsweise gestörtem Eingang definieren.
Die Menünavigation ist keine Sicherheitsfunktion. Not-Halt und Schutzeinrichtungen bleiben Teil der vom OEM freigegebenen Sicherheitsarchitektur.
Bei einer in ein Gehäuse eingebauten Bedienfront muss die Liefergrenze bis zum einzelnen Teil definiert sein: sichtbarer Knopf und Frontfläche, Rahmen beziehungsweise Träger, Display, Drehgeber, Leiterplatte, Kabelbaum, Steckverbinder, Dichtung und Befestigungselemente. „Geliefert“, „montiert“ und „elektrisch geprüft“ sind drei unterschiedliche Lieferzustände.
Mechanische Schnittstelle mit vollständiger Wellen- und Frontzeichnung festlegen
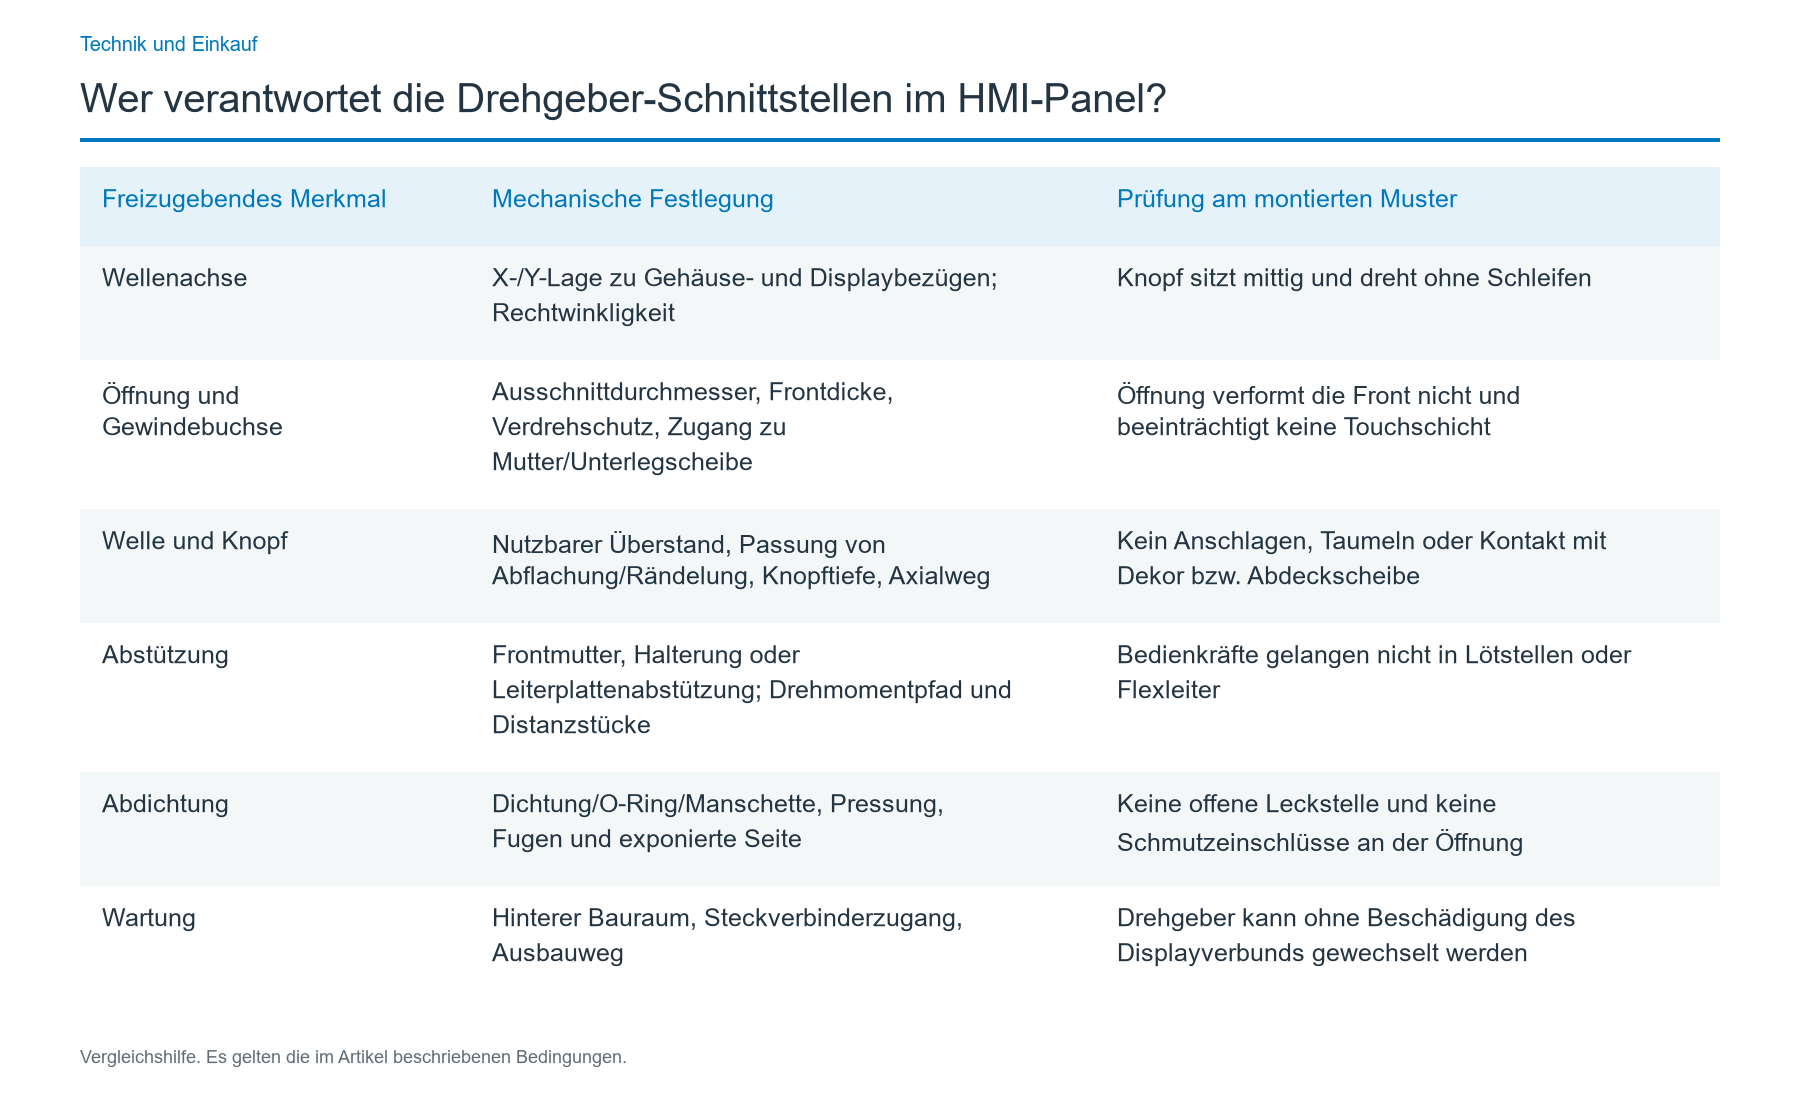
Für die Drehgebermontage ist eine durchgehende Bezugskette von der fertigen Frontoberfläche bis zur Montagefläche des Gebers, zur Wellenachse, zum Knopf und zur Leiterplatte beziehungsweise Halterung erforderlich. Die Welle muss sich auch nach dem Zusammendrücken der Seriendichtung und dem Anziehen des Gerätegehäuses bedienen lassen.
| Freizugebendes Merkmal | Mechanische Festlegung | Prüfung am montierten Muster |
|---|---|---|
| Wellenachse | X-/Y-Lage zu Gehäuse- und Displaybezügen; Rechtwinkligkeit | Knopf sitzt mittig und dreht ohne Schleifen |
| Öffnung und Gewindebuchse | Ausschnittdurchmesser, Frontdicke, Verdrehschutz, Zugang zu Mutter/Unterlegscheibe | Öffnung verformt die Front nicht und beeinträchtigt keine Touchschicht |
| Welle und Knopf | Nutzbarer Überstand, Passung von Abflachung/Rändelung, Knopftiefe, Axialweg | Kein Anschlagen, Taumeln oder Kontakt mit Dekor bzw. Abdeckscheibe |
| Abstützung | Frontmutter, Halterung oder Leiterplattenabstützung; Drehmomentpfad und Distanzstücke | Bedienkräfte gelangen nicht in Lötstellen oder Flexleiter |
| Abdichtung | Dichtung/O-Ring/Manschette, Pressung, Fugen und exponierte Seite | Keine offene Leckstelle und keine Schmutzeinschlüsse an der Öffnung |
| Wartung | Hinterer Bauraum, Steckverbinderzugang, Ausbauweg | Drehgeber kann ohne Beschädigung des Displayverbunds gewechselt werden |
Ein ausschließlich über Leiterplattenkontakte befestigter Drehgeber kann elektrisch funktionieren und dennoch Radial- und Torsionskräfte des Knopfes in die Platine einleiten. Bei relevanten Bedienkräften sind eine freigegebene Frontbuchse oder eine eigene Abstützung und eine Kontrolle der Leiterplattenbeanspruchung nötig. Weder eine Frontmutter noch eine Halterung oder Klebstoff bedeuten automatisch Umweltdichtheit.
Maßkettenrechnung: Der Wellenüberstand ergibt sich aus der nutzbaren Wellenlänge des gewählten Bauteils ab dessen definiertem Montagebezug, abzüglich aller Maße bis zur Eingriffsebene im Knopf. Sowohl die kürzeste als auch die längste ungünstigste Maßkette berücksichtigen: Frontdicke, Scheiben, komprimierte Dichtung, Knopfvertiefung und axialen Druckhub. Nennmaße aus unterschiedlichen Zeichnungsbezügen dürfen nicht einfach voneinander abgezogen werden; die gesamte Wellenlänge ist nicht mit dem freien Überstand gleichzusetzen.
Ausschnitt und Schraubenvorspannung sind vom aktiven Touchsensorbereich und den Displayverklebungen fernzuhalten. Eine starre Glasabdeckung ist standardmäßig kein geeignetes Material zum nachträglichen Bohren. Wenn die Drehachse durch die Abdeckung führen soll, benötigen Deckscheibe, Hinterbau, Druckbild, Abdichtung und Werkzeuge eine eigenständig freigegebene Konstruktion statt einer Änderung vor Ort.
Elektrische Schnittstelle über Signale statt nur über Adern definieren
Bei einem kontaktgebenden inkrementellen Quadratur-Drehgeber bilden A und B die phasenversetzten Ausgänge; C ist in einer typischen Dreiklemmen-Schaltung der gemeinsame Rückleiter. Ein optionaler Taster besitzt ein separates Kontaktpaar. Die Zeichnung muss die Klemmen des tatsächlich gewählten Bauteils ausweisen: Kennzeichnungen und Pinreihenfolge sind nicht serienübergreifend genormt.
Zu dokumentieren sind Eingangsspannung, Kontaktbelastbarkeit beziehungsweise Ausgangslogik, Pull-up-Beschaltung, Filter, Steckerbelegung, Rückstrompfad und die höchste vorgesehene Drehgeschwindigkeit. Kontaktgeber brauchen geeignete Signalaufbereitung und Entprellung. Ein aktiver elektronischer Geber benötigt gegebenenfalls Versorgungsspannung und hat andere Vorgaben für seine Ausgangsstufe. Eine beispielhafte 5-V-Schaltung darf nicht ungeprüft an einen ausschließlich für 3,3 V ausgelegten Controller angeschlossen werden.
| Signal/Schnittstelle | Zuständigkeit | Elektrischer Nachweis |
|---|---|---|
| A und B | Datenblatt des Geberlieferanten definiert die Phasen; Leiterplatten-/Geräteverantwortlicher definiert passende Eingänge | Beide Phasen beim Drehen in beide Richtungen aufzeichnen |
| Gemeinsamer Leiter/Rückleiter | Schaltungsverantwortlicher definiert Bezugspotenzial und Strompfad | Polarität, Durchgang und Bezug unter Last prüfen |
| Drucktaster, falls gewählt | Bauteillieferant spezifiziert Kontakte; Anwendungsverantwortlicher ordnet die Funktion zu | Drücken und Loslassen ohne unbeabsichtigte Drehänderung bestätigen |
| Eingangsaufbereitung | Elektronik-/Firmwareverantwortlicher legt Pull-ups, Filterung und Dekodierung fest | Keine unzulässigen Zustandswechsel oder verlorenen gültigen Ereignisse bei geforderter Geschwindigkeit |
| Kabelbaum und Stecker | Vereinbarter Frontmodulumfang definiert Kabel/Stecker; OEM das Gegenstück | Ader-zu-Pin-Prüfung, zugentlastete Verlegung im Einbauzustand |
| Gehäuse und ESD | OEM legt die Geräteverbindung fest; Integrator führt den Pfad im gelieferten Modul aus | Prüfung am eingebauten Gerät nach festgelegtem ESD-Plan |
Der Decoder sollte gültige Gray-Code-Übergänge beider Phasen auswerten und unmögliche Sprünge um zwei Bits kennzeichnen oder verwerfen, statt jedes Prellen als gewollte Drehung zu zählen. Die Richtung ist von vorn aus Sicht der Bedienperson zu prüfen: Betrachtung von der Wellenseite, Vertauschen von A/B oder Anwendungseinstellungen können die Richtung umkehren.
PPR bezeichnet auch nicht die Anzahl der Anzeigeschritte. Mit üblicher x1-, x2- oder x4-Quadraturauswertung kann ein Geber mit 24 PPR je nach Zählkonvention 24, 48 beziehungsweise 96 Rohzählwerte pro Umdrehung liefern. Ein Knopf mit 24 Raststellungen hat weiterhin 24 fühlbare Klicks. Für genau einen Menüschritt je Rastung muss der Softwareverantwortliche die Zählwerte anhand der tatsächlichen Rastpositionen und Phasenzeiten normieren und die Zuordnung prüfen. Die Kennzeichnung 24 PPR/24 Rastungen belegt sie nicht.
Bei einer beispielhaften Prüfgeschwindigkeit von 30 Umdrehungen pro Minute (rpm) ergeben 24 PPR zwölf A-Kanal-Impulsperioden pro Sekunde und bei x4 bis zu 48 ideale Zustandsübergänge je Sekunde. Das ist eine Auslegungsrechnung, keine gemessene Kontaktprellrate. Der Controller muss das tatsächliche Prellen, Interruptlatenzen und die Displaylast bewältigen. Filterzeiten werden aus den Daten des gewählten Gebers und der Wellenform im montierten Zustand abgeleitet, nicht aus einer ungeprüft übernommenen Entprellzeit.
Diskrete Gebervarianten ohne Vermischung der Bestellschlüssel wählen
Sinnvoll ist der Vergleich zwischen kontaktgebenden inkrementellen, berührungslos inkrementellen und anwendungsspezifisch codierten Dreheingaben. Kontaktgeber eignen sich für kostengünstige Menüknöpfe, erfordern aber Prellunterdrückung. Optische oder magnetische Ausführungen besitzen versorgte Elektronik und eigene Anforderungen an Spannung, Einbau und Umwelteinflüsse. Entscheidend sind die Daten des konkret freigegebenen Bauteils, nicht pauschale Haltbarkeitsversprechen.
An der Baureihe PEC11R lässt sich zeigen, dass Katalogoptionen voneinander abhängen. Die folgenden veröffentlichten Bestellmöglichkeiten gelten für diese Baureihe und sind kein allgemeines Drehgeber-Sortiment.
| Katalogmerkmal | Sämtliche veröffentlichten Optionen dieser Baureihe | Auswahlregel |
|---|---|---|
| Auflösung | 12, 18, 24 PPR | Eingangsbandbreite und gewünschte UI-Schrittzuordnung abstimmen |
| Mechanische Rastungen | 0, 12, 18, 24 Rastungen/Umdrehung | Haptik unabhängig vom Dekodierfaktor auswählen |
| Wellenlänge | 15, 20, 25, 30 mm | Überstand der fertigen Front und Knopfeingriff prüfen |
| Codes für Anschlussausrichtung | 1, 2, 4 | 1 = vertikal/seitlich 7 mm; 2 = vertikal/seitlich 10 mm; 4 = horizontal/nach hinten |
| Codes für Wellenform | F, K | F = Metallwelle mit Abflachung; K = gerändelte Metallwelle, mit Längenbeschränkungen |
| Codes für Drucktaster | N, S | N = ohne Taster; S = Momenttaster |
Die zulässigen Rastungs-/PPR-Kombinationen der Bestelltabelle dürfen nicht beliebig erweitert werden: 0 Rastungen mit 12, 18 oder 24 PPR; 12 Rastungen mit 12 oder 24 PPR; 18 Rastungen mit 18 PPR; 24 Rastungen mit 12 oder 24 PPR. Für gerändelte Wellen gelten weitere Kombinationseinschränkungen: ohne Taster sind 15, 20, 30 mm, mit Drucktaster 15, 20 mm aufgeführt. Eine gerändelte 25-mm-Welle darf aus der allgemeinen Wellenlängenliste nicht abgeleitet werden.
Für das betrachtete Touchscreen-Menü mit Drehknopf wird 24 PPR bei 24 Raststellungen vorgesehen. Anschließend sind Welle, Befestigung und Taster als vollständige freigegebene Artikelnummer festzulegen. Wenn Drücken zum Auswählen zwingend ist, muss die gewählte Variante den Taster nachweislich enthalten; der Axialhub ist mit eingebautem Knopf und Dichtung zu prüfen. Für eine andere gewünschte Haptik kann ein 18-Rastungs-Geber mit 18 PPR passen. Eine höhere PPR-Zahl ist nicht automatisch besser.
Andere Kataloge zeigen, warum die Baureihengrenze wichtig ist: Für die Baureihe EC11E sind Kombinationen von 9 PPR/18 Rastungen, 15 PPR/30 Rastungen und 18 PPR/36 Rastungen veröffentlicht. Die optische Baureihe 62S nennt 8, 12, 16, 20, 24 und 32 PPR. Dies sind getrennte baureihenspezifische Listen, keine Zusatzoptionen für den PEC11R-Bestellschlüssel. Verfügbarkeit, Ausgangsart, Wellengeometrie, Befestigung und Produktlebenszyklus sind für die genau gewählte Artikelnummer zu prüfen.
Geberöffnung als Änderung an Abdichtung und Touch-Konstruktion behandeln
Bei einem Bedienpanel mit Touchscreen und Drehgeber sind zwei Fragen getrennt zu beantworten: Hält das Geberbauteil der Umgebung stand, und erfüllt die montierte Bedienfront samt Gerätegehäuse das vorgegebene Schutzziel? Das sind keine austauschbaren Aussagen. Für die betrachtete PEC11R-Baureihe wird beispielsweise IP40 als Bauteileigenschaft angegeben. Eine zusätzliche nahe gelegene Dichtung macht daraus keine wasserdichte Bauteilklassifizierung.
Mit IEC 60529 werden Prüfbedingungen und Schutzgrenze des angestrebten Gehäuse-IP-Grades festgelegt. Ein Ziel wie IP65, falls vom OEM für eine exponierte Maschinenfront gewählt, erfordert zusammenpassende Wellendichtung, Scheiben-/Rahmendichtung, Befestiger, Kabeldurchführung, Gehäuseauflagefläche und reproduzierbare Einbaupressung. Diese Zahl ist ein projektspezifisches Ziel des OEM, keine JASPER-Zertifizierung und keine Eigenschaft des einzelnen Drehgebers. Fehlt dem ausgewählten Geber eine geeignete Wellendichtung, ist entweder der geschützte Bauraum neu zu konzipieren oder ein Geber mit dokumentierter Umweltschnittstelle auszuwählen.
Reinigungsflüssigkeit kann an der Welle entlanglaufen oder sich unter einem erhöhten Knopf sammeln. Prüfen Sie Einbaulage, Einwirkzeit, Wischrichtung, chemische Beständigkeit und Bedienbarkeit nach der Reinigung. Eine Schutzmanschette oder Frontdichtung kann die Leckstrecke verbessern, aber Haptik, Hub oder Wartbarkeit verändern. Nach Montage der Dichtung müssen deshalb mechanische und elektrische Ergebnisse erneut geprüft werden.
Auch die elektrische Wechselwirkung mit einem kapazitiven Display ist zu beachten. A/B-Leitungen sind, soweit das Layout es zulässt, getrennt von störbehafteten Display-, Hintergrundbeleuchtungs- und Hochstrompfaden zu verlegen; Schirmung und Gehäuseanbindung sind an der Geräteschnittstelle festzulegen. Der Zusammenbau ist nach dem ESD-/EMV-Plan des OEM zu qualifizieren. IEC 61000-4-2:2025 beschreibt eine ESD-Störfestigkeitsprüfung, schreibt aber ohne konkrete Produktanforderung keinen pauschalen Entladepegel vor.
Zuständigkeiten vor der Beschaffungsfreigabe zuordnen
Die Bedieneinheit betrifft häufig vier Stellen: Maschinen-OEM, Drehgeberlieferant, HMI-Montagelieferant und Elektronik-/Firmwareverantwortliche. Jede Zeile braucht eine verantwortliche Freigabe, auch wenn ein Unternehmen mehrere Rollen übernimmt. Nicht zugeordnete Aufgaben führen oft erst spät im Prototypenbau zu Konflikten.
| Schnittstelle/Nachweis | Federführende Stelle | Mitwirkung und Freigabegrenze |
|---|---|---|
| Bedienaktion, Drehrichtung, Schrittweite, Fokus | HMI-Anwendungsverantwortlicher des OEM | Genehmigt Klick-Semantik und gesperrte Zustände |
| Drehgeber-Bestellnummer, Nenngrenzen, Pins, Wellenzeichnung | Gewählter Drehgeberlieferant/Beschaffung | Exakte Baureihendaten und freigegebene Alternativen |
| Frontdekor, Ausschnitt, Träger, Knopffreiraum, Montage | HMI-Frontintegrator im vereinbarten Umfang | Gibt Maßkettenzeichnung und Passmuster frei |
| Dichtung am gelieferten Modul | Frontintegrator im vereinbarten Umfang | OEM liefert das Gegen-Gehäuse und bestimmt das finale IP-Ziel |
| Leiterplatteneingänge und interner Kabelbaum | Benannter Elektronik-/Kabelbaumverantwortlicher | Schaltplan, Pinbelegung, Filterwerte und Prüfvorrichtungsnachweise |
| Dekodierung und Displayrückmeldung | OEM-Softwareverantwortlicher | Gibt Firmwareeinstellungen und UI-Abnahmeverhalten frei |
| Gehäuse-Erdung, finale EMV, Sicherheit | Maschinen-OEM/Systemverantwortlicher | Legt Prüfpegel und Bewertung für das fertige Gerät fest |
| Wareneingangsprüfung und Erstmuster-Nachweise | Lieferantenqualität und OEM-Freigabestelle | Änderungen, Rückverfolgbarkeit, Abweichungen und Unterschriften |
JASPERs relevanter Aufgabenbereich ist die physische und elektrische Übergabe des Frontmoduls: Rahmen oder Träger, Zusammenspiel von Display und Eingabe, Dichtungen, Befestigungen, hinterer Aufbau sowie vereinbarte Stecker und Prüfungen. Daraus folgt weder, dass JASPER den gewählten Drehgeber herstellt, noch dass das Unternehmen die SPS-Logik verantwortet. Für eine gehäusemontierte Bedienfront ist die Seite zu HMI-Frontpanel-Baugruppen passend. Besteht zusätzlich eine separate SPS-Datenverbindung, behandelt der Leitfaden zu Hardware-Schnittstellen zwischen SPS und HMI diese übergeordnete Grenze.
Konstruktion über sechs Prüfschritte freigeben
Von der ersten Zeichnungsprüfung bis zum seriennahen Muster empfiehlt sich dieser Ablauf. Jede Stufe hat Eingangsdaten, Prüfbeobachtung, Entscheidung und dokumentiertes Ergebnis. Ein Datenblatt allein ersetzt keine davon.
| Stufe | Eingang und praktische Prüfung | Freigabekriterium und Ergebnis |
|---|---|---|
| 1. Bedienabsicht | Menüzuordnung, Richtung, Knopfdruck und Touch-Fokus-Zustände | Unterschriebene Bedienaktionsmatrix und UI-Abnahmeskript |
| 2. Bauteil | Vollständige Artikelnummer, Spannung/Kontaktart, PPR, Rastungen, Wellenzeichnung | Freigegebener Stücklistenposten und elektrischer Pinplan |
| 3. Passung | Gehäuse-CAD, Front-Maßkette, Dichtungspressung, rückseitiger Bauraum | Montiertes Muster lässt sich frei drehen/drücken; unterschriebene Mechanikzeichnung |
| 4. Signale | Oszilloskop-/Logikanalysatoraufnahme an Platine oder Stecker in beide Richtungen | Gültige A/B-Folge, passende Pegel, keine unerklärten Wechsel; gespeicherte Wellenform |
| 5. Zusammenwirken | Seriennahe Firmware, aktiver Touchscreen, eingeschaltetes Display | Vorgegebene Klick-Schritt-Zuordnung ohne Touch-/Druckkonflikte; Prüfprotokoll |
| 6. Umgebung | Montiertes Gehäuse, Reinigungs-, Vibrations-, ESD- und IP-Prüfpläne | Kein Funktions- oder Dichtheitsfehler unter den festgelegten Bedingungen; OEM-Nachweis und Freigabe |
Fehlschläge in Stufe 3 führen zurück zu Wellenbezügen und Montagekräften, in Stufe 4 zur Signalmessung und in Stufe 5 bei sauberen Signalen zur Dekodierung und UI-Zuordnung.
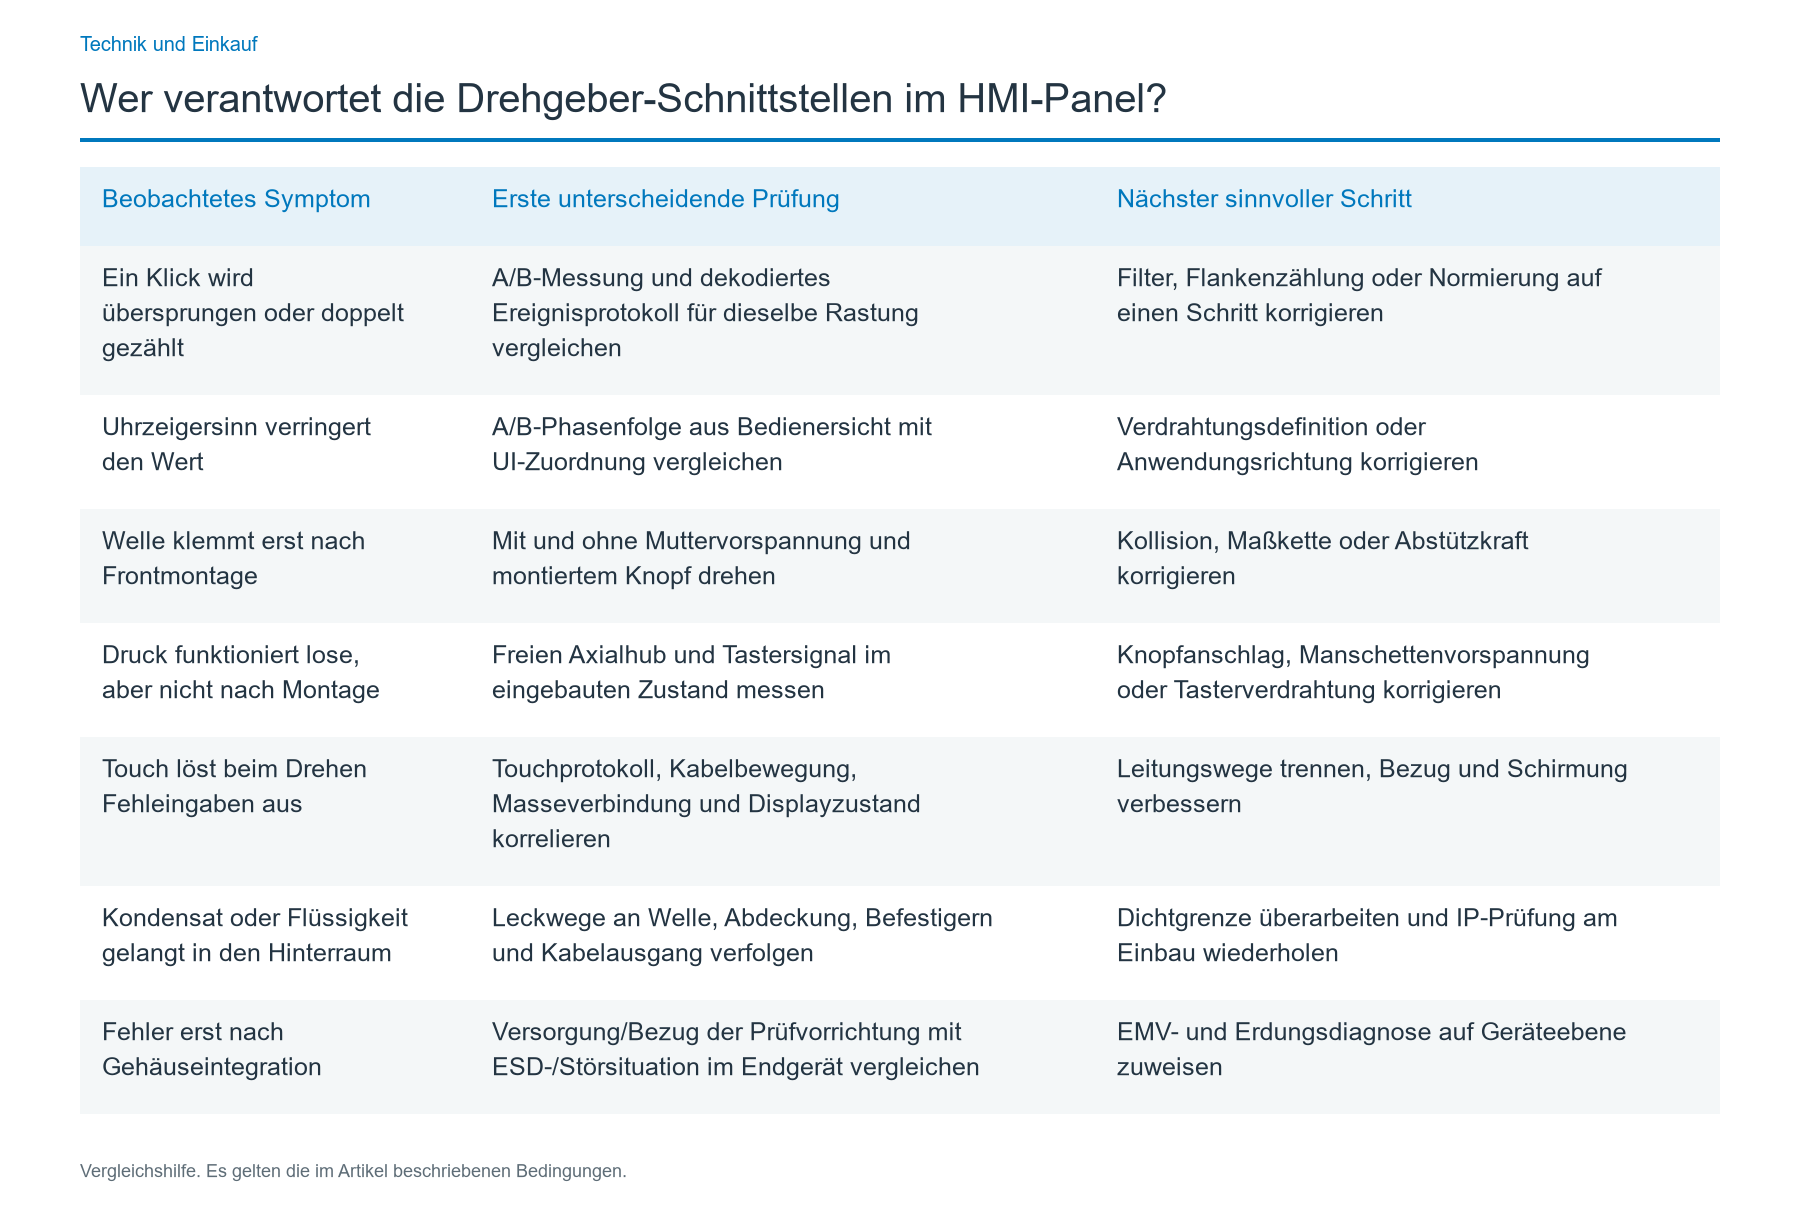
Störungen an der zuerst betroffenen Ebene eingrenzen
| Beobachtetes Symptom | Erste unterscheidende Prüfung | Nächster sinnvoller Schritt |
|---|---|---|
| Ein Klick wird übersprungen oder doppelt gezählt | A/B-Messung und dekodiertes Ereignisprotokoll für dieselbe Rastung vergleichen | Filter, Flankenzählung oder Normierung auf einen Schritt korrigieren |
| Uhrzeigersinn verringert den Wert | A/B-Phasenfolge aus Bedienersicht mit UI-Zuordnung vergleichen | Verdrahtungsdefinition oder Anwendungsrichtung korrigieren |
| Welle klemmt erst nach Frontmontage | Mit und ohne Muttervorspannung und montiertem Knopf drehen | Kollision, Maßkette oder Abstützkraft korrigieren |
| Druck funktioniert lose, aber nicht nach Montage | Freien Axialhub und Tastersignal im eingebauten Zustand messen | Knopfanschlag, Manschettenvorspannung oder Tasterverdrahtung korrigieren |
| Touch löst beim Drehen Fehleingaben aus | Touchprotokoll, Kabelbewegung, Masseverbindung und Displayzustand korrelieren | Leitungswege trennen, Bezug und Schirmung verbessern |
| Kondensat oder Flüssigkeit gelangt in den Hinterraum | Leckwege an Welle, Abdeckung, Befestigern und Kabelausgang verfolgen | Dichtgrenze überarbeiten und IP-Prüfung am Einbau wiederholen |
| Fehler erst nach Gehäuseintegration | Versorgung/Bezug der Prüfvorrichtung mit ESD-/Störsituation im Endgerät vergleichen | EMV- und Erdungsdiagnose auf Geräteebene zuweisen |
Eine erfolgreiche Durchgangsprüfung im Warenausgang beweist weder die Kabelverlegung im Gerät noch die Wellendichtung. Prüfzustand und Verantwortlichen immer festhalten.
Abnahmeprotokoll: Sollvorgaben und Prüfergebnisse trennen
Der folgende beispielhafte Prototyp-Abnahmeplan gilt für das Konzept mit kontaktgebendem Geber, 24 PPR/24 Rastungen, Menüfunktion und einer projektspezifisch geforderten manuellen Höchstgeschwindigkeit von 30 rpm. Es sind vorgeschlagene Projektkriterien, keine bereits durchgeführten Prüfungen, normativen Grenzwerte oder allgemeingültigen Geräteversprechen. Bei anderem Lastprofil sind sie anzupassen.
| Protokollfeld | Verfahren und Einbauzustand | Vorgeschlagenes Abnahmekriterium |
|---|---|---|
| Konfiguration | Genaue Artikelnummer, Stücklistenrevision, Leiterplatten-/Firmwarestand und Ausschnittzeichnung erfassen | Alle Revisionen entsprechen dem freigegebenen Zeichnungssatz |
| Zugänglichkeit des Knopfes | Bei vollständig verschraubtem Gehäuse mit Dichtung und Abdeckung drehen, drücken, loslassen | Kein Schleifen/Klemmen; Taster bleibt nicht betätigt |
| Drehreaktion | Bis 30 rpm 100 einzelne Rastungen rechts, danach 100 links; Eingang und Anzeige erfassen | Je Richtung 100 korrekte Änderungen; 0 fehlende, 0 zusätzliche |
| Richtung und Endwerte | Menü in beide Richtungen bis an zulässige Grenzen bedienen | Richtung aus Frontsicht und Grenzen entsprechen freigegebener UI-Matrix |
| Druckauswahl | Am montierten Geber 100 getrennte Druck-/Loslassvorgänge ausführen | Genau 100 beabsichtigte Aktionen; keine unbeabsichtigte Drehänderung |
| Elektrische Erfassung | A/B, gemeinsamen Leiter und optionalen Taster am Geräteeingang bei laufendem Display aufzeichnen | Stabile Dekodierung im zulässigen Logikbereich; kein ungültiger Sprung wird akzeptiert |
| Gleichzeitige Touchbedienung | Freigegebene Touchgesten während Drehen und Drücken ausführen | Nur die vorgesehene Bedienfunktion reagiert; kein Geisterbefehl |
| Dichtheit und EMV | Vollständigen Einbau nach OEM-Prüfvorgaben testen | Dokumentierte Bestehensgrenzen erfüllt; Prüfpegel und Konfiguration berichten |
| Übergabe | Pinplan, Zugentlastung, Kennzeichnung, Verpackung und Wechselzugang abgleichen | Unterschriebenes Muster, Prüfnachweise, Montageanweisung |
Zu dokumentieren sind Muster-ID, Datum, Umgebung, Geschwindigkeit, Ergebnisse je Drehrichtung, Wellenform-ID, Firmware- und Gehäuserevisionen, Prüfer und Nachprüfstatus. Die vorgeschlagene Prüfung mit 100 Klicks ist keine Lebensdauerangabe; dafür ist eine eigene Prüfung anhand des Einsatzprofils nötig.
Ein einziges Schnittstellenpaket an die HMI-Montage übergeben
Eine fertigungstaugliche Übergabe verbindet die Bedienzeichnung mit einem konkreten Geber-Bestellschlüssel; „irgendein Drehknopf“ reicht nicht. Beizulegen sind Gehäuseausschnitt und Bezugspunkte, Baugruppenmaßkette, Wellen-/Knopfgrenzen, Dichtung und Befestiger, Schutzabstand zu Display und Touchsensor, hintere Einbautiefe, Stecker und Kabelbaum, A/B- und Taster-Pinplan, Versorgungs-/Logikanforderungen, Masse und Schirmung, Umgebungsbedingungen sowie die freigegebene Abnahmematrix. Der Zuständige für die Drehgeberbeschaffung ist getrennt vom Frontmodulintegrator zu benennen.
Für Angebot und Musterbesprechung gehören außerdem Stückliste, voraussichtlicher Jahresbedarf, Prototypenstückzahl, Meilensteine, Werkzeug- und Musterfreigabeplan sowie die Prüfeigner dazu. So zeigt die Prüfung einer Einbauzeichnung, welchen Teil JASPER innerhalb der freigegebenen HMI-Front integrieren kann und welche Arbeiten beim Bauteillieferanten oder Maschinen-OEM bleiben.
Häufige Fragen
Wer verantwortet die Wellenöffnung bei der Integration eines Drehgebers ins HMI-Panel?
Der mechanisch Verantwortliche für die Front sollte Ausschnitt, Lagebezüge, Buchsenschnittstelle, Mutterzugang und Toleranzkette der gelieferten Baugruppe festlegen. Der Drehgeberlieferant spezifiziert Welle und Befestigungsgeometrie; der Maschinen-OEM stellt Gegen-Gehäuse und Montagebedingungen. Fertigt ein anderer Betrieb die Endöffnung, ist diese Übergabe in der freigegebenen Zeichnung zu regeln.
Bedeutet 24 PPR automatisch 24 Anzeigeschritte pro Umdrehung?
Nein. Mit x1-, x2- oder x4-Auswertung können bei 24 PPR 24, 48 oder 96 Rohzählwerte pro Umdrehung entstehen. Mechanische Rastungen sind davon getrennt. Der HMI-Softwareverantwortliche definiert den Bedienerschritt und prüft am montierten Gerät in beiden Drehrichtungen, wie Rastungen und Anzeigenänderungen tatsächlich zusammenhängen.
Kann ein Geber mit IP40 ein HMI-Panel auf IP65 bringen?
Nein. IP40 kennzeichnet die betrachtete Geberbaureihe auf Bauteilebene; IP65 wäre ein vom OEM gewähltes Schutzziel für das Gehäuse. Wellendurchführung, Dichtung, Abdeckung, Befestiger, Gehäuseauflage und Kabelaustritt müssen zusammen eine geprüfte Einbaugrenze bilden. Maßgeblich ist der passende IEC-60529-Prüfplan für die Gesamtanordnung, nicht eine übernommene Bauteilklasse.
Soll der Drehgeber auf der Leiterplatte oder direkt an der Front sitzen?
Die Abstützung richtet sich nach Bedienkräften und Montageanforderungen des gewählten Gebers. Nur über Leiterplattenpins befestigt können Lötstellen Knopfkräften ausgesetzt sein. Eine Frontbuchse oder separate Halterung leitet Last in die Struktur ab, muss aber Drehmomentgrenzen, Wellenlage, Dichtungspressung und Leiterplattenabstände einhalten. Entscheidend ist die Prüfung am vollständig verschraubten seriennahen Muster.
Wer legt Pull-ups und Entprellung für die A/B-Signale fest?
Die Elektronikverantwortlichen spezifizieren den Eingangskreis, die Firmwareverantwortlichen Dekodierung und Filterverhalten. Zulässige Spannung und Strom folgen der Kontakt- beziehungsweise Aktiv-Ausgangsspezifikation des gewählten Gebers. Beide Kanäle am Geräteeingang bei eingeschaltetem Display und bedientem Knopf erfassen und prüfen, ob die fertige Software ausschließlich die gewünschten Schritte meldet.
Ersetzt ein Drehgeber mit Druckfunktion einen Sicherheits-Halt-Taster?
Nein. Der normale Druckkontakt ist ein Bedieneingang und nicht automatisch ein sicherheitsbewertetes Stoppelement. Die Risikobeurteilung und freigegebene Sicherheitssteuerungsarchitektur des OEM bestimmen sicherheitsbezogene Aktionen. In der HMI-Baugruppe sind lediglich Kontaktinterface und UI-Reaktion zu definieren, ohne daraus eine Schutzfunktion abzuleiten.
Welche Zeichnungen und Prüfungen werden für ein Serienangebot benötigt?
Benötigt werden Front- und Gehäusezeichnungen, Maßkettentoleranzen, exakte Gebernummer, Knopfgeometrie, Stückliste, Pinbelegung, Kabelbaum und Stecker, Befestigungs-/Dichtkonzept, Musterumfang, Jahresmenge und Projekttermine. Eine Verantwortungsmatrix sowie vorgeschlagene Prüfungen für Passung, Signale, einen Schritt je Rastung, Touch-Koexistenz und Umgebung machen aus einer unklaren Integrationsaufgabe einen definierten Lieferumfang.
Drehgeber in die Zeichnungsprüfung aufnehmen
Soll als Nächstes geklärt werden, ob Drehgeber, Display und Frontfläche als gemeinsam montiertes Modul geliefert werden können, dann Zeichnung senden – mit Baugruppenzeichnung, Stückliste, Wellen-/Frontschnittstelle, elektrischem Pinplan, Verantwortungsmatrix, Prototypen- und Prüfvorhaben, Jahresbedarf und Projektmeilensteinen. Ziel ist eine freigegebene physische und elektrische Übergabe, kein stillschweigend unterstellter Auftrag zur Geberherstellung oder Maschinensteuerung.
Zeichnung, Schichtaufbau und Einsatzbedingungen bereitstellen
Das JASPER Engineering prüft Schnittstellen, offene Risiken und die Nachweise für ein belastbares Angebot.