シリコンゴムキーパッドを小ロットで製造・調達する際は、最小発注数量(MOQ)を交渉する前に、まず何を目的とするロットなのかを明確にすることが重要です。外観確認用モデルは筐体への収まりを確認するためのものです。量産工程を想定したパイロットロットは、予定する製造工程を検証するためのものです。一方、販売製品に使用するロットには、承認済み仕様と受入判定の根拠資料が必要です。見積依頼(RFQ)の比較条件としては、図面改訂を一つに確定し、本体色を1色、印字仕様を1種類に統一したパイロット用100個を基準に、250個と500個についてもそれぞれ価格を提示してもらう方法が有用です。これらは比較用の数量であり、どのメーカーにも適用される最低数量ではありません。表面上の単価だけでなく、適格品を得るまでの総費用、承認段階、品種ごとの制約を比較します。
小ロットで何を確認するのかを決める
最も安価な小ロットでも、プロジェクトの次の判断に必要な情報が得られなければ、適切な調達とはいえません。部品の使用目的を分類し、顧客に販売する製品へ組み込んでよいかどうかを明示してください。
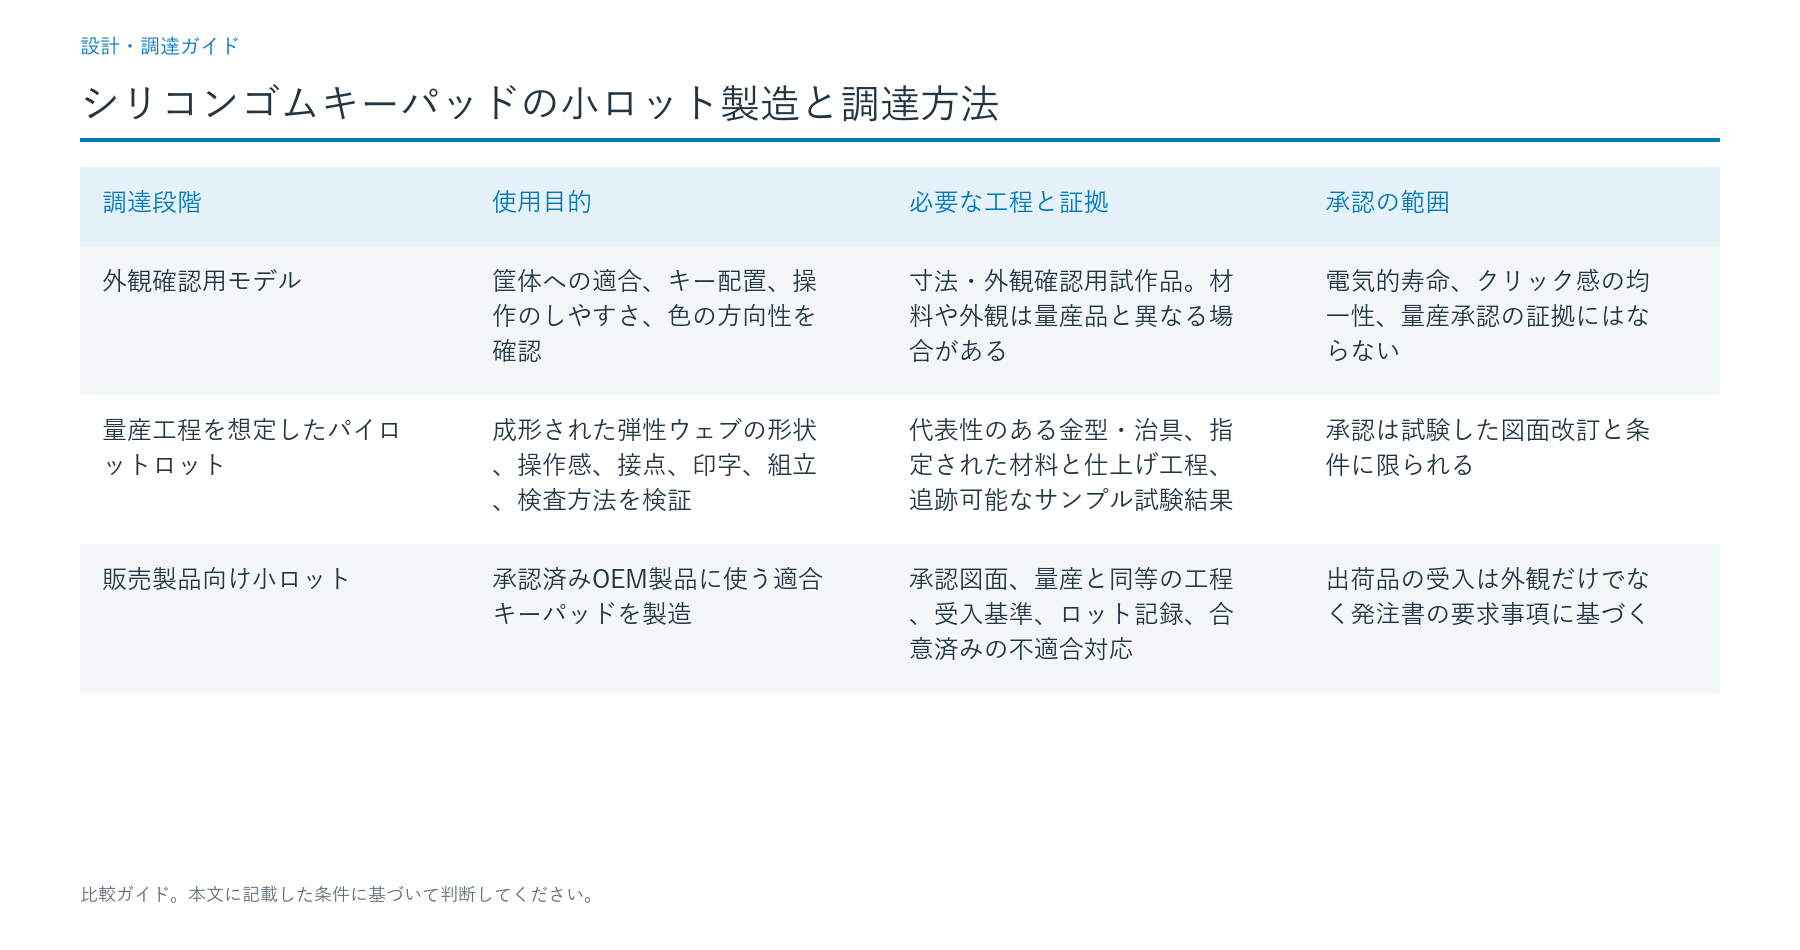
| 調達段階 | 使用目的 | 必要な工程と証拠 | 承認の範囲 |
|---|---|---|---|
| 外観確認用モデル | 筐体への適合、キー配置、操作のしやすさ、色の方向性を確認 | 寸法・外観確認用試作品。材料や外観は量産品と異なる場合がある | 電気的寿命、クリック感の均一性、量産承認の証拠にはならない |
| 量産工程を想定したパイロットロット | 成形された弾性ウェブの形状、操作感、接点、印字、組立、検査方法を検証 | 代表性のある金型・治具、指定された材料と仕上げ工程、追跡可能なサンプル試験結果 | 承認は試験した図面改訂と条件に限られる |
| 販売製品向け小ロット | 承認済みOEM製品に使う適合キーパッドを製造 | 承認図面、量産と同等の工程、受入基準、ロット記録、合意済みの不適合対応 | 出荷品の受入は外観だけでなく発注書の要求事項に基づく |
展示用モックアップ向けの小ロットのカスタムゴムキーパッドなら、エラストマーに似た材料での3Dプリントや、室温硬化型材料による注型を使うこともできます。触感や形状の確認には役立ちますが、後にプリント基板(PCB)の接点を操作する圧縮成形品の代わりとして、そのまま認められるわけではありません。機能確認用パイロットでは、想定する接点構造と組立時の積層構成を指定します。販売製品に使用する場合は、評価に用いた管理済みの工程を維持するか、工程を変更した際に再適格性確認を文書化する必要があります。
サプライヤーには、製法、金型・治具の状態、各サンプルが実際に何を代表しているのかを明示してもらいます。作動力、戻り特性、抵抗値、耐久性が重要な案件では、「機能試作品」という名称だけでは仕様として不十分です。
不完全な図面を何度も送らず、条件を統一した見積依頼を出す
比較可能な見積りを得るには、全候補先へ同一の承認済み資料を提示し、必須条件と交渉可能な項目を分け、同じ数量区分で価格を依頼します。次のRFQ記入表は、問い合わせや購買記録にそのまま使用できます。
| RFQ項目 | 提示または回答を求める情報 |
|---|---|
| 設計管理 | 寸法入り2D図面、可能であれば3D CAD、図面改訂番号、キー番号、目的(外観確認・パイロット・販売製品向け) |
| 成形形状 | 全長・全幅、ベース厚、キー高さ、弾性ウェブの形状、取付け・保持構造、重要な基準面と公差、筐体断面図 |
| シリコーン材料 | 希望する材料系統、ショアA硬さの目標値と測定条件、顔料または色見本、製品に関係する使用制限物質 |
| 操作感 | キーごとの最大作動力(cN)、接点までの移動量(mm)、復帰力の特性、該当する場合のスナップ比目標値、試験治具 |
| 電気的インターフェース | PCB接点パターン、基板表面処理、導電接点チップの寸法・位置または別方式のスイッチ構造、想定接触抵抗、印加回路・試験条件 |
| 加飾 | 本体色ごとの指定、印字データと改訂、印刷色、コーティング、表面仕上げ、可読性・耐摩耗性の判定基準 |
| 照明 | バックライトなし、透光部あり、マスキング・レーザー加工で形成する発光表示の別。LED位置、遮光領域、光学的な承認方法 |
| 使用環境 | 洗浄薬品、拭き取り方法、想定使用条件、案件固有の耐性・寿命試験要求 |
| 数量と納入 | 確定した設計1種類ごとに100個、250個、500個を見積もる。梱包、一括または分納、納入先、インコタームズを明示 |
| 商務・品質 | 開発・金型の初期費用(NRE)の内訳、印字用治具、品種・出荷承認ごとの段取り費、サンプル費、検査記録、金型所有権、不良品負担、規格不適合時の対応 |
操作感について曖昧な見積りを避けるため、小型計測機器用キーパッドなら、最大作動力180 cN、接点ストローク1.1 mmを技術検討の例示的な初期値とすることができます。測定条件は、指定キーの中央を、組み付けた基準治具上で、23 ± 2 °Cにて測定するというものです。これは購入者が比較のために選んだ基準値であり、すべてのシリコンゴムキーパッドで保証される特性ではありません。許容する作動力・ストロークの範囲は案件図面で確定してください。大型キー、手袋での操作、メタルドーム、異なる筐体では別の目標値が必要なことがあります。測定方法が一致しないまま、材料サンプルのデータシート値を完成組立品の受入上限・下限に転用してはいけません。
購入者は実際のPCBパターンと基板の支持条件も提示します。接点位置、基板の平面度、ベゼルによる圧縮、空気抜きの経路は測定結果に影響します。横長キー、ロッカーキー、カーソルキーでは、キーキャップが対称だから均一に押せると決めつけず、ぐらつきと複数接点の作動について明示的な検討を依頼してください。
接点方式はそれぞれ別の構成として見積もる必要があります。 候補には、印刷カーボン接点、成形カーボン接点チップ、低抵抗カーボン接点チップ、金属含有接点チップ、エラストマーで押すメタルドーム、ゴム製アクチュエーターの下に独立したタクタイルスイッチを置く方式があります。これらは部品表とPCBとの組み合わせが異なり、完成品に対して相互に置き換えられる6種類の単価ではありません。承認済み回路に適合する方式だけを選びます。
円形カーボン接点チップを指定する場合は、候補先で入手可能な実寸法を確認してください。公開されているキーパッド設計カタログの一例には、次の12種類の直径が示されています。Ø2.5、Ø3.0、Ø3.5、Ø4.0、Ø4.5、Ø5.0、Ø5.5、Ø6.0、Ø6.5、Ø7.0、Ø7.5、Ø8.0 mm。これはあくまで特定カタログの例であり、業界共通の標準寸法系列でも、JASPERで該当金型を保有しているという約束でもありません。RFQには選定径、公差、基板側接点ランド、試験荷重を記載します。2.5~8.0 mmという範囲だけで指示しないでください。
検証リスクに応じて製造方法を選ぶ
製法の選択基準は、サプライヤーが広告する最小ロットではなく、どの段階の承認を得たいかです。試作からパイロットへ進むキーパッドの発注では、試作用金型の費用を抑えても、その後に再設計、金型の再承認、電気的適格性確認のやり直しが必要になると、かえって高くつきます。
| 製造方法 | 小数量での利点 | 承認前に解決すべき制約 |
|---|---|---|
| 積層造形・切削による外観モデル | 量産金型なしで形状や筐体との関係を素早く確認できる | シリコーンウェブの荷重・変位特性、導電接点、印字、量産での経時変化を再現しない場合がある |
| 軟質型を用いるRTV注型 | 金型への投資を比較的抑え、初期の形状・材料検討に適する | 硬化、手作業、収縮、再現性が予定する量産工程と異なる |
| シリコーンの圧縮成形 | 量産に近い弾性ウェブ、一体化した接点、指定の後加工を評価できる | 短期製造では金型キャビティ、段取り、印刷、塗装、検査の費用が支配的になる |
| 液状シリコーンゴム(LSR)射出成形 | 高い再現性や将来の大量生産計画が製法を正当化する場合に有利 | 金型費と工程採算を数量・設計に応じて別途分析する必要がある |
RTVがすべての用途で劣るという意味ではなく、品質を確保するために射出成形が必須という意味でもありません。購入者が確認すべき点は、「このサプライヤーが提案する工程で、要求された承認対象部品を、必要な条件下での証拠とともに製造できるか」です。パイロット後に金型や材料配合を変更する場合は、適合、作動力、抵抗、色、コーティング、寿命のうち、どの評価をやり直すか特定します。
バックライト付き表示は、ベース顔料または透光性ゴム、塗装・マスキング、指定時のレーザー加工、光学検査までを一連の工程として見積もってください。成形した無地の部品に文字を印刷しても、外形が図面どおりという理由だけで夜間視認性まで確認済みにはなりません。現時点で軟質サンプルだけが必要ならその用途で購入し、製造適格性確認の予算は別に確保します。
MOQが実際には何を制限しているかを確認する
カスタムシリコンゴムキーパッド全体に通用する単一の最小発注数量(MOQ)はありません。MOQの対象が、金型・設計、材料配合や顔料の準備、印刷・コーティング工程、出荷の区切りのどれなのかを確認します。あるメーカーは成形品100個を受け付けても、着色材料の準備にはより大きな最低費用を設定するかもしれません。別のメーカーでは1回の成形ロットを認めても、印字データごとに別々の印刷段取り費がかかることがあります。
| 制約の種類 | 購買側からの質問 | 見積りへの記載方法 |
|---|---|---|
| 金型・設計ごとのMOQ | 異なる形状ごとに最低数量があるのか、共用の多個取り金型単位なのか | 図面改訂とキャビティまたは金型ごとに数量を記載 |
| 本体色ごとのMOQ | 顔料ロットを色ごとに準備・課金する必要があるか | 調色準備費、最低料金、余剰材料の扱いを分記 |
| 印字・コーティングごとのMOQ | 印刷データ、インク色、コーティング、レーザープログラムごとに段取りが必要か | 仕上げ品種ごとにNREと段取り費を表示 |
| 出荷単位ごとのMOQ | 合格済み在庫を複数回に分けて発送できるか。保管責任は誰か | 製造ロット、保管条件、所有権、出荷数量、運賃を分けて見積もる |
共通金型だからといって、異なる色を無料で混在させられるわけではありません。本体形状が共通でも顔料ロットは別となり、金型が変わらなくても印字は異なり、コーティング工程ごとに検査記録を分ける必要もあります。設計MOQ、色MOQ、印字MOQ、出荷MOQは別々に交渉すべき4項目です。
複数品種を100個のパイロットロットにまとめられるか確認するときは、次の品種別数量表を使用します。数量は発注依頼の例であり、メーカーの対応能力を示すものではありません。
| SKU | 成形形状 | 本体色 | 印字データ | 数量 | 価格・段取りに関する質問 |
|---|---|---|---|---|---|
| A | 共通金型 Rev B | 黒 | Rev B-A、白 | 60 | 1回の成形ロットをこの印刷に使えるか |
| B | 共通金型 Rev B | 黒 | Rev B-B、白 | 25 | 2種類目の版やプログラムは別料金か |
| C | 共通金型 Rev B | グレー | Rev B-C、白 | 15 | グレーには別の顔料最低量と成形段取りが必要か |
| 合計 | 形状1種類 | 本体色2色 | 印字データ3種類 | 100 | 独立した工程はすべて見積もる。100個の共通MOQとは決めつけない |
黒色のAを60個、黒色のBを25個、加飾前の共通成形品として作れるなら、成形の段取りを減らせる可能性はあります。ただし印刷費がなくなるわけではありません。グレーのCを15個作る場合は、調色と成形段取りで別の最低料金が加わることがあります。SKUを識別できる書面の工程指示書とロット追跡記録を求めてください。発注書に総数を1行だけ記しても、品種ごとの受入管理には不十分です。
同じ承認数量で適格品の総費用を比較する
単価を比較できるのは、双方の見積りが同等の販売可能品と同じ商務範囲を対象としている場合だけです。初期費用を注記に埋めず、すべての見積りを納入まで含めた適格品の総費用に換算します。
プログラム総費用(USD)=金型・開発のNRE+Σ(出荷単位または品種ごとの段取り費)+Σ(受入済み発注数量×見積単価)+合意済み試験・適格性確認費+運賃・関税+購入者負担の不良・手直しリスク費用。
次に、合格キーパッド1個当たりの費用=プログラム総費用÷受け入れた適合品の個数と計算します。契約により不良品が返金または代替される場合は、同じ不良損失を二重に計上しないでください。計算前に通貨、税金、納入先、未使用材料の所有権を決めます。
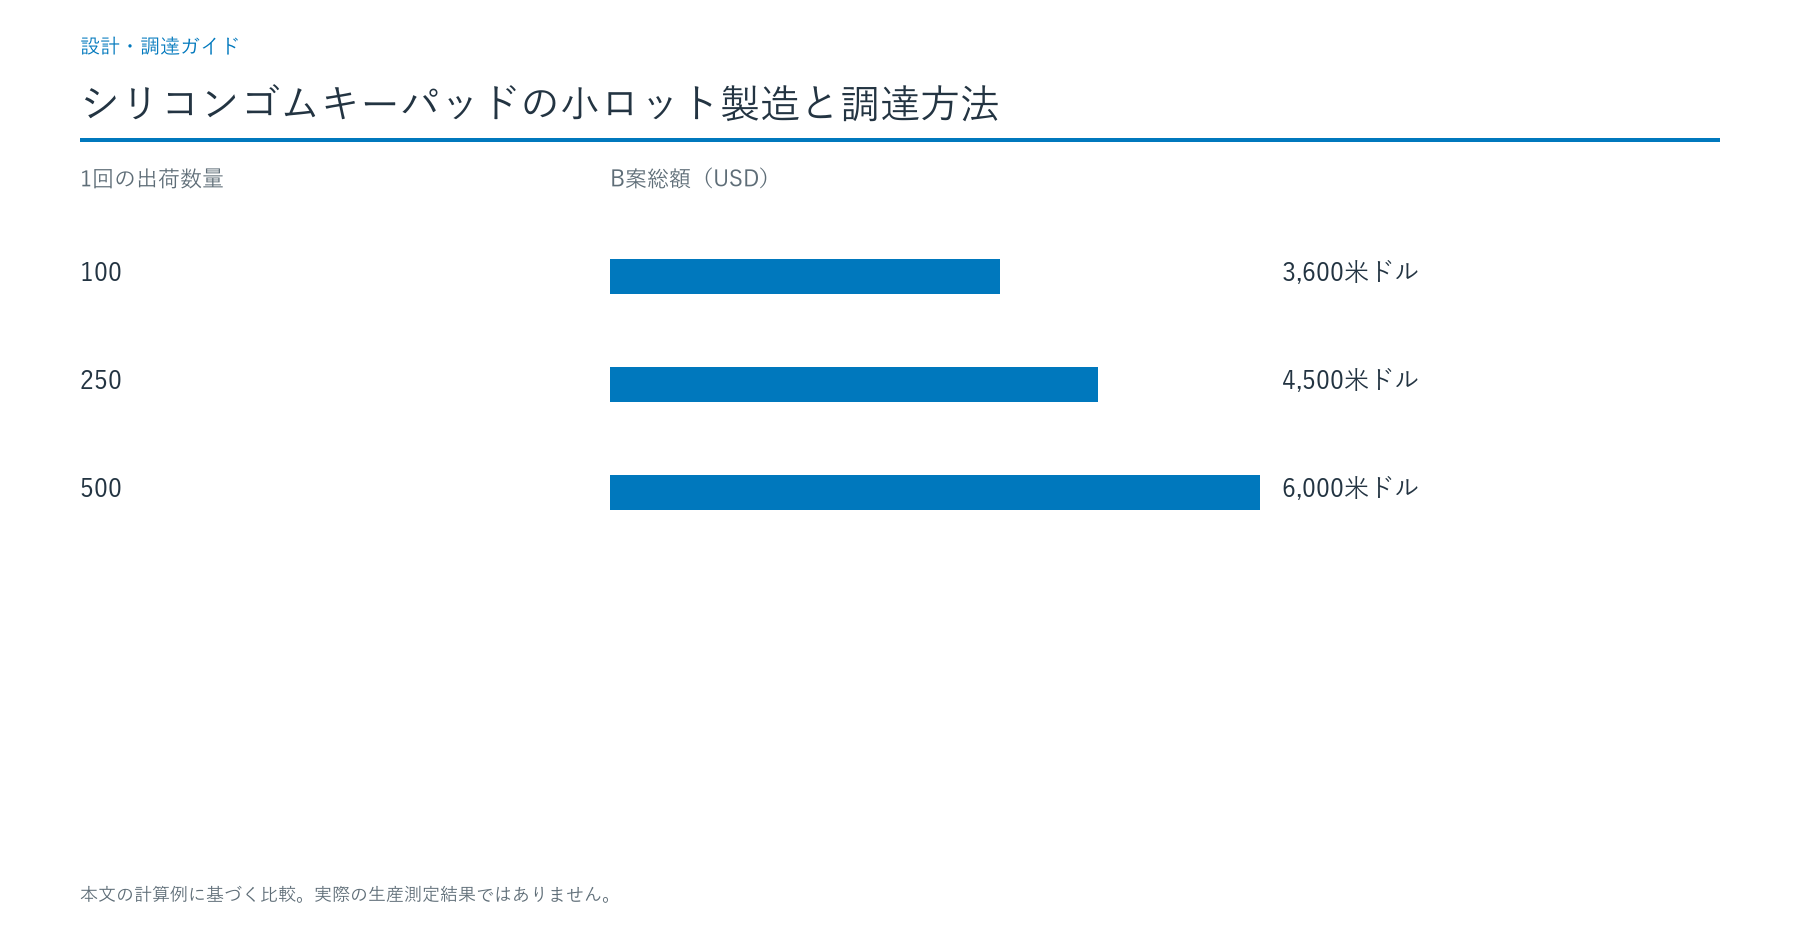
以下は計算方法を示す仮想例であり、現在の市場価格、実在サプライヤーの見積り、JASPERの提示価格ではありません。仮想のA案とB案はいずれも同じ適格性を満たす製品を納め、両案とも段取り費150米ドルと共通試験・物流費250米ドルがかかります。A案はNREが900米ドル、単価14米ドル。B案はNREが2,600米ドル、単価6米ドルです。
| 1回の出荷数量 | A案総額(USD) | B案総額(USD) | モデル上の低コスト案 |
|---|---|---|---|
| 100 | 2,700米ドル | 3,600米ドル | A、900米ドル安い |
| 250 | 4,800米ドル | 4,500米ドル | B、300米ドル安い |
| 500 | 8,300米ドル | 6,000米ドル | B、2,300米ドル安い |
その他の費用がすべて等しい場合、損益分岐数量は(2,600-900)÷(14-6)=212.5個です。整数個の注文では、これらの条件下でB案が初めて安くなるのは213個からです。さらにB案だけに品種追加の段取り費500米ドルが必要なら、分岐点は(1,700+500)÷8=275個に移ります。この場合、250個ではA案の方が安くなります。条件を示さない節約率の宣伝より、このような感度分析の方が判断に役立ちます。
承認済み金型を使って再注文する場合についても、別のシナリオを作成します。金型償却はプログラム予算に含めますが、将来の支払請求から支払済みNREが外れる場合があります。現時点で必要な現金支出、ライフサイクル総費用、次の設計変更に伴うリスク調整後の費用は、別々の判断項目として表示してください。パイロットロットと販売用ロットを別々に作る場合は、2回目の段取り、梱包、保管、検査後の出荷承認にも価格を付けます。
営業上の説明より、サプライヤーの証拠資料で評価する
100個のパイロットでは、最終見積りを比べる前に簡潔な証拠資料一式を求めます。重要なのは「シリコーン部品を製造できます」という一般的な宣伝ではなく、担当者と改訂が特定された検証可能な成果物です。
| 判定項目 | 望ましい証拠 | 注意すべき兆候 |
|---|---|---|
| 製造容易性設計(DFM)と薄いウェブ | ウェブ形状、離型、キー支持、公差、実現可能なキャビティ配置について注記付きの検討結果 | 筐体や断面図を見ずに金型を見積もる |
| 接点の適合性 | PCBランドの形状・表面処理を接点チップ形状、押圧力、試験条件と照合済み | 相手側PCBを定義せず接触抵抗を保証する |
| 作動力とストローク | キーごとの荷重・変位曲線、試験構成、改訂情報 | キー形状を問わず出所不明の力の数値を1つだけ提示 |
| 材料と色 | 配合仕様、色見本または色基準、ロット識別情報 | 画面画像だけで色を承認する |
| 印刷・コーティング | 印字データ改訂、加飾工程順、合意した摩耗または洗浄評価 | 試験方法・仕上げの指定なしに「耐摩耗性あり」と主張 |
| バックライト | 実際のLEDと筐体配置で評価した光学サンプル | キーキャップ単体の写真だけに基づく主張 |
| 金型とデータ | 金型所在地、キャビティ数、所有・利用条件、修理・移管ルールを書面化 | NREを請求する一方で金型権利を明示しない |
| 品質と変更 | 検査記録、トレーサビリティ、不適合処理、図面改訂変更の承認 | 未承認の材料・印刷代替を容認する |
| 日程と出荷 | 入力仕様確定、初品、パイロット受入、出荷承認に紐づく日程 | 起算条件や手直し期間がない「4週間」という回答 |
重要なインターフェースには、商務評価の加点方式に入る前に合格/不合格の必須判定を設けます。購入者の基板上で電気接点を成立させられる証拠のない見積りを、安価という理由だけで選ぶべきではありません。必須判定を通過した案について、適格品の総費用、管理された工程、文書化された金型権利、品種への対応、根拠のある工程日程を採点します。評価者、RFQ版数、各例外事項を記録しておけば、条件を満たす最安案を選んだ理由を後から説明できます。
試作からパイロットまでを7つの承認段階で進める
小ロットの工程表は楽観的な納期の数字1つではなく、承認の連鎖として組み立てます。以下の7段階の引継ぎでは、各移行時に購入者側の判断を設けます。
| 段階 | サプライヤーの提出物 | 購入者の承認判断 |
|---|---|---|
| 1. RFQ条件確定 | 1つの図面改訂に紐づく前提条件記録と費用付き選択肢 | 購買、設計、サプライヤー品質管理(SQE)が範囲と見積比較条件を確定 |
| 2. DFM・金型 | 金型・パーティングライン案、キャビティ方針、公差リスク、印字条件、金型権利条件 | 技術・所有権の疑問を解消してからNREを承認 |
| 3. 初品 | 識別済み試作品、測定結果、操作感の曲線、色と印字の基準 | 承認、不承認、または文書化した修正依頼を出す |
| 4. パイロット製造 | 合意数量と製造工程票、キャビティ・品種の追跡記録 | 修正後の初品が合格してからパイロットを承認 |
| 5. 検証 | 必要に応じて嵌合、電気、荷重・変位、仕上げ、環境、寿命の証拠 | SQEが逸脱を記録し重大不具合を解消 |
| 6. 販売向け生産の承認 | 署名済み図面、承認された工程・検査計画、最終単価、出荷計画 | 購入者が変更管理条項付きの承認済み発注書を発行 |
| 7. 受入・完了 | ロット識別、検査結果、数量、梱包証拠、不具合処置結果 | 適合在庫を受け入れ、返金・交換を解決 |
各候補先には、段階ごとの暦日と経過営業日数を記載してもらいます。起算点が発注日なのか、金型設計の承認日なのか、購入者支給PCBの受領日なのか、印字データの承認日なのかも明確にします。OEMの設計部門が判断する時間を別途確保してください。署名のないサンプルを承認済みとして納期計算に含めることはできません。量産工程を想定したパイロットロットは、初品承認と記録済み検査方法に結び付け、出荷品の受入判定と混同しないようにします。
文書化した検査記録でサンプルを承認する
パイロットの承認は、実際のキーパッド+PCB+筐体の組み合わせで行った測定に紐づける必要があります。サンプルが少数でも、次の記録を使用します。サンプル数や破壊試験用の試験片数は、1個で全キャビティを代表すると決めつけず、プロジェクトのリスクと試験目的から決めてください。
| 記録項目 | 記録する内容 | 受入判断 |
|---|---|---|
| 識別情報 | 品番、図面・印字改訂、ロット、色、確認できる場合はキャビティ | 承認RFQとサンプル表示に一致 |
| 寸法適合 | 重要基準面、縁・保持寸法、ベゼルとの隙間、接点位置合わせ | 組立状態の治具で承認図面公差内 |
| 操作感 | 最大作動力(cN)、ストローク(mm)、復帰挙動、キー位置、温度、治具 | キー別に承認された限度を満たし、予期しない引っ掛かりやぐらつきがない |
| 電気的接続 | PCB改訂・表面処理、印加荷重と測定回路、キーごとの接点結果 | 導通と抵抗が合意した基板実装試験に適合 |
| 表面・印字 | 本体・印字色、位置、印刷位置精度、被覆状態、コーティング仕上げ | 承認済み現物基準と印字データに一致 |
| 発光 | LED・電流条件、点灯・消灯時写真、指定があれば光漏れや輝点 | 組立状態で署名済みの光学基準に適合 |
| 洗浄・耐久性 | 指定の洗浄剤、拭き取り回数またはキー操作試験方法、試験後基準 | 許容外の機能低下や印字劣化がない |
| 判定 | 合否、逸脱ID、修理・交換判断、承認者、日付 | 出荷承認時に未解決の重大問題がない |
100個の技術パイロットでは、購入者が設定する検査方法の一例として、識別・外観・印字の100%検査を行い、機能試験と耐久試験はリスクに応じて別途抜取数を定めることが考えられます。これは提案する管理計画であり、すべてのメーカーに義務付けられた規格ではありません。非破壊試験の範囲、追加試験片が必要な試験、不合格時の費用負担、試験で消費したサンプルを受入数量から除外するかを事前に合意します。照明や評価者の感覚によって色・触感の合否が変わりやすい場合は、現物の基準サンプルを保管します。
金型所有権、品種管理、不適合対応を発注書に明記する
見積書だけでは小ロットを管理できません。発注書には、承認された図面・印字データ改訂、SKUごとの数量、完成品の仕様、材料・接点・仕上げの工程、合意した基準サンプル、受入基準、梱包表示を記載します。NREと継続発生する費用は分けて示し、パイロット価格が次回注文にも適用されるのか、再見積りが必要なのかを明確にします。
金型・治具の所有権、保守、アクセス、変更承認、プロジェクト終了時の扱いを決めてください。購入者がNREを負担しただけで、金型の全権利が確定するわけではありません。一つの金型を複数の印字・色の品種で共用する場合は、どのファイルと治具が購入者の所有物か、共通形状に対してどう改訂管理するかを定めます。
材料配合、顔料、カーボン接点チップ、PCBとの接触条件、印字データ、コーティング、製法、キャビティ、検査方法を変更する前に、書面の逸脱申請を義務付けます。再適格性確認を誰が行い、費用を誰が負担するかを契約で定めます。数量不足の納入、外観不良と電気不良の区別、代替品の納期、返品承認、文書化した是正処置についても取り決めます。分納の場合は、保管在庫の所有権、保管環境、保管後に出荷可能な最長期間、運賃負担を明示してください。これらは100個の発注でも10,000個の発注でも重要です。パイロットの失敗が製品全体の組立を止めることがあるためです。
カスタム成形キーパッドの相談は、JASPERのシリコンゴムキーパッド製品ページから始められます。RFQの対象はシリコンゴムキーパッドと合意した接続・組立範囲に限ります。メンブレンスイッチ、タッチコントローラー、HMIシステム一式まで自動的に含まれるものではありません。
よくある質問
カスタムシリコンゴムキーパッドの現実的な最小発注数量は何個ですか?
すべての案件に共通する確かなMOQはありません。新しい形状、量産金型、顔料ロット、印刷段取り、納入予定ごとに最低費用の発生条件が異なります。同一図面改訂について100個、250個、500個の内訳付き見積りを依頼し、最低料金が発生する工程を示してもらってください。これら3つの数量は比較用であり、受注を保証するものではありません。
本体色や印字が異なる品種を一つのMOQにまとめられますか?
一部の工程は共用できても、MOQや単価まで自動的に共通になるわけではありません。成形形状が同じなら金型は共用できる可能性がありますが、別の色には個別の材料準備が必要で、印字品種ごとに独立した印刷プログラムや治具が必要な場合があります。SKUごとの正確な数量、本体色、印字データ改訂、コーティング、希望納入条件を示し、個別に課金される段取りと混載品種の追跡方法を回答してもらいます。
注型品や3Dプリント品を販売向けパイロットに使用できますか?
その製法と材料そのものが、予定する最終製品向けに適格性確認されている場合に限ります。注型・プリントサンプルは嵌合や外観確認に有用ですが、弾性ウェブの機械特性、接点挙動、仕上げ、経時変化が量産成形品と異なる場合があります。外観が似ているだけのモデルを根拠に量産工程を承認しないでください。外観専用か、量産工程を想定したパイロットか、販売向けかを明示し、製法変更時の再適格性確認を記録します。
100個のパイロットで通常生産を承認できますか?
100個は計画上の目安にはなりますが、個数だけでは何も証明できません。承認には、代表性のある金型・材料、キャビティ・品種の網羅、実際に組み付けたPCBと筐体、事前に定義した測定、不具合の解消が必要です。追加の寿命、洗浄、環境試験の要否はOEMの検証計画によって決まります。必要な証拠が合格してから量産図面と検査基準を承認してください。パイロット数量は認証ではありません。
単価が最安でも総費用が最も高くなるのはなぜですか?
小ロットには、初期設計・金型費、調色と印刷の段取り費、試作費、試験費、運賃、手直し費の可能性があります。同じ数量と受入範囲で合計額を比較し、受け入れた適合品の個数で割ってください。金型費が高ければ、単価が安くても100個では不利で、500個では有利になる場合があります。支払済み金型費と再注文時に必要な現金支出を分け、品種の段取り追加で分岐点がどう変わるか計算します。
小ロットキーパッドではどの品質証拠を優先すべきですか?
追跡可能な寸法記録、キーごとの作動力・ストローク、指定PCB上での電気的接続、承認済み印字と表面仕上げの確認から始めます。用途に応じてバックライト、洗浄、操作寿命の試験を追加します。各記録には図面改訂、試験治具、条件、結果、判定を記載します。一般的な材料データシートや識別のない試作品写真は、組立品での検証や合意した受入検査計画の代わりにはなりません。
小ロットのシリコンゴムキーパッドを見積依頼するには何を送ればよいですか?
寸法付きキーパッド図面と改訂、印字データ、相手側PCBの接点配置と支持条件、作動力・ストローク目標、本体色と仕上げ、洗浄環境、品種・数量、想定する承認段階を送ります。100個が量産工程を想定したパイロット用かどうかを示し、250個と500個は別々に見積もってもらいます。金型、段取り、検査、梱包、出荷、所有権、各工程日程の前提を、説明のない一括金額ではなく明細で依頼します。
比較可能な小ロット見積りを依頼する
具体的な設計の費用を確認したい場合は、キーパッド図面、印字データ、PCB接点と支持条件、作動力・ストローク目標、洗浄環境、改訂番号、品種別数量を用意し、お見積りをご依頼ください。外観確認用モデル、量産工程を想定したパイロット、販売製品向け在庫のいずれかを明記し、各承認段階の費用を含む計画を求めます。これにより、設計部門と購買部門が、最初に何を製造し、次のロットをいつ承認するかを共通の条件で判断できます。
図面、積層構成、使用条件をご提示ください
JASPERの技術担当が、インターフェース、未解決リスク、見積りに必要な検証項目を確認します。