Bei gedruckten Elektroden müssen Schichtdicke und Widerstand gemeinsam geprüft werden, denn aufgetragene Materialmenge und elektrische Durchgängigkeit können sich unabhängig voneinander verändern. Messen Sie die Dicke nach dem Aushärten, den Flächenwiderstand und den Widerstand der tatsächlichen Leiterbahn an einander zugeordneten Stellen. Die elektrochemisch aktive Fläche ist gesondert zu bestimmen. Für einen anspruchsvollen Prüfplan kann eine erweiterte Messunsicherheit von höchstens 10 % der gesamten Toleranzbreite als Referenzziel dienen. Das ist ein messtechnisches Ziel, keine Leistungsgrenze der Elektrode und kein Grenzwert für die Patientensicherheit.
Vier Messgrößen vor dem Festlegen von Grenzwerten unterscheiden
Schichtdicke, Flächenwiderstand, Leiterbahnwiderstand und elektrochemisch aktive Fläche beschreiben unterschiedliche Eigenschaften einer gedruckten Elektrode. Ein unauffälliger Messwert für eine Größe gibt die übrigen nicht frei.
| Messgröße | Aussage des Ergebnisses | Geeignetes Verfahren | Damit nicht nachweisbar |
|---|---|---|---|
| Ausgehärtete Schichtdicke t in µm | Lokale Höhe der aufgedruckten Schicht über der darunterliegenden Oberfläche | Stufenhöhenprofil oder präparierter Querschliff | Kontakt zwischen leitfähigen Partikeln oder Grenzflächenchemie |
| Flächenwiderstand R_s in Ω/□ | Auf die Geometrie eines homogenen Films normierter Widerstand in Schichtebene | Korrigierte Vierpunktmessung oder definierte rechteckige Prüfstruktur | Widerstand jeder schmalen Leiterbahn und jedes Anschlusses |
| Leiterbahnwiderstand R_trace in Ω | Widerstand des Strompfads zwischen festgelegten Endpunkten | Vierleiter-Kelvinmessung am tatsächlichen Strompfad | Elektroden-Haut-Impedanz oder elektrochemische Aktivität |
| Elektrochemisch aktive Fläche A_e in cm² | Verfahrensabhängige Fläche, die an einem festgelegten elektrochemischen Vorgang beteiligt ist | Qualifizierte zyklische Voltammetrie oder Chronocoulometrie | Physische Schichtdicke oder die gesamte Leistung im vorgesehenen Einsatz |
Die geometrisch freiliegende Fläche ist als eigene Zeichnungsabmessung zu behandeln. Eine Öffnung in der Isolierung kann diese Fläche verkleinern, ohne die darunterliegende Druckschicht zu verändern. Umgekehrt kann die Oberflächenchemie die Größe A_e verändern, obwohl die Öffnung gleich bleibt.
Legen Sie fest, welche Schicht gemessen wird. Bei einer über Silber gedruckten Kohlenstoffschicht sind die Kohlenstoffdicke, die Silberdicke und die Gesamthöhe des Schichtaufbaus verschieden. Eine Widerstandsmessung über den verbundenen Aufbau kann überwiegend den Silberpfad erfassen; daraus lässt sich der Kohlenstofffilm nicht isoliert beurteilen.
Dicke und Widerstand sind kontinuierliche Größen. Dafür gibt es weder allgemein gültige Klassen medizinischer Elektroden noch verbindliche Abstufungen. Die Anzahl der Druckdurchgänge ist zwar eine ganzzahlige Prozesseinstellung, aber keine branchenweit einheitliche Auswahlliste für alle Tinten und Substrate. Maßgeblich ist die für den konkreten Aufbau qualifizierte Durchgangszahl.
Weshalb die Dicke allein den Widerstand nicht vorhersagt
Aus der Dicke lässt sich nur dann auf den Widerstand schließen, wenn Materialzustand, Geometrie und Strompfad vergleichbar bleiben. Schwankungen der Siebdruckschichtdicke können eine Widerstandsänderung erklären, jedoch nicht jede Fehlfunktion.
Für eine gleichmäßige, isotrope, einzelne leitfähige Schicht gilt:
R_s = ρ_eff / t
R_trace = R_s × L / W
Dabei bezeichnet ρ_eff den effektiven spezifischen Widerstand in Schichtebene in Ω·m, t die Schichtdicke in m sowie L und W die Länge und Breite eines gleichmäßigen rechteckigen Strompfads in übereinstimmenden Einheiten. L/W ist die Anzahl der Quadrate. Die Leiterbahnformel setzt eine annähernd homogene Stromverteilung voraus und berücksichtigt keinen zusätzlichen Anschlusswiderstand.
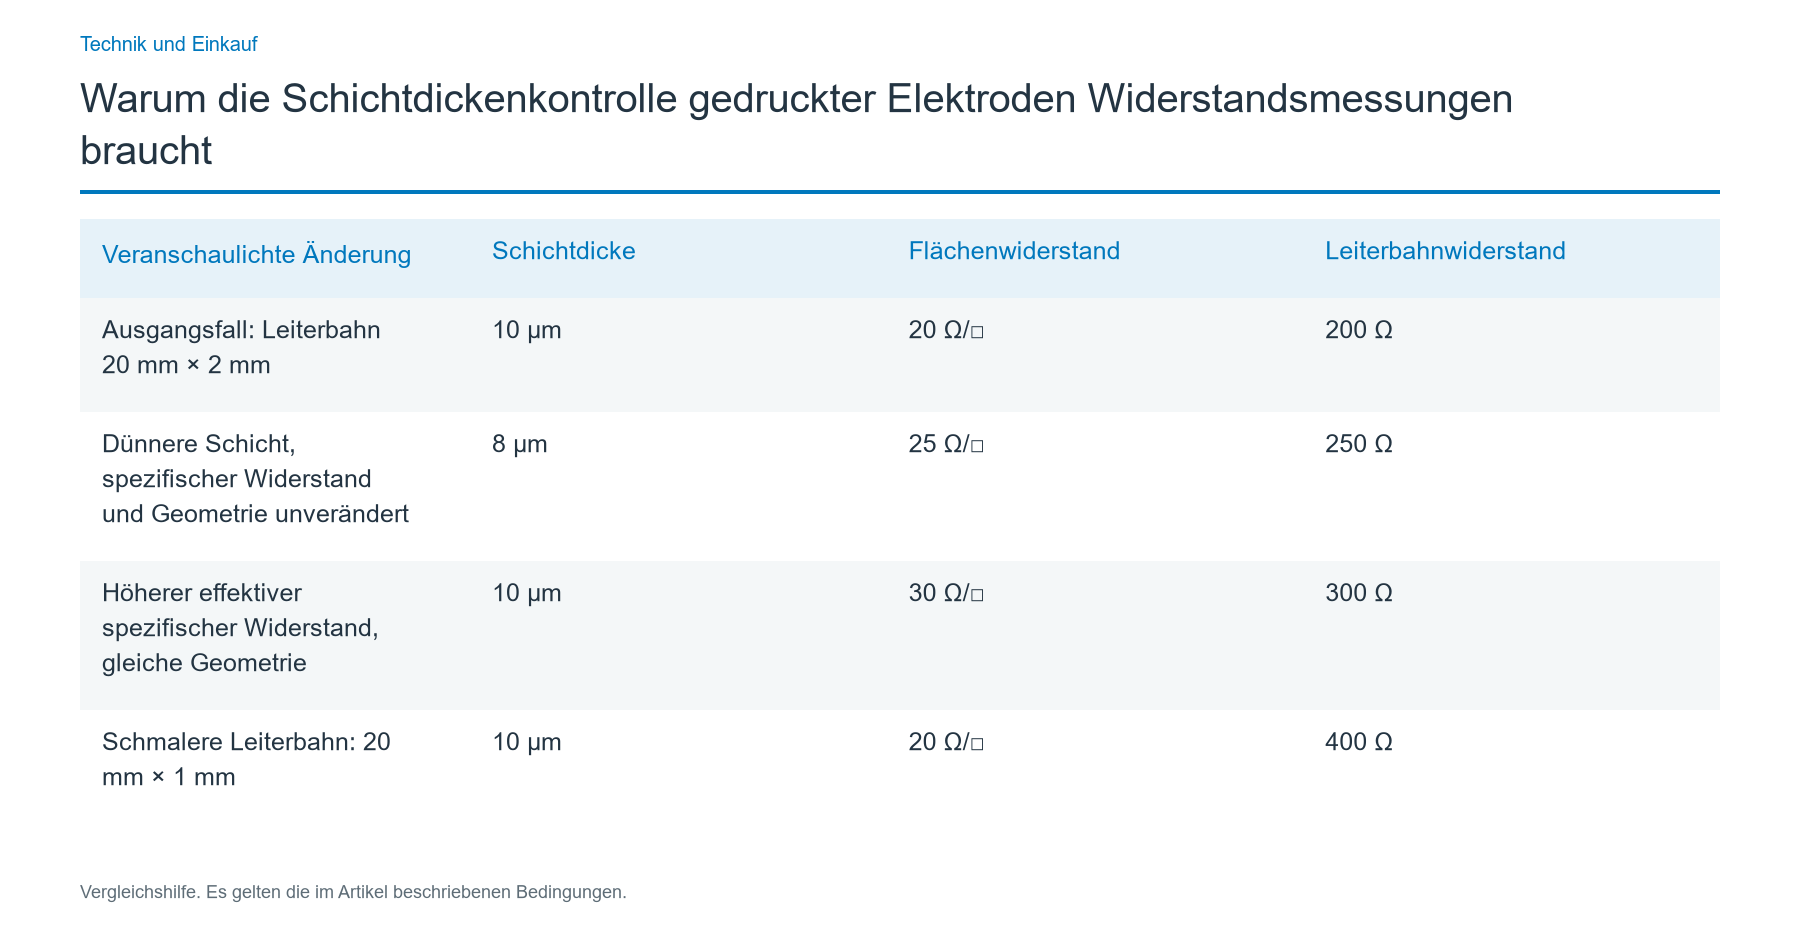
Ein reines Rechenbeispiel — keine Materialvorgabe und keine Messung einer Charge: Ein 10 µm dicker Film mit R_s = 20 Ω/□ ergibt ρ_eff = 0,0002 Ω·m. Eine gerade Leiterbahn mit 20 mm Länge und 2 mm Breite entspricht 10 Quadraten; daraus folgt R_trace = 200 Ω.
| Veranschaulichte Änderung | Schichtdicke | Flächenwiderstand | Leiterbahnwiderstand |
|---|---|---|---|
| Ausgangsfall: Leiterbahn 20 mm × 2 mm | 10 µm | 20 Ω/□ | 200 Ω |
| Dünnere Schicht, spezifischer Widerstand und Geometrie unverändert | 8 µm | 25 Ω/□ | 250 Ω |
| Höherer effektiver spezifischer Widerstand, gleiche Geometrie | 10 µm | 30 Ω/□ | 300 Ω |
| Schmalere Leiterbahn: 20 mm × 1 mm | 10 µm | 20 Ω/□ | 400 Ω |
Sinkt die Dicke unter diesen Annahmen von 10 auf 8 µm, steigt der Widerstand um 25 %, nicht um 20 %. Eine Breitenänderung führt zu einem anderen Fehlerbild: Der Flächenwiderstand auf der Prüfstruktur kann im Soll liegen, während sich der Widerstand der tatsächlichen Leiterbahn verdoppelt.
Gedruckter Kohlenstoff bildet ein Netzwerk aus Partikeln und Bindemittel. Trocknung, Aushärtung, Dispergierung, Porosität und lokale Unterbrechungen beeinflussen die leitfähigen Verbindungen. Gleiche Dicke garantiert daher keinen gleichen Wert von ρ_eff. Ein dickerer, schlecht vernetzter Film kann schlechter leiten als ein dünnerer, gut ausgebildeter Film.
Berechnen Sie R_s × t für jede zugeordnete Messstelle, bevor Sie mitteln, und halten Sie die Wertepaare zusammen. Das Produkt aus einer mittleren Chargendicke und einem davon unabhängigen mittleren R_s verschleiert den Zusammenhang zwischen Auftrag und Leitfähigkeit — besonders wenn in einem dünnen Bereich auch die Partikelverbindung schlecht ist. Vergleichen Sie gleichartige Proben: Schicht, Tinte, Aushärtezustand und Messgeometrie müssen übereinstimmen. Bewerten Sie Veränderungen gegenüber der bekannten Methodenstreuung; ein einzelner scheinbarer spezifischer Widerstand benennt weder die Ursache eines Risses noch einen Oberflächeneffekt oder die Überbrückung durch andere Schichten.
Schichtdicke und Widerstand als zusammengehöriges Messpaar erfassen
Eine aussagekräftige Messpaarung verknüpft Materialcharge, Druckposition, Prozessstufe und Konditionierungszustand. Zwei voneinander unabhängige Mittelwerte zeigen nicht, ob ein dünner Bereich zugleich elektrisch auffällig ist.
Prüfling und Prüfzeitpunkt festlegen
Identifizieren Sie zunächst den Prüfling. Für vergleichbare Ergebnisse müssen Tintenidentität, Substrat, Schichtreihenfolge, Layoutrevision, Anzahl der Druckdurchgänge und Aushärteprotokoll freigegeben beziehungsweise eindeutig festgelegt sein. Ordnen Sie jeder Prüfstruktur ihre Position auf dem Bogen oder der Bahn und das repräsentierte Elektrodenmerkmal zu.
Benennen Sie die Prozessstufe: Messen Sie nach dem Aushärten des Leiters, nach weiteren Schichtprozessen und nach der Konfektionierung, wenn diese Schritte den Strompfad beeinflussen können. Proben zur Qualifizierung nach Biegung, Alterung oder Umwelteinwirkung sind getrennt von unbelasteten Proben zu führen. Ein Wert nach dem Aushärten beantwortet eine andere Frage als ein Wert nach der Laminierung.
Sehen Sie bei mehrlagigen Drucken ein Begleitmerkmal vor, das jede kritische leitfähige Schicht einzeln erfasst, und belegen Sie seine Korrelation zur Produktgeometrie. Eine breite Prüfstruktur neben einer schmalen Engstelle ist nicht automatisch ein gültiger Ersatz für diese Engstelle.
Eine definierte Stufenhöhe der trockenen Schicht messen
Ausgangspunkt ist eine tatsächlich vorhandene Stufe. Bestimmen Sie die Höhe der ausgehärteten Schicht relativ zur realen Unterlage mit einem qualifizierten taktilen oder optischen Profilometer. Die Methode muss Scanrichtung, Bezugsbereich, Filterung, Mittelungsbereich, Tastereinstellungen und die Behandlung von Randwülsten beschreiben. Nur so kann eine zweite Person nachvollziehen, wofür die gemeldete Dicke steht. Bewahren Sie das Profil auf.
Weiche Filme können sich durch einen Taster verformen. Raue oder optisch schwierige Oberflächen können die optische Höhenrekonstruktion verfälschen. Bei unklarer Stufendefinition oder Schichtzuordnung ist das gewählte Verfahren mit einem präparierten Querschliff zu vergleichen; auch Schneiden und Präparation können die Probe verändern.
Leiten Sie die Dicke eines dünnen Leiterauftrags nicht aus der Gesamtdicke des Laminats ab. Substratdicke, Klebstoffkompression, Oberflächentextur und darunterliegende Schichten gehen in denselben Messwert ein. Auch Nassfilm- und ausgehärtete Filmdicke sind getrennt zu kennzeichnen: Durch Lösemittelverlust besteht keine einfache Eins-zu-eins-Entsprechung.
Die elektrische Messgeometrie bewusst wählen
Für den Flächenwiderstand einer Prüfstruktur und für den Leiterbahnwiderstand des Produkts werden unterschiedliche elektrische Methoden benötigt. Praktisch kommen Zweileiter-Widerstandsmessung, Vierleiter-Kelvinmessung, kollineare Vierpunktmessung und van-der-Pauw-Messung infrage. Dies sind Messmethoden, keine austauschbaren Genauigkeitsklassen.
| Verfahren | Geeigneter Einsatz | Zu beherrschende Grenze |
|---|---|---|
| Zweileiter-Widerstandsmessung | Durchgangsprüfung oder Strompfad mit hinreichend kleinem Vorrichtungseinfluss | Leitungs- und Kontaktwiderstände werden miterfasst; deren Beitrag ist nachzuweisen |
| Vierleiter-Kelvinmessung | Tatsächliche Leiterbahn zwischen definierten Spannungssensepunkten | Strom- und Spannungskontakte trennen; Lage der Spannungskontakte bestimmt den erfassten Abschnitt |
| Kollineare Vierpunktmessung | Flächenwiderstands-Prüfstruktur mit bekannter Randgeometrie | Spitzenabstand, Schichtdicke, Randabstand, Korrekturfaktor und Sondenschäden |
| Van-der-Pauw-Messung | Homogene, gleichmäßig dicke, einfach zusammenhängende Prüfstruktur | Kleine Randkontakte, Kontaktreihenfolge, Anisotropie und Probenannahmen |
Vier Anschlüsse machen eine Leiterbahnmessung nicht automatisch zu einer Flächenwiderstandsmessung. Die Kelvin-Vorrichtung erfasst den Widerstand zwischen ihren Spannungskontakten. Eine kollineare Vierpunktsonde ermittelt den Flächenwiderstand aus einer anderen Stromverteilung und einer passenden geometrischen Korrektur.
Für vier gleichmäßig beabstandete kollineare Spitzen auf einer hinreichend dünnen Schicht lautet die übliche Beziehung R_s = 4,532 × (ΔV / i_test) × C_g. Hier ist C_g der zutreffende dimensionslose Geometriekorrekturfaktor. Die äußeren Spitzen führen den Strom, die inneren messen die Spannung. Verwenden Sie die Korrektur für die tatsächliche Prüfstruktur und den konkreten Spitzenabstand. Allein den Faktor für eine sehr große Schicht auf eine schmale Produktleiterbahn anzuwenden, kann einen plausiblen, aber falschen Wert ergeben.
Für Messungen isolierter Filme ist eine elektrisch isolierende Unterlage ohne parallele leitfähige Schicht erforderlich. Halten Sie den Prüfstrom so niedrig, dass er weder Eigenerwärmung noch Probenveränderungen auslöst, und bestimmen Sie bei der Methodenqualifizierung einen ohmschen Bereich. Dokumentieren Sie tatsächlichen Strom, Spannungsbegrenzung, Einschwingzeit, Kontaktkraft und Probentemperatur. Eine ruhige Anzeige allein beweist keinen gültigen Kontakt.
Position und Wiederholbarkeit erhalten
Zur ersten Prozesskartierung bietet sich eine Karte mit fünf benannten Punkten bezogen auf die Druckrichtung an: vorne links, vorne rechts, Mitte, hinten links und hinten rechts. Dies ist ein vorgeschlagenes Diagnosemuster, kein Standard für die Chargenannahme. Berücksichtigen Sie zusätzlich reale schmale Leiterbahnen, Überlappungen und Steckverbinderübergänge, die diese Positionen nicht abbilden.
Ordnen Sie jeder Position einen Dickenwert und eine nahe gelegene, möglichst zerstörungsfreie elektrische Messung zu. Falls Sonden Spuren hinterlassen, verwenden Sie benachbarte, einander zugeordnete Merkmale und halten Sie die Reihenfolge konstant. Unterscheiden Sie die Streuung innerhalb eines Druckbogens von der Streuung zwischen Bögen, Fertigungsläufen und Materialchargen.
Wiederholen Sie ausgewählte Messungen zunächst, ohne die Probe zu bewegen. Heben Sie sie anschließend an, setzen Sie sie erneut ein und vergleichen Sie die Streuungen. Änderungen nach dem Wiedereinsetzen weisen auf die Positionierung in der Prüfvorrichtung oder auf Kontaktempfindlichkeit hin. Dauerhafte Unterschiede zwischen kartierten Stellen sprechen — sobald der Vorrichtungsbeitrag geklärt ist — für eine Untersuchung des Druckprozesses. Vergleichen Sie während der Methodenqualifizierung auch Bedienpersonen oder Vorrichtungen an denselben identifizierten Proben. Speichern Sie jeden Wert mit Position und Prüfsequenz, damit ein Chargenmittelwert eine schwache Engstelle nicht verdeckt.
Messwertmuster diagnostizieren, bevor die Druckmaschine verstellt wird
Das gemeinsame Muster von Dicke und Widerstand gibt die Richtung der Untersuchung vor. Prüfen Sie zunächst Vorrichtung und Referenzen erneut; gehen Sie anschließend dem passenden Muster nach, statt mehrere Prozessgrößen gleichzeitig zu verändern.
| Beobachtetes Muster | Zuerst zu untersuchende Ursache | Nächste sinnvolle Nachweise |
|---|---|---|
| Dicke zu gering; R_s zu hoch | Zu wenig Materialauftrag oder örtliche Fehlstellen | Stufenprofile, Druckbild, Siebzustand, Umgang mit der Tinte, zugeordnete Positionen |
| Dicke im Soll; R_s zu hoch | Leitfähiges Netzwerk, Verschmutzung, Aushärtung oder elektrische Prüfmethode | Isolierte Schichtprüfstruktur, Kontaktwiederholbarkeit, Aushärtehistorie, Materialidentität |
| Dicke zu hoch; R_s zu hoch | Schlechte Netzwerkbildung, unvollständige Verarbeitung, Hohlräume oder falsche Schichtzuordnung | Querschliff, Oberflächenprofil, qualifizierter Aushärtevergleich; mehr Tinte nicht vorschnell als Lösung annehmen |
| R_s im Soll; R_trace zu hoch | Verengung, zu langer Strompfad, Riss, Überlappung oder miterfasster Anschluss | Tatsächliche Breitenkarte, Zeichnung der Spannungskontakte, Mikroskopie, lokale Pfadmessungen |
| Unkonfektionierter Druck besteht; konfektioniertes Teil fällt durch | Laminierung, Stanzen, Biegung, Steckverbinder oder Handhabungsschäden | Vorher-/Nachhermessungen an rückverfolgbaren, zugeordneten Proben |
| Dicke und Trockenwiderstand bestehen; Sensorsignal verändert sich | Freiliegende Fläche, Oberflächenchemie, Reagenz, Elektrolyt oder Referenzverhalten | Öffnungsmaße und festgelegte Prüfung des elektrochemischen Systems |
Jeder Zweig ist zunächst eine Hypothese. Eine Sondenspur kann einen Materialfehler vortäuschen; eine verdeckte leitfähige Unterschicht kann einen solchen Fehler verbergen. Sichern Sie betroffene Proben vor einer Wiederholungsprüfung und ermitteln Sie den ersten Prozessschritt, nach dem sich das Messpaar verändert. Wenn ein vereinbartes Freigabemerkmal nicht erfüllt ist, bleibt die Charge bis zur Entscheidung gesperrt. Prüfen Sie vorgeschlagene Korrekturen zuerst an rückverfolgbaren Vergleichsproben, bevor Sie Serienparameter ändern.
Für die Regelung des Flächenwiderstands gedruckter Elektroden sind sowohl die Verteilung als auch deren räumliches Muster zu verfolgen. Eine allmähliche Änderung entlang der Bahn unterscheidet sich von zufälligen Ausreißern oder einem abrupten Sprung bei einem Chargenwechsel. Verknüpfen Sie Messungen mit Fertigungsaufzeichnungen, damit die Maßnahme die tatsächlich beobachtete Ursache adressiert.
Annahmeregeln an der Auflösung der Messung ausrichten
Für die Kontrolle der Schichtdicke gedruckter Elektroden braucht es getrennte Zeichnungsgrenzen für Dicke und elektrisches Verhalten sowie eine ausgewiesene Unsicherheit und Entscheidungsregel. Eine Prozessregelgrenze ist nicht automatisch eine Produktannahmegrenze.
Als anspruchsvolles Entwicklungsziel für die Messtechnik kann gelten: Erweiterte Unsicherheit U ≤ 10 % der gesamten Toleranzbreite. Dokumentieren Sie Erweiterungsfaktor und Unsicherheitsbudget. Dieses Referenzziel ist eine bewusst gewählte technische Zielsetzung und weder eine Normvorgabe für medizinische Elektroden noch eine Aussage über die Ausrüstung von JASPER.
Bei einer beispielhaften Dickenanforderung von 10 ± 1 µm beträgt die vollständige Toleranzbreite 2 µm; damit lautet das Ziel U ≤ 0,2 µm. Für einen beispielhaften R_s-Grenzwert von 20 ± 2 Ω/□ beträgt die Breite 4 Ω/□ und das entsprechende Ziel U ≤ 0,4 Ω/□. Die Beispiele beschreiben Messfähigkeit und sind keine Empfehlung dieser Dicken- oder Widerstandswerte für sämtliche Elektroden.
Eine vereinbarte konservative Entscheidungsregel kann verlangen, dass das gesamte Unsicherheitsintervall innerhalb der Spezifikation liegt: Messwert − U ≥ Untergrenze und Messwert + U ≤ Obergrenze. Bei dieser Regel belegt ein Wert von 10,9 µm mit U = 0,2 µm keine Konformität zum Band von 9–11 µm, denn das Intervall reicht bis 11,1 µm. Sperren Sie das Ergebnis bis zur Entscheidung; runden Sie es nicht stillschweigend in die Annahme hinein.
Die Auflösung der Anzeige ist nur ein Einflussfaktor. Zur Unsicherheitsbewertung gehören je nach Methode Kalibrierung, Wiederholbarkeit, Neupositionierung, Kontaktverhalten, Geometrie, Definition der Oberfläche und Konditionierung. Wenn die Prüfmethode die Toleranz nicht hinreichend auflösen kann, verbessern Sie zunächst Vorrichtung oder Methode. Die Produktgrenze zu ändern erfordert eine getrennte Konstruktionsentscheidung auf Basis der Funktionsanforderungen des OEM.
Einen gemeinsamen Prüfdatensatz verwenden
Der folgende Datensatz verknüpft jedes Ergebnis mit Methode und Freigabeentscheidung. Erfassen Sie pro kartiertem Merkmal und Prozessstufe einen Datensatz mit referenzierten Rohdaten statt nur eines nicht gekennzeichneten Chargenmittels.
| Datengruppe | Zu erfassende Felder | Erforderliches Ergebnis |
|---|---|---|
| Identität | Teil/Revision, Charge, Tinten-/Substratchargen, Merkmal-ID, Kartenposition, Probenanzahl | Rückverfolgbarer Prüfling und Schicht |
| Prozesszustand | Anzahl der Druckdurchgänge, Aushärteprotokoll, verstrichene Konditionierungszeit, Konfektionierungszustand | Vergleichbare Prüfprozessstufe |
| Dicke | Methodenrevision, Scanort/-einstellungen, t in µm, Einzelprofile, U in µm | Ergebnis gegenüber den Dickengrenzen |
| Elektrik der Prüfstruktur | Geometrie/Korrektur, R_s in Ω/□, Prüfstrom, Temperatur, U in Ω/□ | Ergebnis gegenüber den Flächenwiderstandsgrenzen |
| Elektrik des Produkts | Spannungsmess-Endpunkte, R_trace in Ω, Vorrichtung, Strom, U in Ω | Ergebnis gegenüber pfadspezifischen Grenzen |
| Fläche/Grenzfläche | Öffnungsfläche in mm²; A_e in cm², falls gefordert; Elektrolyt und Methodenrevision | Getrennte geometrische/elektrochemische Entscheidung |
| Entscheidung | Spezifikationsrevision, Entscheidungsregel, Ergebnis, Prüfer, Referenz auf Sperr-/Korrekturmaßnahme | Annehmen, sperren oder zurückweisen — mit Begründung |
Vereinbaren Sie Stichprobenplan, Reaktion auf Fehler und Wiederholungsprüfregeln, bevor die Charge gefertigt wird. Die Karte mit fünf Positionen dient der Prozessdiagnose; sie legt weder einen statistisch begründeten Annahmestichprobenumfang fest noch beweist sie die Prozessfähigkeit künftiger Chargen.
Elektrochemisch aktive Fläche und Gerätevalidierung getrennt betrachten
Die elektrochemisch aktive Fläche erfordert eine Grenzflächenprüfung. Schichtdicke und trockener Gleichstromwiderstand liefern diese Größe nicht. Normieren Sie ein elektrochemisches Ergebnis nur mit einer Flächendefinition, die zur jeweiligen Fragestellung passt.
Bei einem Biosensorvergleich müssen Elektrolyt, Redoxsonde, Konzentration, Temperatur, Referenzanordnung, Konditionierung und Messprotokoll konstant bleiben. Sonst kann sich die scheinbare Fläche ändern, obwohl der gedruckte Umriss gleich ist. Wählen Sie das Auswertungsmodell bewusst: Eine Flächenschätzung mittels zyklischer Voltammetrie hängt von Stofftransport und Kinetik ab; die Chronocoulometrie unterliegt eigenen Einflüssen durch Adsorption und Hintergrundladung. Keines der Verfahren liefert eine universelle Materialkonstante.
Geben Sie geometrische und elektrochemisch aktive Fläche getrennt an. Wird Strom durch die geometrische Fläche geteilt, muss das Ergebnis so bezeichnet werden; nennen Sie es nicht nachträglich einen auf elektrochemisch aktive Fläche normierten Strom. Änderungen an Isolieröffnung, Reagenzabdeckung oder Benetzung können die Antwort verändern, obwohl der trockene Leiter einwandfrei ist.
Bei Ableitelektroden belegt eine Trockenprüfung weder Elektroden-Haut-Impedanz noch Rauschen oder Verhalten bei Bewegung. Bei Stimulationselektroden belegt sie weder Stromverteilung noch thermisches Verhalten oder eine zulässige Behandlungseinstellung. Eine Ag/AgCl-Referenzstruktur hängt außerdem von Elektrolyt und Grenzflächenzustand ab, nicht nur von der Durchgängigkeit ihres gedruckten Leiters.
Der OEM verantwortet die Nachweise für den vorgesehenen Einsatz des fertigen Geräts. Der Prüfplan für das gedruckte Bauteil liefert kontrollierte Eingangsgrößen und rückverfolgbare Ergebnisse dafür.
Ergebnisse in eine eindeutige Lieferantenübergabe überführen
Eine belastbare Lieferantenübergabe definiert Liefergegenstand, Messumfang und Zuständigkeit für jede Freigabe. Unkonfektionierte Druckelektroden, konfektionierte Komponenten, nachgelagerte Reagenz- oder Hydrogelschichten und das komplette Gerät sind unterschiedliche Liefergegenstände.
Die kohlenstoffbasierten gedruckten Elektroden und Sensorarrays von JASPER bieten einen Ausgangspunkt, um anhand der Zeichnung Kohlenstoffgeometrie, leitfähige Leiterführung, Isolierung, Konfektionierung und Prüfumfang zu besprechen. In der Bestellspezifikation muss stehen, ob elektrochemische Prüfungen enthalten sind, von einem Spezialisten erbracht werden oder beim OEM liegen. Die Lieferung gedruckter Komponenten bedeutet nicht, dass ein vollständiger Biosensorservice angeboten wird.
Verknüpfen Sie jeden Probenbericht mit Zeichnungsrevision, kartiertem Merkmal, Prüfprozessstufe, Dickenprofil, R_s-Wert und Spannungskontakten für R_trace. Bewahren Sie Rohmesswerte auf. Eine Änderungsvereinbarung sollte Tintenwechsel, Substratbehandlung, Siebtausch, Druckdurchgänge, Aushärtung und Konfektionierung nennen und bestimmen, wer entscheidet, ob vor der Wiederaufnahme der regulären Annahme eine neue Gegenüberstellung von Prüfstruktur und Produkt nötig ist. Aus einer unveränderten Nennzeichnung folgt nicht, dass eine frühere Korrelation noch gilt. Vergleich und Freigabeentscheidung müssen gemeinsam dokumentiert werden.
Der Überblick zum Herstellungsprozess siebgedruckter medizinischer Elektroden beschreibt die vorgelagerte Schichtfolge. Hier basiert die Freigabe auf den gepaarten Messungen und den separat zugewiesenen Grenzflächenprüfungen.
Häufige Fragen
Warum den Widerstand messen, wenn die gedruckte Schichtdicke innerhalb der Toleranz liegt?
Die Dicke verrät weder die Qualität des leitfähigen Netzwerks noch den tatsächlichen Strompfad. Zwei Drucke können gleich hoch sein und sich dennoch bei Partikelkontakten, Rissen oder Aushärtezustand unterscheiden. Paaren Sie die Dickenmessung mit dem Flächenwiderstand einer geeigneten Prüfstruktur und dem Leiterbahnwiderstand zwischen definierten Endpunkten des Produkts. Unstimmigkeiten sind vor der Chargenfreigabe zu klären.
Sind Flächenwiderstand und Leiterbahnwiderstand austauschbar?
Nein. Der Flächenwiderstand wird in Ω/□ angegeben, der Leiterbahnwiderstand zwischen benannten Endpunkten in Ω. Bei einem homogenen rechteckigen Film entspricht letzterer dem Flächenwiderstand mal Länge geteilt durch Breite. Engstellen, Biegungen, Überlappungen, parallele Schichten und mitgemessene Anschlüsse können diese vereinfachte Umrechnung für das reale Bauteil unbrauchbar machen.
Kann eine Vierleiter-Widerstandsmessung die Vierpunkt-Flächenwiderstandsmessung ersetzen?
Nur wenn Probengeometrie und Umrechnungsverfahren dies rechtfertigen. Eine Kelvinmessung an einer definierten rechteckigen Prüfstruktur kann eine Flächenwiderstandsberechnung ermöglichen. Eine beliebige Produktleiterbahn erlaubt die gleiche Umrechnung nicht automatisch. Die kollineare Vierpunktmessung benötigt eigene Geometriekorrekturen; Strom- und Spannungskontakte müssen der ausgewählten Methode entsprechen.
Welche Messunsicherheit sollte die Dickenprüfung anstreben?
Ein anspruchsvolles Referenzziel ist eine erweiterte Unsicherheit von höchstens 10 % der gesamten Dickentoleranzbreite. Bei einer beispielhaften Vorgabe von 10 ± 1 µm bedeutet das U ≤ 0,2 µm. Dokumentieren Sie den Erweiterungsfaktor und bewerten Sie die vollständige Messmethode. Die Auflösung der Geräteanzeige allein ist keine Aussage über die Messunsicherheit.
Senkt eine dickere Kohlenstoffschicht den Widerstand immer?
Nein. Mehr Dicke senkt den Flächenwiderstand nur, wenn der effektive spezifische Widerstand und die relevante Stromverteilung vergleichbar bleiben. Unterschiede bei Trocknung, Aushärtung, Porosität, Dispergierung oder Rissbildung können den Dickeneffekt überwiegen. Vergleichen Sie zugeordnete Messungen desselben Aufbaus und derselben Prozessstufe, statt allein wegen eines hohen Widerstandswerts zusätzliche Druckdurchgänge vorzusehen.
Belegt der Trockenwiderstand die elektrochemisch aktive Fläche oder die medizinische Leistung?
Nein. Der Trockenwiderstand beschreibt einen elektrischen Pfad; die elektrochemisch aktive Fläche ergibt sich aus einer festgelegten Grenzflächenprüfung. Reagenzabdeckung, Elektrolyt, Oberflächenchemie und Isolieröffnung können die Sensorsignalantwort unabhängig davon verändern. Ableit- und Stimulationsgeräte benötigen zudem eine eigene Systemvalidierung. Eine bestandene Prüfung der gedruckten Leiterbahn belegt weder eine klinische Aussage noch die Sicherheit des Geräts.
Zeichnung und zugehörigen Prüfplan einreichen
Zeichnung einreichen — mit Schaltungs- und Elektrodenlayout, Substrat, Kontaktfläche, Anschlussfahne oder Steckverbinder, Isolier- und Konfektionierungsschichten, Verpackung, Stückzahl und den Zuständigkeiten für die Validierung. Geben Sie Dicken- und Widerstandsgrenzen, Messpositionen, Probenzustand und Annahmeentscheidungsregel an. So kann das Angebot die Bauteilfertigung, Prüfprotokolle und OEM-Validierungsarbeiten getrennt ausweisen.
Zeichnung, Schichtaufbau und Einsatzbedingungen bereitstellen
Das JASPER Engineering prüft Schnittstellen, offene Risiken und die Nachweise für ein belastbares Angebot.