El espesor de un electrodo impreso debe comprobarse junto con su resistencia porque la cantidad de material depositado y la continuidad eléctrica pueden variar por separado. Mida el espesor después del curado, la resistencia de hoja y la resistencia de la pista real en posiciones relacionadas entre sí; evalúe el área electroactiva de manera independiente. Como objetivo de referencia para un plan de inspección exigente, puede adoptarse una incertidumbre expandida no superior al 10 % de la anchura total de cada banda de tolerancia. Es una meta metrológica, no un límite de prestaciones del electrodo ni de seguridad del paciente.
Distinguir cuatro magnitudes antes de fijar los límites
El espesor de película, la resistencia de hoja, la resistencia de pista y el área electroactiva describen propiedades distintas de un electrodo impreso. Un resultado conforme en una magnitud no autoriza a aceptar las demás.
| Magnitud | Qué describe el resultado | Medición adecuada | Qué no permite demostrar |
|---|---|---|---|
| Espesor de película curada t, en µm | Altura local de la capa depositada respecto de la superficie inferior | Perfil de altura de escalón o sección transversal preparada | Conectividad de partículas conductoras ni química de la interfaz |
| Resistencia de hoja R_s, en Ω/□ | Resistencia en el plano normalizada según la geometría de una película uniforme | Sonda de cuatro puntas con corrección o probeta rectangular definida | Resistencia de cada pista estrecha o conector |
| Resistencia de pista R_trace, en Ω | Resistencia del recorrido eléctrico entre extremos especificados | Medición Kelvin de cuatro hilos sobre el recorrido real | Impedancia electrodo-piel ni actividad electroquímica |
| Área electroactiva A_e, en cm² | Área que participa en un proceso electroquímico concreto, dependiente del método | Voltamperometría cíclica o cronoculometría cualificadas | Espesor físico ni todas las prestaciones del uso previsto |
El área geométrica expuesta es otra dimensión que debe figurar en el plano. La abertura del aislante puede reducirla sin alterar el espesor de la impresión situada debajo. A la inversa, la química superficial puede modificar A_e aunque la abertura siga siendo la misma.
Especifique qué capa se mide. Si se imprime carbono sobre plata, existen un espesor del carbono, otro de la plata y una altura total del apilamiento. Medir la resistencia a través de las capas conectadas puede caracterizar principalmente el recorrido de plata; no permite aislar la contribución del carbono.
El espesor y la resistencia son variables continuas. No existe para ellos una escala universal de grados de electrodos médicos ni incrementos obligatorios. El número de pasadas de impresión es un ajuste entero del proceso, pero tampoco hay un catálogo finito de pasadas válido para todas las tintas y los sustratos. Debe indicarse el número cualificado para la construcción real.
Por qué el espesor, por sí solo, no predice la resistencia
El espesor únicamente permite anticipar la resistencia si el estado del material, la geometría y el recorrido de la corriente son comparables. Las variaciones de espesor en pistas serigrafiadas pueden explicar algunos cambios, pero no diagnostican todas las fallas.
Para una única capa conductora, uniforme e isótropa:
R_s = ρ_eff / t
R_trace = R_s × L / W
Aquí ρ_eff es la resistividad efectiva en el plano, expresada en Ω·m; t es el espesor en m; L y W son la longitud y la anchura de un recorrido rectangular uniforme, expresadas en unidades compatibles. El cociente L/W es el número de cuadrados. La expresión de la pista supone una circulación de corriente aproximadamente uniforme y excluye resistencias adicionales de conexión.
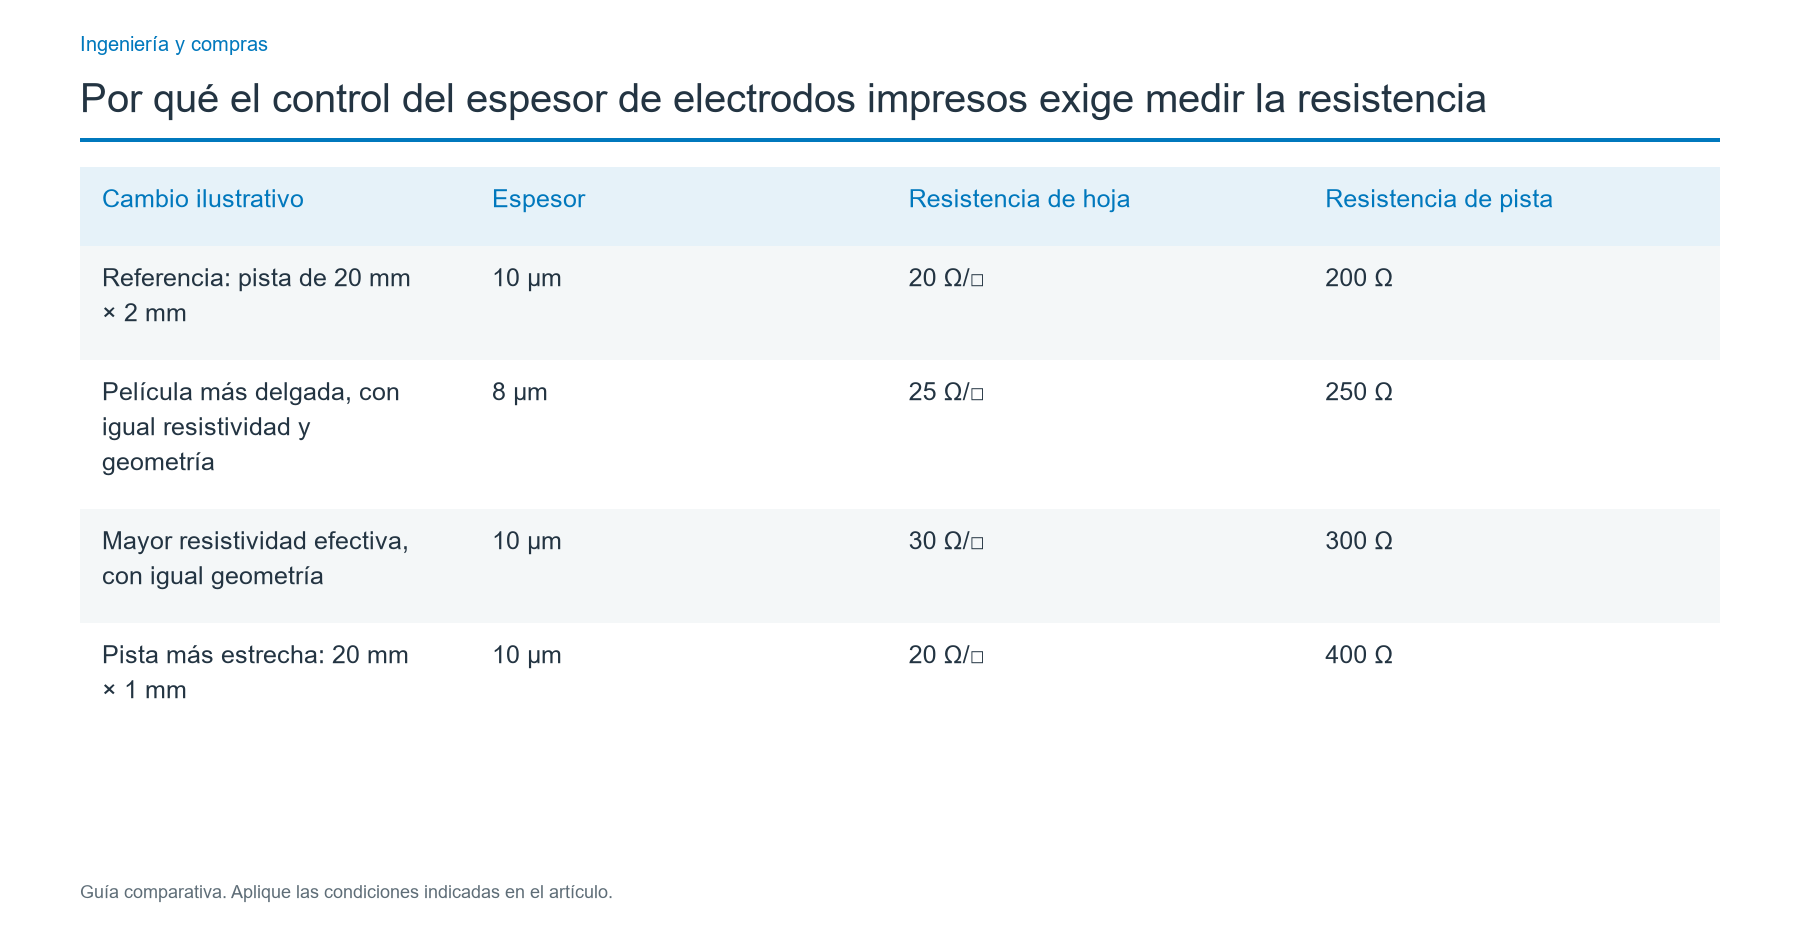
Considere un cálculo ilustrativo, no una especificación del material ni una medición de un lote. Una película de 10 µm con R_s = 20 Ω/□ tiene ρ_eff = 0,0002 Ω·m. Una pista recta de 20 mm de longitud y 2 mm de anchura contiene 10 cuadrados, por lo que R_trace = 200 Ω.
| Cambio ilustrativo | Espesor | Resistencia de hoja | Resistencia de pista |
|---|---|---|---|
| Referencia: pista de 20 mm × 2 mm | 10 µm | 20 Ω/□ | 200 Ω |
| Película más delgada, con igual resistividad y geometría | 8 µm | 25 Ω/□ | 250 Ω |
| Mayor resistividad efectiva, con igual geometría | 10 µm | 30 Ω/□ | 300 Ω |
| Pista más estrecha: 20 mm × 1 mm | 10 µm | 20 Ω/□ | 400 Ω |
Bajo estos supuestos, reducir el espesor de 10 a 8 µm aumenta la resistencia un 25 %, no un 20 %. El cambio de anchura genera otro tipo de problema: la resistencia de hoja de la probeta puede cumplir el objetivo mientras la resistencia de la pista real se duplica.
El carbono impreso forma una red de partículas y aglutinante. El secado, el curado, la dispersión, la porosidad y las discontinuidades locales pueden alterar las conexiones conductoras. Por tanto, tener el mismo espesor no garantiza el mismo valor de ρ_eff. Una película más gruesa pero con conexiones deficientes puede conducir peor que otra más delgada y bien formada.
Calcule R_s × t en cada ubicación emparejada antes de promediar y conserve la asociación de los datos. Multiplicar el espesor medio del lote por una media de R_s no relacionada oculta el vínculo entre depósito y conductividad, sobre todo si una zona delgada también presenta conexiones deficientes entre partículas. Compare probetas equivalentes: deben coincidir capa, tinta, estado de curado y geometría de medición. Investigue las desviaciones frente a la variabilidad establecida del método. Una sola resistividad aparente no identifica por sí misma la causa de una grieta, un efecto de textura o una derivación a través de varias capas.
Preparar mediciones emparejadas de espesor y resistencia
Un par de mediciones útil vincula el mismo lote de material, la posición de impresión, la etapa del proceso y el estado de acondicionamiento. Dos promedios independientes no muestran si una zona delgada también es anómala desde el punto de vista eléctrico.
Definir la probeta y la etapa de ensayo
Identifique primero la probeta. Antes de comparar resultados, deje aprobados o inequívocamente documentados la identidad de la tinta, el sustrato, el orden de capas, la revisión del diseño, el número de pasadas y el registro del curado. Relacione el identificador de cada probeta con su posición en el panel o la banda y con el elemento del electrodo real al que representa.
Precise la etapa de ensayo. Mida después del curado del conductor, tras los procesos de capas posteriores y después de la transformación o acabado cuando esas operaciones puedan influir en el recorrido eléctrico. Mantenga separadas las probetas de cualificación sometidas a flexión, envejecimiento o exposición ambiental de las probetas sin someter a esfuerzo. Un resultado después del curado responde a una pregunta diferente de uno después de la laminación.
En impresiones multicapa, incluya una estructura testigo que permita aislar cada capa conductora crítica y establezca su correlación con la geometría del producto. Una probeta ancha situada junto a un cuello estrecho no representa automáticamente ese cuello.
Medir un escalón definido de película seca
Empiece por un escalón real. Mida la altura de la película curada respecto de la superficie subyacente mediante un perfilómetro de contacto u óptico cualificado. El método debe definir dirección de barrido, región de referencia, filtrado, zona de promediado, ajustes de la sonda y tratamiento de los rebordes. Así, otro operador podrá reconstruir qué representa el espesor declarado. Conserve el perfil original.
Una película blanda puede deformarse bajo el palpador. Una superficie rugosa o de respuesta óptica difícil puede invalidar la reconstrucción de altura. Compare el procedimiento elegido con una sección transversal preparada cuando no esté clara la definición del escalón o la identidad de la capa, teniendo en cuenta que el corte y la preparación también pueden deformar la probeta.
No deduzca el espesor de un depósito conductor delgado a partir del espesor total del laminado. El sustrato, la compresión del adhesivo, la textura superficial y las capas inferiores contribuyen a esa lectura. El espesor húmedo y el espesor curado también deben etiquetarse por separado: la pérdida de disolvente impide sustituir uno por otro mediante una relación sencilla uno a uno.
Elegir deliberadamente la geometría eléctrica
Utilice métodos distintos para la resistencia de hoja de la probeta y la resistencia de pista del producto. Entre las alternativas prácticas están la medición de resistencia a dos hilos, la medición Kelvin de cuatro hilos, la medición colineal de cuatro puntas y el método de van der Pauw. Son técnicas con geometrías específicas, no grados de precisión intercambiables.
| Método | Uso adecuado | Aspecto que debe controlarse |
|---|---|---|
| Resistencia a dos hilos | Detección de continuidad o recorrido con una contribución del útil suficientemente pequeña | Incluye resistencias de cables y contactos; demostrar su contribución |
| Resistencia Kelvin a cuatro hilos | Pista real entre puntos definidos de medida de tensión | Separar contactos de corriente y tensión; la posición de estos últimos define lo incluido |
| Medición colineal de cuatro puntas | Probeta de resistencia de hoja con geometría de contorno conocida | Separación de puntas, espesor, distancia a los bordes, corrección geométrica y daños por las puntas |
| Método de van der Pauw | Probeta homogénea, de espesor uniforme y simplemente conexa | Contactos pequeños en el perímetro, orden de contacto, anisotropía y supuestos de la probeta |
Tener cuatro cables no convierte automáticamente una medición de pista en una medición de resistencia de hoja. Un útil Kelvin mide entre sus conexiones de detección de tensión. Una sonda colineal infiere la resistencia de hoja a partir de otra distribución de corriente y de la corrección geométrica correspondiente.
Para cuatro puntas colineales igualmente espaciadas sobre una lámina suficientemente delgada se emplea R_s = 4,532 × (ΔV / i_test) × C_g, donde C_g es el factor adimensional de corrección geométrica aplicable. Las puntas externas inyectan corriente y las internas miden tensión. Use la corrección que corresponde al contorno real de la probeta y a la separación entre puntas. Aplicar solo el factor de lámina extensa a una pista estrecha puede producir un valor verosímil, pero erróneo.
En probetas de película aislada, utilice un soporte eléctricamente aislante y sin otra capa conductora en paralelo. Mantenga una corriente de ensayo lo bastante baja para evitar el autocalentamiento o alterar la muestra, y establezca una región óhmica durante la cualificación del método. Registre la corriente real, el límite de tensión, el tiempo de estabilización, la fuerza de contacto y la temperatura de la muestra. Una lectura estable no demuestra por sí sola que el contacto sea válido.
Conservar la posición y evaluar la repetibilidad
Para cartografiar inicialmente el proceso, puede usarse un esquema de cinco posiciones respecto al sentido de impresión: delantera izquierda, delantera derecha, centro, trasera izquierda y trasera derecha. Se trata de un mapa diagnóstico propuesto, no de una norma de muestreo para aceptar lotes. Añada pistas estrechas reales, solapamientos y transiciones hacia conectores que esas posiciones no representen.
En cada posición, asocie una medida de espesor con una medida eléctrica próxima que no cause daños. Si la sonda marca la superficie, reserve estructuras adyacentes emparejadas y mantenga fija la secuencia. Separe la variación dentro de una hoja impresa de la variación entre hojas, tiradas y lotes de material.
Repita algunas lecturas sin mover la muestra; después levántela, vuelva a colocarla y compare las dispersiones. Un cambio tras recolocarla apunta a sensibilidad en el posicionamiento del útil o en el contacto. Una diferencia persistente entre posiciones cartografiadas justifica investigar la impresión una vez conocida la contribución del útil. Durante la cualificación del método, compare operadores o útiles usando las mismas muestras identificadas. Conserve cada lectura con su posición y secuencia para evitar que una media de lote oculte un cuello débil.
Diagnosticar el patrón combinado antes de ajustar la impresora
La relación entre espesor y resistencia orienta la siguiente investigación. Repita primero las comprobaciones del útil y de las referencias. Después examine el patrón observado sin modificar varias variables del proceso a la vez.
| Patrón observado | Primera línea de investigación | Evidencia útil a continuación |
|---|---|---|
| Espesor bajo; R_s alta | Menor depósito o cobertura local ausente | Perfiles de escalón, imagen de impresión, estado de la pantalla, manejo de la tinta y posiciones emparejadas |
| Espesor conforme; R_s alta | Red conductora, contaminación, curado o método eléctrico | Probeta de capa aislada, repetibilidad del contacto, historial de curado e identidad del material |
| Espesor alto; R_s alta | Red mal formada, proceso incompleto, huecos o capa equivocada | Sección transversal, perfil superficial y comparación de curado cualificada; no asumir que más tinta resolverá el problema |
| R_s conforme; R_trace alta | Estrechamiento, longitud, grieta, solapamiento o conexión incluida | Mapa de anchura real, plano de puntos de tensión, microscopía y mediciones localizadas del recorrido |
| Impresión sin transformar conforme; pieza transformada no conforme | Daños por laminado, troquelado, flexión, conector o manipulación | Mediciones antes/después en muestras emparejadas y trazables |
| Espesor y resistencia en seco conformes; cambia la respuesta del sensor | Área expuesta, química superficial, reactivo, electrolito o referencia | Dimensiones de abertura y ensayo especificado del sistema electroquímico |
Trate cada vía como una hipótesis. La marca de una sonda puede simular un defecto de material; una capa conductora oculta puede enmascararlo. Preserve las muestras afectadas antes de repetir el ensayo e identifique la primera operación tras la cual cambia el par de resultados. Si falla una característica de liberación acordada, mantenga retenido el lote hasta resolverlo. Pruebe la corrección propuesta en muestras comparativas trazables antes de modificar los ajustes de producción.
El control de la resistencia de hoja debe seguir tanto la distribución de resultados como su patrón espacial. Una deriva gradual a lo largo de la banda es distinta de valores atípicos aleatorios o de un salto brusco al cambiar de lote de material. Vincule las mediciones a los registros de producción para que la acción correctiva se dirija al mecanismo observado.
Establecer criterios de aceptación que el método pueda discriminar
El control del espesor de electrodos impresos requiere límites de plano separados para el espesor y el comportamiento eléctrico, además de una incertidumbre y una regla de decisión explícitas. Un límite de control del proceso no se convierte automáticamente en un límite de aceptación del producto.
Como objetivo exigente de desarrollo de la medición, utilice incertidumbre expandida U ≤ 10 % de toda la anchura de tolerancia. Documente el factor de cobertura y el presupuesto de incertidumbre. Es un objetivo de ingeniería seleccionado para este análisis, no un estándar de electrodos médicos ni una declaración sobre los equipos de JASPER.
Para un requisito ilustrativo de espesor de 10 ± 1 µm, la anchura permitida es de 2 µm y el objetivo resulta U ≤ 0,2 µm. Para una resistencia de hoja ilustrativa de 20 ± 2 Ω/□, la anchura es 4 Ω/□ y el objetivo correspondiente es U ≤ 0,4 Ω/□. Los ejemplos describen la capacidad de medición necesaria; no recomiendan esos valores de espesor o resistencia para todos los electrodos.
Una regla conservadora acordada puede exigir que todo el intervalo de incertidumbre quede dentro de la especificación: valor medido − U ≥ límite inferior y valor medido + U ≤ límite superior. Bajo esa regla, 10,9 µm con U = 0,2 µm no acredita conformidad con la banda de 9–11 µm, ya que el intervalo alcanza 11,1 µm. Retenga el resultado para su resolución; no lo redondee silenciosamente hasta convertirlo en aceptado.
La resolución de la pantalla es solo un componente. Incluya, según corresponda, calibración, repetibilidad, reposicionamiento de la muestra, contactos, geometría, definición de superficie y acondicionamiento en el cálculo de incertidumbre. Si el método no distingue la tolerancia, mejore primero el útil o el procedimiento. Cambiar el límite del producto exige otra decisión de diseño sustentada en los requisitos funcionales del OEM.
Mantener un registro de inspección emparejado
La estructura siguiente vincula cada resultado con su método y la decisión de aceptación. Registre por separado cada característica cartografiada y etapa de proceso, con datos brutos relacionados, en lugar de una sola media de lote sin identificar.
| Grupo de registro | Datos que deben recogerse | Resultado necesario |
|---|---|---|
| Identificación | Pieza/revisión, lote, lotes de tinta y sustrato, identificador de característica, posición y cantidad de muestras | Probeta y capa trazables |
| Estado de proceso | Número de pasadas, registro de curado, tiempo de acondicionamiento transcurrido, estado de transformación | Etapa comparable de ensayo |
| Espesor | Revisión de método, posición y ajustes de barrido, t en µm, perfiles individuales, U en µm | Resultado frente a límites de espesor |
| Eléctrica de probeta | Geometría/corrección, R_s en Ω/□, corriente de ensayo, temperatura, U en Ω/□ | Resultado frente a límites de resistencia de hoja |
| Eléctrica del producto | Extremos de detección de tensión, R_trace en Ω, útil, corriente, U en Ω | Resultado frente a límites propios del recorrido |
| Área/interfaz | Área de abertura en mm²; A_e en cm² si se exige; electrolito y revisión de método | Decisión dimensional/electroquímica independiente |
| Resolución | Revisión de especificación, regla de decisión, resultado, revisor, referencia a contención/acción | Aceptar, retener o rechazar con motivo |
Acuerde el plan de muestreo, la respuesta ante fallas y las reglas de repetición antes de fabricar el lote. El mapa de cinco posiciones sirve para diagnosticar el proceso; no establece un tamaño de muestra estadístico de aceptación ni demuestra capacidad para futuros lotes.
Separar el área electroactiva de la validación del dispositivo
El área electroactiva exige un ensayo de interfaz. No se obtiene del espesor ni de la resistencia de corriente continua en seco. Solo normalice un resultado electroquímico mediante una definición de área pertinente para la pregunta planteada.
En la comparación de biosensores, mantenga constantes electrolito, sonda redox, concentración, temperatura, configuración de referencia, acondicionamiento y protocolo de medida. Si varían, el área aparente puede cambiar sin que cambie el contorno impreso. Seleccione conscientemente el modelo: estimar el área por voltamperometría cíclica depende del transporte y de la cinética; la cronoculometría tiene efectos propios de adsorción y carga de fondo. Ninguna da una constante universal del material.
Informe por separado el área geométrica y la electroactiva. Si divide la corriente entre el área geométrica, identifíquela como tal; no la denomine corriente normalizada por área electroactiva. Cambios en la abertura aislante, la cobertura del reactivo o la humectación pueden alterar la respuesta aunque el conductor seco no falle.
En electrodos de registro, la comprobación de una pista seca no acredita la impedancia electrodo-piel, el ruido ni el funcionamiento durante el movimiento. En electrodos de estimulación, tampoco demuestra la distribución de corriente, el comportamiento térmico ni un ajuste terapéutico permitido. Una estructura de referencia Ag/AgCl depende asimismo del electrolito y del estado de la interfaz, además de la continuidad de su conductor impreso.
Corresponde al programa de dispositivo terminado del OEM aportar las pruebas para el uso previsto. El plan de inspección del componente impreso suministra a ese programa entradas controladas y resultados trazables.
Convertir los resultados en especificaciones para el proveedor
Una entrega eficaz al proveedor define qué se suministra, qué se mide y quién aprueba cada requisito. Distinga entre electrodos impresos sin transformar, componentes transformados, capas posteriores de reactivos o hidrogel y dispositivo completo.
Los electrodos de carbono impresos y matrices de sensores de JASPER sirven como vía de producto para comentar a partir del plano la geometría del carbono, las conexiones conductoras, el aislamiento, la transformación y el alcance de inspección. La especificación de compra debe precisar si se incluyen ensayos electroquímicos, si los realiza otro especialista o si son responsabilidad del OEM. Suministrar componentes impresos no equivale a prestar un servicio integral de biosensores.
Relacione cada registro de muestra con la revisión de plano, la característica cartografiada, la etapa de ensayo, el perfil de espesor, el resultado R_s y los puntos de tensión de R_trace. Conserve las lecturas originales. El acuerdo de notificación de cambios debe contemplar sustitución de tinta, tratamiento de sustrato, sustitución de pantalla, número de pasadas, curado y transformación, y asignar quién decide si cada cambio requiere una nueva comparación entre probeta y producto antes de reanudar la aceptación ordinaria. Mantener el plano nominal sin cambios no demuestra que siga siendo válida la correlación anterior. Documente conjuntamente la comparación y la decisión de liberación.
El artículo sobre el proceso de fabricación de electrodos médicos serigrafiados explica la secuencia de capas anterior. La liberación de la que tratamos aquí se basa en mediciones emparejadas y ensayos de interfaz asignados por separado.
Preguntas frecuentes
¿Por qué medir la resistencia si el espesor impreso cumple la tolerancia?
El espesor no revela la calidad de las conexiones conductoras ni el recorrido real de la corriente. Dos impresiones pueden tener igual altura y diferir en conectividad de partículas, grietas o curado. Empareje el espesor con la resistencia de hoja en una probeta apropiada y con la resistencia de pista entre extremos definidos del producto. Investigue cualquier discrepancia antes de liberar el lote.
¿Son intercambiables la resistencia de hoja y la de pista?
No. La resistencia de hoja se expresa en Ω/□, mientras que la de pista se mide en Ω entre extremos identificados. Para una película rectangular uniforme, la resistencia de pista es la de hoja multiplicada por la longitud y dividida entre la anchura. Estrechamientos, curvas, solapamientos, capas paralelas y conexiones incluidas pueden invalidar esa conversión simplificada en la pieza real.
¿Puede una medición de cuatro hilos sustituir al ensayo de hoja de cuatro puntas?
Solo si la geometría de la probeta y el procedimiento de conversión lo justifican. Una medición Kelvin sobre una probeta rectangular definida puede permitir calcular la resistencia de hoja. No se puede aplicar automáticamente esa conversión a cualquier pista del producto. La sonda colineal de cuatro puntas requiere correcciones geométricas propias y las conexiones de corriente y tensión deben corresponder al método elegido.
¿Qué incertidumbre debe buscarse al medir el espesor?
Como referencia exigente, utilice una incertidumbre expandida no superior al 10 % de la anchura total de tolerancia del espesor. Con el ejemplo de 10 ± 1 µm, ello supone U ≤ 0,2 µm. Documente el factor de cobertura y evalúe el método completo. La resolución mostrada por el instrumento no constituye por sí sola una estimación de incertidumbre.
¿Una impresión de carbono más gruesa reduce siempre la resistencia?
No. Un mayor espesor solo reduce la resistencia de hoja si la resistividad efectiva y la distribución de corriente siguen siendo comparables. Las diferencias de secado, curado, porosidad, dispersión o aparición de grietas pueden pesar más que el aumento de espesor. Compare mediciones emparejadas del mismo diseño y etapa del proceso, en lugar de añadir pasadas únicamente para corregir una lectura alta.
¿La resistencia en seco confirma el área electroactiva o el desempeño médico?
No. La resistencia en seco caracteriza un recorrido eléctrico; el área electroactiva se determina mediante un ensayo específico de interfaz. La cobertura de reactivos, el electrolito, la química superficial y la abertura aislante pueden modificar la respuesta del sensor por separado. Los equipos de registro y estimulación requieren además validación del sistema. Superar la inspección del conductor impreso no demuestra una afirmación clínica ni de seguridad.
Enviar el plano con el plan de ensayos emparejados
Envíe su plano con el diseño del circuito y del electrodo, sustrato, área de contacto, terminal flexible o conector, capas aislantes y de transformación, embalaje, cantidad y responsabilidades de validación. Incluya límites de espesor y resistencia, puntos de medición, etapa de la probeta y regla de aceptación para que la oferta distinga fabricación del componente, registros de inspección y validación a cargo del OEM.
Envíe el plano, el apilamiento y las condiciones de uso
El equipo de ingeniería de JASPER revisará las interfaces, los riesgos abiertos y la evidencia necesaria para cotizar.